Santrauka
PU oro vamzdžių vyniojimo mašina su rite pneumatinį vamzdį vynioja tiesiai iš ekstruzijos linijos ant flanšo ritės, o ne į laisvą, neatramdytą ritę. Vyniojimo mašina palaiko vienodą juostos įtempimą, stumia vamzdį greta kito per ritės plotį, kad būtų išvengta skersinio vyniojimo, ir automatiškai perkelia vyniojimą į antrinę stotį, kad priešsrovinis ekstruzijos procesas perjungimo metu vyktų nepertraukiamai. Šiame vadove išsamiai aprašomas mašinos išdėstymas, ritės tūrinės talpos formulės, įtempimo valdymo dinamika ir veikimo pasirinkimo kriterijai, lyginantys rites su surištomis ričiais.
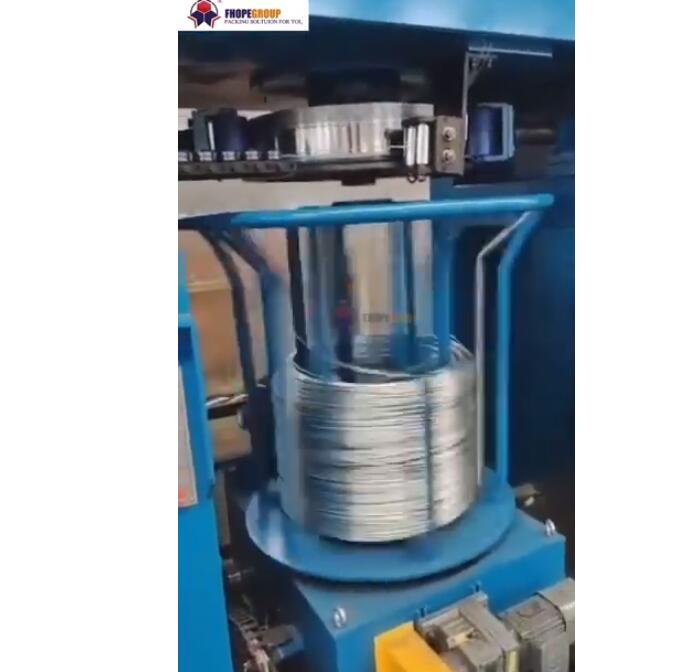
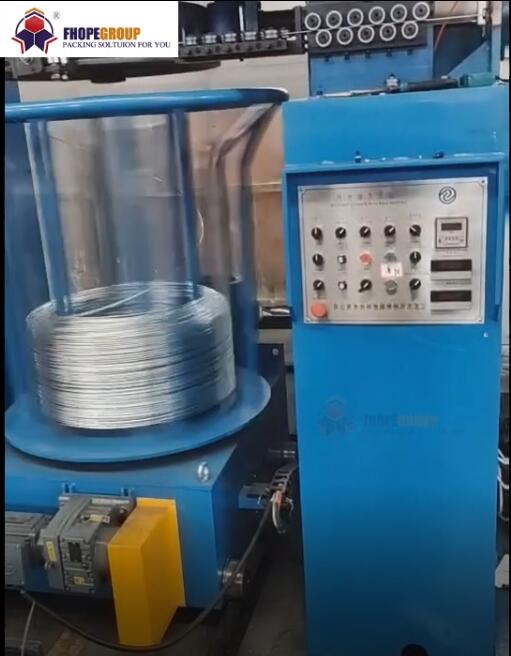
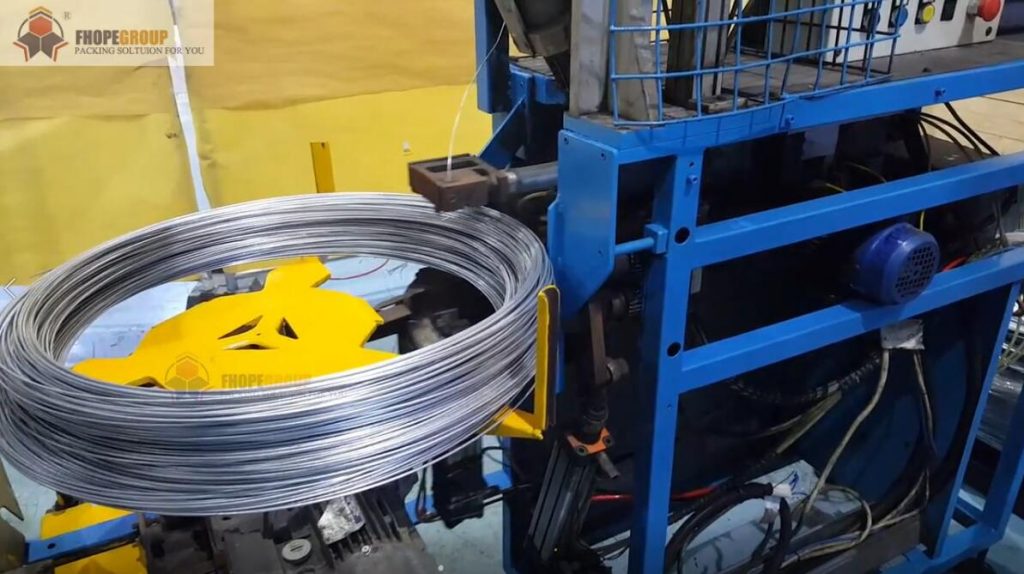
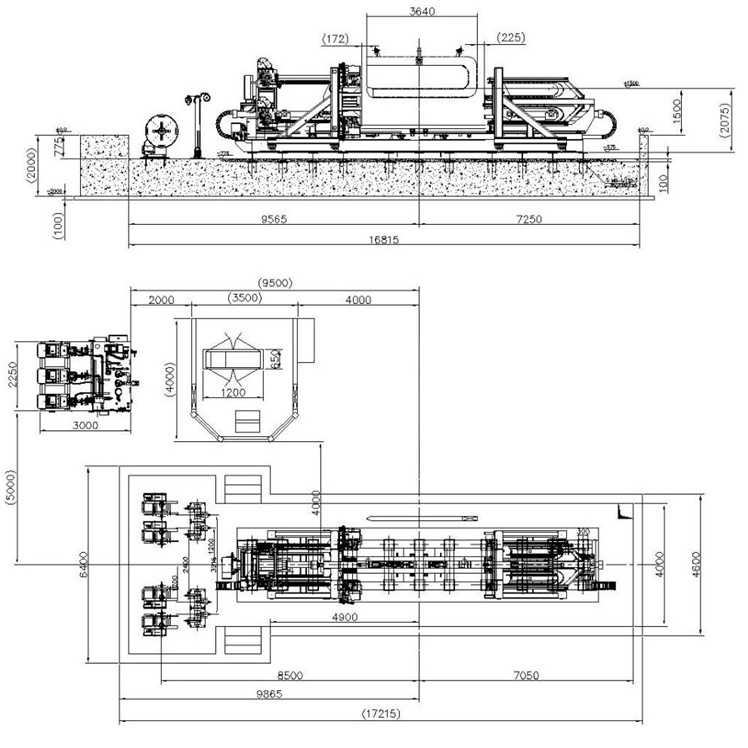
Kiekviena vyniojimo stotis pastatyta ant tvirto konstrukcinio plieninio rėmo su nepriklausomu pavaros varikliu, konsoliniu ritės velenu, tiksliais mažos trinties kreipiamaisiais ratukais ir mechaniniu įtempimo reguliatoriumi. Speciali valdymo spinta su pramoniniais mygtukais, indikatoriaus lemputėmis ir HMI sąsaja valdo stočių seką. Pneumatiniam PU vamzdžiui tekant per kreipiamųjų ratų mazgą, jis tolygiai vyniojasi ant varomojo ritės veleno, o gretima stotis yra paruošta perjungimui.
Turinys
- Kodėl reikia vynioti PU vamzdelį ant ritės
- Kaip veikia vyniojimo mašina
- Ritės talpa: kiek metrų
- Įtempimas ir klojimo kokybė
- Ritė arba surišta spiralė
- Atrankos kontrolinis sąrašas
- Saugumas
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Kodėl reikia vynioti PU vamzdelį ant ritės
Poliuretano (PU) ir poliamido (nailono) pneumatiniai vamzdžiai pasižymi dideliu lankstumu, konstrukciniu atsparumu ir natūralia elastine atmintimi. Kai jie suvyniojami į laisvus, bešerdžius ritinius, dėl nuolatinio pakuočių krovimo dažnai susidaro išlinkimai, ovalizacija veikiant gniuždymo svoriui ir susipynusios vidinės ritės išvyniojimo metu.
Užvyniojimas ant standžios, flanšuotos ritės mechaniškai fiksuoja kiekvieną apsisukimą, apsaugo nuo skersinių sluoksnių sutraiškymo transportavimo metu ir leidžia galutiniams vartotojams sklandžiai išvynioti reikiamo ilgio vamzdžius standartiniuose išvyniojimo aparatuose neišvyniojant viso paketo. Nepertraukiamo ilgio vamzdžiai, pvz., 100 m ar didesni mažo skersmens pneumatiniai vamzdžiai, užtikrina didžiausią investicijų grąžą, kai supakuoti ant ričių. Ir atvirkščiai, trumpi, vartotojams skirti vamzdžių ryšuliai išlieka ekonomiškesni kaip surišti palaidi ritiniai.
Kaip veikia vyniojimo mašina
- Feed: Vamzdis į vyniojimo mašiną patenka iš ekstruzijos linijos pasroviui nuo vandens aušinimo vonios ir ištraukimo įrenginio arba iš pirminio pagrindinio ritinėlio antrinio pervyniojimo operacijose.
- Įtampa: Reguliuojami kreipiamieji ratukai ir specialus įtempiklis palaiko kalibruotą traukimo jėgą, užkertant kelią laisvam slydimui, plastiškai nepailginant vamzdžio sienelės.
- Traversas: Automatinė mechaninė arba servo traversa tolygiai paskirsto vamzdį per visą ritės traversos plotį, sluoksniuodama posūkis po posūkio tiksliai suderindama žingsnį.
- Greičio sinchronizavimas: Kintamo dažnio keitiklis nuolat reguliuoja veleno sukimosi greitį, didėjant apvijos skersmeniui, kad atitiktų ištraukimo linijos greitį. Tikslus sinchronizavimas per šokėjos svirties padėtį arba aktyvų uždaros kilpos įtempimo grįžtamąjį ryšį patvirtinamas techninės kainos pasiūlymo metu.
- Nuolatinis perjungimas: Integruotas PLC seka nepertraukiamą linijinį metrą. Pasiekus iš anksto nustatytą tikslinį ilgį, vamzdis užspaudžiamas ir nupjaunamas, o linija nedelsiant nukreipiama į pakaitinę vyniojimo stotį, nesustabdant priešsrovinio ekstruzijos.
- Iškrauti: Užbaigta ritė pritvirtinama išoriniame gale, mechaniškai atkabinama nuo konsolinio veleno ir perkeliama pakuoti.
Sistema veikia centralizuotai valdant PLC ir HMI su pasirenkamais automatiniais ir rankiniu režimais [gamintojo įvertinimas]. Integruoti jutikliai nuolat stebi vamzdžio padėtį ir padavimo būseną, o automatinės diagnostikos procedūros įjungia matomus ir garsinius signalus, jei sumažėja įtampa arba atsiranda proceso gedimų [gamintojo įvertinimas].
Ritės talpa: kiek metrų
Teorinė cilindrinės ritės su flanšu talpa nustatoma pagal ritės geometriją ir vamzdžio išorinį skersmenį (OD):
- Apsisukimų skaičius sluoksnyje = skersinis plotis ÷ vamzdžio išorinis skersmuo
- Sluoksniai = (flanšo skersmuo − šerdies skersmuo) ÷ 2 ÷ vamzdžio išorinis skersmuo
- Bendras ilgis ≈ 3.14 × vidutinis skersmuo × apsisukimų sluoksnyje × sluoksniai
Kur: Vidutinis skersmuo = (flanšo skersmuo + šerdies skersmuo) ÷ 2.
Toliau pateiktame skaičiavime parodytas 8 mm išorinio skersmens vamzdžio, suvynioto ant ritės su 200 mm šerdimi, 400 mm flanšo skersmeniu ir 300 mm skersiniu pločiu, talpa (tik iliustracinis pavyzdys):
| Atrask | Skaičiavimas | Pasekmė |
|---|---|---|
| Apsisukimų per sluoksnį | 300÷8 | 37 paverčia |
| Sluoksniai | (400 − 200) ÷ 2 ÷ 8 | 12 sluoksniai |
| Bendras posūkių skaičius | 37 × 12 | 444 paverčia |
| Vidutinis skersmuo | (400 + 200) ÷ 2 | 300 mm (0.3 m) |
| Bendras ilgis | 3.14 × 0.3 m × 444 | apie 418 m |
| Užpildymo laikas esant 30 m/min greičiui | 418÷30 | apie 14 min |
Užpildymo ciklo laikas lemia stoties perkėlimo dažnumą ir apibrėžia laiko tarpą, per kurį operatorius gali atlaisvinti spaustuką, iškrauti gatavą ritę ir įkrauti tuščią ritės šerdį. Praktiškai grynasis naudingas pajėgumas yra šiek tiek mažesnis už teorinį maksimumą, nes išoriniam sluoksniui reikalingas tarpas žemiau flanšo krašto, kad kraštas neišsilietų. Galutiniai ritės šerdies, flanšo ir skersinio matmenys patikrinami užsakymo metu.
Įtempimas ir klojimo kokybė
Kalibruoto linijos įtempimo ir skersinės kinematikos palaikymas tiesiogiai veikia konstrukcijos vientisumą ir vamzdžių matmenų tolerancijas:
- Nepakankama įtampa: Apvijų posūkiai praranda tarpsluoksnį sukibimą, todėl dideliu greičiu išvyniojant vyniotuvą atsilaisvina pakuotės, kurios išsiskleidžia, nusmunka arba subliūkšta.
- Pernelyg didelė įtampa: Minkštas elastomerinis PU vamzdis pailgėja ašine kryptimi dėl per didelio tempimo, mažėjančio išorinio skersmens ir plonėjančios sienelės storio. Dėl šio matmenų skirtumo vamzdis gali pradėti tekėti arba sprogti iš tikslių pneumatinių įspaudžiamų jungčių.
- Skersinio žingsnio neatitikimas: Neteisingas skersinio greitis, palyginti su veleno apsukų skaičiumi, sukelia apsisukimų persidengimą, tarpus ir lokalizuotą statinės formos išsipūtimą skersai ritės.
Apvijos įtempimas turi atitikti vamzdžio polimero rūšį, kietumą ir sienelės storį. Nustatant naujus gamybos profilius, išorinio skersmens matmenų stabilumas turi būti patikrintas tiek pradiniuose vidinės šerdies, tiek išorinio sluoksnio apvijų vingiuose.
Ritė arba surišta spiralė
Ričių vyniojimo mašinų ir birių ričių vyniojimo mašinų pasirinkimas priklauso nuo tikslinės pakuotės pateikimo ir antrinės pakuotės reikalavimų:
| Parametras | Dviejų stočių ritės vyniotuvas | Palaidų ričių vyniojimo ir surišimo sistema (FCL serija) |
|---|---|---|
| Paketo formatas | Flanšuota standi ritė / rite | Surišta šerdies ritė |
| Pakuotės matmenys | Konfigūruojama pagal ritės brėžinį, patvirtinta kainos pasiūlyme | Vidinis skersmuo 100–300 mm, išorinis skersmuo 300–400 mm, plotis 100 mm |
| Ritininis apvalkalas (FCL šeima) | Individuali ritės geometrija | Ritės išorinis skersmuo 200–600 mm, vidinis skersmuo 180–250 mm, aukštis 40–140 mm [gamintojo įvertinimas] |
| Paruoštos pakuotės svoris | Priklauso nuo ritės matmenų | 8-50 kg |
| Pervežimas iš stoties | Nuolatinis dviejų stočių mechaninis perjungimas | Dviejų ratų nepertraukiamo vyniojimo sistema su pneumatiniu išleidimu [gamintojo įvertinimas] |
| Pakavimo medžiagų tvarkymas | Tiesioginis vyniojimas | Pneumatinė plėvelės tiekimo sistema (PVC/PE/PP, storis 25 µm, plotis 50–70 mm) [gamintojo įvertinimas] |
| Pasrovinės operacijos | Flanšo ženklinimas, pagrindinės dėžutės pakavimas | išorinis surišimas, tempiamasis perimetras, robotinis paletizavimas |
Pastaba: Ciklo greitis – 18–35 s vienai ritei, sukimosi greitis iki 100 aps./min. ir 380 V 60 Hz 3P maitinimo specifikacijos griežtai taikomos autonominiam FCL birių ričių vyniotuvui [gamintojo įvertinimas]. Dviejų stočių ritės vyniotuvas veikia nuolat, prisitaikydamas prie priešsrovio ekstruzijos linijos greičio.
Atrankos kontrolinis sąrašas
- Vamzdžių specifikacijos: Polimerinis substratas (PU, nailonas, PE, fluoropolimeras) ir tikslūs išorinio/vidinio skersmens tolerancijos.
- Ritės geometrija: Tikslinis ilgis vienai ritei, išorinis flanšo skersmuo, šerdies cilindro skersmuo ir bendras skersinis plotis priklauso nuo jūsų kliento išvyniojimo įrangos.
- Linijos iškėlimo greitis: Minimalus ir maksimalus ekstruzijos linijos darbinis greitis (m/min).
- Automatizavimo reikalavimai: Automatinis dviejų stočių ilgio skaičiavimas, automatinis pneumatinis pjovimas ir uodegos užlenkimo mechanizmai.
- Stoties konfigūracija: Vienos stoties konstrukcija (reikalaujanti linijos akumuliatoriaus), palyginti su dviejų stočių nuolatiniu perjungimu, siekiant išvengti ekstruderio linijos sustojimų.
- Antrinės pakuotės sąsaja: Apsauginių flanšų galiniams dangteliams, gofruotoms pagrindinėms dėžėms arba paletavimo elementams keliami reikalavimai.
Saugumas
Mašinos suprojektuotos visiškai laikantis darnių Europos saugos standartų:
- EN ISO 12100:2010: Pramoninių mašinų projektavimo rizikos vertinimo ir rizikos mažinimo principai.
- EN 415-10: Bendrieji pakavimo mašinų ir susijusių antrinių tvarkymo įrenginių saugos reikalavimai.
- EN 60204-1: Pramoninių mašinų elektros saugos, izoliacijos ir įžeminimo reikalavimai.
Pagrindiniai eksploatavimo pavojai apima didelio greičio sukimosi energiją varomajame ritės velene ir mechaninius suspaudimo taškus tarp įeinančių vamzdžių kreipiamųjų ritinėlių ir skersinių vagonų mazgų. Kiekvienoje stotyje įrengta blokuota perimetro fizinė apsauga, mažos trinties suspaudimo barjerai ir dviejų kanalų 4 kategorijos avarinio stabdymo mygtukai, esantys abiejose operatoriaus stotyse.
Inžinerijos DUK
K: Kokias vamzdžių medžiagas galima vynioti ant dviejų stočių ritininės sistemos? A: Sistema tinka termoplastiniam poliuretanui (PU), poliamidui/nailonui (PA6, PA11, PA12), polietilenui (PE) ir lanksčiams PVC pneumatiniams oro vamzdžiams.
K: Ar ekstruzijos linija turi sustoti arba sulėtinti greitį keičiant ritę? A: Ne. Vyniojimo įrenginys automatiškai perjungia vamzdžio padavimą į antrinį tuščią ritės veleną, kai pasiekiamas užprogramuotas partijos ilgis, todėl ekstruzijos linija gali veikti pastoviu linijos greičiu.
K: Kaip apskaičiuojamas faktinis pakavimo tūris, kai matuojami pasirinktiniai ritės matmenys?
A: Taikykite tūrinę formulę: Length ≈ 3.14 × [(Flange Diameter + Core Diameter) ÷ 2] × [Traverse Width ÷ Tube OD] × [(Flange Diameter − Core Diameter) ÷ (2 × Tube OD)]Paprastai atimama 5–10 % saugos riba, kad būtų galima atsižvelgti į flanšo ratlankio prošvaisą.
K: Ar šią mašiną galima pritaikyti gaminti bešerdes, surištus ritinius? A: Bešerdes, surištiems ritiniams gaminti reikalinga FCL serijos horizontali vyniojimo ir surišimo mašina, kurioje yra sulankstomi įtvarai ir integruoti pneumatiniai surišimo įrenginiai, o ne flanšiniai ritės velenai.
Kitas žingsnis
- Pateikite savo techninius parametrus: Vamzdžio išorinio/vidinio skersmens matmenis, ekstruzijos ištraukimo linijos greičius ir tikslinės ritės inžinerinius brėžinius pateikite el. paštu info@fhopepack.com.
- Inžinerinis pasiūlymas: Mūsų inžinierių komanda apskaičiuoja sukimo momento apribojimus, skersinių pavarų perdavimo skaičius ir stočių perjungimo kinematiką.
- Oficiali citata: Gaukite išsamų įrangos išdėstymo brėžinį, funkcinių specifikacijų lapą ir oficialią kainos pasiūlymą per 24 valandas.
Susijęs skaitymas
- Automatinis žarnos ritinėlis
- Žarnos ritės vyniotuvas FPH-200
- Žarnų ritinių pakavimo mašinos vaizdo apžvalga
Šaltiniai
- FHOPE automatinio vamzdžių ritinėlio FCL100 / FCL-H300 specifikacija
- FHOPE automatinio vamzdžių vyniojimo ir surišimo aparato FCL-200 / FCL-H600 specifikacija
- EN ISO 12100:2010; EN 415-10; EN 60204-1 Mašinų saugos standartai
- Pramoninių PU vamzdžių dviejų stočių ritinėlių vyniojimo stoties kinematinės specifikacijos
Paskutinį kartą atnaujinta: 2026-10-29