Santrauka
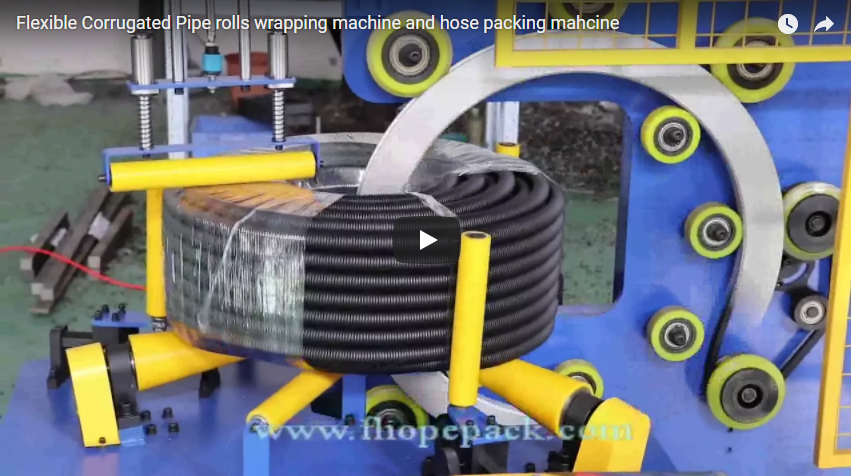
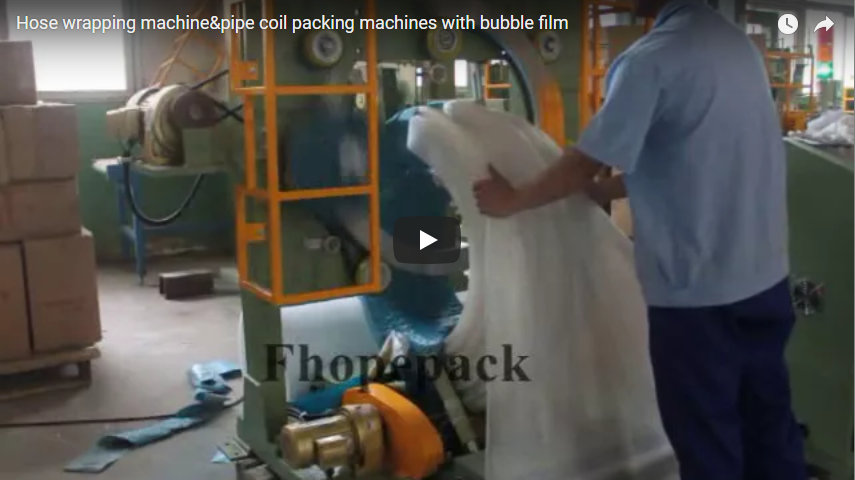
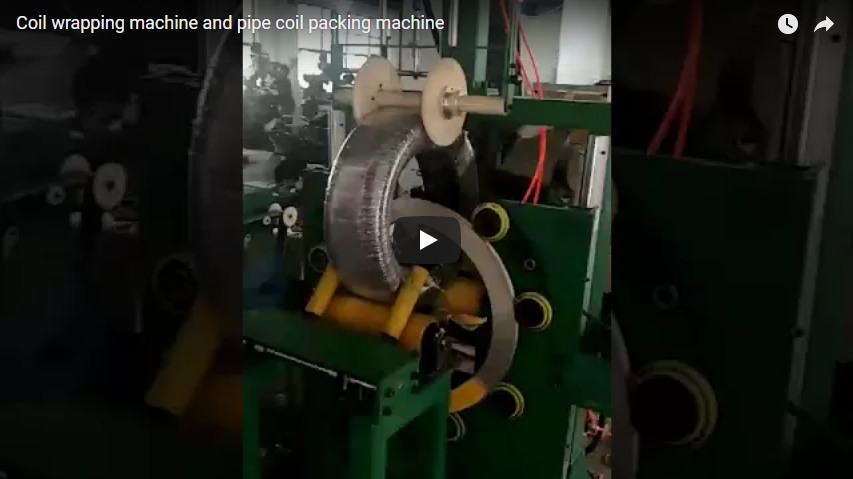
Šiame techniniame vadove aptariamos susuktų hidraulinių žarnų, gofruotų ortakių, PVC vamzdžių ir vielos ritinių pakavimo transportavimui operacijos. Analizuojama mašina yra Pusiau automatinis akimis perrištų orbitinių ričių vyniojimo aparatasŽiedinis besisukantis žiedas varo pakavimo medžiagą per ritės šerdį, o operatorius rankiniu būdu pakrauna ritę, paduoda plėvelės priekinį kraštą ir atlieka galutinį supjaustymą ir užlenkimą. Nors lauko demonstracijose dažnai naudojama oro burbuliukų amortizacinė plėvelė Gamintojo standartiniuose baziniuose duomenų lapuose (pvz., FPH-300N klasės) nurodoma, kad itin tvirta smūgių absorbcijai reikalinga tampri plėvelė, o kaip inžineriniai variantai – austas HDPE/kraftpopierius. Prieš galutinai užsakydami įrangą, raštu patvirtinkite kinematinį apvalkalo tarpą, dozatoriaus ritinėlio šerdies matmenis ir mechaninius saugos blokus.
Turinys
- Ką šis puslapis padeda jums nuspręsti
- Ką veikia žiedinio žarnos vyniojimo mašina
- Paskelbta specifikacija: FPH-300N klasė
- Burbulinė plėvelė ir tempiamoji plėvelė
- Pusiau automatinis ciklas, žingsnis po žingsnio
- Ką reikia patikrinti prieš perkant
- Inžineriniai stebėjimai: pusiau automatinė sąsaja praktikoje
- Pirkėjo patvirtinimo kontrolinis sąrašas
- DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Ką šis puslapis padeda jums nuspręsti
Susuktų žarnų pakuotė kelia nuolatinių iššūkių medžiagų tvarkymui: dėl atsparumo „atminčiai“ atsiranda radialinis atšokimas, atviri tuščiaviduriai centrai („akys“), linkę į briaunų įbrėžimus, ir jautrūs išoriniai apvalkalai, pažeidžiami transportavimo vibracijos. Laisvas rankomis vyniojimas su supjaustytais plėvelės lakštais palieka netolygias ertmes, dėl kurių susidaro trinties pažeidimai ir drėgmė prasiskverbia prieš pasiekiant galutinį vartotoją.
Orbitinis žiedinis vyniojimas išsprendžia šią problemą taikydamas nuolatinį apskritiminį įtempimą per ritės akutę. Šiame vadove įvertinama pusiau automatinio vyniojimo dinamika, nustatant svarbiausius parametrus, kuriuos reikia patvirtinti su gamintojais: fizinius žiedo ir ritės apvalkalo tarpus, substrato suderinamumą su burbulinėmis ir tempiamomis medžiagomis, operatoriaus saugos ribas rankinio tiekimo ciklų metu ir mašinos pavaros vardinius parametrus. Žemiau pateikiama struktūrizuota techninės patikros matrica, skirta tiesiogiai perduoti įrangos tiekėjams.
Ką veikia žiedinio žarnos vyniojimo mašina
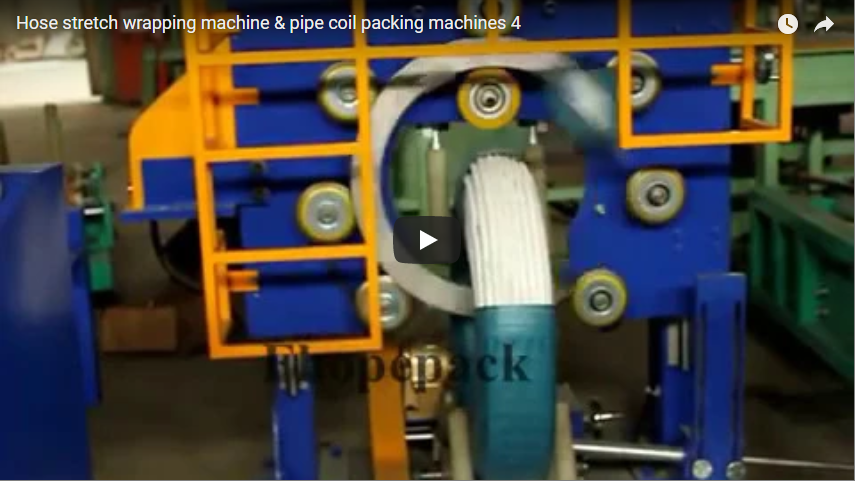
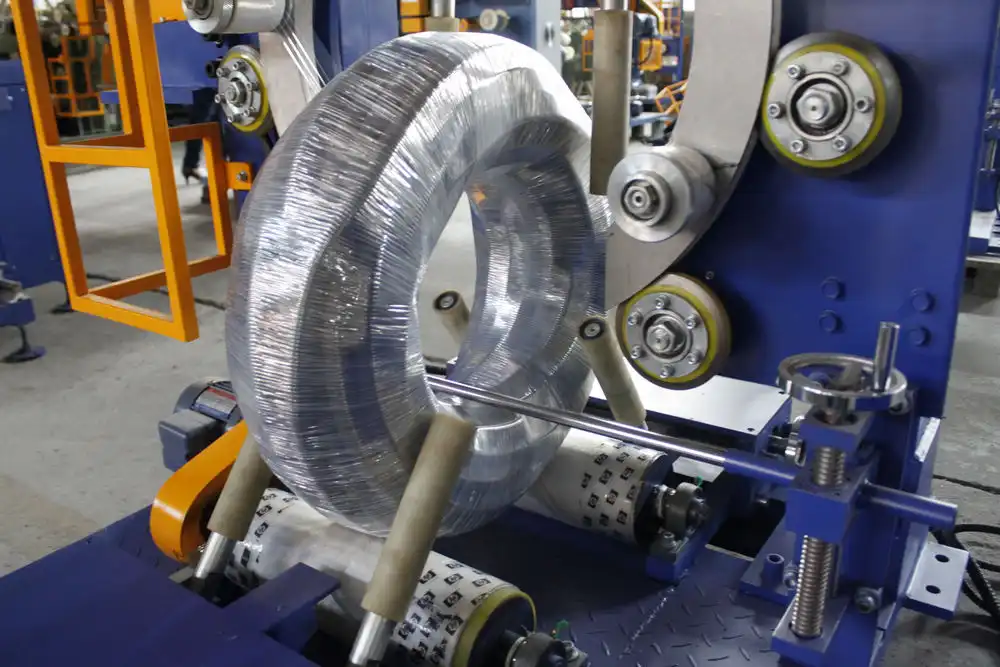
Žarnos vyniojimo mašina suka apsauginės plėvelės ritinėlius uždaru toroidiniu keliu, eidama tiesiai per horizontaliai gulinčio ritinio vidinę tuščiavidurę šerdį. Pagrindiniam besisukančiam žiedui sukant, varomi važiuoklės atraminiai ritinėliai vienu metu indeksuoja ritinį aplink jo vertikalią ašį, sukurdami sandariai persidengiantį, spiralinį pakavimo sluoksnį per visą skerspjūvį.
Standartinėse dirbtuvių konfigūracijose įrangą sudaro suvirintas konstrukcinis plieninis pagrindo rėmas, perimetro apsaugos nuo smūgių narvai, du poliuretano įvorėmis padengti apkrovos ritinėliai ir vidinis orbitinis pavaros žiedas, varomas didelio sukimo momento trinties ratukais. Operatorius rankiniu būdu įkelia ritę į žiedo centrą, palaipsniui sukant į ritės paviršių įveda plėvelės galą ir leidžia besisukančiam žiedui automatizuoti nuolatinį apskritiminį vyniojimą.
Toks darbo pasidalijimas subalansuoja kapitalo sąnaudas ir lankstumą: didelio sukimo momento rotacinis vyniojimas yra automatizuotas, siekiant apsaugoti operatorius nuo pasikartojančios įtampos, o ričių padėties nustatymas, pradinis plėvelės įvyniojimas ir apdaila priklauso nuo tiesioginės žmogaus priežiūros. Tai skiria pusiau automatines žiedų apdirbimo mašinas nuo visiškai nepertraukiamų automatinių linijų.
Paskelbta specifikacija: FPH-300N klasė
Šio tipo eksploatacinės konfigūracijos atitinka pramoninės įrangos kategoriją, kurią reprezentuoja FPH-300N orbitinis žarnos vyniotuvas. Faktiniai gamybos reikalavimai turi atitikti variklio kW nominaliąją galią, elektros nominaliąją galią ir matmenų kontūrus pagal tiekėjo kainų duomenų lapus. Standartinės paskelbtos bazinės specifikacijos nurodo:
| Inžinerinis parametras | Paskelbta pradinė vertė (FPH-300N klasė) |
|---|---|
| Mašinos modelio nuoroda | FPH-300N |
| Ritės vidinis skersmuo (ID) | Φ300–Φ700 mm |
| Ritės išorinis skersmuo (OD) | Φ500–Φ1000 mm |
| Ritės pločio / aukščio diapazonas | 100 – 300 mm |
| Maksimali apkrova | 10-100 kg |
| Pagrindinio ciklo vyniojimo greitis | 23–35 s vienai ritei (kintama pagal persidengimo nustatymą) |
| Didžiausias žiedo sukimosi greitis | Iki 120 aps./min. (Valdomas dažnio keitikliu) |
| Elektros maitinimas | 380 V, 50/60 Hz, 3 fazių, PE |
| Įdiegta galia | 1.9 kW |
| Standartinė plėvelės specifikacija | LLDPE tempiamoji plėvelė: ritinėlis, išorinis skersmuo 100–180 mm, vidinis skersmuo 50 mm, plotis 90–100 mm (HDPE / popierius pasirinktinai) |
Standartinė pavaros sistema naudoja kintamo dažnio pavaras (VFD), leidžiančias operatoriams reguliuoti žiedų sukimosi greitį ir volelių padavimo greitį, keičiant vyniojimo persidengimo rodiklius (paprastai nuo 20 % iki 60 %). Svarbiausia, kad standartiniuose specifikacijų lapuose nurodoma LLDPE tampri plėvelė, o kaip pasirinktis galima rinktis popierinę arba austinę HDPE juostą. Sunkiai oro burbuliukų amortizacinei plėvelei reikalingi pritaikyti įtempimo mazgai ir ritinėlių vežimėlių tarpai, kurie turi būti aiškiai patvirtinti patvirtinant mašinos išdėstymą.
Burbulinė plėvelė ir tempiamoji plėvelė
Medžiagų pasirinkimas lemia tiek atsparumą transportavimui, tiek vyniojimo mechaniką. Standartinė LLDPE tampri plėvelė pasižymi didele tempiamąja atmintimi (200–300 % pailgėjimas), sutvirtinančia ryšulį į drėgmei atsparią, standžią pakuotę. Tačiau plonos tamprios plėvelės ribotai slopina taškinę apkrovą nuo transportavimo smūgių.
Oro burbulų plėvelė sukuria uždaras korėtas oro kišenes, kurios izoliuoja standžias žarnų jungtis, briaunotas spirales ir metalines jungtis nuo išorinių smūgių. Kadangi burbulų plėvelė pasižymi mažu tempiamuoju pailgėjimu (mažiau nei 15 %), jos negalima perkelti per standartinius didelio perdavimo išankstinio įtempimo ritinėlių vežimėlius nesuplyšus ląstelėms. Burbulų plėvelės klijavimui reikalingas mechaninis trinties stabdžių dozatorius, galintis stabiliai išvynioti esant mažam įtempimui (10–30 N).
Operacijoms, kurioms reikalingas ir smūgių mažinimas, ir drėgmės barjeras, pasirinkite dvigubo žiedo arba dvigubo vežimėlio dozatoriaus konfigūraciją. Vidinis mažo tankio burbulinės plėvelės sluoksnis užtikrina smūgių amortizaciją, o iš karto po jo – išorinis LLDPE tamprios plėvelės arba austos HDPE juostos sluoksnis, apsaugantis voką nuo dulkių, vandens purslų ir įbrėžimų.
Pusiau automatinis ciklas, žingsnis po žingsnio
Veikimo ciklas susideda iš penkių suderintų mechaninių žingsnių:
- Apkrova: Operatorius uždeda ritę ant poliuretano pavaros ritinėlių, sulygiuodamas tuščiavidurę ritės akutę su besisukančio žiedo plokštumos centru.
- Padavimas ir žingsnis po žingsnio: Operatorius perveria priekinį plėvelės kraštą per vidinę akutę, prispausdamas jį prie ritės išorinio skersmens. Operatorius įjungia lėtą žiedinį įstūmimą, kad užfiksuotų plėvelės galą po pirmuoju judesiu.
- Orbitinis apvyniojimas: Operatoriui išėjus iš saugos zonos, mašina vykdo sukamąjį vyniojimą iš anksto nustatytu dažnio valdymo (VFD) greičiu. Dviejų ašių judesys (žiedo sukimasis plius ritinėlių indeksavimas) taiko užprogramuotą persidengimą per visą perimetrą.
- Įlenkimas ir kirpimas: Operatorius inicijuoja ciklo sustabdymą, izoliuoja žiedą, rankiniu būdu nutraukia medžiagos juostą ir išlygina plėvelės galą ant ritės šono.
- Saugokite ir iškraukite: Plėvelės galas užsandarinamas lipnia juosta arba lipnia juosta, o apvyniota ritė susukama ant pasroviui esančių išleidimo gravitacinių slidžių.
Šis pusiau automatinis mechanizmas pašalina mechaninį sudėtingumą ir pneumatinių prispaudimo ir pjovimo mechanizmų priežiūros išlaidas, todėl tinka vidutinio našumo įrenginiams (25–40 ričių per valandą). Tačiau bendras linijos našumas priklauso nuo operatoriaus pakrovimo greičio ir ergonomikos.

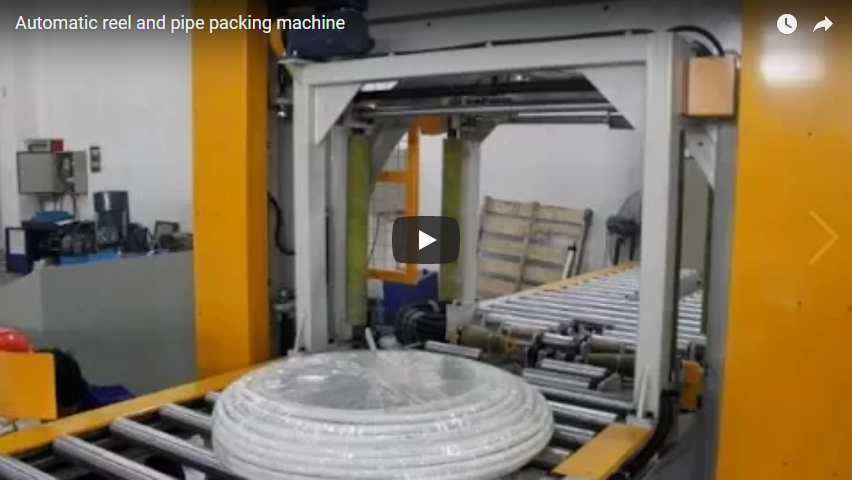
Tuo tarpu visiškai automatizuotose vyniojimo sistemose integruoti pneumatiniai automatinio padavimo ir mechaniniai pjovimo bei prispaudimo griebtuvai, sujungti su optiniais jutikliais, todėl visiškai nereikia rankinio plėvelės tvarkymo. Gamyklos inžinieriai turi įvertinti šią investiciją į automatizavimą pagal linijos ciklo reikalavimus.
Ką reikia patikrinti prieš perkant
Lauko instaliacijoms reikalingas kruopštus patvirtinimas, viršijantis pagrindinius katalogo matmenis. Prieš pateikdami pirkimo specifikacijas, gamyklos inžinieriai turėtų peržiūrėti septynis svarbiausius inžinerinius parametrus:
- Toroidinis geometrinis prošvaisa: Ritės šerdies anga turi atitikti geometrinio tarpo kriterijus:
Coil Eye ID ≥ (Ring Radial Thickness + Film Carriage Outer Radius + 50 mm clearance)
Nepakankamas šerdies atsivėrimas sukelia greitus susidūrimus tarp plėvelės vežimėlio ir vidinės ritės sienelės. - Medžiagos įtempimo valdymas: Įsitikinkite, kad išvyniojimo įtvaras turi reguliuojamus mechaninius trinties stabdžius arba magnetines dalelių sankabas, sukalibruotas mažo tempimo medžiagoms, kad būtų išvengta burbuliukų kišenių plyšimo.
- Automatizavimo lygis ir įrankiai: Patvirtinkite, ar ciklo užbaigimas priklauso nuo rankinio pjovimo, ar prie važiuoklės galima įmontuoti pneumatinį pjovimo ir prispaudimo įrenginį.
- Pagrindo pagrindinės specifikacijos: Patikrinkite dozatoriaus ritinėlio griebtuvo skersmenį (paprastai Φ50 mm arba Φ76 mm) ir maksimalų ritinėlio išorinį skersmenį (Φ100–Φ200 mm), kurį laiko besisukantis vežimėlis.
- Ritės palaikymo sistema: Poliuretanu dengti voleliai (85–90 Shore A kietumo) yra būtini siekiant išvengti paviršiaus dilimo, pažeidimų dėl suspaudimo ar šerdies išsilyginimo ant lanksčių guminių žarnų ir gofruoto profilio ortakių.
- Efektyvus ciklo pralaidumas: Apskaičiuokite grynąjį gamybos pajėgumą, įskaitant rankinį padėties nustatymą, plėvelės fiksavimą ir apdailos laiką:
Cycle Time = Run Time (25–35 s) + Manual Index/Tuck Time (15–25 s) - Mašinų saugos sistema (EN 415-6 / ISO 13849-1): Rankinio padavimo metu patikrinkite avarinio stabdymo grandines, lokalizuotas saugos šviesos užuolaidas ir dviem rankomis paspaudžiamus arba kojinius valdiklius.

Inžineriniai stebėjimai: pusiau automatinė sąsaja praktikoje
Vertinant veikiančias pusiau automatines mašinas, išryškėja svarbiausios funkcinės sąsajos tarp operatoriaus judesių ir besisukančio mazgo:
- Rankinio padavimo ergonomika ir saugumas: Rankinis plėvelės padavimas reikalauja, kad operatoriaus rankos dirbtų šalia orbitinio žiedo laisvosios zonos. Mašinos turi turėti specialų mažo greičio padavimo režimą (iki 10 aps./min.) arba palaikymo režimą pradinio plėvelės tvirtinimo metu, kad būtų laikomasi mašinų saugos gairių (ISO 12100) ir išvengta suspaudimo traumų.
- Pagrindo kelio sekimas: Naudojant platesnes, netempiančias medžiagas, tokias kaip oro burbuliukų lakštai, labai svarbu nuosekliai stumti kreipiamuosius ritinėlius. Rankinio įvedimo metu operatoriai turi palaikyti tolygų įtempimą, kad būtų išvengta juostos susiraukšlėjimo, stumdymo klaidelių ar nevienodo sluoksnių persidengimo.
- Antrinio sluoksnio taikymas: Operacijoms, kurioms reikalinga daugiasluoksnė apsauga, operatoriai prieš pradėdami ciklą gali ant ričių paviršių uždėti iš anksto supjaustytus viršutinius lakštus. Besisukanti plėvelė tada tvirtai pritvirtina šią apsaugą prie perimetro, taip pašalindama pakartotinio klijavimo juostele veiksmus.
- Ruošinio stabilizavimas: Minkšti elastomero vamzdžiai arba lengvi gofruoti ritiniai gali deformuotis dėl radialinio vyniojimo įtempimo. Pagrindo atramos sistemoje turi būti reguliuojami vertikalūs šoniniai kreipiamieji ritinėliai, kad sukimosi metu ritė būtų stabili išilgai jos vertikalios centrinės linijos.
Pirkėjo patvirtinimo kontrolinis sąrašas
| Inžinerinis faktorius | Operacinė reikšmė | Standartinė tolerancija / tikslinė vertė |
|---|---|---|
| Ritės matmenų apvalkalas | Patvirtina, kad ritė telpa orbitinio tarpo ribose | Patikrinkite minimalų vidinį skersmenį, maksimalų išorinį skersmenį ir plotį (pvz., Φ300–Φ1000 mm) |
| Žiedo klirenso riba | Apsaugo nuo dozatoriaus vežimėlio susidūrimo ritės akutės viduje | Mažiausiai 50 mm tarpas visuose skerspjūviuose |
| Dozatoriaus stabdžių tipas | Apsaugo nuo plėvelės tempimo, plyšimo ar burbulų plyšimo | Frikcinė plokštė arba magnetinė dalelių sankaba (10–50 N) |
| Atraminio ritinėlio medžiaga | Pašalina įbrėžimus ant poliruotų arba minkštų vamzdžių paviršių | Aukštos kokybės poliuretano pamušalas (85–90 Shore A) |
| Persidengimo santykio tikslumas | Palaiko apsaugą nuo drėgmės ir medžiagų naudojimo paprastumą | Tikslinis 30–50 % persidengimas naudojant koordinuotus VFD pavaros perdavimo skaičius |
| Saugos valdymo architektūra | Užtikrina operatoriaus saugumą rankinio sriegimo metu | 3 kategorijos / PLd blokatoriai, palaikymo, kad paleistumėte, jungiklis |
| Pneumatinio oro reikalavimai | Būtina, jei įdiegti pasirenkami pjovimo ir prispaudimo moduliai | 0.5–0.7 MPa švarus, sausas dirbtuvių oras (jei yra) |
Pardavėjo užklausos šablonas:
„Patvirtinkite pusiau automatinės ritinių vyniojimo sistemos su akimis kainos pasiūlymo duomenis: (1) Matmenų apvalkalo ribos: minimalus vidinis skersmuo (ID), maksimalus išorinis skersmuo (OD), maksimalus skerspjūvio plotis / aukštis ir keliamoji galia (kg); (2) Patvirtintas kinematinis tarpas per ritės akutę, atsižvelgiant į plėvelės dozatoriaus matmenis; (3) Medžiagos suderinamumas su [burbuline plėvele / LLDPE tempia / HDPE austa juosta], įskaitant išvyniojimo šerdies skersmenį ir įtempimo stabdžių sistemą; (4) Atraminio volelio medžiagos specifikacija, skirta lanksčių ritinių tvarkymui be defektų; (5) Žiedo sukimosi greitis (aps./min.) ir volelio greičio valdymo diapazonai, valdomi dažnio keitikliu; (6) Eksploatavimo saugos priemonės rankinio plėvelės padavimo metu (colių režimas, šviesos užuolaidos, avarinio stabdymo grandinės klasifikacija). Ruošinio specifikacija: [Produkto tipas], OD [X] mm, ID [X] mm, plotis [X] mm, svoris [X] kg.“
DUK
Ar mašina automatiškai užbaigia vyniojimo ciklą?
Mašina automatizuoja pagrindinį orbitinį sukimąsi ir nepertraukiamą plėvelės klojimą varomaisiais voleliais. Šioje pusiau automatinėje konfigūracijoje rulonų įkrovimas, plėvelės uodegos įvėrimas, pjovimas ir galutinis užklojimas reikalauja rankinio operatoriaus valdymo.
Ar standartinis dozatorius gali be pakeitimų naudoti burbulinę plėvelę?
Nepatikima. Standartinėse tempimo plėvelėse naudojami išankstinio tempimo voleliai arba didelio įtempimo trinties strypai, kurie gali susprogdinti burbulines ląsteles. Burbulinei plėvelei reikia mažo įtempimo, neperkrauto išvyniojimo veleno su reguliuojamu trinties stabdžiu, kad būtų išsaugotas amortizacijos vientisumas.
Kaip kontroliuojamas apvyniojimo persidengimas ant ritės?
Persidengimo procentą lemia žiedo sukimosi pavaros ir ritės atraminio volelio pavaros greičio santykis. Šių dviejų nepriklausomų variklių sinchronizavimas naudojant kintamosios srovės keitiklius leidžia operatoriams nustatyti persidengimo rodiklius nuo 20 % iki 60 %.
Kodėl ritės centravimas žiedo angos viduje yra labai svarbus?
Jei ritės skerspjūvis yra gerokai ne centre žiedo ašies atžvilgiu, atstumas nuo plėvelės laikiklio iki ritės paviršiaus kiekvieno apsisukimo metu svyruoja. Dėl to įtempimas cikliškai kinta, o tai lemia netolygų sluoksnių persidengimą, plėvelės įlinkimą arba vietinį plyšimą.
Kitas žingsnis
Peržiūrėkite dabartinius ričių matmenų diapazonus (minimalus vidinis skersmuo, maksimalus išorinis skersmuo, pluošto skerspjūvis, vieneto svoris) kartu su pakavimo medžiagų specifikacijomis (burbulinė plėvelė ir LLDPE tempiamoji plėvelė). Persiųskite aukščiau pateiktą struktūrizuotą patvirtinimo šabloną įrangos tiekėjams, kad patvirtintumėte tarpų profilius, saugos blokus ir ciklo įverčius. Norėdami gauti oficialias kinematines peržiūras, susisiekite su techninių pritaikymų inžinerijos komandomis per FHOPE pakavimo kontaktų portalą .
Susijęs skaitymas
- Žarnų pakavimo mašinų sistemos
- Horizontalios ir orbitinės ričių pakavimo įranga
- Pramoninių plieno ritinių vyniojimo sistemos
- Vielos ir kabelių ričių pakavimo sprendimai
- Tikslios varinių vamzdžių ritinių pakavimo sistemos
- Žarnų ir vamzdžių ričių vyniojimo sprendimai: Taikymo inžinerija
Šaltiniai
- FPH-300N inžinerinės specifikacijos: Žarnų ritės plėvelės vyniojimo ir tempimo apvyniojimo mašinos techninis profilis
- Automatizuotų sistemų palyginimas: Automatinių žarnų vyniojimo linijų ir ričių tvarkymo sistemų vadovas
- Vaizdo įrašo nuoroda į paraišką: Orbitinės žarnos ritės vyniojimo sistemos demonstracija
- Pramonės standartų nuoroda: EN 415-6 (Pakavimo mašinų sauga: Padėklų ir gaminių vyniotuvai); ISO 12100 (Mašinų sauga: Bendrieji projektavimo principai)
Inžinerinė peržiūra atlikta: techninė dokumentacija atnaujinta gamybos reikmėms.