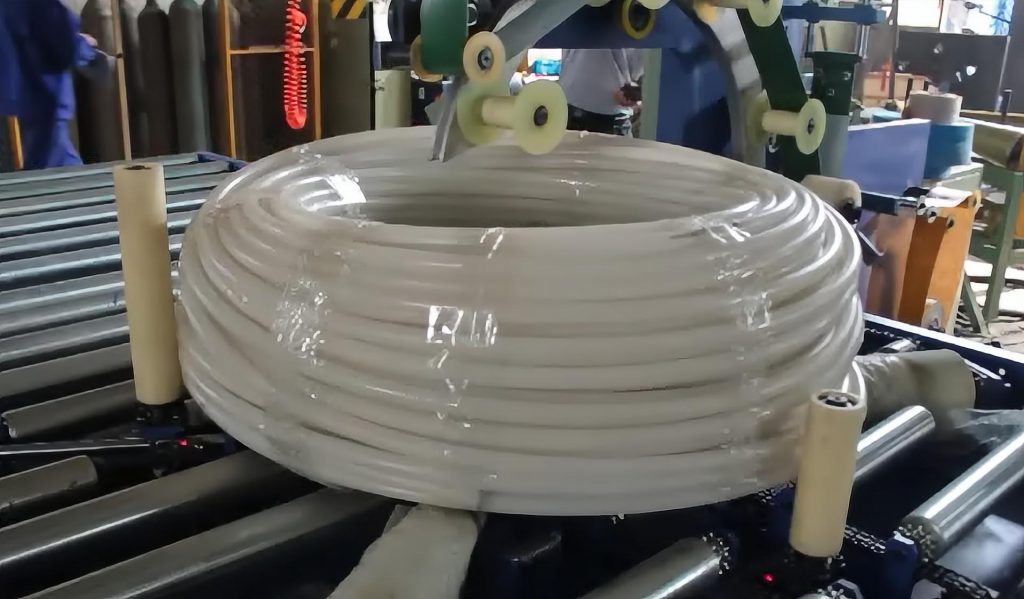
Santrauka Šiame maždaug 50 sekundžių trukmės vaizdo įraše plyšinės ritės praeina pro viršutinę stotį, portalinis krautuvų įrenginys jas sudeda ant padėklo, o antroje eilutėje rodoma viršutinio sudėjimo stoties veikla iš savo HMI. Tokią eilutę vertiname pagal keturis skaičius, kuriuos galite išmatuoti patys: sekundes vienai ritei lėčiausioje stotyje, pirmojo etikečių nuskaitymą, krūvos kokybę ir plėvelės sunaudojimą vienai ritei. Kiekvienas iš jų turi paprastą formulę, pateiktą žemiau.
Turinys
- Ką rodo klipas
- KPI 1: sekundės vienai ritei lėčiausioje stotyje
- KPI 2: pirmojo etikečių nuskaitymai
- 3 KPI: rietuvės kokybė portaliniame krautuve
- 4 KPI: plėvelės sunaudojimas vienam ritiniui
- Ritinių ženklinimo ir krovimo linijos pasirinkimo kontrolinis sąrašas
- Valdikliai ir sauga
- Inžinerijos DUK
- Kitas žingsnis
- Susijęs skaitymas
- Šaltiniai
Ką rodo klipas
Klipas yra apie 50 sekundžių trukmės ir susideda iš trijų scenų. Laikas nuskaitomas iš įrašo.
| Įrašymo laikas | Stotis | Kas atsitinka, |
|---|---|---|
| 0–18 s | Viršutinė galvos stotis | Ritės guli akis į dangų ant geltono ritininio stalo. Kiekviena jų sustoja po aliuminio portalu, o geltona galvutė nusileidžia ant viršutinės paviršiaus. |
| 21–36 s | Portalinis krautuvas | Mėlynas portalinis griebtuvas suima ritinius ir nuleidžia juos krūva ant padėklo, esančio išleidimo konvejeryje. |
| 39–50 s | Viršutinė svirtinė stotis | Antroje linijoje su atskira HMI kolonėle ant žalio ritininio konvejerio virš ritės dirba svirtis su trosine grandine. |
Operatoriai stovi atokiau ir stebi. Ritės juda tarp stočių ant ritinėlių arba griebtuve.
Žemiau pateikti keturi KPI rodo, kaip patikrinti tokią liniją savo aukšte.
KPI 1: sekundės vienai ritei lėčiausioje stotyje
Ričių linija veikia tokiu pat tempu, kaip ir lėčiausia jos stotis. Ženklinimas, krovimas ir vyniojimas turi savo ciklą; ilgiausias ciklas nustato produkciją.
Ritės per valandą = 3600 ÷ sekundžių vienai ritei lėčiausioje stotyje.
Kiekvieną stotį išmatuokite atskirai, naudodami liniją, kurioje važiuoja tikros ritės, o ne demonstracinės. Tada palyginkite rezultatą su savo pjaustytuvo produkcija. Jei pjaustytuvas pagamina ritinius greičiau, nei gali juos sukrauti lėčiausia pakavimo stotis, ritiniai sustoja eilėje, o linijos operatorius pradeda priimti sprendimus rankiniu būdu.
Savo pasiūlymuose pateikiame ciklą kiekvienai stočiai, kad matytumėte, kuris iš jų yra ribinis. Buferinis konvejeris prieš lėčiausią stotį sugeria trumpus sustojimus, bet nepadidina vidutinio našumo.
KPI 2: pirmojo etikečių nuskaitymai
Etiketė naudinga tik tuo atveju, jei sandėlio skaitytuvas ją nuskaito pirmą kartą.
Pirmojo nuskaitymo dažnis = pirmojo nuskaitymo metu nuskaitytų etikečių skaičius ÷ užklijuotų etikečių skaičius.
Šį skaičių keičia trys dalykai:
- Etiketės pozicija. Fiksuota etikečių galvutė užklijuoja etiketę toje pačioje vietoje ant kiekvienos ritės, todėl skeneris ar krautuvo vairuotojas ją randa.
- Etiketės duomenys. Mūsų ričių linijos gali gauti ričių duomenis iš ERP arba MES, todėl etiketė sutampa su ritės įrašu be pakartotinio įvedimo.
- Paviršius. Galvutei reikia švarios, plokščios vietos ant paviršiaus. Etiketavimo stotelę pastatome ten, kur ritės paviršius dar būtų pasiekiamas, kol jį neuždengė plėvelė, arba mes patys ženkliname plėvelę, priklausomai nuo jūsų logistikos.
Stebėkite atmestų arba pakartotinai atspausdintų etikečių skaičių per pamainą. Didėjantis skaičius rodo pozicijos poslinkį arba spausdinimo galvutės problemą gerokai anksčiau, nei klientai pateikia skundą.
3 KPI: rietuvės kokybė portaliniame krautuve
Sąvaržoje esantis portalinis krautuvas sukrauna ritinius ant padėklo. Du patikrinimai parodo, ar sukrauta teisingai.
- Centravimo klaida: kaip toli kiekvienas ritinys yra nuo krūvos ašies. Perstumta krūva pasvirusi ir pakraunama iš vienos padėklo pusės.
- Pakartotinių statymų skaičius: krūvų, kurias operatorius turėjo ištiesinti arba atstatyti rankomis per pamainą.
Ritės per valandą = ritės per valandą ÷ ritės krūvoje.
Mūsų rulonų kainos pasiūlymo forma leidžia sukrauti iki 6 rulonų. Darbinis aukštis nustatomas pagal rulono svorį, plotį, padėklo ir krautuvo keliamąją galią. Mes jį nustatome kartu su jumis dar maketavimo etape.
4 KPI: plėvelės sunaudojimas vienam ritiniui
Plėvelė yra einamosios išlaidos, todėl ją matuokite vienai ritinei, o ne mėnesiui.
Plėvelės masė vienam ritiniui (g) = panaudotos plėvelės ilgis (m) × plėvelės plotis (mm) × storis (µm) × tankis (g/cm³) ÷ 1000. Vienetus naudokite tiksliai taip, kaip nurodyta, o konversijai naudokite koeficientą 1000.
Pasverkite pilną plėvelės ritinį, apvyniokite žinomą skaičių ričių, dar kartą pasverkite ritinį ir padalinkite. Tai pakartokite su kiekvieno dydžio ritėmis. Jei plėvelės sunaudojimas vienai ritinei didėja, o ritės dydis nesikeičia, pirmiausia patikrinkite įtempimo ir persidengimo nustatymus.
Mūsų ričių linijų programos išsaugo įtempimą ir persidengimą pagal ričių specifikaciją, todėl dydžio pokytis nepriklauso nuo operatoriaus rankinio reguliavimo.
Ritinių ženklinimo ir krovimo linijos pasirinkimo kontrolinis sąrašas
- Ritės išorinis skersmuo, vidinis skersmuo, plotis ir svorio diapazonas, taip pat sunkiausia užsakymo ritė.
- Etiketės turinys, etiketės padėtis (priekinė dalis ar plėvelė) ir duomenų šaltinis: ERP, MES arba rankinis.
- Surišimas prieš sukraunant: PET arba plieninė juosta ir kiek juostų (žr. mūsų Plyšinių ritinių surišimo ir vyniojimo linija).
- Apvyniojimo medžiaga: tampri plėvelė, popierius arba austas audinys, o persidengimą nurodote jūs.
- Rietuvės aukštis, padėklų tipas ir šakinio krautuvo prieiga prie išleidimo angos.
- Galutinė pakuotės kryptis: akis į dangų arba akis į sieną.
- Tikslinis jūsų pjaustytuvo pagamintų ričių skaičius per valandą ir stotis, kurioje tikitės jį apriboti.
Valdikliai ir sauga
Taikomi standartai priklauso nuo paskirties rinkos. CE rinkoms ISO 12100 nustato rizikos vertinimo metodą, o EN 415-10 apima bendruosius pakavimo mašinų reikalavimus, kuriuose nustatomi apsaugos ir avarinio stabdymo įtaisai.
Judantys pavojai kyla pagrindiniuose stotyse, portaliniame griebtuve ir viršutinėje svirtyje. Krautuvo zona aptverta; etikečių ir plėvelių keitimas atliekamas stočiai sustojus.
Inžinerijos DUK
K: Kurį KPI turėtume pirmiausia stebėti naujoje ritinių pakavimo linijoje? A: Sekundės vienam ritiniui lėčiausioje stotyje. Tai nustato ritinių skaičių per valandą (3600 ÷ tuo metu) ir nurodo, kada buferis arba antra mašina atsipirktų.
K: Kaip matuojame etikečių nuskaitymus pirmojo nuskaitymo metu? A: Padalinkite per pirmąjį nuskaitymą nuskaitytų etikečių skaičių iš užklijuotų etikečių skaičiaus per pamainą. Pakartotiniai spausdinimai ir rankiniai įrašai skaičiuojami kaip klaidos.
K: Ar etiketes galima klijuoti po apvyniojimo? A: Taip. Mes arba paženkliname ritinio paviršių prieš užklijuodami plėvelę, arba pačią plėvelę. Pasirinkimas priklauso nuo to, kur jūsų sandėlis nuskaito ritinį.
K: Ką pirmiausia turėtume patikrinti, jei padidėja plėvelės sunaudojimas vienam ritiniui? A: Jei plėvelės sunaudojimas padidėja, o ritinio dydis nekinta, pirmiausia patikrinkite įtempimo ir persidengimo nustatymus ritinio programoje. Išmatuokite jį pasverdami ritinį prieš ir po suskaičiuotos partijos.
K: Kokio aukščio rietuves galima sukrauti platformoje? A: Mūsų kainos pasiūlymo formoje telpa iki 6 ritinių. Darbinis aukštis priklauso nuo ritinio svorio, pločio, padėklo ir krautuvo.
Kitas žingsnis
Ritinių surišimo, ženklinimo ir krovimo linijos dydį nustatome trimis etapais:
- Pateikite savo išdėstymo brėžinį su ritės išoriniu skersmeniu, vidiniu skersmeniu, pločiu, svoriu, etiketės turiniu ir išvesties tikslu, kad info@fhopepack.com.
- Gaukite pasiūlymą per 48 valandas, su ciklu kiekvienai stočiai, kad matytumėte ribojančią stotį.
- Užsisakykite objekto apžiūrą Taigi patvirtiname pjaustytuvo išėjimą, linijos kryptį ir krautuvo prieigą prie krūvų.
Susijęs skaitymas
- Automatinė vario juostelių ritinių pakavimo linija su ženklinimu, pakavimu ir sukraunimu
- Ričių vyniojimo mašina su juostų ir brūkšninių etikečių spausdintuvu
- Plyšinių ritinių pakavimo linija aptarnavimo centrams
- Nerūdijančio plieno ritinių pakavimo linija: pakreipimas, pakavimas per akis, ženklinimas ir krovimas
- Automatinė ritės pakavimo linija
Šaltiniai
- Stoties seka ir įrašų laikas: vaizdo įrašas „YouTube“ platformoje (apie 50 s; @Fhopepack)
- Linijų šeima, ERP/MES ženklinimas, programos, krovimo aukštis kainos pasiūlymo formoje, surišimo ir apvyniojimo parinktys: Automatinė ritės pakavimo linija
- Standartų taikymo sritis: ISO 12100:2010; EN 415-10: 2014
- Pasiūlymo pateikimo laikas: patvirtintas įmonės CTA (pasiūlymas pateiktas per 48 valandas)
Paskutinį kartą peržiūrėta: 2026-10-06