- 包括的なリスク評価: 包装ライン全体と関連タスクの徹底的なリスク評価を定期的に実施し、危険性を特定して既存の管理対策を評価します。
- エンジニアリングコントロール(除去/代替):
- 危険な手作業を排除するために自動化を優先します。
- 危険な可動部品へのアクセスを防止するために、適切な機械ガード(固定ガード、インターロック ガード、ライト カーテン、安全マット)を使用してください。ガードが関連規格(ISO 13857 など)に準拠していることを確認してください。
- ISO 13849-1 などの規格に従って設計された安全定格コンポーネントと制御システム (安全 PLC、緊急停止など) を組み込みます。
- 負担を最小限に抑えるために、人間工学に基づいてワークステーションを設計します。
- 可能な場合は危険な材料を代用します (例: スチール ストラップの代わりに PET ストラップを使用すると、切断のリスクを軽減できます)。
- 管理制御:
- 操作、保守、トラブルシューティングを含むすべてのタスクに対して厳格な安全作業手順 (SWP) を開発し、実施します。
- 予期しない機械の起動を防ぐために、メンテナンスおよびサービス活動に堅牢なロックアウト/タグアウト (LOTO) 手順を実装します。権限のある担当者が適切にトレーニングされていることを確認します。
- 危険の認識、機器の適切な使用、緊急時の手順、LOTO など、タスク固有の包括的な安全トレーニングをすべての従業員に提供します。定期的な復習トレーニングを実施します。
- 危険性、必要な個人用保護具、安全手順を示す明確な標識。
- 滑ったり、つまずいたり、転倒したりしないように、適切なハウスキーピングの実践(5S)。
- 個人用保護具(PPE): リスク評価に基づいて適切な PPE を義務付け、提供します。これには通常、次のものが含まれます。
- ヘルメット
- 安全メガネまたはフェイスシールド
- 耐カット手袋
- つま先がスチール製の安全靴
- 視認性の高い衣服(移動機器の近くで作業する場合)
- 定期的な点検とメンテナンス: 予防保守プログラムの一環として、安全装置 (非常停止装置、インターロック、ガード) が定期的に検査、テストされ、適切に機能するように保守されていることを確認します。
6.3. 規格および規制の遵守
法律および業界標準の遵守は非常に重要です。主要な規制機関と標準には次のものがあります。
- 労働安全衛生局(OSHA)(米国): 機械保護 (29 CFR 1910.212)、危険エネルギーの制御 (LOTO - 29 CFR 1910.147)、材料の取り扱い、PPE に関する特定の規制を含む職場の安全基準を設定および施行します。
- 欧州機械指令(EU): EU 市場に投入される機械に必須の健康と安全の要件 (EHSR) を義務付けます。コンプライアンスには、多くの場合、統一規格 (リスク評価の EN ISO 12100、安全関連制御システムの EN ISO 13849 など) の遵守が含まれます。CE マークが必要です。
- 国際標準化機構(ISO): 機械の安全性に関する世界的に認められた標準を開発します。
- ISO 12100: 機械類の安全性 - 設計の一般原則 - リスク評価およびリスク軽減。
- ISO 13849: 機械の安全性 - 制御システムの安全関連部分。
- ISO 13857: 機械の安全性 - 上肢および下肢が危険領域に到達しないようにするための安全距離。
- 国および地方の規制: 特定の国または地域では、従わなければならない追加の安全規制が適用される場合があります。
6.4. 安全文化の育成
ルールや手順を超えて、経営陣から最前線の従業員まで全員が安全を最優先する強力な安全文化を構築することが不可欠です。
- 経営陣のコミットメント: リーダーシップは、リソースの割り当て、ポリシーの施行、積極的な参加を通じて、安全に対する取り組みを目に見える形で示す必要があります。
- 従業員の巻き込み: 労働者に危険を報告し、安全性の改善を提案し、安全委員会や監査に参加するよう奨励します。
- インシデントの報告と調査: すべてのインシデントおよびニアミスを報告するための非懲罰的なシステムを導入します。徹底的な調査を実施して根本原因を特定し、再発を防止するための是正措置を実施します。
- 継続的な改善: 安全性を継続的なプロセスとして扱います。安全性のパフォーマンスを定期的に確認し、リスク評価を更新し、新しい情報や運用の変更に基づいて手順を調整します。
6.5. 結論
安全性とコンプライアンスは、スチールコイルの梱包作業を成功させる上で不可欠な要素です。リスクを積極的に特定し、堅牢なエンジニアリングと管理管理を実施し、規制を遵守し、徹底したトレーニングを提供し、強力な安全文化を育むことで、メーカーは従業員を保護し、コストのかかる中断を防ぎ、責任を持って持続可能な運営を行うことができます。次に、これらのシステムの財務的影響と投資収益率の考慮事項について説明します。

7. スチールコイル包装ラインのコスト効率とROIの分析
スチール コイル梱包ラインの導入またはアップグレードは、多額の費用がかかります。したがって、コスト効率を徹底的に分析し、潜在的な投資収益率 (ROI) を明確に理解することが、支出を正当化し、システムが会社の財務状況にプラスの影響を与えることを保証するために不可欠です。このセクションでは、さまざまなコスト要素、コスト効率を高めるための戦略、およびスチール コイル梱包投資の ROI を評価する方法について説明します。
7.1. 主なコスト構成要素
包括的なコスト分析では、初期投資と継続的な運用コストの両方を考慮する必要があります。
- 資本支出 (CapEx):
- 機器購入: 主なコストには、ラッピング マシン、ストラッピング システム、コンベア、ターンテーブル、チルター、安全ガード、制御システム (PLC、HMI)、および場合によってはロボットや AGV が含まれます。自動化ラインの CapEx は、手動セットアップよりも大幅に高くなります。
- インストールと試運転: サイトの準備、機械的および電気的設置、システム統合、プログラミング、および起動テストに関連するコスト。
- トレーニング: 新しい機器のオペレーターおよびメンテナンス担当者に対する初期トレーニング費用。
- 運営支出 (OpEx):
- 労働: オペレーター、メンテナンス スタッフ、監督者の賃金、福利厚生、諸経費。自動化により、手動ラインと比較してオペレーターの直接労働コストが大幅に削減されます。
- 消耗品: ストレッチフィルム、VCI 材料、ストラップ (スチールまたは PET)、シール/クリップ、ラベル、インク、エッジプロテクターなどの継続的なコスト。
- エネルギー: モーター、ヒーター(シーリング用)、制御装置、照明等の電力消費量。
- メンテナンスとスペアパーツ: 定期的な予防保守、修理、交換部品、および潜在的なサービス契約にかかるコスト。
- ダウンタイムコスト: ラインが予期せず停止した場合の生産収益の損失と関連コスト。
- 間接コスト:
- 床面積: ラインが占有する工場スペースの機会費用または賃貸費用。
- 廃棄物処理: 包装廃棄物またはスクラップの処分に関連するコスト。
- 保険: 保険料は安全記録や機器の価値によって影響を受ける可能性があります。
- 品質コスト: 不適切な梱包による製品の破損に関連するコスト (やり直し、廃棄、顧客からのクレーム)。
7.2. コスト効率を改善するための戦略
コストを最適化するには、システムのライフサイクル全体にわたって複数の要素に対処する必要があります。
- 適切な規模の自動化: 生産量と複雑さに適した自動化レベルを選択します。低生産ラインを過度に自動化すると、ROI が向上しない可能性があります。一方、高生産ラインを自動化しすぎると、人件費が高くなり、ボトルネックが発生します。
- 材料使用の最適化:
- フィルムの事前伸張と張力を正確に制御する自動化システムを活用して、コイルあたりのフィルム消費を最小限に抑えます。
- パフォーマンス要件を満たす最もコスト効率の高いストラップ材料 (PET とスチールなど) を選択します。
- より効率的またはコスト効率の高い可能性のある新しい梱包材を定期的に評価およびテストします。
- 材料の積み込みおよび切り替え時の無駄を最小限に抑えます。
- エネルギー効率の最大化:
- 機器を購入する際には、エネルギー効率の高いコンポーネント (モーター、ドライブ) を指定します。
- アイドル期間中に省エネモードを実装します。
- エネルギー消費の増加を防ぐために、適切なメンテナンス(モーターの清掃、部品の潤滑など)を実施してください。
- 効果的なメンテナンス戦略の実装:
- コストのかかる計画外のダウンタイムを最小限に抑え、機器の寿命を延ばすには、堅牢な予防保守 (PM) プログラムが不可欠です。
- 故障を予測し、効率的に修理をスケジュールするには、予測メンテナンス (PdM) テクノロジ (振動解析、熱画像、オイル分析) を検討してください。
- 修理を迅速に行うために、重要なスペアパーツの十分な在庫を維持します。
- ダウンタイムの削減: ダウンタイムの原因を綿密に追跡し、是正措置を実施します。切り替え手順を最適化します (SMED)。ラインへのコイルと材料の安定した供給を確保します。
- 労働効率の向上: 効果的なトレーニング、明確な SOP、人間工学に基づいたツール/ワークステーションを提供します。自動化を活用して、労働力をより価値の高いタスクに再割り当てします。
7.3. 投資収益率(ROI)の評価
ROI 分析は、新しいパッケージ ラインまたはアップグレードされたパッケージ ラインへの投資の経済的実現可能性を判断するのに役立ちます。投資によって得られる純財務利益と総コストを比較します。
a. 計算方法
- シンプルなROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(メリットには通常、年間の労働力と資材の節約、損害の軽減、さらにスループットの向上による収益の増加の可能性が含まれます)。 - 返済期間:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)初期投資がどれだけ早く回収されるかを示します。 - 正味現在価値(NPV): 将来のキャッシュフローを現在の価値に割り引くことで、お金の時間的価値を考慮します。通常、NPV がプラスであれば、投資に価値があることを示します。
- 内部収益率(IRR): 投資の NPV がゼロになる割引率。IRR が会社の要求収益率を上回る場合、プロジェクトは通常、許容可能と見なされます。
b. ROIに影響を与える主な要因
- 人件費の節約: 自動化の ROI の主な推進力。
- スループットの向上: 生産能力の向上は売上高の増加につながります。
- 材料コスト削減: フィルム/ストラップの使用を最適化することで節約できます。
- 品質の向上 / ダメージの軽減: 製品の損傷クレーム、手直し、または廃棄に関連するコストを削減します。
- 安全性の向上: 事故に関連するコストの削減(LTA、保険料、潜在的な罰金)。
- 機器の寿命と信頼性: より長持ちし、信頼性の高い機器は、より長い期間にわたって利益を生み出します。
c. 無形の利益
定量化は難しいですが、従業員の士気の向上(安全性と人間工学の向上による)、企業イメージの向上(現代的で効率的な運用)、運用の柔軟性の向上などの無形のメリットを考慮してください。
7.4. 結論
スチールコイル梱包ラインから最適なコスト効率と高い ROI を達成するには、総合的なアプローチが必要です。これには、慎重な初期計画と機器の選択、無駄とダウンタイムの最小化に重点を置いた入念な運用管理、効果的なメンテナンス、財務目標に対するパフォーマンスの継続的な監視が含まれます。コストを徹底的に分析し、効率化戦略を実施し、適切な財務指標を使用して ROI を厳密に評価することで、メーカーは梱包業務が機能的であるだけでなく、財務的にも健全であり、全体的なビジネスの成功に大きく貢献することを保証できます。最後のセクションでは、この重要な産業プロセスを形成する将来のトレンドについて見ていきます。
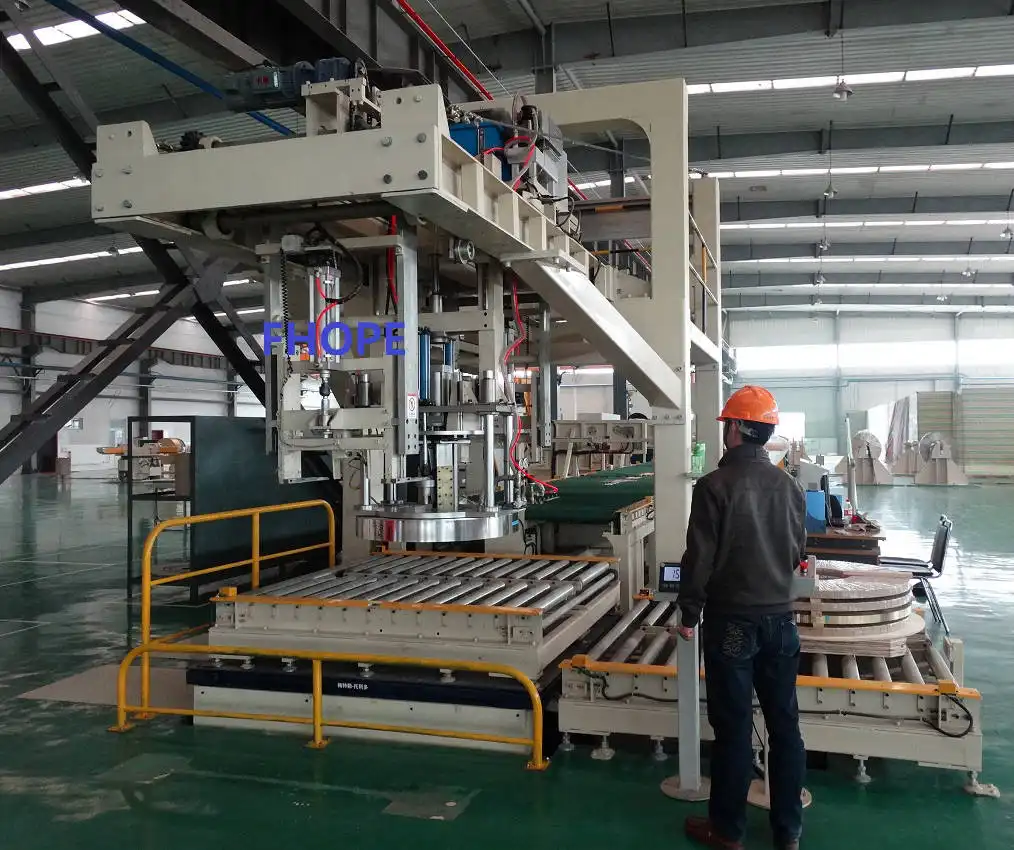
8. スチールコイル包装の将来: トレンドと新技術
スチールコイル梱包業界は、技術革新の収束力、効率性と持続可能性への高まる需要、データの変革の可能性によって、転換点を迎えています。今後、いくつかの主要なトレンドと新興技術が、スチールコイルの梱包、取り扱い、追跡方法を再定義する態勢を整えています。この最後のセクションでは、将来の展望を探り、次世代のスチールコイル梱包システムを形作るイノベーションに焦点を当てます。
8.1. ハイパーオートメーションとインテリジェントシステム
自動化はさらに洗練され、統合され、インテリジェントになります。
- AI を活用した最適化: AI は予測メンテナンスを超えて、特定のコイル特性 (寸法、グレード、センサーによって検出された表面感度) と配送先の要件に基づいて、パッケージング パラメータ (ラップ パターン、ストラップの配置/張力) をリアルタイムで最適化するようになり、最小限の材料使用で最適な保護を実現します。
- 自律運用: 人間の監視を最小限に抑える、より完全に自律的なラインが期待されます。これには、自動調整マシン、自動化されたトラブルシューティング ルーチン、および手動介入なしで生産から倉庫/出荷までのエンドツーエンドの材料フローを実現する AGV/AMR との統合が含まれます。
- 強化されたロボット工学と視覚システム: ロボットはより器用で適応性が高くなり、より幅広いタスクを処理できるようになります。AI 駆動のビジョン システムは、より高度な検査機能を提供し、微妙な欠陥を識別してほぼ完璧なパッケージ品質を保証します。
8.2. データ中心のエコシステム(IIoT とデジタルツイン)
データは、広範囲にわたる接続性によって実現される将来のパッケージング業務の生命線となります。
- ユビキタス IIoT 統合: 包装ラインのほぼすべてのコンポーネントにセンサーが装備され、接続され、パフォーマンス、状態、材料の流れに関する膨大なデータが生成されます。
- 高度な分析とクラウド プラットフォーム: クラウドベースのプラットフォームは、複数のラインや複数の工場からのデータを集約して分析し、パフォーマンスのボトルネックに関するより深い洞察を提供し、ベンチマークを可能にし、エンタープライズレベルの最適化戦略を促進します。
- デジタルツイン: 物理的な包装ラインの仮想レプリカ(デジタルツイン)を作成することで、製造業者は実際のラインに変更を実装する前に、リスクのない仮想環境で変更をシミュレートし、新しい構成をテストし、パラメータを最適化し、オペレーターをトレーニングすることができます。
- サプライチェーンの追跡のためのブロックチェーン: 高価値コイルや規制産業の場合、ブロックチェーン技術は、パッケージの詳細やセンサーデータ(温度、衝撃など)を含むコイルの輸送経路の不変の記録を提供し、セキュリティと透明性を高めることができます。
8.3. 中核的な推進力としての持続可能性
環境に対する責任は、テクノロジーと材料の選択にますます影響を与えるでしょう。
- 循環型経済の素材: リサイクル率の高い梱包材(フィルム、ストラップ)の使用や、目的地での解体とリサイクルが容易なパッケージの設計に重点が置かれるようになります。梱包材のクローズドループシステムの開発が進む可能性があります。
- 生分解性およびバイオベースの材料: 従来のプラスチックと同等の性能を持ちながら、環境への影響を大幅に低減する生分解性 VCI および包装材の継続的な革新。
- 材料削減技術: 超薄型、高強度フィルムと、AI を活用した最適化されたラッピング/ストラップ技術の継続的な開発により、パッケージあたりに使用される材料の絶対量を最小限に抑えます。
- エネルギー収集と超高効率機械: エネルギー回収システムと設計を統合することで、包装作業のエネルギーフットプリントを大幅に削減し、場合によってはエネルギー中立システムへと移行する可能性があります。
8.4. モジュール式、柔軟、スケーラブルなシステム
包装ラインは変化する市場の需要に迅速に適応する必要があります。
- モジュール設計: 交換可能なモジュール(さまざまな種類のラッパー、ストラッパー、ラベリング ユニットなど)として設計された機器。ラインの機能を新しい製品や容量要件に適応させるために、簡単に追加、削除、または再構成できます。
- 柔軟性の向上: ロボット工学と AI 駆動のパラメータ設定により、最小限の手動セットアップや調整で、より広範囲のコイル サイズ、重量、パッケージ仕様を処理できるシステム。
- スケーラビリティ: 完全なライン交換を必要とせずに、並列モジュールを追加したり、既存のモジュールをアップグレードしたりすることで、容量を段階的に増加できる設計。
8.5. 強化された人間と機械のコラボレーション
自動化が進むにつれて、人間の役割は監視、最適化、例外処理へと進化していきます。
- 高度な HMI と拡張現実 (AR): より直感的なインターフェース。AR オーバーレイを組み込むことで、オペレーターにリアルタイムの指示、診断情報、メンテナンス ガイダンスを機器のビューに直接表示できるようになります。
- 協働ロボットの統合: 自動化と人間の器用さや判断力の融合を必要とするタスクにコボットが広く採用され、より安全で人間工学に基づいたハイブリッド ワークステーションが実現します。
8.6. 結論: 変革を受け入れる
スチールコイルパッケージの将来は、現在のシステムよりもはるかにインテリジェントで、効率的で、適応性があり、持続可能で、データ駆動型のシステムになることが期待されます。AI、IIoT、高度なロボット工学、革新的な素材などのテクノロジーは、単なる漸進的な改善ではなく、根本的な変革の触媒です。これらの変化を積極的に受け入れ、新しいテクノロジーに戦略的に投資し、継続的な適応の文化を育むメーカーが、成功するための最良の立場に立つでしょう。これらの進歩を活用することで、運用を最適化し、環境への影響を減らし、製品保護を強化し、世界の鉄鋼市場のますます複雑化する需要に対応し、今後数年間の競争上の優位性を確保することができます。

最適なソリューションを手に入れましょう!
- サイクルタイム: ラインへの積み込みから完成したパッケージの降ろしまで、1 つのスチール コイルをパッケージ化するのに要する合計時間。サイクル タイムを短縮すると、潜在的なスループットが直接的に増加します。
- スループット: 単位時間あたりに正常にパッケージ化されたコイルの数 (例: 1 時間あたりのコイル数、1 シフトあたりのコイル数)。これは、ラインの生産性を測る主要な指標です。
- 総合設備効率(OEE): 自動化ラインの包括的な指標。可用性 x パフォーマンス x 品質として計算されます。OEE は、ダウンタイム、速度低下、不良率を考慮した総合的な効率性を提供します。
- ダウンタイム分析: ライン停止の頻度、期間、原因を追跡します (例: 機器の故障、材料の変更、コイルの不足、オペレーターの休憩)。計画外のダウンタイムを最小限に抑えることが重要です。
- 材料消費率: コイル 1 個あたりまたは鋼鉄 1 トンあたりに使用されるラッピングフィルム、ストラップ、ラベル、その他の消耗品の量を測定します。これを最適化することで、コストと無駄を削減できます。
- 労働効率: 手動または半自動ラインの場合、労働時間ごとにパッケージ化されたコイルを追跡します。
4.2. 手動ラインと自動ラインの両方に適用できるベストプラクティス
自動化のレベルに関係なく、特定の原則によって効率が向上します。
- 作業手順(SOP)を標準化する: セットアップ、操作、材料の取り扱い、品質チェック、切り替えなど、すべての梱包作業について、明確で文書化された手順を作成します。一貫性により、エラーが減り、速度が向上します。
- 効果的なトレーニングプログラム: すべての担当者(オペレーター、メンテナンス スタッフ)が、機器の操作、SOP、安全プロトコル、基本的なトラブルシューティングについて徹底的にトレーニングされていることを確認します。クロストレーニングにより柔軟性を高めることができます。
- ラインレイアウトとワークフローを最適化: コイルの移動距離を最小限に抑え、ボトルネックを解消し、ステーション間のスムーズな流れを確保するように物理的なレイアウトを設計します。安全な操作と材料のステージングのために十分なスペースを確保します。
- 5S原則を実践する: 整理、整頓、清掃、標準化、維持の方法論を適用して、整理整頓された効率的なワークスペースを維持します。これにより、検索時間が短縮され、安全性が向上し、潜在的な問題が明らかになります。
- 効率的な資材管理: 適切な梱包資材がタイムリーに入手できるようにします。材料不足によるライン停止を防ぐために、消耗品のジャストインタイム (JIT) 在庫やカンバン システムなどの戦略を実装します。サプライヤーとの強力な関係を維持します。
4.3. 手作業による梱包効率に特化したベストプラクティス
- 人間工学に基づいたワークステーション設計: 身体的な負担を最小限に抑えるようにワークステーションを配置します。高さ調節可能なプラットフォーム、疲労防止マットを使用し、手の届きやすい場所にツールや材料を配置して、曲げたり、伸ばしたり、疲労したりすることを減らします。
- 支援ツールを活用する: 可能な場合は、電動ハンドラッパー、人間工学に基づいたストラップテンショナー、リフトアシストなどのツールを使用して、身体的な労力を軽減し、速度を向上させます。
- タスクローテーション: 作業員をさまざまなタスク間でローテーションさせることで、単調さや反復運動障害のリスクを軽減し、注意力と生産性を維持します。
- クリアマテリアルの使用ガイドライン: 適切な保護を確保しながら無駄を最小限に抑えるために、コイルの種類ごとに使用するラップ/ストラップの最適な量を作業者にトレーニングします。
4.4. 自動化パッケージングの効率化に特化したベストプラクティス
- マシン設定を最適化: 品質を損なうことなく速度を最大化し、材料の使用を最小限に抑えるために、各コイルタイプの機械パラメータ(ラッパーの回転速度、フィルムの事前伸張率、ストラップの張力、コンベアの速度など)を定期的に確認して微調整します。
- 堅牢な予防保守(PM)を実装する: 検査、潤滑、清掃、摩耗部品の交換を含む定期メンテナンス プログラムを厳守してください。これにより、予期しない故障を最小限に抑え、機器の寿命を延ばし、最適なパフォーマンスを維持できます。可能な場合は、センサーを使用した予測メンテナンス (PdM) を検討してください。
- 切り替え時間の最小化(SMED): さまざまなサイズ/タイプのコイルを扱う場合は、1 分間のダイ交換 (SMED) の原則を適用して切り替えを効率化します。クイック リリース メカニズム、事前設定された調整、効率的な手順を使用して、非生産時間を削減します。切り替えの頻度を最小限に抑えるように生産実行をスケジュールします。
- 自動化機能を活用する: 自動障害検出、HMI 診断、パフォーマンス データ ログなどの機能を活用して、問題を迅速に特定し解決します。システム フィードバックの解釈についてオペレーターをトレーニングします。
- センサーの適切な機能を確認する: ライン停止の一般的な原因はセンサーの汚れや位置ずれであるため、フォトアイやその他のセンサーを定期的に清掃し、位置合わせを確認してください。
4.5. 継続的な改善文化
- 定期的なパフォーマンスレビュー: オペレーター、メンテナンス、管理者と定期的に会議を開催し、KPI を確認し、課題について話し合い、改善のアイデアをブレインストーミングします。
- 根本原因分析 (RCA): 非効率性や障害が発生した場合は、症状に対処するだけでなく、徹底的な RCA (フィッシュボーン ダイアグラムや 5 つのなぜ分析など) を実施して、根本的な問題を特定します。
- 従業員からのフィードバックを奨励する: オペレーターは日常の運用上の障害について最もよく理解していることが多いため、オペレーターが改善を提案できる環境を育成します。
- ベンチマークとベストプラクティスの採用: 業界のトレンドとテクノロジーに関する最新情報を常に把握してください。可能な場合は、同様の業務と比較してパフォーマンスをベンチマークしてください。
4.6. 結論
スチールコイル梱包ラインの効率を最適化するには、綿密な計画、ベストプラクティスの一貫した実行、テクノロジーの効果的な使用、継続的な改善への取り組みなど、継続的な取り組みが必要です。主要な指標に焦点を当て、プロセスを標準化し、機器を入念に保守し、材料を賢く管理し、従業員の意欲を高めることで、メーカーは生産性を大幅に向上させ、運用コストを削減し、梱包業務が収益にプラスの影響を与えるようにすることができます。次に、この分野で効率と機能をさらに推進するエキサイティングな技術革新について探ります。
5. スチールコイル包装を形作る技術革新
スチールコイルの梱包環境は、効率性の向上、安全性の強化、製品保護の改善、データの統合、持続可能性の促進を目的とした急速な技術進歩によって、絶えず進化しています。競争上の優位性を維持したいメーカーにとって、こうした革新に遅れずについていくことは非常に重要です。このセクションでは、現在スチールコイルの梱包システムを一新している最先端の技術とトレンドについて説明します。
5.1. 高度な自動化、ロボット工学、AI
自動化は単純な機械化を超えて、適応性と複雑なタスクを実行できるインテリジェントなシステムへと進化しています。
- ロボット工学の統合: 産業用ロボット(多関節アームロボットなど)は、コイルの取り扱い(積み込み/積み下ろし)、エッジプロテクターの正確な配置、複雑なストラップパターン、パッケージ化されたコイルのパレット化など、高い精度、速度、柔軟性が求められる作業にますます使用されるようになっています。
- 協働ロボット (コボット): 広範囲にわたるガードなしで人間と並んで安全に作業できるように設計されたコボットは、自動化の利点と人間の監視および柔軟性を融合し、材料の取り扱いやツールの配置など、肉体的に過酷な作業や反復作業を行うオペレーターを支援することができます。
- 人工知能(AI)と機械学習(ML):
- 予知保全(PdM): AI アルゴリズムはセンサー データ (振動、温度、電力消費) を分析して、機器の潜在的な故障を発生前に予測し、予防的なメンテナンス スケジュールの設定、計画外のダウンタイムの最小化、機械の寿命の延長を可能にします。
- プロセスの最適化: ML モデルは、過去のパフォーマンス データを分析して、さまざまなコイル タイプや環境条件に最適なマシン設定 (ラップ張力、ストラップの配置など) を特定し、最高の効率と最小限の材料廃棄のためにパラメータを自動的に調整します。
- ビジョンシステム: AI 搭載のマシン ビジョン システムは、梱包前にコイルの欠陥を検査し、ラップとストラップの正しい適用を確認し、追跡用のコードを読み取ることができるため、品質管理が強化されます。
- 完全に統合された自律ライン: トレンドとしては、中央システムによって制御されるすべての梱包段階 (包装、結束、ラベル付け、計量、搬送、パレット積載) をシームレスに統合し、手作業によるタッチポイントを最小限に抑え、スループットを最大化する方向に向かっています。自律走行車 (AGV) または自律移動ロボット (AMR) が、ラインとの間のコイルの搬送を処理する場合があります。
5.2. 包装材料の革新
材料科学の進歩により、より効果的で効率的、かつ持続可能なパッケージング ソリューションが実現します。
- 高性能ストレッチフィルム: ナノテクノロジーと多層押し出しにより、突き刺し抵抗、荷重保持、透明性が向上した、より薄くてより強いフィルムが作られます。事前に伸張されたフィルムにより、安全な包装を維持しながら材料の消費量を削減します。
- 高度なVCI(揮発性腐食防止剤)テクノロジー: 新しい VCI 配合により、より長持ちする多種金属保護が実現します。革新技術には、ストレッチフィルムや紙に直接組み込まれた VCI エミッターが含まれており、特に輸出貨物にとって重要な、より一貫性のある効果的な腐食防止を実現します。一部は生分解性になりつつあります。
- 強化された持続可能なストラップ: 高強度 PET ストラップは、安全性、リサイクル性、環境要因への耐性により、スチールに取って代わる地位を固め続けています。開発では、引張強度の向上とリサイクル素材の使用に重点が置かれています。複合ストラップは、強度と柔軟性を兼ね備えた独自の特性を備えています。
- 環境に優しい代替品: 環境規制や企業の持続可能性目標を背景に、生分解性および堆肥化可能なフィルム(例:PLA ベース)や紙の研究が進められています。プラスチックの代替品として、紙ベースの包装ソリューションも研究されています。
5.3. スマートパッケージングシステムと産業用IoT (IIoT)
接続性とデータにより、パッケージング ラインはインテリジェントなデータ駆動型資産へと変化しています。
- IIoT対応センサー: センサーを搭載した機械は、動作パラメータ (速度、張力、温度、振動)、材料消費量、機械の状態に関するデータを継続的に収集します。
- リアルタイム監視とダッシュボード: データは HMI、SCADA システム、またはクラウド プラットフォームにワイヤレスで送信され、オペレーターと管理者は直感的なダッシュボードを通じてライン パフォーマンス、OEE、潜在的な問題をリアルタイムで把握できます。
- リモート診断とサポート: IIoT 接続により、機器サプライヤーはリモートで問題を診断し、ソフトウェアを更新し、より迅速な技術サポートを提供できるため、ダウンタイムが短縮されます。
- MES/ERP システムとの統合: 包装ラインと上位レベルのビジネス システム間のシームレスなデータ交換により、自動注文処理、正確な在庫追跡、品質データ ロギング、合理化されたサプライ チェーン管理が可能になります。
- スマートなラベリングと追跡: IIoT プラットフォームに統合された RFID タグまたは高度なバーコードにより、サプライ チェーン全体にわたって個々のコイルの追跡可能性が強化され、輸送条件や取り扱いに関する貴重なデータが提供されます。
5.4. エネルギー効率と持続可能性に焦点を当てる
- エネルギー効率の高い機械設計: メーカーは、高効率モーター、可変周波数ドライブ (VFD)、回生ブレーキ システム、アイドル期間中のインテリジェントな電源オフ モードなどの省エネ コンポーネントを組み込んで、ライン全体のエネルギー消費と二酸化炭素排出量を削減しています。
- 最適化された材料使用システム: フィルムの伸びとストラップの張力を正確に制御する技術は、材料コストを節約するだけでなく、資源の消費と廃棄物の発生を減らすことで持続可能性にも貢献します。
- 廃棄物の削減とリサイクルの統合: 材料の積み込みや切り替え時の廃棄物を最小限に抑えるように設計されたシステムと、リサイクル可能な材料(PET ストラップの残りなど)を収集して処理するための統合ソリューションは、循環型経済の原則をサポートします。
5.5. 結論
スチールコイル梱包における技術革新のペースは加速しています。高度な自動化、AI、よりスマートな材料、IIoT 接続、持続可能な慣行の採用は、効率性の向上、品質の向上、安全性の確保、進化する市場の需要への対応を目指すメーカーにとって、もはやオプションではなく必須です。これらの技術は総合的に、高度に最適化された、データが豊富で柔軟性があり、環境に配慮したスチールコイル梱包業務の未来を約束します。次の章では、この技術的背景における安全性と規制遵守の重要な側面について説明します。
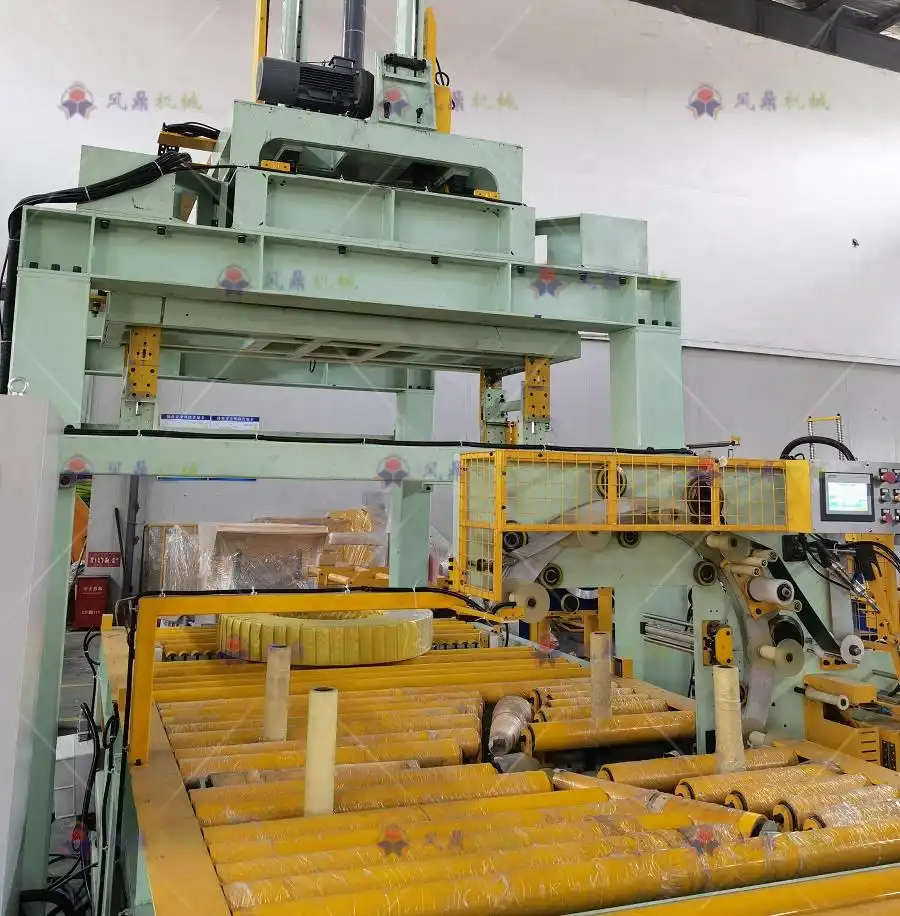
6. スチールコイル包装における安全上の考慮事項とコンプライアンス
安全性は、いかなる産業環境においても譲れないものであり、鋼コイルの梱包作業は、コイルの重量、重機の存在、取り扱う材料の性質により、特有の危険を伴います。安全な作業環境を確保することは、道徳的および法的義務であるだけでなく、業務の継続性を維持し、貴重な資産を保護し、事故やダウンタイムに関連するコストを管理するためにも重要です。さらに、関連する業界標準および政府規制を厳格に遵守することが必須です。このセクションでは、鋼コイル梱包ラインの主要な安全上の考慮事項とコンプライアンス要件について説明します。
6.1. 主要な安全リスクの特定
潜在的な危険を理解することは、危険を軽減するための第一歩です。一般的なリスクには次のようなものがあります。
- 圧迫および衝撃による傷害: 重量が非常に大きいため、コイルが落下したり移動したりすると、深刻な圧迫の危険が生じます。また、コンベアや処理機器上で移動するコイルに人がぶつかる可能性もあります。
- 絡み合いと挟み込みポイント: 包装機、結束ヘッド、コンベア、ロボットアームの可動部品は、適切な保護措置が講じられていない場合、絡まりや挟み込みの危険を生じます。
- 筋骨格障害(MSD): 材料の積み込み、詰まりの解消、位置決めの補助など、たとえ頻度の低い手作業であっても、人間工学の原則を無視すると、筋肉の緊張や捻挫につながる可能性があります。
- 裂傷および刺し傷: スチールコイル、ストラップ材料(特にスチールストラップ)、および切断工具の鋭いエッジは、切断の危険を伴います。
- 滑って転倒する: 油やグリースのこぼれ、梱包材の破片、凹凸のある表面、ケーブルの管理不良などにより、転倒につながる可能性があります。
- 電気的危険性: 自動化機器の不適切なメンテナンスや配線の損傷は感電の危険をもたらします。
6.2. 安全性を確保するためのベストプラクティス
安全な梱包環境を構築し維持するには、多面的なアプローチが必要です。
- 包括的なリスク評価: 包装ライン全体と関連タスクの徹底的なリスク評価を定期的に実施し、危険性を特定して既存の管理対策を評価します。
- エンジニアリングコントロール(除去/代替):
- 危険な手作業を排除するために自動化を優先します。
- 危険な可動部品へのアクセスを防止するために、適切な機械ガード(固定ガード、インターロック ガード、ライト カーテン、安全マット)を使用してください。ガードが関連規格(ISO 13857 など)に準拠していることを確認してください。
- ISO 13849-1 などの規格に従って設計された安全定格コンポーネントと制御システム (安全 PLC、緊急停止など) を組み込みます。
- 負担を最小限に抑えるために、人間工学に基づいてワークステーションを設計します。
- 可能な場合は危険な材料を代用します (例: スチール ストラップの代わりに PET ストラップを使用すると、切断のリスクを軽減できます)。
- 管理制御:
- 操作、保守、トラブルシューティングを含むすべてのタスクに対して厳格な安全作業手順 (SWP) を開発し、実施します。
- 予期しない機械の起動を防ぐために、メンテナンスおよびサービス活動に堅牢なロックアウト/タグアウト (LOTO) 手順を実装します。権限のある担当者が適切にトレーニングされていることを確認します。
- 危険の認識、機器の適切な使用、緊急時の手順、LOTO など、タスク固有の包括的な安全トレーニングをすべての従業員に提供します。定期的な復習トレーニングを実施します。
- 危険性、必要な個人用保護具、安全手順を示す明確な標識。
- 滑ったり、つまずいたり、転倒したりしないように、適切なハウスキーピングの実践(5S)。
- 個人用保護具(PPE): リスク評価に基づいて適切な PPE を義務付け、提供します。これには通常、次のものが含まれます。
- ヘルメット
- 安全メガネまたはフェイスシールド
- 耐カット手袋
- つま先がスチール製の安全靴
- 視認性の高い衣服(移動機器の近くで作業する場合)
- 定期的な点検とメンテナンス: 予防保守プログラムの一環として、安全装置 (非常停止装置、インターロック、ガード) が定期的に検査、テストされ、適切に機能するように保守されていることを確認します。
6.3. 規格および規制の遵守
法律および業界標準の遵守は非常に重要です。主要な規制機関と標準には次のものがあります。
- 労働安全衛生局(OSHA)(米国): 機械保護 (29 CFR 1910.212)、危険エネルギーの制御 (LOTO - 29 CFR 1910.147)、材料の取り扱い、PPE に関する特定の規制を含む職場の安全基準を設定および施行します。
- 欧州機械指令(EU): EU 市場に投入される機械に必須の健康と安全の要件 (EHSR) を義務付けます。コンプライアンスには、多くの場合、統一規格 (リスク評価の EN ISO 12100、安全関連制御システムの EN ISO 13849 など) の遵守が含まれます。CE マークが必要です。
- 国際標準化機構(ISO): 機械の安全性に関する世界的に認められた標準を開発します。
- ISO 12100: 機械類の安全性 - 設計の一般原則 - リスク評価およびリスク軽減。
- ISO 13849: 機械の安全性 - 制御システムの安全関連部分。
- ISO 13857: 機械の安全性 - 上肢および下肢が危険領域に到達しないようにするための安全距離。
- 国および地方の規制: 特定の国または地域では、従わなければならない追加の安全規制が適用される場合があります。
6.4. 安全文化の育成
ルールや手順を超えて、経営陣から最前線の従業員まで全員が安全を最優先する強力な安全文化を構築することが不可欠です。
- 経営陣のコミットメント: リーダーシップは、リソースの割り当て、ポリシーの施行、積極的な参加を通じて、安全に対する取り組みを目に見える形で示す必要があります。
- 従業員の巻き込み: 労働者に危険を報告し、安全性の改善を提案し、安全委員会や監査に参加するよう奨励します。
- インシデントの報告と調査: すべてのインシデントおよびニアミスを報告するための非懲罰的なシステムを導入します。徹底的な調査を実施して根本原因を特定し、再発を防止するための是正措置を実施します。
- 継続的な改善: 安全性を継続的なプロセスとして扱います。安全性のパフォーマンスを定期的に確認し、リスク評価を更新し、新しい情報や運用の変更に基づいて手順を調整します。
6.5. 結論
安全性とコンプライアンスは、スチールコイルの梱包作業を成功させる上で不可欠な要素です。リスクを積極的に特定し、堅牢なエンジニアリングと管理管理を実施し、規制を遵守し、徹底したトレーニングを提供し、強力な安全文化を育むことで、メーカーは従業員を保護し、コストのかかる中断を防ぎ、責任を持って持続可能な運営を行うことができます。次に、これらのシステムの財務的影響と投資収益率の考慮事項について説明します。
7. スチールコイル包装ラインのコスト効率とROIの分析
スチール コイル梱包ラインの導入またはアップグレードは、多額の費用がかかります。したがって、コスト効率を徹底的に分析し、潜在的な投資収益率 (ROI) を明確に理解することが、支出を正当化し、システムが会社の財務状況にプラスの影響を与えることを保証するために不可欠です。このセクションでは、さまざまなコスト要素、コスト効率を高めるための戦略、およびスチール コイル梱包投資の ROI を評価する方法について説明します。
7.1. 主なコスト構成要素
包括的なコスト分析では、初期投資と継続的な運用コストの両方を考慮する必要があります。
- 資本支出 (CapEx):
- 機器購入: 主なコストには、ラッピング マシン、ストラッピング システム、コンベア、ターンテーブル、チルター、安全ガード、制御システム (PLC、HMI)、および場合によってはロボットや AGV が含まれます。自動化ラインの CapEx は、手動セットアップよりも大幅に高くなります。
- インストールと試運転: サイトの準備、機械的および電気的設置、システム統合、プログラミング、および起動テストに関連するコスト。
- トレーニング: 新しい機器のオペレーターおよびメンテナンス担当者に対する初期トレーニング費用。
- 運営支出 (OpEx):
- 労働: オペレーター、メンテナンス スタッフ、監督者の賃金、福利厚生、諸経費。自動化により、手動ラインと比較してオペレーターの直接労働コストが大幅に削減されます。
- 消耗品: ストレッチフィルム、VCI 材料、ストラップ (スチールまたは PET)、シール/クリップ、ラベル、インク、エッジプロテクターなどの継続的なコスト。
- エネルギー: モーター、ヒーター(シーリング用)、制御装置、照明等の電力消費量。
- メンテナンスとスペアパーツ: 定期的な予防保守、修理、交換部品、および潜在的なサービス契約にかかるコスト。
- ダウンタイムコスト: ラインが予期せず停止した場合の生産収益の損失と関連コスト。
- 間接コスト:
- 床面積: ラインが占有する工場スペースの機会費用または賃貸費用。
- 廃棄物処理: 包装廃棄物またはスクラップの処分に関連するコスト。
- 保険: 保険料は安全記録や機器の価値によって影響を受ける可能性があります。
- 品質コスト: 不適切な梱包による製品の破損に関連するコスト (やり直し、廃棄、顧客からのクレーム)。
7.2. コスト効率を改善するための戦略
コストを最適化するには、システムのライフサイクル全体にわたって複数の要素に対処する必要があります。
- 適切な規模の自動化: 生産量と複雑さに適した自動化レベルを選択します。低生産ラインを過度に自動化すると、ROI が向上しない可能性があります。一方、高生産ラインを自動化しすぎると、人件費が高くなり、ボトルネックが発生します。
- 材料使用の最適化:
- フィルムの事前伸張と張力を正確に制御する自動化システムを活用して、コイルあたりのフィルム消費を最小限に抑えます。
- パフォーマンス要件を満たす最もコスト効率の高いストラップ材料 (PET とスチールなど) を選択します。
- より効率的またはコスト効率の高い可能性のある新しい梱包材を定期的に評価およびテストします。
- 材料の積み込みおよび切り替え時の無駄を最小限に抑えます。
- エネルギー効率の最大化:
- 機器を購入する際には、エネルギー効率の高いコンポーネント (モーター、ドライブ) を指定します。
- アイドル期間中に省エネモードを実装します。
- エネルギー消費の増加を防ぐために、適切なメンテナンス(モーターの清掃、部品の潤滑など)を実施してください。
- 効果的なメンテナンス戦略の実装:
- コストのかかる計画外のダウンタイムを最小限に抑え、機器の寿命を延ばすには、堅牢な予防保守 (PM) プログラムが不可欠です。
- 故障を予測し、効率的に修理をスケジュールするには、予測メンテナンス (PdM) テクノロジ (振動解析、熱画像、オイル分析) を検討してください。
- 修理を迅速に行うために、重要なスペアパーツの十分な在庫を維持します。
- ダウンタイムの削減: ダウンタイムの原因を綿密に追跡し、是正措置を実施します。切り替え手順を最適化します (SMED)。ラインへのコイルと材料の安定した供給を確保します。
- 労働効率の向上: 効果的なトレーニング、明確な SOP、人間工学に基づいたツール/ワークステーションを提供します。自動化を活用して、労働力をより価値の高いタスクに再割り当てします。
7.3. 投資収益率(ROI)の評価
ROI 分析は、新しいパッケージ ラインまたはアップグレードされたパッケージ ラインへの投資の経済的実現可能性を判断するのに役立ちます。投資によって得られる純財務利益と総コストを比較します。
a. 計算方法
- シンプルなROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(メリットには通常、年間の労働力と資材の節約、損害の軽減、さらにスループットの向上による収益の増加の可能性が含まれます)。 - 返済期間:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)初期投資がどれだけ早く回収されるかを示します。 - 正味現在価値(NPV): 将来のキャッシュフローを現在の価値に割り引くことで、お金の時間的価値を考慮します。通常、NPV がプラスであれば、投資に価値があることを示します。
- 内部収益率(IRR): 投資の NPV がゼロになる割引率。IRR が会社の要求収益率を上回る場合、プロジェクトは通常、許容可能と見なされます。
b. ROIに影響を与える主な要因
- 人件費の節約: 自動化の ROI の主な推進力。
- スループットの向上: 生産能力の向上は売上高の増加につながります。
- 材料コスト削減: フィルム/ストラップの使用を最適化することで節約できます。
- 品質の向上 / ダメージの軽減: 製品の損傷クレーム、手直し、または廃棄に関連するコストを削減します。
- 安全性の向上: 事故に関連するコストの削減(LTA、保険料、潜在的な罰金)。
- 機器の寿命と信頼性: より長持ちし、信頼性の高い機器は、より長い期間にわたって利益を生み出します。
c. 無形の利益
定量化は難しいですが、従業員の士気の向上(安全性と人間工学の向上による)、企業イメージの向上(現代的で効率的な運用)、運用の柔軟性の向上などの無形のメリットを考慮してください。
7.4. 結論
スチールコイル梱包ラインから最適なコスト効率と高い ROI を達成するには、総合的なアプローチが必要です。これには、慎重な初期計画と機器の選択、無駄とダウンタイムの最小化に重点を置いた入念な運用管理、効果的なメンテナンス、財務目標に対するパフォーマンスの継続的な監視が含まれます。コストを徹底的に分析し、効率化戦略を実施し、適切な財務指標を使用して ROI を厳密に評価することで、メーカーは梱包業務が機能的であるだけでなく、財務的にも健全であり、全体的なビジネスの成功に大きく貢献することを保証できます。最後のセクションでは、この重要な産業プロセスを形成する将来のトレンドについて見ていきます。
8. スチールコイル包装の将来: トレンドと新技術
スチールコイル梱包業界は、技術革新の収束力、効率性と持続可能性への高まる需要、データの変革の可能性によって、転換点を迎えています。今後、いくつかの主要なトレンドと新興技術が、スチールコイルの梱包、取り扱い、追跡方法を再定義する態勢を整えています。この最後のセクションでは、将来の展望を探り、次世代のスチールコイル梱包システムを形作るイノベーションに焦点を当てます。
8.1. ハイパーオートメーションとインテリジェントシステム
自動化はさらに洗練され、統合され、インテリジェントになります。
- AI を活用した最適化: AI は予測メンテナンスを超えて、特定のコイル特性 (寸法、グレード、センサーによって検出された表面感度) と配送先の要件に基づいて、パッケージング パラメータ (ラップ パターン、ストラップの配置/張力) をリアルタイムで最適化するようになり、最小限の材料使用で最適な保護を実現します。
- 自律運用: 人間の監視を最小限に抑える、より完全に自律的なラインが期待されます。これには、自動調整マシン、自動化されたトラブルシューティング ルーチン、および手動介入なしで生産から倉庫/出荷までのエンドツーエンドの材料フローを実現する AGV/AMR との統合が含まれます。
- 強化されたロボット工学と視覚システム: ロボットはより器用で適応性が高くなり、より幅広いタスクを処理できるようになります。AI 駆動のビジョン システムは、より高度な検査機能を提供し、微妙な欠陥を識別してほぼ完璧なパッケージ品質を保証します。
8.2. データ中心のエコシステム(IIoT とデジタルツイン)
データは、広範囲にわたる接続性によって実現される将来のパッケージング業務の生命線となります。
- ユビキタス IIoT 統合: 包装ラインのほぼすべてのコンポーネントにセンサーが装備され、接続され、パフォーマンス、状態、材料の流れに関する膨大なデータが生成されます。
- 高度な分析とクラウド プラットフォーム: クラウドベースのプラットフォームは、複数のラインや複数の工場からのデータを集約して分析し、パフォーマンスのボトルネックに関するより深い洞察を提供し、ベンチマークを可能にし、エンタープライズレベルの最適化戦略を促進します。
- デジタルツイン: 物理的な包装ラインの仮想レプリカ(デジタルツイン)を作成することで、製造業者は実際のラインに変更を実装する前に、リスクのない仮想環境で変更をシミュレートし、新しい構成をテストし、パラメータを最適化し、オペレーターをトレーニングすることができます。
- サプライチェーンの追跡のためのブロックチェーン: 高価値コイルや規制産業の場合、ブロックチェーン技術は、パッケージの詳細やセンサーデータ(温度、衝撃など)を含むコイルの輸送経路の不変の記録を提供し、セキュリティと透明性を高めることができます。
8.3. 中核的な推進力としての持続可能性
環境に対する責任は、テクノロジーと材料の選択にますます影響を与えるでしょう。
- 循環型経済の素材: リサイクル率の高い梱包材(フィルム、ストラップ)の使用や、目的地での解体とリサイクルが容易なパッケージの設計に重点が置かれるようになります。梱包材のクローズドループシステムの開発が進む可能性があります。
- 生分解性およびバイオベースの材料: 従来のプラスチックと同等の性能を持ちながら、環境への影響を大幅に低減する生分解性 VCI および包装材の継続的な革新。
- 材料削減技術: 超薄型、高強度フィルムと、AI を活用した最適化されたラッピング/ストラップ技術の継続的な開発により、パッケージあたりに使用される材料の絶対量を最小限に抑えます。
- エネルギー収集と超高効率機械: エネルギー回収システムと設計を統合することで、包装作業のエネルギーフットプリントを大幅に削減し、場合によってはエネルギー中立システムへと移行する可能性があります。
8.4. モジュール式、柔軟、スケーラブルなシステム
包装ラインは変化する市場の需要に迅速に適応する必要があります。
- モジュール設計: 交換可能なモジュール(さまざまな種類のラッパー、ストラッパー、ラベリング ユニットなど)として設計された機器。ラインの機能を新しい製品や容量要件に適応させるために、簡単に追加、削除、または再構成できます。
- 柔軟性の向上: ロボット工学と AI 駆動のパラメータ設定により、最小限の手動セットアップや調整で、より広範囲のコイル サイズ、重量、パッケージ仕様を処理できるシステム。
- スケーラビリティ: 完全なライン交換を必要とせずに、並列モジュールを追加したり、既存のモジュールをアップグレードしたりすることで、容量を段階的に増加できる設計。
8.5. 強化された人間と機械のコラボレーション
自動化が進むにつれて、人間の役割は監視、最適化、例外処理へと進化していきます。
- 高度な HMI と拡張現実 (AR): より直感的なインターフェース。AR オーバーレイを組み込むことで、オペレーターにリアルタイムの指示、診断情報、メンテナンス ガイダンスを機器のビューに直接表示できるようになります。
- 協働ロボットの統合: 自動化と人間の器用さや判断力の融合を必要とするタスクにコボットが広く採用され、より安全で人間工学に基づいたハイブリッド ワークステーションが実現します。
8.6. 結論: 変革を受け入れる
スチールコイルパッケージの将来は、現在のシステムよりもはるかにインテリジェントで、効率的で、適応性があり、持続可能で、データ駆動型のシステムになることが期待されます。AI、IIoT、高度なロボット工学、革新的な素材などのテクノロジーは、単なる漸進的な改善ではなく、根本的な変革の触媒です。これらの変化を積極的に受け入れ、新しいテクノロジーに戦略的に投資し、継続的な適応の文化を育むメーカーが、成功するための最良の立場に立つでしょう。これらの進歩を活用することで、運用を最適化し、環境への影響を減らし、製品保護を強化し、世界の鉄鋼市場のますます複雑化する需要に対応し、今後数年間の競争上の優位性を確保することができます。
スチールコイル梱包ライン: 基礎から将来の革新まで (総合ガイド)
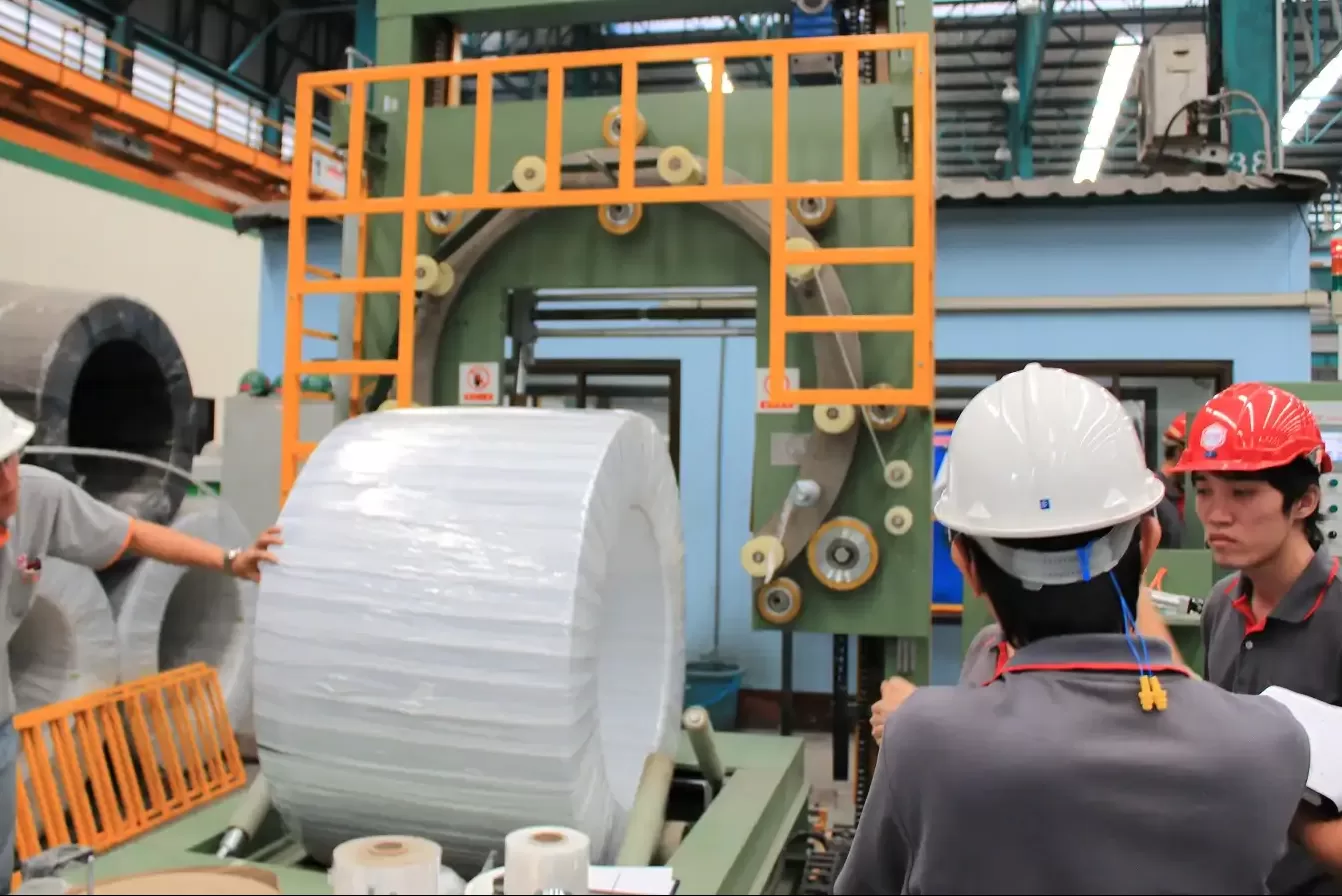
スチールコイルのパッケージングを理解する
世界の鉄鋼業界は、建設、自動車製造、エネルギー生産など、数多くの分野の基盤を形成しています。この業界の中心となるのは、サプライ チェーンの重要な構成要素であるスチール コイルです。しかし、スチール コイルは本質的に大きく、重く、湿気や物理的損傷などの環境要因の影響を受けやすいものです。したがって、効果的な梱包は物流上の必要性だけでなく、保管および輸送中にコイルの品質を維持する重要な要素でもあります。これが、スチール コイル梱包ラインが果たす重要な役割です。
スチール コイル梱包ラインは、これらの大型製品を梱包する際の特有の課題に対処するために設計された、特殊な、多くの場合は自動化されたシステムです。これらのラインにより、コイルは確実に包装され、縛られ、腐食、汚染物質、および取り扱いによる衝撃から保護されます。歴史的には手作業による労働集約的な作業であったスチール コイル梱包は、テクノロジーの進化とともに大きく進化しました。最新のシステムでは、自動化を活用して、人間の介入を最小限に抑えながら一貫した高品質の梱包を実現し、効率と安全性の両方を向上させています。
このガイド「スチール コイル梱包ラインの習得: 基礎から将来の革新まで」では、現代のスチール コイル梱包を定義するプロセス、テクノロジ、ベスト プラクティスを包括的に説明します。鉄鋼生産者、物流専門家、エンジニア、または業界内のマネージャーのいずれであっても、これらのシステムの複雑さを理解することは、運用効率の最適化、コストの削減、製品の完全性の維持に不可欠です。
このガイドでは、一般的な鋼コイル梱包ラインの重要なコンポーネントを分析し、手動システムと自動システムを比較し、最高のパフォーマンスを実現するためのベストプラクティスについて詳しく説明します。効率性と信頼性に革命をもたらす最新の技術革新についての洞察が得られます。
重い鋼鉄コイルを取り扱う際に最も重要な安全上の考慮事項を徹底的に検討し、業界の標準と規制を遵守することの重要性について説明します。さらに、費用を管理しながら高い梱包基準を維持しようとする企業にとって重要な要素であるコスト効率と投資収益率 (ROI) を分析します。
最後に、将来を見据えて、AI 統合、スマート システム、持続可能な実践など、スチール コイル パッケージの未来を形作る新たなトレンドを特定します。このガイドは、業界の新参者と、ダイナミックな分野で情報を入手したい熟練した専門家の両方にとって、指導リソースとして役立ちます。スチール コイル パッケージの芸術と科学を詳しく見ていきましょう。
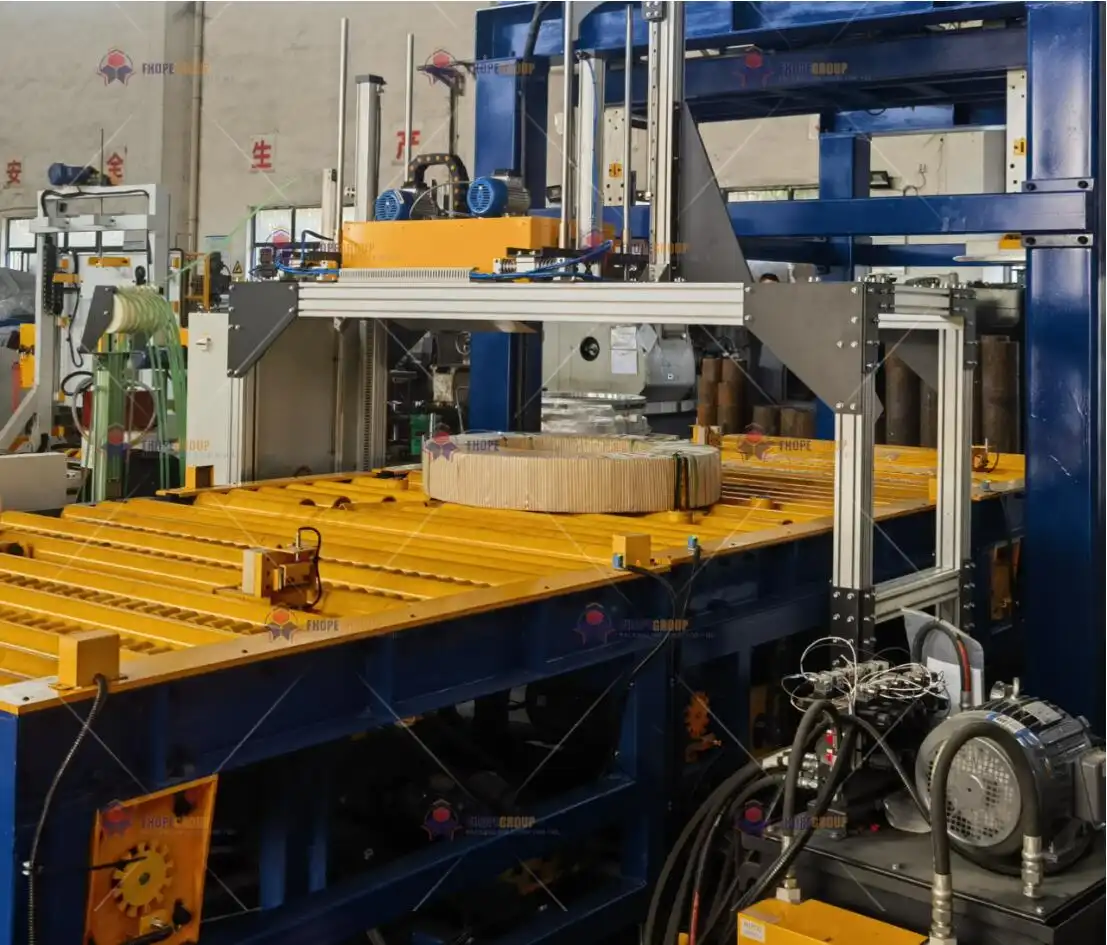
1. スチールコイル梱包ラインの概要: 包括的な概要
スチールコイルの梱包は単なる物流の域を超え、貴重な材料を保護し、運用上の安全性を確保し、サプライ チェーンの効率を最適化する重要なプロセスです。この最初のセクションでは、スチールコイル梱包ラインを理解するための基礎を築き、その目的、コア プロセス、現代の鉄鋼業界で不可欠な役割について詳しく説明します。
本質的に、スチール コイル梱包ラインは、さまざまなサイズ、重量、仕様のスチール コイルを取り扱うように設計されており、保管と輸送の両方で安全に梱包されます。一般的な梱包手順には、ラッピング、ストラップ、ラベル付けなどの複数の段階があり、それぞれが安定した保護された梱包に貢献します。これらの手順により、取り扱い中および輸送中の湿気 (錆の原因)、腐食、物理的損傷などの環境の脅威からコイルが保護されます。
歴史的に、スチールコイルの梱包は、大変な手作業でした。作業員は、VCI (揮発性腐食防止剤) 紙やフィルム、ストレッチラップ、金属ストラップなどの保護材を苦労して貼り付けていました。これらの手作業による方法は、時間がかかり、一貫性がないだけでなく、重大な安全上の問題も伴い、作業員が潜在的に危険な状況で重いコイルを取り扱う必要がありました。
自動化の出現により、スチールコイルの梱包は大きく変わりました。現代の梱包ラインには、人間の介入を最小限に抑えながら、プロセス全体の速度、精度、一貫性、安全性を大幅に向上させる高度なテクノロジーが組み込まれています。自動化システムでは、高度なセンサー、堅牢なコンベア システム、ターンテーブル、ロボット要素を使用してコイルを均一に巻き付けて固定し、常に最適な梱包の完全性を保証します。
自動化されたスチールコイル梱包ラインの主な利点は、カスタマイズ能力です。梱包プロセスは、特定の顧客または最終用途の要件に合わせて調整できます。スチールの種類、表面の敏感性、目的地の気候などの要因が、材料と方法の選択に影響します。高速ストラップ システム (PET またはスチール ストラップを使用)、ストレッチ フィルムまたは VCI 材料を適用する高度なコイル ラッピング マシン、および効率的なコンベア ロジスティクスを組み合わせることで、シームレスで自動化されたワークフローが実現します。
梱包材自体も重要です。一般的な選択肢としては、耐久性のあるポリエチレン (PE) ストレッチ ラップ、高強度スチールまたはポリエステル (PET) ストラップ、長期保管や海上輸送中の腐食を積極的に防ぐ特殊な VCI フィルムまたは紙などがあります。材料の選択は、コイルの寸法、重量、価値、輸送中に予想される環境への露出によって決まります。
さらに、コイルの適切な梱包の重要性は、物理的な保護だけにとどまりません。しっかりと梱包されたスチールコイルは、取り扱い、積み重ね、輸送が本質的に簡単で安全であり、事故や製品損失のリスクを軽減します。企業にとって、これは直接的に保険費用の削減、損害賠償請求の最小化、手直し費用の削減、そして最終的には顧客満足度の向上につながります。これは、競争の激しい鉄鋼市場での重要な差別化要因です。
このセクションでは、スチール コイル梱包ラインの詳細な機能を紹介します。関連する機械の種類、一般的な運用上の課題、スチール コイル梱包を規定する業界標準について説明します。新しいシステムの実装を目指す場合でも、現在の運用を強化する場合でも、これらの基本を把握しておくことは不可欠です。
ここで紹介する基本事項を理解することで、後続のセクションのより高度なトピックに十分備えることができます。効率的で信頼性が高く安全な梱包が、要求の厳しい鉄鋼業界において単なる物流機能ではなく、戦略的な競争上の優位性となる理由が理解できるようになります。
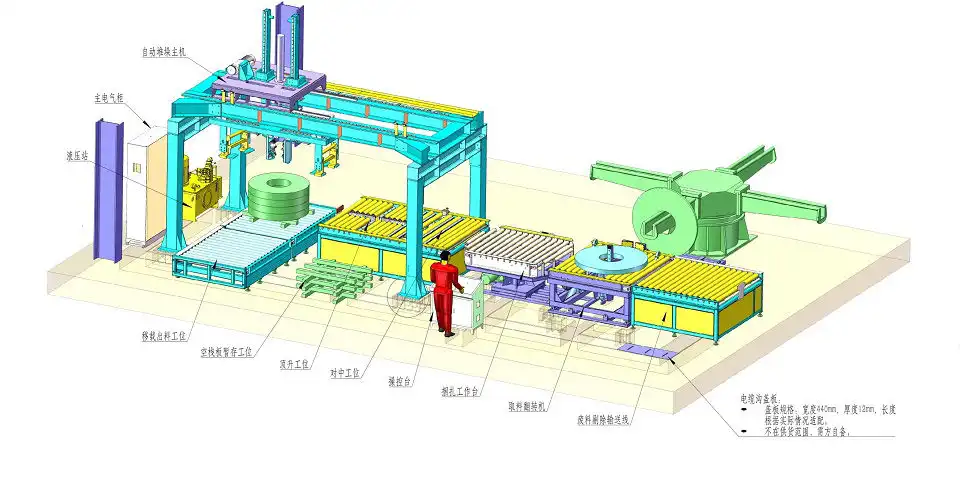
2. 鋼コイル梱包ラインの必須コンポーネント
スチール コイル梱包ラインは、相互接続されたコンポーネントの高度なアセンブリであり、各コンポーネントは、スチール コイルの効率的で安全な梱包を確実にする特定のタスクを実行するように設計されています。これらの重要なコンポーネントの機能と相互作用を理解することは、ラインのパフォーマンスを最適化し、製品の安全性を保証し、業界の梱包基準に準拠するために不可欠です。このセクションでは、一般的なスチール コイル梱包ラインの主要な要素について詳しく説明します。
2.1. コイル積み降ろしステーション
梱包プロセスは、コイルを安全かつ効率的にラインに導入することから始まります。コイルローディング ステーションは、スチール コイルのかなりの重量とさまざまな寸法に対応し、後続の梱包ステップでコイルを正しく配置できるように設計されています。
- コイル吊り上げ装置: C フックやコイル グラブを備えた油圧シザー リフト、コイル カー、オーバーヘッド クレーンなどのメカニズムにより、コイルは最初のコンベアまたはターンテーブルに安全に配置され、手作業による取り扱いとそれに伴うリスクが最小限に抑えられます。
- 自動ロードメカニズム: 高度なシステムでは、コイルの正確な検出と位置合わせのためのセンサーと、ロボット アームまたはプッシャー機構を利用してコイルを正確に配置し、速度を向上させて配置エラーを削減します。
逆に、荷降ろしステーションでは、完全に梱包されたコイルをラインから効率的かつ安全に取り出す作業を管理し、多くの場合、自動化システムを使用してコイルを保管エリアまたは輸送車両に移送します。
2.2. コイルラッピングマシン
コイルラッピングマシンは梱包ラインの中心であり、スチールコイルの周囲に主な保護層(通常はストレッチフィルム、VCI フィルム、または紙)を貼り付けます。このラッピングにより、コイルは湿気、ほこり、表面の損傷から保護され、コイル構造の安定化にも役立ちます。
- ラッパーの種類: 水平軌道ラッパーはスチールコイルによく使用され、コイルが機械のリングを通過するとき、またはコイルがターンテーブル上に置かれているときに、コイルの周囲でラッピング材を回転させます。特に目から空までの梱包では、垂直ラッピング システムも使用できます。選択は、コイルの方向と梱包要件によって異なります。
- ラッピング材: 一般的な材料には、標準 PE ストレッチフィルム、高性能強化フィルム、腐食防止用の VCI 含浸フィルムまたは紙、場合によっては保護紙またはボードなどがあります。
- 自動張力制御: 一貫したフィルムの伸縮性と適用力を保証し、保護力の低い緩い巻き付けや、敏感なコイルの端や廃棄物を損傷する可能性のあるきつすぎる巻き付けを防止します。
- エッジ保護アプリケーター: 統合システムでは、ラッピング前またはラッピング中にコイルの端に保護材(段ボールやプラスチックのプロファイルなど)を自動的に適用して、ストラップや取り扱いによる損傷を防止できます。
2.3. ストラップシステム
包装後、ストラップ システムはコイルとその保護包装を固定し、取り扱い、保管、輸送中にパッケージの完全性を維持します。ストラップはコイルがほどけるのを防ぎ、包装材をしっかりと固定します。
- 自動梱包機: 現代のラインに欠かせないこれらの機械は、放射状(円周)または軸方向(穴を通して)にストラップを素早く取り付け、張力をかけ、密封し(通常、PET の場合は熱溶接または摩擦溶接、スチールの場合は圧着)、ストラップを自動的に切断します。
- ストラップ材質: 高張力スチールストラップは、非常に重い用途や要求の厳しい用途に使用されます。ポリエステル (PET) ストラップは、多くの用途で同等の強度を提供し、より軽量で、取り扱いが安全で、錆びにくく、多くの場合、よりコスト効率が高く、リサイクル可能です。ポリプロピレン (PP) ストラップは、より軽いコイルに適しています。
- 張力制御とストラップの配置: 精密な制御により、コイルやラップを損傷することなく、ストラップが荷物をしっかりと固定します。自動化システムにより、コイルのサイズと要件に基づいてストラップの数と位置をプログラムできます。
2.4. コイルターンテーブルとティルター
これらのコンポーネントは、パッケージング プロセス中の取り扱いと方向付けを容易にします。
- ターンテーブル: 回転プラットフォームにより、コイルを 90 度、180 度、または 360 度回転させることができるため、異なる側でのラッピングやストラップ操作が可能になり、コンベア セクション間の転送も容易になります。
- ティルター(アップエンダー/ダウンエンダー): 梱包、保管、輸送の要件に応じて、コイルの向きを目から空(垂直目)と目から地平線(水平目)の間で変更するために使用されます。
2.5. コンベヤシステム
コンベア システムは梱包ラインの動脈であり、コイルをステーション間でスムーズに搬送します。ワークフローを維持し、手作業を最小限に抑えるために不可欠です。
- コンベアの種類: 頑丈なローラーコンベアとチェーンコンベアは、その堅牢性とかなりの重量を処理できることから、通常、スチールコイルに使用されます。ベルトコンベアは、ラベル付けなどの特定のセクションで使用される場合があります。
- 統合センサーとコントロール: フォトアイと近接センサーはコイルの存在と位置を検出し、ステーション間の動きを調整して衝突を防ぎ、各プロセスでコイルが正しく位置合わせされていることを確認します。可変速ドライブにより、最適なフロー制御が可能になります。
2.6. ラベルおよびマーキングシステム
コイルはパッケージ化されると、在庫管理、追跡、品質管理のために明確な識別が必要になります。ラベリング システムでは、耐久性があり、情報豊富なラベルを使用します。
- 自動ラベル貼付装置: 印刷および貼り付けシステムは、重要なデータ (コイル ID、重量、寸法、グレード、顧客情報、バーコード、QR コードなど) が記載されたラベルを自動的に生成し、ラップされたコイルの表面またはタグに貼り付けます。
- マーキングシステム: インクジェットまたはレーザー マーキング システムを使用すると、コイル表面 (ラッピング前に許可されている場合) またはストラップやタグに直接情報を付加できます。
- データ統合: ラベルの正確性を確保し、リアルタイムの追跡を容易にするために、システムは工場の製造実行システム (MES) またはエンタープライズ リソース プランニング (ERP) システムにリンクされることがよくあります。
2.7. 制御および監視システム(HMI/SCADA)
自動梱包ラインの頭脳である制御システムは、すべてのコンポーネントを調整し、オペレーターに監視および制御機能を提供します。
- プログラマブル ロジック コントローラー (PLC): ライン上のすべての機械とコンベアの順序、タイミング、動作を調整します。
- ヒューマンマシンインターフェイス (HMI): タッチスクリーン パネルは、オペレーターにラインの状態を監視し、設定 (ラップ プログラム、ストラップの張力など) を調整し、問題をトラブルシューティングし、アラームを受信するためのグラフィカル インターフェイスを提供します。
- 監視制御およびデータ収集 (SCADA): より高度なシステムでは、ライン全体の集中監視、制御、データ ロギング、レポート機能が提供され、多くの場合、より高レベルのプラント システムと統合されます。
- 安全性の統合: 制御システムには、作業者の保護を確保するための安全回路、緊急停止、ライトカーテン、安全インターロックが組み込まれています。
2.8. 結論
コイルの積み込みからラッピング、結束、搬送、ラベル付け、制御に至るまで、各必須コンポーネントの機能を習得することは、効果的なスチールコイル梱包ラインの設計、運用、最適化の基本です。これらのコンポーネントが適切に設計された自動化システムにシームレスに統合されると、メーカーは梱包品質、スループット、安全性、コスト効率を大幅に向上させることができます。次のセクションでは、手動アプローチと自動化アプローチのメリットとデメリットを比較します。
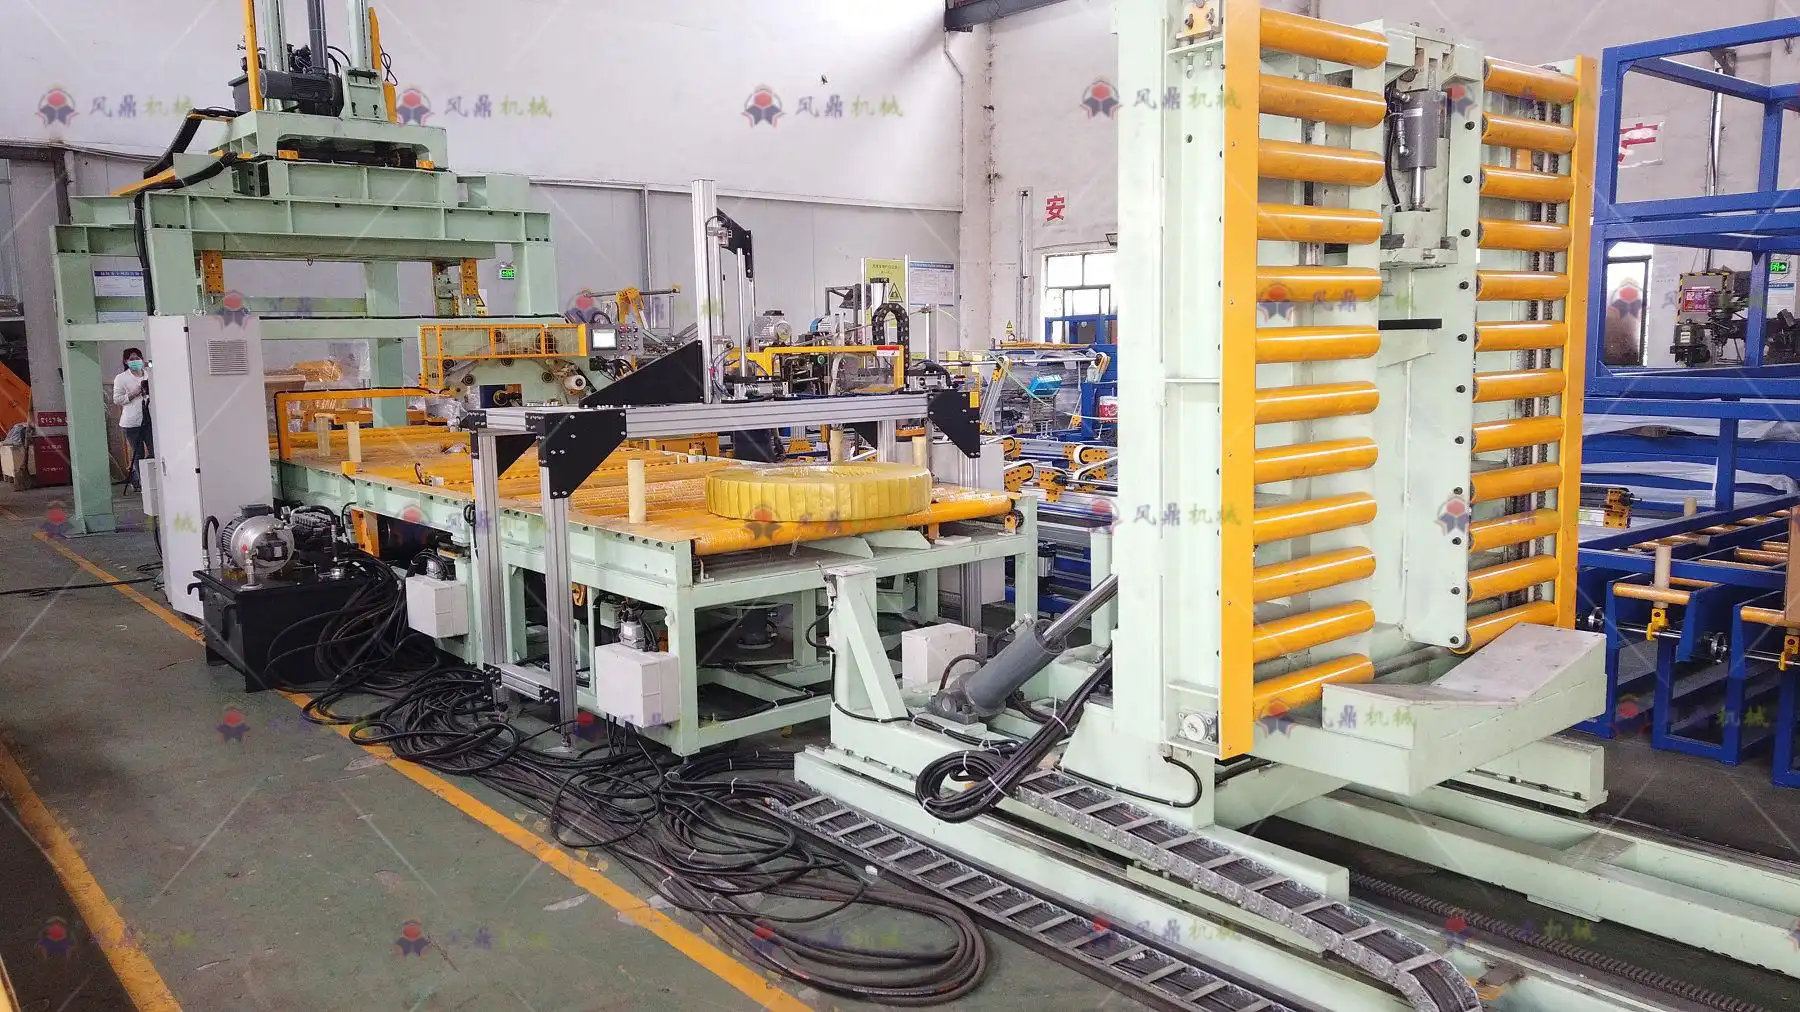
3. 手動と自動のスチールコイル梱包:主な違いと考慮事項
スチール コイルの梱包の進化は、主に手作業による労働集約的な方法から、非常に効率的な自動化システムへと移行する、より広範な産業トレンドを反映しています。どちらのアプローチにも、明確な特徴、利点、欠点があります。これらの重要な違いを理解することは、製造業者が運用規模、予算、安全要件、および長期的な戦略目標に合わせて梱包システムを選択またはアップグレードする際に重要です。このセクションでは、手動と自動のスチール コイル梱包の比較分析を示します。
3.1. 手動スチールコイル梱包
手動梱包では、作業員が梱包作業のほとんどまたはすべてを手作業または基本的な手工具で行います。大規模で近代的な施設ではあまり一般的ではありませんが、特定の状況では依然として重要です。
a. プロセスの概要
- 作業者は、多くの場合、手持ち式のディスペンサーや簡単な包装補助具を使用して、コイルの周りに保護ラップ(VCI 紙やストレッチフィルムなど)を手作業で巻き付けます。
- ストラップ(スチール製または PET 製)は、手動のテンショナー、シーラー、カッターを使用して取り付けられます。通常、これにはかなりの肉体的労力が必要です。
- ラベルやタグは手作業で貼り付けられます。
- コイルの取り扱い(持ち上げ、位置決め)にはクレーンやフォークリフトなどの基本的な補助器具が必要になる場合がありますが、ラッピングやストラップの正確な位置決めには手動での調整が必要になることがよくあります。
b. 手作業による梱包の利点
- 初期投資の削減: 主な利点は、自動化ラインに比べて初期資本コストが大幅に低いことです。これにより、小規模な事業、少量生産者、または予算が限られている企業でも実現可能になります。
- 柔軟性: 手動プロセスでは、複雑な再プログラミングなしで、非標準のコイル サイズ、形状、または独自のパッケージ要件に簡単に適応できます。変動の大きい製品ミックスやカスタム オーダーに最適です。
- メンテナンスが簡単: 手動工具は、複雑な自動機械に比べて、特別なメンテナンスの必要性が少なくなります。
c. 手作業による梱包の課題
- 高い労働コスト: 人力に大きく依存しているため、継続的な人件費(賃金、福利厚生、トレーニング)がかなりかかります。効率は労働力の可用性とスキルに直接結びついています。
- スループットが遅い: 手動プロセスは本質的に自動化されたプロセスよりも遅く、全体的な生産能力が制限され、ボトルネックが発生する可能性があります。
- 一貫性のない品質: 均一なラップ張力、ストラップの配置、パッケージ全体の品質を手動で実現するのは困難です。ばらつきがあると、コイルの保護と外観が損なわれる可能性があります。
- 重大な安全上のリスク: 重いコイルを手作業で扱ったり、結束工具を使用したりすると、筋骨格系の損傷、切り傷、事故のリスクが高まります。人間工学上の課題が顕著です。
- 材料廃棄物: 適用精度が低いと、最適化された自動化システムと比較して、包装材や結束材の消費量が多くなることがよくあります。
3.2. スチールコイルの自動梱包
自動化システムは機械を利用して、人間の介入を最小限に抑えながらほとんどまたはすべての梱包作業を実行し、多くの手動梱包の課題に対するソリューションを提供します。
a. プロセスの概要
- コイルは自動的に積み込まれ、コンベアで輸送されます。
- 自動包装機は、事前に設定された制御された張力と重なりでフィルムまたは紙を貼り付けます。
- 自動バンド梱包機は、プログラムされた場所でストラップを適用、張力をかけ、密封し、切断します。
- 統合されたラベリング システムは、ラベルを自動的に印刷して貼り付けます。
- 通常、プロセス全体は HMI を介して監視され、監督者の労力のみが必要となります。
b. 自動包装の利点
- 速度とスループットの向上: 自動化により、1 時間あたりにパッケージ化されるコイルの数が大幅に増加し、工場全体の容量と効率が向上します。
- 一貫した品質: 機械はラップとストラップを高精度かつ再現性高く適用し、均一なパッケージ品質と最適なコイル保護を保証します。
- 人件費の削減: 手作業への依存度が大幅に低下し、初期投資が高くても長期的な運用コストの削減につながります。
- 安全性の向上: 重いコイルの手作業による取り扱いや、潜在的に危険な機械部品との接触を最小限に抑え、職場での事故リスクを大幅に削減します。自動化システムには、ガード、インターロック、非常停止などの安全機能が組み込まれています。
- 最適化された材料使用: フィルムの伸縮とストラップの適用を正確に制御することで、材料の無駄を最小限に抑え、コスト削減と持続可能性に貢献します。
- データ統合と追跡: 自動化ラインはプラント制御システム (MES/ERP) と簡単に統合できるため、プロセスの監視、データ収集 (効率、ダウンタイム、材料の使用)、製品のトレーサビリティが向上します。
c. 自動包装の課題
- 高額な初期投資: 主な障壁は、自動化機器の購入、設置、試運転にかかる多額の初期費用です。
- メンテナンス要件: 自動化システムでは、信頼性を確保し、ダウンタイムを最小限に抑えるために、熟練した保守担当者と定期的な予防保守スケジュールが必要です。修理は複雑でコストがかかる場合があります。
- 柔軟性が低い(潜在的): 現代のシステムはますます適応性が高くなっていますが、高度にカスタマイズされたり頻繁に変更されるパッケージングのニーズには大幅な再プログラミングや調整が必要になる可能性があり、手動の柔軟性に比べて遅延が発生する可能性があります。
- スペース要件: 自動化ラインでは通常、手動ワークステーションよりも広い床面積が必要です。
3.3. コスト比較の概要
- マニュアル: 低い CapEx (資本支出)、高い OpEx (運用支出 - 主に人件費)。少量、変動性が高い、予算が厳しい場合に適しています。
- 自動化: 高い設備投資、低い運用コスト (労働力の削減、材料の最適化)。一貫性、スピード、安全性を重視した中規模から大規模の運用で有利な ROI (投資収益率)。
3.4. 適切なシステムの選択
手動と自動のスチールコイル梱包の最適な選択は、特定の運用要因に大きく依存します。
- 生産量: 一般的に、処理量が増えると、スループットが大幅に向上し、労力が節約されるため、自動化への投資が正当化されます。
- 予算: 中小企業にとって、初期資本の入手可能性は決定的な要因となることがよくあります。
- 製品構成: 高度に標準化された製品は自動化から最も恩恵を受けますが、高度に可変的な製品やカスタマイズされた製品では、手動の柔軟性が優先されるか、より高度な (そして高価な) 自動化ソリューションが必要になる場合があります。
- 安全上の優先事項: 手作業によるリスクの軽減を優先する業務では、自動化が強く推奨されます。
- 品質要件: 一貫性のある高品質のパッケージングが最も重要である場合 (例: 敏感な表面や要求の厳しい顧客向け)、自動化が優れています。
- 長期戦略: 成長と効率性の向上を計画している企業は、通常、自動化に傾倒します。
3.5. 結論
手動のスチールコイル梱包は導入コストが低く柔軟性に優れていますが、自動化システムは、特に中規模から大規模の生産者にとって、スピード、一貫性、安全性、長期的なコスト効率の面で大きな利点があります。テクノロジーが進歩し、競争圧力が高まるにつれて、自動化が有利になる傾向は明らかです。上記の要因を評価することで、メーカーは運用上のニーズと戦略目標に最も合った情報に基づいた決定を下すことができます。次のセクションでは、どのシステムを選択した場合でも、その効率を最適化するためのベストプラクティスについて詳しく説明します。
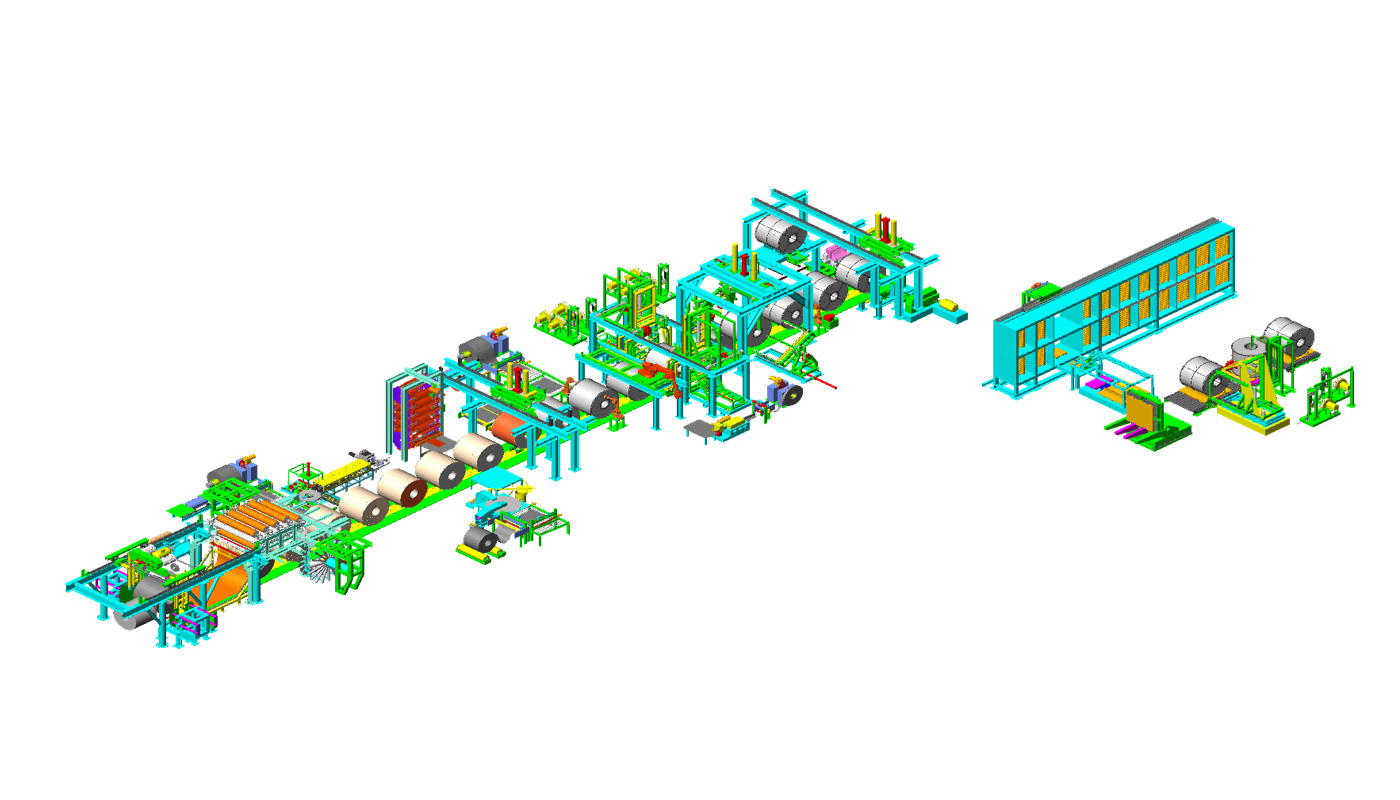
4. 効率の最適化: スチールコイル梱包のベストプラクティス
スチール コイルの梱包作業の効率を最大限に高めることは、コスト管理、生産目標の達成、納期厳守、競争力の維持に最も重要です。手動方式、半自動システム、完全自動ラインのいずれを採用する場合でも、ベスト プラクティスを実装することで、生産性、リソースの活用、全体的なパフォーマンスを大幅に向上させることができます。このセクションでは、スチール コイルの梱包プロセスの効率を高めるための重要な戦略とプラクティスについて説明します。
4.1. 主要効率指標(KPI)の理解と追跡
効果的な最適化は測定から始まります。主要業績評価指標 (KPI) を特定し、一貫して追跡することで、現在のパフォーマンスに関する重要な洞察が得られ、改善すべき領域が明らかになります。
- サイクルタイム: ラインへの積み込みから完成したパッケージの降ろしまで、1 つのスチール コイルをパッケージ化するのに要する合計時間。サイクル タイムを短縮すると、潜在的なスループットが直接的に増加します。
- スループット: 単位時間あたりに正常にパッケージ化されたコイルの数 (例: 1 時間あたりのコイル数、1 シフトあたりのコイル数)。これは、ラインの生産性を測る主要な指標です。
- 総合設備効率(OEE): 自動化ラインの包括的な指標。可用性 x パフォーマンス x 品質として計算されます。OEE は、ダウンタイム、速度低下、不良率を考慮した総合的な効率性を提供します。
- ダウンタイム分析: ライン停止の頻度、期間、原因を追跡します (例: 機器の故障、材料の変更、コイルの不足、オペレーターの休憩)。計画外のダウンタイムを最小限に抑えることが重要です。
- 材料消費率: コイル 1 個あたりまたは鋼鉄 1 トンあたりに使用されるラッピングフィルム、ストラップ、ラベル、その他の消耗品の量を測定します。これを最適化することで、コストと無駄を削減できます。
- 労働効率: 手動または半自動ラインの場合、労働時間ごとにパッケージ化されたコイルを追跡します。
4.2. 手動ラインと自動ラインの両方に適用できるベストプラクティス
自動化のレベルに関係なく、特定の原則によって効率が向上します。
- 作業手順(SOP)を標準化する: セットアップ、操作、材料の取り扱い、品質チェック、切り替えなど、すべての梱包作業について、明確で文書化された手順を作成します。一貫性により、エラーが減り、速度が向上します。
- 効果的なトレーニングプログラム: すべての担当者(オペレーター、メンテナンス スタッフ)が、機器の操作、SOP、安全プロトコル、基本的なトラブルシューティングについて徹底的にトレーニングされていることを確認します。クロストレーニングにより柔軟性を高めることができます。
- ラインレイアウトとワークフローを最適化: コイルの移動距離を最小限に抑え、ボトルネックを解消し、ステーション間のスムーズな流れを確保するように物理的なレイアウトを設計します。安全な操作と材料のステージングのために十分なスペースを確保します。
- 5S原則を実践する: 整理、整頓、清掃、標準化、維持の方法論を適用して、整理整頓された効率的なワークスペースを維持します。これにより、検索時間が短縮され、安全性が向上し、潜在的な問題が明らかになります。
- 効率的な資材管理: 適切な梱包資材がタイムリーに入手できるようにします。材料不足によるライン停止を防ぐために、消耗品のジャストインタイム (JIT) 在庫やカンバン システムなどの戦略を実装します。サプライヤーとの強力な関係を維持します。
4.3. 手作業による梱包効率に特化したベストプラクティス
- 人間工学に基づいたワークステーション設計: 身体的な負担を最小限に抑えるようにワークステーションを配置します。高さ調節可能なプラットフォーム、疲労防止マットを使用し、手の届きやすい場所にツールや材料を配置して、曲げたり、伸ばしたり、疲労したりすることを減らします。
- 支援ツールを活用する: 可能な場合は、電動ハンドラッパー、人間工学に基づいたストラップテンショナー、リフトアシストなどのツールを使用して、身体的な労力を軽減し、速度を向上させます。
- タスクローテーション: 作業員をさまざまなタスク間でローテーションさせることで、単調さや反復運動障害のリスクを軽減し、注意力と生産性を維持します。
- クリアマテリアルの使用ガイドライン: 適切な保護を確保しながら無駄を最小限に抑えるために、コイルの種類ごとに使用するラップ/ストラップの最適な量を作業者にトレーニングします。
4.4. 自動化パッケージングの効率化に特化したベストプラクティス
- マシン設定を最適化: 品質を損なうことなく速度を最大化し、材料の使用を最小限に抑えるために、各コイルタイプの機械パラメータ(ラッパーの回転速度、フィルムの事前伸張率、ストラップの張力、コンベアの速度など)を定期的に確認して微調整します。
- 堅牢な予防保守(PM)を実装する: 検査、潤滑、清掃、摩耗部品の交換を含む定期メンテナンス プログラムを厳守してください。これにより、予期しない故障を最小限に抑え、機器の寿命を延ばし、最適なパフォーマンスを維持できます。可能な場合は、センサーを使用した予測メンテナンス (PdM) を検討してください。
- 切り替え時間の最小化(SMED): さまざまなサイズ/タイプのコイルを扱う場合は、1 分間のダイ交換 (SMED) の原則を適用して切り替えを効率化します。クイック リリース メカニズム、事前設定された調整、効率的な手順を使用して、非生産時間を削減します。切り替えの頻度を最小限に抑えるように生産実行をスケジュールします。
- 自動化機能を活用する: 自動障害検出、HMI 診断、パフォーマンス データ ログなどの機能を活用して、問題を迅速に特定し解決します。システム フィードバックの解釈についてオペレーターをトレーニングします。
- センサーの適切な機能を確認する: ライン停止の一般的な原因はセンサーの汚れや位置ずれであるため、フォトアイやその他のセンサーを定期的に清掃し、位置合わせを確認してください。
4.5. 継続的な改善文化
- 定期的なパフォーマンスレビュー: オペレーター、メンテナンス、管理者と定期的に会議を開催し、KPI を確認し、課題について話し合い、改善のアイデアをブレインストーミングします。
- 根本原因分析 (RCA): 非効率性や障害が発生した場合は、症状に対処するだけでなく、徹底的な RCA (フィッシュボーン ダイアグラムや 5 つのなぜ分析など) を実施して、根本的な問題を特定します。
- 従業員からのフィードバックを奨励する: オペレーターは日常の運用上の障害について最もよく理解していることが多いため、オペレーターが改善を提案できる環境を育成します。
- ベンチマークとベストプラクティスの採用: 業界のトレンドとテクノロジーに関する最新情報を常に把握してください。可能な場合は、同様の業務と比較してパフォーマンスをベンチマークしてください。
4.6. 結論
スチールコイル梱包ラインの効率を最適化するには、綿密な計画、ベストプラクティスの一貫した実行、テクノロジーの効果的な使用、継続的な改善への取り組みなど、継続的な取り組みが必要です。主要な指標に焦点を当て、プロセスを標準化し、機器を入念に保守し、材料を賢く管理し、従業員の意欲を高めることで、メーカーは生産性を大幅に向上させ、運用コストを削減し、梱包業務が収益にプラスの影響を与えるようにすることができます。次に、この分野で効率と機能をさらに推進するエキサイティングな技術革新について探ります。
5. スチールコイル包装を形作る技術革新
スチールコイルの梱包環境は、効率性の向上、安全性の強化、製品保護の改善、データの統合、持続可能性の促進を目的とした急速な技術進歩によって、絶えず進化しています。競争上の優位性を維持したいメーカーにとって、こうした革新に遅れずについていくことは非常に重要です。このセクションでは、現在スチールコイルの梱包システムを一新している最先端の技術とトレンドについて説明します。
5.1. 高度な自動化、ロボット工学、AI
自動化は単純な機械化を超えて、適応性と複雑なタスクを実行できるインテリジェントなシステムへと進化しています。
- ロボット工学の統合: 産業用ロボット(多関節アームロボットなど)は、コイルの取り扱い(積み込み/積み下ろし)、エッジプロテクターの正確な配置、複雑なストラップパターン、パッケージ化されたコイルのパレット化など、高い精度、速度、柔軟性が求められる作業にますます使用されるようになっています。
- 協働ロボット (コボット): 広範囲にわたるガードなしで人間と並んで安全に作業できるように設計されたコボットは、自動化の利点と人間の監視および柔軟性を融合し、材料の取り扱いやツールの配置など、肉体的に過酷な作業や反復作業を行うオペレーターを支援することができます。
- 人工知能(AI)と機械学習(ML):
- 予知保全(PdM): AI アルゴリズムはセンサー データ (振動、温度、電力消費) を分析して、機器の潜在的な故障を発生前に予測し、予防的なメンテナンス スケジュールの設定、計画外のダウンタイムの最小化、機械の寿命の延長を可能にします。
- プロセスの最適化: ML モデルは、過去のパフォーマンス データを分析して、さまざまなコイル タイプや環境条件に最適なマシン設定 (ラップ張力、ストラップの配置など) を特定し、最高の効率と最小限の材料廃棄のためにパラメータを自動的に調整します。
- ビジョンシステム: AI 搭載のマシン ビジョン システムは、梱包前にコイルの欠陥を検査し、ラップとストラップの正しい適用を確認し、追跡用のコードを読み取ることができるため、品質管理が強化されます。
- 完全に統合された自律ライン: トレンドとしては、中央システムによって制御されるすべての梱包段階 (包装、結束、ラベル付け、計量、搬送、パレット積載) をシームレスに統合し、手作業によるタッチポイントを最小限に抑え、スループットを最大化する方向に向かっています。自律走行車 (AGV) または自律移動ロボット (AMR) が、ラインとの間のコイルの搬送を処理する場合があります。
5.2. 包装材料の革新
材料科学の進歩により、より効果的で効率的、かつ持続可能なパッケージング ソリューションが実現します。
- 高性能ストレッチフィルム: ナノテクノロジーと多層押し出しにより、突き刺し抵抗、荷重保持、透明性が向上した、より薄くてより強いフィルムが作られます。事前に伸張されたフィルムにより、安全な包装を維持しながら材料の消費量を削減します。
- 高度なVCI(揮発性腐食防止剤)テクノロジー: 新しい VCI 配合により、より長持ちする多種金属保護が実現します。革新技術には、ストレッチフィルムや紙に直接組み込まれた VCI エミッターが含まれており、特に輸出貨物にとって重要な、より一貫性のある効果的な腐食防止を実現します。一部は生分解性になりつつあります。
- 強化された持続可能なストラップ: 高強度 PET ストラップは、安全性、リサイクル性、環境要因への耐性により、スチールに取って代わる地位を固め続けています。開発では、引張強度の向上とリサイクル素材の使用に重点が置かれています。複合ストラップは、強度と柔軟性を兼ね備えた独自の特性を備えています。
- 環境に優しい代替品: 環境規制や企業の持続可能性目標を背景に、生分解性および堆肥化可能なフィルム(例:PLA ベース)や紙の研究が進められています。プラスチックの代替品として、紙ベースの包装ソリューションも研究されています。
5.3. スマートパッケージングシステムと産業用IoT (IIoT)
接続性とデータにより、パッケージング ラインはインテリジェントなデータ駆動型資産へと変化しています。
- IIoT対応センサー: センサーを搭載した機械は、動作パラメータ (速度、張力、温度、振動)、材料消費量、機械の状態に関するデータを継続的に収集します。
- リアルタイム監視とダッシュボード: データは HMI、SCADA システム、またはクラウド プラットフォームにワイヤレスで送信され、オペレーターと管理者は直感的なダッシュボードを通じてライン パフォーマンス、OEE、潜在的な問題をリアルタイムで把握できます。
- リモート診断とサポート: IIoT 接続により、機器サプライヤーはリモートで問題を診断し、ソフトウェアを更新し、より迅速な技術サポートを提供できるため、ダウンタイムが短縮されます。
- MES/ERP システムとの統合: 包装ラインと上位レベルのビジネス システム間のシームレスなデータ交換により、自動注文処理、正確な在庫追跡、品質データ ロギング、合理化されたサプライ チェーン管理が可能になります。
- スマートなラベリングと追跡: IIoT プラットフォームに統合された RFID タグまたは高度なバーコードにより、サプライ チェーン全体にわたって個々のコイルの追跡可能性が強化され、輸送条件や取り扱いに関する貴重なデータが提供されます。
5.4. エネルギー効率と持続可能性に焦点を当てる
- エネルギー効率の高い機械設計: メーカーは、高効率モーター、可変周波数ドライブ (VFD)、回生ブレーキ システム、アイドル期間中のインテリジェントな電源オフ モードなどの省エネ コンポーネントを組み込んで、ライン全体のエネルギー消費と二酸化炭素排出量を削減しています。
- 最適化された材料使用システム: フィルムの伸びとストラップの張力を正確に制御する技術は、材料コストを節約するだけでなく、資源の消費と廃棄物の発生を減らすことで持続可能性にも貢献します。
- 廃棄物の削減とリサイクルの統合: 材料の積み込みや切り替え時の廃棄物を最小限に抑えるように設計されたシステムと、リサイクル可能な材料(PET ストラップの残りなど)を収集して処理するための統合ソリューションは、循環型経済の原則をサポートします。
5.5. 結論
スチールコイル梱包における技術革新のペースは加速しています。高度な自動化、AI、よりスマートな材料、IIoT 接続、持続可能な慣行の採用は、効率性の向上、品質の向上、安全性の確保、進化する市場の需要への対応を目指すメーカーにとって、もはやオプションではなく必須です。これらの技術は総合的に、高度に最適化された、データが豊富で柔軟性があり、環境に配慮したスチールコイル梱包業務の未来を約束します。次の章では、この技術的背景における安全性と規制遵守の重要な側面について説明します。
6. スチールコイル包装における安全上の考慮事項とコンプライアンス
安全性は、いかなる産業環境においても譲れないものであり、鋼コイルの梱包作業は、コイルの重量、重機の存在、取り扱う材料の性質により、特有の危険を伴います。安全な作業環境を確保することは、道徳的および法的義務であるだけでなく、業務の継続性を維持し、貴重な資産を保護し、事故やダウンタイムに関連するコストを管理するためにも重要です。さらに、関連する業界標準および政府規制を厳格に遵守することが必須です。このセクションでは、鋼コイル梱包ラインの主要な安全上の考慮事項とコンプライアンス要件について説明します。
6.1. 主要な安全リスクの特定
潜在的な危険を理解することは、危険を軽減するための第一歩です。一般的なリスクには次のようなものがあります。
- 圧迫および衝撃による傷害: 重量が非常に大きいため、コイルが落下したり移動したりすると、深刻な圧迫の危険が生じます。また、コンベアや処理機器上で移動するコイルに人がぶつかる可能性もあります。
- 絡み合いと挟み込みポイント: 包装機、結束ヘッド、コンベア、ロボットアームの可動部品は、適切な保護措置が講じられていない場合、絡まりや挟み込みの危険を生じます。
- 筋骨格障害(MSD): 材料の積み込み、詰まりの解消、位置決めの補助など、たとえ頻度の低い手作業であっても、人間工学の原則を無視すると、筋肉の緊張や捻挫につながる可能性があります。
- 裂傷および刺し傷: スチールコイル、ストラップ材料(特にスチールストラップ)、および切断工具の鋭いエッジは、切断の危険を伴います。
- 滑って転倒する: 油やグリースのこぼれ、梱包材の破片、凹凸のある表面、ケーブルの管理不良などにより、転倒につながる可能性があります。
- 電気的危険性: 自動化機器の不適切なメンテナンスや配線の損傷は感電の危険をもたらします。
6.2. 安全性を確保するためのベストプラクティス
安全な梱包環境を構築し維持するには、多面的なアプローチが必要です。
- 包括的なリスク評価: 包装ライン全体と関連タスクの徹底的なリスク評価を定期的に実施し、危険性を特定して既存の管理対策を評価します。
- エンジニアリングコントロール(除去/代替):
- 危険な手作業を排除するために自動化を優先します。
- 危険な可動部品へのアクセスを防止するために、適切な機械ガード(固定ガード、インターロック ガード、ライト カーテン、安全マット)を使用してください。ガードが関連規格(ISO 13857 など)に準拠していることを確認してください。
- ISO 13849-1 などの規格に従って設計された安全定格コンポーネントと制御システム (安全 PLC、緊急停止など) を組み込みます。
- 負担を最小限に抑えるために、人間工学に基づいてワークステーションを設計します。
- 可能な場合は危険な材料を代用します (例: スチール ストラップの代わりに PET ストラップを使用すると、切断のリスクを軽減できます)。
- 管理制御:
- 操作、保守、トラブルシューティングを含むすべてのタスクに対して厳格な安全作業手順 (SWP) を開発し、実施します。
- 予期しない機械の起動を防ぐために、メンテナンスおよびサービス活動に堅牢なロックアウト/タグアウト (LOTO) 手順を実装します。権限のある担当者が適切にトレーニングされていることを確認します。
- 危険の認識、機器の適切な使用、緊急時の手順、LOTO など、タスク固有の包括的な安全トレーニングをすべての従業員に提供します。定期的な復習トレーニングを実施します。
- 危険性、必要な個人用保護具、安全手順を示す明確な標識。
- 滑ったり、つまずいたり、転倒したりしないように、適切なハウスキーピングの実践(5S)。
- 個人用保護具(PPE): リスク評価に基づいて適切な PPE を義務付け、提供します。これには通常、次のものが含まれます。
- ヘルメット
- 安全メガネまたはフェイスシールド
- 耐カット手袋
- つま先がスチール製の安全靴
- 視認性の高い衣服(移動機器の近くで作業する場合)
- 定期的な点検とメンテナンス: 予防保守プログラムの一環として、安全装置 (非常停止装置、インターロック、ガード) が定期的に検査、テストされ、適切に機能するように保守されていることを確認します。
6.3. 規格および規制の遵守
法律および業界標準の遵守は非常に重要です。主要な規制機関と標準には次のものがあります。
- 労働安全衛生局(OSHA)(米国): 機械保護 (29 CFR 1910.212)、危険エネルギーの制御 (LOTO - 29 CFR 1910.147)、材料の取り扱い、PPE に関する特定の規制を含む職場の安全基準を設定および施行します。
- 欧州機械指令(EU): EU 市場に投入される機械に必須の健康と安全の要件 (EHSR) を義務付けます。コンプライアンスには、多くの場合、統一規格 (リスク評価の EN ISO 12100、安全関連制御システムの EN ISO 13849 など) の遵守が含まれます。CE マークが必要です。
- 国際標準化機構(ISO): 機械の安全性に関する世界的に認められた標準を開発します。
- ISO 12100: 機械類の安全性 - 設計の一般原則 - リスク評価およびリスク軽減。
- ISO 13849: 機械の安全性 - 制御システムの安全関連部分。
- ISO 13857: 機械の安全性 - 上肢および下肢が危険領域に到達しないようにするための安全距離。
- 国および地方の規制: 特定の国または地域では、従わなければならない追加の安全規制が適用される場合があります。
6.4. 安全文化の育成
ルールや手順を超えて、経営陣から最前線の従業員まで全員が安全を最優先する強力な安全文化を構築することが不可欠です。
- 経営陣のコミットメント: リーダーシップは、リソースの割り当て、ポリシーの施行、積極的な参加を通じて、安全に対する取り組みを目に見える形で示す必要があります。
- 従業員の巻き込み: 労働者に危険を報告し、安全性の改善を提案し、安全委員会や監査に参加するよう奨励します。
- インシデントの報告と調査: すべてのインシデントおよびニアミスを報告するための非懲罰的なシステムを導入します。徹底的な調査を実施して根本原因を特定し、再発を防止するための是正措置を実施します。
- 継続的な改善: 安全性を継続的なプロセスとして扱います。安全性のパフォーマンスを定期的に確認し、リスク評価を更新し、新しい情報や運用の変更に基づいて手順を調整します。
6.5. 結論
安全性とコンプライアンスは、スチールコイルの梱包作業を成功させる上で不可欠な要素です。リスクを積極的に特定し、堅牢なエンジニアリングと管理管理を実施し、規制を遵守し、徹底したトレーニングを提供し、強力な安全文化を育むことで、メーカーは従業員を保護し、コストのかかる中断を防ぎ、責任を持って持続可能な運営を行うことができます。次に、これらのシステムの財務的影響と投資収益率の考慮事項について説明します。
7. スチールコイル包装ラインのコスト効率とROIの分析
スチール コイル梱包ラインの導入またはアップグレードは、多額の費用がかかります。したがって、コスト効率を徹底的に分析し、潜在的な投資収益率 (ROI) を明確に理解することが、支出を正当化し、システムが会社の財務状況にプラスの影響を与えることを保証するために不可欠です。このセクションでは、さまざまなコスト要素、コスト効率を高めるための戦略、およびスチール コイル梱包投資の ROI を評価する方法について説明します。
7.1. 主なコスト構成要素
包括的なコスト分析では、初期投資と継続的な運用コストの両方を考慮する必要があります。
- 資本支出 (CapEx):
- 機器購入: 主なコストには、ラッピング マシン、ストラッピング システム、コンベア、ターンテーブル、チルター、安全ガード、制御システム (PLC、HMI)、および場合によってはロボットや AGV が含まれます。自動化ラインの CapEx は、手動セットアップよりも大幅に高くなります。
- インストールと試運転: サイトの準備、機械的および電気的設置、システム統合、プログラミング、および起動テストに関連するコスト。
- トレーニング: 新しい機器のオペレーターおよびメンテナンス担当者に対する初期トレーニング費用。
- 運営支出 (OpEx):
- 労働: オペレーター、メンテナンス スタッフ、監督者の賃金、福利厚生、諸経費。自動化により、手動ラインと比較してオペレーターの直接労働コストが大幅に削減されます。
- 消耗品: ストレッチフィルム、VCI 材料、ストラップ (スチールまたは PET)、シール/クリップ、ラベル、インク、エッジプロテクターなどの継続的なコスト。
- エネルギー: モーター、ヒーター(シーリング用)、制御装置、照明等の電力消費量。
- メンテナンスとスペアパーツ: 定期的な予防保守、修理、交換部品、および潜在的なサービス契約にかかるコスト。
- ダウンタイムコスト: ラインが予期せず停止した場合の生産収益の損失と関連コスト。
- 間接コスト:
- 床面積: ラインが占有する工場スペースの機会費用または賃貸費用。
- 廃棄物処理: 包装廃棄物またはスクラップの処分に関連するコスト。
- 保険: 保険料は安全記録や機器の価値によって影響を受ける可能性があります。
- 品質コスト: 不適切な梱包による製品の破損に関連するコスト (やり直し、廃棄、顧客からのクレーム)。
7.2. コスト効率を改善するための戦略
コストを最適化するには、システムのライフサイクル全体にわたって複数の要素に対処する必要があります。
- 適切な規模の自動化: 生産量と複雑さに適した自動化レベルを選択します。低生産ラインを過度に自動化すると、ROI が向上しない可能性があります。一方、高生産ラインを自動化しすぎると、人件費が高くなり、ボトルネックが発生します。
- 材料使用の最適化:
- フィルムの事前伸張と張力を正確に制御する自動化システムを活用して、コイルあたりのフィルム消費を最小限に抑えます。
- パフォーマンス要件を満たす最もコスト効率の高いストラップ材料 (PET とスチールなど) を選択します。
- より効率的またはコスト効率の高い可能性のある新しい梱包材を定期的に評価およびテストします。
- 材料の積み込みおよび切り替え時の無駄を最小限に抑えます。
- エネルギー効率の最大化:
- 機器を購入する際には、エネルギー効率の高いコンポーネント (モーター、ドライブ) を指定します。
- アイドル期間中に省エネモードを実装します。
- エネルギー消費の増加を防ぐために、適切なメンテナンス(モーターの清掃、部品の潤滑など)を実施してください。
- 効果的なメンテナンス戦略の実装:
- コストのかかる計画外のダウンタイムを最小限に抑え、機器の寿命を延ばすには、堅牢な予防保守 (PM) プログラムが不可欠です。
- 故障を予測し、効率的に修理をスケジュールするには、予測メンテナンス (PdM) テクノロジ (振動解析、熱画像、オイル分析) を検討してください。
- 修理を迅速に行うために、重要なスペアパーツの十分な在庫を維持します。
- ダウンタイムの削減: ダウンタイムの原因を綿密に追跡し、是正措置を実施します。切り替え手順を最適化します (SMED)。ラインへのコイルと材料の安定した供給を確保します。
- 労働効率の向上: 効果的なトレーニング、明確な SOP、人間工学に基づいたツール/ワークステーションを提供します。自動化を活用して、労働力をより価値の高いタスクに再割り当てします。
7.3. 投資収益率(ROI)の評価
ROI 分析は、新しいパッケージ ラインまたはアップグレードされたパッケージ ラインへの投資の経済的実現可能性を判断するのに役立ちます。投資によって得られる純財務利益と総コストを比較します。
a. 計算方法
- シンプルなROI:
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(メリットには通常、年間の労働力と資材の節約、損害の軽減、さらにスループットの向上による収益の増加の可能性が含まれます)。 - 返済期間:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)初期投資がどれだけ早く回収されるかを示します。 - 正味現在価値(NPV): 将来のキャッシュフローを現在の価値に割り引くことで、お金の時間的価値を考慮します。通常、NPV がプラスであれば、投資に価値があることを示します。
- 内部収益率(IRR): 投資の NPV がゼロになる割引率。IRR が会社の要求収益率を上回る場合、プロジェクトは通常、許容可能と見なされます。
b. ROIに影響を与える主な要因
- 人件費の節約: 自動化の ROI の主な推進力。
- スループットの向上: 生産能力の向上は売上高の増加につながります。
- 材料コスト削減: フィルム/ストラップの使用を最適化することで節約できます。
- 品質の向上 / ダメージの軽減: 製品の損傷クレーム、手直し、または廃棄に関連するコストを削減します。
- 安全性の向上: 事故に関連するコストの削減(LTA、保険料、潜在的な罰金)。
- 機器の寿命と信頼性: より長持ちし、信頼性の高い機器は、より長い期間にわたって利益を生み出します。
c. 無形の利益
定量化は難しいですが、従業員の士気の向上(安全性と人間工学の向上による)、企業イメージの向上(現代的で効率的な運用)、運用の柔軟性の向上などの無形のメリットを考慮してください。
7.4. 結論
スチールコイル梱包ラインから最適なコスト効率と高い ROI を達成するには、総合的なアプローチが必要です。これには、慎重な初期計画と機器の選択、無駄とダウンタイムの最小化に重点を置いた入念な運用管理、効果的なメンテナンス、財務目標に対するパフォーマンスの継続的な監視が含まれます。コストを徹底的に分析し、効率化戦略を実施し、適切な財務指標を使用して ROI を厳密に評価することで、メーカーは梱包業務が機能的であるだけでなく、財務的にも健全であり、全体的なビジネスの成功に大きく貢献することを保証できます。最後のセクションでは、この重要な産業プロセスを形成する将来のトレンドについて見ていきます。
8. スチールコイル包装の将来: トレンドと新技術
スチールコイル梱包業界は、技術革新の収束力、効率性と持続可能性への高まる需要、データの変革の可能性によって、転換点を迎えています。今後、いくつかの主要なトレンドと新興技術が、スチールコイルの梱包、取り扱い、追跡方法を再定義する態勢を整えています。この最後のセクションでは、将来の展望を探り、次世代のスチールコイル梱包システムを形作るイノベーションに焦点を当てます。
8.1. ハイパーオートメーションとインテリジェントシステム
自動化はさらに洗練され、統合され、インテリジェントになります。
- AI を活用した最適化: AI は予測メンテナンスを超えて、特定のコイル特性 (寸法、グレード、センサーによって検出された表面感度) と配送先の要件に基づいて、パッケージング パラメータ (ラップ パターン、ストラップの配置/張力) をリアルタイムで最適化するようになり、最小限の材料使用で最適な保護を実現します。
- 自律運用: 人間の監視を最小限に抑える、より完全に自律的なラインが期待されます。これには、自動調整マシン、自動化されたトラブルシューティング ルーチン、および手動介入なしで生産から倉庫/出荷までのエンドツーエンドの材料フローを実現する AGV/AMR との統合が含まれます。
- 強化されたロボット工学と視覚システム: ロボットはより器用で適応性が高くなり、より幅広いタスクを処理できるようになります。AI 駆動のビジョン システムは、より高度な検査機能を提供し、微妙な欠陥を識別してほぼ完璧なパッケージ品質を保証します。
8.2. データ中心のエコシステム(IIoT とデジタルツイン)
データは、広範囲にわたる接続性によって実現される将来のパッケージング業務の生命線となります。
- ユビキタス IIoT 統合: 包装ラインのほぼすべてのコンポーネントにセンサーが装備され、接続され、パフォーマンス、状態、材料の流れに関する膨大なデータが生成されます。
- 高度な分析とクラウド プラットフォーム: クラウドベースのプラットフォームは、複数のラインや複数の工場からのデータを集約して分析し、パフォーマンスのボトルネックに関するより深い洞察を提供し、ベンチマークを可能にし、エンタープライズレベルの最適化戦略を促進します。
- デジタルツイン: 物理的な包装ラインの仮想レプリカ(デジタルツイン)を作成することで、製造業者は実際のラインに変更を実装する前に、リスクのない仮想環境で変更をシミュレートし、新しい構成をテストし、パラメータを最適化し、オペレーターをトレーニングすることができます。
- サプライチェーンの追跡のためのブロックチェーン: 高価値コイルや規制産業の場合、ブロックチェーン技術は、パッケージの詳細やセンサーデータ(温度、衝撃など)を含むコイルの輸送経路の不変の記録を提供し、セキュリティと透明性を高めることができます。
8.3. 中核的な推進力としての持続可能性
環境に対する責任は、テクノロジーと材料の選択にますます影響を与えるでしょう。
- 循環型経済の素材: リサイクル率の高い梱包材(フィルム、ストラップ)の使用や、目的地での解体とリサイクルが容易なパッケージの設計に重点が置かれるようになります。梱包材のクローズドループシステムの開発が進む可能性があります。
- 生分解性およびバイオベースの材料: 従来のプラスチックと同等の性能を持ちながら、環境への影響を大幅に低減する生分解性 VCI および包装材の継続的な革新。
- 材料削減技術: 超薄型、高強度フィルムと、AI を活用した最適化されたラッピング/ストラップ技術の継続的な開発により、パッケージあたりに使用される材料の絶対量を最小限に抑えます。
- エネルギー収集と超高効率機械: エネルギー回収システムと設計を統合することで、包装作業のエネルギーフットプリントを大幅に削減し、場合によってはエネルギー中立システムへと移行する可能性があります。
8.4. モジュール式、柔軟、スケーラブルなシステム
包装ラインは変化する市場の需要に迅速に適応する必要があります。
- モジュール設計: 交換可能なモジュール(さまざまな種類のラッパー、ストラッパー、ラベリング ユニットなど)として設計された機器。ラインの機能を新しい製品や容量要件に適応させるために、簡単に追加、削除、または再構成できます。
- 柔軟性の向上: ロボット工学と AI 駆動のパラメータ設定により、最小限の手動セットアップや調整で、より広範囲のコイル サイズ、重量、パッケージ仕様を処理できるシステム。
- スケーラビリティ: 完全なライン交換を必要とせずに、並列モジュールを追加したり、既存のモジュールをアップグレードしたりすることで、容量を段階的に増加できる設計。
8.5. 強化された人間と機械のコラボレーション
自動化が進むにつれて、人間の役割は監視、最適化、例外処理へと進化していきます。
- 高度な HMI と拡張現実 (AR): より直感的なインターフェース。AR オーバーレイを組み込むことで、オペレーターにリアルタイムの指示、診断情報、メンテナンス ガイダンスを機器のビューに直接表示できるようになります。
- 協働ロボットの統合: 自動化と人間の器用さや判断力の融合を必要とするタスクにコボットが広く採用され、より安全で人間工学に基づいたハイブリッド ワークステーションが実現します。
8.6. 結論: 変革を受け入れる
スチールコイルパッケージの将来は、現在のシステムよりもはるかにインテリジェントで、効率的で、適応性があり、持続可能で、データ駆動型のシステムになることが期待されます。AI、IIoT、高度なロボット工学、革新的な素材などのテクノロジーは、単なる漸進的な改善ではなく、根本的な変革の触媒です。これらの変化を積極的に受け入れ、新しいテクノロジーに戦略的に投資し、継続的な適応の文化を育むメーカーが、成功するための最良の立場に立つでしょう。これらの進歩を活用することで、運用を最適化し、環境への影響を減らし、製品保護を強化し、世界の鉄鋼市場のますます複雑化する需要に対応し、今後数年間の競争上の優位性を確保することができます。