1. はじめにとコア材料の選択戦略
コイル梱包ラインは、多くの分野、特に鉄鋼サービスセンター、金属加工施設、重量鋼コイルを扱う製造工場において極めて重要です。梱包機、結束機、スタッキング装置といった関連機器は、連続的な負荷、可変速度、変動する環境条件、高サイクル疲労応力にさらされます。さらに、モーター、油圧装置、PLC、サーボドライブ、インバーターが統合されているため、システムは動的な挙動と精密な動作制御にも対応する必要があります。
1.1 材料選択ロジックフレームワーク
製品のライフサイクル全体にわたって最適なシステム パフォーマンスを実現するために、当社の材料選択プロセスは次の 3 つの主要な側面によって制御されます。
| 選択ディメンション | 定量的指標 | 検証基準 |
|---|---|---|
| 構造的耐久性 | 引張強度 ≥ 500 MPa (ASTM E8) | TÜV認定疲労試験(1×10⁶サイクル) |
| 動的レスポンスマッチング | 弾性係数許容差 ≤ ±5% (システムの固有周波数に一致) | ANSYS 調和応答解析レポート |
| ライフサイクルコスト | MTBR ≥ 3000 時間 + リサイクル係数 ≥ 85% (ISO 14040) | 包括的なコストモデル計算 |
-
構造耐久性:当社は各構造部材の引張強度を重視しています。重荷重や繰り返し応力を受ける部品については、長期的な信頼性を確保するため、TÜV認証に基づき、標準化された疲労試験1(1×10⁶サイクル以上)を実施しています。
-
動的応答のマッチング:サーボモーター2、インバーター、およびPLCベースの制御を使用する場合、選択した材料がシステムの固有共振周波数と一致することが非常に重要です。当社では、ANSYSの調和応答シミュレーションを使用して、鋼材または複合材料の弾性が駆動システムと最適に相互作用することを確認します。
-
ライフサイクルコスト:メンテナンス間隔(MTBR)を3000時間以上、リサイクル率を85%以上にすることで、総所有コストを最小限に抑えます。これは、ISO 14040に準拠した標準化されたLCA(ライフサイクルアセスメント)指標によって裏付けられています。

2. 主な構造材料
2.1 鉄骨構造の選択マトリックス
コイル梱包ラインの設計において、フレーム、支持アーム、および張力支持シャフトには、鋼材がよく用いられます。しかし、すべての鋼材が同じというわけではありません。以下に、特定の荷重条件に応じて使用する鋼材の種類を示した表を示します。
| 運用シナリオ | 材料オプション | 主要なテクニカル指標 |
|---|---|---|
| ヘビーデューティーロードフレーム | Q690D高強度鋼(EN 10025) | -20 °C 衝撃エネルギー ≥ 55 J Sa 2.5 までのショット ブラスト (ISO 8501-1) |
| 高速モーション | 42CrMo4(DIN 17200) | コア硬度: 32~38 HRC 表面窒化深さ: 0.3 mm (DIN 50190) |
| 耐腐食部品 | 316Lステンレス鋼(ASTM A240) | NaCl塩水噴霧腐食速度<1 mm/500時間(ISO 9227) 電解研磨(Ra ≤ 0.8 μm) |
- ヘビーデューティーロードフレーム: Q690D 鋼は、当社のシステムにおける主要な荷重要求に対応します。高い引張強度と優れた衝撃エネルギー吸収性 (特に氷点下の温度) により、コイル リフト コラムや堅牢な機械ベースなど、高荷重を受ける領域に適しています。
- 高速モーション: 回転シャフト、ピニオン、その他のトランスミッション部品などの高速移動部品の場合、42CrMo4 鋼はコア強度と表面硬度の適切なバランスを実現するために熱処理されます。窒化処理により耐摩耗性が向上します。
- 耐腐食部品: 特定のサブアセンブリは、湿気の多い環境や化学的に侵食される環境で動作する場合があります。たとえば、梱包機のガイド レールや外部フレームは、耐腐食性を高めるために 316L ステンレス鋼で製造できます。電解研磨により表面粗さがさらに低減され、汚染や摩耗が軽減されます。
2.2 非金属材料
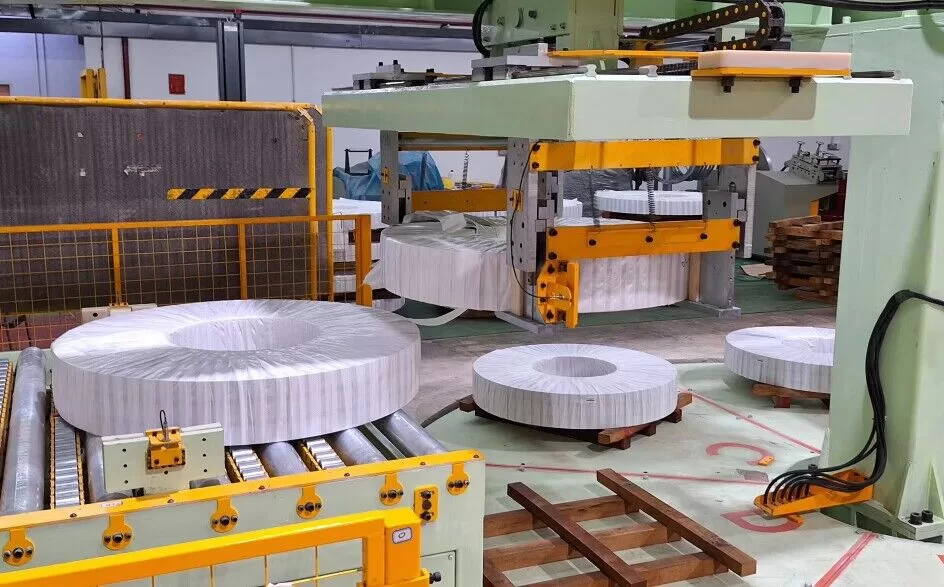
ほとんどの耐荷重構造の基礎は鋼鉄で形成されますが、非金属材料もシーリング、緩衝、摩耗軽減の用途で同様に重要な役割を果たします。
| 材料タイプ | 用途 | 主要業績評価指標 |
|---|---|---|
| エンジニアリングポリウレタン(PU 95A) | クッションパッド | 5℃で72時間後の圧縮永久歪みは70%未満(ISO 1856) ショア硬度偏差 ±2 A (ISO 7619-1) |
| 超高分子量ポリエチレン (UHMWPE) | ガイドレール | 摩耗率 < 0.01 mm/km (ASTM D732) 乾燥摩擦係数 μ ≤ 0.15 (ISO 8295) |
| FKM(フッ素エラストマー) | シールとガスケット | 動作温度: –25 °C ~ 230 °C (ASTM D2000) ASTM #3 オイルでの体積膨張率 < 5% (ISO 1817) |
- PU95A: パッド、ショックアブソーバー、コイルエッジ周りのバッファーなどによく使用されます。圧縮永久歪みが低いため、これらのポリウレタン要素は永久変形することなく繰り返し荷重に耐えます。
- UHMWPE耐摩耗性が高く、摩擦係数が低いため、ガイドレールやスライドサポートに最適です。
- FKMシール: 油圧および空気圧システムにおいて重要であり、高圧および高温下での漏れを最小限に抑えます。
3. 主要な可動部分: 選択基準
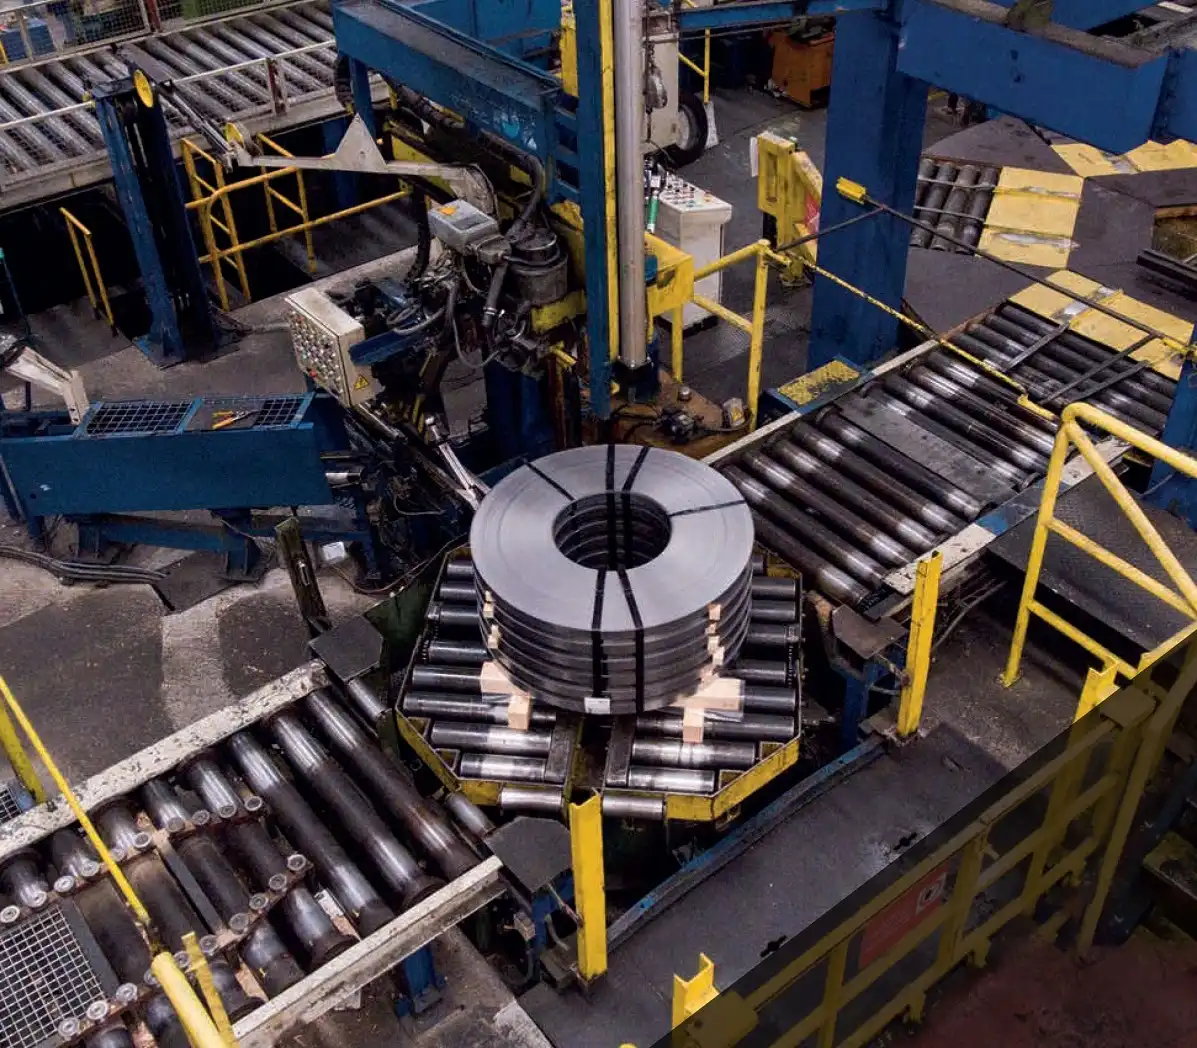
コイル梱包ラインでは、複数の高負荷可動アセンブリによって、コイルが確実に梱包、結束、積み重ねられるようになっています。ここでは、ギア、ベアリング、シリンダー、サーボ駆動アクチュエーターは、精密に製造され、厳格な試験を受ける必要があります。
3.1 電力伝送システム
ギアセット
- 浸炭焼入れ: 当社では通常、ギアに 20CrMnTiH (DIN 17210) を選択し、58~62 HRC の範囲で表面硬化処理を施します。これにより、ギアの外層は摩耗に耐え、コアは靭性を維持します。
- 粒径: 当社では、疲労に耐えるために不可欠な、細かく均一な微細構造を維持するために、6~8 グレード (ASTM E112) で粒度を監視しています。
- 歯車研削: 熱処理後、DIN 3962 クラス 6 に準拠した研削が行われ、ギアの噛み合い精度が向上し、動作音が低減されます。
高荷重ベアリング
ベアリングは複数の方向から負荷を受けるため、一貫したパフォーマンスを得るには、堅牢な材料と精密な仕上げの両方が必要です。
| ベアリングタイプ | 材料 | 強化プロセス | Verification |
|---|---|---|---|
| クロスローラーベアリング | GCr15SiMn | ベイナイト等温焼入れ | SKF ABLT-7寿命計算により検証済み |
| リニアガイド | SUJ2高炭素クロム鋼 | 真空脱気 | プリロード損失≤5%(ISO 14728) |
- クロスローラーベアリング: 回転テーブルとマニピュレーター アームに高い剛性と精度を提供します。ベイナイト等温焼入れにより、振動荷重下でも疲労寿命が延長されます。
- リニアガイド: 安定した直線運動が重要なストラップ モジュールまたはスタッキング モジュールに組み込まれることがよくあります。真空脱ガス処理を施した SUJ2 鋼は、早期のピットや剥離の原因となる不純物を防ぎます。
3.2 油圧・空気圧システム
シリンダーロッド材質のアップグレード
油圧シリンダーと空気圧アクチュエータは、コイルのクランプ、積み重ね、または最終的な位置合わせにおいて中心的な役割を果たします。シリンダー ロッドは、機械的ストレス、腐食、シール摩擦に耐える必要があります。
- 従来のオプション: 40Cr(焼き入れ鋼)。
- アップグレードオプション: 17-4PH(析出硬化型ステンレス鋼)。
| インジケータ | 従来型(40Cr) | 提案(17-4PH) | パフォーマンスの向上 |
|---|---|---|---|
| 抗張力 | 〜980 MPa | 〜1310 MPa | ↑34% |
| 塩水噴霧試験 | 500時間後に錆びる | 2000時間経過後も腐食なし | 4× |
| 疲労寿命 | 1×10⁷サイクル | 3.5×10⁷サイクル | 3.5× |
シールの組み合わせ
- PTFE + アラミド繊維複合材: これらの高度なシールは、押し出しに対する高い耐性があるため、頻繁に使用されます。 ≥350バール 圧力。
- 漏れの制御: 静的リークを0.1mL/h未満、動的リークを0.5mL/h未満に維持することで達成されます(ISO 6194)。

4. 先端材料・表面処理技術
部品の寿命を延ばしつつコストを抑えるため、当社では選択的な表面処理技術を採用しています。これらの処理により、耐摩耗性が大幅に向上し、摩擦が低減され、腐食が抑制されます。
4.1 表面硬化とコーティング方法
| プロセスタイプ | 適合部品 | コアパラメータ | パフォーマンスの向上 |
|---|---|---|---|
| 高速酸素燃焼(HVOF) | トランスミッションシャフト | WC-12Coコーティング厚さ: 0.2~0.3 mm | 8~10倍の耐摩耗性(ASTM G65) |
| プラズマ窒化 | ギアの噛み合い面 | ホワイト層の厚さ: 約0.015 mm 表面硬度 ≥ 1100 HV0.5 |
マイクロピッチング耐性が3倍に向上(FZG) |
| マイクロアーク酸化(MAO) | アルミニウムベース | セラミック層の多孔度 < 5% 厚さ: 50~80μm |
耐電食性が20倍向上 |
- HVOF: 摩耗条件にさらされる重要なシャフトによく使用されます。タングステンカーバイドコバルト (WC-Co) 層は、寸法安定性を維持しながら、摩耗に効果的に抵抗します。
- プラズマ窒化: ギア接触面を選択的に強化します。超硬質窒化層により、高トルクトランスミッションの負荷容量が向上します。
- マイクロアーク酸化(MAO): これは特定の用途に使用します アルミニウム サポート ブラケットやモーター ハウジングなどのコンポーネントにセラミックのような層を形成し、高電圧や電位差の条件下でも腐食に耐えます。
4.2 複合材料
炭素繊維強化ナイロン(CF-PA66)
- 用途: 高速ピックアームまたはガイド要素。
- 商品説明: アルミニウムに比べて大幅に高い強度対重量比。CF-PA66 は、比強度が 450 MPa/(g·cm³) で、動的剛性は従来のアルミニウムより最大 120% 高くなっています。
金属マトリックス複合材料(AlSiC)
- 用途: 減衰基板または振動しやすいハウジング。
- 熱膨張: 約 19×10⁻⁶ /°C、ほぼ鋼鉄に匹敵し、システム内での統合を可能にします。
- ノイズ減衰: 15 Hzで約2000 dB(A)の騒音低減を実現し、より静かな作業環境を実現します。
5. 信頼性と検証テスト
高品質の材料を選択するだけでは不十分です。設計が実際の運用上の要求を満たしているか、それを超えていることを確認するには、厳格な検証が不可欠です。
5.1 実験室試験基準
| テストカテゴリー | 試験項目 | 機器 | 受け入れ閾値 |
|---|---|---|---|
| 機械的性能 | 低サイクル疲労 | MTS 810 サーボ油圧システム | 設計サイクルの150%以上 |
| 微細構造解析 | SEMイメージング | FEI クアンタ 250 FEG | 非金属介在物 ≤ B1 (DIN 50602) |
| 化学組成 | 発光分光法 | OES ファウンドリーマスタープロ | 合金偏差 ≤ ±0.5% |
- 低サイクル疲労: 周期的な荷重下での耐荷重部品を検証し、設計サイクルを少なくとも 50% 上回ることができることを確認します。
- SEM分析: 材料の純度、均一性を確認し、ストレス下で伝播する可能性のある微小な亀裂や介在物を検出します。
- 化学組成: 各合金バッチは製造前にテストされます。目標組成の ±0.5% を超える偏差があった場合は、修正措置が講じられます。
5.2 デジタル化された材料データベース
当社は、 15,000セット以上の材料特性を格納するクラウドベースのリポジトリを運用しています。エンジニアは、以下の情報でこのデータベースを継続的に更新しています。
- 応力-ひずみ曲線: 静的および動的負荷条件の両方に対応するデジタル化されたモデル。
- SN疲労曲線: 各合金または複合材料に適した式により、より正確な寿命予測が可能になります。
- プロセスパラメータ履歴: 熱処理サイクル、鋳造バッチ ID、テスト結果の完全なトレーサビリティ。
デジタル化の取り組みにより、コイル梱包ラインの各設計反復が実際のデータに基づいて構築されるようになり、推測が減り、時間の経過とともに材料の選択が改善されます。
6. 典型的なアプリケーションケースの比較
当社の選定方法の実際的な利点を明確にするために、従来の材料使用と当社が最適化した選択との直接的な比較を以下に示します。
| プロジェクトパラメータ | 伝統的な素材/アプローチ | 最適化された材料/アプローチ | 現実世界のメリット |
|---|---|---|---|
| 包装機リフトコラム | Q235 炭素鋼 + 標準潤滑 | レーザークラッドNi基合金+固体潤滑剤コーティング | メンテナンスフリー期間を5年に延長 |
| 油圧バルブブロック | ダクタイル鋳鉄(グレード GGG40) | 高密度バーミキュラグラファイトアイアン(GJV400) | 圧力変動を40%削減 |
| ターンテーブルベアリング | 45# スチール、標準焼入れ | 二相ステンレス鋼 2205 (PREN≥35) | 海水環境での耐用年数が7倍 |
| 主な観察 | 摩耗が激しく、メンテナンスが頻繁 | 寿命の延長、ダウンタイムの短縮 | 運用コストの削減 |
- 包装機リフトコラムNi系レーザークラッディングに変更することで摩耗を軽減し、メンテナンスフリーのサービス間隔を約5年に大幅に延長しました。
- 油圧バルブブロック高密度バーミキュラ鉄の採用により、減衰力と機械的強度が向上し、油圧制御が安定します。
- ターンテーブルベアリング: 二相ステンレス鋼 2205 は耐食性を大幅に向上させ、海洋や湿気の多い環境条件に適しています。
これらのハードウェアの改善に加えて、データ可視化および予知保全ソリューションの併用を頻繁にお勧めしています。
- 微細構造の比較: レーザークラッディングまたは窒化処理によって粒子構造と表面硬度がどのように改善されるかを示す並べて表示された画像。
- 摩擦曲線: さまざまなコーティングのストライベック曲線により、潤滑状態をより深く理解できます。
- 人生予測ヒートマップ有限要素シミュレーション データに基づいて、高応力領域における潜在的な破損ポイントを示します。
- グローバルサプライチェーンマップ: 高品質の原材料の供給元を紹介し、各サプライヤーの物流の信頼性を概説します。
7. 結論
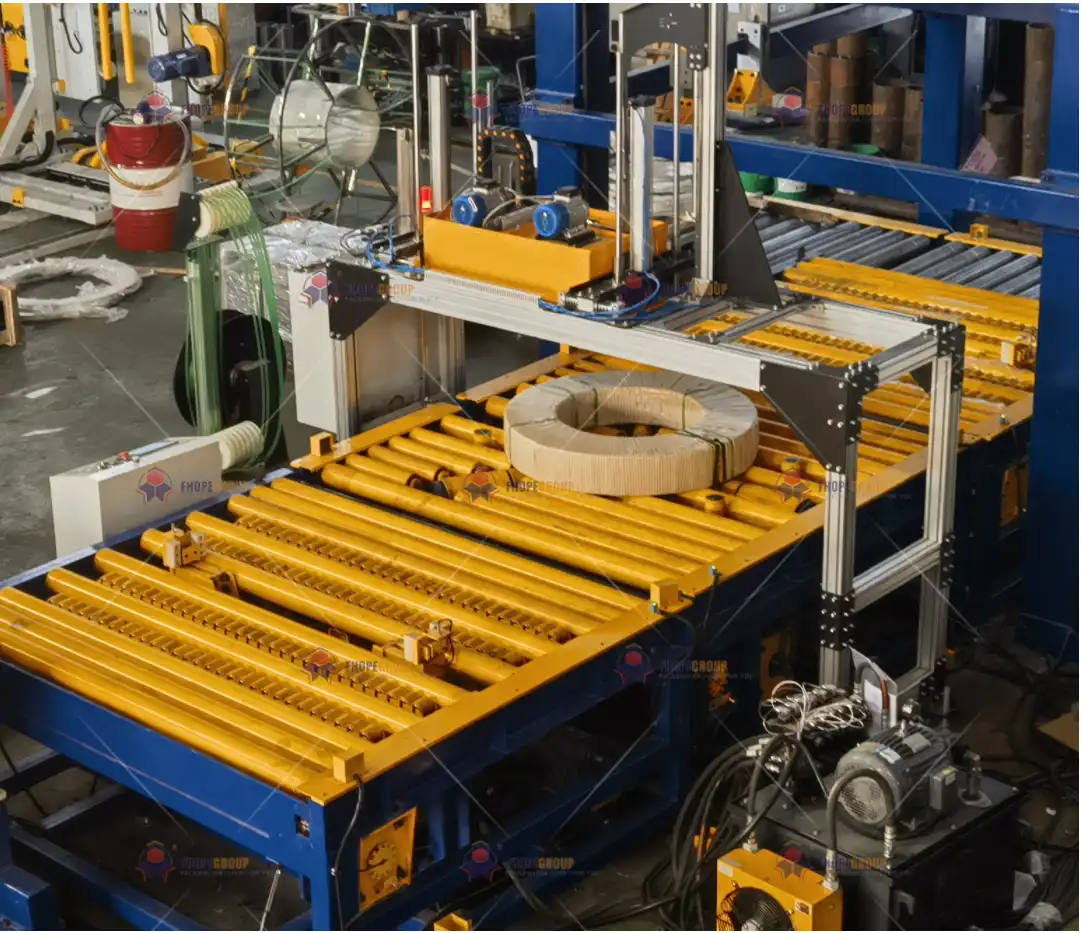
コイル梱包ライン(梱包、結束、積み重ね装置を含む)の設計・製造においては、材料の綿密な選定が極めて重要です。機械フレーム用の高強度鋼Q690Dから高速部品用の42CrMo4に至るまで、それぞれの材料選択は標準化された試験と綿密なシミュレーションによって検証されます。一方、UHMWPE製ガイドレールやFKM製シールなどの非金属部品は、摩擦を低減し、耐用年数を延ばし、漏れを最小限に抑えるという有益な特性をもたらします。
コイルの安全なハンドリングに不可欠な油圧シリンダーと空気圧アクチュエータは、17-4PHロッドやPTFE-アラミド繊維複合シールといった先進的な材料をベースに構築されています。また、HVOF溶射やプラズマ窒化といった表面改質技術も活用することで、摩耗、腐食、疲労を効果的に抑制します。特殊な設計では、CF-PA66やAlSiCなどの複合材料を用いることで、構造上および減衰特性において優れた利点が得られ、軽量で堅牢、かつ耐振動性に優れた装置を実現しています。
最後に、このプロセス全体の基盤となるのは、当社の信頼性試験体制とクラウドベースの材料データベースです。部品に高サイクル疲労試験、SEM顕微鏡検査、リアルタイムの化学組成チェックを実施することで、設計と材料選定を継続的に改善するフィードバックループを構築しています。この厳格なアプローチにより、主要部品の耐用年数が大幅に向上し、メンテナンス間隔が著しく短縮され、総所有コストが最適化されました。
結論として、生産手順:コイル梱包ラインの材料選定は、単に最も強度の高い鋼材や最適なシール材を選ぶことではありません。構造的な耐久性、動的応答性、そしてコスト効率性を考慮した統合的なアプローチを統合することです。私たちの最終目標は、世界的な品質基準と環境基準を満たす、あるいはそれを上回る、信頼性、安全性、そして費用対効果の高い梱包ソリューションです。このエビデンスに基づいたデータ主導の手法により、私たちは現代の持続可能性とライフサイクル基準に適合しながら、最も過酷な条件にも耐えうる機器を自信を持って提供いたします。