סקירה כללית
חיתוך לייזר דו-צדדי פירושו שהפלטה נחתכת תחילה על צד אחד, לאחר מכן הצד החתוך הופך כדי שניתן יהיה לעבד את הצד השני. שלב הסיבוב קובע הן את האיכות והן את הבטיחות: יש להפוך את הפלטה מבלי לפגוע בקצוות החיתוך או במשטח, וללא הסיכונים של נדנוד פלטה טעונה על גבי עגורן. שולחן סיבוב של 180° מזין את הפלטה על מסוע, אוחז בה בתוך טבעת מסתובבת, מסובב אותה במקומה ומוביל אותה לחיתוך השני. מדריך זה נכתב עבור מהנדסי בית חיתוך ומנהלי ייצור המבצעים עבודות לייזר דו-צדדיות, ומכסה את תהליך העבודה, מה שלב הסיבוב חייב להבטיח לחיתוך, ומה לציין עבור שולחן סיבוב של 180° בהתאמה אישית.
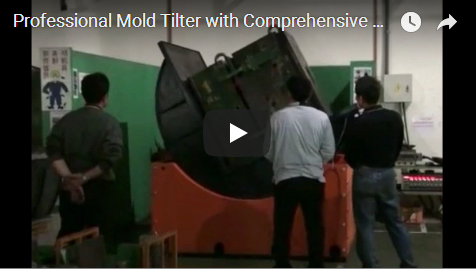
הסרטון למטה מציג שולחן הפיכה של 180° המאפשר הפיכת לוח פלדה לחיתוך לייזר דו-צדדי:
תהליך חיתוך דו-צדדי
חיתוך שני פאות הפלטה מוסיף מהפך בין שני המעברים:
| התמחות | מה קורה |
|---|---|
| מעבר ראשון | הלייזר חותך את משטח A על שולחן החיתוך. |
| חלקים במעבר ראשון עם מיקרו-חיבורים | בהתאם לחלק, החיתוך הראשון עשוי לשחרר חלק מהפרופיל; מיקרו-חיבורים (רשת החיבור הנותרת) מחזיקים את היריעה יחד עד להשלמת המעבר השני. |
| מחזור | הפלטה מוזנת לשולחן הסיבוב, מסובבת ב-180 מעלות, כך שפאזה B מוצגת במעבר השני. |
| מעבר שני | משטח B נחתך, תוך שימוש באותו נתון כך ששני הצדדים מיושרים. |
| פריקה | חלקים גמורים מוסרים. |
במכונת טבעת המוזנת על ידי מסוע, הפלטה נכנסת לשולחן הסיבוב במסוע הכניסה, נתפסת בתוך הטבעת, מסובבת ב-180 מעלות, משתחררת ומובאת בצד היוצא. זה הופך את הסיבוב לחלק מזרימת החומר ולא תנועת עגורן נפרדת.
מה ששלב המחזור חייב להבטיח
עבור חיתוך לייזר דו-צדדי, שולחן הסיבוב של 180° צריך לעשות יותר מאשר לסובב את הפלטה:
| דרישה | למה זה חשוב לחיתוך |
|---|---|
| מיקום חוזר | הפלטה חוזרת למיקום ידוע לאחר הסיבוב. בפועל, החזרתיות המכנית אינה אמורה להחליף את ייחוס הלייזר עצמו: היא מחזירה את הפלטה לחלון הלכידה של חיישן איתור הקצה האופטי של שולחן הלייזר או פיני האיתור, כך שתוכנית החיתוך קובעת מחדש את נקודת מוצא הקואורדינטות עבור משטח B. |
| אין נזק לקצה | קצוות חיתוך ולשוניות לא נחבטים או נשברים בזמן שהפלט נאחז ומסובב. |
| אין גרירה על פני השטח | הפלטה מוחזקת בתוך הטבעת ומסובבת במקומה, לא מחליקה על הרצפה או פלטה אחרת. |
| אחיזה מבוקרת | הצלחת מוחזקת היטב במהלך הסיבוב ומשוחררת בצורה נקייה, כך שהמעבר השני מתחיל מחלק בלתי נפרד. |
| שילוב מסועים | זרימת מסוע הכניסה והיציאה תואמת את קו החיתוך, כך שהסיבוב אינו מפריע לייצור. |
הטבעת מסתובבת סביב ציר אופקי, ומסובבת את הפלטה במקומה במהירות מבוקרת, כך שהפלטה מוצגת עבור משטח B בצורה נקייה ובאותו מישור עבודה. מה שהמכונה מספקת הוא מיקום מכני חוזר: היא מחזירה את הפלטה למיקום עקבי בכל מחזור כך שפיני איתור הקצה או האיתור האופטיים של שולחן הלייזר יוכלו לאסוף אותה; מקור הקואורדינטות המדויק למעבר השני נקבע מחדש על ידי תוכנית החיתוך מאותו ייחוס.
ציון טבלת מחזור עבור קו החיתוך שלך
כדי להתאים גודל שולחן סיבובי של 180 מעלות בהתאמה אישית, יש לספק ליצרן את הפרמטרים של הצלחת והקו שלכם:
| קֶלֶט | למה זה משנה |
|---|---|
| גודל הפלטה (אורך, רוחב, עובי) | קובע את פתיחת הטבעת ואת דפוס התמיכה. |
| משקל הלוח הכבד ביותר | קובע את דירוג הנעת הטבעת ואת עומס ההיפוך. |
| מצב חתוך | האם המעבר הראשון משאיר לשוניות או משחרר חלקים משנה את הטיפול בקצה. |
| דרישת תור | זווית מלאה של 180° כדי להציג את משטח B, או עצירה בזווית לצורך בדיקה. |
| חזרתיות מיקום | הסבולת הנדרשת למעבר השני ביישור. |
| מפלס המסוע וזרימת הקו | גובה ההזנה/יציאה, סוג המסוע ויעד החלקים למשמרת. |
משפחת מכונות זו בונה הן מתקפלים מכניים (טווח קו המוצרים כ-1-60 טון) והן תצורות הידראוליות לחומרים כבדים (טווח קו המוצרים כ-1-100 טון); הדירוג נבחר לפי הלוח הכבד ביותר שלכם.
בדיקות וקבלת מפעל עבור יישום חיתוך
יש להוכיח שולחן מחזור המזין קו לייזר לפני משלוחו:
- שיא ריצה מורחב. יומן בדיקה המכסה מחזורי פעילות כמעט רציפים (הפרוטוקול המוצהר של היצרן פועל עד כ-24 שעות), המצוין כלא עומס או תחת עומס.
- בדיקת חזרתיות של המיקום. הוכחה לכך שהפלטת חוזרת למקומה לאחר סיבובים חוזרים, במסגרת הסבילות הנדרשת לחיתוך.
- מסוע ומחזור מחזור. הוכחה שזרימת מסוע הכניסה, הסיבוב ומסירת ההזנה ביציאה פועלים ללא חסימה או פגיעות בקצה.
- אימות התקני בטיחות. אישור שהמגנים, נעילת הבטיחות ועצירת החירום פועלים כמתוכנן.
- התנהגות של אובדן חשמל. אישור כי אובדן חשמל מדומה נעצר והחזיק את הטבעת בבטחה מבלי להפיל את הלוח.
- תיעוד תאימות. אישור של הוראות הבטיחות בהן נעשה שימוש עבור משפחת מכונות זו (EN 415-10 כמקור והערכת סיכונים לפי תקן ISO 12100).
עם ההגעה, הרץ את אותן בדיקות ליבה על הקו שלך - סיבוב ריק, סיבוב טעון עם אחת מפלטות החיתוך שלך, בדיקות החזרת מיקום, עצירת חירום ועצירת אובדן חשמל - לפני חיבור מחדש של זרימת החיתוך.
שאלות נפוצות
ש: מדוע לא להפוך את הפלטה בעזרת מנוף בין שני מעברי החיתוך? ת: מנוף מניף את המטען ומסכן את קצוות החיתוך ואת פני השטח של הפלטה. שולחן טבעתי הופך את הפלטה במקומה, מה שמגן על החלק והופך את תהליך הסיבוב לחזרתי.
ש: האם טבלת הסיבוב תתאים לסבולת המיקום של הלייזר שלי? ת: חזרתיות המיקום נקבעת לפי הדרישה שלך לפני הייצור. ציין את סבולת היישור למעבר השני כך שהמכונה, התומכים והנתון יבנו בהתאם.
ש: כיצד מוזנת הצלחת דרך המכונה? ת: במכונת טבעת המוזנת באמצעות מסוע, הצלחת נכנסת למסוע הזנה, מסובבת בתוך הטבעת ויוצאת בצד היציאה באותו גובה עבודה. יש לוודא את גובה המסוע מול הקו שלכם.
ש: האם ניתן לעבד פלטות גדולות במיוחד או עבות במיוחד? ת: גודל פתח הטבעת מותאם לאורך, רוחב ועובי הפלטה, והדירוג מותאם למשקל הכבד ביותר. מעבר למגוון המוצרים, העיצוב נבדק עבור הפלטה הספציפית.
ש: מה קורה אם החשמל נכשל כאשר יש צלחת בתוך המכונה? ת: תכנון הבטיחות של המכונה עוצר ומחזיק את הטבעת במקומה; כאשר החשמל חוזר, מערכת הבקרה חוזרת לפעולה בבטחה במקום להפיל את הפלטה.
שלב הבא
שלחו את גודל לוח החיתוך והמשקל הכבד ביותר שלכם, את סבולת היישור למעבר השני, את דרישת הסיבוב ואת זרימת הקו (גובה המסוע, הזנה/יציאה וחלקים למשמרת), כך שניתן יהיה להתאים את גודל שולחן הסיבוב המותאם אישית של 180° ולציין את חזרתיות המיקום שלו בשרטוט האישור.
משאבים קשורים
- פתרונות להפיכת סלילים ומחזור תעשייתי – ציוד מחזור מכני (≈1–60 טון) והידראולי (≈1–100 טון) בהתאמה אישית.
- פתרונות הידראוליים להרמה והטיה – נוהל הבדיקה טרום-אספקה ואימות בקרה/בטיחות המוצהרים על ידי היצרן.
- כיצד פועלות מכונות חריטה של 180° עבור רכיבים ויריעות טרומיות – קינמטיקה של מכונת חריטה בזווית של 180° ותקני בטיחות EN 415-10 / ISO 12100.