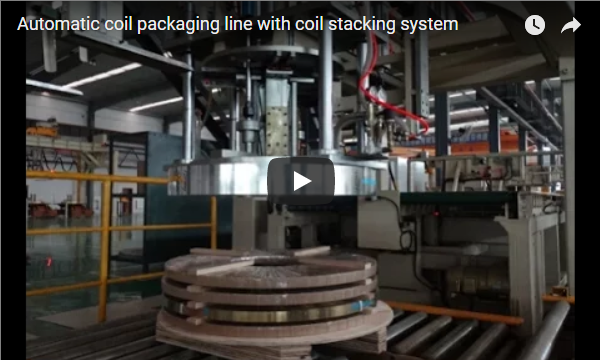
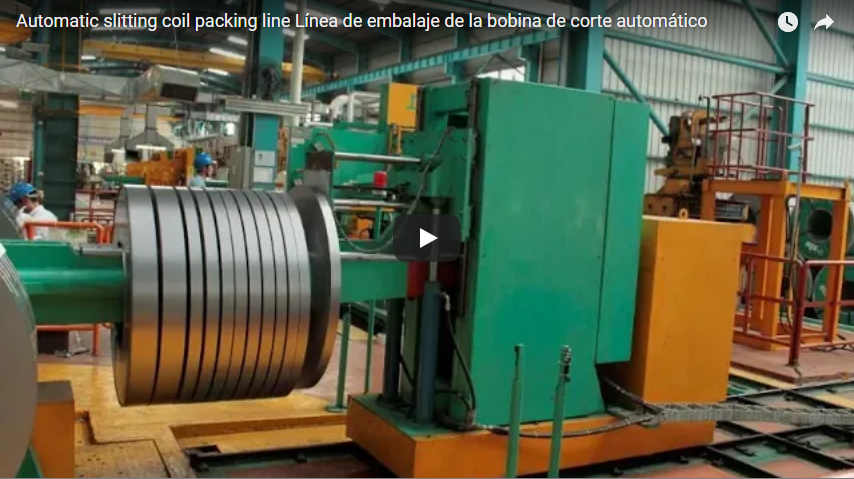
תקציר מנהלים: חוט רופף מסלילי אב גדולים צורך שטח מוגזם במחסן ומהווה סכנות בעת ההובלה. מפעלי עיבוד חוטים הופכים את סלילי האב הללו לסלילים בעלי צפיפות גבוהה הניתנים לניהול על ידי שילוב של ליפוף מדויק, דחיסה אנכית ורצועה קשיחה דרך העין. קו ייצור משולב זה מסנכרן שלוש תחנות עיקריות: יחידת ליפוף מדויק, מכבש דחיסה אנכי ותחנת רצועה רדיאלית, ומספקים סלילים צפופים ומוכנים להסרה אוטומטית. צריכת הרצועה נשלטת על ידי גובה הסליל הדחוס , עובי הדופן הרדיאלית ומספר רצועות הרצועה שצוין, המתוכננים לשמור על דחיסה מלאה כנגד קפיציות רדיאלית.
תוכן העניינים
- תחנות קו ופריסה של ציוד
- איך הקו עובד
- שימוש ברצועה לכל סליל
- למה להריץ אחורה ולדחוס
- בקרות ובטיחות
- רשימת בדיקה לבחירה עבור קו לליפת ודחיסה של סלילי חוט
- שאלות נפוצות בנושא הנדסה
- שלב הבא
- קריאה קשורה
- מקורות
תחנות קו ופריסה של ציוד
קו הייצור האוטומטי מעבד חוטי פלדה כבדים באמצעות מחזור מכני רציף בן שלושה שלבים שנועד למנוע סיכונים של העברת סלילים ידנית ולשמור על שלמות פני השטח המתכתיים:
- תחנת סלילה רציפהמושך חוט פלדה עבה מסליל אספקה בעל קיבולת גבוהה ומלפף אותו מעל מוט מסתובב ומתרחב ליצירת סליל משני אחיד ומוחזק היטב. מנגנון השחרור משלב גלגלי הנחיה מסגסוגת אלומיניום הכוללים טיפול הקשחה בהתזה קרמית על המדריך העליון וציפוי גומי מהונדס על המדריך התחתון כדי למנוע שחיקה מכנית של פני החוט. מיסב מצמד חד כיווני מונע רתע לאחור במהלך האטה, בעוד שכלי עבודה חוצים מבוקרי סרוו מבטיחים גיאומטריית ליפוף אחידה [דירוג יצרן].
- מכבש דחיסה אנכימקבל את הסליל הספירלי ישירות דרך זרוע העברה אוטומטית, ומפעיל כוח הידראולי כלפי מטה על פני המשטח הצירי כדי לרסק פערי אוויר פנימיים וליישר את משטחי הקצה לגליל צפוף ומוצק.
- ראש חיזוק רדיאלי דרך העיןמקדם את רצועות החגורה באופן רדיאלי דרך עין הסליל בעוד שהמכבש ההידראולי שומר על כמות דחיסה מקסימלית, ומקבע את הצרור לפני שכוחות אלסטיים פנימיים עלולים לגרום להתפשטות צירית.
- תחנת פריקהמעביר את הסליל המיוצב לעריסה להורדת עומס או מסוע גלילים ממונע לצורך העברה מיידית של המפעל והעברה לאחסון.
איך הקו עובד
רצף הפעולה המסונכרן עובר דרך חמש תחנות רצופות:
| תַחֲנָה | פונקציה תפעולית | מטרה טכנית |
|---|---|---|
| מגלגל מחדש | מושך חוט מסליל האספקה ומלפף סליל קטן יותר על גבי מנדרלה מתרחבת | קובע משקל סליל מדויק, קוטר פנימי (ID) ופסיעה אחידה של שכבה |
| להעביר | מקדם אוטומטית את הסליל הלא מלופף מהמנדרל אל משטח הלחץ | ממזער את זמן השהיית המחזור ושומר על יישור הסליל ללא טיפול ידני |
| מכבש דחיסה | מפעיל דחיסה צירית עד לגובה מטרה מהונדס | מסיר חללים ציריים, מיישר חוסר אחידות בפנייה וממקסם את צפיפות ההובלה |
| חָסוּן וְגָבוֹהָ | מכוון את רצועות החיזוק דרך הלולאה בעוד הסליל נשאר מהודק תחת נפח מלא | נועל צפיפות מכנית; איטום חיכוך-ויברציה מבטיח יעילות חיבור גבוהה [דירוג יצרן] |
| לפרוק | פורק את הצילינדר הקומפקטי והקשור אל חיץ יציאה | מנקה את אזור הלחיצה עבור מחזור הסליל הנכנס הבא |
חיזוק הסליל בזמן שהמכבש ההידראולי מחזיק אותו תחת תפוסה נומינלית הוא תנאי מכני מוחלט. חוט פלדה שומר על אנרגיה אלסטית משמעותית אגורה. אם לחץ הדחיסה משתחרר לפני איטום הרצועה, הסליל מתקפל לאחור בצורה צירית, וכתוצאה מכך רצועות חיזוק רופפות ורפויות, עיטוף זז ואובדן מוחלט של שלמות האריזה במהלך הטיפול.
שימוש ברצועה לכל סליל
כל רצועה רדיאלית עוברת דרך העין המרכזית ועוטפת את החתך הטבעתי של דופן הסליל. אורך החיתוך התאורטי לכל רצועה נקבע על ידי היקף החתך:
אורך הפס ≈ 2 × (גובה הסליל + דופן) , כאשר דופן = (קוטר חיצוני − קוטר פנימי) ÷ 2
דוגמה לחישוב (להמחשה)
עבור סליל דחוס בקוטר חיצוני (OD) של 1,000 מ"מ, קוטר פנימי (ID) של 500 מ"מ, גובה דחוס צירי של 800 מ"מ, המאובטח באמצעות 4 רצועות רדיאליות:
| פרמטר | חישוב / ערך | תוֹצָאָה |
|---|---|---|
| עובי דופן רדיאלי | (1,000 מ"מ − 500 מ"מ) ÷ 2 | 250 מ"מ |
| אורך לכל רצועה | 2 × (800 מ"מ + 250 מ"מ) | 2,100 מ"מ (2.1 מ') |
| רצועה לכל סליל (4 רצועות) | 4 × 2.1 מטר | ≈ 8.4 מטר |
הערה: אפשרויות ההזמנה חייבות לכלול את החפיפה המכנית במפרק האיטום (בדרך כלל 50 מ"מ עד 100 מ"מ לכל רצועה) ואת סבילות ההזנה.
מפרט מערכת חסון [דירוג יצרן]
- תאימות רצועותפוליפרופילן (PP) בעל מתיחה גבוהה או פוליאסטר איכותי (PET); רוחב רצועה נומינלי 8-10 מ"מ, עובי רצועה נומינלי 0.8 מ"מ.
- מנגנון מפרקריתוך חיכוך-ויברציה בתדר גבוה המבוצע בקצה הקדמי של הסליל.
- יעילות משותפתמשיג כ-75-80% מחוזק השבירה של הרצועה.
- מדידת אורךמונה אורך אלקטרוני מובנה בדיוק של סנטימטר, הזנת אותות מיקום ישירות להזנת הרצועות האוטומטית ולבלוק החיתוך כדי למנוע בזבוז של חומרים מתכלים.
- ביקורת בזמן אמתממשק הבקרה הדיגיטלי שומר רישומים בזמן אמת של ספירת סלילים מצטברת ושימוש ברוטו ברצועות לכל משמרת, ומאפשר אימות של מאזן מסה תפעולי.
למה להריץ אחורה ולדחוס
המרת סלילי אספקה גדולים לסלילים דחוסים וחגורים פותרת ישירות צווארי בקבוק לוגיסטיים וייצור משניים:
| נהג הנדסה | השפעה תפעולית |
|---|---|
| סלילים קטנים יותר | מתאים את מסת הסליל ואת המידות הפנימיות ישירות לסלילי התשלום של המשתמש הסופי ולתשואות הייצור |
| צפיפות מקסימלית | קיצוץ דרסטי של נפח לטון, תוך אופטימיזציה של גורמי העמסה של מכולות משלוח סטנדרטיות וניצול המטענים |
| גובה צירי אחיד | מספק משטחים יציבים ומרובעים לערימה אנכית בטוחה ולמדפים במחסן |
| רצועות במצב דחוס | מגביל את מתח האלסטיות המאוחסן, מונע פיתולים בודדים להתערבב, להתקפל או להשתחרר |
מידות המנדרל ופרמטרי הדחיסה מוגדרים כך שיתאימו לקווי הפירוק של הלקוח. להגנה מלאה מפני קורוזיה מפני לחות וחשיפה ימית, ניתן לעבור ישירות מרצועות למכונת עטיפת סלילי תיל פלדה שלנו.
בקרות ובטיחות
מנגנון הליפוף החוזר, משטח הדחיסה בעל משקל גבוה וראש הרצועה האוטומטי יוצרים סכנות מכניות וסכנות צביטה כבדות במהלך המחזור. תכניות קו מודרניות חייבות לשלב הנחיות מכונות מחמירות:
- שמירה היקפיתגדר היקפית פיזית משולבת וילונות אור אופטיים בקטגוריה 4 מונעים כניסת אנשי צוות למעטפת התפעולית בזמן שהציוד מופעל.
- ניקוי חסימות ותחזוקהכל שירות השחלה של חוטים ותקיעות רצועות דורש הפעלת עצירת חירום מקומית ובידוד נעילה/תיוג (LOTO) מאושר של כוח הידראולי וחשמלי.
- תאימות לתקניםמערכות הפרוסות באזורי אירופה (CE) עומדות בדרישות ISO 12100: 2010 (עקרונות הערכת והפחתת סיכונים) ו- EN 415-10: 2014 (דרישות בטיחות למכונות אריזה מודולריות).
רשימת בדיקה לבחירה עבור קו לליפת ודחיסה של סלילי חוט
השתמשו ברשימת תיוג ראשונית זו כדי להגדיר קינמטיקה של הקו, גבולות כלי עבודה ודרישות עזר:
- מאפייני חוטטווח קוטר חוט (מ"מ), דרגת פלדה, חוזק מתיחה (MPa) ומצב פני השטח (מגולוון, בהיר או מצופה).
- מידות גליל האספקהקוטר אוגן הסליל הראשי, רוחב מעבר, קוטר קדח ומשקל הסליל ברוטו (ק"ג).
- מדדי סליל גמוריםקוטר חיצוני דחוס (OD), קוטר פנימי (ID), גובה הערימה ומשקל יחידת המטרה.
- חסון ואריזות מגןחומר רצועה מוגדר (PP/PET), ספירת רצועות (2, 3 או 4 רצועות רדיאליות), ודרישה לעטיפת מתיחה במורד הזרם (תואם ל... שלנו מכונת עטיפת חוטים כלכלית לפלדה או משפחת העטיפות התעשייתיות מסדרת FPW [דירוג יצרן]).
- קצב ייצורדרישות זמן מחזור (סלילים גמורים לשעה / משמרות ליום תפעולי).
- לוגיסטיקה של פריקהממשק ביניים יוצא (תחנת איסוף מלגזה, מערכת קורה מהלכת או מסוע שרשרת מונע משולב) ומעטפת טביעת רגל כוללת של המפעל.
שאלות נפוצות בנושא הנדסה
ש: מדוע נדרשת לליפת חוטים לפני דחיסה אנכית? ת: מפעלי משיכת חוטים מייצרים חוטים על סלילי נשיאה רציפים וגדולי ממדים. הלליפת החוזרת מחלקת את הייצור הרציף בכמויות גדולות למשקלי סלילים ומידות סטנדרטיים המותאמים למכונות הסרת הגלילים של הלקוח.
ש: מדוע רצועות חייבות להתרחש בזמן שמכבש הדחיסה מחזיק את הסליל? ת: חוט פלדה נמתח צובר מאמץ שיורי גבוה. אם כוח הלחיצה ההידראולי מוסר לפני מתיחת ואטימת הרצועות, הסליל מתנודד לאחור בצורה צירית, מותח או משחרר את הרצועות ומערער את יציבות הפרופיל הגלילי.
ש: כמה חומר רצועה צורך סליל ממוצע? ת: עבור סליל לדוגמה במידות של 1,000 מ"מ קוטר חיצוני × 500 מ"מ פנימי × 800 מ"מ גובה דחוס עם 4 רצועות רדיאליות, השימוש התיאורטי ברצועה הוא כ-8.4 מטר, בתוספת תוספת חפיפת החיבורים על כל רצועה.
ש: כיצד המערכת מונעת בזבוז רצועות? ת: מונה אורך המונע על ידי מקודד מודד את אספקת הרצועה בדיוק של סנטימטר, תוך מתאם רצפי חיתוך והזנה באמצעות שגרות PLC כדי לשמור על עקביות.
ש: מה הסיכון בפתיחת מכבש הדחיסה לפני היתוך חיבור הרצועות? ת: הסליל מתרומם באופן מיידי לכיוון הציר. הרצועות יושבות משוחררות כנגד היקף הצרור, החוט מתפתל, והסליל נוטה לקרוס במהלך ההובלה.
ש: אילו שיטות משמשות להעברת סלילים גמורים הרחק מהקו? ת: קווים סטנדרטיים משתמשים בשערים מסתובבים לפריקה כבדים, מסועי גלילים משולבים על הרצפה, או אוכפי הבמה ייעודיים הנגישים באמצעות ציוד טיפול בחומרים סטנדרטי.
שלב הבא
אנו מתכננים מערכות אוטומטיות לליפול מחדש, דחיסה וחיזוק סביב סוגי החוטים וגיאומטריית הסליל הספציפית שלך:
- שלח את שרטוט הפריסה שלך יחד עם מפרטי חוט, מידות סליל, ותפוקה שעתית יעד info@fhopepack.com.
- קבלו הצעת מחיר מקיפה תוך 48 שעות, כולל טביעת רגל של הציוד, תזמון מחזור התחנה וחישובי צריכת חומרי חסון.
- הזמן סקר טכני באתר עם צוות ההנדסה שלנו כדי לבחון את ממשקי פריסת הקו ואת שילוב טיפול בחומרים במפעל.
קריאה קשורה
- סליל אוטומטי של חוט פלדה לליפוף ורצועות חוטים
- מכונת קשירה וריתוך אוטומטית של סליל חוט
- פתרונות קו אריזת סלילים אוטומטיים
מקורות
- מפרט ציוד טכני: צוות הנדסה של FHOPE, קובץ טכני פוסט 7975 (תאריך סקירה: 04-10-2026)
- נתוני מוצר: מכונת סלילת וחיזוק אוטומטית של חוטי פלדה (FPCL-W500)
- ארכיטקטורת משפחת המוצרים: פתרונות מכונת עטיפת סלילי חוט
- תיעוד וידאו מבצעי: מכונות FHOPE ביוטיוב
- תקני תקנות ובטיחות: ISO 12100: 2010 (בטיחות מכונות - עקרונות כלליים לתכנון), EN 415-10: 2014 (בטיחות מכונות אריזה - מכונות אריזה מודולריות)
עודכן לאחרונה: 29-10-2026
עודכן לאחרונה: 29-10-2026