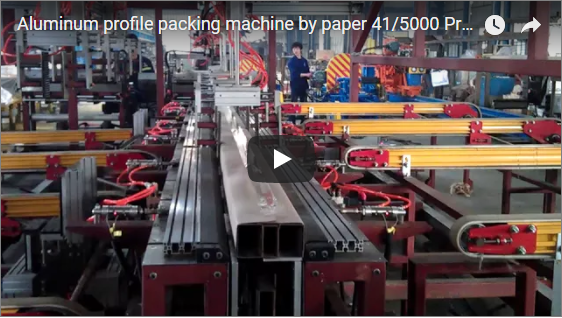
אריזת אלומיניום מתייחסת ליישום תעשייתי של חומרים מבוססי אלומיניום - בין אם כפרופילים קשיחים ובולטים ובין אם כבלמינציות נייר כסף דק - כדי להגן, לשמר ולהעביר סחורות בין מגזרי ייצור. בעוד שמתקני שחול ויצרני תרופות משתמשים בארכיטקטורות אריזה שונות באופן מהותי, שניהם מסתמכים על מערכות אוטומטיות לטיפול באלומיניום כדי לעמוד בדרישות תפוקה ותאימות מחמירות. השוואה טכנית זו מעריכה שתי קטגוריות מכונות נפרדות: מערכות עיטוף פרופילי אלומיניום עבור סחורות תעשייתיות ארוכות ומכונות אריזת שלפוחיות אלומיניום-אלומיניום עבור מוצרי צריכה בנפח גבוה. בחירת הארכיטקטורה הנכונה דורשת יישור של מפרטים מכניים, פרמטרים של מדעי החומרים ואילוצי המתקן עם יעדי הייצור שלך.
🛠️ קריטריוני הערכה
קביעת ארכיטקטורת אריזות האלומיניום האופטימלית דורשת השוואה ישירה של מהירות מחזור, סבילות ממדית, הוצאות חומרים, הקצאת שטח רצפה ועמידה בתקנות. התאמת חמשת הפרמטרים הטכניים הללו לגיאומטריה הספציפית של המוצר שלכם מונעת הקצאת הון שגויה ומבטיחה אינטגרציה חלקה בקו.
כל החלטה בנוגע לאריזה אוטומטית חייבת להיות מעוגנת למדדים תפעוליים כמותיים ולא לטענות ביצועים סובייקטיביות. מהירות המחזור מכתיבה את קיבולת התפוקה המרבית, בעוד שסבולת ממדית מגדירה את הגבולות העליונים של תאימות המוצר. הוצאות חומרים כוללות הן את עלויות הסרט הגולמי והן את שיעורי הבלאי המכני, ומשפיעות ישירות על הוצאות התפעול (OPEX). הקצאת שטח הרצפה קובעת האם הציוד מתאים לשטח המתקן הקיים או דורש שינוי מבני. לבסוף, תאימות לתקנות מבטיחה עמידה בתקן ISO 9001:2015 לניהול איכות ולהנחיות בטיחות CE, שאינן ניתנות למשא ומתן עבור קווי ייצור המיועדים לייצוא.
🏗️ אפשרות א' – מערכת עיטוף פרופילי אלומיניום
מערכות עיטוף פרופילי אלומיניום משתמשות בסרטי פולימר מתוחים כדי לאבטח צרורות אקסטרודדיים, ומספקות הגנה חזקה על פני השטח עבור רכיבי בנייה ורכב. מכונות אלו נותנות עדיפות לגמישות ממדית ויעילות עבודה על פני מהירות מחזור גלם, מה שהופך אותן לפתרון האולטימטיבי עבור סחורות תעשייתיות ארוכות טווח.
מערכת עיטוף פרופילי אלומיניום משתמשת במנגנוני טבעת מסלוליים או בפלטפורמות מסתובבות מסתובבות כדי להחיל פוליאתילן ליניארי בצפיפות נמוכה (LLDPE, סרט פולימר בעל מתיחה גבוהה המיועד לעמידות בפני פגיעות) מתוח מראש סביב צרורות אלומיניום אקסטרודיים. התכנון המכני שומר על מתח עיטוף עקבי בין 15 ל-25 מיקרומטר, ומונע שריטות זעירות וחדירת לחות במהלך ההובלה. זמני המחזור נעים בדרך כלל בין 30 ל-70 שניות לכל טעינה, ומאפשרים אורכי צרורות של עד 7,500 מילימטרים ומשקלים המתקרבים ל-2,000 קילוגרם. צריכת החשמל נשארת יעילה בין 3 ל-7.5 קילוואט תחת אספקת חשמל תלת פאזית סטנדרטית של 380V/50Hz. הערכות בתעשייה מצביעות על כך שבקרת מתח אוטומטית מפחיתה את עבודת הטיפול הידנית בכ-80%, בעוד שיחסי מתיחה מקדים (ההארכה המכנית של הסרט לפני היישום, בדרך כלל 200% עד 300%) מייעלים את צריכת החומר מבלי לפגוע בשלמות המבנית.
🔗 קשור : גלו פתרונות נוספים
📈 אפשרות ב' - מכונת אריזת שלפוחיות נייר אלומיניום (אלומיניום)
מכונות אריזה שלפוחיות Alu-Alu יוצרות חללים מדויקים מרדיד אלומיניום ואוטמות אותם הרמטית באמצעות למינציות המופעלות בחום, ומשיגות תפוקה מקסימלית עבור יישומים פרמצבטיים ומזון. מערכות מתקדמות אלו נותנות עדיפות למהירות מחזור, תאימות לתקנות והנדסה קומפקטית על פני גמישות ממדית.
מכונות אריזה מסוג Alu-Alu (אלומיניום לאלומיניום, טכניקת למינציה כפולה של נייר כסף המספקת מחסומי לחות וחמצן מעולים) משתמשות בתבניות תרמופורמינג (תבניות מתכת מדויקות המעצבות נייר כסף מחומם לחללים ספציפיים למוצר) כדי לעצב נייר אלומיניום בעובי 20 עד 30 מיקרומטר לגיאומטריות מדויקות, אשר לאחר מכן נאטמות הרמטית באמצעות ציפויי פולימר המופעלים בחום. הארכיטקטורה המכנית תוכננה לייצור במהירות גבוהה, עם יכולות שיא המגיעות עד 120 מחזורים לדקה בתנאים אופטימליים, אם כי קווי בסיס תפעוליים סטנדרטיים נעים בדרך כלל בין 60 ל-90 מחזורים לדקה בהתאם לצפיפות המוצר ולדרישות שלמות האיטום. הציוד שומר על טביעת רגל תעשייתית קומפקטית, באורך שבין 3.5 ל-4 מטרים וברוחב של 1.5 עד 2 מטרים. יצרנים מובילים, כולל Expert Packing Machinery Solutions, PacMastery ו-Y Food Industry Innovator, מיישרים באופן עקבי מערכות אלו עם תקני ניהול האיכות ISO 9001:2015 ודרישות סימון CE לבטיחות תפעולית. הוצאות ההון עבור תצורות חדשות נופלות בדרך כלל בין 50,000 ל-150,000 דולר, בהתאם לרמות האוטומציה ומודולים משולבים של בדיקת ראייה.
🛡️ ניתוח השוואתי
השוואה טכנית ישירה מגלה כי עטיפות פרופיל מצטיינות בסבילות ממדית ויעילות חומר עבור סחורות ארוכות, בעוד שאורזי שלפוחיות שולטים במהירות מחזור ובתאימות לתקנות עבור פריטים קטנים ובעלי ערך גבוה. התאמת מפרטים אלה לגיאומטריית המוצר שלכם מבטלת חיכוך תפעולי.
המטריצה הבאה מבודדת חמישה קריטריונים תפעוליים מרכזיים כדי להקל על בחירת ציוד אובייקטיבית. כל המפרטים משקפים גיליונות נתונים טכניים של היצרן ומדדי ביצועים מאומתים בתעשייה; הביצועים בפועל ישתנו בהתאם לצפיפות המוצר, תנאי הסביבה ולוחות הזמנים של התחזוקה.
| קריטריון | מערכת עטיפת פרופילים | מכונת שלפוחיות Alu-Alu |
|---|---|---|
| מהירות מחזור | 10–20 חבילות/שעה (30–70 שניות/טעינה) | עד 120 מחזורים/דקה (יכולת שיא) |
| סובלנות מימדית | אורך: 1,000–7,500 מ"מ; משקל: ≤2,000 ק"ג | חלל: ≤100 מ"מ; גיאומטריה קבועה של המוצר |
| הוצאות חומריות | סרט LLDPE: אופטימיזציה באמצעות מתיחה מקדימה של 200-300% | למינציה של נייר אלומיניום: עלות יחידה גבוהה יותר, מחסום מעולה |
| הקצאת שטח רצפה | אורך 4–8 מטר (מסלולי); אורך 2.5–4 מטר (מטען מסתובב) | 3.5–4 מטר × 1.5–2 מטר (שטח קומפקטי) |
| התאמה לתקנות | ASTM B660 (אריזה תעשייתית) | ISO 9001:2015, סימון CE, אפשרויות ברמת מזון/פרמצבטיקה |
🔗 ראו גם : ציוד קשור
⚙️ מסגרת בחירה אסטרטגית
בחרו מערכות עטיפת פרופילים עבור מוצרי אלומיניום אקסטרודיים שאורכם עולה על מטר אחד, ופרסו מכונות שלפוחיות Alu-Alu עבור מוצרי צריכה אחידים בנפח גבוה. יישור אדריכלי זה מבטיח פריסת הון אופטימלית, ממזער בזבוז חומרים ומבטיח עמידה בתקני איכות ספציפיים למגזר.
מטריצת ההחלטות תלויה בגיאומטריה של המוצר ובדרישות התפוקה ולא במדדי מהירות מוחלטים. מתקני שיחול המטפלים בפרופילי בנייה, גימורי רכב או מסגרות חלונות דורשים את הגמישות הממדית וההגנה העמידה בפני פגיעות של מערכות עטיפה מסלוליות או מסתובבות. למרות שמהירות המחזור נמוכה יותר, בקרת המתח המכנית מונעת פגיעה בפני השטח, שמבחני התעשייה מעריכים כ-2% עד 5% מערך המשלוח כאשר נעשה שימוש בעטיפה ידנית. לעומת זאת, יצרני תרופות ומזון שאורזים טבליות, כמוסות או סחורות במנות מבוקרות דורשים את האיטום הרמטי והתפוקה במהירות גבוהה של מערכות שלפוחיות אלומיניום-אלומיניום. דירוג השיא של 120 מחזורים לדקה מצדיק את הוצאת החומר המוגברת ליחידה, שכן נפח התפוקה מקזז ישירות את עלויות הסרט הגולמי. מתקני ייצור מעורבים חייבים להקצות אזורי רצפה נפרדים לכל ארכיטקטורה, שכן אילוצי שטח ודרישות עומס חשמלי (380V/3 פאזי) לא ניתנים לאיחוד לפלטפורמה מכנית אחת.
🛠️ רשימת בדיקה לרכש ותאימות
אימות בחירת ציוד על ידי אימות תאימות ממדית, חישוב דרישות תפוקה ברמת המשמרת, ביקורת על עלות הבעלות הכוללת, אישור הקצאת שטח רצפה והבטחת יישור תשתית חשמלית. גישה טכנית שיטתית זו מפחיתה את סיכוני הרכש ומבטיחה שילוב חלק של קווי ייצור תעשייתיים.
רכישת ציוד הון דורשת אימות טכני קפדני לפני התחייבות לרכישה. ראשית, מדדו את הפרופיל האקסטרודד הארוך ביותר שלכם או את אורך המוצר האחיד; כל ממד העולה על 3,000 מילימטרים מחייב ארכיטקטורת עיטוף מסלולית או מסתובב. שנית, חשבו את התפוקה הנדרשת שלכם למשמרת תפעולית; מערכות אריזת שלפוחיות ייצרו הוצאות הון מיותרות אם תפוקת היעד שלכם תישאר מתחת ל-50 יחידות לשעה. שלישית, העריכו את עלות הבעלות הכוללת על ידי השוואת עלויות סרט פוליאתילן בצפיפות נמוכה ליניארית לעומת תמחור למינציה של נייר אלומיניום, תוך התחשבות ביעילות טרום מתיחה ומרווחי תחזוקה מכניים. רביעית, בדקו את תוכנית הקומה של המתקן שלכם כדי להבטיח מרווח הזנה ויציאה נאות, מכיוון שמערכות עיטוף פרופילים דורשות שטח ליניארי גדול משמעותית מפלטפורמות שלפוחיות קומפקטיות. לבסוף, ודאו שרשת החלוקה החשמלית של המפעל שלכם תומכת באספקה תלת פאזית רציפה של 380V/50Hz, שהיא סטנדרטית לאוטומציה תעשייתית כבדה אך עשויה לדרוש שדרוגי שנאים במתקנים מדור קודם.
🏗️ שאלות נפוצות
שאלות טכניות בנוגע לתאימות מכונות, תשואות פיננסיות, תאימות לתקנות ומחזורי החלפה של חומרים מתכלים חייבות להיפתר באמצעות אימות ישיר של הספק. כל המדדים הפיננסיים והתפעוליים המסופקים הם הערכות בתעשייה ודורשים אימות קפדני ספציפי לאתר לפני ביצוע כל התחייבות הון.
האם מכונה אחת יכולה להתמודד גם עם פרופילים אקסטרודיים וגם עם אריזות שלפוחיות קטנות? לא. הארכיטקטורות המכניות אינן תואמות באופן מהותי: מתיחת טבעת מסלולית אינה יכולה ליצור חללי נייר כסף הרמטיים, ומתכות תרמופורמינג אינן יכולות להבטיח אקסטרוזציות ארוכות. נדרשות מכונות ייעודיות לכל קטגוריית מוצרים.
מהי תקופת ההחזר הממוצעת עבור מערכת עיטוף פרופילי אלומיניום? הערכות בתעשייה מצביעות על החזר השקעה של בין 12 ל-18 חודשים, המונעת בעיקר על ידי צמצום כוח אדם והפחתת בזבוז חומרים. נתונים מדויקים תלויים בנפח המשמרות, במבני השכר המקומיים ובאופטימיזציה של מתיחת קדם-סרט.
האם מכונות שלפוחיות Alu-Alu עומדות בתקנות מגע עם מזון ותרופות? רוב התצורות המודרניות נושאות סימון CE וניתן להנדס אותן עם למינציות אלומיניום בדרגת מזון וציפויים לאיטום בחום. אימות תאימות דורש התייעצות ישירה עם היצרן כדי לאמת גיליונות נתוני בטיחות חומרים (MSDS) עבור היישום הספציפי שלך.
באיזו תדירות יש להחליף גלילי סרט LLDPE בקו עטיפת פרופילים? עבור תפוקה סטנדרטית של 10 חבילות לשעה, גליל סרט ברוחב 500 מילימטר בדרך כלל מחזיק מעמד ב-4 עד 6 משמרות תפעול. תדירות ההחלפה משתנה ישירות עם מידות הצרור, לחות הסביבה ויחס המתיחה המקדימה שהוגדר.