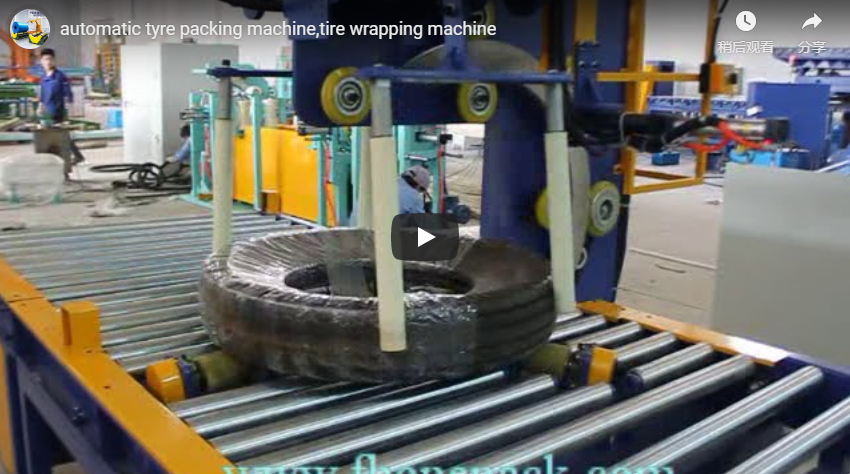
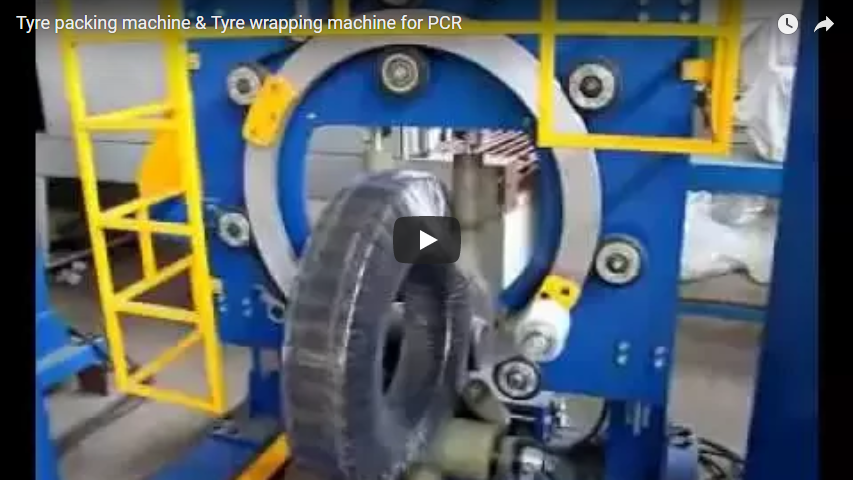
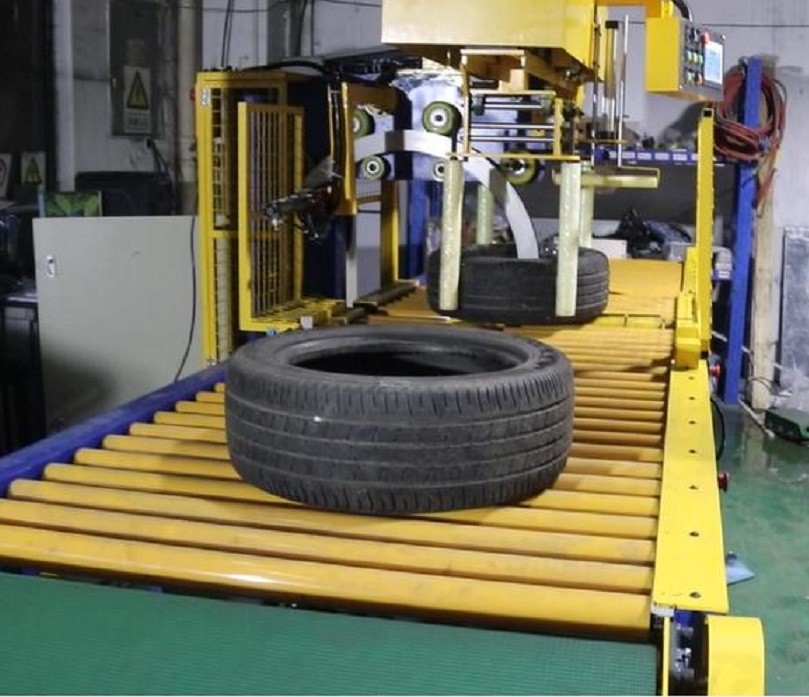
Sintesi: Un impianto rappresentativo di produzione di pneumatici di medie dimensioni ha sostituito l'applicazione manuale della pellicola con un avvolgitore verticale automatico per pneumatici, certificato CE, ottenendo una riduzione della manodopera del 60-70% e stabilizzando l'integrità del carico per i pneumatici destinati all'esportazione. Questa analisi tecnica descrive in dettaglio l'architettura di controllo della tensione servoassistita, i parametri esatti di integrazione in loco e le metriche di prestazione verificate che giustificano l'investimento.
🛠️ Punto critico del settore
L'avvolgimento manuale degli pneumatici introduce una variabilità inaccettabile nella tensione della pellicola, causando deformazioni del fianco, accumulo di polvere e abrasioni superficiali durante la logistica di esportazione. I sistemi automatizzati ad anello verticale eliminano l'affaticamento umano, standardizzando l'integrità del carico e adattando la produttività alle stazioni di polimerizzazione e assemblaggio ad alto volume.
L'applicazione manuale della pellicola introduce una variabilità inaccettabile nel controllo della tensione, che in genere supera i ±15 N. Questa incoerenza causa concentrazioni localizzate di stress sui fianchi, accumulo di polvere e abrasione superficiale durante la logistica di esportazione. Quando una linea di produzione di pneumatici per autovetture ad alto volume opera con 300-500 unità per turno, l'avvolgimento manuale di ogni singola unità crea un collo di bottiglia critico. I cali di tensione dovuti alla fatica consentono alla pellicola di srotolarsi sui pallet impilati, mentre un serraggio eccessivo comprime le mescole di gomma, provocando il rifiuto della merce da parte del cliente.
In passato, un tipico impianto di produzione di pneumatici di medie dimensioni dedicava dalle 4 alle 6 ore di lavoro per turno all'imballaggio manuale, con tassi di scarto per l'esportazione che variavano dal 3 al 5% a causa dello slittamento della pellicola o della compressione del fianco. Con l'aumento della produzione per soddisfare i crescenti ordini di esportazione, i processi manuali non sono sincronizzabili con le stazioni automatizzate di assemblaggio e vulcanizzazione degli pneumatici. Questa lacuna operativa richiede una soluzione di imballaggio che mantenga una protezione meccanica costante senza introdurre affaticamento ergonomico o limitazioni di produttività.
Punto chiave: Gli impianti di medie dimensioni tipicamente impiegano dalle 4 alle 6 ore di lavoro per turno per l'imballaggio manuale, con tassi di scarto per l'esportazione che vanno dal 3 al 5% a causa dello slittamento del film o della compressione dei fianchi. L'automazione in genere consente una riduzione del lavoro del 60-70% e stabilizza la tensione entro ±5 N.
🏗️ Meccanismo di soluzione
Le avvolgitrici verticali automatiche ad alta velocità per pneumatici utilizzano anelli orbitali servoassistiti per applicare una tensione uniforme del film su pneumatici di diverse dimensioni. Questo sistema di controllo a circuito chiuso previene la deformazione strutturale, ottimizza il consumo di materiale e garantisce una protezione di livello professionale per l'esportazione, con una velocità di 20-50 cicli di avvolgimento all'ora.
L'architettura principale si basa su un avvolgitore verticale ad anello in acciaio certificato CE, in grado di accogliere pneumatici per auto, moto e biciclette con diametro esterno compreso tra 400 e 800 mm. Il sistema utilizza servomotori a circuito chiuso per mantenere la tensione del film tra 3 e 10 N, un intervallo calibrato che bilancia la forza di aderenza con l'integrità del fianco in gomma. Una tensione superiore a 10 N provoca deformazioni permanenti, mentre valori inferiori a 3 N determinano avvolgimenti allentati che non superano i test di vibrazione durante il trasporto. La macchina è compatibile con film estensibile, LDPE o film plastico protettivo in larghezze da 300 a 500 mm, garantendo la compatibilità con i canali di approvvigionamento esistenti.
Il film in poliolefina, una miscela di elastomeri termoplastici, offre una resistenza alla foratura e una trasparenza superiori rispetto al LDPE standard, risultando ideale per le superfici degli pneumatici ad alto attrito. Il design a passaggio orbitale consente l'integrazione diretta con il nastro trasportatore, eliminando la movimentazione manuale. Gli pneumatici entrano nella zona di avvolgimento, attivano i sensori ottici e vengono sottoposti a due o tre passaggi orbitali prima di uscire per la pallettizzazione a valle. Gli azionamenti a frequenza variabile (VFD) modulano la velocità e la coppia del motore in tempo reale, garantendo un'accelerazione e una decelerazione fluide dell'anello orbitale per evitare la rottura del film durante i cicli ad alta velocità.
Punto chiave: i dati del fornitore indicano che i sistemi di lubrificazione orbitale raggiungono 20-50 carichi/ora a seconda del diametro del pneumatico e della larghezza del film. Un test di rampa di velocità validato (10 cicli alla velocità nominale massima) dovrebbe dimostrare un tasso di rottura del film ≤1 ogni 100 cicli.
🔗 Correlati : Scopri altre soluzioni
📈 Dettagli e parametri di implementazione
L'installazione richiede un circuito di alimentazione trifase da 380 V/50 Hz, un ingombro di 3 × 2 m con uno spazio orbitale di 300 mm e aria compressa a 6 bar per il bloccaggio pneumatico. La messa in servizio richiede in genere dalle 3 alle 5 settimane, inclusa la recinzione di sicurezza secondo i protocolli di mitigazione del rischio ISO 12100.
La preparazione del sito segue protocolli standardizzati di integrazione industriale. Un'alimentazione trifase dedicata da 380 V/50 Hz viene fornita dal quadro di distribuzione principale, mentre un'area operativa di 3 × 2 m viene liberata per ospitare l'anello orbitale di 300 mm. Sono installate linee di aria compressa con una pressione nominale di 6 bar per alimentare gli attuatori pneumatici di serraggio e tensionamento del film. La norma ISO 12100 stabilisce il quadro di riferimento fondamentale per la valutazione del rischio nella progettazione dei macchinari, imponendo recinzioni di sicurezza integrate, barriere fotoelettriche e protocolli di arresto di emergenza per mitigare i rischi ergonomici e operativi.
| Parametro | Requisito | Metodo di verifica |
|---|---|---|
| Busta di carico | OD 400–800 mm, larghezza ≤ 250 mm | Misurazione con calibro di 15 unità campione |
| Throughput | 20–50 carichi/orataglie miste | 60 minuti di funzionamento continuo alla capacità nominale |
| Tensione della pellicola | ±5 n varianza | Misuratore di tensione manuale in 3 punti della colonna |
| Potenza | 380 V / Hz 50, VFD integrato trifase | Test di rampa in condizioni di carico nullo e a pieno carico. |
| substrato per film | Poliolefine e polietilene, 300–500 mm larghezza | Validazione a 20 cicli per tipo di pellicola |
| Sicurezza | Marchio CE, dossier di valutazione del rischio ISO 12100 | Dichiarazione di conformità e audit di sicurezza |
Durante la fase di messa in servizio, la validazione tecnica si concentra sulla calibrazione dei sensori e sull'allineamento meccanico. I sensori anti-deriva vengono regolati per rilevare variazioni del bordo del film entro ±2 mm, attivando la decelerazione automatica prima che si verifichi uno strappo. Il personale addetto alla manutenzione riceve una formazione pratica sul caricamento del film, sul posizionamento del braccio di tensione e sulla lubrificazione di routine dei cuscinetti. Il fornitore esegue un ciclo di riscaldamento, seguito da una prova di validazione della produzione utilizzando il pneumatico più piccolo presente nell'impianto. Qualsiasi resistenza meccanica o inceppamento del film durante questa fase viene risolto prima della consegna.
Punto chiave: i protocolli di prevenzione degli inceppamenti richiedono sensori anti-deriva calibrati per rilevare variazioni del bordo del film entro ±2 mm . La validazione dovrebbe includere un test a rampa di 50 carichi/ora con il pneumatico più piccolo della gamma di produzione, con l'obiettivo di zero rotture del film nei primi dieci cicli.
🛡️ Risultati verificati
Le prestazioni successive all'implementazione mostrano in genere un aumento della produttività del 200-250%, una riduzione del 60-70% della manodopera diretta e una diminuzione del 30% degli scarti di pellicola. I tassi di rifiuto per l'esportazione si riducono quasi a zero, con periodi di ammortamento del capitale che si attestano in media tra i 12 e i 18 mesi con operazioni su due turni.
Le metriche di prestazione post-implementazione sono in linea con i dati dei fornitori e i benchmark di settore. L'avvolgitrice opera a 40-50 carichi all'ora, con una produttività effettiva influenzata dalla distribuzione delle dimensioni degli pneumatici e dall'efficienza del cambio del rotolo di pellicola. Il fabbisogno di manodopera si riduce da 6 operatori manuali a 2 addetti alla macchina (uno per l'alimentazione, uno per l'impilamento). Lo spreco di pellicola diminuisce del 25-35% grazie al controllo preciso della tensione, eliminando l'eccesso di avvolgimento tipico dei processi manuali. I tassi di scarto per l'esportazione si riducono quasi a zero, poiché l'applicazione uniforme della pellicola previene la compressione del fianco e l'abrasione della superficie durante la spedizione in container.
| Metrico | Linea di base (manuale) | Post-implementazione (automatica) | Progresso |
|---|---|---|---|
| Portata (carichi/ora) | 12-15 | 40-50 | guadagno dell'200-250% |
| Lavoratori per turno | 6 | 2 | Riduzione 67% |
| Rifiuti di pellicola (kg/1,000 pneumatici) | 18.0 | 12.6-13.5 | 25–30% in meno |
| Rifiuti da parte dei clienti (all'anno) | 3-4 | 0-1 | Difetti prossimi allo zero |
La giustificazione del capitale si basa su un calcolo standardizzato del ROI. La formula esatta applicata è la seguente: ROI = [(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostCon l'utilizzo di due turni di lavoro, il risparmio di manodopera e l'efficienza dei materiali coprono in genere il 70-80% del costo delle attrezzature entro 12-18 mesi. Gli stabilimenti che confermano questo parametro estendono regolarmente l'automazione alle linee di pneumatici secondarie, garantendo una crescita della capacità produttiva senza un aumento proporzionale del personale.
Punto chiave: Calcola il ROI utilizzando:
[(Annual Labor Cost × 0.65) + (Annual Film Waste Savings) + (Annual Defect Cost Avoidance)] / Machine Capital CostPer gli impianti a doppio turno, questi tre fattori in genere coprono 70-80% del costo dell'attrezzatura entro 12 – 18 mesi.🔗 Vedi anche : Attrezzature correlate