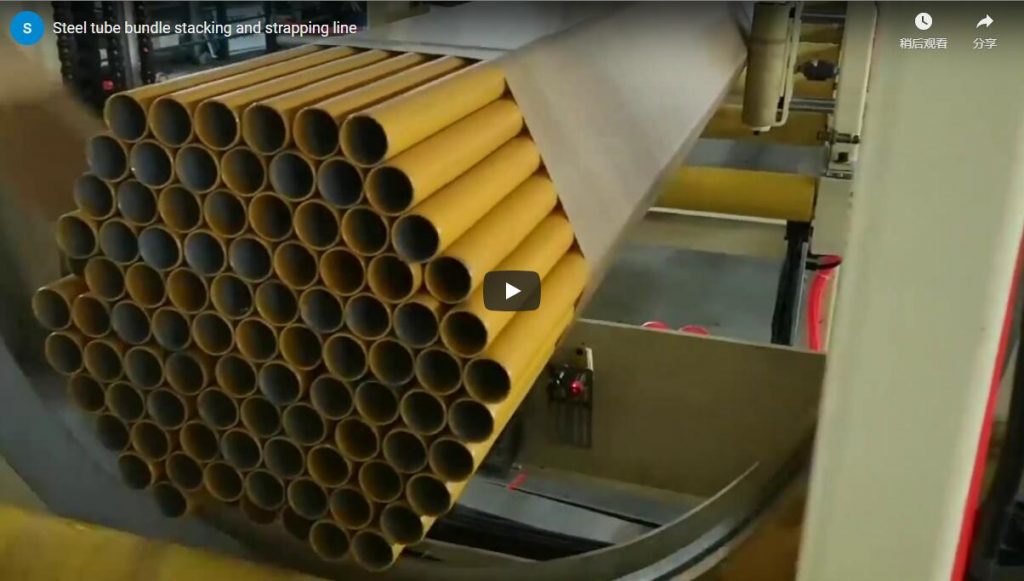
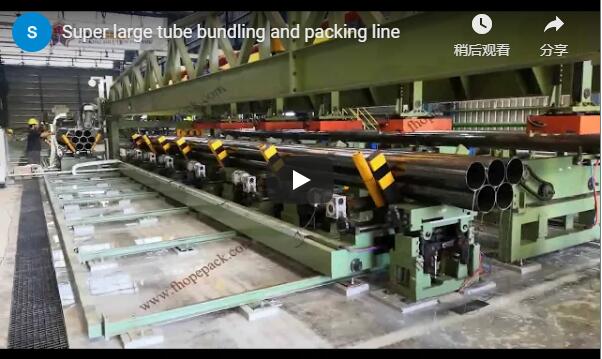
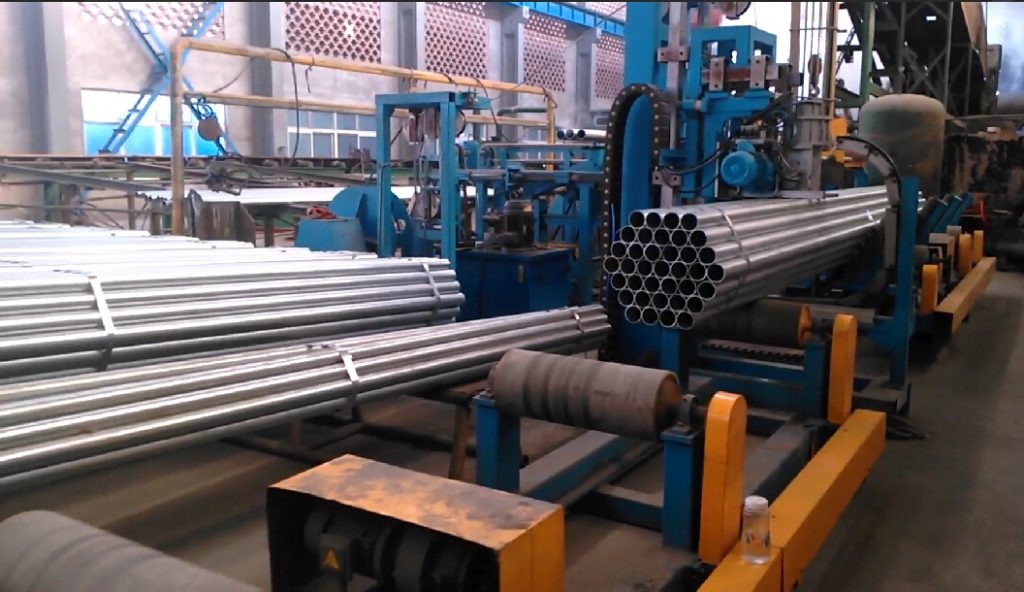
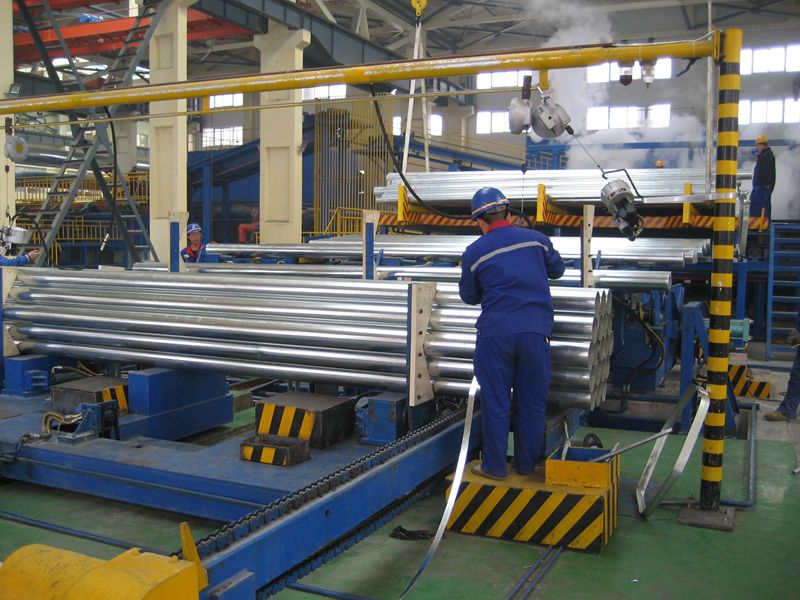
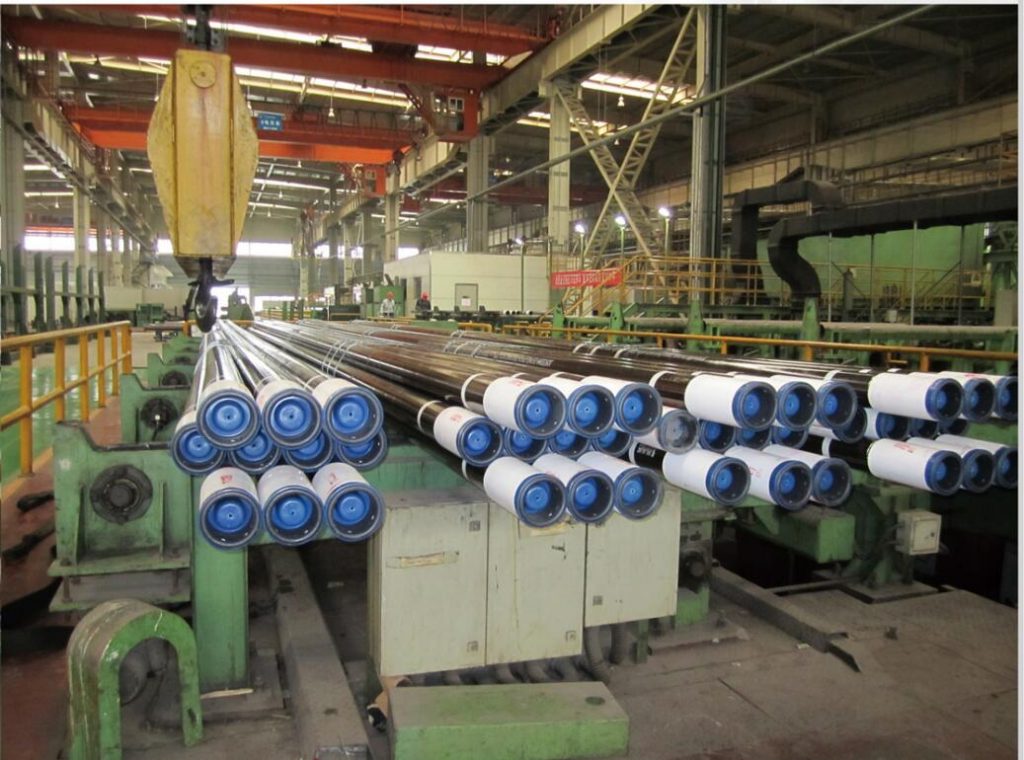
I parametri fondamentali di questa macchina celano in realtà una sofisticata logica di progettazione... Per il raggruppamento di pesanti fasci di tubi d'acciaio di grandi dimensioni (classe 32 mm), la sfida cruciale nella reggiatura automatizzata è garantire la massima resistenza al taglio del giunto sotto elevata tensione. Partendo dall'architettura tecnica di base, questo articolo fornisce un'analisi tecnica approfondita dei parametri di progettazione e della logica di selezione della reggiatrice per fasci di tubi d'acciaio con connessione a fibbia.
1. Principio di funzionamento e architettura tecnica
Questo sistema è specificamente progettato per il reggiatura di fasci di tubi di grandi dimensioni e per carichi pesanti, utilizzando un'architettura di giunzione a compressione con fibbia (sigillata).
Il ciclo operativo è costituito da cinque unità modulari principali: alimentazione, retrazione, tensionamento, alimentazione del sigillo e crimpatura. Il sistema spinge rapidamente il nastro d'acciaio attraverso la guida tramite meccanismi servoassistiti o pneumatici per formare un anello. Una volta eseguite la retrazione del nastro e il tensionamento ad alto livello, l'unità di alimentazione del sigillo spinge con precisione un sigillo a clip/caricatore nella giunzione del nastro sovrapposto. L'unità di crimpatura utilizza punzoni idraulici o pneumatici bilaterali simmetrici ad alta pressione per applicare una grande deformazione plastica al sigillo, creando una struttura di interblocco meccanico ad alta resistenza. Infine, il meccanismo di taglio recide il nastro rimanente, completando un singolo ciclo di reggiatura.
2. Analisi dei parametri chiave (precisione / velocità / carico)
Per garantire la massima sicurezza durante il sollevamento e il trasporto di fasci di tubi pesanti, il sistema impone tolleranze dimensionali e fisiche rigorose sia alle cinghie in acciaio che alle guarnizioni:
A. Proprietà meccaniche e tolleranze geometriche delle reggette in acciaio.
- Dimensioni applicabili: Larghezza: $31.75 \pm 0.13\text{mm}$, Spessore: $0.8 – 1.0\text{mm} \pm 0.04\text{mm}$ ($0.8\text{mm}$ consigliato).
- Carico e resistenza alla trazione: Utilizza reggette in acciaio di qualità industriale conformi alla norma GB/T 25820-2018. La resistenza alla trazione (YP) varia da 830 a 960 MPa con un allungamento > 8%, consentendo di resistere a elevate sollecitazioni di taglio causate dalla deformazione del fascio.
- Controllo della tolleranza geometrica: Per evitare inceppamenti durante l'alimentazione ad alta velocità, la curvatura è limitata a $\le 6\text{mm}/2\text{m}$, la flessione a $\le 24\text{mm}/2\text{m}$ e la torsione a $\le 18^\circ/2\text{m}$. I bordi devono essere lisci e privi di bave.
B. Parametri di tenuta di precisione
- Modello di specifica: $\text{M1.0} \times 32 \times 50$ in una stringa di clip/rivista.
- Tolleranze dimensionali: Spessore (T): $1.0 \pm 0.035\text{mm}$, Larghezza (W): $35.5 \pm 0.2\text{mm}$, Lunghezza (L): $50 \pm 0.2\text{mm}$, Larghezza apertura (D): $46.2 \pm 0.2\text{mm}$. Le precise larghezze di apertura garantiscono l'allineamento meccanico durante l'alimentazione della guarnizione, evitando carichi decentrati durante la crimpatura.
3. Specifiche dell'interfaccia e metodo di integrazione
In quanto elemento centrale di una linea di produzione automatizzata per impieghi gravosi, questa macchina offre elevate capacità di integrazione modulare:
- Integrazione dell'alimentazione dei materiali: Il dispenser di bobine abbinato supporta l'avvolgimento oscillante con un diametro esterno (DE) $\le \varphi 840\text{mm}$, un diametro interno (DI) di $\varphi 406\text{mm}$ e un'altezza di $190\text{mm}$. Il peso totale della bobina raggiunge $430\text{kg} \pm 30\text{kg}$. Il dispenser integrato per carichi pesanti è dotato di un cuscinetto ammortizzante adattivo a controtensione per evitare l'allentamento del nastro causato da avviamenti e arresti ad alta inerzia.
- Interfaccia di fornitura dei materiali di consumo: Le guarnizioni vengono alimentate tramite un caricatore concentrato a clip, che può essere interbloccato con il sistema di allarme di esaurimento del materiale della linea di produzione.
- Architettura elettrica e di controllo: L'alimentatore principale funziona a 380 V trifase 50 Hz, mentre il circuito di controllo introduce una tensione di sicurezza di 24 V CC, facilitando l'interfacciamento con il PLC master della fabbrica (ad esempio, piattaforma Siemens TIA) per il controllo degli I/O e la diagnostica dei guasti.
4. Confronto delle apparecchiature di riferimento
Nella reggiatura per carichi pesanti, le due soluzioni principali sono l'Opzione A (Questa macchina: connessione sigillata/con fibbia) e l'Opzione B (connessione a punzone senza tenuta, come la testa FP32) . La ripartizione tecnica è la seguente:
| Dimensione di confronto | Opzione A: Con fibbia (questa macchina) | Opzione B: Senza guarnizioni (testa FP32) |
|---|---|---|
| Meccanismo di giunzione | Aggiunge una guarnizione in acciaio M1.0 extra per la deformazione fisica della crimpatura | Si affida alla testa di reggiatura per forare un giunto ad incastro a 6 denti direttamente sul nastro |
| Forza di tensione massima | A seconda dell'unità esterna; scalabile per carichi pesanti | Azionato da un motore integrato, fino a $12000\text{N}$ |
| Adattabilità della superficie del cinturino | Estremamente alto. Compatibilità perfetta con cinghie zincate, brunite, verniciate e con superficie cerata. | Limitato. Si basa esclusivamente sull'attrito meccanico; solitamente limitato a cinghie in acciaio brunito. |
| Richiesta meccanica della cinghia | Resistenza alla trazione $830 \sim 960\text{ MPa}$, elevata tolleranza | La resistenza alla trazione deve essere $\ge 900\text{ MPa}$, l'allungamento $\ge 10\%$ |
| Raggruppamento dei vincoli geometrici | Si adatta bene a sezioni trasversali di fasci tubieri irregolari, piccoli o circolari | Richiede una superficie di imballaggio piana minima $\ge 200\text{mm}$ |
| Materiali di consumo e manutenzione | Consuma guarnizioni in acciaio, ma l'usura della matrice di punzonatura è minima. | Nessun costo di consumo per le guarnizioni, ma elevati costi di manutenzione per le matrici di punzonatura. |
Consigli per la scelta tecnica: Se i fasci di tubi in acciaio hanno sezioni trasversali ridotte, elevata curvatura o se la linea opera in ambienti ad alta umidità/elevata salinità che richiedono reggette in acciaio zincato o verniciato , l'Opzione A (con fibbia) offre un'affidabilità di giunzione insostituibile, mitigando efficacemente la fatica da stress localizzata nel punto di connessione.
5. Download della documentazione tecnica e del disegno CAD
Per assistere il vostro team di ingegneri nelle fasi preliminari di assemblaggio del layout e di mappatura delle interfacce elettriche, abbiamo predisposto un pacchetto completo di supporto tecnico.