**Sintesi esecutiva**
> A wire rod coil upender turns a coil 90° between lying flat (eye vertical) and standing on its rim (eye horizontal). In this clip the 90° tilt takes about 48 s and the return about 28 s, so a two-way cycle uses most of a 90 s takt.
> Our FZ-H05 hydraulic tilter is specified for 1,000 to 1,800 mm OD and 1,000 to 5,000 kg, configured per project.
Sommario
- Ciò che mostra la clip, in ordine
- Cosa fa un ribaltatore per bobine di filo metallico
- Tempistica della corsa di inclinazione, mantenimento e ritorno a 90°
- Azionamento idraulico, mantenimento e arresto lento
- Takt e l'involucro di gestione
- Lista di controllo per la selezione di un raddrizzatore per bobine di filo metallico
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Ciò che mostra la clip, in ordine
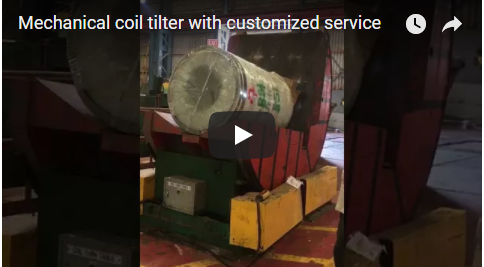
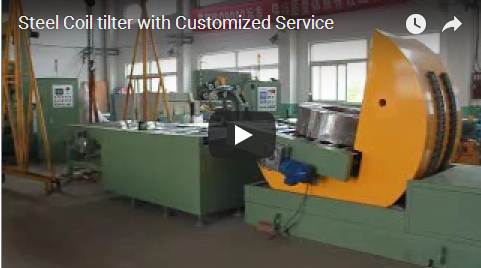
Il filmato mostra una macchina ripresa da una posizione fissa della telecamera: una base rossa, una piattaforma rotante gialla con un braccio di serraggio e un'unità di alimentazione rossa con tubi flessibili. La bobina inizialmente è in posizione orizzontale, tenuta tra la piattaforma e il morsetto. La piattaforma la inclina sul suo bordo, la mantiene in posizione e, nell'ultimo terzo del filmato, la riporta in posizione orizzontale. Nessun operatore entra nell'area di rotazione.
Cosa fa un ribaltatore per bobine di filo metallico
Un ribaltatore per bobine di filo metallico è una macchina idraulica che ruota una bobina di 90° tra la posizione verticale e quella orizzontale, in modo che la stazione successiva la riceva nell'orientamento richiesto.
Gestione della bobina in posizione verticale rispetto a quella orizzontale
Una bobina di vergella arriva dal laminatoio o dal magazzino in una delle due seguenti posizioni. Posizione "occhiello verticale" significa che la bobina giace piatta sulla sua faccia con l'asse dell'occhiello verticale, come all'inizio della clip. Posizione "occhiello orizzontale" significa che è in piedi sul suo bordo con l'asse dell'occhiello orizzontale, come a metà della clip.
A wrapping or strapping station may need the coil on its rim, while stacking and fork-lift pickup usually need it flat on its face. The upender makes that 90° change between two conveyors, or between a conveyor and a floor station, for example ahead of [automatic steel wire coil compacting and strapping](https://www.fhopepack.com/videos/how-to-do-steel-wire-compacting-and-strapping-automatically/). For tilting slit coils without edge damage, see our [coil handling, wrapping and strapping line](https://www.fhopepack.com/videos/eliminating-edge-damage-and-telescoping-defects-an-engineering-deep-dive-into-tilting-mechanisms-for-slit-coils/).
Una bobina rotonda rotola su una piastra piana una volta appoggiata sul bordo, quindi le nostre piattaforme di ribaltamento sono dotate di una staffa a V che ne impedisce il rotolamento laterale. Il morsetto mantiene la bobina aderente alla piattaforma durante la rotazione. Piattaforma, supporto e morsetto sono configurati in base al progetto.
| Coil upender element | Sized by |
|---|---|
| V bracket on the platform | Coil OD and width |
| Platform deck | Handling method: fork-lift, crane or conveyor |
| Clamp or face plate | Coil weight and face condition |
| Hydraulic cylinders | Load moment |
Tempistica della corsa di inclinazione, mantenimento e ritorno a 90°
Un ciclo completo di un'unità bidirezionale è composto da tre parti, e tutte e tre richiedono tempo sul tuo ciclo:
1. **Tilt.** The platform turns the coil from flat to on its rim. On the clip this runs from the first frame to about 48 s.
2. **Hold.** The coil stays on its rim for the next handling step, such as strapping or fork-lift pickup. On the clip this lasts from about 48 s to about 72 s.
3. **Return stroke.** The platform brings the coil back to flat. On the clip this runs from about 76 s to 104 s, roughly 28 s of motion.
Il ciclo completo della clip, inclusa la pausa e la breve pausa prima del ritorno, dura circa 104 secondi, più a lungo dei 90 secondi dell'esempio riportato di seguito. Un'unità unidirezionale che non ritorna mai ha un ciclo più breve rispetto allo stesso fotogramma utilizzato in due modi diversi:
| Operating mode | Tilt stroke | Return stroke | Machine travel | Left in a 90 s takt |
|---|---|---|---|---|
| One-way upender | about 48 s | none | about 48 s | about 42 s |
| Two-way upender | about 48 s | about 28 s | about 76 s | about 14 s |
Aggiungi i tempi di presa, rilascio e indicizzazione del nastro trasportatore prima di confrontarli con il tuo takt.
Azionamento idraulico, mantenimento e arresto lento
Il nostro ribaltatore è azionato da cilindri idraulici e la velocità e la pressione sono regolabili tramite il sistema idraulico. Un circuito di contropressione bidirezionale impedisce alla piattaforma di spostarsi lentamente mentre la bobina è in posizione di fermo, e l'avvio e l'arresto graduali limitano gli urti quando una bobina pesante cambia direzione. Un quadro elettrico indipendente posiziona la postazione di controllo al di fuori del campo di rotazione. La velocità e il tempo di mantenimento vengono impostati in fase di collaudo.
Takt e l'involucro di gestione
La velocità di rotazione (takt) dipende dall'obiettivo di produzione, non dalla macchina. Per un obiettivo esemplificativo di 40 bobine all'ora, una bobina deve lasciare il dispositivo di ribaltamento ogni 90 secondi:
| Articolo | Valore |
|---|---|
| Output target (illustrative) | 40 coils per hour |
| Takt, 3,600 ÷ 40 | 90 s per coil |
| Tilt stroke (observed on the clip) | about 48 s |
| Return stroke (observed on the clip) | about 28 s |
| Hold and transfer, left in the budget | 14 s |
| Condition | Sum of the three steps within 90 s |
Le due fasi osservate durano circa 76 secondi, lasciando 14 secondi di margine. Laddove questo spazio sia troppo ristretto, accorciamo la cella di carico con un nastro trasportatore motorizzato o facciamo funzionare il ribaltatore in un'unica direzione.
La busta arrotolata è l'altra metà dell'assegno:
| FZ-H05 hydraulic tilter | Specification |
|---|---|
| Load outer diameter | 1,000 to 1,800 mm |
| Load weight | 1,000 to 5,000 kg |
| Worktable length | up to 2,000 mm |
| Turning angle | 90° |
Lista di controllo per la selezione di un raddrizzatore per bobine di filo metallico
- [ ] Coil outer diameter, inner diameter, width and weight range.
- [ ] Atteggiamento di arrivo e l'atteggiamento richiesto alla stazione successiva.
- [ ] Turn angle, and whether the unit works one way or returns.
- [ ] Handling method in and out: fork-lift, crane or conveyor.
- [ ] Floor space, foundation and clearance for the rotating envelope.
- [ ] Takt, including the hold and the return stroke.
Controlli e sicurezza
L'area di rotazione della piattaforma e della bobina rappresenta la zona di pericolo; tenere tutti al di fuori di essa mentre l'unità è in funzione. Arrestare, isolare e bloccare l'unità di alimentazione prima di qualsiasi intervento sulla bobina, sul supporto o sul morsetto e non lasciare mai una bobina bloccata con l'unità di alimentazione isolata a meno che non sia supportata meccanicamente.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma EN 415-10 definisce i requisiti generali per le macchine confezionatrici, mentre la norma ISO 12100 stabilisce il metodo di valutazione del rischio, che definisce le protezioni e il dispositivo di arresto di emergenza.
FAQ di ingegneria
Q: Why does a wire rod coil need a V cradle on the upender?
A: A round coil rolls once it stands on its rim. Our upender platforms are supplied with a V bracket, so the circular cross-section nests in the V and cannot roll sideways during the 90° turn.
Q: What coil sizes does the FZ-H05 upender take?
A: Loads of 1,000 to 1,800 mm OD and 1,000 to 5,000 kg, on a worktable up to 2,000 mm long, turned 90°.
Q: What coil data do you need before you quote an upender?
A: Send the coil outer diameter, width, weight and arriving attitude, plus the turn angle and takt; we check them against the FZ-H05 envelope above.
Passo successivo
Dimensioniamo un raddrizzatore per bobine di vergella in tre fasi:
1. **Submit your layout drawing** with the coil outer diameter, width, weight, turn angle and takt, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, including the platform and cradle arrangement and the cycle check against your takt.
3. **Book a site survey** so we confirm the handling method, the foundation and the clearance around the rotating envelope.
Lettura correlata
- [Hydraulic tilter FZ-H05](https://www.fhopepack.com/Hydraulic/hydraulic-tilter.html)
- [Customised coil upenders and tilters](https://www.fhopepack.com/Show-Room/Upender/Coil-upenders.html)
- [Large and long coil upenders in real-world operation](https://www.fhopepack.com/videos/large-and-long-coil-upenders-in-real-world-operation/)
- [Ribaltatore automatico multifunzione per bobine con piano scorrevole](https://www.fhopepack.com/videos/multipurpose-automatic-coil-tilter-with-slide-table/)
- [Steel wire coil wrapping and packing machine](https://www.fhopepack.com/videos/steel-wire-coil-wrapping-machine-and-packing-machine-2/)
fonti
- Upender specifications and features: [Hydraulic tilter FZ-H05 product page](https://www.fhopepack.com/Hydraulic/hydraulic-tilter.html)
- V bracket and platform description: [Customised coil upenders and tilters](https://www.fhopepack.com/Show-Room/Upender/Coil-upenders.html)
- Cycle timing: frame timings taken from the clip, 4 s between frames
- Machine in action: [our video on YouTube](https://www.youtube.com/watch?v=xlSbfMziKzk)
- Ambito delle norme: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Ultimo aggiornamento: 04/10/2026