**Sintesi esecutiva**
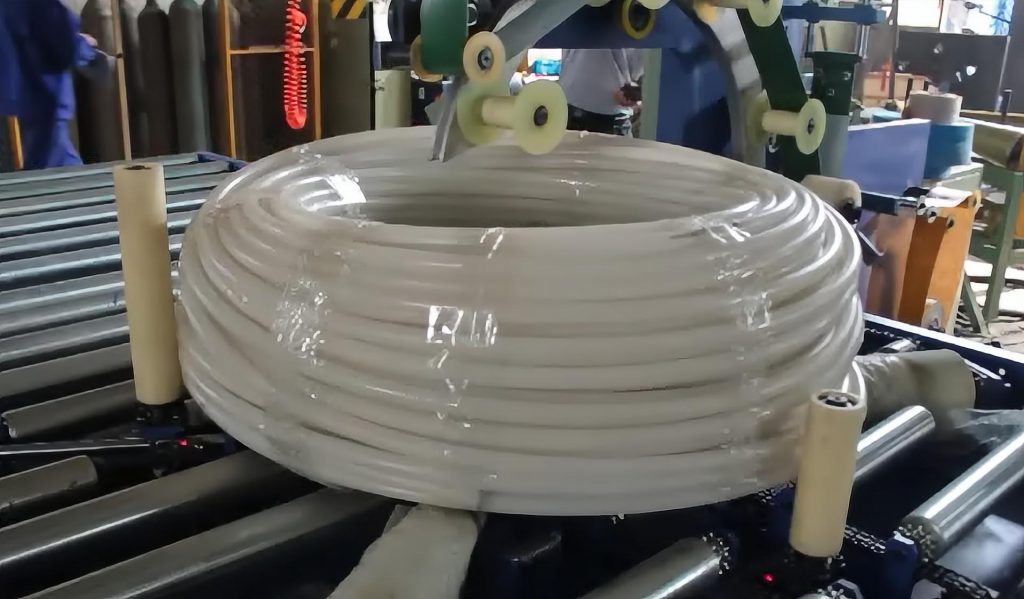
> An inline steel strip coil packing machine wraps each coil on a roller conveyor, so coils arrive bare and leave wrapped without a crane lift.
> In our clip a rusty strip coil enters, the wrapping head comes down at about 10 to 12 s and the coil leaves in a white cover by about 28 s.
> For this class our FPS-400 takes coils of 508 or 610 mm ID, 800 to 1,400 mm OD and 100 to 2,000 kg.
Sommario
- Ciò che mostra la clip, in ordine
- Tempo di ciclo sulla clip
- Perché avvolgere le bobine a striscia in linea
- Specifiche FPS-400
- Controllo del tempo
- Lista di controllo per la selezione di una macchina imballatrice per nastri d'acciaio
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Ciò che mostra la clip, in ordine
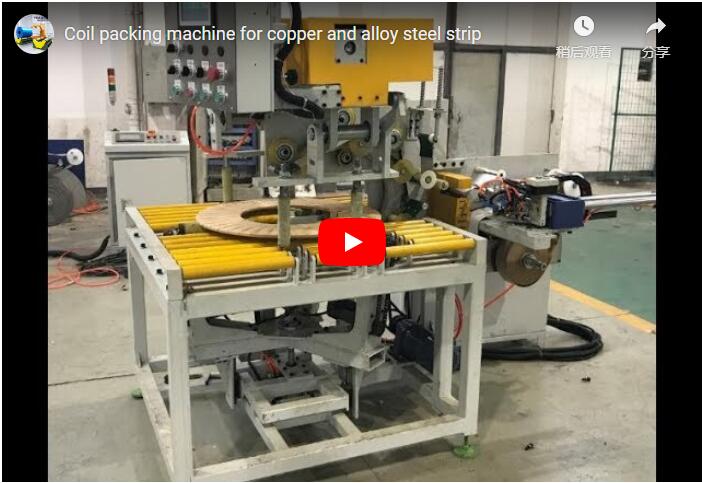
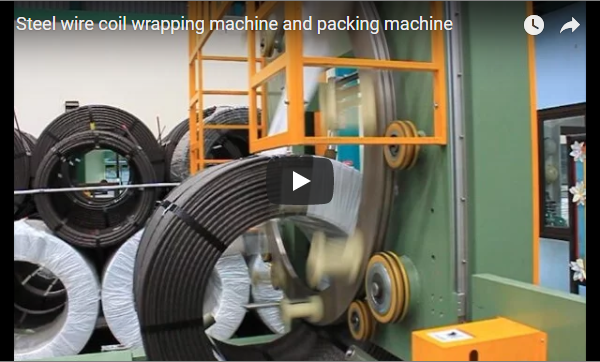
La macchina ha una struttura in acciaio blu con una colonna verticale e una testa di avvolgimento sopra un trasportatore a rulli. Guide laterali gialle corrono lungo il trasportatore e una scatola di controllo bianca con pulsanti si trova sulla destra. Una colonna luminosa rossa e verde è posizionata sul montante di sinistra.
1. **0 to about 8 s.** A dark brown strip coil with rust on its surface lies flat on the rollers under the head. The head is at rest, and wrapped white coils stand in the background.
2. **About 10 to 12 s.** The conveyor moves the coil under the head and the head starts down toward the coil.
3. **About 14 to 20 s.** The head is down at the coil, and a white cover builds up over the outer turns. A worker in a white hard hat stands at the control box and watches.
4. **About 22 to 28 s.** The head lifts, and the coil, now fully covered in white, moves on along the conveyor. The green lamp is lit.
5. **About 30 to 38 s.** With the machine on standby, the worker places a coil on the conveyor by hand.
6. **About 40 to 46 s.** The worker steps back to the right. A dark coil moves into the centre and the head comes down again.
7. **About 48 to 56 s.** The head works on the coil while the worker watches, a second white coil waits on the right, and at about 56 s the head is back up.
Tempo di ciclo sulla clip
| Premi sulla clip | Intervallo di tempo | Durata |
|---|---|---|
| Coil at rest under the head | 0 to about 8 s | about 8 s |
| Coil indexed in, head comes down | about 10 to 12 s | about 2 s |
| Wrapping with the head down | about 14 to 20 s | about 6 s |
| Head up, wrapped coil leaves | about 22 to 28 s | about 6 s |
| Head down, first and next coil | about 10 to 12 s, then about 40 to 46 s | about 28 to 34 s apart |
I tempi si riferiscono a fotogrammi distanziati di 2 secondi. Il passaggio da una testa abbassata all'altra avviene in circa 28-34 secondi, incluso il caricamento manuale che dura circa 30-38 secondi. Con un alimentatore automatico, questa fase di caricamento si sposta fuori dal percorso critico.
Perché avvolgere le bobine a striscia in linea
Le bobine di nastro escono dalla taglierina in gran numero e ognuna necessita di un rivestimento prima che si arrugginisca, si sporchi o si danneggi sui bordi durante la movimentazione. Avvolgerle sullo stesso nastro trasportatore evita di dover sollevare ogni bobina con una gru. Inoltre, mantiene la bobina piatta, impedendo che i bordi si danneggino durante la rotazione.
Sulla clip, la bobina nuda mostra già della ruggine, come è normale che accada con una copertura. Un involucro di pellicola o carta che ricopre l'intera sezione protegge la bobina dall'umidità e dalla polvere durante lo stoccaggio e il trasporto.
Specifiche FPS-400
La FPS-400 è la nostra macchina avvolgitrice per bobine di acciaio per questa gamma di bobine. La macchina nel video è della stessa classe di avvolgitrici a occhiello passante e confermiamo le dimensioni della bobina prima di proporla.
| FPS-400 steel coil packing machine | Specification |
|---|---|
| Coil inner diameter | 508 or 610 mm |
| Coil outer diameter | 800 to 1,400 mm |
Larghezza della bobina | da 100 a 400 mm |
| Peso della bobina | da 100 a 2,000 kg |
| Packing material | PVC, LLDPE, PE, paper or HDPE |
| Material roll | 50 mm core, 100 to 450 mm OD, 100 to 150 mm wide |
| Overlap rate | 10% to 90% |
| Power | 4.0 kW, 380 V, 50 Hz, 3 phase |
| Air supply | 5 to 7 kgf/cm² |
Controllo del tempo
Per un obiettivo illustrativo di 60 spire all'ora, il ritmo è di 3,600 ÷ 60 = 60 secondi per spira. Il filmato gira a circa 28-34 secondi da una bobina all'altra, quindi questo ritmo rientra ampiamente in un ritmo di 60 secondi.
Con una maggiore sovrapposizione, l'avvolgimento richiede più tempo, quindi verifichiamo il tempo di avvolgimento in base alla sovrapposizione e alla larghezza della bobina specificate nella proposta. Quando la produzione della taglierina è ancora più elevata, aggiungiamo un alimentatore motorizzato e un buffer in modo che l'avvolgitrice non debba mai attendere un caricamento manuale.
Lista di controllo per la selezione di una macchina imballatrice per nastri d'acciaio
- [ ] Coil ID, OD, width and weight, against the FPS-400 window in the table.
- [ ] Wrapping material and overlap for the storage and transport time.
- [ ] Output target per hour, matched to the slitter.
- [ ] Infeed and outfeed: manual, powered conveyor or buffer.
- [ ] Downstream steps: strapping, labelling, stacking on pallets.
Controlli e sicurezza
Nel video, l'operatore osserva dalla cabina di controllo mentre la testa è abbassata e carica manualmente la bobina solo quando la macchina è in modalità standby. Abbiamo progettato il nostro modello equivalente basandoci su questa regola. L'elemento da eliminare in fase di progettazione è la presenza di una mano sulla testa o sul nastro trasportatore mentre la testa è in movimento.
Arrestare, isolare e bloccare la macchina prima che qualcuno intervenga per rimuovere un'interruzione del materiale, cambi un rotolo di materiale o lavori sotto la testa di avvolgimento. La colonna luminosa mostra lo stato di funzionamento a colpo d'occhio. Nel nostro modello equivalente, le protezioni impediscono alle mani di raggiungere la testa di avvolgimento e i rulli durante l'avvolgimento.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 disciplina i requisiti generali per le macchine confezionatrici, specificando le protezioni e il dispositivo di arresto.
FAQ di ingegneria
Q: How fast does the machine in the clip wrap a strip coil?
A: The head is down for about 6 s on the first coil, and one head-down follows the next about 28 to 34 s apart, including a manual load.
Q: Which coils fit the FPS-400?
A: Coils of 508 or 610 mm ID, 800 to 1,400 mm OD, 100 to 400 mm width and 100 to 2,000 kg.
Q: Which wrapping materials can be used?
A: PVC, LLDPE, PE, paper or HDPE, with an overlap rate of 10% to 90%.
Passo successivo
Dimensioniamo una macchina imballatrice per nastri d'acciaio in tre fasi:
1. **Submit your layout drawing** with the coil ID, OD, width, weight, wrapping material and output target, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, with the machine arrangement, the conveyor layout and the cycle check against your takt.
3. **Book a site survey** so we confirm the slitter exit, the floor space and the operator position.
Lettura correlata
- [Steel coil packing machine FPS-400](https://www.fhopepack.com/Steel-coil-wrapping-machine/Steel-coil-packine-machine-FPS-400.html)
- [Slitting coil packaging line](https://www.fhopepack.com/Show-Room/steel/slitting-coil-packaging-line.html)
- [Coil packing machines](https://www.fhopepack.com/Coil_packing_machine.html)
- [Coil wrapping machine with taping and label printer](https://www.fhopepack.com/videos/coil-wrapping-machine-with-tapping-and-barcode-printer/)
fonti
- Machine specifications: [FPS-400 steel coil packing machine product page](https://www.fhopepack.com/Steel-coil-wrapping-machine/Steel-coil-packine-machine-FPS-400.html)
- Clip timing: frame timings taken from our clip, 2 s between frames
- Machine in action: [our video on YouTube](https://www.youtube.com/watch?v=9K8uYoKvuVs)
- Ambito delle norme: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Ultimo aggiornamento: 05/10/2026