Comprendere le linee automatiche di compattazione e reggiatura del filo d'acciaio: domande frequenti
L'integrazione di linee automatiche di compattazione e reggiatura del filo d'acciaio rappresenta un significativo progresso nel settore della produzione e lavorazione del filo. Questa tecnologia ottimizza la movimentazione delle bobine di filo d'acciaio, migliorandone l'efficienza e la sicurezza. Per chiarire le capacità e i requisiti di questi sistemi, di seguito sono riportate le risposte a 10 domande frequenti.
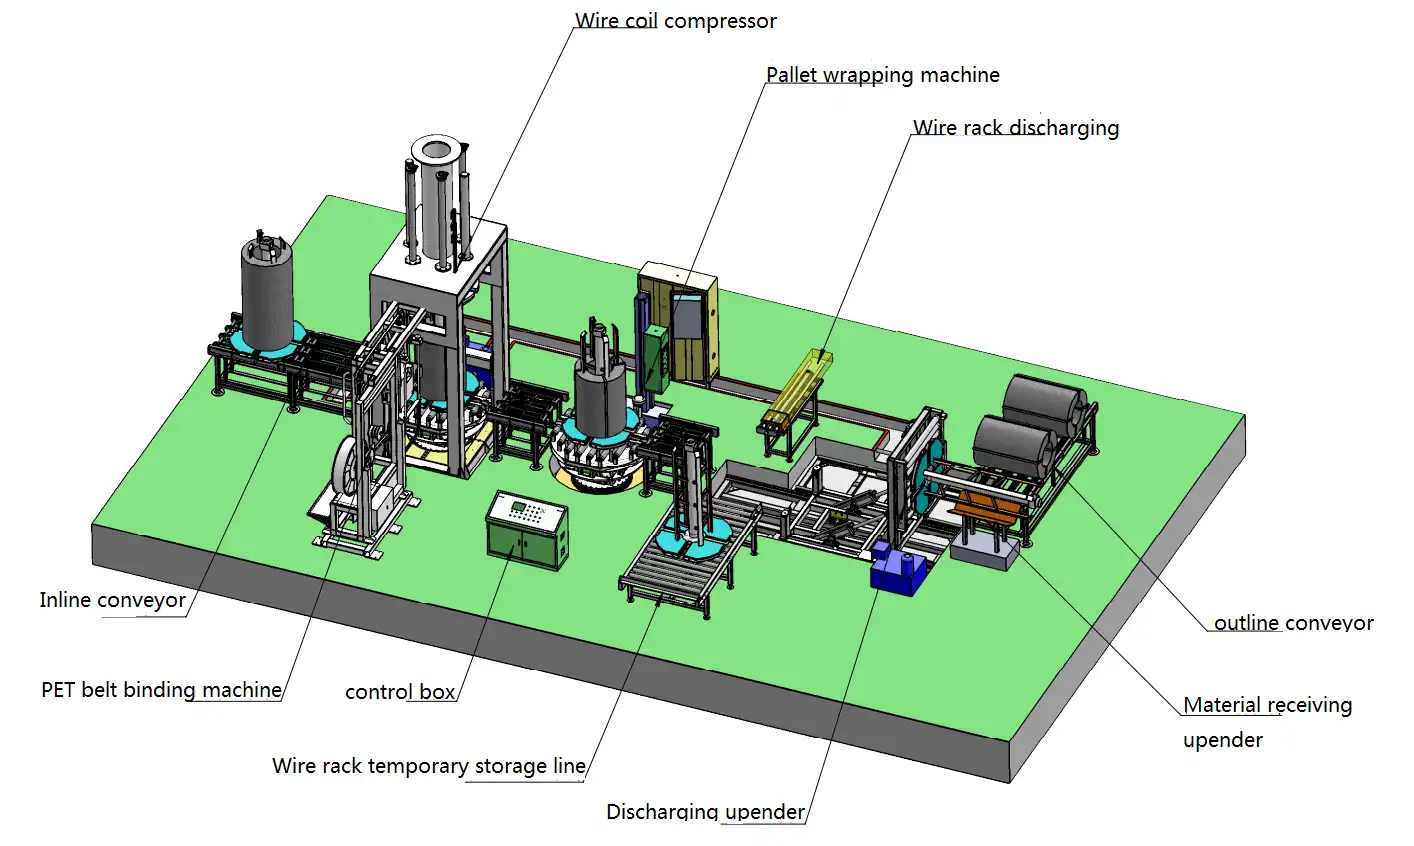
1. Qual è l'altezza tipica delle bobine di filo prima della compattazione?
L'altezza iniziale di una bobina di filo d'acciaio dipende principalmente dal suo peso e dal modo in cui è avvolta. Questa dimensione è fondamentale per la progettazione della corsa verticale e delle capacità di movimentazione del compattatore.
- Una bobina pesante 500 kg potrebbe avere un'altezza iniziale fino a 600 mm.
- Una bobina più pesante, come una del peso di 1000 kg, potrebbe raggiungere fino a 1220 mm in altezza.
Una linea automatica di compattazione e reggiatura efficace deve essere progettata per gestire l'intera gamma di altezze delle bobine previste, specifiche per la vostra produzione.
2. Quali sono le dimensioni tipiche di una bobina di filo compattato?
Dopo la compattazione, l'altezza della bobina di filo si riduce significativamente, rendendola più densa e stabile per la movimentazione e il trasporto. L'altezza finale dopo la compattazione dipende da fattori quali l'altezza iniziale, il diametro del filo, la forza di compattazione e la densità desiderata.
- Sebbene le dimensioni esatte varino in base al diametro esterno della bobina e ai requisiti specifici, l'obiettivo è ottenere una bobina ben compatta.
- La progettazione della linea di confezionamento (compresa la forza di compattazione, le posizioni delle cinghie e le successive operazioni di movimentazione, come la rimozione dei cestelli) deve garantire che le dimensioni finali dell'imballaggio soddisfino le esigenze logistiche e di stoccaggio.
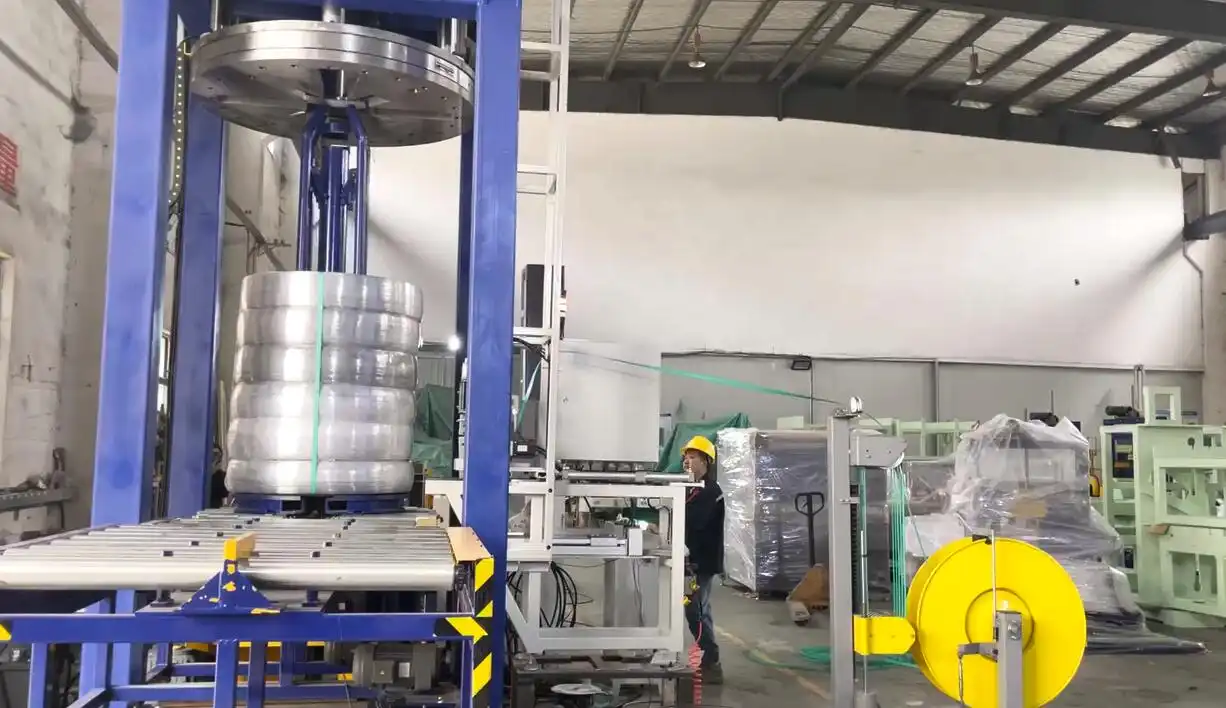
3. Quante bobine può lavorare una linea automatica all'ora?
La produttività è un indicatore chiave delle prestazioni di questi sistemi. La capacità di lavorazione dipende dalla progettazione della linea, dal tempo di ciclo di ciascuna stazione (compattazione, reggiatura, trasporto) e dalle dimensioni delle bobine.
- Un sistema tipico potrebbe elaborare fino a 10 bobine all'ora.
- Ciò si traduce approssimativamente in 240 bobine in funzione 24 ore su 24.
- I tempi del ciclo individuale sono spesso intorno 4-6 minuti per bobina, che comprende l'intero processo dall'ingresso all'uscita. Fattori come il numero di cinghie necessarie possono influenzare questa tariffa.
4. È necessario un supporto o un apposito supporto per la reggiatura?
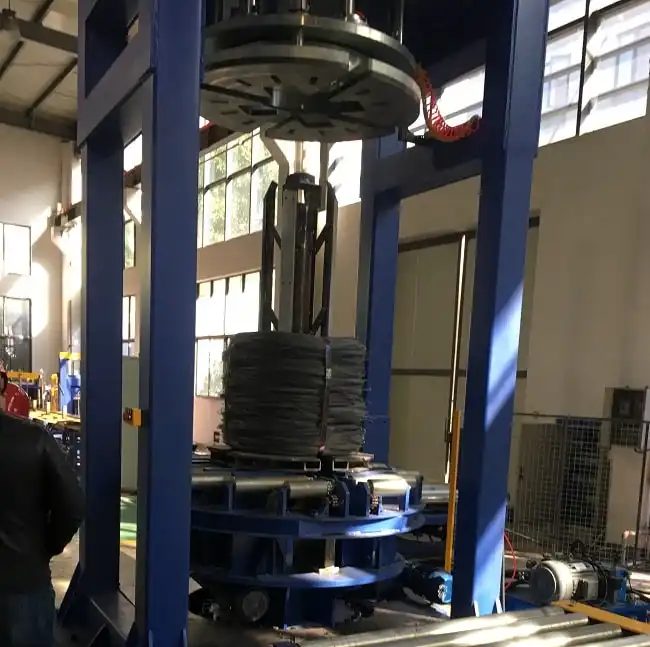
Sì, spesso è necessario un supporto per cavi specializzato (a volte chiamato rastrelliera, cestello o supporto). Questo supporto ha molteplici scopi:
- Mantiene la forma della bobina durante la manipolazione prima della compattazione.
- Fondamentalmente, fornisce lo spazio necessario affinché la testa di reggiatura possa passare attraverso l'occhiello centrale della bobina durante il processo di reggiatura, assicurando che le cinghie fissino la bobina di filo stessa, separatamente dal supporto.
- Questi supporti possono essere generalmente acquistati dal produttore della macchina o prodotti in base alle specifiche fornite.
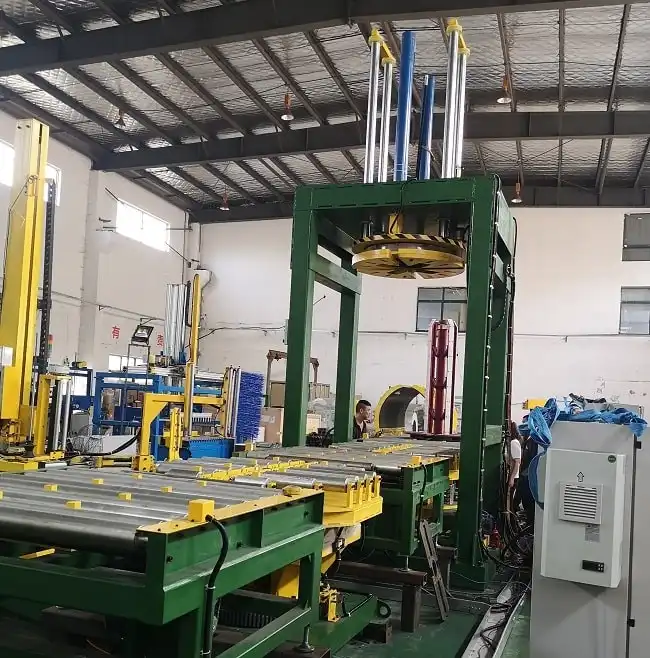
5. Qual è il diametro massimo del filo che il sistema può gestire?
I componenti della linea, in particolare il compattatore e la testa di reggiatura, devono essere sufficientemente robusti per il filo metallico lavorato.
- Molti sistemi sono progettati per gestire diametri comuni di filo d'acciaio, potenzialmente fino a 5.0 mm o talvolta anche più grandi, a seconda del modello e della configurazione specifici della macchina.
- È fondamentale verificare che le specifiche della macchina corrispondano ai diametri massimi (e minimi) dei fili utilizzati nella vostra produzione.
6. Quanto è automatizzato il processo di compattazione e reggiatura?
Queste linee sono progettate per la completa automazione . Una volta caricate le bobine sul nastro trasportatore di alimentazione (manualmente o tramite automazione a monte), il sistema gestisce in genere:
- Trasporto di bobine tra le stazioni.
- Centratura e posizionamento.
- Compattazione secondo parametri preimpostati.
- Fissaggio nei punti designati.
- Pesatura, etichettatura e scarico opzionali. L'intervento dell'operatore è generalmente limitato al carico dei contenitori, al rifornimento del materiale di reggiatura, al monitoraggio del processo e all'esecuzione della manutenzione.
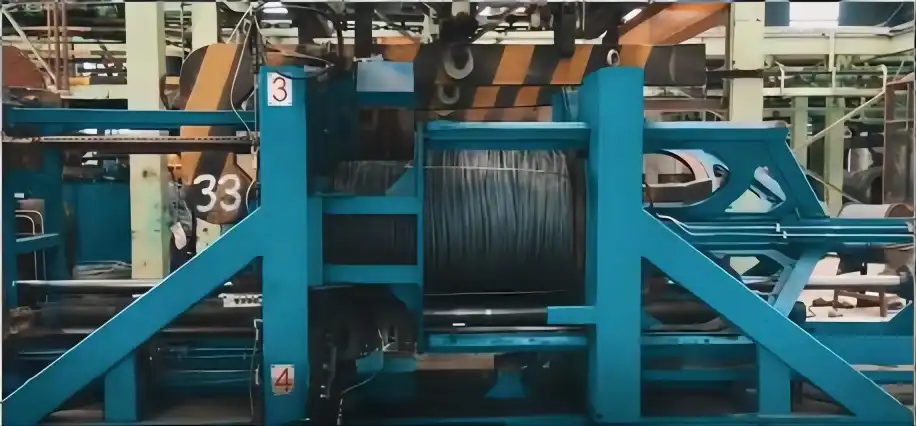
7. Che tipo di materiale di reggiatura viene utilizzato?
La scelta del materiale di reggiatura dipende dal peso della bobina, dal tipo di filo, dalla tensione richiesta e dalle condizioni di trasporto/stoccaggio. Le opzioni più comuni includono:
- Reggette in poliestere (PET): Offre elevata resistenza e mantiene bene la tensione. Spesso preferito per il suo rapporto costo-efficacia e la resistenza agli agenti atmosferici.
- Reggia in acciaio: Garantisce massima resistenza e rigidità, risultando adatta per applicazioni molto gravose o impegnative. La testa di reggiatura della macchina deve essere compatibile con il materiale scelto (ad esempio, le teste in PET utilizzano saldature a frizione, le teste in acciaio utilizzano guarnizioni o tacche). Un materiale di reggiatura di alta qualità è essenziale per un contenimento sicuro.
8. Di quanto spazio a terra ha bisogno la linea?
Le linee automatiche di compattazione e reggiatura sono attrezzature di notevoli dimensioni. Lo spazio necessario dipende da:
- La configurazione generale della linea (lineare, a L, a U).
- Il numero di stazioni incluse (ad esempio, compattazione, reggiatura, pesatura, etichettatura, movimentazione del vettore).
- Dimensioni della bobina e zone tampone necessarie.
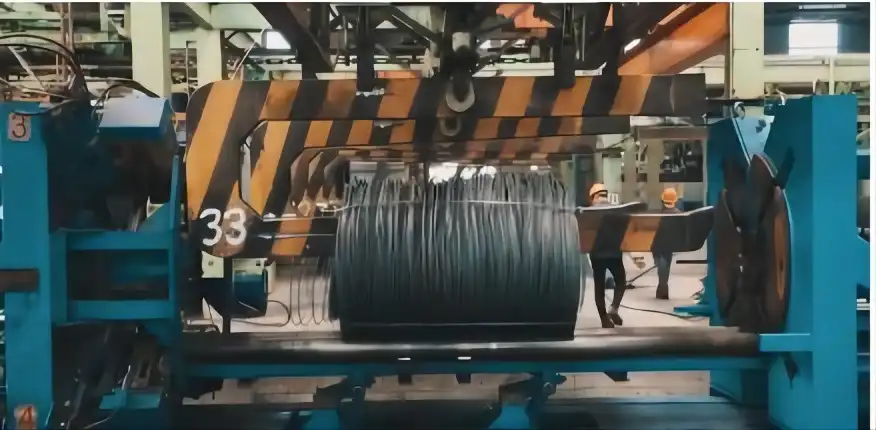
- Requisiti di accesso per il funzionamento e la manutenzione. Per una pianificazione accurata degli spazi è necessario un disegno di layout dettagliato specifico per il sistema proposto. L'ingombro previsto è considerevole, spesso di decine di metri quadrati.
9. Che tipo di manutenzione è necessaria per la linea?
La manutenzione regolare è fondamentale per garantire la longevità, l'affidabilità e la sicurezza della linea automatica. Le principali attività di manutenzione includono:
- Manutenzione preventiva: Attività programmate come la pulizia di sensori e guide, la lubrificazione delle parti mobili (catene, cuscinetti, cilindri), il controllo di perdite nei sistemi idraulici/pneumatici, l'ispezione delle parti soggette a usura (ad esempio, guide per cinghie, taglierine, guarnizioni) e la verifica delle funzioni di sicurezza.
- Sostituzione dei materiali di consumo: Sostituire regolarmente le bobine di reggiatura ed eventualmente le guarnizioni, se si utilizza reggiatura in acciaio.
- Calibrazione: Controlli e regolazioni periodiche della pressione di compattazione, della tensione delle cinghie e dei sensori di posizionamento. È fondamentale attenersi scrupolosamente al programma e alle procedure di manutenzione raccomandate dal produttore.
10. Quali funzionalità di sicurezza sono generalmente incluse?
La sicurezza è fondamentale negli ambienti industriali automatizzati. Queste linee integrano molteplici dispositivi di sicurezza, quali:
- Protezione fisica: Recinzioni o barriere per impedire al personale di accedere ad aree pericolose durante le operazioni.
- Porte di accesso con interblocco: Porte che arrestano automaticamente la macchina se aperte.
- Tende luminose: Dispositivi di sicurezza che rilevano la presenza in zone riservate e attivano l'arresto.
- Pulsanti di arresto di emergenza (E-stop): Pulsanti chiaramente contrassegnati e posizionati strategicamente per arrestare immediatamente l'intera linea in caso di emergenza.
- Spie di avvertimento e allarmi: Segnali visivi e acustici che indicano lo stato della macchina o eventuali guasti.
- Sistemi di controllo di sicurezza: Progettato per garantire procedure di funzionamento e arresto sicure. Una formazione adeguata e il rispetto dei protocolli di sicurezza sono fondamentali per gli operatori.
Considerazioni operative aggiuntive
Oltre a queste domande fondamentali, è importante valutare fattori come l'efficienza operativa e la personalizzazione:
- Fattori di efficienza: È importante considerare l'efficienza complessiva delle apparecchiature (OEE) della linea. Questa include non solo la velocità (disponibilità), ma anche le prestazioni (velocità effettiva rispetto a quella progettata) e la qualità (percentuale di bobine correttamente compattate/reggiate). Ridurre al minimo i tempi di inattività attraverso una progettazione robusta e una manutenzione efficace contribuisce in modo significativo all'efficienza.
- Facilità di funzionamento: Un'interfaccia uomo-macchina (HMI) ben progettata, con comandi intuitivi, diagnostica chiara e gestione semplificata delle ricette, semplifica l'utilizzo e riduce il rischio di errori. Anche l'accessibilità per le operazioni di routine, come la sostituzione delle cinghie, influisce sull'usabilità.
- Personalizzazione e integrazione: Valutare la capacità del sistema di essere adattato a esigenze specifiche. È in grado di gestire bobine di dimensioni o tipologie particolari? Può integrarsi con i sistemi di gestione dell'impianto esistenti (MES, ERP) per lo scambio di dati? È possibile incorporare funzionalità aggiuntive come bilance, applicatori di etichette o soluzioni di trasporto specializzate?
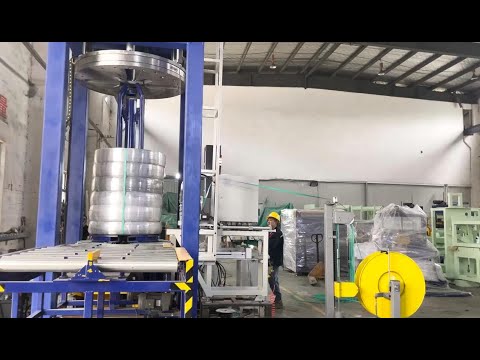
Comprendere questi aspetti delle linee automatiche di compattazione e reggiatura del filo d'acciaio consente una valutazione più consapevole quando si considera questa tecnologia per migliorare le operazioni di confezionamento del filo.