1. introduzione
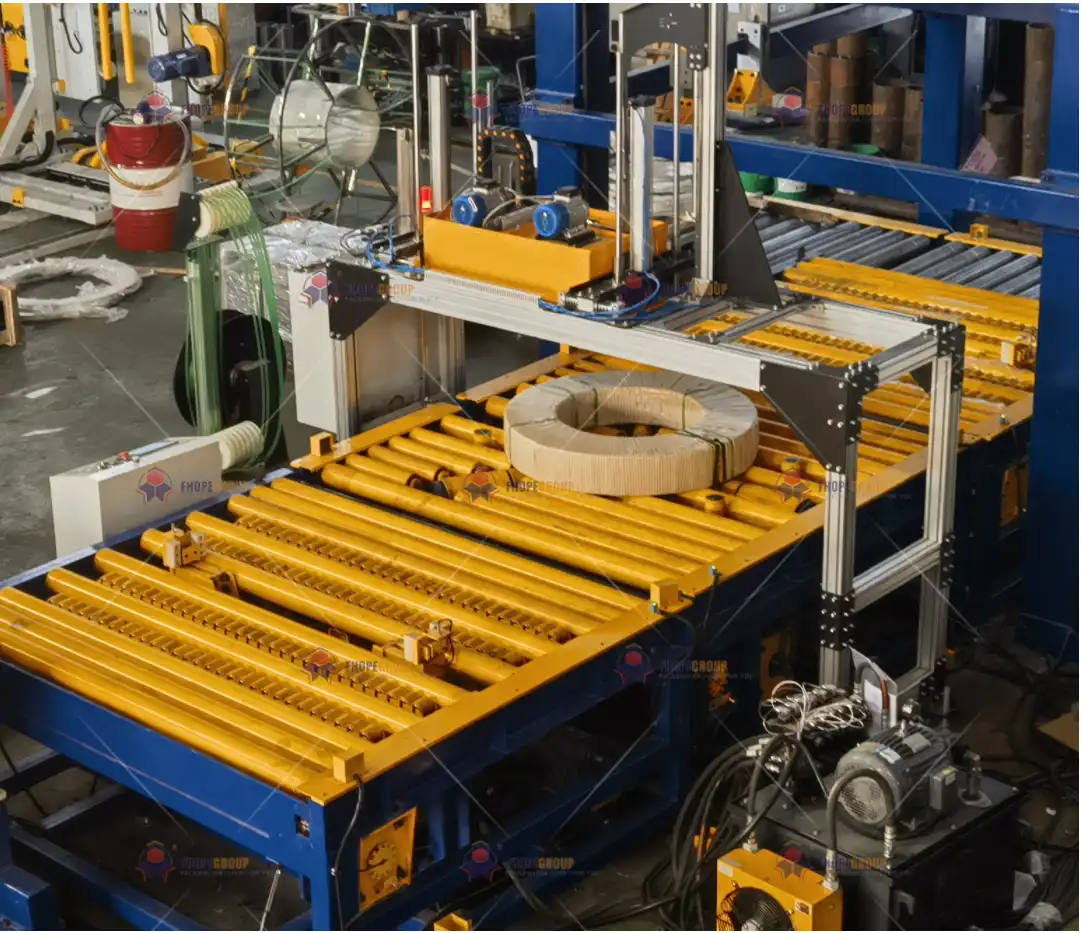
Negli ambienti industriali in cui le bobine di acciaio vengono imballate , reggiate e impilate, precisione e uniformità sono fondamentali per operazioni affidabili e ad alto volume. Una tipica linea di imballaggio di bobine comprende diverse macchine, come la macchina imballatrice , la reggiatrice e l'impilatrice, ciascuna azionata da motori elettrici, servomotori o attuatori idraulici. Tutte queste macchine sono orchestrate da un sofisticato sistema di controllo, che in genere include PLC (Controllori Logici Programmabili) , VFD (Azionamenti a Frequenza Variabile) e servomotori avanzati.
Affinché questo sofisticato sistema funzioni senza intoppi, la fase di debug del programma è indispensabile. Il debug garantisce la corretta interazione tra assiemi meccanici, sensori, azionamenti e interfacce utente; mette a punto la miriade di circuiti di controllo, interblocchi di sicurezza e profili di movimento per garantire un funzionamento stabile e una produttività elevata. In sostanza, il debug del programma fonde le norme di progettazione meccanica con la logica di controllo per garantire la sicurezza, ottimizzare i tempi di ciclo e mantenere prestazioni robuste per tutto il ciclo di vita operativo del sistema.
Questo documento chiarisce le complessità del debug di programma per una linea di confezionamento di bobine, facendo riferimento a standard internazionali consolidati come ISO 9283 (robotica e precisione del movimento), IEC 61131-3 (linguaggi di programmazione PLC), VDI 2206 (linee guida per i sistemi meccatronici) e EN 415-10 (sicurezza delle macchine per il confezionamento). L'obiettivo è fornire una visione completa di come una procedura di debug integrata sfrutti la modellazione virtuale, l'analisi dei dati in tempo reale e la messa a punto iterativa per offrire funzionalità coerenti e tolleranti ai guasti.
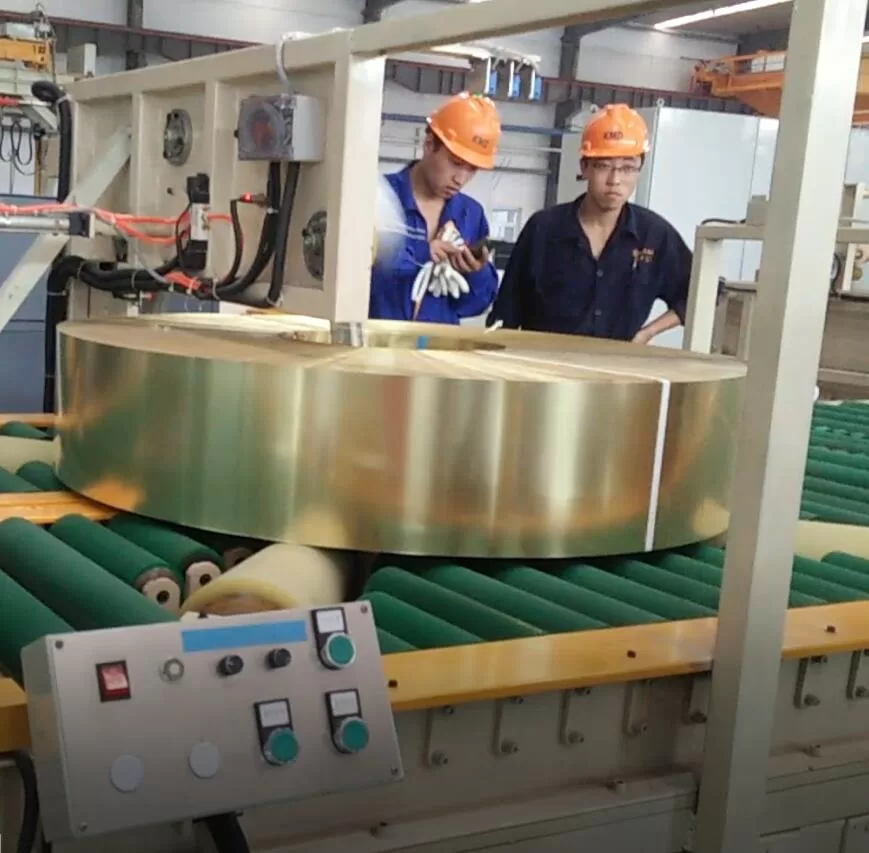
2. Framework di debug: Coesione meccanica-controllo
2.1 Coordinamento dei sistemi meccanici e di controllo
Una linea di confezionamento di bobine combina componenti meccanici robusti (telai, cilindri, riduttori, rulli) con elettronica avanzata e logica gestita da software. Il raggiungimento di prestazioni stabili richiede una stretta sinergia tra questi elementi. Ad esempio:
-
Gestione dell'accelerazione e dello strappo del servomotore
- L'accelerazione (e la decelerazione) rapide devono essere configurate nel servoazionamento per evitare sollecitazioni meccaniche eccessive.
- Standard come IEC 61800-7 Specificare i valori massimi di jerk (ad esempio, ≤50 m/s³) che contribuiscono a ridurre le vibrazioni e a prolungare la durata del componente.
-
Risposta e controllo idraulico
- I sistemi idraulici spesso bloccano, sollevano o ruotano bobine pesanti. I tempi di risposta corretti, spesso misurati come il ritardo per raggiungere il 90% della pressione impostata, dovrebbero essere ≤0.8 s (per ISO-10767 1), garantendo una precisa sincronizzazione con le azioni servoassistite.
-
Interblocchi di sicurezza
- Arresti di emergenza, cancelli di sicurezza e dispositivi di interblocco per le guardie devono essere integrati nella logica di controllo con il minimo ritardo possibile.
- EN-60204 1 impone ritardi di trasmissione del segnale di arresto di emergenza pari o inferiori a 20 ms per salvaguardare gli operatori e le apparecchiature.
2.2 Interazione tra i materiali e compatibilità con i sensori
Nella fase di debug, è fondamentale verificare che i sensori e le parti meccaniche interagiscano in modo affidabile sotto stress operativo:
-
Materiali di carico sostitutivi 1
- Anziché utilizzare vere e proprie bobine di acciaio durante la fase iniziale di debug, è possibile impiegare masse di prova standardizzate (ad esempio, blocchi di acciaio Q235B con una densità nota di 7.85 g/cm³). Ciò riduce i rischi e consente di eseguire procedure di test ripetibili.
-
Simulazioni di attrito e usura 2
- Gli elementi volventi potrebbero presentare coefficienti di attrito inferiori a 0.15 (ASTM D1894) se vengono utilizzati PTFE o rivestimenti speciali a basso attrito. I test garantiscono che la logica del PLC tenga conto delle variazioni di attrito reali nel tempo.
-
- Se cavi, servomotori o sensori operano in prossimità di fonti di calore, la verifica della resistenza dell'isolamento (ad esempio, 200 °C per 1,000 ore in conformità alla norma IEC 60811-201) è fondamentale per garantire la stabilità e l'integrità del segnale.
Grazie a questi controlli, il debug passa da una messa a punto dei parametri basata esclusivamente sul software a un approccio integrato che affronta la stabilità meccanica, le prestazioni dei materiali e l'affidabilità della logica di controllo.
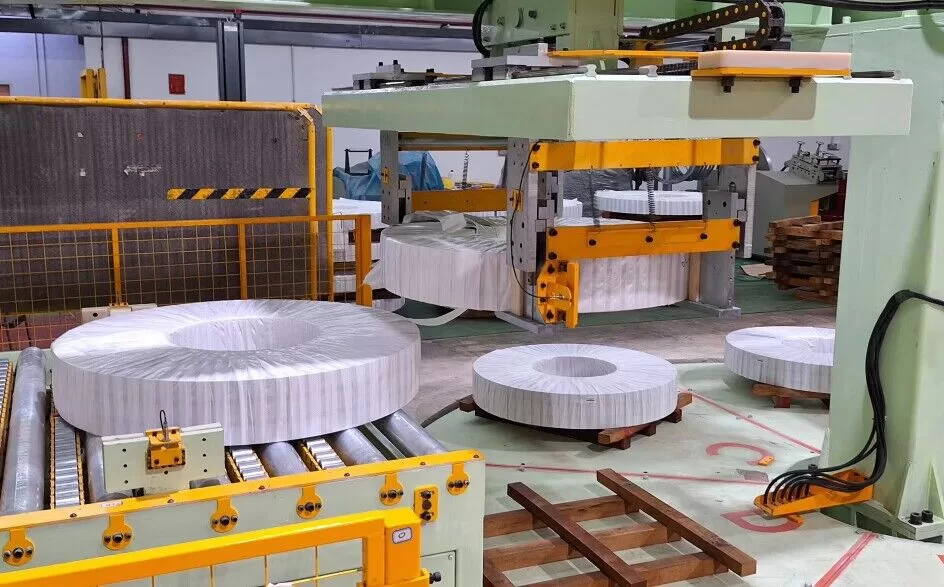
3. Flusso di lavoro di debug: dalla simulazione alla regolazione in tempo reale
La sequenza di debug si articola in genere in quattro fasi principali. Ciascuna fase si avvale di strumenti di ingegneria specializzati e metodologie di test, affinando la logica del programma e le metriche di prestazione a livelli progressivamente più profondi.
3.1 Pre-debug del gemello digitale
Le tecniche di digital twin o di collaudo virtuale si stanno diffondendo sempre più negli impianti di produzione moderni. Si utilizzano piattaforme come MATLAB/Simulink , Siemens NX MCD o TIA Portal per gli ambienti virtuali:
-
Modellazione della logica di controllo
- È possibile mappare i profili di PLC, controllori di movimento e azionamenti in un ambiente di simulazione.
- Gli ingegneri verificano le transizioni di stato, le risposte di I/O e le curve di movimento prima di alimentare l'hardware fisico.
-
Verifiche di collisione e cinematica
- Il rilevamento virtuale delle collisioni garantisce che bracci meccanici, sollevatori di bobine o teste di reggiatura non superino i limiti di progettazione.
- Le simulazioni cinematiche valutano come le variazioni della coppia del servomotore o della pressione idraulica possano influenzare le traiettorie di spostamento della bobina.
-
Ottimizzazione predittiva
- Il debug in fase iniziale sfrutta algoritmi avanzati (ad esempio, NSGA-II per l'ottimizzazione multi-obiettivo) per bilanciare velocità, controllo della tensione e margini di sicurezza.
- Anticipando questi miglioramenti nell'ambiente virtuale, i tempi di debug in loco possono ridursi fino al 40%.
3.2 Test a ciclo chiuso del sottosistema
Dopo la validazione virtuale, la fase successiva prevede la realizzazione fisica di ciascun sottosistema:
-
Identificazione dell'inerzia del servomotore
- Molti servoazionamenti moderni dispongono di routine integrate per identificare l'inerzia del carico, ottimizzando i guadagni di controllo per un movimento stabile.
- L'obiettivo è ottenere un overshoot minimo e tempi di assestamento brevi.
-
Proporzione idraulica e risposta della servovalvola
- Il test di risposta al gradino per gli attuatori idraulici misura la velocità e la precisione con cui il sistema si pressurizza.
- I dati derivanti da questi test vengono reimmessi negli algoritmi PID o feedforward a circuito chiuso del PLC, garantendo un movimento coordinato con le sezioni servoassistite.
-
Sensori e Attuatori
- I sensori di prossimità, gli interruttori fotoelettrici o le celle di carico devono essere testati singolarmente.
- Se il punto di attivazione o la soglia di un sensore non sono corretti, ciò può causare un caricamento errato della bobina o avvii di ciclo non corretti.
3.3 Debug del sistema integrato
Una volta validato ciascun sottosistema, gli ingegneri li unificano sotto il programma principale del PLC:
-
Collaborazione HMI-PLC-VFD
- L'interfaccia uomo-macchina (HMI) gestisce i comandi dell'operatore, mentre il PLC li interpreta e invia i segnali agli inverter o ai servoazionamenti.
- Il debug garantisce che i riferimenti di velocità, i segnali di avvio/arresto e i blocchi di sicurezza siano perfettamente allineati. Ad esempio, una discrepanza nella scala di riferimento potrebbe causare un funzionamento troppo veloce o troppo lento dei trasportatori a rulli, disallineando il flusso delle bobine.
-
Controllo della tensione della pellicola di imballaggio
- Nelle linee che utilizzano pellicola estensibile, la tensione deve rimanere entro ±2% del valore di riferimento (secondo la norma EN 12079-1 o linee guida simili).
- Il PLC può utilizzare il controllo feedforward combinato con il feedback di tensione in tempo reale per mantenere la coerenza nonostante le variazioni del diametro della bobina.
-
Sincronizzazione dei tempi
- Le linee di produzione di grandi dimensioni spesso si affidano ad hardware di controllo distribuito, che richiede una sincronizzazione con una precisione di quasi microsecondi (IEC 61158-2) per garantire transizioni fluide durante il passaggio delle bobine dall'imballaggio alla reggiatura o all'impilamento.
3.4 Ottimizzazione dello scenario operativo
Una volta che la linea integrata funziona correttamente, gli ingegneri ne perfezionano le prestazioni:
-
Regolazione del tasso di produzione
- Aumentare gradualmente la velocità della linea fino alla massima capacità produttiva nominale (ad esempio, 15 bobine/ora) monitorando la coppia del motore, le pressioni del fluido e le latenze dei sensori.
- In caso di picchi di tensione o collisioni, potrebbe essere necessario regolare i tempi di rampa del servomotore o le distanze di buffer.
-
Algoritmo genetico o aggiustamenti euristici
- Le linee avanzate possono incorporare l'ottimizzazione parametrica (ad esempio, utilizzando un algoritmo genetico o un approccio basato sul gradiente) per scoprire i parametri di controllo ideali che producono il tempo di ciclo più breve possibile senza superare le soglie di stress meccanico.
-
Minimizzazione del consumo energetico
- L'individuazione dei consumi di energia a vuoto, la regolazione delle rampe di decelerazione degli inverter o l'utilizzo di modalità di risparmio energetico dei servomotori durante i periodi di inattività della produzione possono ridurre il consumo energetico di oltre il 10-15%.
- Linee guida formali come ISO-14955 2 Definire strategie per l'efficienza energetica delle macchine utensili, adattabili alle linee di confezionamento.
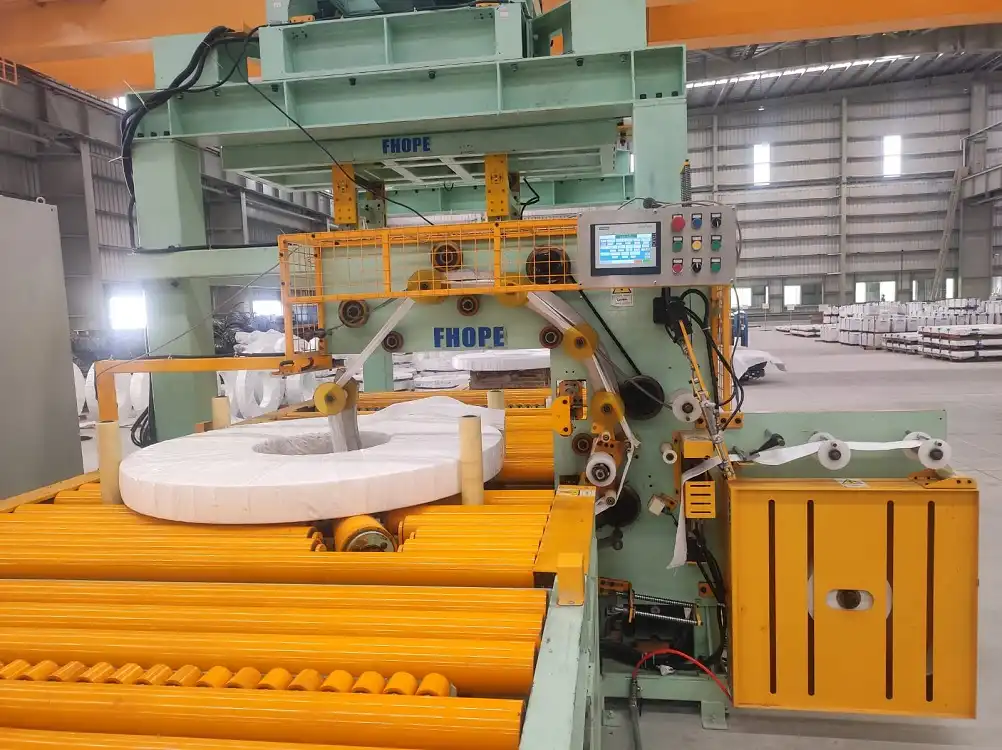
4. Gestione del debug del ciclo di vita
4.1 Fase di verifica della progettazione
La maggior parte del debug inizia a livello concettuale, in parallelo con la progettazione:
-
Virtualizzazione del programma PLC
- Con piattaforme avanzate come Portale TIA SiemensI blocchi logici possono essere simulati con I/O digitali o unità virtuali.
- Riduce i costi di prototipazione fisica verificando le sequenze logiche di base (arresti di emergenza, interblocchi, attivazione dei sensori) prima dell'installazione dell'hardware.
-
Simulazione della dinamica multicorpo
- Strumenti come ADAMS or RecurDyn gestire eventi meccanici più dettagliati, verificando le forze di contatto, le sollecitazioni sulle giunzioni o l'inerzia delle bobine nelle transizioni.
- Ridurre al minimo gli urti meccanici (con un margine di ±5%) diminuisce il rischio di affaticamento strutturale o di fessurazione delle saldature durante l'intero ciclo di vita della macchina.
4.2 Controllo del processo di produzione
Durante la produzione, ogni fase può essere accompagnata da un debug incrementale:
Durante la produzione, ogni fase può essere accompagnata da un debug incrementale:
-
Monitoraggio dei dati in tempo reale
- Il campionamento a intervalli inferiori al secondo (ad esempio, 5-10 ms) registra parametri come la corrente del servomotore, la pressione idraulica o lo scostamento di posizione.
- Strumenti come FPGA LabVIEW or NI CompactRIO Contribuiscono all'acquisizione di dati ad alta frequenza per analisi avanzate del segnale.
-
Controllo di Versione
- Le modifiche al codice PLC vengono archiviate in repository (come Git) conformi a IEC 61131-3 linee guida che consentono di annullare le modifiche introdotte di recente qualora causino regressioni.
- Timestamp in ISO 8601 Il formato garantisce chiarezza su quale versione è stata distribuita e quando.
-
Tracciabilità in officina
- Ogni iterazione del programma è documentata con lo stato attuale della macchina: parametri di azionamento, calibrazioni dei sensori e modifiche hardware.
- Qualora si verificasse un guasto in futuro, i tecnici potranno ricostruire lo stato della macchina in qualsiasi punto di controllo precedente per analizzare le cause principali.
4.3 Fase operativa e aggiornamenti intelligenti
Nella produzione in tempo reale, il debug si trasforma in miglioramento continuo :
-
Autoottimizzazione
- Alcune linee di confezionamento in bobina incorporano il controllo predittivo basato su modello o algoritmi adattivi che regolano automaticamente i parametri in tempo reale, migliorando la produttività o riducendo il consumo di film di circa il 15%.
- Accoppiato con un gemello digitaleIl sistema può eseguire scenari "what-if" offline prima di implementare le modifiche sulle apparecchiature fisiche.
-
OPC UA per l'accesso ai dati
- Comunicazione standardizzata per IEC 62541 Consente la condivisione dei dati tra diverse piattaforme: operatori, ingegneri o persino fornitori di servizi remoti possono accedere ai registri storici o modificare i parametri in modo sicuro.
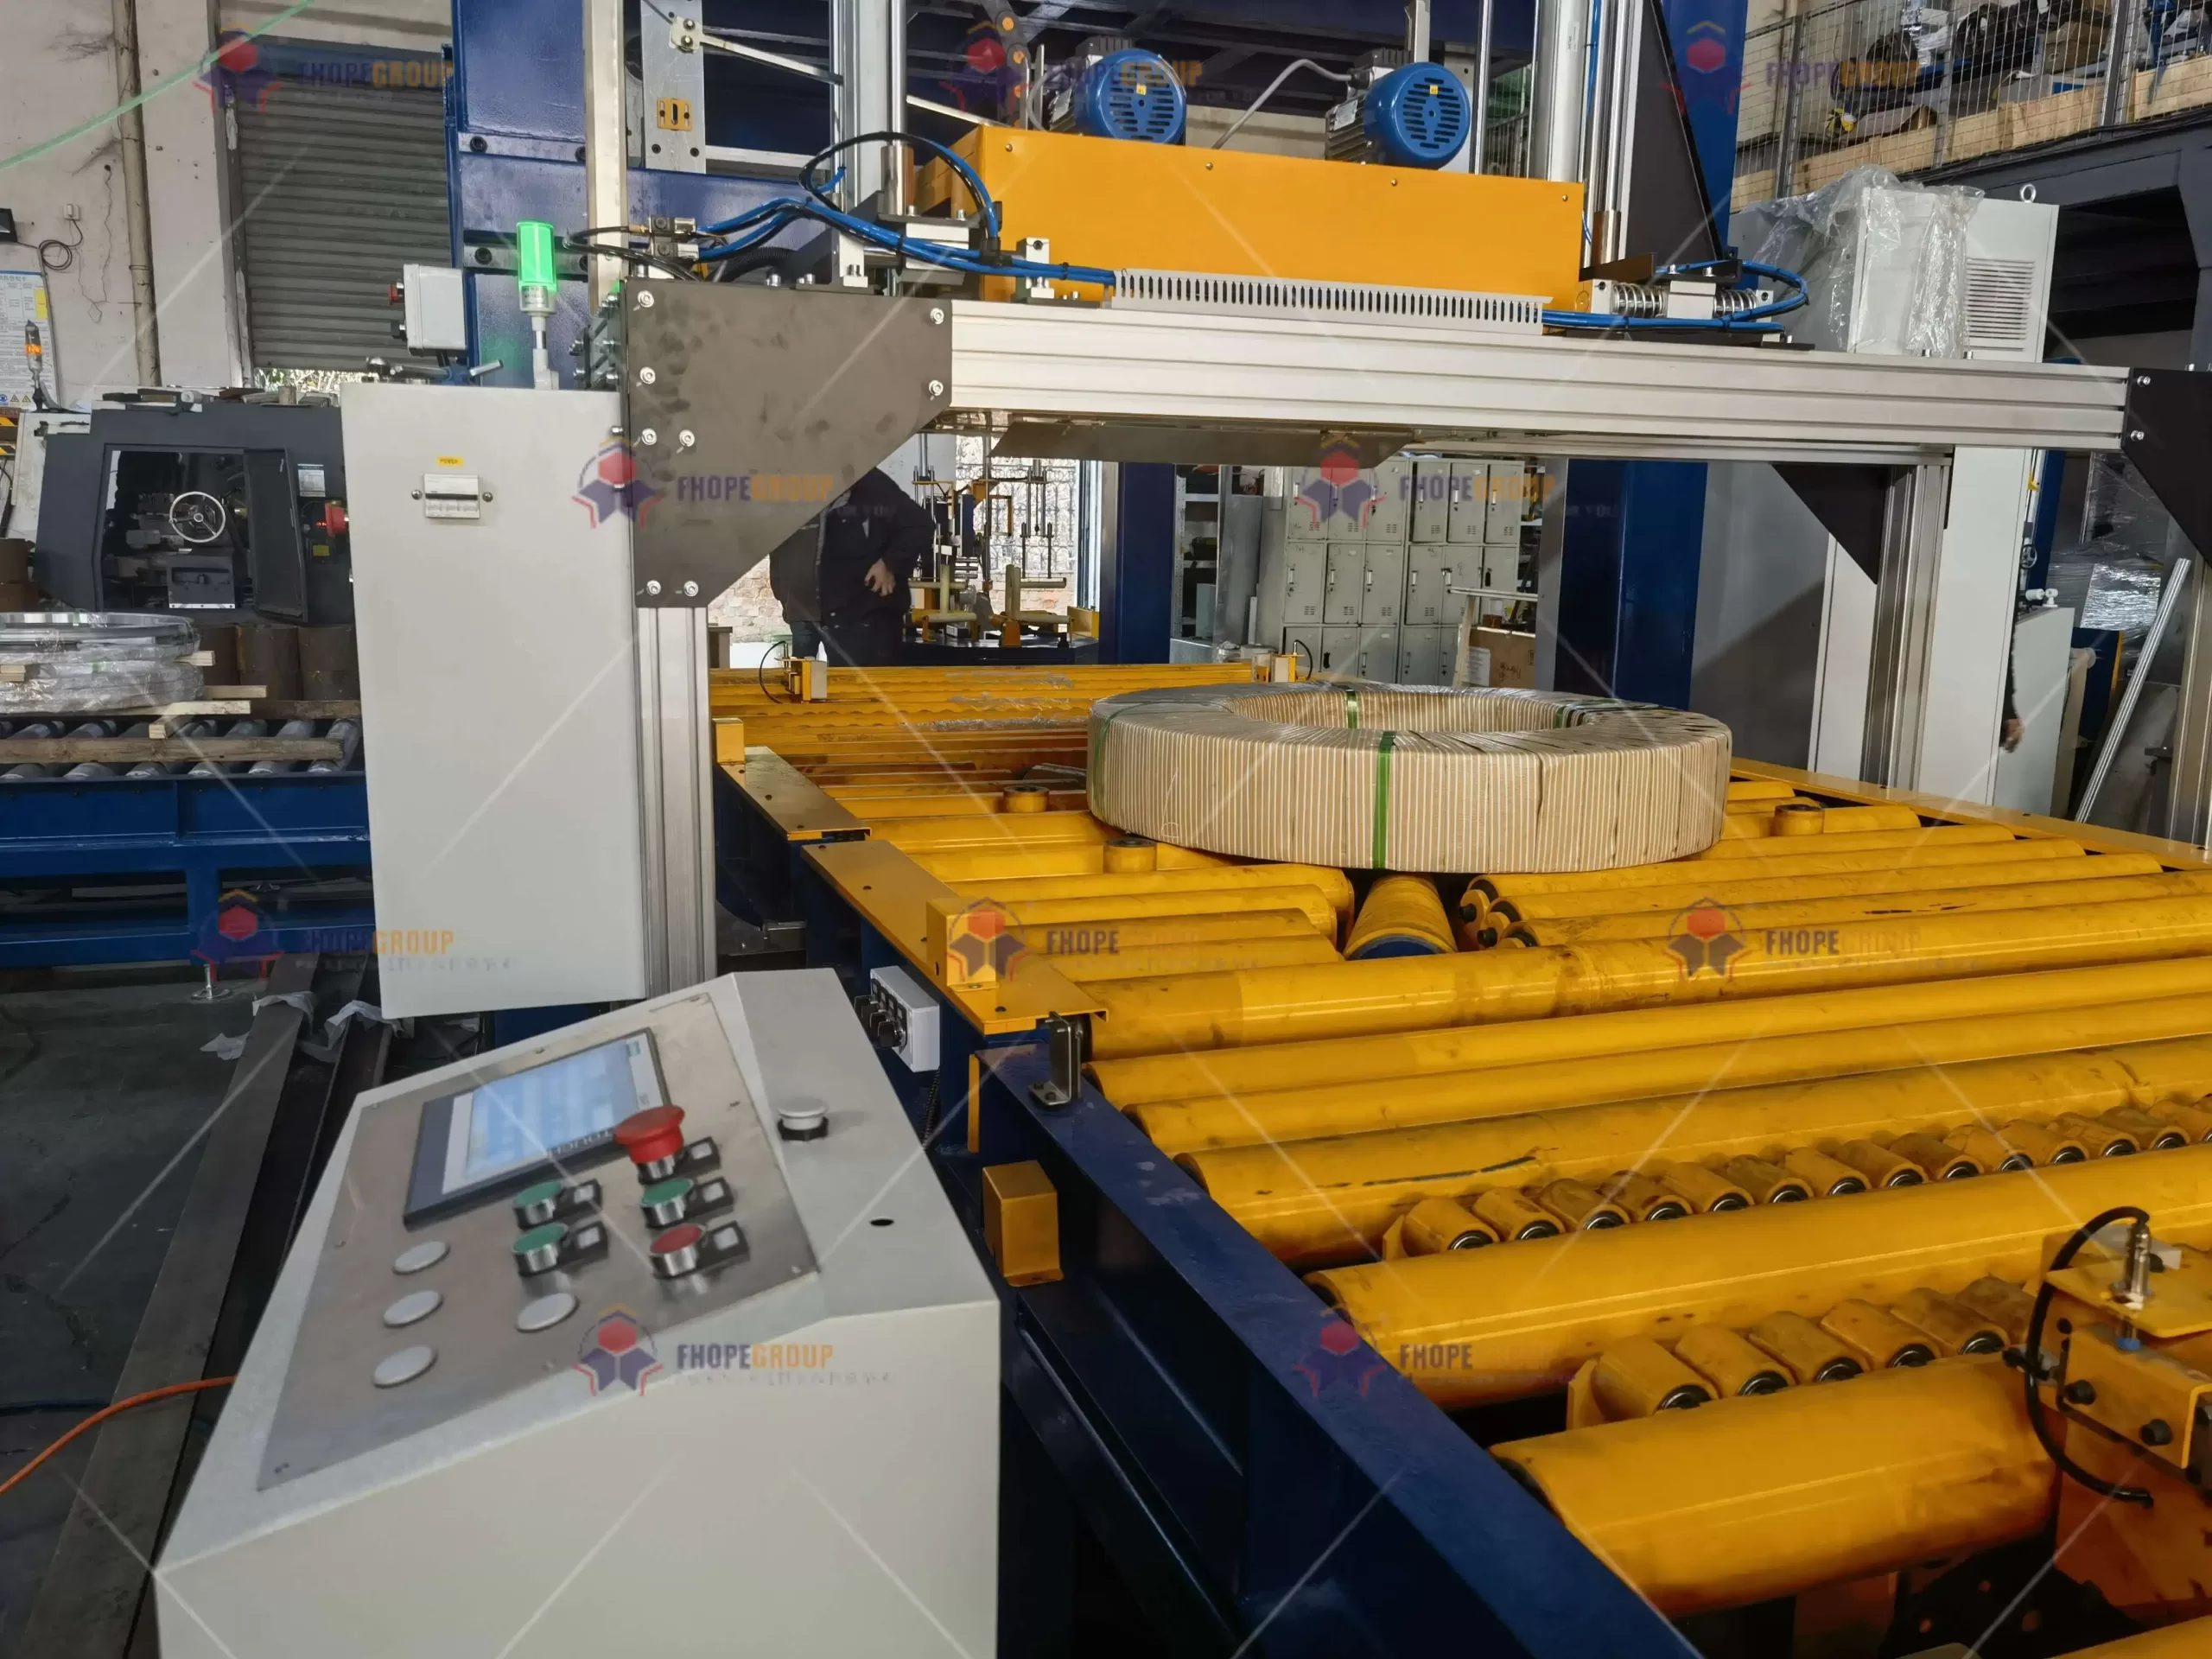
5. Protocollo di debug standardizzato
Per garantire un debug coerente e sistematico, la maggior parte dei produttori adotta un protocollo standardizzato che fa riferimento a norme riconosciute. Una tabella rappresentativa potrebbe essere la seguente:
| Categoria di debug | Norma pertinente | Criterio di accettazione | Metodo di verifica |
|---|---|---|---|
| Precisione della traiettoria di movimento | ISO 9001 e ISO 14001 | Ripetibilità del percorso ≤ ±0.3 mm | Tracciamento laser (ad esempio, API Radian) |
| Sincronizzazione dei tempi | IEC 61158-2 | Disallineamento dell'orologio ≤1 μs tra i sottosistemi | Registrazione tramite Precision Time Protocol (PTP) |
| Controllo della tensione della pellicola | EN-12079 1 | Intervallo di fluttuazione ±2% della tensione impostata | Sensore di forza in tempo reale (HBM S9M) |
| Ottimizzazione energetica | ISO-14955 2 | Potenza a vuoto ≤15% della potenza nominale | Analizzatore di qualità dell'energia (ad esempio, Fluke 435) |
| Latenza della logica di sicurezza | EN-60204 1 | Segnale di arresto di emergenza con ritardo inferiore a 20 ms | Oscilloscopio o acquisizione dati ad alta velocità |
Se una macchina non soddisfa questi criteri, rientra in un ciclo di debug. Gli ingegneri individuano la causa, che si tratti di un guadagno PID, di un limite di jerk del servomotore o di una staffa del sensore disallineata, e correggono la configurazione o la disposizione meccanica prima di eseguire nuovamente il test.
6. Innovazioni per il debug intelligente
6.1 Algoritmi di ottimizzazione multi-obiettivo
Con la crescente complessità delle linee di confezionamento delle bobine, l'ottimizzazione basata su un singolo parametro (ad esempio, solo velocità o tensione) diventa insufficiente. Gli algoritmi multi-obiettivo (come il Non-dominated Sorting Genetic Algorithm II, NSGA-II) sono in grado di gestire contemporaneamente diverse metriche di prestazione, come velocità, uniformità della tensione, consumo energetico e margini di sicurezza, generando al contempo un fronte di Pareto di soluzioni ottimali. L'integrazione con un gemello digitale consente di ottenere i seguenti risultati:
- Tempi di messa a punto ridotti
- Anziché procedere per tentativi ed errori per ciascun parametro, l'algoritmo converge rapidamente verso insiemi di valori quasi ottimali.
- Precisione migliorata
- Le soluzioni migliori spesso riducono il tempo di ciclo fino al 20-30% senza aumentare lo stress meccanico o rischiare il disallineamento della bobina.
6.2 Debugging della realtà aumentata (AR)
Le tecnologie emergenti di realtà aumentata sovrappongono dati digitali (letture dei sensori, forme d'onda dei servomotori, stati della macchina) alla macchina stessa:
-
Visualizzazione in tempo reale delle variabili PLC
- Utilizzando un visore per realtà aumentata (ad esempio, Microsoft HoloLens), i tecnici possono visualizzare nel loro campo visivo i valori della corrente del servomotore o del sensore di tensione aggiornati a una frequenza pari o superiore a 60 Hz.
- Le potenziali anomalie (ad esempio, vibrazioni al di fuori della banda normale) appaiono come mappe di calore sull'apparecchiatura fisica.
-
Assistenza remota da parte di esperti
- Uno specialista esterno può visualizzare lo stesso flusso di realtà aumentata, contrassegnando le aree nel campo visivo del tecnico che potrebbero richiedere regolazioni meccaniche o modifiche dei parametri.
- Ciò riduce i tempi di inattività, poiché è possibile fornire competenze specialistiche senza doversi recare fisicamente sul posto.
7. Osservazioni conclusive
Il debug del programma per una linea di confezionamento di bobine va ben oltre la semplice modifica di bit o la regolazione di un singolo setpoint di velocità. Comprende invece un approccio completo al ciclo di vita : verifica iniziale del progetto, calibrazione dei sottosistemi, ottimizzazione integrata del sistema e perfezionamento continuo durante il funzionamento. Sfruttando i gemelli digitali, algoritmi di controllo avanzati, acquisizione dati ad alta velocità e realtà aumentata, i produttori possono ridurre al minimo i tempi di messa in servizio massimizzando al contempo prestazioni, sicurezza e affidabilità.
Punti chiave :
- Integrazione olistica del controllo meccanico: Convalidare i limiti di scatto del servomotore, i tempi di risposta idraulica e le soglie dei sensori per un funzionamento coerente e privo di conflitti.
- Flusso di lavoro iterativo per il debugIniziate con modelli virtuali, quindi procedete con test di sottosistema e di integrazione per affinare le prestazioni passo dopo passo.
- Gestione dei dati del ciclo di vitaUtilizzare un sistema di controllo di versione (Git) e una registrazione dati standardizzata, garantendo che qualsiasi modifica futura o diagnosi di guasti disponga di una traccia di controllo affidabile.
- Allineamento agli standard: Raggiungere o superare i riferimenti come ISO 9283, IEC 61158, EN-60204 1e VDI2206 Promuove la fiducia nei mercati globali e riduce la responsabilità.
- Miglioramento e innovazione continuiStrumenti come algoritmi di ottimizzazione multi-obiettivo e debug basato sulla realtà aumentata mantengono la linea di confezionamento delle bobine agile e in grado di rispondere alle mutevoli esigenze di produzione.
Aderendo alle migliori prassi riconosciute e mantenendo una prospettiva lungimirante sulle tecnologie emergenti, la fase di debug diventa una leva strategica per raggiungere l'eccellenza. Se eseguita correttamente, la fase di debug del programma per una linea di confezionamento di bobine non solo garantisce che la macchina funzioni come previsto, ma getta anche solide basi per il successo operativo a lungo termine, la sicurezza e l'adattabilità.
Nota finale:
Sebbene questo articolo sintetizzi i principi fondamentali del debug, ogni impianto o progetto può richiedere test specifici o considerazioni hardware particolari. Consultare sempre la documentazione tecnica ufficiale, le normative regionali pertinenti e gli standard aziendali interni per elaborare un piano di debug su misura che si allinei precisamente con gli obiettivi di produzione specifici.
-
Scopri diversi materiali di carico alternativi che possono migliorare la precisione e la sicurezza dei tuoi test durante la fase di debug. ↩
-
Esplora questo link per comprendere tecniche e metodologie avanzate per la simulazione di attrito e usura, ottimizzando il processo di debug. ↩
-
Questa risorsa fornirà informazioni sui metodi di test per la tolleranza alla temperatura, garantendo che i vostri sistemi mantengano l'integrità del segnale sotto stress.