Nel panorama odierno della lavorazione dei metalli, le linee di imballaggio per bobine devono bilanciare precisione ingegneristica, flessibilità e sicurezza. Che la vostra officina si occupi di imballare bobine di acciaio per il trasporto a lunga distanza o per lo stoccaggio a breve termine, i principi fondamentali rimangono gli stessi: progettazione robusta, prestazioni validate e una visione olistica dei fattori meccanici, elettrici e umani. Questo articolo si concentra su come si svolge un tipico processo di progettazione e ingegneria per una linea di imballaggio per bobine, dalla ricezione dei requisiti iniziali del cliente alla consegna di una soluzione completamente verificata. Nel corso dell'articolo, tratteremo la modellazione 3D in scala 1:1, l'analisi agli elementi finiti (FEA) e l'integrazione di moduli standardizzati che velocizzano il percorso dal concetto alla produzione.

1. Fasi di progettazione e input
1.1 Matrice di traduzione dei requisiti
Un progetto ben strutturato inizia traducendo le specifiche del cliente, come la produttività, le dimensioni della bobina e le linee guida di sicurezza, in modelli matematici di ingegneria. Ad esempio, la velocità di avvolgimento può essere espressa come:
Velocità di avvolgimento = f(Diametro della bobina, Spessore del film di PE, Rapporto di pre-allungamento)
Questa formula tiene conto dell'intervallo di diametro della bobina e delle proprietà tecniche del film. Se un cliente richiede uno specifico rapporto di pre-stiramento o uno spessore del film, la funzione impone dei limiti alla velocità di avvolgimento e alla coppia richiesta dal sistema. L'obiettivo finale è garantire una tensione e una copertura costanti senza compromettere la velocità o sovraccaricare i motori.
Oltre ai parametri prestazionali, le condizioni al contorno , come l'altezza libera dell'edificio o la capacità di carico del pavimento, influiscono sulla forma finale del sistema. Ad esempio, se un edificio ha un'altezza del soffitto limitata, i progettisti meccanici integrano componenti a basso profilo e verificano gli spazi liberi nei layout 3D. Questi vincoli al contorno influenzano direttamente l' ingombro meccanico e possono richiedere soluzioni alternative, come rampe per bobine integrate o teste di reggiatura modulari.
1.2 Livelli di progettazione standardizzati
Per migliorare l'efficienza ingegneristica mantenendo al contempo la flessibilità per le esigenze personalizzate, spesso adottiamo un approccio a livelli:
- 60% Moduli comuni: Basato su ISO 12100 norme di sicurezza e sottogruppi meccanici universali (ad esempio, telai per nastri trasportatori, meccanismi di tensionamento standard).
- 30% di componenti configurabiliLe dimensioni dei servomotori o le potenze nominali di azionamento possono variare, ma il design di base rimane invariato.
- Sviluppo personalizzato al 10%Esigenze specifiche, come imballaggi anticorrosione o resistenti alla nebbia salina per le spedizioni marittime, potrebbero richiedere sottosistemi di movimentazione della pellicola o involucri protettivi unici.
Questa strategia consente al team di ingegneri di riutilizzare moduli collaudati, ridurre al minimo gli errori di progettazione e accelerare i tempi di realizzazione del progetto, mantenendo al contempo un margine sufficiente per le esigenze specifiche del cliente.
2. Progettazione ingegneristica dei sottosistemi chiave
2.1 Meccanismi principali della macchina per l'imballaggio di bobine
Il cuore di qualsiasi linea di confezionamento è la macchina confezionatrice per bobine. Questa stazione avvolge in genere ogni bobina in strati di pellicola di PE, carta VCI o altri materiali protettivi.
-
Regolazione adattiva del diametro
Le moderne linee di confezionamento gestiscono bobine con diametri che vanno da 500 mm a 2000 mm. Un sistema di supporto o ad anello adattivo, guidato da sensori, identifica le dimensioni della bobina in tempo reale. I progettisti verificano spesso le forze di contatto negli ingranaggi utilizzando calcoli di sollecitazione di contatto di Hertz per garantire un movimento stabile e un'usura minima. -
Distribuzione della coppia degli ingranaggi epicicloidali
Gli anelli di avvolgimento ad alto carico sfruttano i gruppi di ingranaggi epicicloidali per distribuire la coppia in modo efficiente. Il calcolo include la verifica dei modelli di contatto dei denti degli ingranaggi e la garanzia che i materiali degli ingranaggi soddisfino o superino la durezza richiesta (ad esempio, durezza superficiale HRC58+ per situazioni di carico intenso). -
Selezione del sensore a ultrasuoni
I sensori a ultrasuoni con una risoluzione di 2 mm e una portata di 2000 mm consentono di rilevare con precisione le dimensioni della bobina. La scelta di un sensore appropriato garantisce circuiti di feedback stabili per il controllo della tensione e il posizionamento della bobina. -
Modello di controllo della tensione della pellicola
Un fattore cruciale per un avvolgimento uniforme è il controllo della tensione della pellicola lungo la circonferenza della bobina. Un modello di tensione comune è:
T(z) = T0 × e^(μθ)
where T0 è la tensione iniziale, μ è il coefficiente di attrito, e θ è l'angolo di avvolgimento. I progettisti spesso implementano un doppio sistema a circuito chiuso: un circuito di velocità (precisione ±0.5%) più un circuito di tensione (precisione ±2 N) per mantenere l'allungamento ideale della pellicola senza strappi o allentamenti.
2.2 Sistema di reggiatura completamente automatico
Una volta avvolto il rotolo, la reggiatura aggiunge rinforzo. La progettazione della reggiatrice prevede la modellazione del percorso geometrico e soluzioni cinematiche 3D (ad esempio, la parametrizzazione di Denavit-Hartenberg) per guidare la testa di reggiatura attorno al rotolo.
-
Percorso geometrico e spazio libero
Il modello 3D verifica che la testa di reggiatura possa raggiungere tutti i punti necessari senza interferenze. In genere, la distanza di sicurezza è fissata a ≥15 mm, garantita da sistemi di scansione laser (come gli scanner SICK) che arrestano il movimento qualora un ostacolo imprevisto entri nell'area di lavoro. -
Giunto termosaldabile o a fusione calda
Molte linee utilizzano teste di saldatura a caldo o a frizione per le cinghie di plastica. La finestra di processo potrebbe essere:
| Parametro | Intervallo consentito | Metodo di monitoraggio |
|---|---|---|
| Temp. Riscaldamento | 360 ± 10 ° C | Termocamera a infrarossi |
| Tempo di attesa | 1.2 - 1.8 s | Timer digitale ad alta velocità |
Le deviazioni da questi intervalli possono indebolire o surriscaldare il nastro. I sistemi automatizzati monitorano quindi la temperatura in tempo reale, garantendo una forza di adesione costante.
2.3 Sistema di impilamento intelligente
Dopo essere state reggiate, le bobine vengono spostate su pallet o impilate in appositi scaffali.
-
Algoritmi di stima della posa
Se si utilizza un robot aereo o un manipolatore multiasse, il sistema può avvalersi di matrici di trasformazione omogenee per definire la posizione e l'orientamento esatti della bobina. La calibrazione del punto centrale dell'utensile (TCP) garantisce deviazioni minime durante l'impilamento di bobine pesanti. -
Prevenzione delle collisioni
Nelle installazioni più avanzate, la pianificazione del movimento del robot verifica in tempo reale i riquadri di delimitazione (spesso codificati in un linguaggio come RAPID o KRL). Questa misura di sicurezza previene collisioni dannose con bobine adiacenti o pilastri strutturali. -
Sincronizzazione idraulica
Per i sollevatori verticali, i cilindri idraulici a volte operano in tandem. Un'equazione di corrispondenza del flusso,
Q1/A1 = Q2/A2
Contribuisce a mantenere un movimento sincronizzato. La compensazione dell'accoppiamento incrociato, con una caratteristica di caduta di ±1%, garantisce che entrambi i cilindri sollevino o abbassino il carico in modo uniforme. Ciò aiuta a prevenire lo spostamento o il ribaltamento della bobina sulla piattaforma.
3. Progettazione integrata interdisciplinare
3.1 Soluzioni meccatroniche
Poiché il peso delle bobine spesso supera diverse tonnellate, i servomotori e gli azionamenti idraulici devono essere accuratamente dimensionati in base all'inerzia del carico. Una regola standard:
Inerzia del motore / Inerzia del carico = 1/3 ~ 1
La selezione delle guide serve a mantenere stabili le prestazioni del servo e ad evitare sovraelongazioni o risposte lente. Nel frattempo, le pulsazioni di pressione nelle linee idrauliche possono essere smorzate tramite accumulatori; una formula volumetrica approssimativa è:
V0 = ΔV / (1 - (P1/P2)^(1/1.4))
where ΔV è la variazione netta del volume del fluido e (P1/P2) rappresenta i rapporti di pressione.
3.2 Analisi dell'albero dei guasti (FTA)
L'affidabilità è fondamentale nei macchinari pesanti. Un esempio di evento critico è la rottura della pellicola durante l'avvolgimento . Un'analisi FTA potrebbe rivelare:
Evento PRINCIPALE: Rottura della pellicola ├─ Fattori meccanici (40%) │ ├─ Rullo guida eccentrico (rilevato dall'allineamento laser) │ └─ Durezza del rullo di pre-stiramento < Specifica (HRC58-62 richiesto) └─ Fattori di controllo (60%) ├─ Errore del setpoint di tensione (correzione a circuito chiuso di ±5 N) └─ Feedforward di velocità mancante (aggiungere compensazione dell'accelerazione)
A partire da queste informazioni, il team di progettazione può assegnare misure di mitigazione, come ad esempio specificare una maggiore durezza dei rulli, implementare sensori di tensione o perfezionare i parametri di feedforward del servo.
3.3 Ergonomia e sicurezza dell'operatore
Anche una linea altamente automatizzata richiede l'intervento manuale per i controlli di routine o la manutenzione. La norma EN ISO 13857-2008 raccomanda uno spazio minimo di sicurezza per l'accesso umano:
| Funzionamento | Spazio minimo |
|---|---|
| Aree di cambio utensili | 600 mm |
| Sportelli per armadi elettrici | 1200 mm |
Queste linee guida riducono il rischio di schiacciamento e consentono agli operatori di accedere rapidamente alle apparecchiature senza dover assumere posizioni pericolose.

4. Toolchain di progettazione digitale
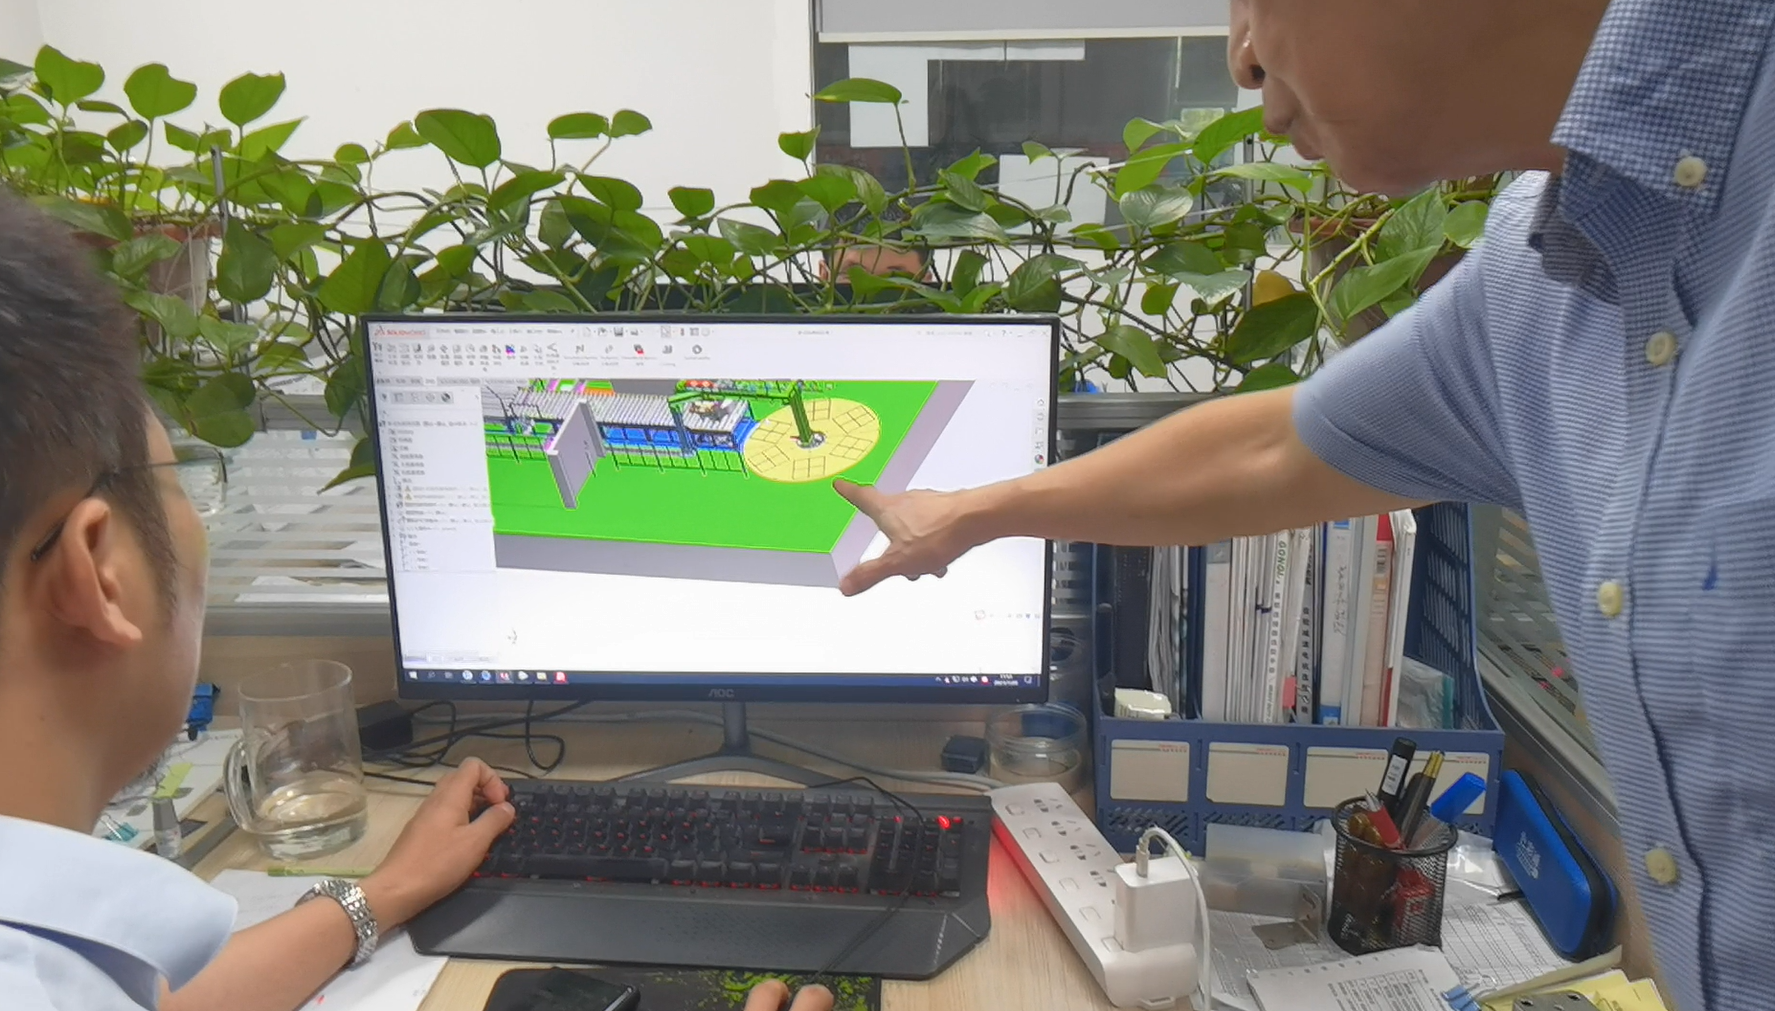
4.1 Modellazione e simulazione 3D
Un flusso di lavoro digitale robusto sfrutta la modellazione parametrica in SolidWorks o strumenti CAD simili. La componentistica standardizzata, come cuscinetti, elementi di fissaggio o giunti, dovrebbe costituire almeno l'85% della libreria totale dei componenti. Questo approccio:
- Accelera la generazione della distinta baseIl tracciamento automatizzato degli articoli garantisce una numerazione coerente dei componenti.
- Supporta l'analisi agli elementi finiti (FEA): ANSYS Consente di eseguire analisi dinamiche transitorie, verificando che la sollecitazione massima rimanga inferiore a circa 240 MPa a frequenze di vibrazione di 30 Hz.
Queste simulazioni sono particolarmente importanti per gli anelli di avvolgimento ad alta velocità, i bracci degli impilatori o i nastri trasportatori rotanti, dove i carichi dinamici subiscono picchi durante arresti o ripartenze improvvise.
4.2 Messa in servizio virtuale della logica di controllo
Siemens NX Mechatronics Concept Designer o piattaforme simili facilitano la messa in servizio virtuale. In un ambiente virtuale, il team di progettazione può:
- Mappa degli assi virtuali: Testa la sincronizzazione multiasse senza rischiare collisioni fisiche.
- Cronologia della risposta al segnaleVerificare che gli ingressi del sensore e le uscite del driver corrispondano alla temporizzazione prevista, con un tempo di salita target inferiore a 5 ms.
- Emulare i cicli di produzioneSimulando le sequenze di carico e scarico delle bobine, il software evidenzia potenziali disallineamenti o stati di attesa nella logica del PLC.
4.3 Gestione della distinta base e della documentazione
Una volta che i progetti meccanici ed elettrici sono definiti, EPLAN o strumenti equivalenti unificano i layout di hardware, cablaggi e pannelli. Molte soluzioni ora integrano le API dirette dei produttori per l'approvvigionamento degli azionamenti (ad esempio, Mitsubishi, Bosch Rexroth). Il risultato è una distinta base (BOM) dinamica, che si aggiorna automaticamente a ogni modifica del progetto. Questa sinergia consente di risparmiare ore di verifiche manuali e riduce la possibilità di discrepanze tra CAD meccanico, schemi elettrici e ordini di acquisto.
5. Flusso di lavoro di convalida ingegneristica
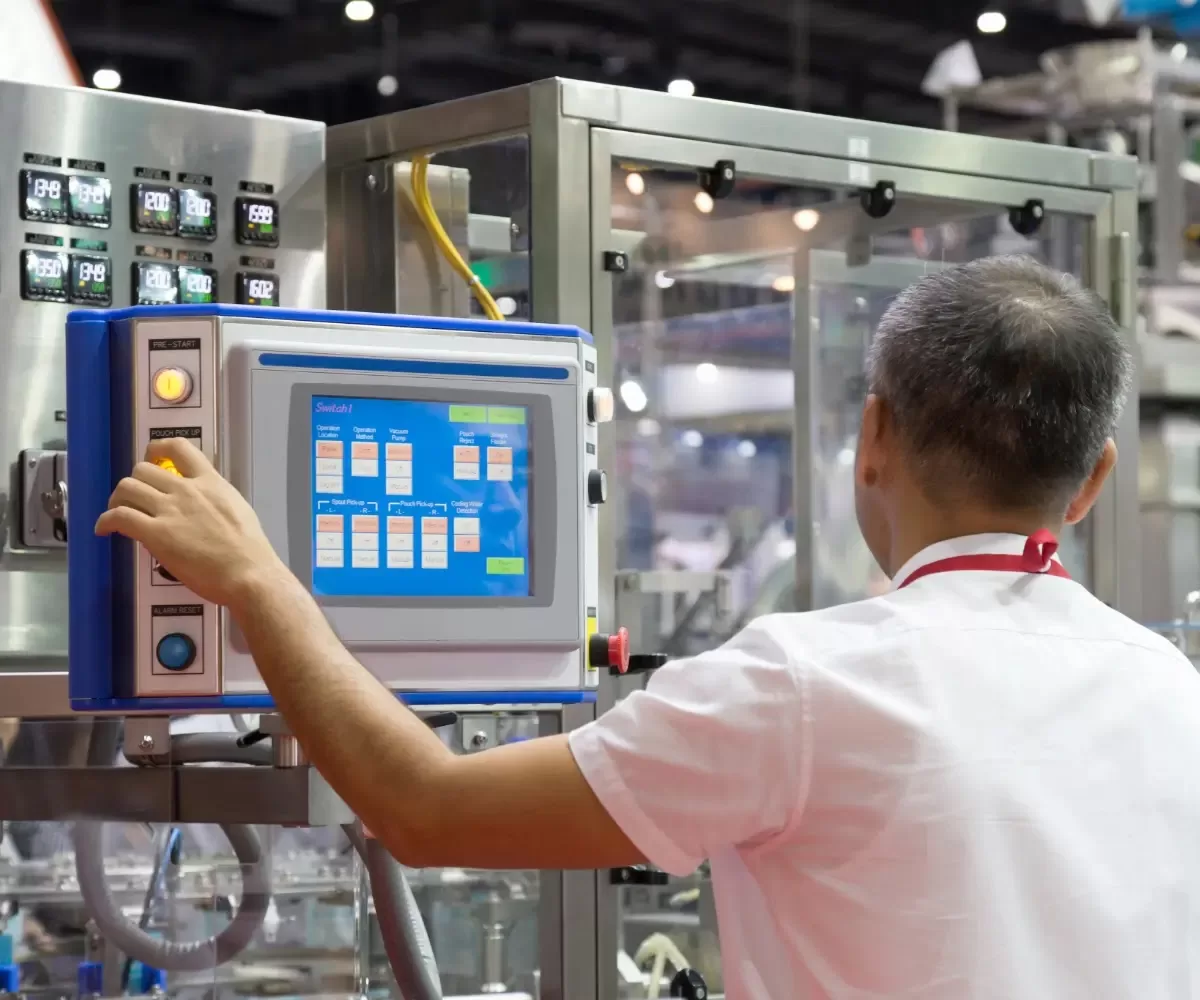
5.1 Fasi cruciali della revisione del progetto
| Fase | Messa a fuoco della revisione | Strumento di accettazione |
|---|---|---|
| Revisione del concetto | Copertura funzionale | Matrice di tracciabilità dei requisiti |
| Revisione dettagliata del progetto | Analisi dello stack di tolleranza | CETOLO 6σ |
| Revisione pre-spedizione | Test di conformità EMC | Dati della camera anecoica da 3 m |
- Revisione del concettoGarantisce che il sistema soddisfi tutti i requisiti principali, dalle gamme dimensionali delle bobine alla produttività richiesta.
- Revisione dettagliata del progetto: L'accumulo delle tolleranze viene verificato accuratamente, soprattutto nei punti di giunzione tra più sottoassiemi (come braccio di avvolgimento + cuscinetto + rullo tenditore).
- Pre-SpedizioneVerifiche funzionali approfondite confermano la compatibilità elettromagnetica (EMC) per inverter, servoazionamenti e quadri di controllo basati su PLC.
5.2 Protocollo di test del prototipo
Le prove sul campo integrano le simulazioni digitali:
-
Test di vita accelerato
Le macchine funzionano a un carico triplo rispetto al normale (entro i limiti di sicurezza) per un massimo di 8 ore per identificare precocemente i punti di usura. Componenti come cuscinetti o cinghie che si guastano prematuramente possono essere riprogettati o sostituiti prima della messa in funzione definitiva. -
Analisi CPK per la precisione del confezionamento
La capacità di processo (CPK ≥ 1.67) indica un funzionamento stabile. Le incongruenze di avvolgimento o reggiatura, come ad esempio la pellicola allentata o le cinghie disallineate, vengono misurate utilizzando sensori ad alta risoluzione e successivamente analizzate statisticamente. -
Misurazione del consumo energetico
I misuratori di potenza ad alta precisione (ad esempio, HIOKI PW3390) registrano i profili energetici durante cicli di funzionamento prolungati. Se i dati superano gli obiettivi del cliente, è possibile introdurre ottimizzazioni di progettazione (come parametri VFD migliorati o logica di mantenimento del servo) per ridurre i consumi.
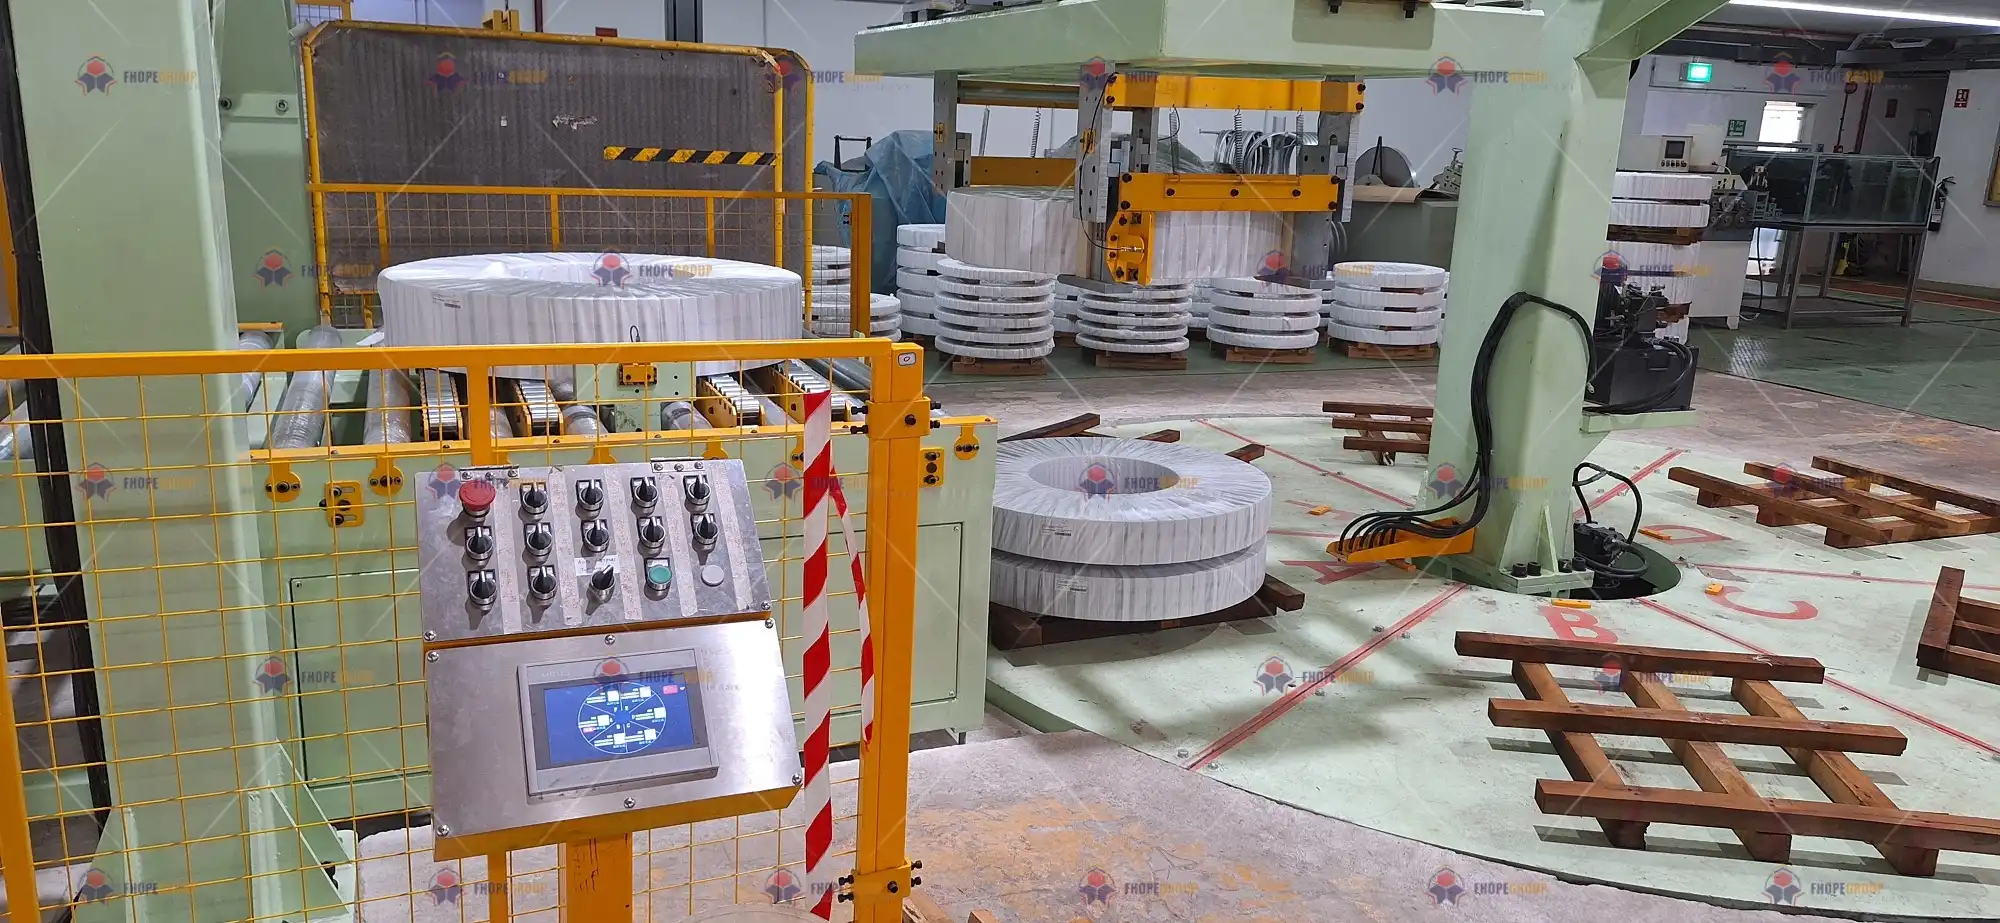
6. Risultati di ingegneria
Correzione meccanica
- Disegni generali dell'Assemblea Generale (GA): Conforme alla norma ISO 128-40 per le annotazioni relative a quote e tolleranze.
- Schemi dei circuiti idraulici: Conforme agli standard del simbolo CETOP, specificando valvole di controllo del flusso, valvole di sicurezza e posizionamento degli accumulatori.
Documentazione elettrica
- Schema del quadro elettrico: Certificato secondo lo standard IP54 o superiore in caso di ambienti umidi o polverosi. Il quadro elettrico deve superare i relativi test di cortocircuito e termici.
- Architettura di programmazione PLC: Scritto secondo le linee guida IEC 61131-3, spesso combinando logica a relè e blocchi funzionali per circuiti servoassistiti o di tensione avanzati.
Passaggi di consegne digitali
- Modelli 3D leggeri JTIncludere le informazioni PMI (Product Manufacturing Information) a titolo di riferimento, senza tuttavia condividere dettagli CAD proprietari.
- Mappatura dei segnali XMLElenca tutti i punti di I/O (sensori, motori, dispositivi di sicurezza) in un formato di scambio dati standardizzato per una facile integrazione in un sistema SCADA o MES a livello di impianto.
7. Confronto dei vantaggi tecnologici
Per evidenziare come i metodi di ingegneria avanzata superino le soluzioni tradizionali, una tabella sintetica aiuta i potenziali clienti a valutarne i vantaggi:
| Dimensioni | Sistema convenzionale | La nostra soluzione ingegnerizzata |
|---|---|---|
| Cambiare nel corso del tempo | 45 – 60 min | ≤20 min (brevetto per modulo a cambio rapido) |
| Utilizzo dell'energia | ~ 72% | Circa l'89% (Ottimizzazione dell'accumulatore e del variatore di frequenza) |
| Risposta alla modifica del progetto | ~ Ore 72 | Circa 8 ore (aggiornamenti del modello parametrico) |
- Moduli a cambio rapido
Le innovazioni nella progettazione meccanica consentono agli operatori di sostituire i rulli di pellicola o le testine di reggiatura senza bisogno di lunghe ricalibrazioni. - Migliore efficienza energetica
La combinazione di sistemi idraulici avanzati basati su accumulatori con parametri VFD finemente calibrati aumenta l'utilizzo complessivo dell'energia da una media di settore di circa il 72% a quasi l'89%. - Aggiornamenti rapidi del design
La modellazione 3D parametrica garantisce che una variazione del diametro della bobina da 1000 mm a 1200 mm aggiorni automaticamente i sottoassiemi di supporto, riducendo drasticamente le ore di riprogettazione.

Elementi visivi di supporto e conclusione
Sebbene parole e tabelle delineino l'ambito tecnico, l'integrazione di elementi visivi chiari aumenta notevolmente la fiducia delle parti interessate. Alcuni esempi includono:
- Animazioni con vista esplosa 3DMostra come si assemblano i componenti principali: anello di avvolgimento, rullo tenditore, staffa del motore, facilitando la formazione sulla manutenzione.
- Confronti delle curve di livello di stressLa visualizzazione dei risultati "prima" e "dopo" l'ottimizzazione topologica aiuta a giustificare la scelta dei materiali.
- Forme d'onda della sequenza di controllo: Illustra la sincronizzazione multiasse e la rapida risposta all'arresto di emergenza in forme d'onda in tempo reale.
- Riprese effettuate con telecamere ad alta velocitàCattura fenomeni dinamici come lo stiramento della pellicola o il movimento della testina di fissaggio nei momenti critici.
In definitiva, la progettazione e l'ingegneria consistono nel garantire che ogni dado, bullone, sensore e riga di codice PLC funzioni in armonia. Combinando approcci meccanici all'avanguardia, una rigorosa validazione FEA e una logica di controllo avanzata, i produttori possono realizzare una linea di confezionamento di bobine efficiente, affidabile e di facile manutenzione. La sinergia tra moduli standardizzati, progetti parametrici e solidi protocolli di test riduce il rischio tecnico e abbassa il costo totale di proprietà.
Dalle revisioni concettuali alle prove dei prototipi, dai disegni meccanici al gemello virtuale, ogni fase del processo contribuisce a perfezionare e validare il prodotto finale. Grazie a queste strategie di progettazione e ingegneria approfondite, le linee di confezionamento di bobine possono adattarsi rapidamente alle esigenze in continua evoluzione dei clienti, mantenere velocità di produzione competitive ed esemplificare lo spirito innovativo delle moderne officine di fabbricazione.
[1]
Comprendere la formula della velocità di avvolgimento è fondamentale per ottimizzare i processi di confezionamento e garantire l'efficienza nella progettazione ingegneristica.
[2]
L'analisi delle condizioni al contorno fornirà informazioni su come i vincoli di progettazione influenzano le soluzioni ingegneristiche e migliorano i risultati del progetto.
[3]
Comprendere i fattori che influenzano l'ingombro meccanico può aiutare a creare progetti efficienti che soddisfino i requisiti di spazio e prestazioni.