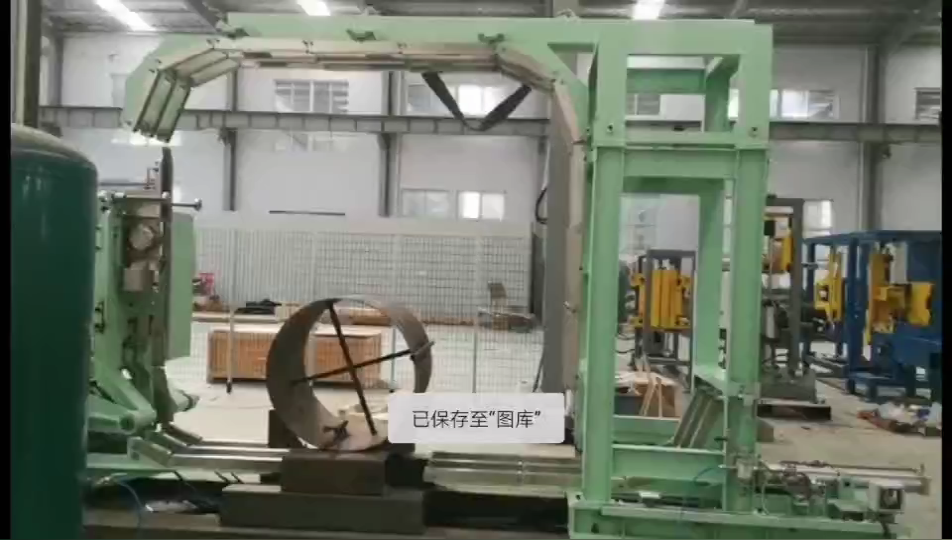
Ringkasan: Protokol teknis ini membekali para insinyur lapangan untuk memeriksa, mengoperasikan, dan memelihara sistem pembungkus dan pengemasan gulungan baja dengan fokus pada pengaman interlock, stabilitas tegangan film, kapasitas struktural, dan kesiapan pengoperasian. Gunakan protokol ini untuk memverifikasi peralatan baru atau yang sudah ada sebelum audit kepatuhan pengiriman.
[TEMPAT PENAMPIL VIDEO]
🛠️ Arsitektur Sistem & Verifikasi Pengoperasian
Validasi peringkat beban struktural terhadap batas kapasitas gulungan 500–3500 kg sebelum mengaktifkan sirkuit kontrol. Lakukan pengecekan silang pemetaan I/O PLC dengan skema pengkabelan fisik dan verifikasi stabilitas regulator pneumatik dalam toleransi yang ditentukan OEM untuk memastikan integritas mekanis dasar.
-
Verifikasi struktur rangka: Periksa sasis baja Q355B untuk diskontinuitas pengelasan, retakan tegangan, atau deformasi pelat dasar. Kapasitas beban dinamis harus sesuai dengan kisaran berat gulungan 500–3500 kg; verifikasi sesuai manual OEM atau kisaran umum untuk massa gulungan spesifik lokasi.
-
Validasi pengontrol PLC & I/O: Konfirmasikan bahwa firmware pengontrol logika yang dapat diprogram sesuai dengan tata letak blok terminal fisik. Jam dukungan jarak jauh bervariasi tergantung kontrak vendor; jadwalkan sesi khusus untuk memvalidasi pemetaan I/O, logika keselamatan, dan cadangan tabel parameter.
-
Kalibrasi tegangan servo: Ukur tegangan film menggunakan sel beban yang telah dikalibrasi. Akurasi yang dapat diterima biasanya ±4–6 N dalam operasi berkelanjutan; verifikasi sesuai manual OEM atau rentang tipikal. Catat nilai dasar pada tiga titik berbeda sepanjang siklus pembungkus untuk menetapkan patokan pergeseran tegangan.
-
Validasi sirkuit pengunci pengaman: Uji semua sirkuit penghenti darurat, tirai cahaya, dan sakelar deteksi kecepatan nol. Ambang batas respons harus sesuai dengan bahasa arahan lokal yang berlaku, bukan target milidetik tetap. Setiap pengunci harus menghentikan gerakan mesin dan memicu kondisi kesalahan saat diaktifkan.
-
Stabilitas regulator pneumatik: Atur regulator tekanan sesuai spesifikasi pabrik (biasanya 0.5–0.7 MPa) dan pantau stabilitas selama siklus maju dan mundur film. Catat rentang fluktuasi; penyimpangan yang melebihi ±0.02 MPa menunjukkan saturasi filter atau keausan regulator.
🏗️ Parameter Operasional & Integrasi Material
Lakukan penggulungan sinkron dua lapis dengan penguliran internal menggunakan film LLDPE, PVC, atau HDPE yang dikalibrasi sesuai dimensi gulungan yang tepat. Sinkronkan kecepatan orbit dan tegangan pita dengan persyaratan perlindungan korosi dan mekanis khusus tujuan untuk menjaga konsistensi lilitan di seluruh profil beban yang bervariasi.
-
Persiapan permukaan koil: Pastikan permukaan koil bebas dari oli mesin, kerak pabrik, dan serpihan partikulat sebelum dimuat. Gunakan tisu pembersih kelas industri atau udara bertekanan yang telah disaring; kontaminan yang tersisa dapat mengganggu daya rekat lapisan film dan mempercepat korosi di bawah pembungkus.
-
Pemilihan material & penyesuaian dimensi: Pilih film kemasan berdasarkan berat gulungan, mode transportasi, dan paparan lingkungan. Dimensi standar memerlukan diameter dalam 50 mm dan lebar 100–120 mm. Diameter luar LLDPE/PVC biasanya berkisar antara 100–150 mm, sedangkan HDPE mengakomodasi diameter luar 200–350 mm. Verifikasi sesuai pedoman pemasok untuk ketebalan dan modulus tarik.
-
Konfigurasi parameter mesin: Masukkan geometri kumparan yang tepat ke dalam HMI. Konfirmasikan bahwa kecepatan orbit cincin pembungkus tidak melebihi RPM nominal (biasanya 30–40 rpm untuk sistem standar). Sinkronkan penggulungan sinkron dua lapis dengan penguliran internal untuk mencegah celah tumpang tindih film atau penumpukan tegangan yang berlebihan.
-
Pemantauan tegangan film: Selama siklus pembungkus awal, pantau tampilan tegangan terhadap garis dasar yang telah dikalibrasi. Toleransi posisi servo harus tetap dalam ±0.2–0.3 mm; penyimpangan yang melebihi 6 N memerlukan kalibrasi ulang segera. Konsistensi pembungkus berkorelasi langsung dengan efektivitas perlindungan terhadap kelembaban dan karat.
-
Pengamanan pita dan distribusi beban: Setelah pembungkusan, pasang pita baja atau plastik pada interval yang ditentukan (biasanya setiap 200–300 mm di sepanjang lebar gulungan). Periksa tegangan pita dengan tensiometer genggam (kisaran target 200–400 N). Untuk transportasi maritim, integrasikan proses multi-lapisan: film polietilen bagian dalam, wadah peti kayu, dan penguatan pita baja.
🔗 Terkait : Jelajahi solusi lainnya
📈 Perawatan Pencegahan & Siklus Hidup Komponen
Terapkan jadwal penggantian bantalan, penyelarasan rol pemandu, dan interval pelumasan rel linier untuk mencegah pergeseran tegangan akibat keausan kumulatif. Pantau beban termal kabinet listrik dan status filtrasi pneumatik untuk mempertahankan respons servo dan memperpanjang masa pakai komponen.
-
Protokol penggantian bantalan: Penggantian bantalan tanpa alat harus dilakukan dalam waktu 30–40 menit sesuai pedoman OEM. Atur waktu penggantian selama waktu henti terjadwal untuk menghindari kehilangan OEE yang tidak direncanakan. Catat nomor komponen bantalan dan nilai torsi pemasangan.
-
Pemeriksaan keselarasan dan keausan rol pemandu: Periksa integritas permukaan rol pemandu menggunakan penggaris lurus presisi. Ganti rol jika kekasaran permukaan melebihi 0.1 mm pada rentang 100 mm. Lumasi semua titik akses sesuai dengan jadwal pelumasan pabrikan untuk mencegah kesalahan pelacakan lapisan film.
-
Pelumasan kereta film: Periksa rel linier dan sekrup bola untuk distribusi gemuk dan kontaminasi partikulat. Oleskan kembali gemuk berbasis litium setiap 500 jam operasi atau setiap tiga bulan, mana pun yang terjadi lebih dulu. Pelumasan yang menurun berdampak langsung pada akurasi posisi servo.
-
Pengelolaan termal kabinet listrik: Pastikan kipas ventilasi kabinet beroperasi dan filter masuk bebas dari penumpukan debu. Ukur suhu internal selama operasi puncak; beban termal harus tetap di bawah 45 °C. Panas berlebih mempercepat degradasi kapasitor dan kelelahan komponen PLC.
⚠️ Penafian Toleransi Pabrikan: Tekanan tarik, rentang operasi pneumatik, dan toleransi suhu lingkungan bervariasi dan harus dicocokkan dengan manual OEM peralatan tertentu. Teknisi lapangan harus memvalidasi semua ambang batas mekanis dan listrik terhadap profil beban spesifik lokasi dan kondisi lingkungan sebelum pengoperasian.
🛡️ Kepatuhan Keselamatan & Dokumentasi Lulus/Gagal
Terapkan protokol penguncian dan penandaan (lockout-tagout) ketika sirkuit interlock melanggar ambang batas respons yang ditentukan oleh bahasa arahan lokal yang berlaku. Dokumentasikan semua penyimpangan kalibrasi, penggantian material, dan tindakan korektif terhadap manual OEM yang dapat diverifikasi dan sertifikat kalibrasi pihak ketiga untuk memenuhi persyaratan audit.
-
Verifikasi sirkuit penghenti darurat: Aktifkan setiap tombol penghenti darurat dua kali: sekali dari panel operator, sekali dari pendant jarak jauh. Mesin harus berhenti bergerak dan menampilkan kode kesalahan yang sesuai. Waktu respons harus sesuai dengan bahasa arahan lokal yang berlaku.
-
Pengujian fungsi tirai cahaya: Hentikan pancaran tirai cahaya pada tiga posisi vertikal berbeda selama siklus aktif. Sistem harus segera menghentikan gerakan dan memerlukan urutan pengaturan ulang manual. Ketidaksejajaran menciptakan titik buta yang melewati pengunci pengaman.
-
Penilaian lingkungan akustik: Ukur tekanan suara pada jarak 1 m dari mesin selama siklus operasi penuh. Ambang batas tidak boleh melebihi 85 dB(A) sesuai batas industri umum. Melebihi ambang batas ini mewajibkan protokol perlindungan pendengaran atau pemasangan penutup akustik.
-
Audit manual operator & dokumentasi: Manual OEM, termasuk diagram pengkabelan, jadwal perawatan, dan tabel parameter, harus tersedia secara fisik di lokasi. Konfirmasikan bahwa dokumentasi tersebut sesuai dengan nomor seri dan konfigurasi yang terpasang.
Matriks Verifikasi Lulus/Gagal
| Item daftar periksa | Kondisi Lulus | Kondisi Gagal |
|---|---|---|
| Pemeriksaan struktur rangka (Q355B) | Tidak ada retakan; kapasitas beban ≥500 kg dan ≤3500 kg (dinamis) | Setiap diskontinuitas pengelasan, deformasi, atau ketidaksesuaian kapasitas |
| Pencocokan pengkabelan PLC | Peta I/O sesuai 1:1 dengan koneksi fisik per skema OEM. | Ketidaksesuaian atau modifikasi parameter yang tidak terdokumentasi |
| Akurasi tegangan servo | ±4–6 N di tiga titik pengukuran (verifikasi sesuai manual OEM atau rentang umum) | Penyimpangan >6 N pada titik mana pun atau sel beban yang tidak terkalibrasi |
| Pengunci pengaman SIL2 | Semua tombol berhenti darurat (E-stop), tirai cahaya, dan detektor kecepatan nol merespons sesuai dengan bahasa arahan lokal yang berlaku. | Pelanggaran ambang batas respons atau isolasi sirkuit yang tidak lengkap |
| Stabilitas tekanan pneumatik | Fluktuasi ≤0.02 MPa selama siklus | Fluktuasi >0.02 MPa atau tekanan di luar spesifikasi pabrik |
| Ketepatan pemilihan material | Jenis film harus sesuai dengan berat gulungan, diameter luar, dan persyaratan perlindungan di tempat tujuan. | Jenis film yang salah, lapisan yang tidak mencukupi, atau ketebalan yang belum diverifikasi. |
| Pembungkus tegangan posisi | Toleransi servo ±0.2–0.3 mm dipertahankan sepanjang siklus. | Toleransi >0.3 mm atau cacat tumpang tindih/celah film yang terlihat |
| Ketegangan pita | 200–400 N per tensiometer terkalibrasi | 400 N, atau jarak antar pita yang tidak konsisten |
| Waktu penggantian bantalan | ≤40 menit sesuai pedoman OEM | >40 menit atau urutan pengencangan/torsi yang tidak tepat |
| Keausan rol pemandu | Kekasaran permukaan ≤0.1 mm pada rentang 100 mm | Kekasaran >0.1 mm, alur yang terlihat, atau penyimpangan pelacakan |
| Suhu kabinet | <45 °C selama operasi puncak | ≥45 °C atau ventilasi/filtrasi tidak berfungsi |
| Tingkat kebisingan | ≤85 dB(A) pada jarak operasional 1 m | >85 dB(A) tanpa pelindung telinga atau penutup telinga |
Poin Penting: Jika ada pengunci pengaman atau komponen struktural yang gagal diverifikasi, mesin harus segera dikunci. Dokumentasikan semua kegagalan, tindakan perbaikan, dan sertifikat kalibrasi pihak ketiga dalam log pemeliharaan lokasi untuk memenuhi audit kepatuhan.
🔗 Lihat Juga : Peralatan terkait
⚙️ Pertanyaan yang Sering Diajukan
T: Seberapa sering saya harus mengkalibrasi pengontrol tegangan servo?
A: Kalibrasi setiap 1,000 jam operasi atau setiap kali penyimpangan tegangan melebihi ±6 N. Gunakan sel beban referensi yang bersertifikasi dengan akurasi ±0.5 N. Verifikasi interval kalibrasi sesuai manual OEM atau rentang tipikal berdasarkan intensitas siklus kerja.
T: Berapa jumlah lapisan pembungkus minimum untuk pengiriman ke luar negeri?
A: Standar industri mensyaratkan lilitan sinkron dua lapis dengan ulir internal. Untuk transportasi maritim, integrasikan lapisan film polietilen bagian dalam, peti kayu, dan penguatan pita baja. Ketebalan film bervariasi; periksa silang dengan pedoman pemasok atau tandai sebagai variabel sesuai persyaratan logistik.
T: Bisakah saya menggunakan film HDPE untuk semua berat gulungan?
A: HDPE secara struktural cocok untuk gulungan hingga 3,500 kg bila dipasangkan dengan sistem tegangan yang dikendalikan servo. Untuk gulungan yang lebih ringan atau kebutuhan elongasi yang lebih tinggi, LLDPE atau PVC (OD 100–150 mm) dapat dioptimalkan. Verifikasi pemilihan film dengan pemasok material Anda dan profil beban di lokasi.
T: Bagaimana cara menangani penyimpangan parameter PLC selama dukungan jarak jauh?
A: Jam dukungan jarak jauh bervariasi tergantung kontrak vendor. Semua penyesuaian parameter harus dicatat dalam buku komisioning situs dengan stempel waktu, nilai asli, dan titik pengaturan yang direvisi. Simpan cadangan pabrik dari file PLC dasar sebelum melakukan intervensi jarak jauh apa pun.
T: Dokumen apa saja yang diperlukan untuk kepatuhan audit lulus/gagal?
A: Semua kriteria lulus/gagal harus mengacu pada dokumentasi yang dapat diverifikasi, termasuk manual instalasi OEM, sertifikat kalibrasi pihak ketiga, catatan tekanan pneumatik, dan catatan uji interlock keselamatan. Pengukuran lapangan yang tidak diverifikasi tidak cukup untuk persetujuan kepatuhan.
🛡️ Catatan Kepatuhan : Peralatan ini dirancang untuk memenuhi persyaratan ISO dan ASTM. Verifikasi sertifikasi spesifik dengan produsen sebelum melakukan pembelian.