Ringkasan Eksekutif: Gulungan yang bergulir atau bergeser saat dibungkus akan menghasilkan lapisan film yang terlepas dan tepi yang berbekas. Jalur pengemasan kami dalam video ini menahan setiap gulungan baja tetap rata di atas konveyor rol di bawah balok penurun sementara unit pembungkus berjalan mengelilinginya. Proses pembungkusan ditentukan berdasarkan diameter luar gulungan dan tumpang tindih film . Kami menetapkan keduanya per proyek.
Daftar Isi
- Apa yang ditunjukkan video tersebut
- Cara kerja stasiun pengepresan dan pembungkus
- Film melewati dan tumpang tindih per gulungan.
- Apa yang dapat termasuk dalam baris tersebut?
- Kontrol dan keamanan
- Daftar periksa pemilihan untuk lini pengemasan gulungan baja
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan video tersebut
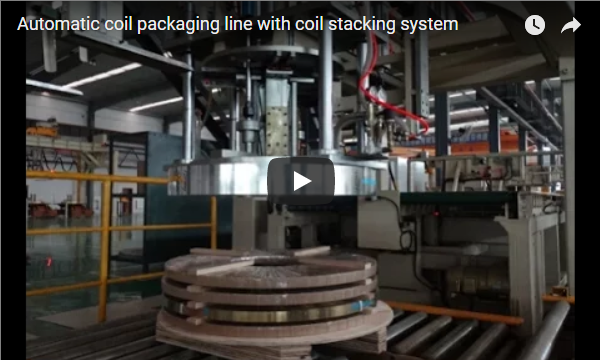
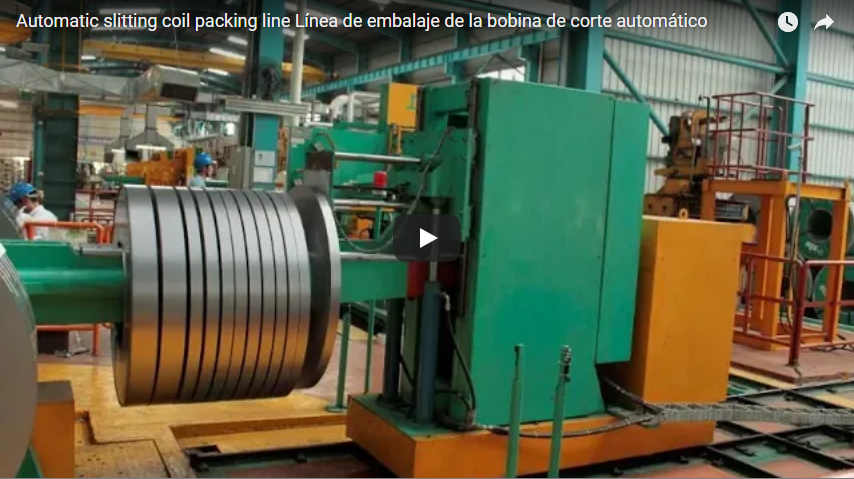
Sebuah gambar luas pabrik menunjukkan mesin pengemas gantry berwarna putih dan kuning dengan tangga kuning, garis lantai kuning, dan seorang pekerja di samping palet hitam. Beberapa gulungan tergeletak rata dalam satu lapisan di atas konveyor rol.
Dalam gambar close-up, balok atas mesin pembungkus biru kami turun di atas gulungan pada rol, unit pembungkus bergerak mengelilingi gulungan dan balok naik kembali. Gulungan tetap rata sepanjang proses. Tulisan FHOPE dan SOLUTION FOR YOU tertera pada struktur bagian atas.
Cara kerja stasiun pengepresan dan pembungkus
| Langkah | Apa yang terjadi |
|---|---|
| Tiba | Gulungan tersebut mencapai stasiun melalui konveyor rol. |
| Media | Balok atas diturunkan ke kumparan. |
| Bungkus | Unit pembungkus bergerak mengelilingi kumparan. |
| Lepaskan | Sinar itu naik |
| Umpan keluar | Kumparan yang terbungkus bergerak terus |
Dengan menahan gulungan di bawah balok, gulungan tersebut tidak akan bergeser atau bergerak saat film dipasang, sehingga film terpasang dengan kencang dan rata.
Film melewati dan tumpang tindih per gulungan.
Kita menghitung lintasan pada OD, di mana tumpang tindih paling rendah. Contoh ilustratif:
| Barang | Nilai |
|---|---|
| Diameter luar kumparan (ilustrasi) | 1,500 mm |
| Keliling, π × 1,500 | tentang 4,712 mm |
| Lebar film (ilustrasi) | 120 mm |
| Maju per lintasan dengan tumpang tindih 50% | 60 mm |
| Lulus, 4,712 ÷ 60 | tentang 79 |
Bagian mata selalu mendapat tumpang tindih lebih besar daripada OD, sehingga seluruh kumparan mendapat setidaknya 50%.
Apa yang dapat termasuk dalam baris tersebut?
| Stasiun | Peran |
|---|---|
| Roller conveyor | Memindahkan gulungan pipih antar stasiun |
| Tekan dan bungkus | Memegang dan membungkus setiap kumparan |
| Penanganan gantry | Mengangkat dan menurunkan gulungan dari jalur produksi. |
| Penumpukan atau palet | Membangun unit pengiriman |
Kami merencanakan stasiun-stasiun berdasarkan ukuran dan output gulungan baja Anda, kemudian menambahkan penanganan dan penumpukan di tempat yang Anda butuhkan. Lihat bagaimana lini produksi lengkap terintegrasi dalam lini pengemasan gulungan baja stasiun demi stasiun kami.
Kontrol dan keamanan
Balok diturunkan dengan kuat dan unit pembungkus berputar mengelilingi kumparan. Jauhkan orang dari stasiun saat alat ini beroperasi, dan tangani kumparan hanya saat saluran dihentikan dan diisolasi.
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 menetapkan persyaratan umum untuk mesin pengemasan.
Daftar periksa pemilihan untuk lini pengemasan gulungan baja
- Rentang diameter luar (OD), diameter dalam (ID), lebar, dan berat kumparan.
- Bahan dan lapisan film atau pita.
- Kumparan per jam.
- Penanganan saat masuk dan keluar dari jalur produksi.
- Kebutuhan penumpukan atau palet.
- Luas lantai dan akses derek.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Mengapa kumparan ditekan saat membungkus? J: Agar tidak bergeser atau melentur, dan lapisan film terpasang rapat dan rata.
T: Berapa kali proses pencetakan yang dibutuhkan untuk sebuah koil? J: Sekitar 79 kali untuk koil dengan diameter luar 1,500 mm dan film 120 mm dengan tumpang tindih 50% pada contoh kita.
T: Apakah gulungan tersebut berputar di stasiun ini? J: Tidak. Gulungan tetap rata di atas rol dari saat masuk hingga keluar.
T: Di mana tumpang tindih dihitung? J: Di OD, di mana nilainya paling rendah; mata selalu mendapatkan lebih banyak.
T: Apakah penumpukan bisa ditambahkan? J: Ya. Kami menambahkan penanganan gantry dan penumpukan setelah stasiun pembungkus jika Anda membutuhkannya.
Langkah selanjutnya
Kami merencanakan lini pengemasan gulungan baja Anda dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan ukuran kumparan, berat, dan output hingga info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan rencana pembungkus dan pengepresan.
- Pesan survei lokasi untuk memeriksa tata letak penanganan dan penumpukan.
Bacaan terkait
- Jalur pengemasan gulungan baja
- Video: Mesin pengemas kumparan baja dan kumparan tembaga untuk pembungkus film tembus pandang.
- Video: mesin pengikat gulungan baja otomatis
sumber
- Isi baris: Tim teknik FHOPE, 04-10-2026
- Contoh hasil perhitungan: contoh yang kami berikan, nilai-nilai ilustratif.
- Mesin sedang beroperasi: video kami di YouTube
- Ruang lingkup standar: ISO 12100: 2010, EN 415-10: 2014
Terakhir ditinjau: 04-10-2026