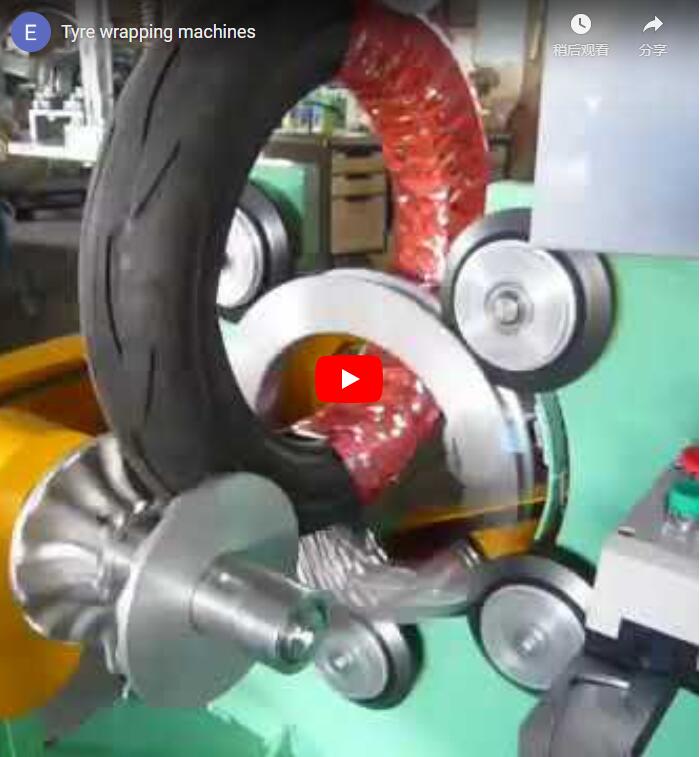
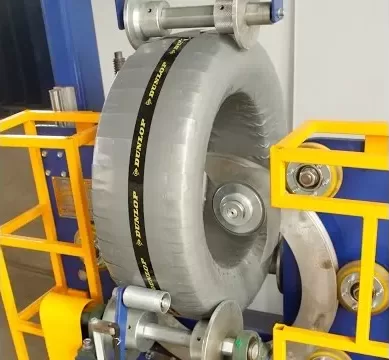
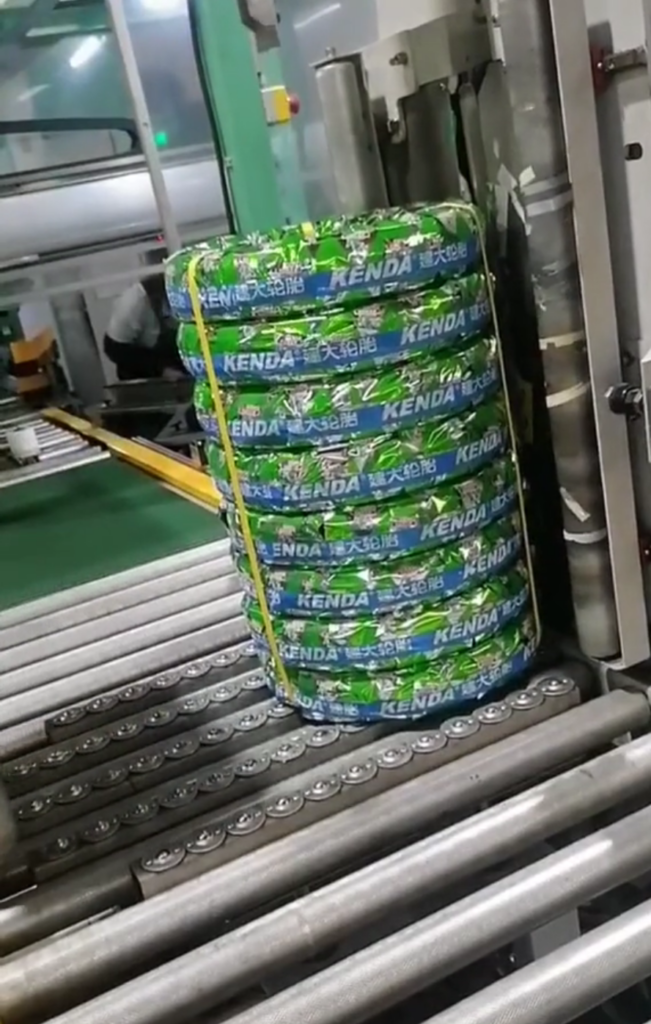
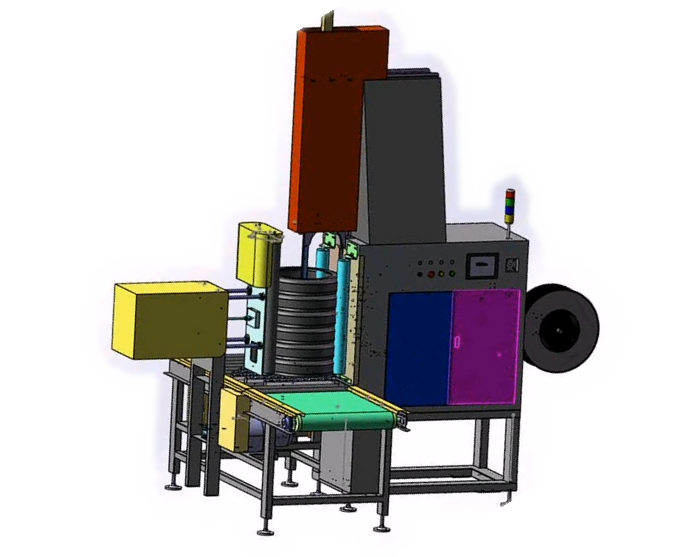
Ringkasan Eksekutif: Ban motor paling baik dikirim dalam tumpukan yang rapat dan tertutup rapat dengan merek yang terlihat di bagian luar. Jalur pengemasan ban otomatis kami pertama-tama mengikat tumpukan, membungkusnya dengan film bercetak, kemudian mengecilkan film tersebut di dalam terowongan panas sehingga film tersebut menempel erat di sekitar tumpukan. Video tersebut menunjukkan tahap pengecilan: tumpukan ban yang diikat dan dilapisi film melewati terowongan di atas konveyor rol dan keluar dengan film yang tertutup rapat di sekelilingnya. Ukuran tumpukan, jumlah tali pengikat, dan ukuran terowongan diatur per proyek sesuai dengan rentang ban Anda.
Daftar Isi
- Apa yang ditunjukkan video tersebut
- Jalur tersebut, stasiun demi stasiun
- Mengapa memasang tali sebelum mengecilkan ukuran?
- Film tercetak
- Ukuran yang kami tetapkan per proyek
- Kontrol dan keamanan
- Daftar periksa pemilihan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan video tersebut
Tumpukan ban motor, yang dilapisi film biru bercetak, menunggu di konveyor rol di depan terowongan penyusutan abu-abu kami. Konveyor membawanya ke dalam terowongan melalui tirai di pintu masuk. Di dalam, panas menyusutkan film tersebut ke tumpukan. Tumpukan tersebut keluar melalui rol pengeluaran dengan film yang ditarik rapat di sekitar ban.
Jalur tersebut, stasiun demi stasiun
| Stasiun | Apa yang dilakukannya |
|---|---|
| Penumpukan | Ban-ban diletakkan mendatar membentuk tumpukan sesuai jumlah setnya. |
| Tegap | Tali pengikat menahan tumpukan agar tetap berbentuk. |
| Selubung film | Tumpukan yang diikat tersebut ditutupi dengan film bercetak. |
| Kecilkan terowongan | Panas menyusutkan lapisan film hingga rapat di sekitar tumpukan. |
| Umpan keluar | Konveyor rol membawa kemasan jadi ke tempat penataan palet. |
Setiap stasiun menyerahkan tumpukan ban melalui konveyor, sehingga tidak ada yang mengangkat ban di antara setiap tahapan.
Mengapa memasang tali sebelum mengecilkan ukuran?
Plastik pembungkus menyusut di setiap sisinya saat mendingin. Tumpukan ban karet yang tidak diikat dapat bergeser ke samping akibat tarikan tersebut dan menjadi miring. Pengikatan menahan tumpukan agar tetap tegak terlebih dahulu, sehingga plastik pembungkus hanya perlu menyegel dan menutupinya. Pengikatan juga menjaga agar kemasan tetap utuh jika plastik pembungkus robek selama penanganan.
Pengemasan ban satuan adalah pekerjaan yang berbeda. Mesin pembungkus ban kami yang menggunakan sistem lubang ban melilitkan film melalui lubang ban untuk membungkus setiap ban secara terpisah, sementara lini ini mengemas tumpukan ban sebagai satu unit.
Film tercetak
Film dalam video tersebut menampilkan cetakan merek yang berulang. Selongsong penyusut dengan pola berulang tidak perlu disejajarkan pada tumpukan, sehingga bagian mana pun dari film tersebut menampilkan merek. Logo besar tunggal akan membutuhkan penyejajaran film dengan tumpukan sebelum menyusut. Cetakan juga menyusut, jadi desainnya dibuat untuk mengakomodasi hal tersebut.
Ukuran yang kami tetapkan per proyek
| Barang | Ditetapkan oleh |
|---|---|
| Tinggi tumpukan | Jumlah ban per kemasan dan lebar ban |
| Lebar konveyor | Diameter luar ban terbesar |
| Posisi tali pengikat | Tinggi tumpukan dan diameter luar ban |
| Pembukaan terowongan | Kemasan jadi terbesar |
| Film | Ketebalan dan motif cetak, dipilih sesuai dengan kemasan Anda. |
Tinggi dan berat kemasan ditentukan oleh jumlah ban. Contoh ilustrasi untuk kemasan berisi 10 ban:
| Barang | Example |
|---|---|
| Lebar ban | 90 mm |
| Ban per kemasan | 10 |
| Tinggi tumpukan, 10 × 90 mm | 900 mm |
| Berat ban | 4 kg |
| Berat kemasan, 10 × 4 kg | 40 kg |
Kemasan seberat 40 kg membutuhkan dua orang untuk mengangkatnya, jadi rencanakan jalur keluar agar berakhir di palet atau mesin pengemas palet. Kami tidak mencantumkan kecepatan mesin di sini karena kecepatan tersebut bergantung pada rentang ukuran ban Anda. Kirimkan kepada kami ukuran ban terbesar dan terkecil Anda, dan kami akan menyesuaikan jalur produksi berdasarkan ukuran tersebut.
Kontrol dan keamanan
Terowongan tersebut terletak di jalur konveyor dengan panel kontrolnya sendiri. Jauhkan tangan dari tirai saat terowongan masih panas, dan biarkan kemasan mendingin di jalur keluar sebelum ditumpuk.
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 menetapkan persyaratan umum untuk mesin pengemasan.
Daftar periksa seleksi untuk jalur pengemasan ban
- Diameter luar (OD), diameter dalam (ID), dan lebar ban terkecil dan terbesar.
- Ban per kemasan.
- Jumlah kemasan per jam.
- Hanya menggunakan tali pengikat, atau tali pengikat ditambah penyusutan.
- Film tercetak atau polos.
- Penataan palet setelah jalur produksi, secara manual atau otomatis.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Mengapa menggunakan plastik penyusut pada tumpukan ban? J: Plastik tersebut menyusut rapat di sekitar tumpukan, sehingga melindunginya dari debu dan menampilkan cetakan merek di bagian luar.
T: Mengapa perlu diikat sebelum terowongan penyusutan? J: Film penyusutan menarik tumpukan dari setiap sisi. Tali pengikat menahannya agar tetap tegak, sehingga tidak miring.
T: Bisakah saya menggunakan film cetak saya sendiri? J: Ya, jika itu film susut. Cetakan berulang tidak memerlukan registrasi; logo tunggal harus disejajarkan sebelum disusutkan.
T: Apakah terowongan penyusutan selalu dibutuhkan? J: Tidak. Jalur produksi dapat berhenti setelah pengikatan jika pelanggan Anda hanya membutuhkan tumpukan yang sudah diikat.
T: Bagaimana cara menentukan ukuran jalur? J: Berdasarkan ukuran ban dan kemasan terbesar Anda: diameter luar ban menentukan lebar konveyor, ukuran kemasan menentukan lebar bukaan terowongan.
Langkah selanjutnya
Kami merencanakan jalur pengemasan ban Anda dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan ukuran ban, jumlah kemasan, dan output ke info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan tata letak stasiun.
- Pesan survei lokasi untuk memeriksa luas lantai dan area penataan palet.
Bacaan terkait
sumber
- Tahapan pengisian lini, pengikatan, dan penyusutan: Tim teknik FHOPE, 04-10-2026
- Mesin sedang beroperasi: video jalur pengemasan ban motor kami di YouTube
- Ruang lingkup standar: ISO 12100: 2010, EN 415-10: 2014
Terakhir ditinjau: 04-10-2026