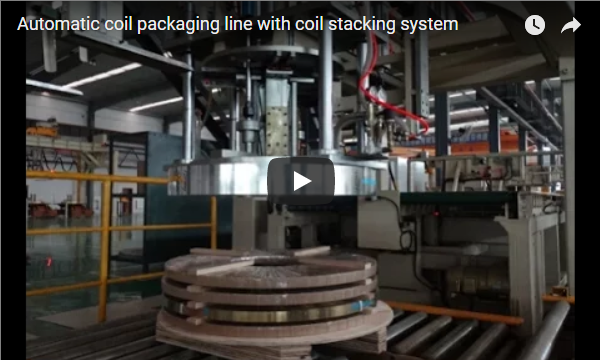
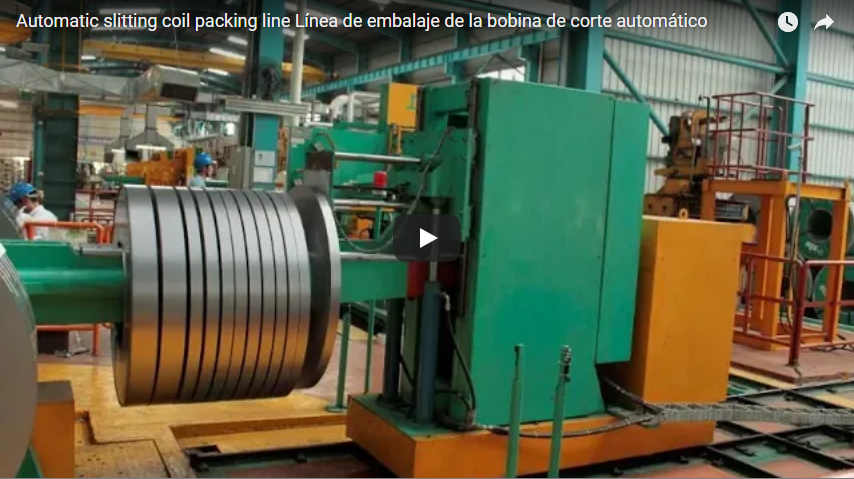
Ringkasan Eksekutif Klip panjang ini menjelaskan salah satu jalur pengemasan gulungan kawat kami. Pemiringan kuning memutar gulungan kawat menjadi vertikal, mesin pembungkus menutupi setiap gulungan kawat melalui lubangnya, operator menjalankan jalur dari panel kontrol, dan gulungan kawat bergerak dari satu stasiun ke stasiun lain di atas konveyor hijau. Pengemasan gulungan kawat secara vertikal membuatnya stabil dan mudah ditumpuk.
Daftar Isi
- Apa yang ditunjukkan dalam klip tersebut
- Mengapa harus mengemas barang secara vertikal?
- Kecepatan garis
- Apa yang kami tetapkan per baris
- Daftar periksa pemilihan
- Safety/keselamatan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan dalam klip tersebut
| Langkah | Apa yang kamu lihat |
|---|---|
| Memiringkan | Pengatur kemiringan kuning memutar kumparan hingga tegak lurus dengan mata. |
| Pembungkus | Pembungkus menutupi setiap kumparan melalui lubangnya. |
| kontrol | Operator di panel kontrol |
| Menyampaikan | Gulungan bergerak di atas konveyor hijau. |
| Penumpukan | Gulungan-gulungan bertumpuk di ujung saluran. |
Mengapa harus mengemas barang secara vertikal?
- Stabil. Kumparan pipih tidak dapat digulung.
- Dapat ditumpuk. Kumparan sempit ditumpuk beberapa tinggi.
- Kompak Kumparan vertikal berbentuk mata membutuhkan ruang lantai yang lebih sedikit.
- Palet siap. Tumpukan barang tertata rapi di atas palet.
Kecepatan garis
Contoh soal (ilustrasi).
| Barang | Nilai |
|---|---|
| Gulungan per potongan penggergajian (ilustrasi) | 12 |
| Jumlah potongan per jam (ilustrasi) | 5 |
| Kumparan per jam, 12 × 5 | 60 |
| Waktu per kumparan, 3,600 ÷ 60 | 60 s |
Apa yang kami tetapkan per baris
| Pengaturan | Tergantung pada |
|---|---|
| memiringkan | berat coil |
| Pembungkus | Lapisan dan tumpang tindih |
| Penumpukan | Tinggi tumpukan |
| pembawa | Kumparan per jam |
Daftar periksa pemilihan
- Diameter luar (OD), diameter dalam (ID), lebar, dan berat kumparan.
- Gulungan per potongan.
- Jumlah potongan per jam.
- Lapisan film.
- Tinggi tumpukan.
- Layout.
Safety/keselamatan
- Jauhi stasiun yang bergerak.
- Tetaplah berada di luar pagar selama antrean berlangsung.
- Lakukan penguncian sebelum membersihkan kemacetan.
- Untuk pasar CE, mesin ini dirancang sesuai dengan ISO 12100 dan EN 415-10.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Apa yang dimaksud dengan pengemasan vertikal? J: Gulungan dikemas secara vertikal, dalam posisi datar.
T: Mengapa posisinya vertikal? J: Kumparan pipih tidak dapat digulung dan ditumpuk dengan mudah.
T: Berapa kecepatan yang harus dijaga jalur tersebut? J: 60 detik per gulungan untuk seluruh jalur dalam contoh yang diberikan, dengan penyangga di antara stasiun.
T: Apakah tali pengikat bisa ditambahkan? J: Ya, sebelum dibungkus.
T: Apakah bisa menampung seluruh gulungan dari satu potongan? J: Ya, pintu putar dapat menampung gulungan dari satu potongan.
T: Standar mana yang berlaku? J: Untuk pasar CE, ISO 12100 dan EN 415-10.
Langkah selanjutnya
Kami mencocokkan jalur pengemasan koil yang terbelah dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan ukuran gulungan, jumlah gulungan per pemotongan dan pemotongan per jam, untuk info@fhopepack.com.
- Terima proposal dalam waktu 48 jam dengan data dan tata letak mesin.
- Pesan survei lokasi jadi kami memastikan keluaran mesin pemotong.
Bacaan terkait
- Penanganan Kumparan yang Telah Dipotong ke Jalur Penumpukan
- Lini Pengemasan Kumparan Baja: Proses Lengkap Langkah demi Langkah
- Pengemasan Kumparan Belah Bebas Genggam: Zona Aman
- Jalur pengepakan kumparan celah
sumber
- Konten mesin: Tim teknik FHOPE, 10-10-2026
- Klip: video di YouTube
- Kecepatan lini produksi: contoh kasus kami, nilai-nilai ilustratif.
- Lingkup standar: ISO 12100:2010; EN 415-10: 2014
- Waktu pengajuan proposal: persetujuan CTA rumah (proposal dalam waktu 48 jam)
Terakhir ditinjau: 10-10-2026