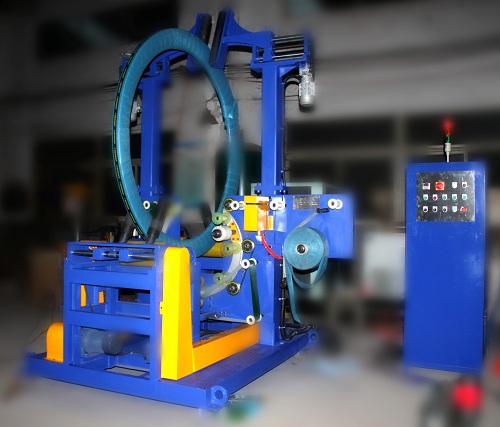
Ringkasan Eksekutif: Jalur produksi dua tahap membagi pekerjaan menjadi dua. Tahap pertama membungkus setiap gulungan melalui lubang pada mesin pembungkus cincin; tahap kedua memindahkan gulungan yang telah dibungkus dengan gantry di atasnya untuk membangun tumpukan. Klip berdurasi sekitar satu menit ini menunjukkan kedua tahap pada jalur produksi kami. Anda melihat mesin pembungkus cincin berwarna biru dengan penumpuk gantry, gantry putih dengan kepala penjepit berwarna kuning, dan cincin kedua yang membungkus gulungan sempit.
Daftar Isi
- Jawaban singkatnya
- Apa yang ditunjukkan dalam klip tersebut
- Tahap pertama: pembungkus cincin
- Tahap kedua: gantry di atas kepala
- Apa yang menentukan kecepatan antrean?
- Rangkaian kumparan untuk jalur yang diumpankan melalui konveyor.
- Daftar periksa pemilihan untuk jalur dua tahap
- Kontrol dan keamanan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Jawaban singkatnya
- Gulungan tersebut tiba dalam keadaan datar di atas konveyor rol bertenaga.
- Mesin pembungkus cincin melewatkan lembaran film melalui lubang sementara rol memutar gulungan, menyegelnya di semua sisi.
- Kumparan yang terbungkus bergerak ke atas menuju gantry di atasnya.
- Mesin pengangkat mengambil gulungan dan meletakkannya di atas tumpukan, atau di stasiun berikutnya.
- Tumpukan yang sudah jadi meninggalkan jalur produksi menggunakan rol atau forklift.
Apa yang ditunjukkan dalam klip tersebut
| Waktu klip | Adegan |
|---|---|
| 0-12 dtk | Sebuah gulungan terletak rata di atas rol kuning dalam cincin vertikal biru, yang menggulung film transparan melalui lubangnya. |
| 12-40 dtk | Sebuah gantry biru di atas konveyor menurunkan lengan penjepitnya ke gulungan yang terbungkus dan meletakkannya. |
| 45-55 dtk | Sebuah gantry putih dengan kepala penjepit berwarna kuning bergerak di atas platform rol dengan perlengkapan berwarna kuning. |
| detik-detik terakhir | Sebuah gulungan sempit terletak di dalam mesin pembungkus cincin lain di atas rol hijau sementara seorang operator dengan helm pengaman oranye bekerja di sampingnya. |
Waktu diambil dari frame yang direkam setiap sekitar 3 detik, jadi setiap batasnya bersifat perkiraan. Klip ini merupakan montase, jadi adegan-adegannya berasal dari lebih dari satu baris.
Tahap pertama: pembungkus cincin
Cincin tersebut membawa gulungan film dan melewati lubang kumparan pada setiap putaran. Rol di bawah kumparan memutarnya perlahan, sehingga setiap putaran tumpang tindih dengan putaran sebelumnya. Ketika kumparan telah berputar satu putaran penuh, film menutupi permukaan luar, lubang bagian dalam, dan kedua sisinya.
Pada lini pengemasan gulungan kami, program PLC/HMI mengatur pemusatan, tegangan, dan tumpang tindih per jenis gulungan. Pembungkus film, kertas, atau tenun dapat digunakan, dan lini yang sama dapat menambahkan pengikat PET atau baja serta label ERP/MES.
Tahap kedua: gantry di atas kepala
Setelah gulungan terbungkus, jalur produksi harus memindahkannya tanpa merusak bungkus baru tersebut. Sebuah gantry di atas melakukan ini dari atas, sehingga tidak ada forklift atau derek yang memasuki jalur produksi.
- Lengan penjepit menutup di tepi luar. dari kumparan, seperti pada gantry biru di klip tersebut.
- Kereta pengangkut mengangkat gulungan tersebut lurus ke atas., melakukan perjalanan, dan menurunkannya ke tumpukan.
- Tumpukan itu menjulang tinggi ke langit., hingga 6 gulungan per tumpukan pada jalur pengemasan gulungan otomatis kami.
Rangka putih di bagian akhir klip menunjukkan kepala yang berbeda: unit penjepit berwarna kuning yang bekerja di atas platform rol. Kepala ini dirancang sesuai dengan rentang gulungan dan cara gulungan diambil, sehingga berubah dari proyek ke proyek.
Apa yang menentukan kecepatan antrean?
Jalur produksi dua tahap beroperasi dengan kecepatan stasiun paling lambatnya. Di sebagian besar jalur produksi, stasiun paling lambat tersebut adalah mesin penggulung cincin, yang membutuhkan satu putaran gulungan penuh, atau gantry, yang melakukan pengangkatan dan pergerakan per gulungan.
| Jika stasiun paling lambat adalah | Perbaikan umum |
|---|---|
| pembungkus cincin | Jumlah lilitan yang lebih sedikit atau tumpang tindih yang lebih rendah, jika pengiriman memungkinkan. |
| penumpuk gantry | mempersingkat jarak tempuh, dengan menempatkan posisi tumpukan dekat dengan konveyor. |
| umpan keluar | konveyor penyangga, agar tumpukan bisa menunggu forklift. |
Inilah mengapa kami meminta jumlah gulungan per jam pada gambar pertama: hal itu menentukan kecepatan putaran cincin, pergerakan gantry, dan panjang penyangga secara bersamaan.
Rangkaian kumparan untuk jalur yang diumpankan melalui konveyor.
Dari tabel model pembungkus gulungan baja kami:
| Pilih Model | coil ID | coil OD | Lebar gulungan | Berat koil maks |
|---|---|---|---|---|
| FCCA-1000 | 508 / 610 mm | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FCCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Ini adalah model-model yang dimuat melalui konveyor untuk jalur otomatis. Tabel ini merupakan titik awal, bukan daftar lengkap; setiap jalur dibangun sesuai dengan rentang gulungan proyek, sehingga angka-angkanya dapat berubah.
Daftar periksa pemilihan untuk jalur dua tahap
- Jumlah lilitan per jam, termasuk puncaknya.
- Rentang ID, OD, lebar, dan berat kumparan.
- Bungkus bahan, tumpang tindih, dan ikat.
- Tinggi tumpukan dan pola tumpukan.
- Ruang untuk posisi tumpukan dan konveyor penyangga.
- Label dan data yang dibutuhkan untuk ERP/MES Anda.
Kontrol dan keamanan
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 mencakup persyaratan umum untuk mesin pengemasan, yang menetapkan pengamanan dan pengaturan penghentian darurat.
Cincin dan gantry merupakan bahaya bergerak di atas dan di sekitar kumparan. Pengamanan dan sirkuit penghenti ditetapkan dalam penilaian risiko untuk setiap tata letak.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Mengapa menggunakan dua tahap dan bukan satu mesin? J: Karena dengan begitu, proses pembungkusan dan penumpukan dapat berjalan bersamaan pada gulungan yang berbeda, dan setiap mesin menjadi lebih sederhana.
T: Berapa banyak gulungan yang bisa ditumpuk? J: Hingga 6 gulungan per tumpukan pada jalur pengemasan gulungan otomatis kami, tergantung pada berat dan penanganan gulungan.
T: Bagaimana gantry tersebut menghindari kerusakan pada kemasan baru? J: Lengan penjepitnya hanya menutup di tepi luar dan mengangkat gulungan lurus ke atas, sehingga tidak ada garpu atau tali pengikat yang menyentuh permukaan yang terbungkus.
T: Lebar gulungan mana yang cocok untuk jalur yang menggunakan konveyor? J: FPCA-1000 kami mencakup lebar 20–400 mm dan FPCA-1200 mencakup lebar 20–500 mm.
T: Dapatkah lini produksi memberi label pada setiap gulungan? J: Ya. Pemberian label ERP/MES adalah pilihan pada lini pengemasan gulungan kami.
T: Apa yang menentukan kecepatan lini produksi? J: Stasiun yang paling lambat, biasanya mesin penggulung cincin atau gantry. Target jumlah gulungan per jam menentukan waktu siklus yang harus dipenuhi setiap stasiun.
Langkah selanjutnya
Kami merencanakan jalur pengemasan koil dua tahap dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan kumparan per jam, rentang kumparan dan pola tumpukan, untuk info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan tata letak pembungkus, gantry, dan buffer.
- Pesan survei lokasi Jadi, kami memastikan luas lantai, posisi tumpukan, dan jalur forklift.
Bacaan terkait
- Jalur Pembungkus dan Penumpukan Peregangan Kumparan Belah: Cincin Lubang Mata ke Penumpuk Gantry
- Jalur Pengemasan Kumparan Tembaga Dua Tahap: Pembungkus Lubang Mata, Kemudian Penumpukan di Atas Rangka Kayu
- Lini Pengemasan Gulungan Baja dari Pengikatan hingga Penumpukan: Lima Metrik ROI dan Rumus Pengembalian Modal
- Jalur pengepakan kumparan otomatis
sumber
- Mesin sedang beroperasi: video di YouTube (sekitar satu menit)
- Hingga 6 gulungan per tumpukan, posisi tegak lurus, pemusatan PLC/HMI, tegangan dan tumpang tindih, pembungkus, tali pengikat, dan opsi label ERP/MES: Jalur pengepakan kumparan otomatis
- Nilai FPCA-1000 dan FPCA-1200: Mesin pembungkus kumparan baja
- Lingkup standar: ISO 12100:2010; EN 415-10: 2014
- Waktu pengajuan proposal: persetujuan CTA rumah (proposal dalam waktu 48 jam)
Terakhir ditinjau: 06-10-2026