Ringkasan Eksekutif
Jalur pengemasan dan penumpukan tabung aluminium otomatis menyegel setiap tabung dalam kantong filmnya masing-masing, kemudian gantry menumpuk tabung yang sudah dikemas lapis demi lapis, tanpa kontak langsung dengan permukaan akhir. Pengemasan melindungi tabung yang dianodisasi dan dipoles dari goresan dan debu; penumpukan otomatis menghilangkan langkah di mana sebagian besar goresan tersebut terjadi. Halaman ini membahas siklus pengemasan, ukuran film dan kantong, geometri penumpukan, dan daftar periksa pembeli.
Tabung aluminium yang sudah dibungkus ditumpuk lapis demi lapis di dalam sel berpagar jaring kuning. Di atasnya, sebuah gantry dengan deretan penjepit mengambil setiap lapisan dari meja pemasukan dan meletakkannya di tumpukan, sementara tabung-tabung panjang menunggu di konveyor rol di samping sel.
Daftar Isi
- Mengapa membungkus setiap tabung?
- Siklus garis
- Rentang bagger
- Lebar dan keluaran tas
- Geometri penumpukan
- Daftar periksa pemilihan
- Safety/keselamatan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Mengapa membungkus setiap tabung?
Pipa aluminium untuk furnitur, rangka, dan perlengkapan dijual berdasarkan permukaannya. Pipa yang saling bergesekan dalam satu bundel akan meninggalkan bekas yang membuat pelanggan menolaknya. Kantong tertutup untuk setiap pipa menjaga permukaan tetap terpisah dari pipa tetangga, mencegah debu masuk, dan memungkinkan bundel ditangani tanpa lapisan kertas penyekat.
Siklus garis
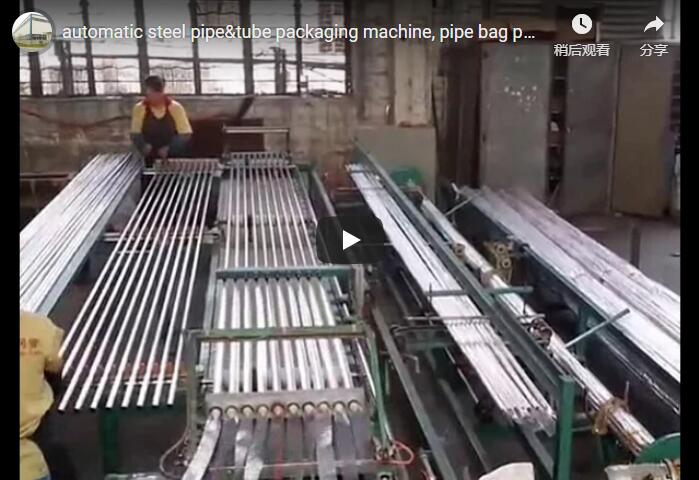
- Masukan: Tabung-tabung tiba satu per satu di atas konveyor rol.
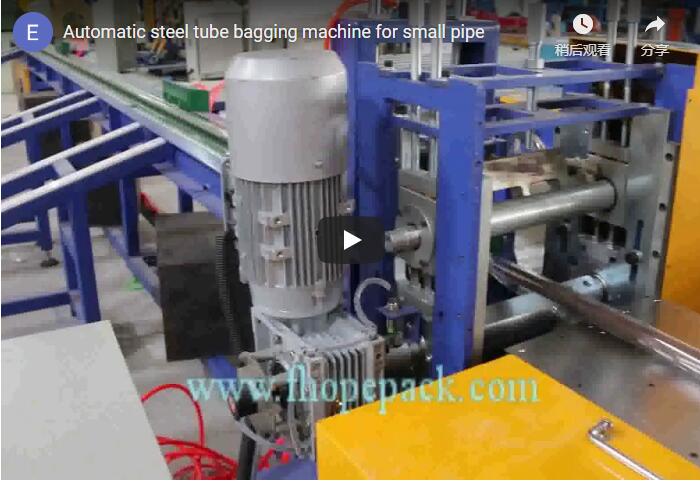
- mengantongi: Mesin pengemas membentuk tabung film di sekitar setiap tabung, dan kantong disegel secara otomatis pada suhu penyegelan yang dikontrol secara tepat.
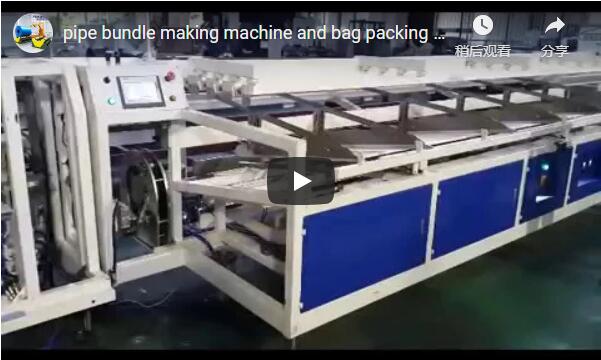
- Hitungan: Tabung-tabung yang sudah dikemas dalam kantong dihitung dan disusun dalam satu lapisan di atas meja pengumpulan.
- Tumpukan: Gantry mengambil lapisan dengan penjepit kontak lunak dan menempatkannya di tumpukan, lapis demi lapis; kayu dapat dimasukkan di antara lapisan.
- Di luar: Seluruh tumpukan atau keranjang dilepaskan, dan keranjang kosong dimuat secara otomatis.
Mengapa tidak menggunakan magnet? Aluminium tidak bersifat magnetis, sehingga penumpukan chuck elektromagnetik yang digunakan pada jalur pipa baja kami tidak berlaku. Sebagai gantinya, gantry menggunakan penjepit mekanis kontak lunak; bantalan penjepit dan metode penyegelan kantong disesuaikan dengan hasil akhir pipa Anda dan dikonfirmasi pada saat penawaran.
Kontrol PLC, pengaturan kecepatan inverter, dan mode manual atau otomatis menjalankan seluruh lini produksi dari satu panel.
Rentang bagger
| Barang | Mesin pengemas tabung otomatis |
|---|---|
| Film | BOPP atau PE, 30–60 mikron |
| Gulungan film | Diameter luar 100–200 mm, Diameter dalam 75 mm |
| Tabung OD | 9.5 – 50 mm |
| Panjang tabung | 6,000 mm |
| Kecepatan mengantongi | sekitar 10–50 m/menit |
| Udara | 5–7 bar |
| Daya | 380 V, 3 fase, 60 Hz |
Ukuran tabung yang lebih besar, panjang lainnya, dan pola penumpukan akan dikonfirmasi pada saat penawaran harga.
Lebar dan keluaran tas
Lebar kantong saat terbentang rata ≥ π × OD tabung ÷ 2, ditambah segel dan ruang bebas. Tabung 50 mm memiliki keliling π × 50 ≈ 157 mm, jadi kantong yang terbentang rata harus memiliki lebar minimal 79 mm sebelum ruang bebas segel (hanya contoh). Terlalu ketat dan tabung akan terseret di dalam film; terlalu longgar dan kantong akan berkerut.
Output = kecepatan pengemasan ÷ panjang tabung. Pada kecepatan 30 m/menit dengan tabung sepanjang 6 m, mesin pengemasan dapat memproses 5 tabung per menit, atau sekitar 300 tabung per jam, sebelum terjadi celah antar tabung (contoh saja).
Geometri penumpukan
Jumlah tabung per lapisan = lebar tumpukan ÷ diameter luar tabung. Tumpukan tabung berdiameter 50 mm dengan lebar 600 mm berisi 12 tabung per lapisan. Jika lapisan saling bertumpuk, jarak antar lapisan sekitar 50 × 0.866 = 43 mm; lapisan persegi di atas kayu tetap berukuran 50 mm ditambah kayu (hanya contoh). Sepuluh lapisan berisi 12 tabung menghasilkan 120 tabung per tumpukan. Tumpukan bertumpuk lebih padat; tumpukan persegi dengan kayu lebih mudah dibongkar oleh forklift.
Daftar periksa pemilihan
- Diameter luar tabung, ketebalan dinding, panjang, dan finishing?
- Jenis dan ketebalan film?
- Jumlah produksi yang dibutuhkan dalam tabung per jam?
- Ukuran tumpukan, pola, dan jumlah tabung per lapisan?
- Kayu di antara lapisan, atau susunan keranjang?
- Tautan ke jalur pemotongan atau anodisasi yang sudah ada?
Safety/keselamatan
Lini produksi ini dirancang sesuai dengan standar EN ISO 12100:2010 untuk penilaian risiko, EN 415-10 untuk keselamatan mesin pengemas, dan EN 60204-1 untuk peralatan listrik. Gantry dan penjepit merupakan bahaya utama, sehingga area penumpukan dipagari dengan pintu yang saling terkunci. Mesin pengemas kantong memiliki sensor dan penghenti mekanis, dan motornya dilengkapi dengan perlindungan arus berlebih.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Film jenis apa yang digunakan mesin pengemas? J: Film BOPP atau PE, dengan ketebalan 30–60 mikron.
T: Ukuran tabung apa saja yang dapat dikemas? J: Mesin pengemas kami dapat mengemas tabung dengan diameter luar 9.5–50 mm dan panjang 6,000 mm; ukuran lain akan dikonfirmasi saat penawaran harga.
T: Bagaimana tabung-tabung itu ditumpuk? J: Sebuah gantry mengambil setiap lapisan yang dihitung dengan penjepit kontak lunak dan menumpuknya lapis demi lapis.
T: Bisakah mesin ini memasukkan kayu di antara lapisan? J: Ya, pemasukan kayu otomatis tersedia pada mesin susun kami.
Langkah selanjutnya
- Kirimkan ukuran tabung, panjang, jenis finishing, dan kapasitas produksi Anda. Kirimkan ke info@fhopepack.com.
- Kami mengukur mesin pengemas, meja penghitung, dan penumpuk.
- Kami membalas dalam waktu 24 jam dengan proposal dan penawaran harga.
Bacaan terkait
- Mesin susun profil aluminium (produk)
- Penumpuk profil aluminium (produk)
- Mesin pengemas pipa (produk)
- Mesin pengaplikasi film aluminium otomatis dan lini pengemasan tas.
- Mesin pengemas tas bundel profil aluminium
sumber
- Halaman produk FHOPE: mesin pengemas profil aluminium otomatis; mesin penumpuk profil aluminium
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- Jalur pengemasan dan penumpukan tabung aluminium yang ditunjukkan di atas.
Terakhir ditinjau: 20-10-2026