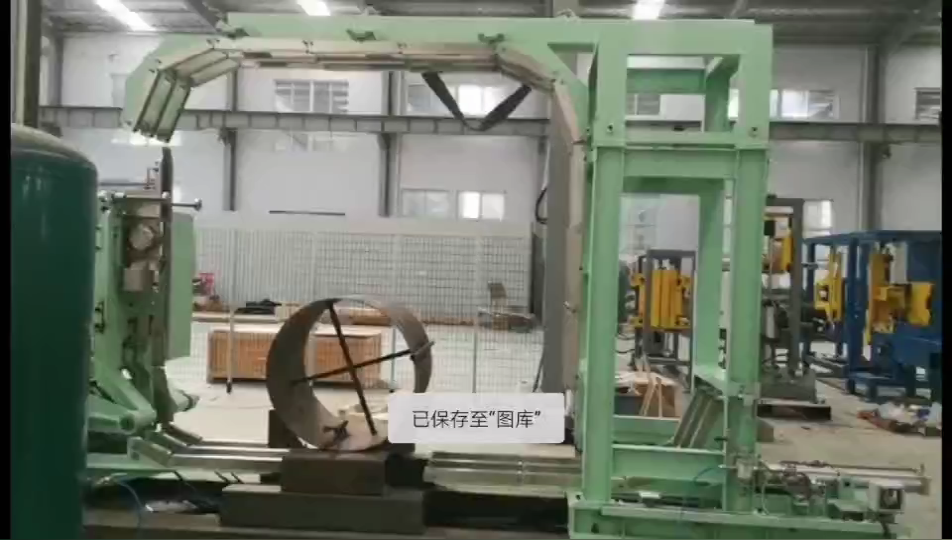
Ringkasan Eksekutif: Membalik dan membungkus gulungan yang telah dibelah pada satu jalur menghemat pengangkatan derek antara dua langkah. Jalur kami dalam video ini mengangkat setiap gulungan yang telah dibelah dari posisi horizontal ke vertikal, membungkusnya melalui lubang dengan pita bahan putih, dan mengirimkannya sepanjang konveyor. Jumlah film per gulungan dihitung dari jumlah lilitan di sekitar gulungan dikalikan dengan keliling penampang.
Daftar Isi
- Apa yang ditunjukkan video tersebut
- Bagaimana kumparan melewati saluran tersebut
- Film per gulungan
- Kontrol dan keamanan
- Daftar periksa pemilihan untuk jalur pembalik dan pembungkus kumparan terbelah
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan video tersebut
Gulungan kawat yang sudah dibelah tiba di konveyor jalur produksi kami yang berbingkai biru. Unit atas mengangkat gulungan kawat dan memutarnya dari posisi horizontal ke vertikal.
Unit pembungkus kemudian membungkus pita putih melalui lubang dan mengelilingi bagian gulungan. Gulungan yang telah dibungkus terus melaju di sepanjang konveyor ke langkah selanjutnya. Sebuah kabinet kontrol dengan layar sentuh, lampu hijau, dan tombol merah berdiri di sebelah kanan. Segitiga peringatan kuning terdapat pada pelindung mesin dan kabinet, garis kuning menandai lantai, dan tulisan FHOPE PACKING SOLUTION FOR YOU tertera pada bingkai biru.
Bagaimana kumparan melewati saluran tersebut
| Langkah | Apa yang terjadi |
|---|---|
| umpan masuk | Gulungan tersebut tiba di atas konveyor. |
| Terbalik | Unit bagian atas memutar kumparan dari posisi horizontal ke vertikal. |
| Bungkus | Karet dililitkan melalui lubang dan mengelilingi bagian tersebut. |
| Umpan keluar | Gulungan yang terbungkus bergerak terus di sepanjang konveyor. |
Proses membalik dan menggulung pada satu jalur berarti gulungan tidak dipindahkan antara mesin yang berbeda.
Film per gulungan
Contoh ilustratif:
| Barang | Nilai |
|---|---|
| Diameter luar dan dalam (ilustrasi) | 1,000 dan 508 mm |
| Lebar celah (ilustrasi) | 150 mm |
| Dinding kumparan, (1,000 − 508) ÷ 2 | 246 mm |
| Keliling penampang, 2 × (246 + 150) | 792 mm |
| Keliling rata-rata, π × 0.754 m | tentang 2.37 m |
| Pembayaran per bungkus (ilustrasi) | 50 mm |
| Bungkusan, 2,370 ÷ 50 | tentang 47 |
| Film terbentang, 47 × 0.792 m | tentang 37.2 m |
Pergerakan yang lebih kecil per lilitan menghasilkan lebih banyak tumpang tindih dan lebih banyak film per gulungan.
Kontrol dan keamanan
Unit pembalik mengangkat dan memutar gulungan penuh, dan unit pembungkus berjalan melalui lubang gulungan. Jauhkan orang dari garis lantai kuning saat jalur produksi beroperasi, dan masuk hanya saat jalur produksi berhenti dan diisolasi.
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 menetapkan persyaratan umum untuk mesin pengemasan.
Daftar periksa pemilihan untuk jalur pembalik dan pembungkus kumparan terbelah
- Rentang diameter luar dan dalam kumparan serta lebar celah.
- Kumparan terberat.
- Bungkus bahan dan tumpang tindih.
- Orientasi gulungan diperlukan setelah pembungkusannya.
- Jumlah kumparan per shift.
- Tata letak jalur sebelum dan sesudah.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Apa fungsi garis ini? J: Garis ini membalik gulungan yang terbelah dari posisi horizontal ke vertikal dan melilitkannya melalui lubang.
T: Berapa banyak film yang dibutuhkan untuk satu gulungan? J: Jumlah lilitan dikalikan keliling penampang: 47 × 0.792 m menghasilkan sekitar 37.2 m dalam contoh kita.
T: Berapa banyak lilitan yang melingkari sebuah koil? J: Rata-rata keliling dibagi dengan jarak antar lilitan per lilitan: 2,370 ÷ 50 mm menghasilkan sekitar 47 lilitan.
T: Di mana letak kontrolnya? J: Di lemari sebelah kanan dengan layar sentuh, lampu hijau, dan tombol merah.
T: Bisakah alat ini mengakomodasi lebar celah yang saya inginkan? J: Kirimkan rentang lebar dan diameter gulungan, lalu kami akan mengatur alat pembalik dan pembungkusnya.
Langkah selanjutnya
Kami merencanakan jalur pembalikan dan pembungkus kumparan celah Anda dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan diameter, lebar, dan berat kumparan untuk info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan bahan pembungkus dan tumpang tindih.
- Pesan survei lokasi untuk memeriksa jumlah koil per shift dan tata letak jalur produksi.
Bacaan terkait
- Jalur pengepakan kumparan otomatis
- Video: sistem pengemasan gulungan baja yang dibelah
- Video: Menghilangkan kerusakan tepi dan cacat teleskopik dengan mekanisme kemiringan untuk kumparan celah
sumber
- Isi baris: Tim teknik FHOPE, 04-10-2026
- Contoh film: contoh yang telah kami buat, nilai-nilai ilustratif.
- Mesin sedang beroperasi: video kami di YouTube
- Ruang lingkup standar: ISO 12100: 2010, EN 415-10: 2014
Terakhir ditinjau: 04-10-2026