Pengantar
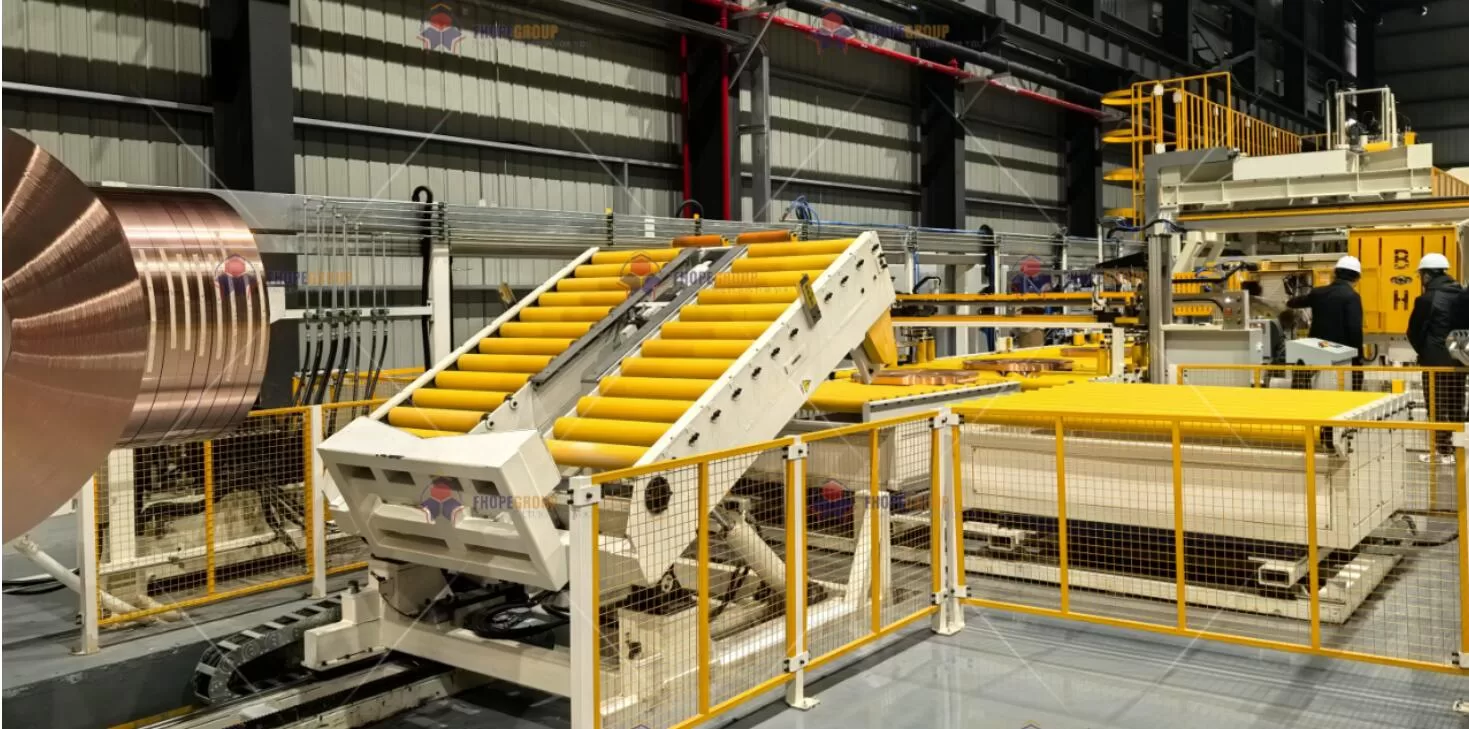
Di pusat layanan baja modern dan pabrik pengolahan logam, jalur pengemasan koil (yang mencakup mesin pengemasan koil, mesin pengikat koil, dan mesin penumpuk koil ) membentuk penghubung penting antara produksi dan pengiriman. Sistem ini harus mampu menahan beban tinggi, tekanan dinamis, lingkungan korosif, dan persyaratan penempatan yang tepat. Bersamaan dengan metode fabrikasi dan perakitan struktural konvensional, pemrosesan lebih lanjut komponen mesin—seperti pendinginan, pelurusan, galvanisasi, pelapisan karet, dan pengecatan—secara signifikan meningkatkan daya tahan, kinerja, dan keandalan secara keseluruhan.
Artikel ini menguraikan pendekatan profesional kami terhadap pemrosesan lebih lanjut untuk komponen lini pengemasan koil, yang mencerminkan norma desain mekanis , standar manufaktur , dan praktik jaminan kualitas yang relevan . Meniru gaya The Fabricator , kami membahas setiap langkah proses—dari pengerasan induksi hingga pelapisan karet —sambil menyoroti bagaimana teknologi canggih dan standar yang ketat bersatu untuk menciptakan produk jadi yang mampu memberikan kinerja luar biasa.
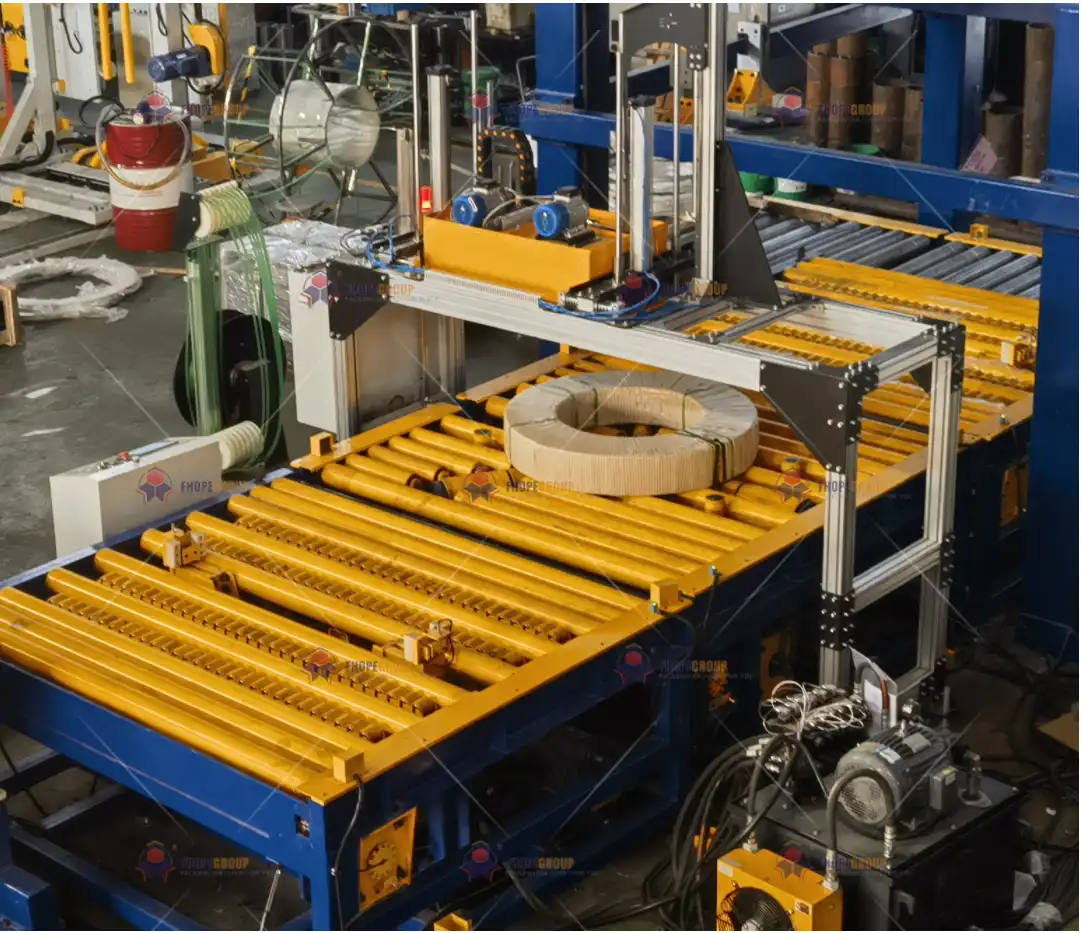
1. Proses Pengerasan Termal Kimia
Komponen baja dalam jalur pengemasan koil (misalnya, rol, poros, mandrel, atau pemandu geser) seringkali mengalami beban siklik dan tegangan kontak yang tinggi. Untuk memastikan ketahanan aus jangka panjang dan stabilitas dimensinya , kami menggunakan berbagai metode perlakuan panas, dengan penekanan khusus pada pengerasan induksi frekuensi tinggi . Pendekatan ini meminimalkan konsumsi energi dibandingkan dengan perlakuan tungku tradisional, sekaligus memungkinkan pengerasan lokal yang presisi.
1.1 Pemadaman Induksi Frekuensi Tinggi
Pendinginan Induksi Frekuensi Tinggi melibatkan pemanasan cepat komponen target hingga suhu austenitisasi tertentu, diikuti dengan pendinginan terkontrol. Berikut adalah ringkasan spesifikasi teknis utama dan kriteria kualitas kami:
| Parameter | Spesifikasi Teknis | Standar Penilaian Kualitas |
|---|---|---|
| Suhu Pemanasan | 860–900 °C (Dihitung per titik transformasi material) | Austenitisasi Lengkap (Diverifikasi melalui Metalografi ASTM E3) |
| Media Pendinginan | Larutan Berair Polimer (10% UCON Quenchant A) | Laju Pendinginan ≥ 80 °C/s (ISO 9950) |
| Kedalaman Lapisan yang Dikeraskan | 2–4 mm (Pelacakan Profil dengan Kontrol Medan Magnet) | Gradien Kekerasan ≤ 5 HRC (DIN 50190) |
| Metode Pengujian | Analisis Tegangan Sisa Ultrasonik (Metode Lubang Buta ASTM E837) | Tegangan Tekan Sisa ≥ 300 MPa |
Keunggulan Teknis Pengerasan Induksi
-
Kontrol Presisi:
Sistem induksi kami menggunakan Termografi inframerah FLIR1 dalam susunan loop tertutup untuk mempertahankan profil lapisan pengerasan. Kesalahan kedalaman lapisan biasanya tetap dalam ±0.15 mm, memastikan distribusi kekerasan yang konsisten. -
Efisiensi energi:
Dibandingkan dengan tungku batch atau tungku kotak konvensional, pemanasan induksi dapat mengurangi konsumsi energi hingga 40%. Rumusnya adalah... penghematan energi2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), menyoroti bagaimana induksi dengan cepat menaikkan hanya lapisan permukaan ke suhu yang dibutuhkan, sehingga seluruh komponen terhindar dari perendaman termal yang tidak perlu. -
Sifat Mekanik yang Ditingkatkan:
Komponen yang dikeraskan dengan induksi biasanya mencapai hasil tertentu. tegangan tekan sisa yang tinggi3 (≥300 MPa) di dekat permukaan, mengurangi inisiasi retak kelelahan. Ini sangat bermanfaat pada rakitan kemasan koil kritis di mana kelelahan akibat benturan berulang atau kontak bergulir dapat terjadi.
2. Pelurusan dan Pembentukan dengan Presisi Tinggi
Lini pengemasan koil berisi berbagai elemen logam—mulai dari rel pemandu, rel untuk kepala pengikat, hingga balok rangka—yang harus akurat secara dimensi . Bahkan penyimpangan kecil dalam kerataan atau kelurusan dapat mengganggu penyelarasan mesin, yang menyebabkan keausan dini atau seringnya kerusakan. Dengan demikian, pelurusan dan pembentukan yang presisi memainkan peran sentral dalam memastikan keandalan komponen.
2.1 Proses Pelurusan Hidraulik CNC
Konfigurasi peralatan standar kami mencakup mesin pelurus 9 rol SMS MEER yang terintegrasi dengan sistem umpan balik kerataan berbasis AI. Indikator akurasi utama adalah:
- Kebosanan: ≤ 0.3 mm/m² (ISO 8512 Level A)
- Kelurusan: ≤ 0.15 mm/2000 mm (EN 10058)
Metodologi Kontrol Proses
-
Pemindaian Laser & Pemantauan Kontur Online
Dengan frekuensi pengambilan sampel 1000 HzKami terus menerus mengukur bentuk benda kerja. Sistem ini memasukkan data secara real-time ke dalam loop kontrol, menyesuaikan gaya hidrolik untuk mengoreksi setiap penyimpangan. -
Model Deformasi Elastis-Plastik
Kami menyatakan regangan total sebagai (\varepsilon{total} = \varepsilon{e} + \varepsilon{p}), di mana (\varepsilon{e}) adalah komponen elastis dan (\varepsilon_{p}) adalah komponen plastis. Sistem kontrol secara dinamis mengkompensasi efek pegas balik berdasarkan kekakuan komponen dan regangan yang ditimbulkan, memastikan keselarasan yang hampir sempurna.
2.2 Teknik Pereda Stres Lokal
Bahkan setelah pelurusan tingkat makro, tegangan sisa dapat tetap ada di zona-zona tertentu. Tegangan tersebut dapat mengubah geometri bagian tersebut seiring waktu atau akibat variasi suhu. Untuk mengatasi hal ini:
- metode: Peredam tegangan getaran frekuensi tinggi lokal (15–30 kHz)
- Parameter TeknisAmplitudo regangan 0.01%–0.03%, dengan durasi perawatan 5–8 menit per meter material.
- Efek: Peningkatan stabilitas dimensi sebesar ≥60%, diverifikasi melalui uji siklus termal 12 siklus (ISO 17662)
Dengan menerapkan getaran frekuensi tinggi yang terlokalisasi ini, kita dapat mengurangi tegangan internal tanpa harus melakukan perlakuan panas kedua pada seluruh komponen, sehingga mengurangi waktu tunggu dan konsumsi energi.
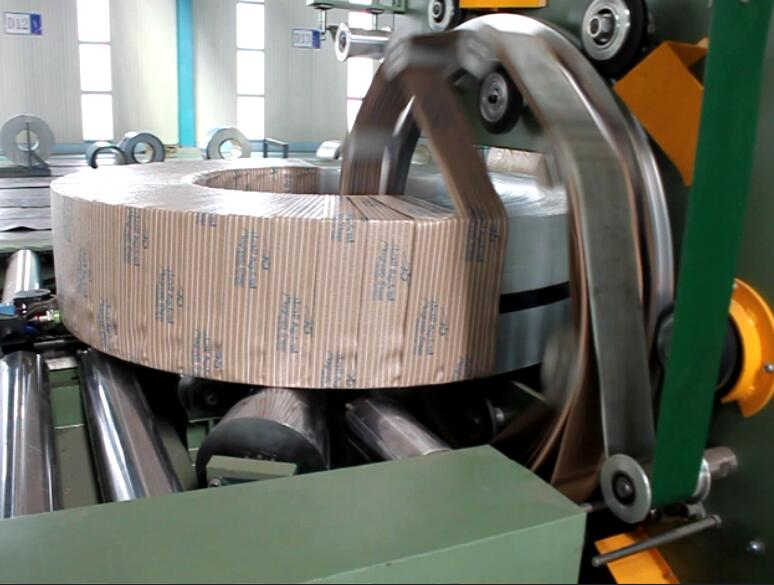
3. Teknologi Perlindungan Korosi Inti
Jalur pengemasan koil dapat terpapar kelembapan, pelumas, bahan pembersih asam, atau bahkan lingkungan laut jika dipasang di dekat pelabuhan. Korosi mengganggu integritas mekanis dan dapat memengaruhi keandalan bagian yang bergerak. Strategi kami berpusat pada sistem pelapisan galvanis dan komposit yang berbeda , yang disesuaikan dengan persyaratan kinerja dan geometri setiap komponen.
3.1 Proses Galvanisasi yang Terdiferensiasi
Tergantung pada ukuran, bentuk, dan tujuan penggunaan komponen tersebut, kami menggunakan berbagai metode galvanisasi:
| Jenis Proses | Skenario Aplikasi | Parameter Teknis | Umur Korosi (Uji Semprot Garam) |
|---|---|---|---|
| Hot-Dip Galvanisasi | Rangka Tugas Berat | Ketebalan Lapisan Seng ≥85 μm (ASTM A123) | ~1500 jam Sebelum Karat Merah |
| Galvanisasi Dingin | Mekanisme Presisi | Lapisan Seng-Aluminium ≥20 μm (ISO 1461) | ~800 jam Sebelum Karat Putih |
| Difusi Seng | Rongga Internal yang Kompleks | Kedalaman Lapisan Difusi: 30–50 μm (DIN EN 13811) | ~2000 jam Tanpa Korosi Logam Dasar |
- Hot-Dip GalvanisasiDigunakan untuk kerangka dan kolom besar yang menopang beban berat. Lapisan seng yang lebih tebal (≥85 μm) menawarkan perlindungan yang kuat.
- Galvanisasi DinginIdeal untuk poros atau sambungan ramping di mana ketebalan minimal dan toleransi yang tepat sangat penting.
- Difusi Seng (Sherardisasi): Cocok untuk rongga tidak beraturan—sering ditemukan pada subrakitan penanganan atau pengikatan gulungan—memastikan cakupan yang seragam di area yang sulit dilapisi atau dilumasi dengan metode konvensional.
3.2 Desain Sistem Pelapisan Komposit
Selain proses galvanisasi, kami menerapkan sistem cat atau polimer canggih pada bagian-bagian tertentu yang membutuhkan daya tarik estetika, perlindungan penghalang tambahan, atau sifat fungsional khusus (misalnya, ketahanan terhadap bahan kimia).
Struktur Lapisan Pelapis
-
Lapisan Konversi Kimia
- Seng Fosfat film, 2–3 g/m² (ASTM B201)
- Meningkatkan daya rekat antara substrat logam dan lapisan selanjutnya.
-
Primer Epoksi Kaya Seng
- Ketebalan film kering: ~80 μm
- Daya rekat ≥5 MPa (ISO 4624)
- Mengisi rongga mikro dan menyediakan mekanisme perlindungan katodik melalui partikel seng.
-
Pelapis Atas Poliuretana
- Fluorokarbon yang dapat memperbaiki diri sendiri untuk meningkatkan ketahanan terhadap cuaca.
- Ketahanan penuaan QUV ≥6000 jam (ISO 11507)
Tes Kunci
- Dampak Perlawanan: 50 kg·cm (ASTM D2794)
- Perlawanan Kimia: Perendaman selama 48 jam dalam larutan 5% H₂SO₄ dan 10% NaOH tanpa penggelembung atau kerusakan lapisan (ISO 2812-1)
Pendekatan multi-lapisan ini menghasilkan sifat penghalang yang sangat baik , mencegah kelembapan dan zat korosif mencapai substrat logam. Selain itu, lapisan ini juga lebih tahan terhadap kerusakan mekanis dibandingkan lapisan tunggal, terutama di area dengan lalu lintas tinggi atau benturan keras pada jalur pengemasan.
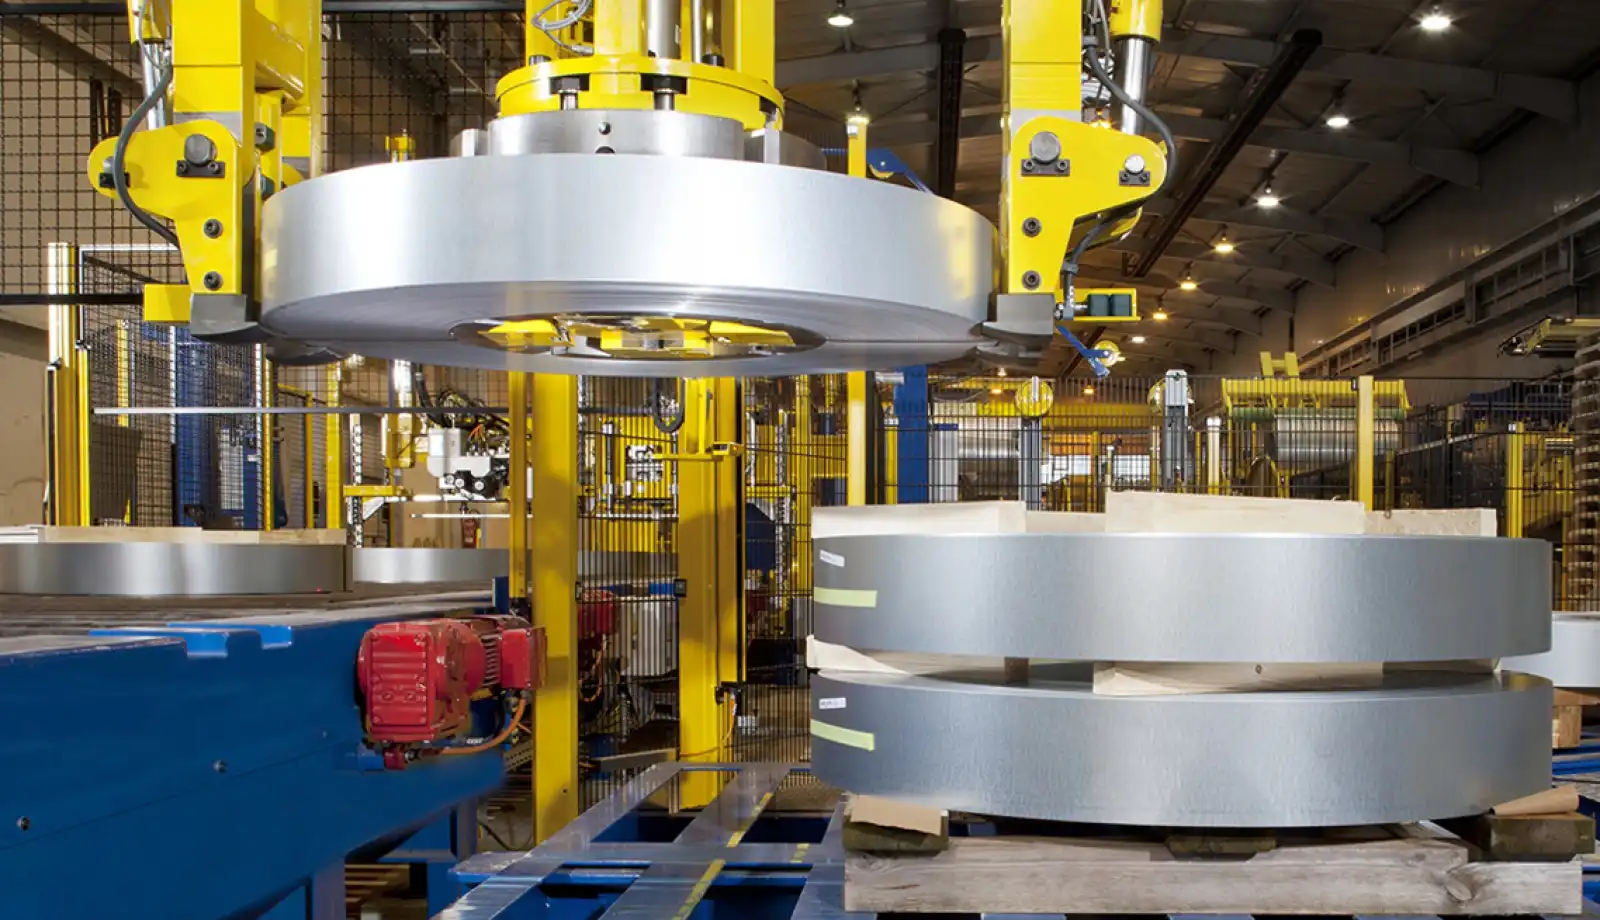
4. Perawatan Permukaan Fungsional
Meskipun perlindungan korosi dan stabilitas dimensi sangat penting, beberapa komponen memerlukan atribut fungsional tambahan—seperti bantalan seperti karet , permukaan anti selip , atau peningkatan ketahanan aus . Dua teknologi penting yang digunakan dalam konteks lini pengemasan koil adalah lapisan komposit karet dan lapisan keramik yang disemprot plasma.
4.1 Teknologi Pelapisan Komposit Karet
Kami sering mengaplikasikan lapisan karet pada rol, elemen penjepit, atau bumper yang bersentuhan dengan tepi kumparan. Hal ini memastikan penanganan yang lembut, pengurangan kebisingan, dan peningkatan kontrol gesekan.
| Ciri | Karet Chloroprene | Karet silikon |
|---|---|---|
| Suhu Operasional | −30 °C hingga 120 °C | −60 °C hingga 250 °C |
| Adhesi | ≥4.5 MPa (ASTM D429, Metode B) | ≥3.8 MPa (Membutuhkan Primer Khusus) |
| Ketahanan Abrasi | Keausan DIN <80 mm³ | Keausan DIN <50 mm³ |
| Fitur khusus | Pembengkakan Minyak <5% (ASTM D471) | Sudut Kontak Air >150° (Superhidrofobisitas yang Dimodifikasi Nano) |
- Kloroprena (Neoprena): Lebih disukai untuk kisaran suhu sedang dan paparan terhadap minyak/pelumas.
- Karet silikonBerguna di lingkungan bersuhu tinggi atau di tempat-tempat tertentu. hidrofobik Permukaan (anti air) diinginkan, karena mengurangi penumpukan kontaminasi.
4.2 Lapisan Keramik yang Disemprotkan Plasma
Untuk komponen yang mengalami gesekan ekstrem , suhu tinggi , atau media abrasif , lapisan keramik mengungguli logam dan cat konvensional. Kami terutama menggunakan bahan baku nano-agglomerasi Al₂O₃–13%TiO₂ di bawah lingkungan plasma Ar/H₂.
- Daya: ~40 kW
- Efisiensi Deposisi: 65% –70%
- kerenikan: <2% (setelah penyegelan)
- kekerasan mikro: ≥1100 HV0.3
Manfaat Kinerja :
- Peningkatan Ketahanan AusLapisan keramik dapat meningkatkan masa pakai hingga 3 sampai 5 kali lipat, terutama di area kontak gesekan.
- Ketahanan Erosi dan KavitasiBerdasarkan pengujian ASTM G32, lapisan ini menunjukkan peningkatan hingga 10 kali lipat dalam ketahanan terhadap erosi kavitasi.
- Penghalang TermalKonduktivitas termal keramik yang rendah membantu melindungi logam di bawahnya dari fluktuasi suhu yang cepat.
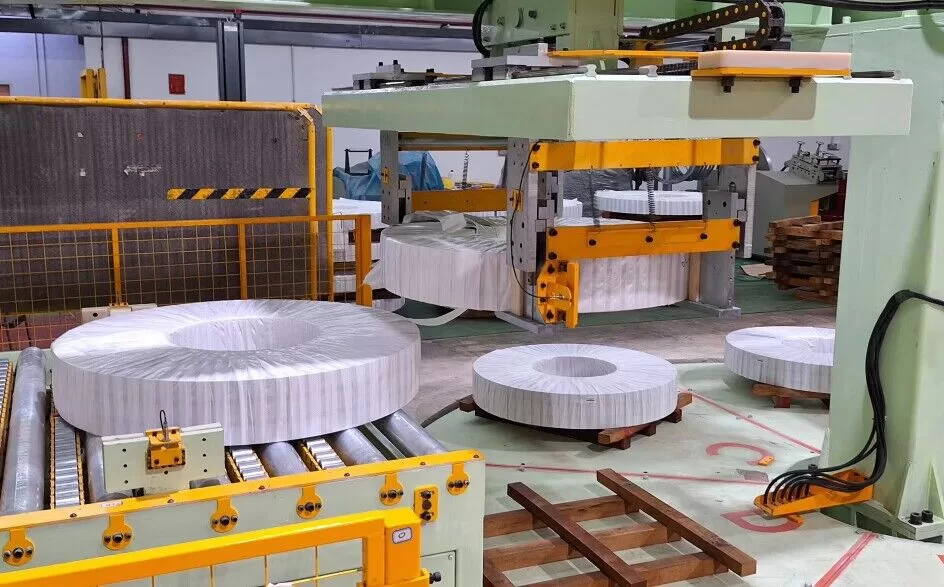
5. Sistem Penjaminan Mutu
Untuk mencapai kinerja yang diinginkan dari lini pengemasan koil, tidak hanya diperlukan desain yang cermat dan proses khusus, tetapi juga verifikasi kualitas yang kuat . Kami menggunakan metode pengujian berbasis laboratorium dan di tempat untuk memastikan bahwa setiap komponen jadi sesuai dengan standar mekanis, kimia, dan lingkungan yang ketat.
5.1 Matriks Pengujian Korosi yang Dipercepat
Mengingat korosi merupakan penyebab utama waktu henti yang tidak direncanakan, kami mereplikasi kondisi layanan yang berat melalui berbagai uji percepatan :
| Metode uji | Lingkungan Simulasi | Kriteria Penerimaan |
|---|---|---|
| Semprotan Garam Netral | 5% NaCl, 35 °C Semprotan Kontinu | Pembentukan Karat Merah > 2000 jam (ASTM B117) |
| Korosi Siklik | GMW14872, 80 Siklus | Pergeseran Korosi ≤ 2 mm (VDA 621-415) |
| Paparan Atmosfer Industri | Kupon Lapangan Platform Kelautan | Tingkat Korosi Tahunan <6 μm (ISO 9223, Kategori C5-M) |
- Semprotan Garam Netral (ASTM B117): Uji referensi standar untuk membandingkan kinerja pelapis yang berbeda; kami bertujuan untuk Jam ≥2000 paparan bebas karat berwarna merah untuk rangka-rangka penting.
- Korosi Siklik (GMW14872): Siklus berulang penyemprotan garam, kelembapan, dan pengeringan meniru kondisi dunia nyata.
- Paparan LapanganUntuk lini produk tertentu, kami menempatkan sampel uji di lokasi kelautan atau industri sebenarnya, untuk memverifikasi kinerja secara real-time selama periode waktu yang ditentukan.
5.2 Platform Pengujian Fungsional
Selain uji korosi, langkah-langkah pemrosesan selanjutnya juga harus melewati verifikasi mekanis dan fungsional :
- TribologiUji bola-pada-cakram (kecepatan geser 0.5 m/s, beban 50 N) mengukur koefisien gesekan dan laju keausan dalam kondisi terkontrol di laboratorium.
- Shock Termal: –40 °C hingga +150 °C, 30 siklus (DIN EN 13523-13) untuk mendeteksi adanya delaminasi lapisan.
- Analisis ElektrokimiaPolarisasi potentiodinamik (mengukur potensial pitting (E_b \ge +320) mV SCE) untuk mengukur kemampuan lapisan dalam menahan korosi lokal.
Dengan menerapkan pengujian ini, kami memastikan bahwa setiap batch komponen yang digalvanis, dicat, atau dilapisi karet memenuhi tuntutan dunia nyata dari lingkungan jalur pengemasan koil.
6. Perbandingan Tekno-Ekonomi
Mulai dari pengeluaran modal awal hingga pemeliharaan jangka panjang dan kepatuhan terhadap lingkungan , metode pengolahan yang dipilih sangat memengaruhi biaya keseluruhan. Berikut adalah perbandingan singkat antara proses tradisional dan solusi kami yang telah disempurnakan :
| Dimensi Teknis | Pendekatan tradisional | Pendekatan Optimal Kami | Manfaat |
|---|---|---|---|
| Biaya Siklus Hidup | ~1.8 RMB/jam·m² | ~1.2 RMB/jam·m² | Pengurangan 33% |
| Interval Perawatan | ~12 Bulan | ~36 Bulan | Ekstensi 3x |
| Ketahanan Korosi | ISO 12944 C4 | Melebihi Klasifikasi C5-M | Jangkauan Layanan yang Ditingkatkan |
| Kecepatan Perawatan Permukaan | ~2.5 m²/jam | ~4.8 m²/jam (Penyemprotan Robotik) | Peningkatan Efisiensi 92% |
- Biaya Siklus HidupTeknik pelapisan dan pengerasan canggih kami mengurangi frekuensi penggantian suku cadang, sehingga menghemat biaya tenaga kerja dan waktu henti produksi.
- Interval PerawatanMasa pakai diperpanjang dari 12 bulan menjadi 36 bulan, berkat peningkatan ketahanan terhadap korosi dan karakteristik keausan.
- Peringkat Korosi: Ditingkatkan melampaui ISO 12944 C4 hingga mendekati performa C5-M, cocok untuk lingkungan laut dan industri yang agresif.
- Kapasitas Proses: Dengan mengintegrasikan penyemprotan robotik ke pemantauan otomatis, kami hampir menggandakan kecepatan perawatan permukaan, mempercepat jadwal proyek.
7. Visualisasi dan Keterlacakan Data
Mengingat kompleksitas proses manufaktur dan penyelesaian modern, kami menggunakan berbagai alat visual dan berbasis data untuk mengkomunikasikan hasil secara jelas dan menjaga ketelusuran penuh:
- Penampang Lapisan Melalui Mikroskop Elektron
Memperlihatkan antarmuka pengikatan antara primer kaya seng dan lapisan atas poliuretan. - Panel Korosi yang Dipercepat
Disusun secara kronologis untuk menggambarkan garis waktu pembentukan karat atau lepuhan. - Pencitraan Termografis Proses Pelurusan
Lingkaran umpan balik dinamis berkorelasi dengan tekanan rol ke gradien suhu. - Peta Kekasaran Permukaan 3D
Menunjukkan peningkatan topografi permukaan sebelum dan setelah pemolesan atau penyegelan (diukur dalam parameter Sa, Sz).
Kami juga melampirkan kode QR individual pada setiap benda kerja, yang mengikat semua parameter proses yang relevan—siklus perlakuan panas, pengukuran ketebalan lapisan, nomor batch—ke sistem digital terpusat. Hal ini memastikan bahwa setiap komponen yang digunakan dalam jalur pengemasan koil memiliki riwayat manufaktur dan pengujian yang lengkap.

8. Kesimpulan
Tahap pemrosesan lebih lanjut untuk komponen lini pengemasan koil merupakan kunci utama dalam meningkatkan kinerja, keandalan, dan umur pakai sistem secara keseluruhan. Dengan mengintegrasikan pengerasan induksi frekuensi tinggi , pelurusan hidraulik presisi, metode penghilangan tegangan, galvanisasi yang berbeda, pelapisan multi-lapisan, dan perlakuan fungsional (karet atau keramik), kami memberikan mesin pengemasan, mesin pengikat, dan perangkat penumpukan dengan ketahanan struktural dan perlindungan korosi yang lebih baik.
Bersamaan dengan itu, pengujian kualitas yang ekstensif—mulai dari ruang korosi yang dipercepat hingga evaluasi tribologi waktu nyata—memverifikasi bahwa inovasi proses kami memberikan peningkatan nyata dalam efisiensi biaya, interval servis yang lebih panjang, dan kemampuan adaptasi lingkungan. Data dunia nyata menunjukkan bahwa metode penyelesaian canggih ini dapat mengurangi biaya siklus hidup hingga lebih dari 30%, sekaligus mengurangi waktu henti melalui interval perawatan yang lebih lama.
Ke depan, meningkatnya permintaan akan peralatan penanganan koil berintegritas tinggi—yang mampu menahan kondisi yang lebih agresif dengan intervensi minimal—akan terus mendorong produsen menuju material, proses, dan protokol pengujian yang canggih. Dengan tetap berada di garis depan inovasi pelapisan , rekayasa permukaan, dan ketertelusuran digital, kami memastikan bahwa lini pengemasan koil tidak hanya memenuhi standar industri saat ini tetapi juga tetap siap menghadapi tantangan di masa depan.
Pada intinya, sinergi antara praktik terbaik desain mekanis, proses penyelesaian modern, dan validasi yang ketat membentuk tulang punggung lini pengemasan koil yang andal dan tahan lama. Baik menghadapi kondisi ekstrem di lingkungan laut maupun tuntutan rutin di gudang industri, komponen yang diproses dengan cermat ini menjunjung tinggi prinsip utama The Fabricator: pengerjaan yang tahan lama dan presisi yang memberikan hasil yang konsisten dari hari ke hari.
-
Jelajahi tautan ini untuk memahami bagaimana termografi inframerah FLIR meningkatkan presisi dalam proses pemanasan induksi. ↩
-
Temukan ilmu di balik penghematan energi pada pemanasan induksi dan dampaknya terhadap efisiensi serta pengurangan biaya. ↩
-
Pelajari tentang keuntungan tegangan tekan sisa yang tinggi dalam meningkatkan daya tahan dan kinerja komponen. ↩