Mengoptimalkan Lini Pengemasan Kumparan Anda: Masalah Umum dan Solusi Efektif
Dalam operasi industri modern, lini pengemasan gulungan otomatis yang efisien sangat penting untuk menjaga kualitas material gulungan seperti kawat, kabel, baja, dan aluminium. Pengemasan yang efektif melindungi produk-produk ini selama pengiriman dan penyimpanan, meminimalkan pemborosan material, meningkatkan efisiensi operasional, dan menjaga kepuasan pelanggan. Meskipun otomatisasi telah secara signifikan meningkatkan proses pengemasan gulungan, beberapa tantangan yang terus-menerus dapat muncul, yang berpotensi menyebabkan kerusakan produk, peningkatan biaya, dan gangguan alur kerja. Memahami masalah umum pada lini pengemasan gulungan ini dan menerapkan langkah-langkah pencegahan adalah kunci untuk memaksimalkan produktivitas dan memastikan kualitas pengemasan yang konsisten.
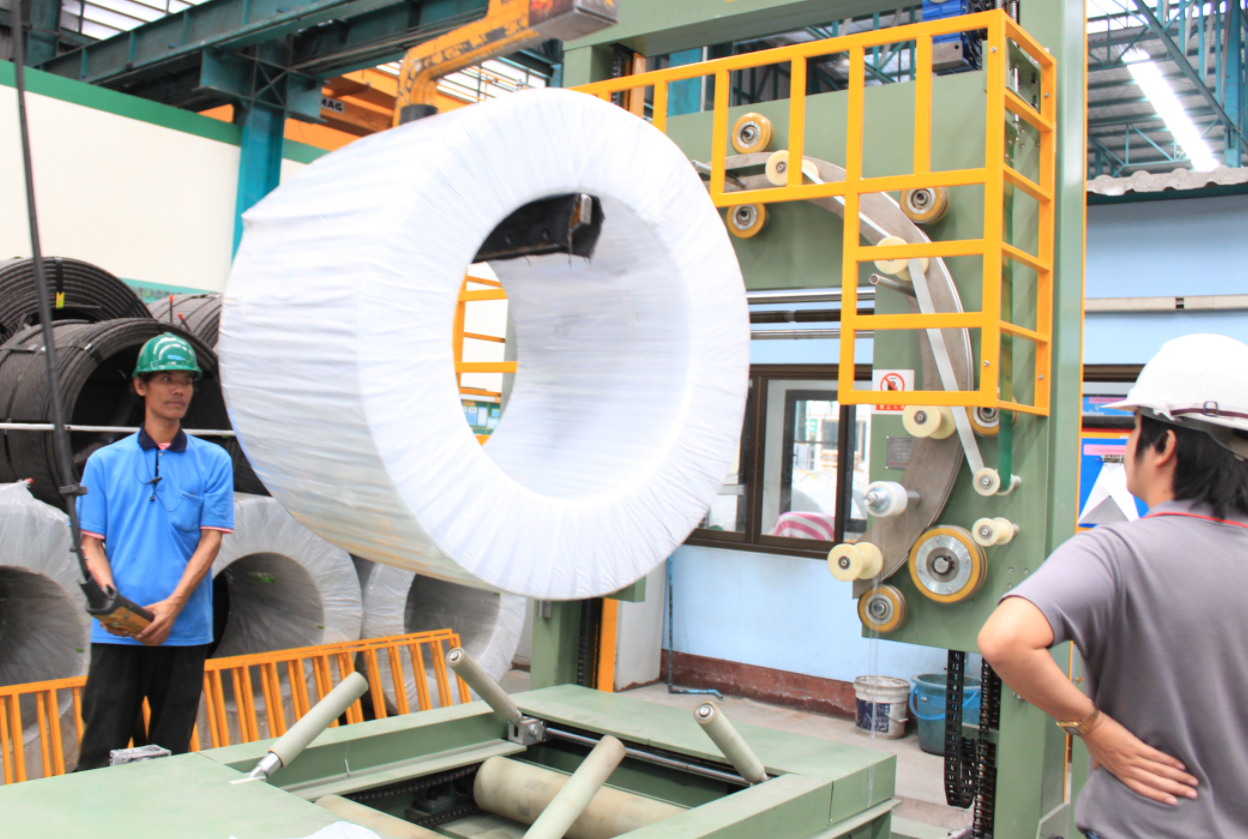
Panduan ini membahas berbagai masalah yang sering ditemui pada lini pengemasan gulungan, mengeksplorasi akar penyebabnya, dan menawarkan solusi praktis yang dapat diterapkan. Dengan mengatasi tantangan ini secara proaktif, produsen dapat secara signifikan meningkatkan integritas pengemasan, menyederhanakan operasi, dan mempertahankan standar produksi yang tinggi.
1. Ketidaksejajaran Kumparan dan Tumpang Tindih yang Merusak
1.1 Deskripsi Masalah
Selama proses pengemasan, gulungan dapat berada pada posisi yang tidak tepat (tidak sejajar) atau saling tumpang tindih secara fisik. Hal ini sering terjadi karena faktor-faktor seperti pergerakan konveyor yang tidak konsisten, kontrol lengan robot yang tidak presisi, atau jarak yang tidak memadai selama penanganan gulungan. Masalah-masalah tersebut dapat menyebabkan masalah yang signifikan, termasuk:
- Kerusakan Permukaan: Gesekan yang meningkat antara kumparan yang tidak sejajar atau tumpang tindih dapat menggores, mengikis, atau membuat penyok permukaan produk, sehingga mengurangi kualitasnya.
- Limbah Bahan: Penempatan yang tidak tepat seringkali menyebabkan penggunaan bahan pembungkus yang tidak efisien, sehingga meningkatkan konsumsi dan biaya.
- Ketidakstabilan Transportasi: Susunan gulungan yang tidak tepat mengakibatkan beban menjadi tidak stabil, meningkatkan risiko pergeseran, roboh, atau kerusakan selama pengiriman dan penanganan.
1.2 Penyebab Umum
Ketidaksejajaran biasanya disebabkan oleh:
- Fluktuasi kecepatan atau getaran pada sabuk konveyor.
- Kalibrasi atau pemrograman yang tidak akurat pada peralatan penanganan otomatis (robot, alat pengangkat).
- Penempatan awal atau pemusatan koil yang salah saat dimasukkan ke jalur pengemasan.
- Kurangnya mekanisme pemandu yang memadai di sepanjang jalur konveyor.
1.3 Solusi Pencegahan
Untuk mengurangi ketidaksejajaran dan tumpang tindih kumparan:
- Menstabilkan Pengangkutan: Pastikan sistem konveyor beroperasi pada kecepatan yang konsisten dan optimal. Lakukan perawatan rutin untuk mengatasi sabuk atau rol yang aus yang menyebabkan getaran.
- Kalibrasi Otomatisasi: Lakukan kalibrasi lengan robot, sensor, dan sistem penentuan posisi secara berkala untuk memastikan akurasi. Gunakan jadwal perawatan pencegahan untuk semua komponen otomatis.
- Tingkatkan Asupan: Terapkan mekanisme pemusatan dan pemandu yang presisi di titik masuk jalur untuk memastikan gulungan memulai perjalanannya dengan posisi yang benar.
- Manfaatkan Sensor: Pasang sistem penglihatan atau sensor jarak untuk mendeteksi ketidaksejajaran sejak dini dan memicu tindakan korektif atau peringatan.
2. Ketegangan Pembungkus yang Tidak Cukup atau Tidak Konsisten
2.1 Deskripsi Masalah
Menerapkan tegangan yang tepat selama proses pembungkusan (misalnya, dengan film peregang) sangat penting untuk mengamankan gulungan. Tegangan yang tidak cukup menyebabkan kemasan longgar, yang memberikan perlindungan buruk terhadap faktor lingkungan dan tekanan penanganan. Pembungkus yang longgar memungkinkan gulungan bergeser di dalam kemasan, berpotensi menyebabkan terlepasnya gulungan, kusut, atau kerusakan akibat benturan. Sebaliknya, tegangan yang berlebihan dapat mengubah bentuk gulungan yang lebih lunak atau merusak material yang sensitif.
2.2 Penyebab Umum
Masalah dengan ketegangan pembungkus sering muncul dari:
- Kerusakan atau keausan pada mekanisme pengontrol tegangan (misalnya, rol, rem, motor) pada mesin pembungkus.
- Pengaturan tegangan yang diprogramkan ke dalam mesin pembungkus tidak tepat, karena tidak memperhitungkan jenis, ukuran, atau berat kumparan.
- Variasi dimensi kumparan (diameter, lebar) yang tidak secara otomatis disesuaikan oleh sistem.
- Kualitas atau sifat bahan pembungkus yang tidak konsisten.
2.3 Solusi Pencegahan
Untuk mencapai dan mempertahankan tegangan pembungkus yang optimal:
- Perawatan Reguler: Lakukan inspeksi, pembersihan, dan kalibrasi sistem kontrol tegangan secara berkala sesuai rekomendasi pabrikan. Ganti komponen yang aus secara proaktif.
- Pengaturan Adaptif: Gunakan mesin pembungkus dengan pengaturan yang dapat diprogram sehingga mudah disesuaikan untuk berbagai spesifikasi gulungan. Pertimbangkan sistem dengan penyesuaian tegangan otomatis berdasarkan diameter gulungan.
- Sistem Umpan Balik: Terapkan sel beban atau sensor tegangan yang memberikan umpan balik waktu nyata ke sistem kontrol, memungkinkan penyesuaian tegangan dinamis selama siklus pembungkusan.
- Kontrol Kualitas Material: Pastikan kualitas bahan pembungkus (film peregang, tali pengikat) konsisten dengan melakukan pengadaan dari pemasok yang andal dan melakukan pemeriksaan kualitas barang yang masuk.
3. Perlindungan Tepi Kumparan yang Tidak Memadai
3.1 Deskripsi Masalah
Bagian tepi (diameter dalam dan luar) gulungan sangat rentan terhadap kerusakan selama penanganan, penumpukan, dan pengangkutan. Goresan, penyok, lecet, atau deformasi pada tepi dapat membuat sebagian gulungan tidak dapat digunakan, yang mengakibatkan pemborosan biaya atau keluhan pelanggan. Perlindungan tepi yang tidak memadai adalah kelalaian umum yang secara signifikan berdampak pada integritas produk.
3.2 Penyebab Umum
Kerusakan pada bagian tepi sering disebabkan oleh:
- Menggunakan bahan pelindung tepi yang tidak memadai atau tidak sesuai (misalnya, karton, plastik, busa yang terlalu tipis atau tidak cukup tahan lama).
- Penempatan pelindung tepi yang salah atau tidak konsisten oleh operator manual atau aplikator otomatis.
- Kurangnya prosedur standar untuk menerapkan perlindungan tepi pada berbagai jenis atau ukuran kumparan.
- Penanganan kasar selama pemuatan, pembongkaran, atau pergerakan di dalam pabrik.
3.3 Solusi Pencegahan
Untuk meningkatkan perlindungan tepi koil:
- Pilih Bahan yang Sesuai: Gunakan material pelindung tepi yang kuat dan khusus yang dirancang untuk jenis kumparan, berat, dan lingkungan penanganan tertentu. Pertimbangkan opsi VCI (Vapor Corrosion Inhibitor) jika korosi merupakan risiko.
- Standarisasi Prosedur: Kembangkan prosedur operasi standar (SOP) yang jelas dan terdokumentasi untuk aplikasi pelindung tepi. Pastikan operator dilatih secara menyeluruh tentang prosedur ini.
- Otomatisasi Aplikasi: Jika memungkinkan, terapkan sistem otomatis untuk penempatan pelindung tepi yang konsisten dan tepat.
- Pemeriksaan Kualitas: Sertakan pemeriksaan visual atau berbasis sensor untuk memverifikasi penempatan yang benar dan kecukupan perlindungan tepi sebelum tahap pembungkus atau pengikatan akhir. Konsultasikan sumber daya seperti... Institut Produsen Mesin Pengemasan (PMMI) untuk praktik terbaik dalam kemasan pelindung.
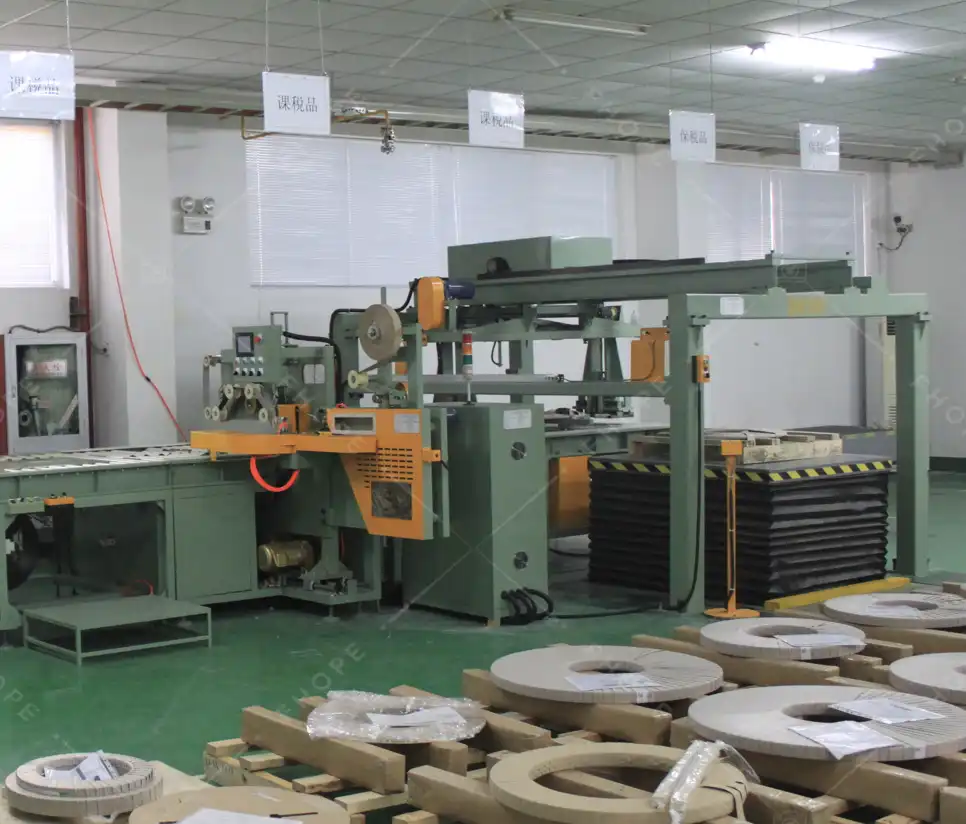
jalur pengemasan gulungan baja(1)
4. Konsumsi Bahan Kemasan yang Berlebihan
4.1 Deskripsi Masalah
Penggunaan bahan kemasan (film peregang, tali pengikat, pelindung tepi) yang berlebihan akan meningkatkan biaya operasional dan menghasilkan limbah yang dapat dihindari, yang bertentangan dengan tujuan keberlanjutan. Ketidakefisienan ini sering terjadi ketika lini pengemasan tidak dioptimalkan untuk menyesuaikan penggunaan material dengan kebutuhan spesifik setiap gulungan.
4.2 Penyebab Umum
Penggunaan material secara berlebihan biasanya disebabkan oleh:
- Kurangnya sistem yang akurat untuk mengukur dimensi kumparan (diameter, lebar, berat) secara otomatis.
- Parameter pengemasan yang tetap atau tidak fleksibel yang menerapkan jumlah material "satu ukuran untuk semua", terlepas dari ukuran gulungan.
- Perangkat lunak otomatisasi yang sudah usang atau dikonfigurasi dengan buruk yang tidak mengoptimalkan pola pembungkus atau penempatan tali.
- Pendekatan "lebih baik berhati-hati daripada menyesal" tanpa optimasi berbasis data.
4.3 Solusi Pencegahan
Untuk mengoptimalkan penggunaan material dan mengurangi limbah:
- Pengukuran Otomatis: Integrasikan sensor (laser, ultrasonik, sistem penglihatan) untuk mengukur dimensi setiap kumparan yang masuk secara akurat.
- Penyesuaian Resep Dinamis: Gunakan PLC canggih atau perangkat lunak kontrol yang secara otomatis menyesuaikan jumlah film, jumlah lilitan, posisi tali pengikat, dan tegangan berdasarkan dimensi gulungan yang diukur dan resep pengemasan yang telah ditentukan sebelumnya.
- Optimasi Perangkat Lunak: Tinjau dan perbarui secara berkala pola pembungkus dan konfigurasi pengikat dalam perangkat lunak mesin untuk memastikan keseimbangan optimal antara keamanan dan efisiensi material.
- Perbaikan terus-menerus: Tetapkan indikator kinerja utama (KPI) untuk penggunaan material per gulungan atau per ton. Analisis data ini secara berkala untuk mengidentifikasi tren dan peluang untuk pengurangan lebih lanjut.
5. Pelabelan dan Penandaan yang Tidak Konsisten atau Tidak Akurat
5.1 Deskripsi Masalah
Label yang akurat, mudah dibaca, dan ditempatkan secara konsisten sangat penting untuk identifikasi produk, ketertelusuran, manajemen inventaris, dan logistik pengiriman. Kesalahan seperti informasi yang salah, kualitas cetak yang buruk, label yang hilang, atau penempatan yang tidak tepat dapat menyebabkan masalah signifikan di tahap selanjutnya, termasuk:
- Pengiriman hilang atau tertunda.
- Ketidaksesuaian inventaris.
- Kesulitan dalam melacak produk untuk keperluan kontrol kualitas atau penarikan kembali produk.
- Masalah kepatuhan terhadap persyaratan pelanggan atau peraturan (misalnya, Standar ISO (berkaitan dengan pelabelan).
5.2 Penyebab Umum
Ketidaksesuaian dalam pelabelan dan penandaan sering kali disebabkan oleh:
- Kerusakan pada peralatan pencetakan (misalnya, kepala cetak tersumbat, tinta/pita tinta habis).
- Kesalahan pada data yang dikirim ke printer (kode produk, nomor batch, tanggal yang salah).
- Kesalahan entri data manual.
- Label terkelupas atau rusak karena kualitas perekat yang buruk atau kontaminasi permukaan (minyak, debu).
- Kegagalan alat pemasang label otomatis dalam menempatkan label dengan benar.
- Kurangnya langkah verifikasi untuk memastikan keakuratan dan keterbacaan label.
5.3 Solusi Pencegahan
Untuk memastikan pelabelan yang konsisten dan akurat:
- Memelihara Peralatan: Terapkan jadwal perawatan yang ketat untuk printer dan alat pemasang label, termasuk pembersihan rutin dan penggantian bahan habis pakai.
- Otomatisasi Transfer Data: Minimalkan entri data manual dengan mengintegrasikan sistem pelabelan langsung dengan sistem manajemen produksi atau ERP untuk mendapatkan informasi produk yang akurat.
- Implementasi Verifikasi: Gunakan pemindai kode batang atau sistem penglihatan segera setelah pemasangan label untuk memverifikasi keterbacaan dan keakuratan data terhadap pesanan produksi.
- Pemeriksaan Kontrol Kualitas: Terapkan pemeriksaan kontrol kualitas secara berkala di mana operator memeriksa secara visual penempatan label, daya rekat, dan kualitas cetak.
- Label Tahan Lama: Pilih bahan label dan perekat yang sesuai untuk permukaan gulungan dan kondisi lingkungan yang ditemui selama penyimpanan dan pengiriman.
Kesimpulan: Mencapai Kinerja Pengemasan Kumparan yang Optimal
Mengatasi tantangan umum pada lini pengemasan koil—ketidaksejajaran, tegangan yang tidak tepat, perlindungan tepi yang tidak memadai, pemborosan material, dan kesalahan pelabelan—sangat penting untuk melindungi nilai produk, mengendalikan biaya, dan meningkatkan efisiensi lini pengemasan secara keseluruhan. Dengan memahami akar penyebab dan menerapkan solusi yang tepat sasaran yang melibatkan perawatan rutin, otomatisasi yang presisi, kontrol kualitas yang kuat, prosedur standar, dan peningkatan berkelanjutan, produsen dapat secara signifikan mengurangi risiko ini. Lini pengemasan koil yang dioptimalkan tidak hanya memastikan produk sampai ke pelanggan dalam kondisi sempurna, tetapi juga meningkatkan kapasitas operasional, mengurangi limbah, dan memperkuat reputasi perusahaan untuk kualitas dan keandalan di pasar yang kompetitif.