Ինչպես բացահայտել և շտկել ընդհանուր խնդիրները պողպատե կծիկի փաթեթավորման գծի գործարկման ընթացքում

Ներածություն. Ձեր փաթեթավորման գծի սահուն մեկնարկի ապահովում
Պողպատե կծիկների փաթեթավորման նոր կամ արդիականացված գծի ներդրումը նշանակում է մեծ ներդրում գործառնական արդյունավետության և արտադրողականության մեջ: Այնուամենայնիվ, սկզբնական մեկնարկի փուլը՝ շահագործման հանձնման գործընթացը, հաճախ լի է մարտահրավերներով: Այս կարևոր ժամանակահատվածում անսպասելի խնդիրների հանդիպելը կարող է հանգեցնել թանկարժեք ուշացումների, վտանգել արտադրանքի որակը, ազդել անվտանգության վրա և հանգեցնել անսպասելի դադարների:
Լրիվ արտադրությանը սահուն անցման համար կարևոր է գործարկման տարածված խնդիրների վերաբերյալ հստակ պատկերացում կազմելը և խնդիրների լուծման արդյունավետ մեթոդների տիրապետումը: Այս ուղեցույցը գործնական, ուսուցողական պատկերացումներ է տալիս ավտոմատացված պողպատե կծիկների փաթեթավորման համակարգերի շահագործման ընթացքում առաջացող բնորոշ խնդիրների բացահայտման և լուծման վերաբերյալ ՝ համապատասխանեցնելով դրանք արդյունաբերության լավագույն փորձին և կենտրոնանալով գործառնական գերազանցության վրա:
1. Հասկանալով պողպատե կծիկի փաթեթավորման գծերի հիմնական բաղադրիչները
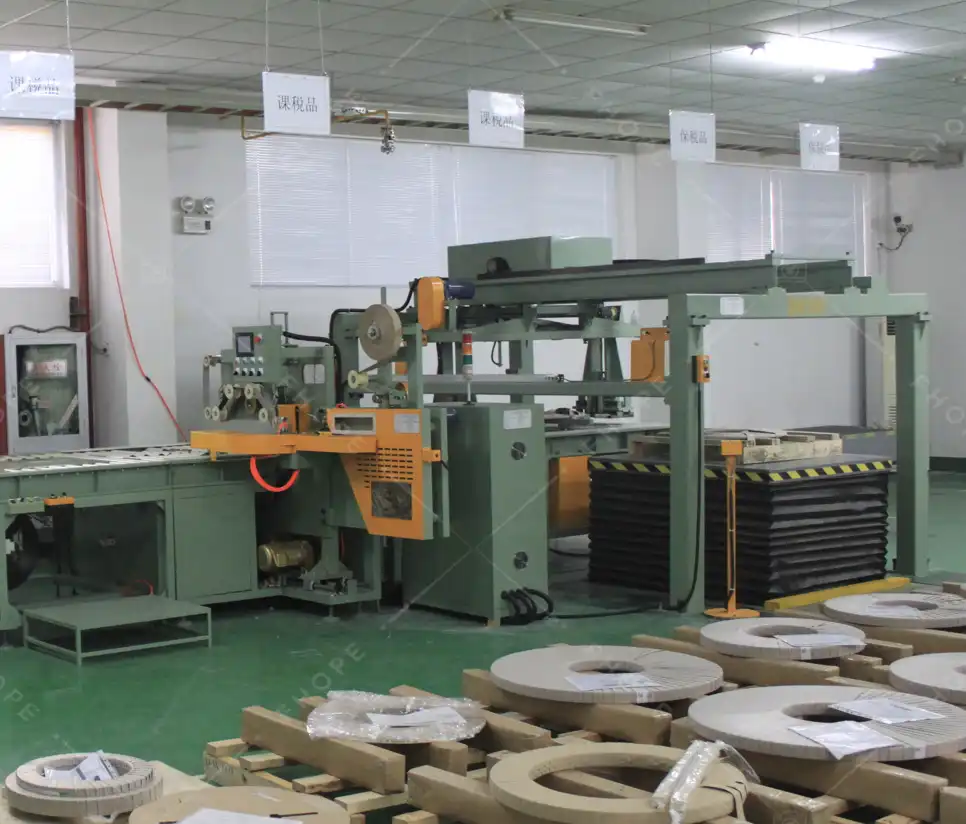
Մինչև խնդիրների լուծմանը անցնելը, կարևոր է հասկանալ պողպատե կծիկների փաթեթավորման գծի հիմնական բաղադրիչները և բնորոշ աշխատանքային հոսքը : Այս բարդ, ինտեգրված համակարգերը սովորաբար ներառում են մի քանի հիմնական կայաններ՝
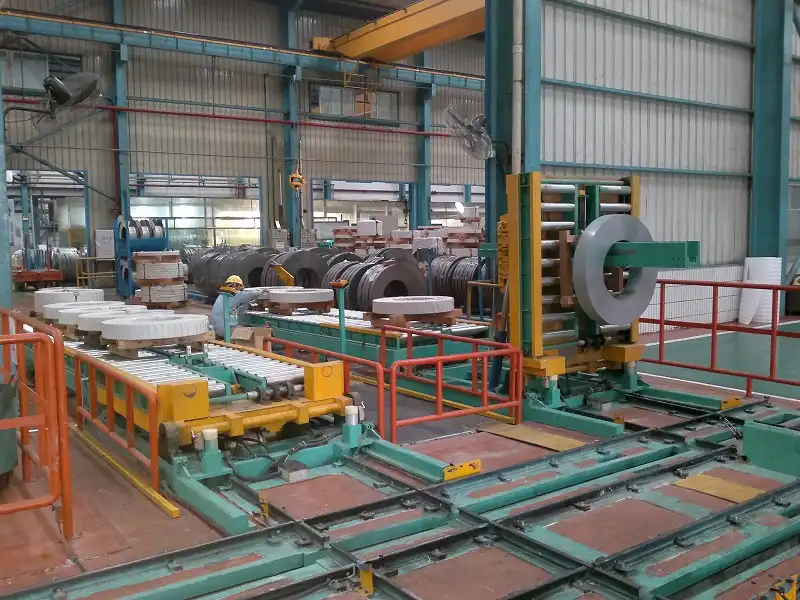
- Փոխակրիչ համակարգեր. Գծի ողնաշարը, տարբեր գործառնական փուլերի միջև կծիկներ տեղափոխող: Սա ներառում է սնուցվող գլանափոխադրիչներ, շղթայական փոխակրիչներ և հնարավոր քայլող ճառագայթային համակարգեր:
- Կծիկի պատրաստման կայաններ. Այս միավորները պատրաստում են կծիկը փաթեթավորման համար: Օրինակները ներառում են.
- Coil Tilters/Upenders: Կողմնորոշեք կծիկը աչք-երկնքից դեպի աչք-հորիզոն կամ հակառակը:
- Կենտրոնացման սարքեր. Համոզվեք, որ կծիկը պատշաճ կերպով տեղադրված է հաջորդ կայաններ մտնելուց առաջ:
- Մաքրման/յուղման միավորներ (ըստ ցանկության). Անհրաժեշտության դեպքում պատրաստեք կծիկի մակերեսը:
- Փաթաթման մեքենաներ. Կիրառեք պաշտպանիչ շերտեր, ինչպիսիք են ձգվող թաղանթը, VCI (ցնդող կոռոզիոն արգելակող) թուղթը կամ պլաստմասե ծածկը կծիկի շրջագծի և/կամ աչքի միջով:
- Գոտու մեքենաներ. Կծիկը ամրացրեք պողպատե կամ PET (պոլիեսթեր) ժապավեններով, որոնք կիրառված են շրջագծով կամ ճառագայթով (աչքի միջով):
- Stacking and paletizing միավորներ. Ավտոմատ դրեք ավելի փոքր կծիկներ կամ պատրաստի կծիկները տեղադրեք ծղոտե ներքնակների վրա՝ պահեստավորման կամ առաքման համար:
- Կառավարման համակարգեր (PLC - Programmable Logic Controller): Գործողության ուղեղը, որը համակարգում է բոլոր մեխանիկական բաղադրիչների, սենսորների և անվտանգության սարքերի ժամանակը, հաջորդականությունը և գործողությունները: Մարդ-մեքենայի միջերեսները (HMI) ապահովում են օպերատորի հսկողություն և մոնիտորինգ:
Սրանց բարդ բնույթը ավտոմատացված փաթեթավորման համակարգեր նշանակում է, որ նույնիսկ փոքր կոնֆիգուրացիայի սխալները կամ բաղադրիչի անսարքությունները կարող են կասկադային լինել՝ առաջացնելով զգալի խափանումներ: Հետևաբար, գործարկման ջանասեր ընթացակարգերը և անսարքությունների համակարգված վերացումը առաջնային են:
2. Ընդհանուր նորաստեղծ մարտահրավերներ պողպատե կծիկի փաթեթավորման մեջ
Նախնական գործարկման և գործառնական բարձրացման փուլը հաճախ բացահայտում է մի քանի կանխատեսելի մարտահրավերներ: Սրանք արագ ախտորոշելու և լուծելու պատրաստ լինելը կարող է կտրուկ նվազեցնել գործարկման ժամանակը, կանխել սարքավորումների կամ արտադրանքի վնասը և խուսափել գործառնական երկարաժամկետ անարդյունավետության հաստատումից: Հիմնական խնդիրները, որոնք հաճախ նկատվում են, ներառում են.
- Coil Transport & Alignment Հարցեր. Անպատշաճ կենտրոնացում, թեքություն կամ խցանումներ փոխակրիչների վրա:
- Փաթաթման մեքենայի անսարքություններ. Ֆիլմի պատռվածք, անհավասար կիրառություն, սխալ լարվածություն կամ մեքենայի անսարքություններ:
- Գոտիների կիրառման խնդիրներ. Սխալ լարվածություն (շատ բարձր/ցածր), ձախողված կնիքներ/եռակցումներ կամ ժապավենի սխալ սնուցում:
- Սենսորների և հայտնաբերման սխալներ. Սխալ դասավորվածություն, սխալ չափաբերում, կեղտ/խոչընդոտ կամ անսարք սենսորներ, որոնք առաջացնում են հաջորդականության սխալներ կամ կանգառներ:
- Էլեկտրաէներգիայի և էլեկտրական անկայունություն. Լարման տատանումներ կամ ընդհատումներ, որոնք ազդում են աշխատանքի և կառավարման համակարգերի վրա:
- Կծիկի բեռնաթափման վնաս. Խնդիրներ, որոնք առաջանում են բեռնման/բեռնաթափման ժամանակ, որոնք առաջացրել են փորվածքներ կամ վնասել ծայրերը մինչև փաթեթավորումը:
- Բաղադրիչի գերտաքացում. Շարժիչներ, փոխանցման տուփեր կամ էլեկտրական վահանակներ, որոնք գերազանցում են ջերմաստիճանի սահմանները:
- Նյութերի սպառման անարդյունավետությունը. Ձգվող թաղանթի, VCI թղթի կամ ժապավենի չափից ավելի օգտագործումը:
- Համակարգի ինտեգրման և հաղորդակցության սխալներ. Սխալներ ազդանշանային կամ «ձեռքսեղմումներ» տարբեր մեքենաների կամ մոդուլների միջև, որոնք վերահսկվում են PLC-ի կողմից:
Եկեք մանրամասն ուսումնասիրենք մեկնարկային այս ընդհանուր խնդիրներից յուրաքանչյուրը և նախանշենք արդյունավետ, գործնական լուծումներ:
3. Թողարկում 1. Սխալ կծիկի հավասարեցում և փոխադրում փոխակրիչների վրա
Խնդիր. Գործարկման ժամանակ ամենատարածված գլխացավերից մեկը կծիկների ճիշտ կենտրոնացման կամ փոխադրիչ համակարգի երկայնքով շարժվելիս հավասարեցման բացակայությունն է : Անհամապատասխանությունը կարող է հանգեցնել հետևյալի.
- Խցանումներ ներքևի հոսանքի կայաններում (փաթաթում, ամրացում):
- Կծիկի եզրերի կամ մակերեսների վնաս:
- Անճշտ կամ թերի փաթեթավորման դիմում:
- Սենսորը սխալ է կարդացել, ինչը հանգեցնում է կեղծ կանգառների:
Լուծում
- Ստուգեք և չափաբերեք դիրքորոշման սենսորները.
- Համոզվեք, որ բոլոր ֆոտոէլեկտրական, հարևանության կամ լազերային սենսորները, որոնք պատասխանատու են կծիկի առկայության և դիրքի հայտնաբերման համար, մաքուր են, ապահով կերպով տեղադրված են ճիշտ անկյան տակ և հեռավորության վրա և ճշգրտորեն տրամաչափված են մշակված կծիկի տրամագծերի և լայնությունների ողջ տիրույթի համար:
- Մանրակրկիտ հետևեք արտադրողի կողմից տրամաչափման հատուկ ընթացակարգերին:
- Ստուգեք և կարգավորեք մեխանիկական ուղեցույցները.
- Ստուգեք ուղեցույցների ռելսերը, կողային գլանափաթեթները և ավտոմատ կենտրոնացնող զենքերը/սարքերը: Համոզվեք, որ դրանք ճշգրտորեն ճշգրտված են գործարկվող կծիկի չափսերի համար:
- Ստուգեք հարթ մեխանիկական շարժումը՝ առանց կապելու կամ խոչընդոտելու: Անհրաժեշտության դեպքում յուղեք առանցքային կետերը:
- Օպտիմալացնել փոխակրիչի արագությունները և անցումները.
- Վերանայեք և կարգավորեք անհատի արագությունները կոնվեյեր հատվածներ՝ սահուն, համաժամանակյա անցումներ ապահովելու համար: Անհամապատասխանությունները, հատկապես արագացման կամ դանդաղման գոտիների ժամանակ (ինչպես մեքենաների մուտքը/ելքը), կարող են առաջացնել պարույրների տեղաշարժ կամ թեքություն:
- Նախնական փորձարկման ժամանակ հաշվի առեք մի փոքր ավելի ցածր արագություններ, մինչև հավասարեցումը հաստատվի:
- Վերանայեք կծիկի բեռնման ընթացակարգերը.
- Համոզվեք, որ սկզբնական փոխակրիչի հատվածի վրա պարույրները բեռնելու համար օգտագործվող մեթոդը (օրինակ՝ կռունկ, կծիկ վագոն) դրանք հետևողականորեն տեղադրում է կենտրոնական գծի մոտ: Անհամապատասխան սկզբնական տեղաբաշխումը խորացնում է հոսանքին ներքև գտնվող դասավորության խնդիրները:
4. Թողարկում 2. Փաթաթման մեքենայի անսարքություններ և ֆիլմերի խնդիրներ
Խնդիր. կծիկավոր փաթաթող մեքենան կիրառում է հիմնական պաշտպանիչ շերտը: Գործարկման խնդիրները հաճախ դրսևորվում են հետևյալ կերպ.
- Անհավասար փաթաթման լարվածություն. Հանգեցնելով չամրացված կամ չափազանց ամուր փաթաթվածներին:
- Թաղանթի հաճախակի պատռվածք կամ չափից ավելի կնճիռներ. Պատնեշի ամբողջականության խախտում:
- Անավարտ կծիկ ծածկույթ. Կծիկի մասերը բաց թողնելը:
- Մեքենայի մուրաբաներ. Ֆիլմի սնուցման խնդիրների կամ մեխանիկական խնդիրների պատճառով:
- Ֆիլմի պոչի վատ կնքումը. Թույլ տալով, որ փաթաթան քանդվի:
Այս խնդիրներն ուղղակիորեն վտանգի են ենթարկում պաշտպանական պատնեշը շրջակա միջավայրի գործոնների (խոնավություն, փոշի) և ֆիզիկական վնասների դեմ:
Լուծում
- Կատարեք խիստ նախավիրահատական ստուգումներ.
- Մանրակրկիտ ստուգեք թաղանթի կառքը, նախնական ձգվող գլանափաթեթները (եթե կիրառելի է), թաղանթների սեղմման մեխանիզմները, կտրող սարքերը և ջերմային հերմետիկները (եթե օգտագործվում են):
- Համոզվեք, որ բոլոր բաղադրիչները մաքուր են, զերծ են բեկորներից, հին սոսինձի մնացորդներից կամ պատռված թաղանթի կտորներից:
- Հաստատեք ֆիլմի ճիշտ բեռնումը.
- Կրկնակի ստուգեք, որ ձգվող թաղանթը կամ VCI թղթի գլանակը ճիշտ բեռնված են՝ համաձայն մեքենայի տեխնիկական բնութագրերի՝ մեծ ուշադրություն դարձնելով փաթաթման ուղղությանը և պատշաճ պտտվող բոլոր գլանների և ուղեցույցների միջով:
- Կալիբրացնել և կարգավորել լարվածության կարգավորումները.
- Ճշգրիտ չափորոշեք փաթաթող լարվածություն ելնելով կծիկի բնութագրերից (քաշը, տրամագիծը, մակերեսի զգայունությունը) և օգտագործվող փաթաթման նյութի հատուկ տեսակը և չափիչը:
- Աշխատեք մի քանի թեստային փաթաթաներ նմուշի կամ ոչ կրիտիկական պարույրների վրա՝ դիտարկելով արդյունքները և կատարելով նուրբ ճշգրտումներ: Հիշեք. չափից ավելի լարվածությունը առաջացնում է արցունքներ և կծիկի հնարավոր վնաս; անբավարար լարվածությունը հանգեցնում է թուլացած, անարդյունավետ պաշտպանությանը:
- Ստուգեք նախնական ձգվող հարաբերակցությունը (ձգվող փաթաթանների համար).
- Համոզվեք, որ նախապես ձգվող կարգավորումը ճշգրիտ համապատասխանում է ֆիլմի նշված հնարավորություններին: Չափից ավելի ձգվելը թուլացնում է թաղանթը, ինչը հակված է պատռվելու; թեր ձգվող թափոնների նյութը. Ստուգեք ձեռք բերված իրական ձգումը:
- Պահպանեք մեխանիկական բաղադրիչները.
- Յուղեք գլանները, առանցքակալները, շղթաները, շարժակների և պտտվող թեւերը՝ ըստ արտադրողի սպասարկման ժամանակացույցի՝ օգտագործելով առաջարկվող քսանյութերը: Սա կանխում է կապը, նվազեցնում է շփումը և ապահովում է սահուն, հետևողական աշխատանքը:
5. Հարց 3. Սխալ ամրացման լարվածություն և կնիքի ձախողումներ
Խնդիր. Կապող մեքենայի միջոցով ճիշտ լարվածության կիրառումը կարևոր է կծիկի ամբողջականության համար տեղափոխման և տեղափոխման ընթացքում: Գործարկման հետ կապված տարածված խնդիրները ներառում են.
- Ավելորդ լարվածություն. Կարող է վնասել կծիկի եզրերը կամ մակերեսի ավարտը, հատկապես ավելի փափուկ մետաղների (օրինակ՝ ալյումինի) կամ նախապես ներկված/պատված արտադրանքի համար: Կարող է նաև առաջացնել կծիկի հեռադիտակ:
- Անբավարար լարվածություն. Արդյունք է լինում չամրացված ամրագոտիները, որոնք չեն կարողանում արդյունավետորեն ամրացնել կծիկը, ինչը կարող է հանգեցնել արձակման, տարանցման ընթացքում բեռի փոփոխության կամ անվտանգության վտանգի:
- Անհետևողական լարվածություն. Գոտիների կամ ցիկլերի միջև տարբերություն:
- Անհաջող ժապավենի կնիքներ/եռակցումներ. Թույլ հոդեր, որոնք կոտրվում են ծանրաբեռնվածության տակ:
Լուծում
- Կալիբրացնել ժապավենի գլխի լարվածությունը.
- Զգուշորեն կարգավորեք լարվածության կարգավորումները ամրագոտի մեքենա գլուխը հիմնված է.
- Կծիկի տեսակը (նյութ, կարծրություն, ծածկույթ):
- Կծիկի չափերը (լայնությունը, տրամագիծը) և քաշը:
- Ժապավենի նյութը (պողպատն ընդդեմ PET) և չափերը (լայնությունը, հաստությունը):
- Խորհրդակցեք արտադրողի առաջարկությունների հետ և անցկացրեք թեստեր: Ճշգրիտ չափման համար օգտագործեք լարվածության չափիչ, եթե առկա է:
- Զգուշորեն կարգավորեք լարվածության կարգավորումները ամրագոտի մեքենա գլուխը հիմնված է.
- Իրականացնել փորձարկման ցիկլեր և ստուգումներ.
- Կպցրեք մի քանի փորձնական պարույրներ և մանրակրկիտ ստուգեք արդյունքները: Ստուգեք՝
- Կծիկի եզրերի վրա չափազանց մեծ խորացում:
- Գոտիների անվտանգություն (հեշտ չի կարելի տեղափոխել կամ արձակել):
- Շրջագծի շուրջ լարվածության հետևողականությունը:
- Կարգավորեք կարգավորումները, մինչև ապահովվի անվտանգության և չվնասող ճնշման միջև օպտիմալ հավասարակշռությունը:
- Կպցրեք մի քանի փորձնական պարույրներ և մանրակրկիտ ստուգեք արդյունքները: Ստուգեք՝
- Ստուգեք ժապավենի սնուցման և կնքման մեխանիզմը.
- Համոզվեք, որ ժապավենը սահուն սնվում է դիսպենսերից ուղեցույցների միջով և գլխի մեջ՝ առանց ճկվելու կամ ոլորվելու:
- Քննադատաբար ուսումնասիրեք կնքման մեխանիզմը (օրինակ՝ PET-ի շփման եռակցումը, պողպատի համար խազ կամ առանց կնիքների միացում): Համոզվեք, որ այն ճիշտ է գործում և հետևողականորեն ստեղծում է ամուր, հուսալի հոդեր, որոնք կենտրոնացած են համընկնող ժապավենի ծայրերի վրա: Սխալ կամ թերի կնիքները խափանումների ընդհանուր կետերն են: Պարբերաբար մաքրեք կնքման բաղադրիչները:
- Տրամադրել հատուկ օպերատորի ուսուցում.
- Ուսուցանեք օպերատորներին, թե ինչպես ճիշտ մեկնաբանել ամրագոտիների պահանջները տարբեր ապրանքների համար, համապատասխան կերպով կարգավորել լարվածության կարգավորումները սահմանված սահմաններում և տեսողականորեն բացահայտել ինչպես գերլարվածության, այնպես էլ թերլարման նշանները, ինչպես նաև անսարք կնիքները:

ավտոմատ մետաղալարերի կծիկ սեղմող և ամրացնող մեքենայի փաթեթավորման գիծ1 6. Թողարկում 4. Սենսորների անհամապատասխանություն, չափաբերում և հայտնաբերման խնդիրներ
- Ուսուցանեք օպերատորներին, թե ինչպես ճիշտ մեկնաբանել ամրագոտիների պահանջները տարբեր ապրանքների համար, համապատասխան կերպով կարգավորել լարվածության կարգավորումները սահմանված սահմաններում և տեսողականորեն բացահայտել ինչպես գերլարվածության, այնպես էլ թերլարման նշանները, ինչպես նաև անսարք կնիքները:
Խնդիր. Ժամանակակից ավտոմատացված փաթեթավորման գծերը մեծապես կախված են սենսորների ցանցից (ֆոտոէլեկտրական, մոտիկության, ինդուկտիվ, լազերային, ուլտրաձայնային)՝ կարևորագույն գործառույթների համար.
- Կծիկի առկայության/բացակայության հայտնաբերում:
- Կծիկի դիրքի և չափերի հաստատում:
- Մեքենայի հաջորդականության գործողություններ:
- Անվտանգության կողպեքների ապահովում:
Սկսնակ հիմնախնդիրները հաճախ բխում են սխալ դասավորված սենսորներ, զգայունության սխալ կարգավորումներ կամ ձախողված չափաբերում, ինչը հանգեցնում է գործառնական դադարեցման, գործընթացի քայլերի բաց թողնման, սարքավորումների և պարույրների միջև հնարավոր բախումների կամ փաթեթավորման ոչ ճշգրիտ ցիկլերի:
Լուծում
- Իրականացնել սենսորների համակարգված ստուգումներ.
- Գործարկման և գործարկման ընթացքում ֆիզիկապես ստուգեք դիրքը, մոնտաժման անկյունը, դասավորվածությունը և գործառնական վիճակը յուրաքանչյուրը սենսոր մեքենայի գծագրերի և ֆունկցիոնալ բնութագրերի նկատմամբ:
- Օգտագործեք հավասարեցման գործիքներ կամ ճարմանդներ, եթե դրանք նախատեսված են արտադրողի կողմից:
- Պահպանեք սենսորի մաքրությունը.
- Սենսորային ոսպնյակների, դեմքերի կամ ռեֆլեկտորների վրա կուտակված փոշին, յուղը, քսուքը, ջուրը կամ բեկորները կարող են խանգարել զգայուն ճառագայթին կամ փոխել հայտնաբերման բնութագրերը: Կիրառեք կանոնավոր մաքրման ժամանակացույց, հատկապես փոշոտ կամ յուղոտ միջավայրերում:
- Կատարել տրամաչափման ընթացակարգեր.
- Զգուշորեն հետևեք արտադրողի կողմից փաստաթղթավորված ընթացակարգերին՝ չափաբերելու սենսորները, մասնավորապես՝ դրանք, որոնք չափում են հեռավորությունը, դիրքը կամ հատուկ զգայունության ճշգրտումներ են պահանջում (օրինակ՝ ֆոնի ճնշող ֆոտոաչքեր):
- Ուշադիր եղեք, որ շրջակա միջավայրի գործոնները (օրինակ՝ օպտիկական սենսորների համար շրջակա միջավայրի չափազանց մեծ լույսը կամ որոշ տեսակների համար ջերմաստիճանի փոփոխությունները) կարող են նախնական կարգավորումից հետո վերահաշվառման անհրաժեշտություն առաջացնել:
- Ապահովել անվտանգ և կայուն ամրացումներ.
- Ստուգեք, որ բոլոր սենսորները և դրանց մոնտաժային փակագծերը ապահով կերպով ամրացված են: Մեքենայի թրթռումը շահագործման ընթացքում սովորական մեղավոր է, որի պատճառով սենսորները ժամանակի ընթացքում դուրս են գալիս դասավորվածությունից:
- Մտածեք պաշտպանիչ պաշտպանիչներ կամ ծածկոցներ ավելացնելու այն վայրերում, որտեղ սենսորները հակված են պատահական ազդեցության կամ ծանր աղտոտման:
7. Թողարկում 5. Անհետևողական էլեկտրամատակարարման և էլեկտրականության հետ կապված խնդիրներ
Խնդիր. Փաթեթավորման գծի էլեկտրական սիրտը զգայուն է օբյեկտի էլեկտրամատակարարման որակի նկատմամբ : Գործարկման ընթացքում առաջացող խնդիրները կարող են ներառել.
- Լարման անկում (անկում), ինչի հետևանքով շարժիչները կորցնում են ոլորող մոմենտը կամ կարգավորիչները խափանում են:
- Լարման բարձրացումները (կծիկներ) կարող են վնասել զգայուն էլեկտրոնային բաղադրիչները:
- Էլեկտրաէներգիայի կարճատև ընդհատումներ, որոնք հանգեցնում են մեքենայի անսպասելի կանգառների, PLC ծրագրի դիրքի կորստի կամ տվյալների կոռուպցիայի:
- Էլեկտրական աղմուկը խանգարում է կառավարման ազդանշաններին:
Դրանք կարող են դրսևորվել որպես պատահական կանգառներ, դժվար ախտորոշվող անսարքություններ և սարքավորումների շահագործման ժամկետի կրճատում:
Լուծում
- Գնահատեք էներգիայի որակը աղբյուրում.
- Ստուգեք, որ փաթեթավորման գիծը սնուցող մուտքային հզորությունը համապատասխանում է սարքավորումների արտադրողի տեխնիկական բնութագրերին լարման կայունության և հանդուրժողականության համար:
- Ժամանակավորապես օգտագործեք էլեկտրաէներգիայի որակի մոնիտորինգի սարքավորումը գործարկման ընթացքում, եթե կասկածվում է տատանումներ՝ բացահայտելով անկարգությունների բնույթը (ցածրացումներ, ալիքներ, հաճախականությունների տեղաշարժեր) և ժամանակի տևողությունը:
- Տեղադրեք էլեկտրամատակարարման սարքավորում.
- Կրիտիկական կառավարման համակարգերի համար (PLCs, HMIs, արդյունաբերական ԱՀ), տեղադրել անխափան սնուցման աղբյուրներ (UPS) կարող է անցնել կարճատև անջատումների և աղմուկի զտման միջոցով:
- Հաշվի առեք լարման կայունացուցիչները, գծային ռեակտորները կամ էներգիայի կոնդիցիոներները ողջ գծի կամ զգայուն կրիչների/շարժիչների համար, եթե հայտնաբերվում են լարման զգալի կամ հաճախակի տատանումներ:
- Ստուգեք էլեկտրական միացումները և լարերը.
- Մանրակրկիտ ստուգեք հոսանքի և կառավարման բոլոր լարերի միացումները, տերմինալները կառավարման վահանակների, միացման տուփերի և շարժիչների/սարքերի մեջ: Համոզվեք, որ դրանք ճիշտ չափերով են, ամուր սեղմված են (ոլորող ոլորող մոմերով՝ ըստ սպեկտրի) և չեն ցուցադրում վնասի, կոռոզիայի կամ գերտաքացման նշաններ: Չամրացված միացումները լարման անկման և ընդհատվող անսարքությունների ընդհանուր աղբյուր են:
- Խորհրդակցեք արդյունաբերական էլեկտրատեխնիկական փորձագետների հետ.
- Եթե էլեկտրաէներգիայի որակի խնդիրները մշտական են կամ ծագում են հաստատության ավելի լայն էլեկտրական ենթակառուցվածքից, խորհրդակցեք որակյալ արդյունաբերական էլեկտրիկների կամ էլեկտրաէներգիայի որակի մասնագետների հետ՝ ախտորոշելու և իրականացնելու անհրաժեշտ բարելավումները կամ ուղղումները:
8. Թողարկում 6. Կծիկի ոչ պատշաճ վարում բեռնման և բեռնաթափման ժամանակ
Խնդիր. կծիկը հաճախ վնասվում է նախքան կծիկը կհասնի ավտոմատ փաթեթավորման գծին կամ դրանից դուրս գալուց հետո : Գծի վրա բեռնման (կռունկով, բեռնամբարձիչով, կծիկավոր մեքենայով) կամ բեռնաթափման/պահեստավորման ընթացքում անփույթ վարվելակերպը կարող է հանգեցնել.
- Կծիկի մարմնի կամ եզրերի վրա փորվածքներ:
- Ծայրերի վնասում (ծալքեր, ծալքեր):
- Telescoping (ներքին փաթաթանները փոխվում են արտաքին փաթաթվածների համեմատ):
- Մակերեւութային քերծվածքներ կամ աղտոտվածություն:
Այս նախապես գոյություն ունեցող վնասը ոչ միայն ազդում է վերջնական արտադրանքի որակի վրա, այլ նաև կարող է խանգարել փաթեթավորման գծի կծիկը ճիշտ մշակելու և մշակելու ունակությանը (օրինակ՝ վնասված եզրերը, որոնք կպչում են փոխակրիչների կամ փաթաթանների վրա):
Լուծում
- Սահմանել և կիրառել ստանդարտացված բեռնաթափման ընթացակարգեր.
- Մշակել պարզ, փաստաթղթավորված ընթացակարգեր բարձրացնելու, տեղափոխելու և տեղադրելու համար պողպատե կծիկներ.
- Ներգրավված անձնակազմի համար (կռունկ օպերատորներ, բեռնատար մեքենաների վարորդներ, գծային բեռնիչներ) տրամադրեք խիստ ուսուցում` ընդգծելով համապատասխան բարձրացնող սարքերի ճիշտ օգտագործումը (օրինակ՝ C-կեռիկներ, ուղղահայաց աչքի կծիկի ամբարձիչներ, լիցքավորված պատառաքաղներ, կծիկի բռնակներ): Նշեք անվտանգ արագությունները և բեռնաթափման տեխնիկան:
- Պարտադիր պաշտպանիչ նյութերի օգտագործումը.
- Պահանջվում է օգտագործել պաշտպանիչ նյութեր, ինչպիսիք են կծիկի բարձիկները (հատակի բարձիկներ, թամբի բարձիկներ), եզրերի պաշտպանիչները (պլաստմասսե կամ մանրաթելային ստվարաթուղթ) կամ փոխկապակցված նյութերը բեռնաթափման, տեղափոխման և ժամանակավոր պահպանման ժամանակ՝ մետաղի հետ մետաղի շփումը կանխելու և ազդեցությունները կլանելու համար:
- Գնահատեք ավտոմատացված բեռնման/բեռնաթափման ընտրանքները.
- Այն դեպքում, երբ դա հնարավոր է և հիմնավորված է ծավալով/հաճախականությամբ, հաշվի առեք ինտեգրումը կծիկի բեռնման ավտոմատացված համակարգեր (օրինակ՝ ավտոմատ կառավարվող մեքենաներ (AGVs), մաքոքային մեքենաներ, ռոբոտային բեռնիչներ), որոնք ապահովում են նուրբ, ճշգրիտ և կրկնվող տեղադրում փաթեթավորման գծի սնուցման փոխակրիչի վրա՝ նվազագույնի հասցնելով մարդկային սխալը և հնարավոր վնասը:
- Իրականացնել Pre-loading Coil ստուգում:
- Ստեղծեք արագ տեսողական ստուգման անցակետ մինչեւ մի կծիկ բեռնված է գծի վրա: Սա թույլ է տալիս օպերատորներին բացահայտել զգալի նախկինում գոյություն ունեցող վնասը, որը կարող է առաջացնել մշակման հետ կապված խնդիրներ կամ պետք է փաստաթղթավորվեն որակի վերահսկման նպատակով:
9. Թողարկում 7. Շարժիչների, փոխանցման տուփերի և էլեկտրական բաղադրիչների գերտաքացում
Խնդիր. Ինտենսիվ մեկնարկի, փորձարկման և սկզբնական արտադրության փուլերում սարքավորումները կարող են շատ ծանրաբեռնված լինել։ Սա կարող է հանգեցնել գերտաքացման խնդիրների հետևյալ դեպքերում՝
- Էլեկտրական շարժիչներ (հատկապես կոնվեյերային շարժիչներ, փաթաթման պտտվող շարժիչներ, ժապավենի գլխիկի շարժիչներ):
- Փոխանցման տուփեր և ռեդուկտորներ:
- Հիդրավլիկ էներգաբլոկներ (եթե օգտագործվում են):
- Էլեկտրական կառավարման պահարաններ և պանելներ (շարժիչների, PLC-ների, սնուցման սարքերի պատճառով):
Գերտաքացումը քայքայում է բաղադրիչի մեկուսացումը, առաջացնում է պաշտպանիչ սարքերի անհանգստության անջատում, զգալիորեն նվազեցնում է սարքավորումների կյանքի տևողությունը և կարող է հանգեցնել հանկարծակի, անսպասելի անջատումների:
Լուծում
- Ապահովել բավարար օդափոխություն և սառեցում.
- Ստուգեք, որ բոլոր շարժիչները, փոխանցման տուփերը և էլեկտրական պահարաններն ունեն բավարար օդի հոսք հովացման համար:
- Ստուգեք, որ հովացման օդափոխիչները (շարժիչների վրա, պահարաններում) աշխատում են, պտտվում են ճիշտ ուղղությամբ և չեն խոչընդոտում:
- Համոզվեք, որ էլեկտրական պահարանների օդափոխման բացերը և զտիչները մաքուր են և թույլ են տալիս ազատ օդափոխություն: Խուսափեք սարքավորումների շուրջ օդի հոսքի արգելափակումից:
- Մոնիտոր գործառնական ջերմաստիճանները.
- Նախնական աշխատանքի ընթացքում և ծանրաբեռնվածության ժամանակ օգտագործեք ոչ կոնտակտային ինֆրակարմիր ջերմաչափեր կամ ջերմային պատկերող տեսախցիկներ՝ վերահսկելու շարժիչների, առանցքակալների, փոխանցման տուփերի, հիդրավլիկ տանկերի և էլեկտրական վահանակների հիմնական բաղադրիչները (շարժիչներ, տրանսֆորմատորներ, կոնտակտորներ):
- Սահմանեք ելակետային ջերմաստիճանները և ուսումնասիրեք ցանկացած բաղադրիչ, որը զգալիորեն ավելի տաք է, քան սպասվում էր կամ գերազանցում է արտադրողի սահմանաչափերը:
- Ստուգեք յուղման մակարդակները և տեսակները.
- Հաստատեք, որ փոխանցման տուփերը և առանցքակալները լցված են քսանյութի ճիշտ տեսակով և քանակով, ինչպես նշված է արտադրողի կողմից: Անբավարար կամ սխալ քսումը կտրուկ մեծացնում է շփումը և առաջացած ջերմությունը: Խստորեն պահպանեք քսման առաջարկվող ժամանակացույցը:
- Ստուգեք մեխանիկական կապի և գերբեռնվածության համար.
- Համոզվեք, որ շարժիչները հետևողականորեն չեն աշխատում գերբեռնված վիճակում: Ստուգեք հոսանքին ներքև գտնվող մեխանիկական խնդիրներ, որոնք կարող են մեծացնել բեռը, ինչպիսիք են փոխակրիչի սխալ դասավորությունը, առանցքակալների խափանումները կամ մեքենայի ոչ պատշաճ տեղադրումը, որն առաջացնում է չափազանց մեծ դիմադրություն:
- Հաստատեք ջերմային պաշտպանության ֆունկցիոնալությունը.
- Ստուգեք, որ շարժիչի ջերմային գերբեռնվածության ռելեները, թերմիստորները (եթե տեղադրված են) և փոփոխական հաճախականության շարժիչի (VFD) ջերմաստիճանի մոնիտորինգի համակարգերը ճիշտ կարգավորված են՝ համաձայն շարժիչի անվանման ցուցանակի տվյալների և ճիշտ են գործում՝ սարքավորումները ջերմային վնասից պաշտպանելու համար:

չժանգոտվող պողպատից կծիկ փաթեթավորման մեքենա line1 10. Հարց 8. Փաթեթավորման նյութերի անարդյունավետ սպառում
- Ստուգեք, որ շարժիչի ջերմային գերբեռնվածության ռելեները, թերմիստորները (եթե տեղադրված են) և փոփոխական հաճախականության շարժիչի (VFD) ջերմաստիճանի մոնիտորինգի համակարգերը ճիշտ կարգավորված են՝ համաձայն շարժիչի անվանման ցուցանակի տվյալների և ճիշտ են գործում՝ սարքավորումները ջերմային վնասից պաշտպանելու համար:
Խնդիր. Մեքենայի սխալ կարգավորումները կամ ոչ օպտիմալ պարամետրերի ընտրությունը գործարկման ընթացքում կարող է հանգեցնել փաթեթավորման նյութերի, ինչպիսիք են ձգվող թաղանթը, VCI թուղթը կամ ժապավենները, չափազանց շատ սպառման: Սա ուղղակիորեն մեծացնում է շահագործման ծախսերը և առաջացնում է ավելորդ արդյունաբերական թափոններ՝ առանց համամասնորեն բարելավելու կծիկի պաշտպանությունը:
Լուծում
- Օպտիմալացնել փաթաթող մեքենայի պարամետրերը.
- Համակարգվածորեն կարգավորել փաթաթող մեքենայի կարգավորումները ապահովել անվտանգ զսպվածություն նվազագույն նյութերի օգտագործմամբ: Հիմնական պարամետրերը ներառում են.
- Փաթաթումների քանակը (վերին, ստորին, մարմնի շերտերը):
- Շերտերի միջև ֆիլմի համընկնման տոկոսը:
- Նախքան ձգվող հարաբերակցությունը (հասնելով առավելագույն ձգման՝ առանց ֆիլմի ամբողջականության խախտման):
- Փաթաթման լարվածություն (բավարար է շերտերը ամուր պահելու համար՝ առանց կծիկի մանրացման):
- Ֆիլմի փոխադրման արագությունը պտտման արագության համեմատ:
- Համակարգվածորեն կարգավորել փաթաթող մեքենայի կարգավորումները ապահովել անվտանգ զսպվածություն նվազագույն նյութերի օգտագործմամբ: Հիմնական պարամետրերը ներառում են.
- Ընտրեք համապատասխան փաթեթավորման նյութեր.
- Համոզվեք, որ օգտագործում եք ձգվող թաղանթ կամ այլ փաթաթող նյութ՝ համապատասխան չափիչով (հաստությամբ), ամրությամբ, ծակող դիմադրությամբ և նախապես ձգվող ունակությամբ՝ հարմարեցված ձեր հատուկ կծիկի չափերին, կշիռներին և բեռնաթափման պահանջներին: Երբեմն, ավելի բարձր արդյունավետության (բայց սկզբում ավելի թանկ) թաղանթը կարող է թույլ տալ զգալիորեն կրճատել նյութի օգտագործումը մեկ կծիկի համար (ավելի քիչ փաթաթումներ, ավելի մեծ ձգում):
- Կալիբրացնել Ֆիլմի/Ժապավենի առաքման համակարգերը.
- Ստուգեք ֆիլմի բաշխման համակարգի ճշգրտությունն ու հետևողականությունը: Համոզվեք, որ նախնական ձգվող գլանափաթեթները մաքուր են, ազատորեն պտտվում են և հուսալիորեն հասնում են նախնական ձգվող հարաբերակցությանը:
- Գոտիների ամրացման համար ստուգեք, որ սնուցման երկարությունը համահունչ է և նվազագույն ժապավենը վատնված է կտրման/փակման ցիկլի ընթացքում:
- Հետևել և վերահսկել նյութի սպառումը.
- Գործարկման և արտադրության սկզբնական փուլում մեկ պարույրի, մեկ հերթափոխի կամ մեկ օրվա ընթացքում նյութերի օգտագործումը հետևելու համակարգ: Սա թույլ է տալիս սահմանել հենանիշեր, բացահայտել միտումները և քանակականացնել օպտիմալացման ջանքերի ազդեցությունը: Սահմանել թիրախներ նյութական արդյունավետության համար:
11. Թողարկում 9. Ինտեգրված համակարգերի միջև հաղորդակցության անսարքությունները
Խնդիր. Ժամանակակից պողպատե կծիկների փաթեթավորման գիծը մեկ մեքենա չէ, այլ փոխկապակցված մոդուլների ցանց, որոնք կապ են հաստատում կենտրոնական PLC-ի միջոցով: PLC-ի և տարբեր կայանների միջև կապի խափանումները կամ ժամանակային սխալները (օրինակ՝ փոխադրիչը չի կարողանում ազդանշան տալ կծիկի ժամանման մասին փաթեթավորողին, կապիչը չի հաստատում ցիկլի ավարտը՝ փոխադրիչը վերագործարկելու համար) մեկնարկի տարածված խնդիրներ են: Այս խափանումները կարող են առաջացնել.
- Անսպասելի գծերի կանգառներ.
- Սխալ գործառնական հաջորդականություններ:
- Հնարավոր բախումներ շարժվող մասերի միջև:
- Դժվար ախտորոշելի ընդհատվող խնդիրներ:
Լուծում
- Ստուգեք ցանցային մալուխը և կապերը.
- Ֆիզիկապես ստուգեք ցանցի բոլոր մալուխները (օրինակ՝ Ethernet/IP, Profinet, Profibus) և լարային կապի կապերը հիմնական PLC-ի, հեռավոր մուտքի/ելքի դարակաշարերի, HMI-ների, սենսորների, կրիչների և առանձին մեքենաների կարգավորիչների միջև:
- Համոզվեք, որ բոլոր միակցիչները ապահով կերպով տեղադրված են, պատշաճ կերպով փակված են, պաշտպանված են (անհրաժեշտության դեպքում) և վնասվածության կամ լարվածության նշաններ չունեն: Ստուգեք մալուխի երթուղին էլեկտրամագնիսական միջամտության աղբյուրներից խուսափելու համար:
- Համակարգված կերպով ստուգեք ձեռքսեղմման ազդանշանները.
- Գործարկման ընթացքում մեթոդաբար ստուգեք «ձեռքսեղմման» կարևոր ազդանշանները յուրաքանչյուր փոխկապակցված սարքավորման միջև: Օրինակ.
- Հաստատեք, որ հոսանքին հակառակ փոխակրիչն ուղարկում է «պատրաստ է կծիկ ընդունելու» ազդանշան:
- Ստուգեք, որ հոսանքն ի վար մեքենան ստանում է «կծիկ դիրքում» ազդանշան նախքան իր ցիկլը սկսելը:
- Համոզվեք, որ մեքենան ուղարկում է «ցիկլը ավարտված» ազդանշան, նախքան հոսանքով ներքև գտնվող փոխակրիչը գործարկելու թույլտվություն ստանալը:
- Օգտագործեք PLC մոնիտորինգի ծրագրակազմը կամ HMI ախտորոշիչ էկրանները՝ իրական ժամանակում այս ազդանշանները դիտելու համար:
- Գործարկման ընթացքում մեթոդաբար ստուգեք «ձեռքսեղմման» կարևոր ազդանշանները յուրաքանչյուր փոխկապակցված սարքավորման միջև: Օրինակ.
- Վերանայել և կարգաբերել PLC տրամաբանությունը.
- Զգուշորեն ուսումնասիրեք PLC ծրագրավորում տրամաբանությունը, որը կառավարում է մեքենայական հաղորդակցությունը, հաջորդականությունը և փոխկապակցումը:
- Ուշադիր ուշադրություն դարձրեք ժամանակի պարամետրերին (ժմչփեր, հաշվիչներ), թույլատրելի պայմաններին և հաղորդակցման ազդանշանների հետ կապված սխալների հետ կապված առօրյաներին: Համոզվեք, որ տրամաբանությունն ամուր է և հաշվի է առնում ցիկլի ժամանակների հնարավոր տատանումները:
- Ապահովել ծրագրային ապահովման/որոնվածի համատեղելիությունը.
- Հաստատեք, որ ցանցի բոլոր խելացի սարքերը (PLC, HMI, կրիչներ, կարգավորիչներ, խելացի սենսորներ) աշխատում են ծրագրային ապահովման և որոնվածի համատեղելի տարբերակներով, ինչպես նշված է գծային ինտեգրատորի կամ սարքավորումների արտադրողների կողմից: Տարբերակների անհամապատասխանությունները երբեմն կարող են հանգեցնել հաղորդակցության նուրբ անհամատեղելիությունների:
- Օգտագործեք կենտրոնացված մոնիտորինգի գործիքներ.
- Օգտագործեք մարդ-մեքենա ինտերֆեյսի (HMI) կամ ցանկացած համընդհանուր SCADA (Վերահսկիչ վերահսկում և տվյալների հավաքագրում) համակարգի հնարավորությունները՝ վերահսկելու կարգավիճակը, գործառնական ռեժիմը և կապի կապերը գծի տարբեր մասերի միջև: Այս համակարգերը հաճախ ապահովում են ախտորոշիչ գործիքներ, որոնք կարող են օգնել արագորեն մատնանշել հաղորդակցության անսարքությունները:
12. Օպերատորների ուսուցման կարևոր դերը սկսնակ ձեռնարկությունների խնդիրների կանխարգելման գործում
Անտեսված, բայց ամենակարևորը. Հնարավոր է՝ ամենակարևոր գործոնը, որը հաճախ թերագնահատվում է, օպերատորների վերապատրաստման որակն ու մանրակրկիտությունն է : Հաջող մեկնարկը և կայուն արդյունավետ գործունեությունը մեծապես կախված են օպերատորներից, ովքեր հասկանում են գծի ֆունկցիոնալությունը, հնարավոր խնդիրները և ճիշտ շահագործման ընթացակարգերը: Նոր կամ արդիականացված ավտոմատ փաթեթավորման համակարգի նրբություններին ծանոթ օպերատորները ավելի հավանական է, որ սխալներ թույլ տան, սխալ մեկնաբանեն նախազգուշացումները կամ չկարողանան նկատել զարգացող խնդիրները, նախքան դրանք զգալի դադարների պատճառ կդառնան:
Լուծում
- Մշակել համապարփակ վերապատրաստման ծրագիր.
- Տրամադրել կառուցվածքային, դերային հատուկ ուսուցում, որն ընդգրկում է.
- Մեքենայի շահագործման հաջորդականությունը և վերահսկումը:
- Հասկանալով և կարգավորելով հիմնական պարամետրերը (լարվածություն, արագություն, համընկնումը, բաղադրատոմսեր):
- Օպերատորի սովորական ստուգումների կատարում (մաքրում, տեսողական ստուգում, հիմնական քսում):
- Սխալների ընդհանուր ցուցիչների ճանաչում և անսարքությունների վերացման հիմնական քայլերի կատարում:
- Անվտանգության ընթացակարգեր, կողպեք/թագուտ (LOTO) և վթարային կանգառներ:
- HMI էկրանների արդյունավետ նավարկում և օգտագործում:
- Տրամադրել կառուցվածքային, դերային հատուկ ուսուցում, որն ընդգրկում է.
- Ներառեք գործնական պրակտիկա.
- Բավական վերահսկվող, գործնական ժամանակ տրամադրեք օպերատորներին՝ սարքավորումների շահագործման հետագա փուլերում և սկզբնական արտադրության փորձարկումների համար: Տեսությունը պետք է ամրապնդվի գործնական փորձով:
- Տրամադրել հստակ և մատչելի փաստաթղթեր.
- Ապահովեք, որ օպերատորները ունեն հեշտ մուտք դեպի լավ գրված, հստակ և հակիրճ գործառնական ձեռնարկներ, ստանդարտ գործառնական ընթացակարգեր (SOPs), արագ հղման ուղեցույցներ և անսարքությունների վերացման գծապատկերներ, որոնք գերադասելի են թվային տարբերակով հասանելի լինել HMI-ում կամ աշխատանքային կայաններում:
- Լիազորել օպերատորներին առաջին մակարդակի արձագանքման համար.
- Վարժեցրեք և լիազորեք օպերատորներին՝ կարգավորելու աննշան կարգավորումները, մաքրելու սովորական խցանումները (անվտանգության արձանագրություններին հետևելով) և կատարեն անսարքությունների վերացման հիմնական, նախապես սահմանված առաջադրանքներ: Սա նվազեցնում է սպասարկող անձնակազմի վստահությունը պարզ խնդիրների համար՝ բարելավելով գործարկման ժամանակը:
- Խթանել շարունակական ուսուցումը և հետադարձ կապը.
- Առաջարկեք պարբերական վերապատրաստման դասընթացներ և տրամադրեք թարմացումներ, երբ գործընթացները, նյութերը կամ սարքավորումների պարամետրերը փոխվում են: Խրախուսեք օպերատորներին տրամադրել արձագանքներ ընթացակարգերի և հնարավոր բարելավումների վերաբերյալ:
ուղղահայաց կծիկ փաթեթավորման գիծ4 Եզրակացություն. Փաթեթավորման գծի հաջող մեկնարկի ակտիվ ռազմավարություն
- Առաջարկեք պարբերական վերապատրաստման դասընթացներ և տրամադրեք թարմացումներ, երբ գործընթացները, նյութերը կամ սարքավորումների պարամետրերը փոխվում են: Խրախուսեք օպերատորներին տրամադրել արձագանքներ ընթացակարգերի և հնարավոր բարելավումների վերաբերյալ:
Նոր կամ արդիականացված պողպատե կծիկների փաթեթավորման գծի շահագործման հանձնումը անխուսափելիորեն ենթադրում է հնարավոր խոչընդոտների հաղթահարում: Այնուամենայնիվ, նախաձեռնողական, համակարգված և մանրամասն կողմնորոշված մոտեցման ընդունումը կարող է զգալիորեն մեղմել մեկնարկային տարածված խնդիրների հաճախականությունը և ազդեցությունը:
Հաջողությունը կախված է մի քանի հիմնական սյուներից.
- Մանրակրկիտ կարգավորում և չափորոշում. Ապահովել, որ ի սկզբանե բոլոր մեխանիկական բաղադրիչները, սենսորները և կառավարման պարամետրերը ճիշտ կազմաձևված են:
- Մանրակրկիտ փորձարկում և վավերացում. Արտադրանքի մոդելավորված և իրական թեստերի իրականացում` տարբեր պայմաններում ֆունկցիոնալությունը, հաջորդականությունը և կատարումը ստուգելու համար:
- Օպերատորների համապարփակ ուսուցում. Թիմին զինել գիտելիքներով և հմտություններով՝ գիծն արդյունավետ և անվտանգ գործարկելու համար:
- Հաղորդակցության կայուն ստուգում. Համակարգի բոլոր բաղադրիչների անխափան փոխազդեցության ապահովում:
Ավելին, կարևորագույն նշանակություն ունեն առաջին օրվանից խիստ կանխարգելիչ սպասարկման ընթացակարգերի սահմանումը , սկզբնական շահագործման փուլում մանրակրկիտ մոնիթորինգի իրականացումը և համագործակցային մշակույթի խթանումը, որտեղ օպերատորները կզգան, որ լիազորված են վաղ փուլում հայտնաբերել և հաղորդել խնդիրները։
Գործարկման ընթացքում կծիկի անհամապատասխանության, փաթեթավորման և ամրացման խափանումների, սենսորային սխալների, էլեկտրական անկայունության և համակարգային հաղորդակցության խափանումների նման հնարավոր խնդիրների լուծումը ոչ միայն ապահովում է ավելի սահուն գործարկման գործընթաց, այլև ամուր հիմք է ստեղծում ձեր արժեքավոր ավտոմատացված փաթեթավորման համակարգի երկարաժամկետ հուսալիության, արդյունավետության, անվտանգության և օպտիմալ աշխատանքի համար : Գործարկման փուլը ճիշտ իրականացնելու համար անհրաժեշտ ժամանակի և ռեսուրսների ներդրումը ուղղակի ներդրում է ապագա թանկարժեք անսարքությունների, որակի թերությունների և շահագործման հետ կապված գլխացավերի կանխարգելման գործում: