Vezetői összefoglaló
A radiális pántolás során egy acélpántot vezetnek át a tekercs szemén és a tekercs fala körül, így a tekercsek nem tudnak teleszkópszerűen elmozdulni vagy kilazulni. Görgős soron a tekercs görgőkön forog a pántok között, így a pántolófej egy helyen marad, és minden pánt a következő pozícióban landol. Az általunk használt ekvivalens megoldás 19–32 mm-es acélpántot vesz igénybe, és tekercsenként 2, 3, 4 vagy 6 pántot helyez el. Ez az oldal ismerteti a tekercs indexelését, a használandó pántok számát, az egyes tekercsek mennyi pántot igényelnek, és a pántolófej megelőző karbantartását.
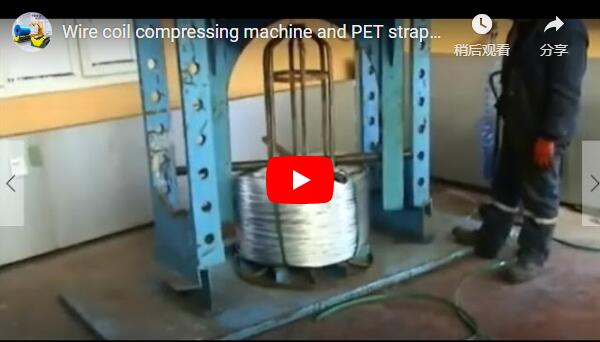
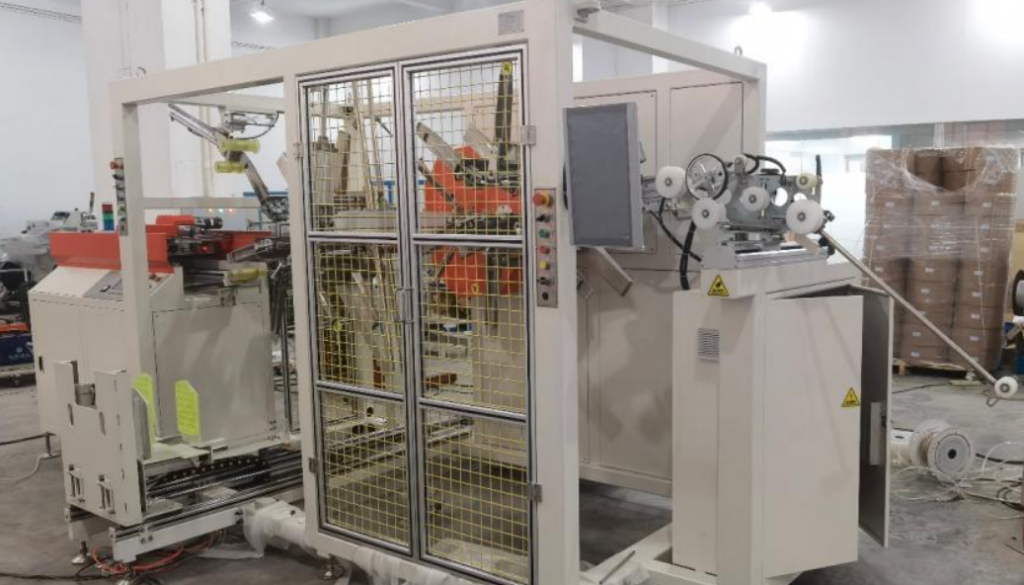
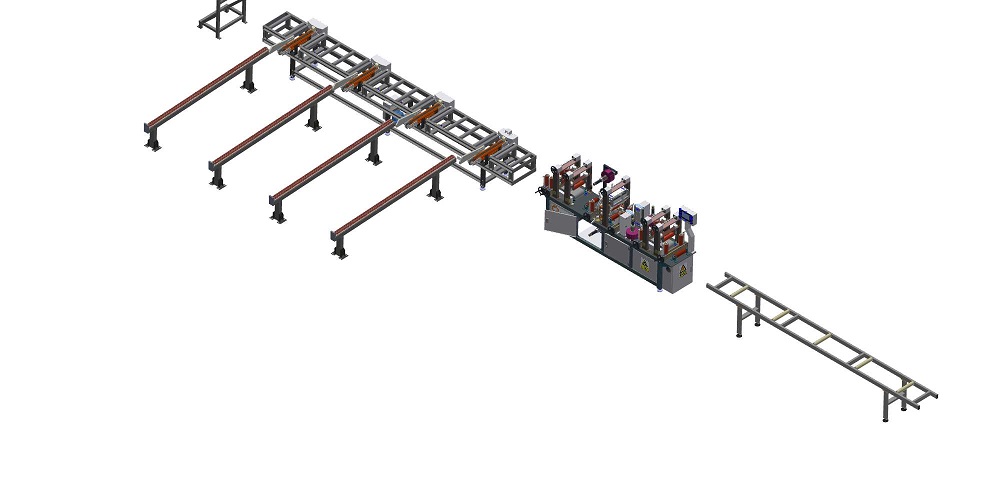
Egy sorba épített radiális pántológép egy görgős szállítószalag felett működik, amely egy nehéz acéltekercset szállít, a pántolószeme pedig a gyártósor mentén helyezkedik el. Egy kéttengelyes kocsin lévő pántvezető kar mozog be- és ki a tekercs furatából, valamint fel-le a tekercs faláig, a tekercs alatti meghajtott görgők pedig a pántok között forgatják a tekercset.
A mozgó kocsit hidraulikus vagy pneumatikus tömlők látják el, a kijelzővel és vészleállítóval ellátott vezérlődoboz pedig a gép mellett található.
Tartalomjegyzék
- Radiális és kerületi pántolás
- Hogyan van indexelve a tekercs?
- Hány pánt tekercsenként
- Pánt hossza tekercsenként
- Pántolófej, feszítés és illesztések
- A tekercs széleinek védelme
- Kiválasztási ellenőrzőlista
- Biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Radiális és kerületi pántolás
A kétféle hevederirány különböző feladatokat lát el:
| Szíj | Útvonal | Mit tartalmaz |
|---|---|---|
| Radiális (szemen átvezető) | a szemen keresztül, mindkét arcon és a külső borításon át | a tekercsek egymáshoz simulnak, így a tekercs nem tud teleszkóposan mozogni |
| Kerületi | a külső átmérő körül | a külső borítás, így a farok nem tud kinyílni |
A nehéz melegen és hidegen hengerelt tekercsek gyakran mindkettőt megkapják. Először a radiális pántok kerülnek fel, majd a kerületi pántok tartják a külső réteget. A hengerlősoron lévő radiális gép kezeli a szemeken átmenő pántokat anélkül, hogy a tekercset leemelné a szállítószalagról.
Hogyan van indexelve a tekercs?
A pántolófej és a pántvezető ív egy rögzített kereten marad. A kar a tekercsszemen keresztül vezeti a pántvezetőt, a fej meghúzza a pántot és zárja az illesztést, majd a kar visszahúzódik. A tekercs alatti görgők ezután a következő szögbe fordítják, és a ciklus megismétlődik:
- Tekercsütközők a görgőkön, a fej alatt középen.
- A vezetőkar belép a szembe.
- A pántot betáplálják, megfeszítik, összeillesztik és elvágják.
- A kar visszahúzódik, és a görgők a tekercset a következő pozícióba forgatják.
- Az utolsó pántolás után a tekercs kifut a következő állomásra.
Mivel a görgők forgatják a tekercset, a fej rögzített marad, és a sornak nincs szüksége külön tekercsfordító állomásra. Ahol a tekercs nem tud elfordulni, például egy statikus állomáson, alternatívaként a forgófejünk és a 360°-ban elforduló ívünk kínál alternatívát [gyártói besorolás]. A pántonkénti ciklusidőt és a forgatógörgőkön lévő maximális tekercssúlyt az árajánlatban igazoljuk.
Hány pánt tekercsenként
A pántolási menetek közötti távolságot a következők szabályozzák:
A pántok közötti szög = 360° ÷ a pántok száma.
Radiális gépünk tekercsenként 2, 3, 4 vagy 6 pántot helyez el [gyártói besorolás]:
| Szíj | Szög | Tipikus felhasználás |
|---|---|---|
| 2 | 180 ° | könnyű, keskeny tekercsek |
| 3 | 120 ° | közepes tekercsek |
| 4 | 90 ° | szabványos nehéz tekercsek |
| 6 | 60 ° | széles vagy lágy tekercsek, hosszú tengeri szállítás |
Még a távolság is fontosabb, mint a hevederek száma. Ha két heveder közel van egymáshoz, a spirál a másik oldalon kinyílhat.
Pánt hossza tekercsenként
Egy radiális pánt kétszer keresztezi a tekercs falát és kétszer a tekercs szélességét. A pánt hossza ≈ 2 × fal + 2 × tekercs szélesség + illesztés, ahol fal = (külső átmérő − belső átmérő) ÷ 2. Vegyünk egy tekercset, amelynek külső átmérője 1,800 mm, belső átmérője 610 mm és szélessége 1,200 mm (példa):
| Jelölje be | Számítás | Eredmény |
|---|---|---|
| Fal | (1,800 − 610) ÷ 2 | 595 mm |
| Pánt hossza illesztés előtt | 2 × 595 + 2 × 1,200 | 3,590 mm |
| Pánt tekercsenként, 4 pánt | 4 3,590 × | 14 360 mm (kb. 14.4 m) |
Az illesztések átfedése a illesztés típusától függ, és az árajánlatkéréskor kerül megerősítésre. Használja ezt a pántszalag-tekercs adagoló méretezéséhez és a műszakonkénti pántszalag-cserék megtervezéséhez.
Pántolófej, feszítés és illesztések
Radiális pántolófejünk 19–32 mm-es acélpántot fogad [gyártói besorolás]. Hasítótekercs-csomagoló sorunkban a fej két pántszalag-meghajtást működtet kettős szervomotorokon, külön adagolással, feltekeréssel és feszítéssel, és akár 22 000 N állítható feszültséggel is képes feszíteni. A fej moduláris felépítésű a könnyű karbantartás és a gyors helyreállítás érdekében [gyártói besorolás], és programrendszerrel [gyártói besorolás] félautomata és automatikus üzemmódban is működik [gyártói besorolás].
A kötések lehetnek tömítés nélküliek, bemetszéssel vagy hegesztéssel. A fej kifújja a pántszalag törmelékét a rögzítőegységből, ami megakadályozza, hogy a forgácsok koptassák az alkatrészeket, és egy pántolófej akár körülbelül 1 millió ciklust is kibír [gyártói besorolás].
Könnyebb tekercsekhez a PET pántolófej olcsóbb megoldás [gyártói besorolás]: egy erre a célra szolgáló szalagtekercselő PET gép 12 mm × 0.8–1.2 mm-es PET pántszalagot használ, míg a nagy teherbírású PET fejek akár 32 mm-es pántszalagot is elbírnak.
A tekercs széleinek védelme
A teljesen feszes acélpánt behorpadhat a tekercs szélein és a fülön. A pánt és a tekercs közötti sarokvédők vagy kartonbetétek elosztják a terhelést. A gyártósorainkon egy automatikus sarokvédő vagy kartonbeteszelő helyezi el ezeket a pánt megfeszítése előtt.
Kiválasztási ellenőrzőlista
- Tekercs külső átmérője, belső átmérője és szélessége.
- Tekercs súlya és anyaga: melegen hengerelt, hidegen hengerelt, bevonatos vagy festett.
- Tekercsek óránként a gyártósoron.
- Pántok tekercsenként és pántszélesség.
- Acél vagy PET pántszalag, és illesztési típus.
- Élvédelemre van szükség.
Biztonság
A gépet az EN ISO 12100:2010 kockázatértékelési, az EN 415-10 csomagológép-biztonsági és az EN 60204-1 elektromos berendezésekre vonatkozó szabványok szerint tervezték. A mozgó vezetőkar, a feszített heveder és a forgó tekercs jelentik a fő veszélyeket. A korlátok távol tartják az embereket a szállítószalagtól, a vészleállító pedig a vezérlődobozon található. A védőkorlátokat és a CE-dokumentumokat projektenként egyeztetik.
Mérnöki GYIK
K: Mi a különbség a radiális és a kerületi pántolás között? V: A radiális pántok átmennek a fülön, és összetartják a kendőket. A kerületi pántok kívülről körbefutnak, és a külső kendőt tartják.
K: Hány radiális pánt szükséges egy tekercshez? V: Általában 2, 3, 4 vagy 6, egyenletesen elosztva 360°-ban ÷ a pántok száma [gyártói besorolás].
K: Mennyi pántszalagot használ egy tekercs? V: Körülbelül 2 × fal + 2 × szélesség pántonként, plusz az illesztés. Egy 1,800 mm külső átmérőjű, 1,200 mm széles tekercshez körülbelül 14.4 m szükséges 4 pántszalaghoz.
K: Acél vagy PET pántszalag? V: Acél nehéz melegen hengerelt tekercsekhez. A 32 mm-ig terjedő PET olcsóbb a könnyebb tekercsekben.
K: A tekercsnek el kell hagynia a szállítószalagot? V: Nem. A görgők forgatják a tekercset a pántok között, így az a soron marad.
Következő lépés
- Küldje el a tekercsek méretét, súlyát és óránkénti tekercsszámát az info@fhopepack.com címre.
- Állítottuk pántszám, pántszélesség és illesztési típus.
- 24 órán belül válaszolunk egy ajánlattal és árajánlattal.
Kapcsolódó olvasmány
- Radiális acéltekercs pántológép (termék)
- Kerületi acéltekercs pántológép (termék)
- Acél tekercs radiális pántoló gép
- Hidegen hengerelt tekercscsomagolás szállítás közbeni korrózió és karcolások nélkül
- Acéltekercs nyújtó csomagolása és egymásra rakása
Források
- FHOPE termékoldalak: radiális acéltekercs-pántológép; automatizált radiális szalagtekercs-pántológép a PET-től
- FHOPE árajánlat: acéltekercs-csomagoló sor, automatikus acélpántológép
- EN ISO 12100:2010; EN 415-10; EN 60204-1
Utolsó felülvizsgálat: 2026-10-29