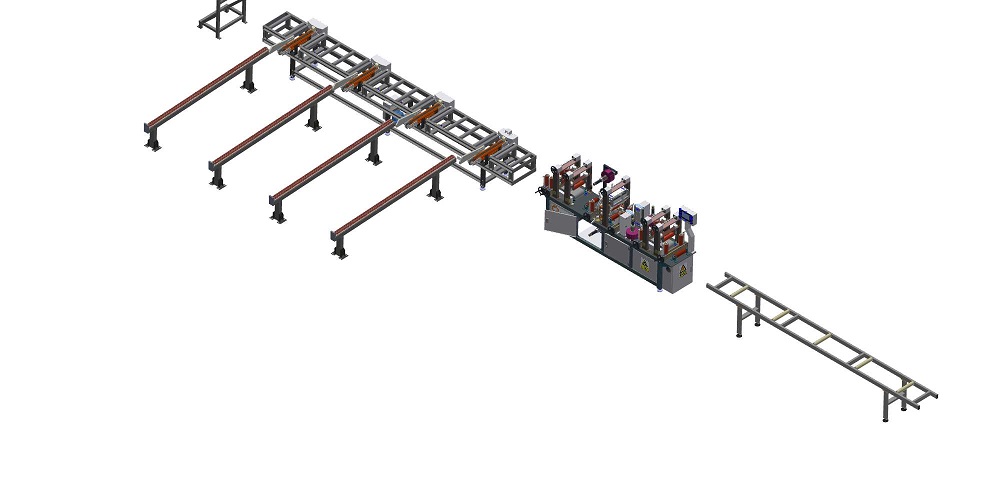
Összefoglalás Egy műanyag palackokból álló raklap magas, könnyű és több szinten van egymásra rakva, ami merev függőleges stabilizálást igényel anélkül, hogy az alsó rétegekre nyomóerőt gyakorolna. Automatizált portálpántológépünk két függőleges pántot irányít a raklapozott rakomány fölé, kalibrált feszítést alkalmaz, majd hőzárást és precíziós vágást végez a palettázó állomáson manuális beavatkozás nélkül. A mérnöki beállítás megbízhatóan rögzíti a réteges rakományokat akár körülbelül nyolc réteg magasságig egyetlen automatikus működési cikluson belül. A pántok mennyiségét, a függőleges portálhézagot és a feszültségi küszöbértékeket projektenként konfiguráljuk, hogy megfeleljenek az adott palackprofiloknak és raklapméreteknek.
Tartalomjegyzék
- Mit csinál a gép
- Miért pántoljunk egy palackos raklapot?
- A műanyag palackok pántfeszességének beállítása
- Óránkénti tervezési pántok
- Vezérlők és biztonság
- Raklappántológép kiválasztási ellenőrzőlista
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források
Mit csinál a gép
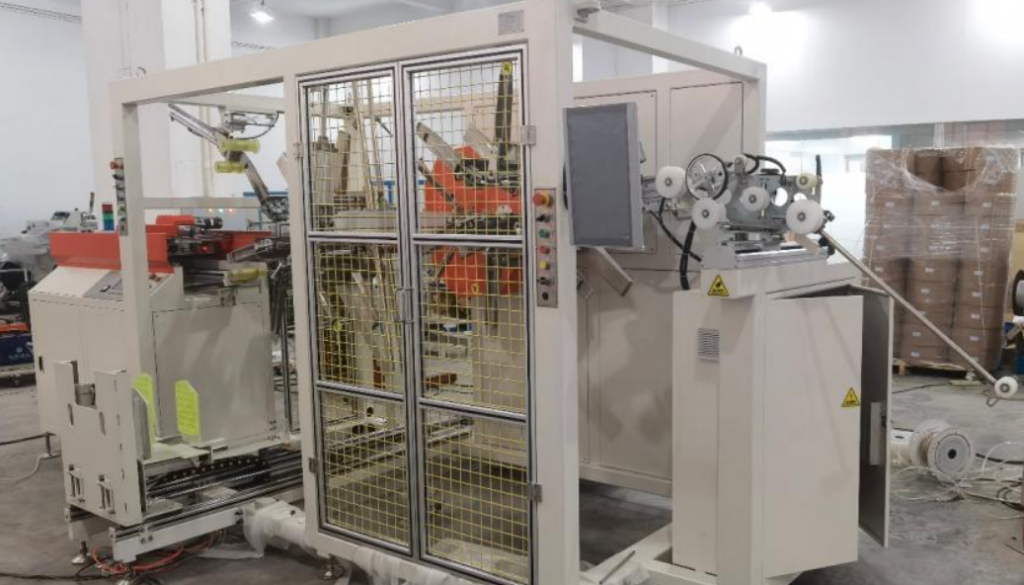
A portálos pántolórendszer a magas, többszintes raklapos rakományokat stabilizálja az automatikus pántadagoló, a dinamikus feszítés és a hőzáras illesztések integrálásával egy merev szerkezeti ívben.
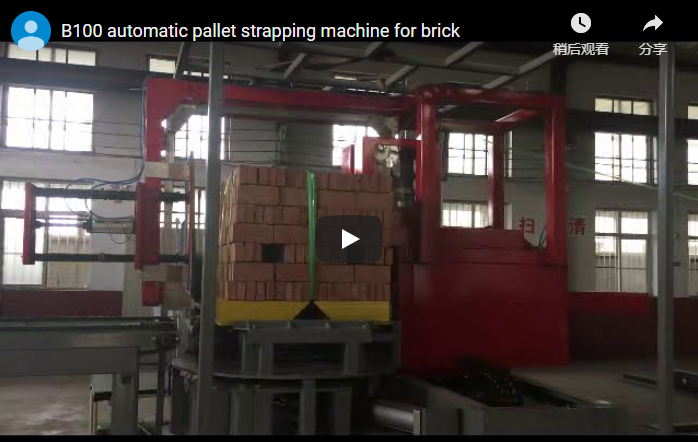
Amikor egy bejövő szállítószalag egy réteges palackraklapot szállít a pántolóállomásra, központosító vezetők és optikai érzékelők ellenőrzik a rakomány igazítását. A nagy teherbírású pántolófejet hordozó felső portálgerendák függőleges lineáris vezetősínek mentén ereszkednek le a rakat felső határa felé. A pántolócsatornák függőlegesen vezetik a pántolandó anyagot a raklapvilla üregein vagy a fedélzeti deszkák alatt, teljes kerületi hurkot képezve a rakomány körül.
Miután a hurok bezárult, a gép visszahúzza a felesleges pántot, előre beállított feszítést alkalmazva szorosan a raklap aljához húzza a palackokat és a rétegezett lapokat, majd hőzárással összekapcsolja a pánt végeit, mielőtt a szalagot tisztára vágná. A gerenda ezután felemelkedik a rakományról, és a rögzített raklap lefelé ürül. A ciklus során a palackok függőlegesen és rétegeikben maradnak, egyetlen tömbként összekötve, anélkül, hogy a kezelő megérintené a rakományt.
Miért pántoljunk egy palackos raklapot?
A műanyag palackokat túlnyomórészt többszintes rétegekben szállítják, amelyeket hullámosított réteglemezek vagy csúszólemezek választanak el egymástól. Mivel az üres tartályok kis egyedi tömeggel rendelkeznek, a sima palackaljak és a csúszólemezek közötti súrlódás könnyen leküzdhető raktári mozgatás, hirtelen targoncafékezés vagy szállítási rezgés során. Függőleges elszigetelés nélkül a felső rétegek elmozdulhatnak, és a halom összeomolhat.
A függőleges pántolás folyamatos lefelé irányuló nyomóerőt fejt ki a rakat tetejétől egyenesen a raklapfutó szerkezetig. Ez a függőleges szorítóerő a független, lebegő rétegeket egy összefüggő, összekapcsolt függőleges oszloppá alakítja. Az FHOPE raklapcsomagoló gépek programján belül a PET pántológép architektúrája kifejezetten ehhez a terheléseltartó profilhoz tervezett függőleges raklappántológép -rendszereket tartalmaz [gyártói besorolás].
| Terhelési probléma | Mit csinálnak a hevederek? |
|---|---|
| Rétegek csúszása | Nyomja egymásra a rétegeket |
| Felső réteg emelése | Tartsa lenyomva a felső lapot vagy keretet |
| Raklap leválás a rakományról | Rögzítse a rakományt a raklaphoz |
| Fóliamentes rakományok | Hagyja, hogy a raklap fólia nélkül szállítható legyen |
A teljes rakat közvetlenül a raklap aljához rögzítésével a függőleges pántok megakadályozzák a rakomány szétválását a kezelés során. Azoknak a létesítményeknek, amelyek csökkenteni szeretnék a másodlagos csomagoló műanyagok használatát, ez a szerkezeti pántolás lehetővé teszi a biztonságos szállítást anélkül, hogy teljes fóliázásra lenne szükség.
A műanyag palackok pántfeszességének beállítása
Az üreges műanyag tartályok hevederfeszítésének kalibrálása a tehermegtartás és a képlékeny alakváltozás egyensúlyát jelenti. A vékony falú palackok érzékenyek a lokalizált feszültségkoncentrációra. Ha a feszültség túl magasra van állítva, a keskeny hevederszalag a felső rétegben lévő kerületi palackok vállára koncentrálja az erőt, ami faldeformációt vagy váll-összenyomódást okoz, ami a tartályokat használhatatlanná teszi. Ha a feszültség túl alacsony, a szorítóerő nem elegendő ahhoz, hogy megakadályozza a réteglapok elmozdulását a jármű gyorsulása során.
A lokális zúzódások kiküszöbölése érdekében az ipari gyártósorok merev felső keretet vagy elosztótáblát helyeznek el a felső rétegen. Ez egyenletesen osztja el a heveder húzóerejét a felső rétegen, így a fej elegendő feszültséget tud kifejteni az alsó rétegek rögzítéséhez anélkül, hogy túllépné a palack vállának folyáshatárát.
Üzembe helyezés előtt mindig ellenőrizze a feszültséget a saját tartályaiból álló, gyártás szempontjából reprezentatív raklapon. Állítsa be palacktípusonként a PLC-ben, mivel egy vékony falú palacknak kisebb feszültségre van szüksége, mint egy vastag falú ipari tartálynak.
Óránkénti tervezési pántok
A sor áteresztőképességét a raklaponkénti teljes ciklusidő határozza meg, amely magában foglalja a szállítószalagos áthelyezést, a pozicionálást, a pántolást és a lezárást. A következő szemléltető ciklus egy kétpántos függőleges konfigurációt vázol fel:
| Lépés | Idő (szemléltető) |
|---|---|
| Raklap behelyezve és elhelyezve | 20 s |
| Két pánt, egyenként 12 másodperc | 24 s |
| Raklap kifelé | 20 s |
| Teljes ciklus | 64 s |
| Raklap/óra | mintegy 56 |
Egy négypántos minta (tengelyenként két párhuzamos pánt vagy 2×2-es rács) megköveteli a raklap előre indexelését a párhuzamos pántok áthaladásai között, vagy elforgatását keresztpántok esetén. Mindkét indexelési művelet növeli a kezelési és pántolási időt, amelyet soronkénti specifikáció szerint számítunk ki. A szállítószalag adagolásának és a pozicionáló megállók optimalizálása jellemzően nagyobb kapacitást biztosít, mint a pántolófej gyorsítása a megbízható működési határain túl.
Vezérlők és biztonság
A portálkeret a szállítószalag vonalát közrefogja, a gerenda pedig a rakomány felett fel-le mozog. Tartsa távol az embereket a kerettől működés közben, és adjon hozzá védőelemeket, reteszeket és fényfüggönyöket a gyártósor elrendezésének megfelelően.
Az alkalmazandó szabványok a célpiactól függenek. Európai telepítések esetén a gép az ISO 12100 szabványt követi a kockázatértékelés, míg a csomagológépek biztonsági követelményeit az EN 415-10 szabvány szerint kell elvégezni.
Raklappántológép kiválasztási ellenőrzőlista
Egy függőleges raklappántológép specifikációjához a következő paraméterek meghatározása szükséges a tervezési folyamat során:
- Raklap hossza, szélessége és teljes magassága.
- Töltet típusa: palackok, dobozok vagy kartonok.
- Függőleges pántok száma raklaponként.
- Raklap alap, így a pánt áthaladhat alatta vagy rajta.
- Pántszalag anyaga: PP vagy PET.
- Raklap óránként.
- Szállítószalagos adagolás vagy targoncás rakodás.
Mérnöki GYIK
K: Hány pántra van szükség egy palackos raklaphoz? V: Két függőleges pánt szükséges egy tipikus réteges rakomány lefedéséhez. Nagyobb vagy kevésbé stabil rakományokhoz négy szükséges, a raklap pántok között elforgatva vagy elforgatva.
K: Összenyomják a hevederek a műanyag palackokat? V: Ha túl feszesek, akkor igen. Használjon felső keretet vagy deszkát, és állítsa be a feszességet palacktípusonként.
K: Mennyi ideig tart egy raklap feldolgozása? V: A kétpántos példánkban a ciklus 64 másodperc, azaz körülbelül 56 raklap óránként.
K: Szükséges-e a kezelőnek megérintenie a raklapot? V: Nem. A portál automatikusan elhelyezi, megfeszíti, lezárja és elvágja a pántokat.
K: Szállítható a raklap fólia nélkül? V: Pántolt, réteges palackok is szállíthatók, ha a szállítási mód ezt lehetővé teszi. Porvédelem céljából fólia adható hozzá.
Következő lépés
Az FHOPE minden egyes portálra szerelt raklappántoló berendezést az Ön pontos üzemi kinematikájához igazít három strukturált lépésben:
- Küldje el az elrendezési rajzát raklapméretekkel, rakománymagasságokkal és teljesítményfelvétellel info@fhopepack.com.
- Ajánlatkérés 48 órán belül, a keretmérettel és a szíjmintával.
- Helyszíni felmérés foglalása hogy ellenőrizze a szállítószalagot és a padlófelületet.
Kapcsolódó olvasmány
- Automata pántoló gépek
- Videó: kettős szorítós 180°-os palettaváltó üvegpalackok szállításához
- Videó: V-alakú palettaváltó
Források
- Gépi tartalom: FHOPE mérnöki csapat, 2026-10-04
- Cikluspéldák: a kidolgozott példáink, szemléltető értékek
- Gép működés közben: videónk a YouTube-on
- Szabványok hatálya: ISO 12100:2010, HU 415-10: 2014
- Berendezés sorszáma: FHOPE automatikus pántológép-megoldások
Utolsó felülvizsgálat: 2026-10-29