Vezetői összefoglaló
Az acélhuzaltekercsek nehezek, és a köztük lévő lépések, a feltekercselés és a kötés, a munka kézi részét képezik. Ez a gyártósor automatizálja ezeket a lépéseket: egy automatikusan vezetett jármű behordja a tekercset, a gép letekeri a huzalt, formázza és a kötözőanyagra vágja, és egy vezérlőpanel vezérli a folyamatot. Acélhuzal-feltekercselő és -kötöző sorokat építünk huzalgyártók számára. A tekercsválasztékot és a kötési mintát projektenként megerősítjük.
Tartalomjegyzék
- Miért nehéz a vezetékek kezelése?
- Szállítás vezetővel ellátott járművel
- A huzal visszatekerése
- Etetővezetők és görgők
- A kötés formázása és vágása
- A kezelőpanel
- Amit a videó mutat
- Tipikus konfiguráció
- Kiválasztási ellenőrzőlista
- Működés és biztonság
- Mérnöki GYIK
- Következő lépés
- Kapcsolódó olvasmány
- Források és szabványok
Miért nehéz a vezetékek kezelése?
Az acélhuzaltekercsek nehezek, kényelmetlenek és nehezen mozgathatók kézzel. A tekercs mozgatása, a huzal letekerése és a kötözés kialakítása ismétlődő feladatok, amelyek megterhelik a személyzetet és lelassítják az állomások közötti áramlást. Az automatizálás átveszi a szállítás és a kötözés lépéseit, így a személyzet felügyeli a gyártósort a teher emelése helyett. A tekercskezelés kézi részét helyettesíti a gyártósor, és a gyártósor által kezelt tekercsek mennyiségét projektenként határozzák meg.
Szállítás vezetővel ellátott járművel
Egy automatizált vezetésű jármű szállítja a huzaltekercset a gépek között, majd megáll a munkakeret alatt, targonca és személyzet nélkül mozgatva a tekercset. A jármű követi az útvonalat, és a tekercset a tekercselőállomásra pozicionálja, így a szállítás megismételhető, nem pedig kezelőfüggő. Az irányított szállítás az első automatizált lépés, és a jármű útvonalát, valamint a szállítandó tekercsek méretét projektenként igazolják.
A huzal visszatekerése
Az állomáson a gépkarok szabályozott mozgással letekerik a huzalt a tekercsről. A letekercselés során a huzal kikerül a tárolótekercsből, így a kötés ebből a huzalból készülhet, a mozgás pedig szabályozott, hogy a huzal pontosan haladjon a gépen keresztül. A következő állomások a szabályozott letekercseléstől függenek, a huzal méretét és a tekercset pedig projektenként határozzák meg.
Etetővezetők és görgők
A huzalt vezetők és görgők vezetik a kötőmechanizmus felé. A vezetők a pályáján tartják a huzalt, a görgők pedig egyenletesen hajtják előre, így a huzal nem vándorol el és nem szorul el az állomások között. Az egyenletes adagolás teszi lehetővé a kötés kialakítását az állandó huzaladagolásból. A vezetők és a görgők elrendezése a huzal mozgástartományát követi, amelyet projektenként megerősítenek.
A kötés formázása és vágása
Egy kötőmechanizmus formálja a huzalt a termék köré, és vágja le a kívánt hosszra, létrehozva a tekercset összetartó pántot vagy kötést. A formázás és a vágás egyetlen lépésben történik, így a kötés egyenletes lesz, nem pedig kézzel vágott. A kötési minta és a huzal specifikációja követi a terméket és a terhelést, amelyet projektenként megerősítenek, a vágási helyet pedig ciklusonként állítják be.
A kezelőpanel
Egy képernyővel és gombokkal ellátott vezérlőpanel figyeli a folyamatot, és lehetővé teszi a kezelő számára a gyártósor irányítását és az egyes lépések követését. A panel a kezelő ablaka a ciklusba, amely mutatja az állapotot és vezérlést biztosít anélkül, hogy a kezelőnek minden állomáson állnia kellene. A panel elrendezését és a felügyeleti pontokat projektenként jóváhagyják, hogy illeszkedjenek a gyártósor felügyeletének módjához.
Amit a videó mutat
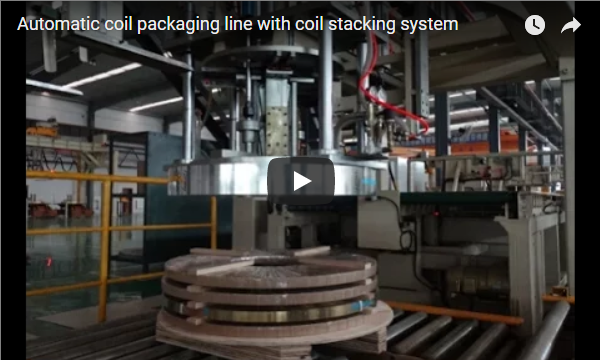
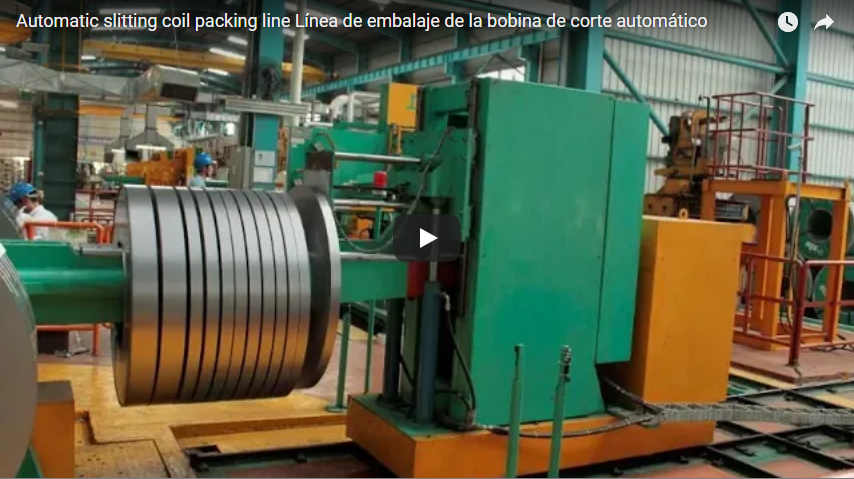
Felvételünk egy automatizált acélhuzal-feltekercselő és -kötöző sort mutat be egy gyári bemutatón: a vezetett jármű szállítja a tekercset, a gép letekeri, kötözi és elvágja a huzalt, a panel pedig lefuttatja a folyamatot. Ez egy általános bemutató, így a tekercsválasztékot és a kötözési mintát projektenként egyeztetjük velünk.
Tipikus konfiguráció
Az alábbi ábrák numerikus értékek helyett funkcionális tervezési határokat sorolnak fel, és projektenként megerősítést nyertek.
| Vizsgált paraméter | Tipikus tartomány, projektenként megerősítve |
|---|---|
| Tekercs | vezetett járművel szállítva |
| Huzal | átmérő tartomány |
| legombolyít | ellenőrzött karok |
| Kötelező | minta termékenként |
| Vezérlés | panel és képernyő |
| Áramellátás | 380 V háromfázisú 50 Hz, vagy 220 V egyfázisú könnyű gépekhez, projektenként kiválasztva |
Kiválasztási ellenőrzőlista
| Kérdés | Projektenkénti megerősítés |
|---|---|
| Tekercstartomány | méretek és súlyok |
| Huzal | átmérő tartomány |
| Kötelező | minta és specifikáció |
| közlekedés | vezetett járműút |
| Alaprajz | vonal lábnyom |
| Áramellátás | feszültség, fázis és frekvencia a helyszínen |
Működés és biztonság
Futtassa a vonalat a panelről, miközben a vezetett jármű tekercseket szállít, az állomás pedig automatikusan letekeri, formázza és elvágja a kötözőanyagot. Tartsa magát távol a jármű útvonalától, a gép karjaitól, vezetőitől és görgőitől, amíg a vonal fut, a kezelőhelyen pedig védőburkolattal és vészleállítókkal. A rutinszerű ellenőrzések a gép kézikönyve szerint kiterjednek a járműre, a letekercselő karokra, vezetőkre, görgőkre, a kötözőmechanizmusra és az érzékelőkre. Minden futtatás előtt ellenőrizze a kötözési mintát a termékkel szemben.
Mérnöki GYIK
K: Mit automatizál ez a gyártósor? V: Automatizálja a tekercs szállítását, visszatekerését és kötözését, kiváltva a köztes manuális lépéseket.
K: Hogyan mozgatják a tekercset? V: Egy automatizált vezetésű jármű szállítja a tekercset a gépek között, és megáll a keret alatt.
K: Hogyan készül a kötés? V: A gép karjai letekerik a drótot, a vezetők és a görgők adagolják, majd egy mechanizmus formálja és elvágja.
K: Mire való a vezérlőpanel? V: Felügyeli a folyamatot, és lehetővé teszi a kezelő számára, hogy egy pontból futva kövesse a gyártósort.
K: Milyen huzalméretek érhetők el? V: A huzalméretet és a kötési mintát projektenként, a valós terméken erősítjük meg.
Következő lépés
- Írjon nekünk az info@fhopepack.com címre a tekercsválasztékával, huzalával és mennyiségével.
- 48 órán belül küldünk egy áttekercselési és kötési sorajánlatot, valamint egy elrendezési rajzot.
- Helyszíni felmérést szervezünk a tekercsek választékának és az alaprajznak a megerősítésére.
Kapcsolódó olvasmány
- Automatikus acélhuzal tekercselő és csomagoló sor
- Automata acélhuzaltekercselő gép
- Automatikus kábel- és huzaltekercs tekercselés és csomagolás
- FHOPE csomagológépek termékcsaládjai
Források és szabványok
- ISO 12100:2010 Gépek biztonsága, általános tervezési elvek és kockázatértékelés
- EN 415-10:2014 Csomagológépek biztonsága, általános követelmények
- EN ISO 13849-1:2023 Gépek biztonsága, vezérlőrendszerek biztonsággal kapcsolatos részei
FHOPE acéldrót-feltekercselő és -kötő zsinór bemutató videó. Általános bemutatóként értékelve; a tekercsválaszték projektenként megerősítve.
Utolsó felülvizsgálat: 2026-10-10