Mi az a max. Huzaltekercselés és pántolás sebessége?
Iparunkban a sebesség a minden. Arra törekszünk, hogy a folyamatokat felgyorsítsuk a minőségi kompromisszumok nélkül. Ez a cikk a maximális huzaltekercselési és pántolási sebességet tárgyalja. Lebontjuk a tekercselés és a hevederezés folyamatát, a sebességüket befolyásoló tényezőket, valamint azt, hogy ezek a folyamatok hogyan kapcsolódnak egymáshoz. Ennek megértése segít optimalizálni a csomagolási műveleteket, és biztosítani fogja a zökkenőmentes, hatékony teljesítményt.
A huzaltekercselési sebesség alapjai
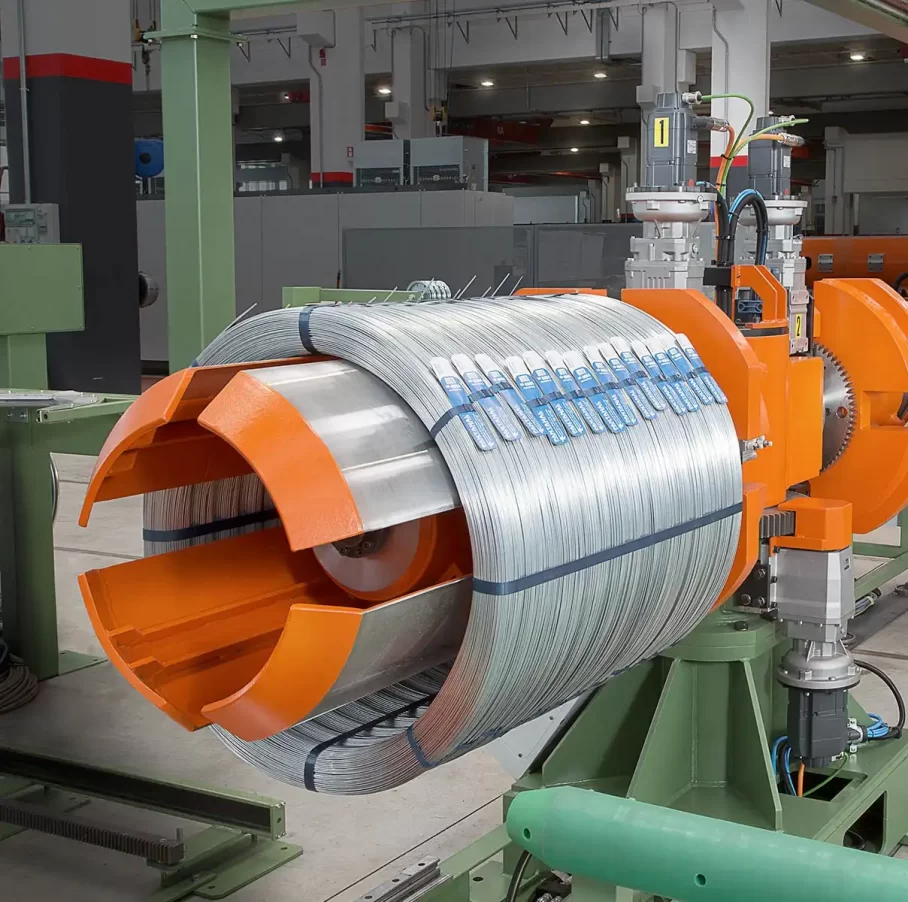
A huzaltekercselő és csomagoló sor számos iparágban kritikus fontosságú a gyártási folyamat során, különösen a réz- és fémhuzalgyártásban. A maximális tekercselési sebesség gyakran kulcsfontosságú tényező a csomagoló sor összhatékonyságának meghatározásában. Minél gyorsabban tud huzalt tekerni, annál hatékonyabbá válik a működése.
Esetünkben a maximális tekercselési sebesség 300 méter/perc (m/perc). Ez azt jelenti, hogy a gép a legnagyobb sebességgel percenként 300 méter vezetéket tud feltekerni. A huzal átmérője és súlya jelentős szerepet játszik abban, hogy ebben az időszakban mennyi huzal tekerhető.
Nézzük meg közelebbről, hogyan számítjuk ki a huzal hosszát egy 50 kg-os tekercshez. A huzal hosszának meghatározásához ismernünk kell a huzal sűrűségét és fajsúlyát. A különböző huzalméretek eltérő tulajdonságokkal rendelkeznek, ezért mindegyik más-más számítást igényel.
Vezeték hossza tekercsenként
A tekercsenkénti huzal hossza a vezeték méretétől függően változik. Íme néhány példa a különböző huzalátmérőkre:
-
1.6 mm-es huzal : Egy 50 kg-os tekercs huzalhosszát a súly és a huzal sűrűsége hányadosával lehet kiszámítani. 1.6 mm-es huzal esetén minden 50 kg-os tekercshez körülbelül 200-250 méter huzalra van szükség.
-
2 mm-es huzal : Egy 50 kg-os 2 mm-es huzaltekercs általában 150-200 méter hosszú.
-
2.24 mm-es huzal : 2.24 mm-es huzal esetén 50 kg-os tekercsenként körülbelül 130-180 méter várható.
-
2.5 mm-es drót : 50 kg-os 2.5 mm-es dróttekercsek körülbelül 120-160 méter hosszúak lehetnek.
-
3.15 mm-es huzal : Egy 50 kg-os tekercs 3.15 mm-es huzalhoz általában körülbelül 100-140 méter hosszú.
-
4 mm-es huzal : Egy 50 kg-os 4 mm-es huzaltekercs hossza jellemzően 80-120 méter.
Ezek a számok átlagos becslést adnak a huzalhosszra a tekercs súlya alapján. Az Ön által használt huzal hosszának ismerete elengedhetetlen a csomagolórendszer beállításához a sebesség és a hatékonyság maximalizálása érdekében.
A csomagolási sebesség megértése
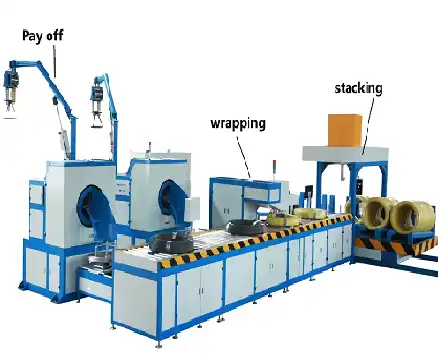
A csomagolás sebessége kulcsfontosságú tevékenységünk során. Biztosítani szeretnénk, hogy a folyamat gyorsan, minőségi kompromisszumok nélkül haladjon. A tömörítési sebesség meghatározásakor két elsődleges tényezőt kell figyelembe venni: a huzaltekercselés sebességét és az egyes tekercsek rögzítéséhez szükséges időt.
A mi elrendezésünkben a tekercsenkénti hevederek száma jellemzően 2, 4 vagy 6, a vezeték típusától és alkalmazásától függően. Mindegyik heveder felhelyezése körülbelül 15-17 másodpercet vesz igénybe. Tehát mindkét időpontot figyelembe kell vennünk a csomagolási sebesség kiszámításakor.
Pántolási sebesség
A hevederezés a csomagolási folyamat másik fontos része. A cél annak biztosítása, hogy a huzaltekercs szorosan rögzítve legyen, és a pántolás hatékonyan történjen. Minden heveder felhelyezése 15-17 másodpercet vesz igénybe, a gép sebességétől és a használt heveder típusától függően.
Például, ha tekercsenként két pántot használ, a pántolás teljes ideje 30-34 másodperc. Ha hat hevedert használ, a szükséges idő arányosan növekszik, így a hevederezési folyamat kissé lelassul.
A tekercsenkénti hevederek száma befolyásolja a csomagolás befejezéséhez szükséges teljes időt. Több heveder természetesen tovább tart. Lényeges azonban egyensúlyba hozni a biztonságos csomagolás és a gyorsaság iránti igényt. Előfordulhat, hogy a túl kevés heveder nem nyújt kellő biztonságot a tekercs számára, míg a túl sok lelassíthatja a csomagolási folyamatot.
Hogyan határozható meg a csomagolási sebesség
A csomagolási sebességet a lassabb folyamat határozza meg. A legtöbb esetben vagy a huzaltekercselés sebessége, vagy a hevederezési sebesség lesz a korlátozó tényező.
- Ha a huzal tekercselési sebessége lassabb, az határozza meg a teljes csomagolási sebességet.
- Ha a pántolási folyamat lassabb, az határozza meg a tempót.
Például, ha a gépe 300 m/perc sebességgel tekeri a huzalt, de a pántolási folyamat hevederenként 15 másodpercet vesz igénybe, a teljes csomagolási sebességet a pántolási folyamat korlátozza.
Ezért a két lépést egyensúlyba kell hoznunk. Ha a minőség romlása nélkül felgyorsítjuk a pántolási folyamatot, növelhetjük a teljes csomagolási sebességet. Alternatív megoldásként a huzaltekercselés sebességének javítása is elősegítheti a csomagolási folyamat felgyorsítását.
Merülj mélyebbre: The Interplay Between Winding and Strapping Speeds
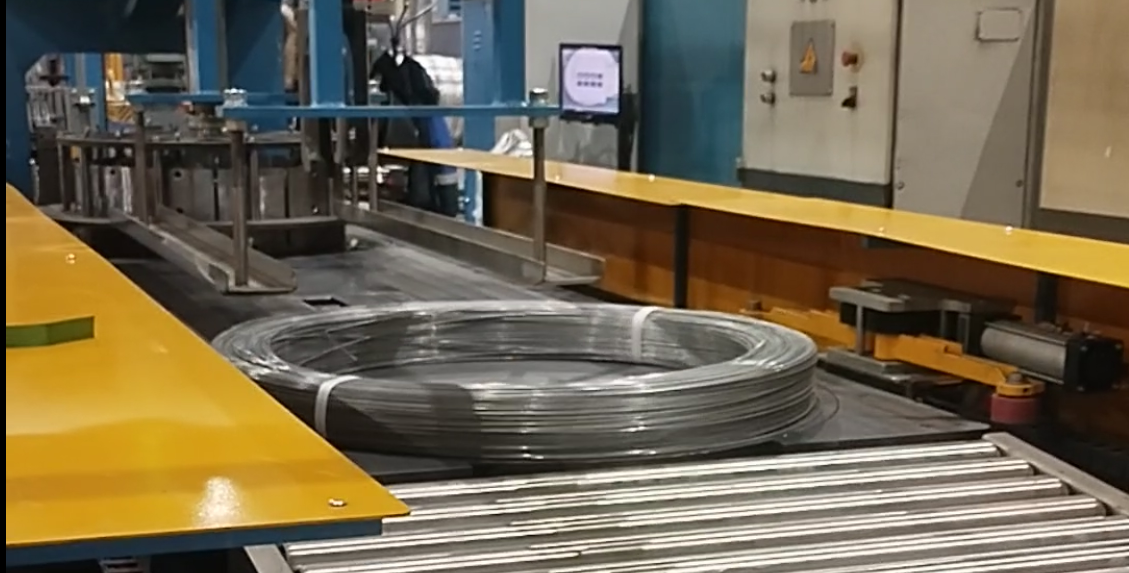
Merüljünk el mélyebben a két folyamat kölcsönhatásának megértésében. A huzaltekercselés sebessége és a hevederezési idő egyaránt kritikus fontosságú, de ezek együttesen határozzák meg a tömítősor hatékonyságát. Fontos megjegyezni, hogy a csomagolási folyamat olyan, mint egy váltóverseny. Ha egy lépés túl lassú, akkor az egész folyamatot feltartja.
A huzaltekercselés optimalizálása
A huzaltekercselés optimalizálásához figyelembe kell vennünk néhány kulcsfontosságú tényezőt. Először is, a huzal vastagsága és súlya befolyásolja azt a sebességet, amellyel a gép feltekerheti. Minél vékonyabb a huzal, annál gyorsabban tekerhető, de a tekercs elkészítése tovább tarthat a szükséges huzalmennyiség miatt.
Egy másik kulcsfontosságú tényező a használt gép típusa. Egyes tekercselőgépek gyorsabbak, mint mások, és az újabb modellek nagyobb sebességet vagy több automatizálást kínálhatnak. A gépek rendszeres karbantartása is elengedhetetlen az optimális sebesség fenntartásához és a költséges leállások elkerüléséhez.
Strapping optimalizálása
A hevederezésnél a kulcs a sebesség és a biztonság közötti megfelelő egyensúly megtalálása. A folyamat optimalizálását a megfelelő típusú heveder használata, a gép megfelelő kalibrálása és az egyes hevederek közötti idő csökkentése jelenti.
A tekercsenkénti hevederek száma szintén fontos tényező a csomagolási sebesség meghatározásában. Egy tipikus tekercshez általában elegendő két-négy heveder, de nagyobb vagy kényesebb tekercseknél további hevederekre lehet szükség. A pántoló gépek programozhatók a hevederek számának beállítására, ami felgyorsíthatja vagy lelassíthatja a csomagolási folyamatot.
A kettő kombinálása a maximális hatékonyság érdekében
A maximális hatékonyság elérése érdekében optimalizálnunk kell mind a huzaltekercselési, mind a pántolási sebességet. Ez azt jelenti, hogy nemcsak a gép sebességét kell figyelembe venni, hanem a csomagolóállomás elrendezését és azt is, hogy a folyamatok hogyan hatnak egymásra.
Gyakorlati alkalmazások az iparban
A valós alkalmazásokban a tekercselési és pántolási sebességek közötti kölcsönhatás jelentős hatással lehet a teljes csomagolási folyamatra. Gyártóként elengedhetetlen, hogy mindkét folyamatot folyamatosan értékelje, és szükség szerint módosítsa. Legyen szó a berendezés frissítéséről vagy a gép beállításainak módosításáról, minden változtatás hatással lehet a csomagolási sebességre.
Összegzés
Összefoglalva, a maximális huzaltekercselési és pántolási sebesség ismerete elengedhetetlen a hatékony csomagolási műveletek biztosításához. A 300 m/perc maximális tekercselési sebesség jó mérce, de figyelembe kell venni a pántoláshoz szükséges időt is, amely a felhasznált hevederek számától függően változhat. Végső soron a csomagolási sebességet a lassabb folyamat határozza meg – legyen az tekercselés vagy pántolás.
Mind a huzaltekercselési, mind a pántolási folyamatok optimalizálásával a maximális csomagolási sebességet érhetjük el, és javíthatjuk működésünk hatékonyságát. A folyamatos ellenőrzés és kiigazítások kulcsfontosságúak ahhoz, hogy versenyképesek maradjanak az iparágban.
Ne feledje, hogy a gyorsabb nem mindig jobb. Arról van szó, hogy megtalálja az adott alkalmazáshoz legjobban megfelelő egyensúlyt. A cél a jó minőségű, biztonságos csomagolás biztosítása a hatékony és gyors folyamat fenntartása mellett.