Az automatikus acélhuzal-tömörítő és -pántoló sorok ismertetése: Főbb GYIK
Az automatikus acélhuzal-tömörítő és -pántoló sorok integrációja jelentős előrelépést jelent a huzalgyártás és -feldolgozás területén. Ez a technológia egyszerűsíti az acélhuzaltekercsek kezelését, növelve a hatékonyságot és a biztonságot. A rendszerek képességeinek és követelményeinek tisztázása érdekében itt találja a 10 gyakran ismételt kérdésre adott válaszokat.
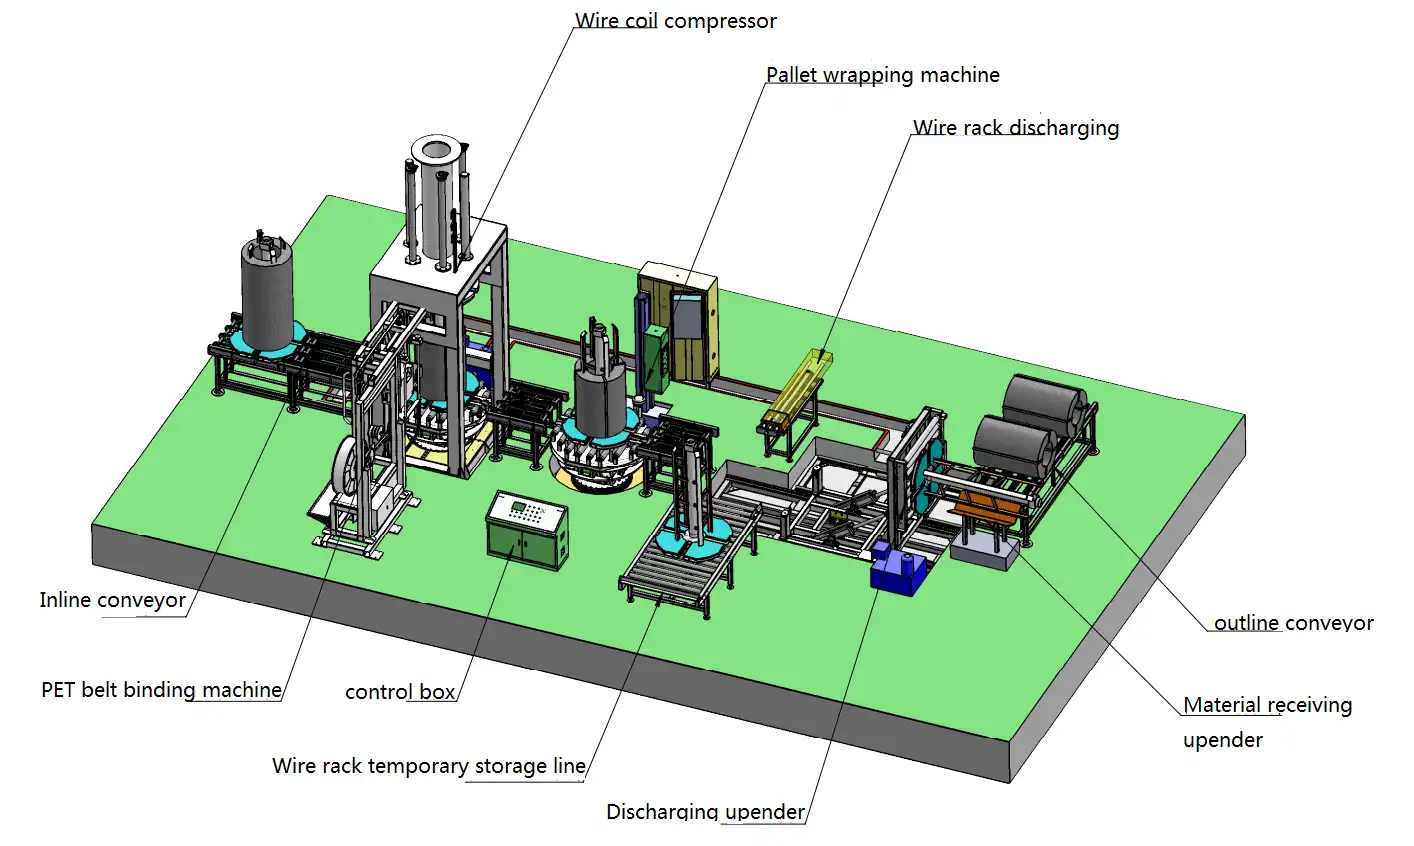
1. Mi a dróttekercsek tipikus magasságtartománya tömörítés előtt?
Az acélhuzaltekercs kezdeti magassága elsősorban a súlyától és a feltekercselés módjától függ. Ez a méret kritikus fontosságú a présgép függőleges löketének és kezelési képességeinek megtervezéséhez.
- Egy tekercs súlya 500 kg kezdeti magassága akár 600 mm.
- Egy nehezebb tekercs, például egy olyan, amelyik súlya 1000 kg, akár elérheti a 1220 mm magasságban.
Egy hatékony automatikus tömörítő és pántológépsort úgy kell megtervezni, hogy az a termelésre jellemző, várható tekercsmagasságok teljes skáláját képes legyen kezelni.
2. Mekkorák egy tömörített huzaltekercs tipikus méretei?
A tömörítés után a huzaltekercs magassága jelentősen csökken, így sűrűbb és stabilabb a kezelés és a szállítás során. A végső tömörített magasság olyan tényezőktől függ, mint a kezdeti magasság, a huzalátmérő, a tömörítőerő és a kívánt sűrűség.
- Bár a pontos méretek a tekercs külső átmérőjétől és az adott követelményektől függően változnak, a cél egy szorosan csomagolt tekercs.
- A csomagolósor kialakításának (beleértve a tömörítőerőt, a pántolás pozícióit és a későbbi kezelést, például a kosár eltávolítását) biztosítania kell, hogy a végső csomagméretek megfeleljenek a logisztikai és tárolási igényeknek.
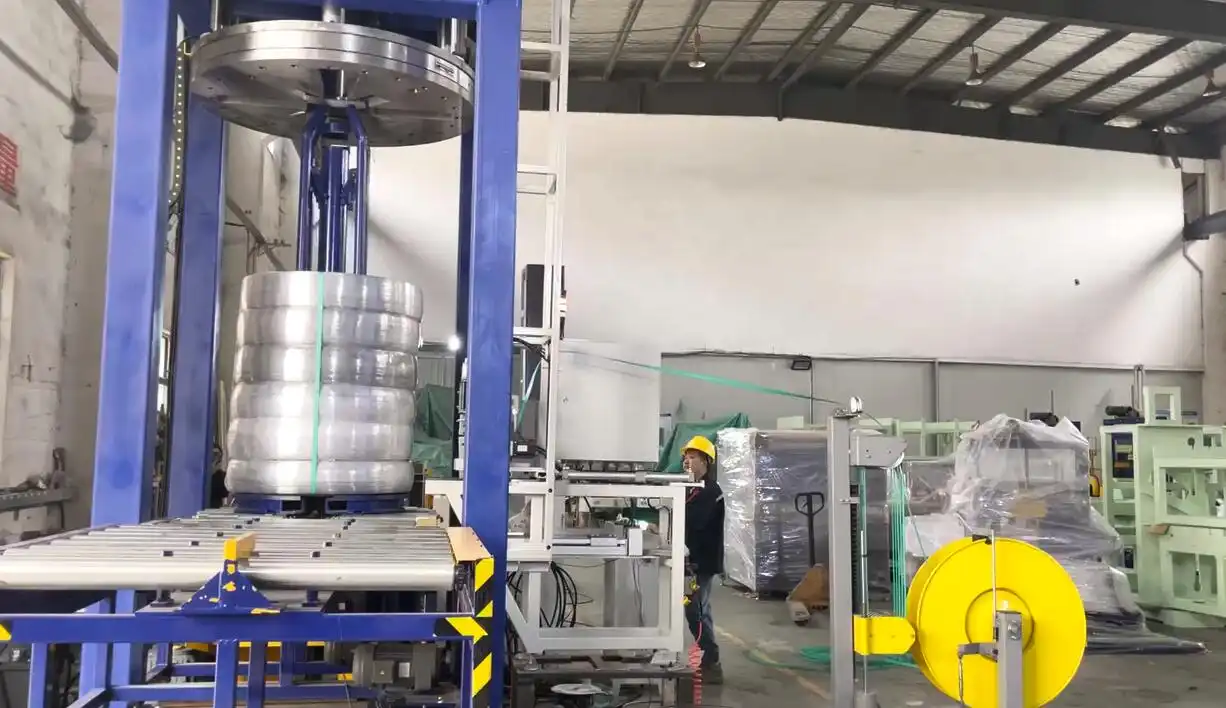
3. Hány tekercset tud feldolgozni egy automata gyártósor óránként?
Az áteresztőképesség ezeknél a rendszereknél kulcsfontosságú teljesítménymutató. A feldolgozási kapacitás a gyártósor kialakításától, az egyes állomások (tömörítés, pántolás, szállítás) ciklusidejétől és a tekercsek méretétől függ.
- Egy tipikus rendszer akár 10 tekercs óránként.
- Ez nagyjából annyit tesz, 240 tekercs 24 órás működés közben.
- Az egyes ciklusidők gyakran körülbelül 4-6 perc tekercsenként, amely a teljes folyamatot lefedi a belépéstől a kilépésig. Az olyan tényezők, mint a szükséges hevederek száma, befolyásolhatják ezt az arányt.
4. Szükséges-e speciális dróttartó vagy állvány a pántoláshoz?
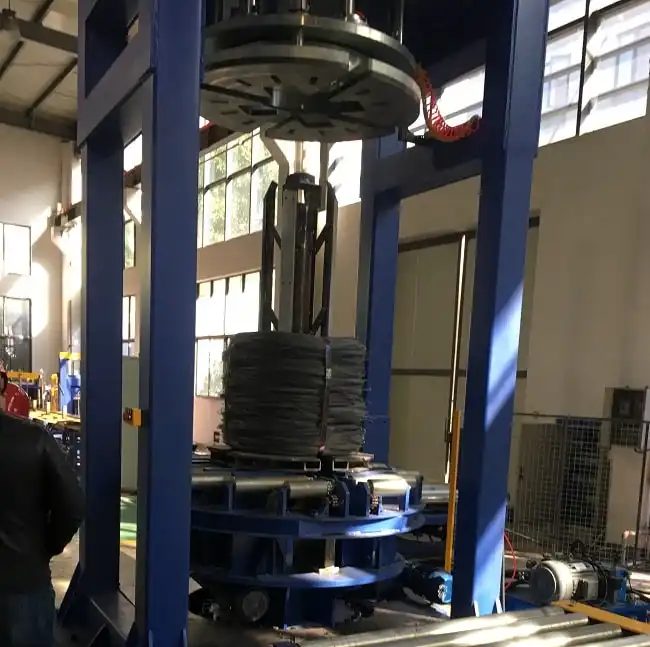
Igen, gyakran szükség van egy speciális dróttartóra (néha állványnak, kosárnak vagy formázónak is nevezik). Ez a hordozó több célt is szolgál:
- A tekercs a tömörítés előtti kezelés során megőrzi alakját.
- Lényeges, hogy biztosítja a szükséges szabad teret a pántolófej áthaladásához keresztül a tekercs középső szeménél a pántolási folyamat során, biztosítva, hogy a pántok rögzítsék magát a huzaltekercset, a hordozótól elkülönítve.
- Ezek a hordozók jellemzően a gépgyártótól származhatnak, vagy a megadott specifikációk alapján gyárthatók.
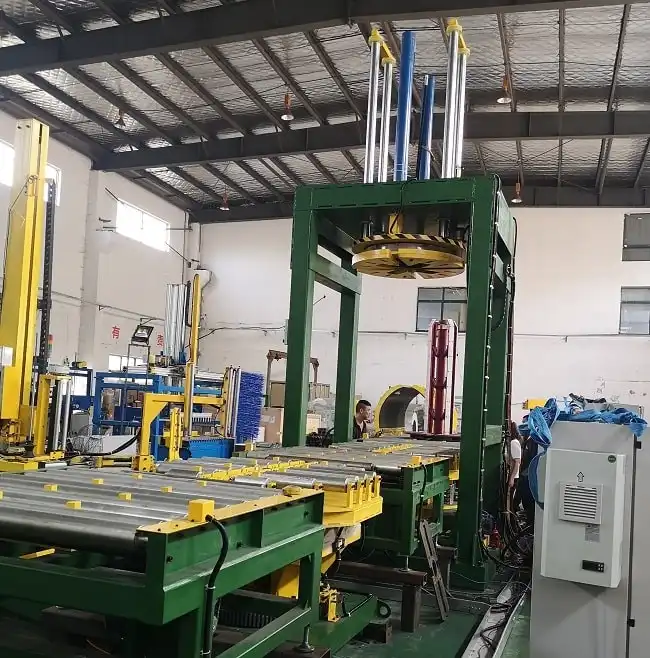
5. Mekkora a rendszer által kezelhető maximális vezetékátmérő?
A gyártósor alkatrészeinek, különösen a tömörítőnek és a pántológépnek, elég robusztusnak kell lenniük a feldolgozott huzalhoz.
- Sok rendszert úgy terveztek, hogy a szokásos acélhuzal-átmérőket kezelje, akár 5.0 mm vagy néha nagyobb, az adott gépmodelltől és konfigurációtól függően.
- Létfontosságú megerősíteni, hogy a gép specifikációi megegyeznek a gyártás során használt maximális (és minimális) huzalátmérőkkel.
6. Mennyire automatizált a tömörítési és pántolási folyamat?
Ezek a gyártósorok teljes automatizálásra vannak tervezve . Miután a tekercseket a betöltő szállítószalagra helyezték (akár manuálisan, akár a folyamat elején automatizált rendszeren keresztül), a rendszer jellemzően a következőket kezeli:
- Tekercsszállítás állomások között.
- Központosítás és pozicionálás.
- Tömörítés előre beállított paraméterek szerint.
- Pántolás a kijelölt helyeken.
- Opcionális mérés, címkézés és kirakodás. A kezelői beavatkozás általában a szállítóeszközök feltöltésére, a pántolóanyag feltöltésére, a folyamat felügyeletére és a karbantartás elvégzésére korlátozódik.
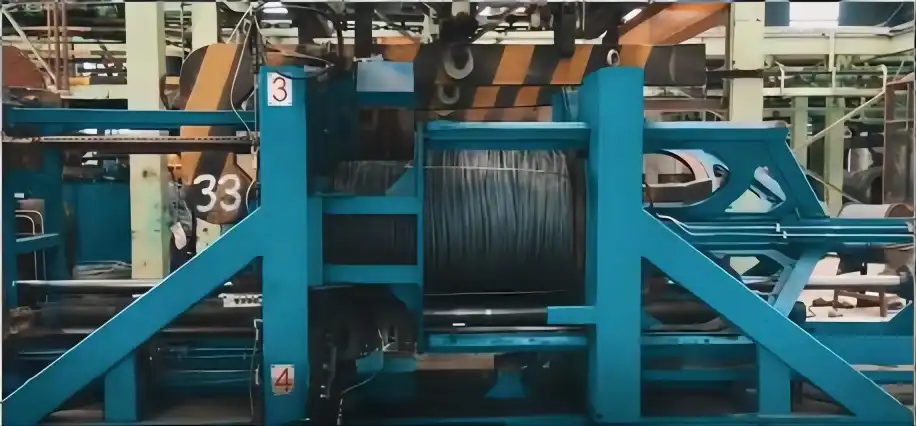
7. Milyen típusú pántolóanyagot használnak?
A pántolóanyag kiválasztása a tekercs súlyától, a drót típusától, a szükséges feszültségtől és a szállítási/tárolási körülményektől függ. Gyakori lehetőségek:
- Poliészter (PET) pántszalag: Nagy szilárdságú és jól tartja a feszültséget. Gyakran előnyben részesítik költséghatékonysága és környezeti tényezőkkel szembeni ellenállása miatt.
- Acélpánt: Maximális szilárdságot és merevséget biztosít, így alkalmas nagyon nehéz vagy igényes alkalmazásokhoz. A gép pántolófejének kompatibilisnek kell lennie a kiválasztott anyaggal (pl. a PET fejek súrlódó hegesztést, az acél fejek tömítést vagy bevágást használnak). A biztonságos tároláshoz elengedhetetlen a kiváló minőségű pántolóanyag.
8. Mekkora alapterületet igényel a sor?
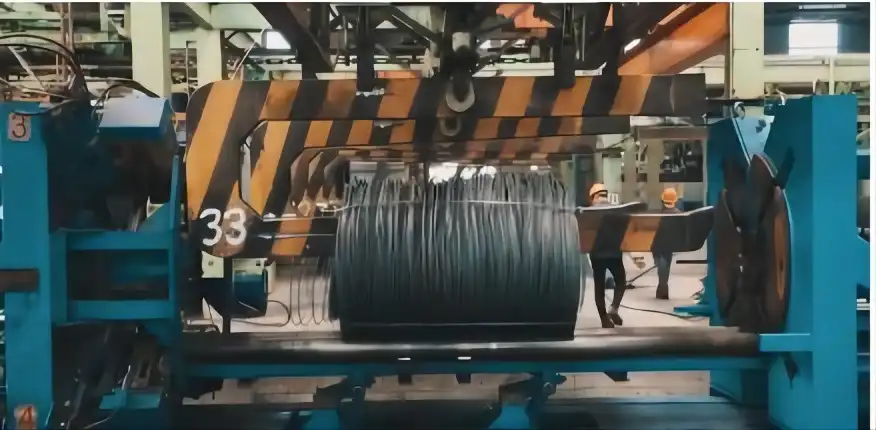
Az automatikus tömörítő- és pántológépek jelentős berendezések. A szükséges hely a következőktől függ:
- A teljes vonalkonfiguráció (lineáris, L alakú, U alakú).
- A benne foglalt állomások száma (pl. tömörítés, pántolás, mérés, címkézés, hordozóanyag-kezelés).
- Tekercs méretei és a szükséges pufferzónák.
- Hozzáférési követelmények az üzemeltetéshez és karbantartáshoz. A pontos tértervezéshez a javasolt rendszerre vonatkozó részletes elrendezési rajz szükséges. Számítson arra, hogy a rendszer jelentős területet, gyakran több tíz négyzetmétert is lefedjen.
9. Milyen karbantartást igényel a vezeték?
A rendszeres karbantartás elengedhetetlen az automatikus gyártósor hosszú élettartamának, megbízhatóságának és biztonságának biztosításához. A legfontosabb karbantartási tevékenységek a következők:
- Megelőző karbantartás: Ütemezett feladatok, mint például az érzékelők és vezetők tisztítása, a mozgó alkatrészek (láncok, csapágyak, hengerek) kenése, a hidraulikus/pneumatikus rendszerek szivárgásának ellenőrzése, a kopó alkatrészek (pl. pántvezetők, vágóelemek, tömítések) vizsgálata és a biztonsági funkciók ellenőrzése.
- Fogyóeszköz csere: Acélpánt használata esetén a pántolótekercsek és esetleg a tömítések rendszeres cseréje.
- Kalibráció: A tömörítési nyomás, a pántfeszesség és a pozicionáló érzékelők rendszeres ellenőrzése és beállítása. A gyártó által ajánlott karbantartási ütemterv és eljárások szigorú betartása elengedhetetlen.
10. Milyen biztonsági funkciókat tartalmaznak általában?
A biztonság kiemelkedő fontosságú az automatizált ipari környezetekben. Ezek a gyártósorok számos biztonsági funkciót tartalmaznak, például:
- Fizikai őrzés: Kerítések vagy akadályok a személyzet veszélyes területekre való belépésének megakadályozására üzem közben.
- Bejárati ajtók reteszekkel: Ajtók, amelyek kinyitás esetén automatikusan leállítják a gépet.
- Világos függönyök: Biztonsági eszközök, amelyek érzékelik a korlátozott zónákban való jelenlétet és megállítják a járművet.
- Vészleállító gombok (E-stopok): Világosan megjelölt, stratégiailag elhelyezett gombok, amelyek vészhelyzet esetén azonnal leállítják a teljes sort.
- Figyelmeztető lámpák és riasztók: Vizuális és hangjelzések, amelyek jelzik a gép állapotát vagy hibás körülményeket.
- Biztonságos vezérlőrendszerek: Úgy tervezték, hogy biztosítsa a biztonságos üzemeltetést és a leállítási eljárásokat. A megfelelő képzés és a biztonsági protokollok betartása elengedhetetlen a kezelők számára.
További működési szempontok
Ezeken az alapvető kérdéseken túl olyan tényezők értékelése is fontos, mint a működési hatékonyság és a testreszabás:
- Hatékonysági tényezők: Vegye figyelembe a gyártósor teljes berendezéshatékonyságát (OEE). Ez nemcsak a sebességet (elérhetőség) foglalja magában, hanem a teljesítményt (tényleges vs. tervezett sebesség) és a minőséget (a megfelelően tömörített/pántolt tekercsek aránya) is. A robusztus kialakítás és a hatékony karbantartás révén az állásidő minimalizálása jelentősen hozzájárul a hatékonysághoz.
- Könnyű kezelhetőség: Egy jól megtervezett ember-gép interfész (HMI) intuitív kezelőszervekkel, egyértelmű diagnosztikával és egyszerű receptkezeléssel leegyszerűsíti a működést és csökkenti a hibalehetőségeket. A rutinfeladatok, például a pántszalag-csere hozzáférhetősége szintén befolyásolja a használhatóságot.
- Testreszabás és integráció: Értékelje a rendszer azon képességét, hogy az egyedi igényekhez igazítható-e. Képes-e egyedi tekercsméreteket vagy -típusokat kezelni? Integrálható-e a meglévő üzemirányítási rendszerekkel (MES, ERP) az adatcsere érdekében? Beépíthetők-e további funkciók, például mérlegek, címkefelhordók vagy speciális szállítási megoldások?
Az automatikus acélhuzal-tömörítő és -pántoló sorok ezen aspektusainak megértése lehetővé teszi a megalapozottabb értékelést, amikor ezt a technológiát a huzalcsomagolási műveletek javítására használják.