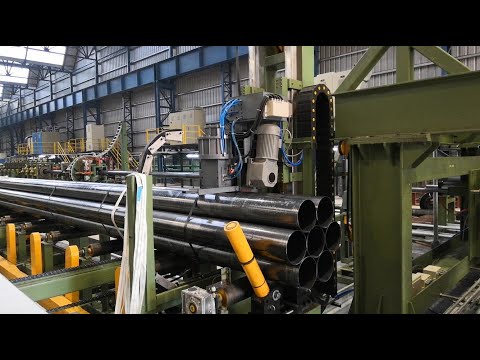
Mitől lesz egy automata acélcsőpántoló gép csomagolósor a modern termelés létfontosságú eszköze?
Láttam, hogy sok gyár vesztegeti az idejét, és küzd az inkonzisztens kézi pántokkal. Ez kihagyott szállítmányokhoz és magasabb munkaerőköltségekhez vezet, különösen akkor, ha egyszerre halmozódnak fel a nagy megrendelések.
Egy automatizált acélcső pántológépsor megelőzi ezeket a problémákat a feszültség szabványosításával, a termékáramlás irányításával és a hibák csökkentésével. Ez a módszer megbízhatóan rögzíti a csöveket, csökkenti a kezelő terhelését és felgyorsítja a csomagolási folyamatot. Segít abban is, hogy az ügyfelek egységes, sérülésmentes szállítmányokat kapjanak.
Úgy gondolom, hogy ennek a technológiának a megértése segíthet a termelési vezetőknek a közös kihívások megoldásában. Elmagyarázom, hogy az automatizált hevederezés hogyan javítja a biztonságot, hogyan kezeli a különféle csőméreteket, és hogyan illeszkedik a meglévő munkafolyamatokhoz a maximális átvitel érdekében. Kérjük, olvassa el, hogy megtudja, miért elengedhetetlen ez a sor frissítés.
Hogyan javítja az automatizált hevederezés a munkahelyi biztonságot és hatékonyságot?
Gyakran észreveszem, hogy a kézi szíjazás megterheli a személyzetet. Nehéz acélcsöveket hajlítanak és emelnek, ami növeli a sérülések kockázatát.
Egy automatizált vonal megfordítja ezt a mintát. A gépek kezelik a legnehezebb feladatokat is. Konzisztens feszítéssel rögzítik az egyes acélcsőkötegeket. Ez megakadályozza a hibákat és csökkenti a kezelő fáradtságát.
Látom, hogy a jól megtervezett automatizálás mennyire csökkenti a termelés lassulását is. A kevesebb kézi munka kevesebb késést jelent, így a megrendelések időben érkeznek. Ez javítja a biztonságot és a napi hatékonyságot.
A kockázatok csökkentése és a gyártási késések csökkentése közelebbről
Emlékszem, átsétáltam egy üzemen, ahol a munkások kézi szerszámokat használtak nagy acélcsőkötegek rögzítésére. A szükséges ismételt erőkifejtés rendszeres hát- és vállfeszülést okozott. A cég gyakran tapasztalt termelési leállásokat a helytelenül felhelyezett hevederek miatt. Amikor áttértek az automatizált pántolásra, ezek a problémák szinte megszűntek. A személyzet többé nem görnyedt és nem birkózott a feszítőkarokkal. A gép beállította a feszültséget. Ez a váltás javította a morált és csökkentette a sérüléseket.
Kézi emelés eltávolítása
A munkások nehéz csöveket emeltek vagy hengereltek, hogy a pántokhoz igazítsák őket. Az automatizált vonalak szállítószalagokat használnak, amelyek a csöveket a megfelelő pozícióba vezetik. Néhány beállítás tartalmaz egy forgató mechanizmust a köteg forgatásához. Ez a kialakítás eltávolítja az emelés nagy részét, ami izomfáradtsághoz vezet. Egyetlen kezelő egyszerre több lépést is felügyelhet, így a sor soha nem vár kézi mozdulatokra. Ez a megközelítés munkaórákat szabadít fel olyan feladatokhoz, mint például a végső minőségellenőrzés.
Stabilizálja a feszültséget a csúszások megelőzése érdekében
Láttam, hogy a kézi szíjazás hogyan vezet bizonytalan feszültségszintekhez. Egyes hevederek túl szorosak, és megsérthetik a csőfelületeket. Némelyik túl laza, és szállítás közben lehetővé teszi a váltást. Az automatizált pántszalagok érzékelőkkel mérik a feszültséget. Biztosítják, hogy minden heveder egy előre beállított erővel tartsa. Ez a konzisztencia kritikus az acélcsövek esetében, amelyeknek mereveknek kell maradniuk a szállítás során. Ezenkívül elkerüli a túlbuzgó meghúzásból eredő repedéseket vagy horpadásokat. Összességében ez kevesebb átdolgozást és stabil szállítást jelent.
Az ismétlődő feladatok egyszerűsítése
Sok létesítményben a dolgozók egész műszakot ugyanazzal az ismétlődő mozgással töltenek. Ez fáradtsághoz, valamint az ismétlődő terheléses sérülések kockázatához vezet. A szíjazás automatizálásával a személyzet felügyeleti szerepkörökre vált át. Figyelik a visszajelzőket, ellenőrzik a gép teljesítményét és javítják a kisebb leállásokat. Ez az új dinamika növeli elkötelezettségüket. Az emberek a változatos feladatokat részesítik előnyben az állandó fizikai munkával szemben. Az eredmény egy motiváltabb csapat, alacsonyabb fluktuációval.
Az általános teljesítmény növelése
Ha a személyzet nem tölti az idejét a hevederekkel való birkózással, gyorsan mozgásban tudják tartani a zsinórt. Az automatikus feszítésszabályzók másodpercek alatt rögzítik az egyes kötegeket. A kezelő csak akkor lép közbe, ha az érzékelő eltérést észlel. Ez egyenletes ciklusidőket és kevesebb gyártási szűk keresztmetszetet jelent. A stabil tempó az ütemezést is leegyszerűsíti. A vezetőknek nem kell betömniük a termelési naptárat a gyakori lassulások miatt. A megrendelések pontosabban előrevetíthetők, így a szállítási ütemezés ritkán csúszik.
| Biztonsági vagy Hatékonysági Tényező | Hogyan segít az automatizálás | Eredményes haszon |
|---|---|---|
| Kevesebb emelés | Szállítószalagok és automata rakodók mozgatják a csöveket | Csökkenti a dolgozók igénybevételét és sérüléseit |
| Következetes feszültség | Érzékelők szabályozzák az egyes hevederek feszességét | Megakadályozza a sérüléseket, stabilan tartja a kötegeket |
| Csökkentett ismétlődő feladatok | A gép kezeli a feszítést és a kötegelést | Csökkenti a fáradtságot, növeli a kezelő fókuszát |
| Gyorsabb ciklusidők | Az automatizált lépések kiküszöbölik a kézi lassításokat | Továbbfejlesztett napi teljesítmény és ütemezés |
| Alacsonyabb sérülésveszély | Kevesebb kézi emelés vagy húzás műszakonként | Stabil munkaerő, csökkentett állásidő |
A visszatérítések és a kártérítési igények csökkentése

Biztonsági előírásoknak való megfelelés
Sok régióban törvények szabályozzák a súlyhatárok emelését vagy az ismétlődő terheléses sérülések megelőzését. Az automatizált hevedervonalak segítenek megfelelni ezeknek a követelményeknek. Eltávolítják a gyakorlati munka nagy részét, amely korábban a személyzetet veszélyeztette. Az ellenőrök szeretnék látni, hogy a létesítmény befektet-e a biztonságosabb folyamatokba. Az automatizált vezeték telepítése csökkentheti a bírságokat, vagy biztosíthatja az új ergonómiai irányelvek betartását. Azt is üzeni, hogy a vállalkozás törődik a dolgozók jólétével.
Mindezek a fejlesztések együttesen csökkentik a sérüléseket, fenntartják a stabil teljesítményt, és egyenletes csomagolási eredményeket biztosítanak. Az automatizált pántolásra való átállás erősebb morál, nagyobb hatékonyság és kevesebb hiba révén kifizetődik. Úgy gondolom, hogy ez a modern gyártás sarokköve, különösen a precíz feszítést igénylő acélcsövek esetében.
Mely alapelemek egyszerűsítik a különböző méretű csövek kezelését?
Látom, hogy az acélcsövek mindenféle formában és átmérőben kaphatók. Ez a változat bonyolíthatja a kézi pántolást. A dolgozóknak meg kell mérniük az egyes kötegeket, ki kell találniuk a feszültséget, és le kell vágniuk a hevedereket, hogy illeszkedjenek.
Egy fejlett pántológép ezt leegyszerűsíti. Moduláris szállítószalagokkal, érzékelő által vezérelt igazítással és állítható feszítőfejekkel rendelkezik. Számos csőmérethez igazodik jelentősebb állásidő vagy újrakonfigurálás nélkül.
Úgy gondolom, hogy az ilyen rendszerek a stabilitást is fenntartják. Szilárdan tartják a kis vagy nagy kötegeket. Ez egyenletes nyomást biztosít minden csövön, ami csökkenti a hajlítás vagy karcolás esélyét.
A sokoldalú pántolási megoldás kritikus építőkövei
Tanúja voltam annak, hogy sok gyár vett egy szabványos pántológépet, csak azért, hogy megtanulja, hogy nem kezeli a teljes termékpalettáját. Ez az eltérés ismételt manuális beavatkozásokat okoz. Az üzemeltetőknek zsűrizni kell a megoldásokat a nagyobb vagy furcsa alakú csövek esetében. A megfelelően megtervezett vonal speciális funkciókat használ a különböző átmérők kezelésére. Az én szemszögemből néhány alapvető összetevő teszi a folyamatot alkalmazkodóvá és zökkenőmentessé.
Rugalmas szállítószalagok változatos rakományokhoz
A szállítószalag kialakítása számít. Egyes vonalak fix szélességű görgőkkel rendelkeznek, amelyek megküzdenek a széles vagy keskeny kötegekkel. Az állítható vezetőkkel vagy mozgatható oldalsínekkel ellátott rendszer különböző átmérőjű csöveket rögzíthet a helyére. A kezelők egyszerűen egy vezérlőpanelt használnak a formátumváltáshoz. Ez gyorsabb, mint a szállítószalag alkatrészek fizikai eltolódása. Az igazítást is egyenletesen tartja. Emlékszem egy helyszínre, ahol a merev szállítószalagokat állítható vezetőkkel helyettesítették. Ez a fejlesztés felére csökkentette a beállítási időt.
Érzékelő által vezérelt igazítás
Az érzékelők érzékelik a köteg pontos alakját, amint az megérkezik a pántoló állomásra. Mérik az átmérőt vagy a keresztmetszeti területet. A gép ezután jelzi a hevederfejnek, hogy a megfelelő magasságban vagy szögben helyezkedjen el. Ez a kialakítás megakadályozza az eltolt hevedereket vagy a részleges lefedést. Gyorsan alkalmazkodik a változó csőméretekhez is, valós időben. Az automatikus igazítás minimális hézagokat biztosít. Megakadályozza az átlós pántolást, amely a köteg kilengését okozhatja szállítás közben.
Többpontos feszültségszabályozás
A nagy acélcsövek erősebb feszítést igényelnek, mint a kisebbek. Ha a gépnek csak egy feszítési fokozata van, akkor a nagy eltéréseket nem tudja kezelni. Egyes vonalak szervomotorokat tartalmaznak, amelyek az érzékelő bemenete alapján állítják be a feszültséget. Nagyobb, nehezebb kötegeknél nagyobb erőt, kisebb, finom kötegeknél kisebb erőt alkalmaznak. Ez a többpontos vezérlési stratégia biztosítja, hogy minden heveder a terheléshez optimalizálva legyen. Ezenkívül egyetlen kötegben lévő különálló feszítőzónák különböző átmérőjű részeket képesek kezelni. Úgy gondolom, hogy ez különösen hasznos olyan műveleteknél, ahol a csővastagság kissé eltér ugyanazon a tételen belül.
Automatikus heveder adagolás és vágás
A kézi pántolás gyakran hevedertekercseket foglal magában, amelyeket a dolgozóknak kézi szerszámokkal kell elvágniuk. Ez mérési hibákhoz vezet. Az automata adagoló mechanizmusok pontosan mérik a szükséges pánthosszt. Egy folyékony mozdulattal levágják, hurkolják és megfeszítik. A gép a hevederek szintjét is figyeli, figyelmeztetve a kezelőt, ha eljött az újratöltés ideje. Ez a megközelítés eltávolítja a hibák és az átdolgozás nagy forrását. Ezenkívül szoros, egyenletes hurkokat biztosít a csövek körül.
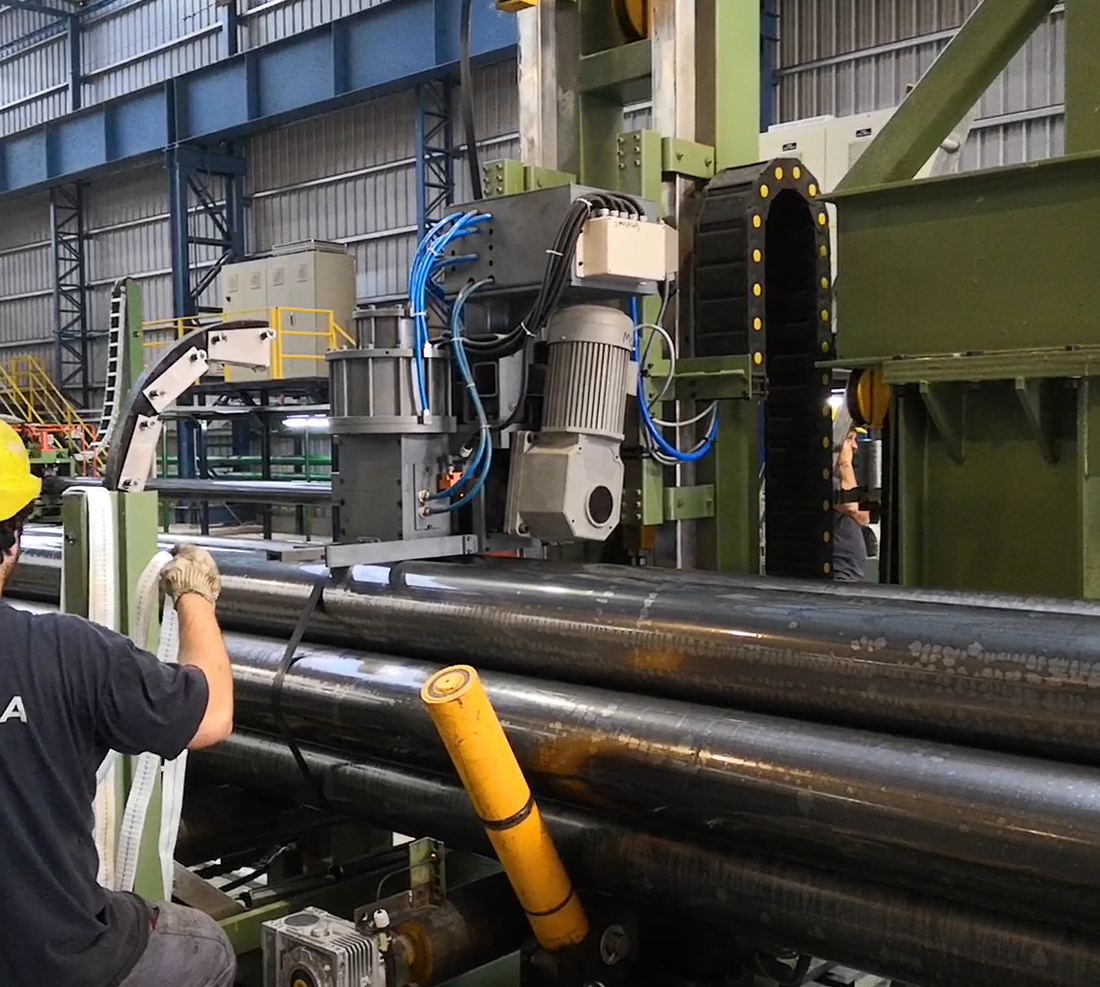
Robusztus keret és rögzítési mechanizmusok
| Összetevő | Cél | Előny |
|---|---|---|
| Állítható szállítószalagok | Alkalmazkodjon a kötegek különböző szélességéhez vagy alakjához | Gyors átállások, minimális átdolgozás |
| Érzékelő által vezérelt igazítás | Határozza meg a cső méretét és a hevederfej helyzetét | Pontos szíjfelhelyezés, kevesebb hiba |
| Többpontos feszültség | Állítsa be az erőt a cső átmérője vagy vastagsága alapján | Védi a csöveket, megakadályozza a laza kötegek kialakulását |
| Automata heveder adagoló | Automatikusan adagolja, vágja és hurkolja a szíjat | Egyenletes hosszúságok, csökkentett kézi bevitel |
| Erős szorítórendszer | Feszítés közben stabilan tartja a nehéz terheket | Stabil kötegek, nincs csúszás vagy ingadozás |
Opcionális forgatható vagy dönthető platformok
Egyes vonalak rendkívül nehéz vagy hosszú csöveket kezelnek. Előfordulhat, hogy a kezelőknek el kell forgatniuk vagy meg kell dönteniük a rakományt a hevederezéshez több szögben. A szállítószalag alatt elhelyezett forgó platform a megfelelő irányba forgathatja a csöveket. A billenőeszközök segítenek megdönteni a köteget a targonca könnyebb elérése érdekében. Ezek a speciális opciók bonyolultabbá teszik, de segítenek, ha a termékcsalád extra hosszú vagy speciális acélcsöveket tartalmaz, amelyeket több oldalról kell rögzíteni.
Alkalmazható szoftvervezérlők
A modern hevedersor gyakran tartalmaz érintőképernyős felületet vagy számítógépes panelt. A kezelők elmenthetik az előre beállított értékeket a különböző csőméretekhez vagy kötegkonfigurációkhoz. Megérintettek egy előre beállított értéket, és a gép automatikusan beállítja a szállítószalag szélességét, a feszesség szintjét és a hevedermintákat. Ezzel a módszerrel elkerülhetők az időigényes mechanikai módosítások. Azt is biztosítja, hogy minden műszak ugyanazokat a beállításokat alkalmazza, így a konzisztencia magas marad. A naplózási funkciók nyomon követhetik a napi kimeneteket, az elakadás gyakoriságát vagy a feszültséghibákat. A technikusok felülvizsgálják ezeket az adatokat a karbantartás vagy a használat finomítása érdekében.
Karbantartás és alkatrészelérhetőség
A sok csőméretet megbirkózó gépek általában összetett mozgó alkatrészekkel rendelkeznek. Ez azt jelenti, hogy megbízható készletre van szüksége kopó cikkekből, mint például szíjak, csapágyak vagy érzékelőmodulok. Ha a vezetéknek adaptálhatónak kell maradnia, gondoskodjon arról, hogy a cserealkatrészek könnyen beszerezhetők legyenek. Ellenőrizze, hogy a szállítónak van-e raktárkészlete, vagy várnia kell a szállításra. A robusztus kialakítás egyszerűbb karbantartást is jelent. Például a csuklós burkolatok segítségével gyorsan elérheti az elakadt hevedereket vagy rosszul beállított görgőket. A rendszer megfelelő karbantartása biztosítja, hogy megőrizze a termelés által megkövetelt rugalmasságot.
Az ezekbe az alkatrészekbe való befektetés megtérül, ha a csőméretek széles skáláját hosszadalmas megállások nélkül kezeli. Munkatársai percek alatt válthatnak kis csomagokról nagyra. Az érzékelők irányítják a beállítást, kiküszöbölve a találgatásokat. Az automatikus feszítésszabályozás leállítja a túl- vagy alulhúzást. A végeredmény a szállítási szabványoknak megfelelő, megfelelően hevederezett acélcsőkötegek folyamatos áramlása. Ez az alkalmazkodási képesség időt takarít meg, csökkenti a munkaköltséget, és megakadályozza a termékvisszaküldést okozó hibákat. Meglátásom szerint ez egy igazán modern csomagolósor ismertetőjele.
Hogyan lehet maximalizálni az áteresztőképességet azáltal, hogy integrálja a pántolóvonalat a meglévő műveletekkel?
Láttam, hogy cégek fejlett pántszalagokat telepítenek, de nehezen tudják összekapcsolni azokat az upstream vagy downstream folyamatokkal. Ez részleges szűk keresztmetszeteket és tétlen gépeket hagy maga után.
A jól megtervezett integráció leegyszerűsíti a teljes utat, a csővágástól a végső szállításig. Szinkronizálja az adagolórendszereket, a szállítószalagokat, a minőségellenőrzéseket és a targonca hozzáférését. Ez a szinergia csökkenti a várakozási időt, és drámai módon növeli az áteresztőképességet.
Úgy gondolom, hogy a siker a teljes munkafolyamat elemzéséből fakad. Biztosítania kell, hogy minden szakasz a megfelelő ütemben küldjön adatokat vagy anyagokat. Megfelelő elrendezés, szoftverhivatkozások és felhasználói képzés teszik teljessé az integrációt.
Zökkenőmentes áramlás létrehozása az elejétől a végéig
Gyakran megfigyelem, hogy egy automatizált vonal önmagában nem garantálja a maximális teljesítményt. Ha a csővágó állomás egy sebességgel, a hevedervezeték pedig egy másik sebességgel fut, akkor eltérések lépnek fel. A kezelők csöveket rakhatnak a padlóra, vagy hagyhatják, hogy a hevederállomás tétlenül álljon. Az egyes lépések integrálásával az egész folyamat egyenletesen halad. Ez a szinergia jobban növeli a hatékonyságot, mint bármely egyetlen technológia.
A jelenlegi elrendezés feltérképezése
Kezdje a meglévő gyártási lépések feltérképezésével: csőalakítás vagy -vágás, ellenőrzés, tárolás vagy közvetlen betáplálás a csomagolásba. Jegyezze fel az egyes állomások átlagos ciklusidejét és kapacitását. Ha a vágógépe óránként 200 csövet ad ki, de a hevedervezetéke 300-at képes kezelni, a különbség a pántolóállomás üresjáratához vezethet. Vagy ha a hevedersor meghaladja a targonca kapacitását, a kész kötegek felhalmozódnak. Az áteresztőképességi adatokat tartalmazó elrendezési térkép megmutatja, hol lehet beállítani a sebességet vagy hozzáadni pufferzónákat.
Szállítószalagok és átrakó állomások összekapcsolása
Minőségellenőrzéssel egyeztetve
Egyes létesítmények gyors méretellenőrzést vagy felületvizsgálatot végeznek a pántolás előtt. Ha a minőségellenőrző állomás lassú, kiéhezteti a hevederzsinórt. Ha túl gyors, nagy tételek halmozódhatnak fel. Az alapvető ellenőrzések automatizálása vagy a gyors letapogató érzékelők telepítése egyensúlyba hozhatja az áramlást. Ha extra alapos ellenőrzésre van szüksége, akkor párhuzamos ellenőrző vonalakat is felvehet. Ez a stratégia megakadályozza, hogy az egész rendszer leálljon, ha egyetlen ellenőr hibát talál.
Felügyeleti ellenőrzés és adatgyűjtés (SCADA)
Sok modern gyár SCADA rendszereket használ a gépek koordinálására. A pántoló vonalak adatokat táplálhatnak be ezekbe a rendszerekbe, például hány köteget dolgoznak fel óránként, vagy az érzékelők hibakódjait. A SCADA szoftver kapcsolódhat az upstream állomásokhoz, beállíthatja a sebességet vagy figyelmeztetheti a kezelőket a lehetséges szűk keresztmetszetek miatt. Ha a vágóállomás kiugrást észlel a termelésben, a SCADA jelezheti a hevedervezetéknek, hogy készüljön fel a megnövekedett terhelésre. Ez a valós idejű adaptáció minden állomást a tényleges kereslethez igazít.
Integrált raklapozás vagy raktárkezelés
Miután a zsinór rögzíti a csöveket, közvetlenül a raklapokra vagy egy állomáshelyre kerülhetnek. Az automatizált raklapozó robotok vagy targoncavezető rendszerek kézi beavatkozás nélkül képesek a hevedersorról táplálni. Egyes beállítások minden köteget vonalkóddal látnak el, amelyet a raktári rendszer beolvas. Ez összekapcsolja a csomagolási adatokat a készletek számával. Ha a rendszer minden egyes csomagot naplóz, a menedzserek pontosan tudják, hogy a rendelés mikor áll készen a szállításra. Ezek az adatok a szállítások ütemezésében is segítenek. Ha sürgős megrendelés érkezik, a vonal bizonyos csöveket előnyben részesíthet.
| Integrációs szempont | Hogyan javítja az áteresztőképességet | Gyakorlati példa |
|---|---|---|
| Layout Mapping | Összehangolja a gép sebességét és az állomások sorrendjét | Megakadályozza az üresjárati pántolóállomást vagy a biztonsági mentéseket |
| Megfelelő szállítószalag sebességek | Simítja az átmeneteket az egyes lépések között | Kevesebb állásidő, egyenletes anyagáramlás |
| Automatizált minőségellenőrzés | Biztosítja, hogy a kézi ellenőrzés ne okozzon lassulást | Csökkentett várakozási idő, gyorsabb sortempó |
| SCADA koordináció | Szinkronizálja a valós idejű adatokat és válaszokat | A gép sebessége alkalmazkodik a felfelé irányuló változásokhoz |
| Kapcsolt raklapozás/tárolás | Közvetlen átadás a pántolástól a szállításig | Csökkenti a targoncás utazásokat, egyszerűbb az ütemezés |
Munkavállalók képzése és koordinációja
Az integráció azt is megköveteli, hogy a kezelők megértsék a teljes rendszert. Tudniuk kell, hogy az egyes állomások milyen hatással vannak a következőre. Ha a hevederszalag feszítési hibát jelez, előfordulhat, hogy a vágóállomás személyzetének meg kell vizsgálnia, hogy a csövek hossza változik-e. A kommunikáció kulcsfontosságú. Egyes gyárak gyors napi megbeszéléseket tartanak, ahol minden állomás megosztja a teljesítménymutatókat. Ez elősegíti a csapatmunkát, mivel minden csoport látja, hogyan illeszkedik a nagyobb áramlásba.
Karbantartás tervezése minden leállítása nélkül
Az egyik kihívás a gép karbantartásának ütemezése, hogy az egész sor ne omoljon össze. Ha egy kulcsos szállítószalag vagy maga a hevederfej javításra szorul, felhalmozódást vagy szállítási késedelmet okozhat. Az intelligens integráció magában foglalja az elkerülő útvonalakat vagy a pufferterületeket. Ily módon a csövek felhalmozódhatnak vagy átirányíthatók, miközben egy kis javításra kerül sor. A karbantartást a csúcsidőn kívüli műszakokban is megtervezheti, így minimális termelési veszteség. Egy jó integrált rendszer lehetővé teszi a részleges leállásokat anélkül, hogy minden állomást leállítana.
Skálázhatóság a jövőbeli növekedés érdekében
Egy jól integrált vonal bővülhet, ha megnövekednek a megrendelések. Ha hozzáad egy extra vágógépet vagy egy második targoncát, a rendszer kezeli a megnövekedett áramlást. Ez azt jelentheti, hogy további szállítószalag-ágakat kell felszerelni, vagy a hevederfejeket korszerűsíteni kell a nagyobb sebességek kezelésére. A jövőbeni bővítések megtervezésével elkerülheti a teljes rendszer kiszakítását vagy cseréjét. Ez a növekményes megközelítés általában költséghatékonyabb. Csökkenti az integrált környezetet már ismerő személyzet tanulási görbéjét is.
Monitoring és folyamatos fejlesztés
Ha a vonal éles, kövesse nyomon a legfontosabb mutatókat. Nézze meg, hány köteg készül óránként, milyen gyakran fordulnak elő hibák, vagy hányszor áll le a szállítószalag. Idővel olyan mintákat láthat, amelyek kisebb problémákat jeleznek, mielőtt azok nagyokká válnának. Például, ha a hevederfej-elakadási arány minden héten enyhén emelkedik, előfordulhat, hogy egy érzékelő rosszul van beállítva. Ha a targoncavezetők folyamatosan torlódásba ütköznek a megállóhelyen, akkor újratervezheti ezt a zónát. A folyamatos figyelés segíti a vonal finomítását az optimális átvitel érdekében.
Tapasztalataim szerint egy automatizált pántoló zsinór, amely elszigetelődik a többi lépéstől, nem tudja kihasználni teljes potenciálját. Az egyes állomások sebességének, adatainak és elrendezésének összekapcsolásával az egész üzem előnyökkel jár. Növekszik a teljesítmény, csökkennek a hibák, és a dolgozók egy összefüggő rendszert látnak, nem pedig szétkapcsolt gépek sorozatát. Ez az egység biztosítja a legnagyobb megtérülést a páncélkötegbe való befektetésből.
Összegzés
Láttam sok létesítményt, amint az elavult, kézi acélcsőszíjazási eljárásokkal küszködik, amelyek gyakori lassulást, a dolgozók fáradtságát és szállítási hibákat okoztak. Az automatizált pántoló gép csomagolósora megváltoztatja ezt a tájat. Stabilizálja a feszültséget, alkalmazkodik a különböző csőméretekhez, és szépen illeszkedik egy szélesebb munkafolyamatba. Ezenkívül megvédi a dolgozókat a nehéz emeléstől, miközben növeli a napi teljesítményt. Véleményem szerint a FHOPEPACK-nál az igazi erő az átgondolt integrációban rejlik. Ha feltérképezi az elrendezést, koordinálja az állomás sebességét és a vonat személyzetét, akkor a megfelelően rögzített kötegek zökkenőmentes áramlását szabadíthatja fel. Így teljesíti a szoros szállítási ütemtervet a minőség feláldozása nélkül. Remélem, ez az útmutató világossá teszi, hogy az automatizált hevederszalag miért létfontosságú eszköz. Egyesíti a biztonságot és a hatékonyságot egyetlen, rugalmas megoldásban, amely az Ön termelési igényeivel nő.