सारांश: यह मार्गदर्शिका कुंडलित धातु और तार की हैंडलिंग के लिए रोबोटिक स्टैकिंग सिस्टम और स्वचालित पैकिंग लाइनों का मूल्यांकन करती है, जिसमें भार वहन क्षमता, चक्र समय और सुरक्षा अनुपालन पर विशेष ध्यान दिया गया है। इसमें बताया गया है कि अंतिम उपकरण का चयन एकीकरण लचीलेपन, रखरखाव की जटिलता और दीर्घकालिक परिचालन लागत पर निर्भर करता है। पाठ में यह अस्वीकरण शामिल है कि प्रदर्शन मापदंड और श्रम बचत उद्योग के सामान्य मानक हैं जो विन्यास और सुविधा लेआउट के अनुसार भिन्न हो सकते हैं।
[वीडियो प्लेसहोल्डर]
अस्वीकरण: प्रदर्शन मापदंड, चक्र समय, क्षेत्रफल और श्रम बचत उद्योग के सामान्य मानक या विक्रेता-निर्भर उदाहरण हैं। वास्तविक परिणाम विन्यास, सामग्री प्रकार, सुविधा लेआउट और परिचालन स्थितियों के अनुसार भिन्न हो सकते हैं। पूंजी अनुमोदन से पहले हमेशा प्रमाणित आपूर्तिकर्ताओं से विशिष्टताओं की पुष्टि करें।
🛠️ मूल्यांकन मानदंड
रोबोटिक स्टैकिंग सिस्टम और स्वचालित पैकिंग लाइनें दोनों ही उच्च उत्पादन क्षमता प्राप्त करती हैं, फिर भी अंतिम चयन पेलोड क्षमता, सुरक्षा अनुपालन, चक्र समय स्थिरता, रखरखाव की जटिलता, एकीकरण लचीलापन और दीर्घकालिक परिचालन लागत अनुमानों पर निर्भर करता है।
औद्योगिक पैकेजिंग संबंधी निर्णयों के लिए मानकीकृत माप आयामों की आवश्यकता होती है। खरीद टीमें उपकरणों का मूल्यांकन पाँच मुख्य मापदंडों के आधार पर करती हैं जो कारखाने के कार्य-प्रदर्शन को सीधे प्रभावित करते हैं। पेलोड क्षमता स्वचालित हैंडलिंग के दौरान कॉइल के अधिकतम भार सहनशीलता को निर्धारित करती है। चक्र समय एक पूर्ण स्टैकिंग या रैपिंग अनुक्रम को पूरा करने के लिए आवश्यक समय को मापता है। सुरक्षा अनुपालन स्थापित मशीनरी सुरक्षा प्रोटोकॉल और आपातकालीन स्टॉप कार्यक्षमता के पालन की पुष्टि करता है। रखरखाव जटिलता नियमित स्नेहन अंतराल, सेंसर अंशांकन आवृत्ति और प्रतिस्थापन पुर्जों की उपलब्धता का आकलन करती है। एकीकरण लचीलापन अपस्ट्रीम कन्वेयर और डाउनस्ट्रीम स्ट्रैपिंग इकाइयों के साथ अनुकूलता की पुष्टि करता है। प्रत्येक मानदंड सीधे श्रम कटौती मेट्रिक्स, उत्पाद क्षति दर और स्थान उपयोग दक्षता में परिणत होता है।
🏗️ विकल्प ए
छह-अक्षीय रोबोटिक कॉइल स्टैकर विशेषीकृत एंड-ऑफ-आर्म टूलिंग के माध्यम से सटीक लोड प्लेसमेंट प्रदान करते हैं, मैनुअल हैंडलिंग से होने वाली चोटों को काफी हद तक कम करते हैं, सुरक्षित परिवहन भंडारण के लिए पैलेट ज्यामिति को स्थिर करते हैं, कई स्टेशनों पर निरंतर संचालन बनाए रखते हैं, और सामान्य संयंत्र स्थितियों के तहत अपस्ट्रीम कन्वेयर के साथ सीधे एकीकृत होते हैं।
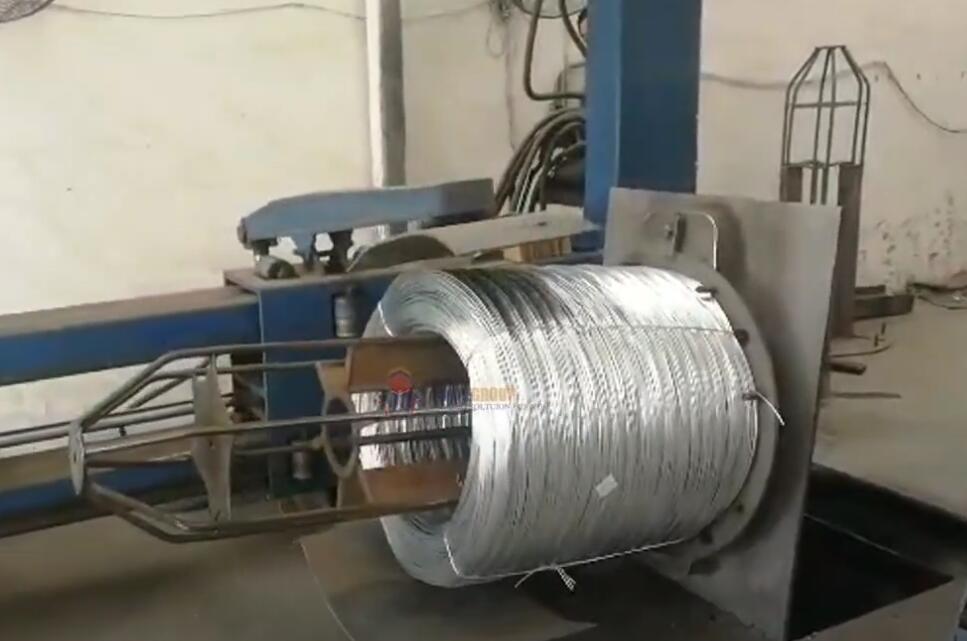
छह-अक्षीय आर्टिकुलेटेड रोबोट आर्म जटिल कॉइल पोजिशनिंग के लिए आवश्यक बहु-दिशात्मक गति प्रदान करता है। रोबोटिक इकाई संरचनात्मक माउंटिंग कॉन्फ़िगरेशन के आधार पर 8,000-10,000 किलोग्राम तक का भार वहन कर सकती है (विक्रेता-निर्भर उदाहरण)। मानक फ़ैक्टरी तापमान पर प्रति पैलेट लोड का चक्र समय आमतौर पर 30 से 60 सेकंड तक होता है। एंड-ऑफ-आर्म टूलिंग (EOAT) का चयन सामग्री संरचना और कॉइल के आंतरिक व्यास विनिर्देशों पर निर्भर करता है। फोर्क ग्रिपर पांच मीट्रिक टन से अधिक के लौह इस्पात कॉइल के लिए आंतरिक बोर को पकड़ते हैं। कार्बन स्टील अनुप्रयोगों के लिए चुंबकीय लिफ्टर सपाट बाहरी सतहों से संपर्क करते हैं, जिन्हें छोड़ने से पहले अवशिष्ट चुंबकत्व विचुंबकन प्रोटोकॉल की आवश्यकता होती है। वैक्यूम लिफ्टर लेपित एल्यूमीनियम या गैल्वेनाइज्ड तार स्पूल को सतह को नुकसान पहुंचाए बिना संभालते हैं। नियंत्रण प्रणाली एक प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) पर आधारित है जो गति पथों को अपस्ट्रीम कन्वेयर संकेतों के साथ समन्वयित करता है। मानव-मशीन इंटरफ़ेस पैनल विभिन्न कॉइल व्यास और स्टैकिंग पैटर्न के लिए रेसिपी स्टोरेज को सक्षम बनाते हैं। सुरक्षा बाड़ कार्य कक्ष को घेरती है जबकि क्षेत्र स्कैनर कर्मियों के प्रवेश का पता लगाते हैं। ISO 10218 के अनुपालन के अनुसार, सुरक्षा क्षेत्रों का उल्लंघन होने पर तत्काल गति कम करना अनिवार्य है। मल्टी-स्टेशन कॉन्फ़िगरेशन एक रोबोट को एक साथ चार पैलेट पोजीशन को संभालने की अनुमति देता है। निरंतर संचालन से मैनुअल पोजिशनिंग विधियों की तुलना में प्रति यूनिट श्रम लागत में आमतौर पर 50-60% की कमी आती है, जिससे परिचालन दक्षता (OEE) में उल्लेखनीय सुधार होता है और चक्र के निरंतर निष्पादन के माध्यम से निवेश पर लाभ (ROI) की समयसीमा कम हो जाती है।
🔗 संबंधित : और समाधान खोजें
📈 विकल्प बी
स्वचालित टर्नस्टाइल फीडिंग को रोटरी अपेंडर के साथ जोड़ने से एक निरंतर ओरिएंटेशन वर्कफ़्लो बनता है, कारखाने के फर्श पर लगने वाली जगह की आवश्यकता कम हो जाती है, विभिन्न कॉइल व्यास में फिल्म का एक समान अनुप्रयोग और स्ट्रैप तनाव सुनिश्चित होता है, पूरी तरह से मानवरहित पैलेटाइजिंग अनुक्रमों का समर्थन करता है, और मानक औद्योगिक आर्द्रता स्तरों के तहत विश्वसनीय रूप से काम करता है।
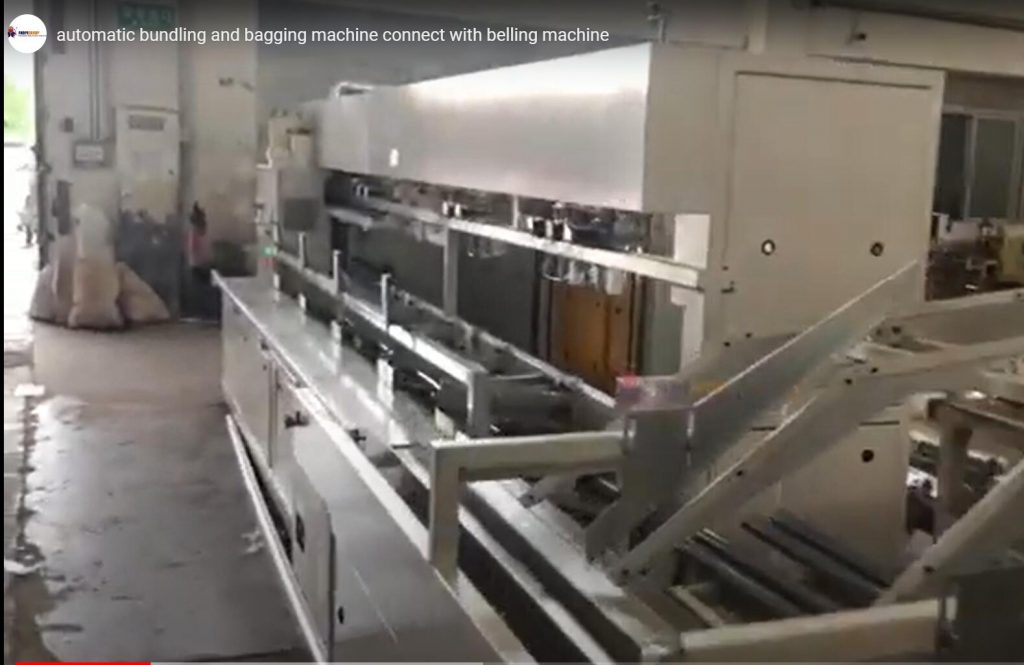
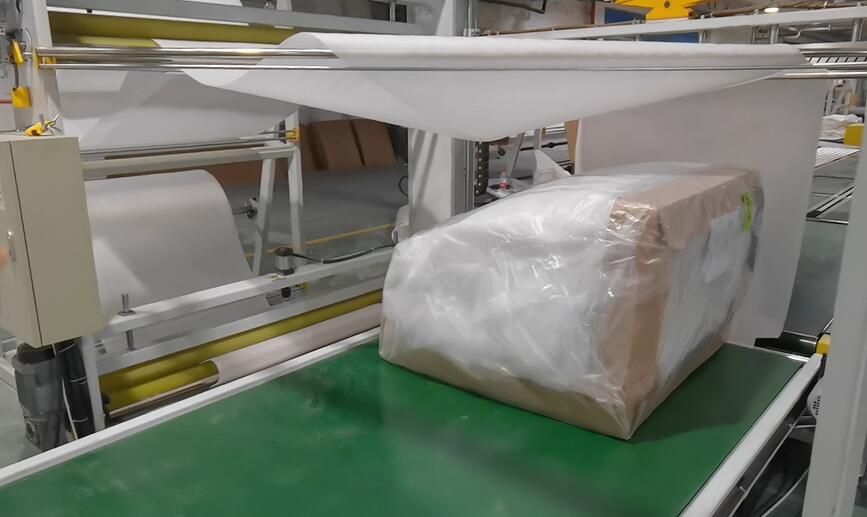
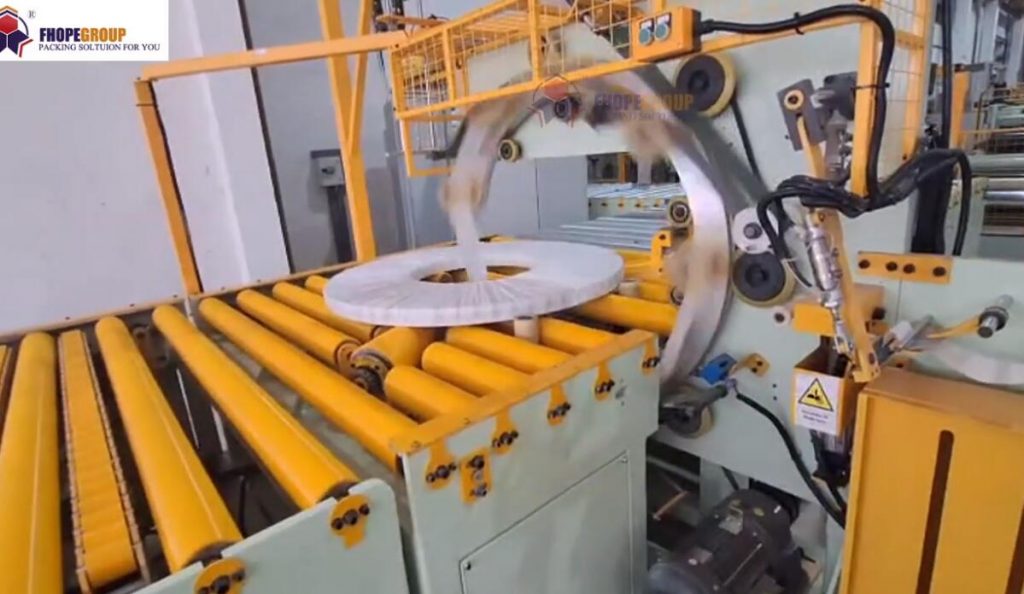
कन्वेयर-आधारित पैकिंग लाइनें रैपिंग या स्ट्रैपिंग कार्यों से पहले कॉइल्स को संरेखित करने के लिए यांत्रिक घुमाने वाले उपकरणों का उपयोग करती हैं। एक टर्नस्टाइल तंत्र फीड गति को नियंत्रित करता है ताकि आगे की प्रोसेसिंग दरों से मेल खा सके। ओरिएंटेशन क्षमता कॉइल्स को आई-टू-वॉल स्थिति से आई-टू-स्काई संरेखण में घुमाती है ताकि ऊर्ध्वाधर स्टैकिंग अनुकूलता सुनिश्चित हो सके। अपेंडिंग उपकरण 180-डिग्री ट्रांज़िशन के दौरान गुरुत्वाकर्षण केंद्र की स्थिरता बनाए रखते हुए भारी भार को संभालता है। मानक 180-डिग्री मोल्ड अपेंडर आमतौर पर अधिकतम भार क्षमता और रोटेशन सहनशीलता का समर्थन करते हैं जो निर्माता विनिर्देशों के अनुसार भिन्न होते हैं। फिल्म अनुप्रयोग इकाइयाँ नियंत्रित तनाव स्तरों पर स्ट्रेच रैप या वाष्पशील संक्षारण अवरोधक (VCI) संक्षारण अवरोधक लगाती हैं, जो आमतौर पर फिल्म के प्रकार के आधार पर 10 से 30 N के बीच होता है। स्ट्रैप टेंशनिंग मशीनें पूर्वनिर्धारित ब्रेक पॉइंट्स पर सेट प्लास्टिक या स्टील बैंड के साथ भार को सुरक्षित करती हैं। यह प्रणाली स्वचालित कॉइलिंग स्टेशनों के साथ सीधे इंटरफेस करती है, जैसा कि मानक ऊर्ध्वाधर कॉइलिंग मशीन एकीकरण गाइड में दिखाया गया है। PLC नियंत्रक कन्वेयर बेल्ट, अपेंडर और रैपिंग हेड को एक ही सिंक्रनाइज़ अनुक्रम में सिंक्रनाइज़ करते हैं। मानक लाइन कॉन्फ़िगरेशन के लिए आमतौर पर फर्श का क्षेत्रफल लगभग 5-7 मीटर x 3-5 मीटर होता है। रखरखाव के लिए हाइड्रोलिक सील और बेल्ट टेंशनर का मासिक निरीक्षण आवश्यक है। मैन्युअल रूप से उपकरणों को स्थानांतरित करने की आवश्यकता समाप्त हो जाती है, जिससे श्रम लागत में 50-70% तक की बचत होती है। इससे क्षति से होने वाले स्क्रैप की दर में सीधे कमी आती है और स्थान के उपयोग की समग्र दक्षता में सुधार होता है।
🛡️ तुलना तालिका
मानकीकृत मूल्यांकन मैट्रिक्स प्रतिस्पर्धी पैकेजिंग प्रौद्योगिकियों में प्रत्यक्ष प्रदर्शन बेंचमार्किंग को सक्षम बनाते हैं, परिचालन संबंधी उन समझौतों को उजागर करते हैं जो पूंजीगत व्यय आवंटन, निवेश पर प्रतिफल की समयसीमा और स्वचालित सामग्री प्रबंधन समाधानों का मूल्यांकन करने वाली खरीद टीमों के लिए समग्र उपकरण प्रभावशीलता लक्ष्यों को सीधे प्रभावित करते हैं।
| मूल्यांकन आयाम | विकल्प ए: रोबोटिक कॉइल स्टैकर | विकल्प बी: कन्वेयर और उपेंडर लाइन | पैरामीटर विनिर्देश प्रारूप |
|---|---|---|---|
| भार क्षमता | प्रति चक्र अधिकतम 8,000–10,000 किलोग्राम (विक्रेता पर निर्भर) | प्रति चक्र अधिकतम 7,500–9,000 किलोग्राम (सामान्य सीमा) | प्रमाणित आपूर्तिकर्ता शर्तों के तहत रोबोटिक भुजा 0.6 मीटर/सेकंड की गति से 10,000 किलोग्राम तक का भार उठा सकती है। कन्वेयर बेल्ट मानक भार वितरण के तहत 0.4 मीटर/सेकंड की गति से 8,500 किलोग्राम के कॉइल का परिवहन करती है। ये दोनों विन्यास उत्पादन स्थिरता और OEE लक्ष्यों को सीधे प्रभावित करते हैं। |
| समय चक्र | आमतौर पर प्रत्येक पैलेट की स्थिति के लिए 30-60 सेकंड (विक्रेता पर निर्भर) | आमतौर पर प्रत्येक कॉइल ओरिएंटेशन के लिए 25-45 सेकंड (सामान्य सीमा) | अपेंडर सुचारू त्वरण प्रोफाइल के तहत 10-15 सेकंड में 90 डिग्री अक्ष परिवर्तन करता है। स्टैकर प्रोग्राम किए गए पथ सीमाओं के भीतर 45 सेकंड में पूर्ण प्लेसमेंट अनुक्रम पूरा करता है। तेज़ चक्र श्रम घंटों में कमी और बेहतर ROI समय-सीमा से संबंधित हैं। |
| सुरक्षा अनुपालन | आईएसओ 10218 प्रमाणित कार्य कक्ष | एएनएसआई/आरआईए आर15.06 ज़ोन मॉनिटरिंग (विशिष्ट मानक) | फैक्ट्री की रोशनी में, लाइट कर्टेन गतिशील भुजाओं के 30-50 सेंटीमीटर के दायरे में कर्मियों के प्रवेश का पता लगा लेते हैं। आपातकालीन स्टॉप, निर्धारित वोल्टेज स्थितियों में 0.5 मीटर के भीतर सभी अक्षों को रोक देते हैं। अनुपालन से दुर्घटना-संबंधी डाउनटाइम और बीमा प्रीमियम में सीधे कमी आती है। |
| फिल्म और स्ट्रैप का एकीकरण | VCI रैप या बैंडिंग के साथ संगत (सामान्य रेंज) | एकीकृत तनाव-नियंत्रित रैपिंग हेड (विक्रेता पर निर्भर) | रैपिंग हेड परिवेशीय आर्द्रता सीमा के अंतर्गत 1.0–15 मीटर/सेकंड की गति पर 1.5–25 N फिल्म तनाव लागू करता है। स्ट्रैपिंग यूनिट कैलिब्रेटेड दबाव सेटिंग्स के तहत 700–900 N की विखंडन क्षमता वाले भार को सुरक्षित करती है। उचित तनाव परिवहन के दौरान होने वाली क्षति को कम करता है और स्क्रैप कटौती की लागत को घटाता है। |
| रखरखाव की जटिलता | तिमाही आधार पर सेंसर अंशांकन आवश्यक (सामान्य अंतराल) | मासिक हाइड्रोलिक सील निरीक्षण (विक्रेता पर निर्भर उदाहरण) | हाइड्रोलिक सिलेंडर 1,000 परिचालन चक्रों में ±5% की सहनशीलता के भीतर दबाव बनाए रखते हैं। वैक्यूम पैड 500 बार अटैचमेंट रिलीज़ होने के बाद भी 60 kPa से अधिक सक्शन बल बनाए रखते हैं। पूर्वानुमानित रखरखाव कार्यक्रम सटीक बजट पूर्वानुमान और नियोजित डाउनटाइम में कमी लाने में सहायक होते हैं। |
🔗 संबंधित उपकरण भी देखें
⚙️ चयन संबंधी सलाह
खरीद संबंधी निर्णय लेते समय उपकरण का चयन वास्तविक अधिकतम कॉइल वजन, आवश्यक दैनिक थ्रूपुट मात्रा, उपलब्ध सुरक्षा क्षेत्र की मंजूरी, मौजूदा कन्वेयर बुनियादी ढांचे की अनुकूलता, दीर्घकालिक रखरखाव बजट की बाधाओं और विशिष्ट संयंत्र परिचालन स्थितियों के तहत ऑपरेटर प्रशिक्षण आवश्यकताओं के अनुरूप होना चाहिए।
8,000 किलोग्राम से अधिक वजन वाले भारी लौह कॉइल्स के लिए आमतौर पर रोबोटिक स्टैकिंग की आवश्यकता होती है, क्योंकि रोबोटिक ग्रिपिंग लचीलापन और मल्टी-स्टेशन पैलेटाइजिंग क्षमता बेहतर होती है। सीमित स्थान वाले संयंत्रों के लिए कॉम्पैक्ट अपेंडर लाइनें फायदेमंद होती हैं, जो एक ही स्थान पर ओरिएंटेशन और रैपिंग दोनों कार्य करती हैं। जिन उत्पादन वातावरणों में सतह से बिल्कुल भी संपर्क न हो, वहां कोटिंग को नुकसान से बचाने और स्क्रैप दर को कम करने के लिए मैग्नेटिक लिफ्टर्स के बजाय वैक्यूम-युक्त रोबोटों का चयन करना चाहिए। विभिन्न व्यास के कॉइल्स को संसाधित करने वाले उच्च-मात्रा वाले संचालन स्वचालित टर्नस्टाइल फीडिंग सिस्टम के साथ बेहतर थ्रूपुट स्थिरता प्राप्त करते हैं। रखरखाव बजट के लिहाज से कन्वेयर-आधारित आर्किटेक्चर बेहतर होते हैं, क्योंकि हाइड्रोलिक और बेल्ट घटक कई प्रकार की मशीनों में मानकीकृत होते हैं। सुरक्षा अनुपालन आवश्यकताओं के अनुसार रोबोटिक इंस्टॉलेशन के लिए सुरक्षित वर्क सेल आवश्यक हैं, जबकि अपेंडर लाइनों के लिए परिधि क्षेत्र की निगरानी अनिवार्य है। अंतिम पूंजी अनुमोदन से पहले आपूर्तिकर्ता परीक्षण रिपोर्टों के आधार पर सभी प्रदर्शन दावों का सत्यापन करें। कुल स्वामित्व लागत की गणना में ऊर्जा खपत दर, प्रतिस्थापन पुर्जों की कीमत और नियोजित डाउनटाइम आवृत्ति को शामिल किया जाना चाहिए ताकि सटीक वित्तीय पूर्वानुमान और मापने योग्य ROI समयसीमा सुनिश्चित हो सके।
खरीद-निर्णय चेकलिस्ट
-
[ ] पुष्टि करें कि कॉइल का अधिकतम वजन और आंतरिक व्यास की सहनशीलता उपकरण विनिर्देशों से मेल खाती है।
-
[ ] मशीन के आकार की आवश्यकताओं और सुरक्षा संबंधी निर्धारित सीमाओं के अनुसार उपलब्ध फर्श की जगह को मापें।
-
[ ] सुनिश्चित करें कि मौजूदा कन्वेयर की गति स्वचालित फीडिंग या रोबोटिक पिक-अप दरों के अनुरूप है।
-
आवश्यक सुरक्षा संरचना निर्धारित करने के लिए स्थानीय मशीनरी सुरक्षा नियमों की समीक्षा करें।
-
[ ] वर्तमान मैनुअल हैंडलिंग प्रक्रियाओं के आधार पर अपेक्षित श्रम कटौती प्रतिशत की गणना करें।
-
[ ] आपूर्तिकर्ता के रखरखाव कार्यक्रम और दस्तावेजित स्पेयर पार्ट लीड टाइम का अनुरोध करें।
-
[ ] सुनिश्चित करें कि फिल्म तनाव सेटिंग्स परिवहन भंडारण के लिए उत्पाद सुरक्षा मानकों को पूरा करती हैं।
सामान्य प्रश्न
कोटेड वायर कॉइल्स के लिए सतह क्षति दर को कम करने में कौन सा सिस्टम अधिक प्रभावी है? वैक्यूम एंड-ऑफ-आर्म टूलिंग वाले रोबोटिक स्टैकर सुरक्षात्मक कोटिंग्स पर संपर्क खरोंच को रोकते हैं। मैग्नेटिक लिफ्टर और मैकेनिकल क्लैंप को सतह के साथ सीधा संपर्क आवश्यक होता है, जिससे कारखाने में की गई फिनिशिंग खराब हो सकती है और स्क्रैप कम करने के लक्ष्यों पर सीधा प्रभाव पड़ सकता है।
उपकरण का चयन गोदाम की भंडारण क्षमता को कैसे प्रभावित करता है? स्वचालित पैलेटाइजिंग प्रक्रिया से भार की ऊँचाई एकसमान रहती है और किनारों का संरेखण सुसंगत होता है। मानकीकृत स्टैकिंग पैटर्न ऊर्ध्वाधर स्थान का अधिकतम उपयोग करते हैं और परिवहन के दौरान भार खिसकने से रोकते हैं, जिससे सुविधा की समग्र उत्पादन क्षमता में सुधार होता है।
हाइड्रोलिक अपेंडर मैकेनिज्म के लिए रखरखाव की आवृत्ति क्या है? हाइड्रोलिक सिलेंडरों को आमतौर पर प्रत्येक 2,500-3,500 परिचालन घंटों (उद्योग में प्रचलित सीमा) के बाद सील निरीक्षण की आवश्यकता होती है। द्रव तापमान की निगरानी से प्रति शिफ्ट आठ घंटे से अधिक के निरंतर कार्य चक्रों के दौरान श्यानता में गिरावट को रोका जा सकता है, जिससे परिचालन दक्षता (OEE) में अनुमानित सुधार होता है।