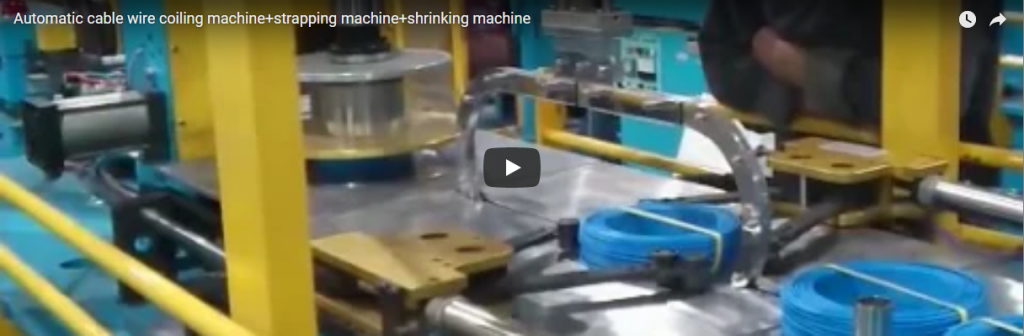
संक्षेप में कहें तो, ढीले भंडारण कॉइल, जैकेट में धंसाव और लाइन में रुकावट को रोकने के लिए सटीक तनाव और बार-बार एक समान जोड़ की मजबूती आवश्यक है। एक स्वचालित केबल स्ट्रैपिंग मशीन पीईटी या पीपी स्ट्रैप को एक निश्चित तनाव (आमतौर पर 15 से 70 किलोग्राम) पर, प्रति कॉइल लगभग 15 से 30 सेकंड के चक्र में लगाती है, जिससे मैनुअल स्ट्रैपिंग की जगह पीएलसी द्वारा नियंत्रित बार-बार एक समान चक्रों का उपयोग किया जा सकता है। मशीन का हेड कॉइल के चारों ओर स्ट्रैप लपेटता है, उसे कसता है, सिरों को सील करता है और स्ट्रैप को काट देता है। यह गाइड चक्र और चयन बिंदुओं के बारे में जानकारी प्रदान करती है।
विषय - सूची
- मशीन क्या करती है?
- स्ट्रैपिंग चक्र कैसे चलता है
- स्ट्रैप की सामग्री और चौड़ाई
- तनाव और सीलिंग
- कुंडल आयाम क्षमता
- विशिष्ट विनिर्देश सीमा
- मशीन चयन चेकलिस्ट
- संचालन और सुरक्षा की बुनियादी बातें
- रखरखाव आवश्यक
- इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
- अगला कदम
- संबंधित पढ़ने
- स्रोत और मानक
मशीन क्या करती है?
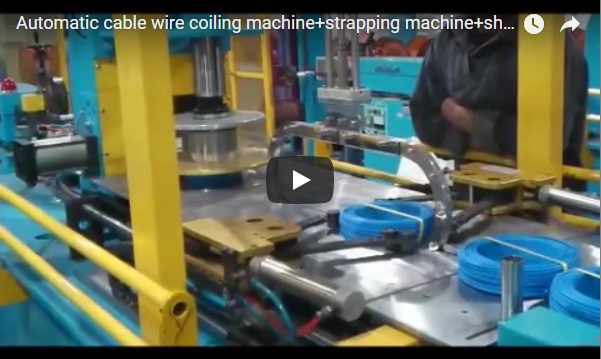
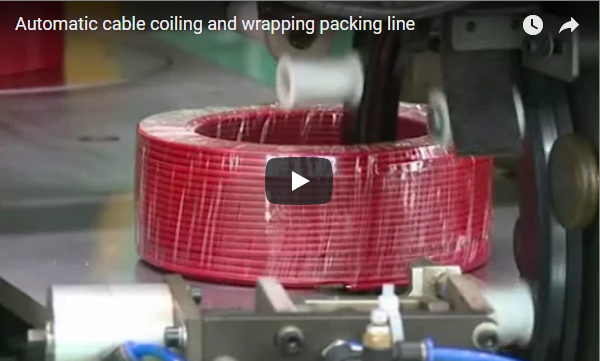
एक स्वचालित केबल स्ट्रैपिंग मशीन, केबल और तार के कॉइल्स को श्रिंक रैप, पैलेटाइजिंग या स्टोरेज में भेजने से पहले प्लास्टिक स्ट्रैप से सुरक्षित करती है। यही प्रक्रिया केबल कॉइलिंग, स्ट्रैपिंग और श्रिंक पैकेजिंग लाइन को भी फीड करती है। यह चक्र पूरी तरह से स्वचालित है, इसलिए ऑपरेटर द्वारा स्ट्रैपिंग टूल्स को छुए बिना, प्रत्येक कॉइल को एक ही स्ट्रैप पोजीशन, टेंशन और सील के साथ स्ट्रैप किया जाता है।
यही स्थिरता स्वचालित स्ट्रैपिंग को मैनुअल स्टेशन से अलग करती है। हाथ से बांधे गए कॉइल में तनाव अलग-अलग होता है, जो भंडारण में ढीले कॉइल या परिवहन के दौरान खुलने के रूप में दिखाई देता है। मशीन पैकेजिंग चरण से ही इस भिन्नता को दूर कर देती है।
स्ट्रैपिंग चक्र कैसे चलता है
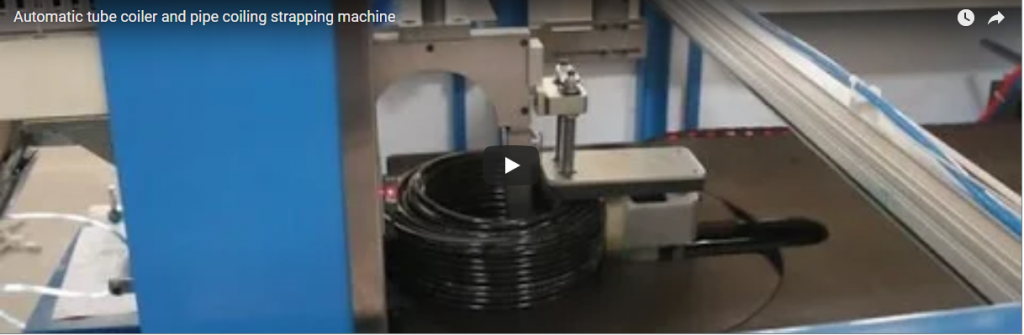
एक कॉइल स्ट्रैपिंग स्टेशन पर पहुँचती है, जिसे इनफीड कन्वेयर द्वारा सही जगह पर रखा जाता है और सेंसर द्वारा इसकी पुष्टि की जाती है। फिर स्ट्रैपिंग हेड अपने घुमावदार ट्रैक के माध्यम से कॉइल की परिधि के चारों ओर स्ट्रैप को लपेटता है।
टेंशनिंग मैकेनिज़्म स्ट्रैप को पूर्व निर्धारित बल तक कसता है, ओवरलैप किए गए सिरों को जोड़ा जाता है, और सील के पास स्ट्रैप को साफ-सुथरा काट दिया जाता है। स्ट्रैप से लिपटी कॉइल को स्टेशन से आउटफ़ीड पर ले जाया जाता है, जो श्रिंक रैपिंग या पैलेटाइज़िंग के लिए तैयार होती है।
पूरी प्रक्रिया को पीएलसी द्वारा प्रबंधित किया जाता है, इसलिए तनाव, स्ट्रैप की संख्या और समय को मापदंडों के रूप में सेट किया जाता है और प्रत्येक कॉइल के लिए समान रूप से दोहराया जाता है।
स्ट्रैप की सामग्री और चौड़ाई
केबल पैकेजिंग में दो प्रकार की स्ट्रैप सामग्री प्रमुखता से उपयोग की जाती हैं। पीईटी (पॉलीइथिलीन टेरेफ्थालेट) अपनी तनाव क्षमता को बेहतर ढंग से बनाए रखता है और अधिक भार वहन कर सकता है, जो भारी कॉइल और लंबे समय तक भंडारण के लिए उपयुक्त है। पीपी (पॉलीप्रोपाइलीन) एक हल्का विकल्प है जो रोजमर्रा के उपयोग के लिए उपयुक्त है, जहां तनाव क्षमता का महत्व कम होता है।
स्ट्रैप की सामान्य चौड़ाई 9 से 19 मिमी तक होती है, और मोटाई स्ट्रैप की आवश्यक मजबूती के अनुसार निर्धारित की जाती है। अधिक भार वहन करने के लिए, पीईटी (PET) का चयन आमतौर पर किया जाता है; इसकी चौड़ाई और गुणवत्ता परियोजना के अनुसार कॉइल के वजन के आधार पर तय की जाती है।
तनाव और सीलिंग
तनाव वह मान है जो यह निर्धारित करता है कि कॉइल सुरक्षित रहेगा या क्षतिग्रस्त हो जाएगा। तनाव कम होने पर पट्टा केबल जैकेट पर फिसलने लगता है; तनाव अधिक होने पर पट्टा जैकेट पर दबाव डालता है और कॉइल को विकृत कर देता है।
सील करने की प्रक्रिया में स्ट्रैप के सिरों को दो तरीकों से जोड़ा जाता है। हीट सीलिंग में स्ट्रैप के सिरे पिघलकर आपस में जुड़ जाते हैं, जबकि फ्रिक्शन वेल्डिंग में कंपन के ज़रिए सामग्री आपस में जुड़ जाती है; फ्रिक्शन वेल्डिंग से आमतौर पर पीईटी स्ट्रैप के साथ जोड़ की मज़बूती अधिक होती है। दोनों ही प्रक्रियाएं मशीन द्वारा नियंत्रित होती हैं, इसलिए सील की ताकत ऑपरेटर पर निर्भर नहीं करती।
कुंडल आयाम क्षमता
कॉइल को मशीन में तीन दिशाओं से फिट होना चाहिए: बाहरी व्यास, आंतरिक व्यास और चौड़ाई। स्टेशन की सीमा से अधिक व्यास वाली कॉइल को एक बार में नहीं बांधा जा सकता है, और बहुत बड़े आंतरिक व्यास वाली कॉइल के लिए स्ट्रैप आर्च को समायोजित करने की आवश्यकता हो सकती है।
ये सीमाएँ आपके कॉइल के आकार के आधार पर प्रत्येक प्रोजेक्ट के लिए निर्धारित की जाती हैं, जैसे कि सामान्य केबल कॉइल पैकिंग मशीन और वायर पैकिंग मशीन पर । कुछ अतिरिक्त क्षमता का ध्यान रखना ज़रूरी है: थोड़ी व्यापक आकार सीमा या तेज़ चक्र उत्पादन बढ़ने पर भी लाइन को उपयोगी बनाए रखता है।
विशिष्ट विनिर्देश सीमा
नीचे दिए गए मान इस मशीन के प्रकाशित सामान्य कॉन्फ़िगरेशन हैं। कृपया प्रत्येक प्रोजेक्ट के लिए अपनी कॉइल रेंज के अनुसार सटीक संख्याओं की पुष्टि करें।
| मद | विशिष्टता |
|---|---|
| पट्टा सामग्री | पीईटी या पीपी |
| पट्टा चौड़ाई | 9 से 19 मिमी तक |
| समय चक्र | प्रत्येक कॉइल के लिए 15 से 30 सेकंड |
| तनाव सीमा | 15 से 70 कि.ग्रा |
| पट्टा अनुप्रयोग | एक कॉइल में एक या एकाधिक पट्टियाँ |
| नियंत्रण | एचएमआई के साथ पीएलसी |
| नेटवर्क | प्रोफ़िनेट, ईथरनेट/आईपी और इसी तरह के |
| मुद्रण | हीट सील या फ्रिक्शन वेल्ड |
मशीन चयन चेकलिस्ट
कोटेशन मांगने से पहले इन बिंदुओं पर विचार करें, और हम परियोजना के अनुसार आपकी केबल लाइन के आधार पर बाकी जानकारी की पुष्टि करेंगे।
| मद | प्रत्येक परियोजना के लिए क्या पुष्टि करनी है |
|---|---|
| कुंडल | बाहरी व्यास, आंतरिक व्यास और चौड़ाई की सीमाएँ |
| पट्टा | आवश्यक सामग्री, चौड़ाई और जोड़ की मजबूती |
| भार | कॉइल का वजन और बरकरार तनाव लक्ष्य |
| चक्र | प्रति घंटे कॉइल और प्रति कॉइल स्ट्रैप |
| उत्पादन | श्रिंक टनल या पैलेटाइज़र में स्ट्रैप्ड कॉइल |
| नियंत्रण | पीएलसी ब्रांड और स्वचालन नेटवर्क |
| हेडरूम | भविष्य के आकार की सीमा और चक्र लक्ष्य |
एक स्टैंडअलोन स्ट्रैपिंग मशीन मददगार होती है, लेकिन उत्पादन क्षमता में सबसे ज़्यादा फ़ायदा तब होता है जब यह लाइन में लगी होती है। इनफ़ीड कन्वेयर कॉइल्स को सीधे वाइंडर से लेता है, और आउटफ़ीड स्ट्रैप्ड कॉइल को श्रिंक टनल या पैलेटाइज़र को सौंप देता है, जैसा कि केबल कॉइल रीवाइंडिंग, स्ट्रैपिंग और श्रिंक पैकिंग लाइन पर होता है। कंट्रोल साइड पर, पीएलसी प्रोफ़िनेट या ईथरनेट/आईपी के ज़रिए प्लांट नेटवर्क से जुड़ता है।
संचालन और सुरक्षा की बुनियादी बातें
स्ट्रैप से शुरुआत करें। सही ग्रेड और चौड़ाई का स्ट्रैप लगाएं, सुनिश्चित करें कि आर्क कॉइल के व्यास से मेल खाता हो, और HMI पर रेसिपी के अनुसार तनाव और स्ट्रैप की संख्या निर्धारित करें।
यह चक्र कॉइल को सही जगह पर रखता है, होल्ड-डाउन को नीचे करता है, स्ट्रैप मैकेनिज़्म को चलाता है, और बंधे हुए कॉइल को स्वचालित रूप से बाहर निकाल देता है, इसलिए ऑपरेटरों को इसके चलने के दौरान स्ट्रैपिंग ज़ोन से दूर रहना चाहिए। स्ट्रैप के अवशेषों को साफ करने या तनाव तंत्र को समायोजित करने से पहले लॉकआउट प्रक्रिया का पालन करें, और हेड के चलने के दौरान स्ट्रैप फीड से अपने हाथ दूर रखें।
रखरखाव आवश्यक
पहली शिफ्ट शुरू होने से पहले दैनिक जांच करें। सुनिश्चित करें कि स्ट्रैप का मार्ग मलबे से मुक्त है, सील में स्ट्रैप जाम नहीं है, और टेंशनिंग यूनिट चक्रों के बीच शून्य पर वापस आ जाती है।
मैनुअल के अनुसार स्ट्रैप गाइड ट्रैक, होल्ड-डाउन गाइड और आउटफ़ीड रोलर्स को साफ रखें और हल्का चिकनाईयुक्त रखें। कटिंग और सीलिंग स्टेशन पर स्ट्रैप के टुकड़ों के जमाव पर ध्यान दें और पूरे बैच को चलाने से पहले बैच के पहले कॉइल पर सील की जांच कर लें।
इंजीनियरिंग से संबंधित अक्सर पूछे जाने वाले प्रश्न
प्रश्न: मशीन में किस प्रकार की स्ट्रैप सामग्री का उपयोग होता है? उत्तर: पीईटी या पीपी स्ट्रैप मानक है, जिसकी प्रकाशित चौड़ाई 9 से 19 मिमी तक होती है, और प्रत्येक प्रोजेक्ट के लिए कॉइल के वजन के आधार पर ग्रेड निर्धारित किया जाता है।
प्रश्न: एक कॉइल कितनी जल्दी स्ट्रैप हो जाती है? उत्तर: प्रकाशित सामान्य चक्र 15 से 30 सेकंड प्रति कॉइल है, जो कॉइल के आकार और स्ट्रैप की संख्या पर निर्भर करता है।
प्रश्न: स्ट्रैप का तनाव कैसे निर्धारित किया जाता है? उत्तर: तनाव तंत्र पीएलसी पर प्रोग्राम किए गए पूर्व निर्धारित बल तक कसता है, जो आमतौर पर 15 से 70 किलोग्राम की सीमा में होता है।
प्रश्न: पट्टियों के सिरों को कैसे जोड़ा जाता है? उत्तर: ऊष्मा सीलिंग या घर्षण वेल्डिंग द्वारा, दोनों ही मशीन द्वारा नियंत्रित होते हैं ताकि बार-बार एक समान सील बन सके; घर्षण वेल्डिंग से आमतौर पर पीईटी के साथ उच्च जोड़ मजबूती मिलती है।
प्रश्न: गलत तनाव सेट करने का क्या जोखिम है? उत्तर: बहुत कम तनाव होने पर पट्टा केबल जैकेट पर फिसल जाता है, जबकि बहुत अधिक तनाव होने पर कॉइल विकृत हो जाती है और जैकेट पर दबाव डालती है।
प्रश्न: पीईटी के साथ कौन सी सीलिंग विधि अधिक मजबूत जोड़ प्रदान करती है? उत्तर: पीईटी स्ट्रैपिंग का उपयोग करते समय, घर्षण वेल्डिंग आमतौर पर हीट सीलिंग की तुलना में अधिक मजबूत जोड़ प्रदान करती है।
प्रश्न: क्या मशीन एक कॉइल पर एक से अधिक स्ट्रैप लगा सकती है? उत्तर: हाँ। सिंगल स्ट्रैप कॉम्पैक्ट, हल्के कॉइल के लिए उपयुक्त हैं, जबकि मल्टीपल रेडियल स्ट्रैप बड़े कॉइल या परिवहन के दौरान हिलने-डुलने वाले पैकेज के लिए सेट किए जाते हैं; इनकी संख्या प्रति प्रोजेक्ट के हिसाब से होती है और रेसिपी में दर्ज होती है।
प्रश्न: क्या मशीन प्लांट नेटवर्क से जुड़ती है? उत्तर: स्ट्रैप मशीन का पीएलसी, प्रोफ़िनेट और ईथरनेट/आईपी जैसे फ़ैक्टरी ऑटोमेशन नेटवर्क के साथ एकीकृत होता है, जिसका उपयोग रेसिपी और डायग्नोस्टिक्स के लिए किया जाता है।
अगला कदम
- कॉइल के आकार, स्ट्रैप और साइकिल चलाने के लक्ष्य के बारे में जानकारी info@fhopepack.com पर ईमेल करें।
- हम 48 घंटों के भीतर लेआउट ड्राइंग और स्ट्रैपिंग प्रस्ताव भेज देते हैं।
- हम स्थापना से पहले इनपुट, आउटपुट और नियंत्रण नेटवर्क की पुष्टि करने के लिए साइट सर्वेक्षण की व्यवस्था करते हैं।
संबंधित पढ़ने
- स्टील शीट स्ट्रैपिंग मशीन
- स्टील कॉइल पैकिंग के लिए होज़ पाइप रैपिंग मशीन
- कॉइल और रोल स्ट्रेच रैपिंग मशीन
- एक ही बार में पूर्ण कवरेज के लिए स्वचालित क्षैतिज कक्षीय रैपिंग
- एफहोप पैकेजिंग मशीनरी उत्पाद श्रृंखला
स्रोत और मानक
- आईएसओ 12100:2010 — मशीनरी की सुरक्षा। डिजाइन, जोखिम मूल्यांकन और जोखिम न्यूनीकरण के लिए सामान्य सिद्धांत
- EN 415-10:2014 — पैकेजिंग मशीनों की सुरक्षा। सामान्य आवश्यकताएँ
- EN ISO 13849-1:2023 — मशीनरी की सुरक्षा। नियंत्रण प्रणालियों के सुरक्षा संबंधी भाग
- FHOPE स्वचालित केबल स्ट्रैपिंग मशीन का प्रदर्शन वीडियो, यूट्यूब।
अंतिम समीक्षा तिथि: 2026-10-09