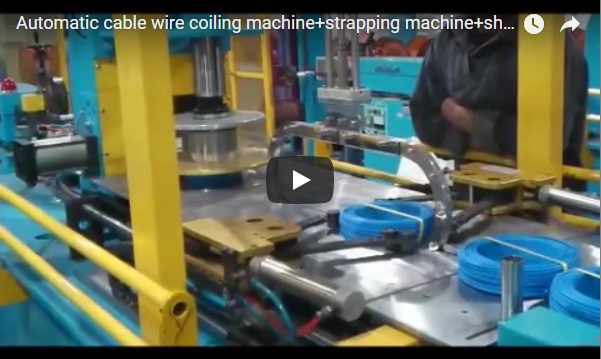
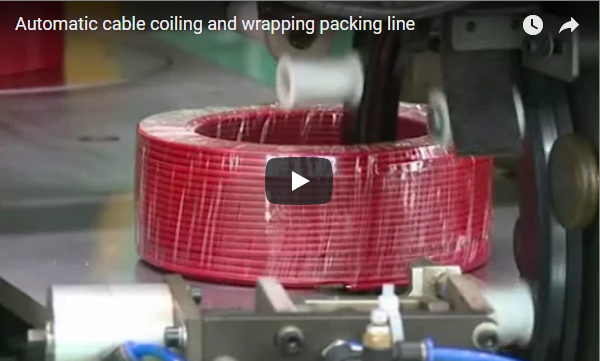
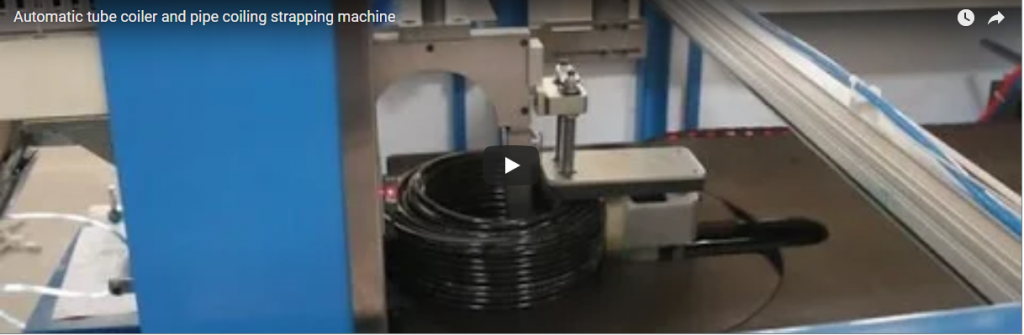
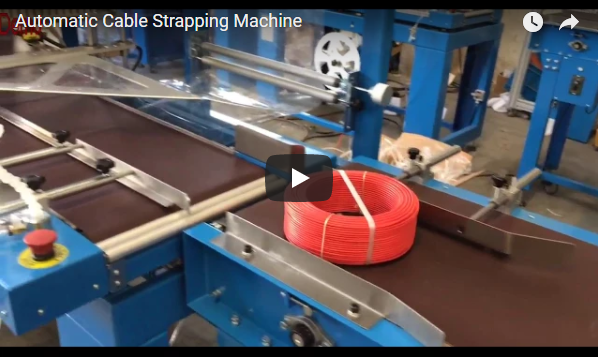
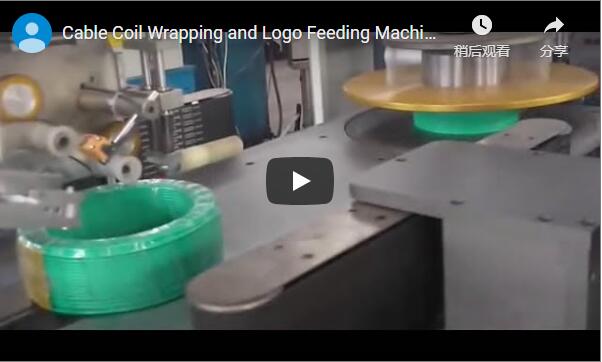
सारांश: स्वचालित केबल पैकिंग लाइनें कॉइलिंग, स्ट्रैपिंग, रैपिंग और लेबलिंग के लिए एकीकृत प्रणालियों के साथ मैनुअल, असंगत प्रक्रियाओं को प्रतिस्थापित करती हैं। ये उत्पादन क्षमता बढ़ाती हैं, श्रम लागत कम करती हैं और कॉइल की एकसमान गुणवत्ता सुनिश्चित करती हैं। यह लेख मुख्य घटकों, प्रमुख मापदंडों, सिस्टम एकीकरण और व्यावसायिक प्रभाव की व्याख्या करता है, जिससे सामान्य पाठकों को प्रौद्योगिकी और इसकी खरीद संबंधी आवश्यकताओं को समझने में मदद मिलती है।
🛠️ मानक अवलोकन
स्वचालित केबल पैकिंग लाइनें कॉइलिंग, स्ट्रैपिंग, रैपिंग और लेबलिंग को एक ही निरंतर कार्यप्रवाह में समेकित करती हैं, जो आमतौर पर मानक केबल व्यास को मशीन कॉन्फ़िगरेशन के अनुसार भिन्न-भिन्न गति से संभालती हैं। ये सिस्टम असंगत मैनुअल विधियों को प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) द्वारा प्रबंधित प्रक्रियाओं से प्रतिस्थापित करते हैं, जिससे एकसमान कॉइल गुणवत्ता सुनिश्चित होती है और CE या OSHA जैसी क्षेत्रीय मशीनरी सुरक्षा निर्देशों का पालन होता है। खरीद टीमों को विनिर्देशों को अंतिम रूप देने से पहले प्रत्येक विक्रेता के साथ सटीक प्रदर्शन मेट्रिक्स और अनुपालन दस्तावेज़ों की पुष्टि करनी चाहिए।
डिजाइन को प्रभावित करने वाले प्राथमिक मानकों में मशीनरी सुरक्षा जोखिम मूल्यांकन सिद्धांतों के लिए ISO 12100 और विद्युत उपकरण सुरक्षा के लिए IEC 60204-1 शामिल हैं। पैकेजिंग सामग्री के लिए, ASTM D4673 पॉलीइथिलीन फिल्म के गुणों को निर्दिष्ट करता है, जबकि ISO 9001 गुणवत्ता प्रबंधन प्रणालियों को प्रमाणित करता है। नियामक प्रभावी तिथियां क्षेत्राधिकार के अनुसार भिन्न होती हैं; उदाहरण के लिए, मशीनरी निर्देश के तहत CE मार्किंग के लिए वर्तमान अनुपालन सत्यापन आवश्यक है। स्थानीय नियमों और लाइन कॉन्फ़िगरेशन के आधार पर हमेशा अपने विक्रेता से लागू मानकों की पुष्टि करें।
🏗️ मुख्य परिवर्तन
मैनुअल पैकेजिंग से स्वचालित लाइनों में परिवर्तन से कॉइल के आयामों को मानकीकृत करके और सामान्य औद्योगिक केबल आकारों के लिए चक्र समय को कम करके प्रक्रिया नियंत्रण में मौलिक सुधार होता है। मैनुअल संचालन ऑपरेटर की तकनीक पर बहुत अधिक निर्भर करता है, जबकि स्वचालित सिस्टम प्रोग्रामेबल लॉजिक कंट्रोलर (PLC) और मानव-मशीन इंटरफेस (HMI) का उपयोग करके निरंतर तनाव और व्यास सहनशीलता बनाए रखते हैं। खरीदारों को प्रकाशित गति और सटीकता के आंकड़ों को उदाहरण के तौर पर मानक मानना चाहिए, जिनका सत्यापन उनके विशिष्ट केबल प्रकारों और लाइन कॉन्फ़िगरेशन के आधार पर किया जाना आवश्यक है।
| प्राचल | मैनुअल प्रक्रिया (सामान्य) | स्वचालित लाइन (विशिष्ट) |
|---|---|---|
| प्रति कॉइल चक्र समय | 2-5 मिनट | 15-30 सेकंड |
| कॉइल ओडी सहनशीलता | ±5–10 मिमी | ± 2 मिमी |
| स्ट्रैप तनाव में बदलाव | ± 20% | ± 5% |
| श्रम आवश्यकता | 2–3 ऑपरेटर | निगरानी के लिए 1 ऑपरेटर |
| परिवर्तन समय (केबल का आकार) | 15-30 मिनट | 5-10 मिनट |
एक महत्वपूर्ण बदलाव क्लोज्ड-लूप टेंशन कंट्रोल का एकीकरण है। मैनुअल कॉइलिंग में, ऑपरेटर की थकान के कारण कॉइल का घनत्व असमान हो जाता है, जिससे अनवाइंडिंग के दौरान उलझन पैदा होती है। स्वचालित सिस्टम टेंशन सेंसर का उपयोग करते हैं जो लाइन की गति की परवाह किए बिना एक निश्चित बल (आमतौर पर 5-50 N, HMI के माध्यम से समायोज्य) बनाए रखते हैं। इससे केबल हैंडलिंग के बारे में ग्राहकों की शिकायतों का एक प्रमुख कारण समाप्त हो जाता है और उत्पाद की निरंतर डिलीवरी सुनिश्चित होती है।
📈 व्यावसायिक प्रभाव
स्वचालित केबल पैकिंग लाइन लगाने से आमतौर पर प्रत्यक्ष श्रम लागत कम हो जाती है और दैनिक उत्पादन क्षमता बढ़ जाती है, साथ ही उत्पाद क्षति और सामग्री की बर्बादी में भी काफी कमी आती है। अधिक मात्रा में प्रसंस्करण करने वाली सुविधाओं में अक्सर एक से दो वर्षों के भीतर पूंजीगत लाभ प्राप्त हो जाता है, हालांकि सटीक वित्तीय लाभ स्थानीय मजदूरी दरों, सिस्टम कॉन्फ़िगरेशन और पैकेजिंग सामग्री की लागत पर निर्भर करता है। खरीद संबंधी निर्णय लेते समय इन संभावित बचतों की तुलना विक्रेता के सत्यापित आंकड़ों और स्वामित्व की कुल लागत के मापदंडों से करनी चाहिए।
गुणवत्ता पर भी इसका उतना ही महत्वपूर्ण प्रभाव पड़ता है। अनियमित मैनुअल स्ट्रैपिंग के कारण परिवहन के दौरान कॉइल खुल जाते हैं, जिससे नुकसान होता है और दोबारा काम करना पड़ता है। समायोज्य तनाव (जैसे, पॉलीप्रोपाइलीन/पीपी स्ट्रैपिंग के लिए 50-200 एन) वाली स्वचालित स्ट्रैपिंग कॉइल की अखंडता सुनिश्चित करती है। श्रिंक रैपिंग, यदि शामिल की जाए, तो पॉलीइथिलीन (पीई) फिल्म का उपयोग करके धूल और नमी प्रतिरोधी अवरोध प्रदान करती है, जिससे नम वातावरण में जंग लगने की संभावना कम हो जाती है। निवेश पर प्रतिफल (आरओआई) की गणना में आमतौर पर निम्नलिखित शामिल होने चाहिए:
-
श्रम लागत में बचत (प्रत्यक्ष और अप्रत्यक्ष)
-
पैकेजिंग सामग्री की बर्बादी में कमी (स्वचालित प्रणालियाँ अक्सर फिल्म के अत्यधिक उपयोग को 15-25% तक कम कर देती हैं, हालाँकि सटीक आंकड़े लाइन अंशांकन पर निर्भर करते हैं)
-
उत्पाद क्षति दर में कमी (सामान्यतः तनाव को ठीक से कैलिब्रेट करने पर 2-5% की कमी)
-
बिना जगह बढ़ाए उत्पादन क्षमता में वृद्धि
निवेश पर लाभ का विश्लेषण: उद्योग के केस स्टडी में अक्सर उच्च मात्रा वाले परिचालनों के लिए 12 से 24 महीनों के बीच की प्रतिपूर्ति अवधि का उल्लेख किया जाता है। ये आंकड़े केवल उदाहरण के तौर पर हैं; वास्तविक लाभ निश्चित निर्माता गारंटी के बजाय स्थानीय श्रम दरों, सिस्टम कॉन्फ़िगरेशन और रखरखाव प्रक्रियाओं पर निर्भर करते हैं।
🛡️ अनुपालन संबंधी कार्रवाइयां
स्वचालित पैकिंग लाइन की सुरक्षा सुनिश्चित करने के लिए यह सत्यापित करना आवश्यक है कि उपकरण क्षेत्रीय मशीनरी सुरक्षा निर्देशों का अनुपालन करता है और इसमें जोखिम मूल्यांकन और ऑपरेटर प्रशिक्षण के लिए व्यापक दस्तावेज़ शामिल हैं। खरीदारों को स्थापना से पहले आपातकालीन स्टॉप प्लेसमेंट, आईईसी 60204-1 जैसे विद्युत सुरक्षा मानकों और उचित सुरक्षा व्यवस्था की पुष्टि करनी चाहिए। फ़ैक्टरी स्वीकृति परीक्षण (एफएटी) रिपोर्ट और रखरखाव मैनुअल का अनुरोध करने से दीर्घकालिक परिचालन अनुपालन सुनिश्चित होता है और औद्योगिक वातावरण में देयता जोखिम कम होते हैं।
सामान्य खरीद प्रक्रिया के सर्वोत्तम तरीकों के आधार पर निम्नलिखित कार्रवाइयां आवश्यक हैं:
-
सुरक्षा प्रमाणन: CE अनुरूपता घोषणा (जो EU मशीनरी सुरक्षा अनुपालन को दर्शाती है) या NRTL सूचीकरण (जो US व्यावसायिक सुरक्षा मानकों को सत्यापित करता है) का अनुरोध करें। सुनिश्चित करें कि लाइन में प्रवेश बिंदुओं पर आपातकालीन स्टॉप, लाइट कर्टेन या इंटरलॉक्ड गार्ड लगे हों और IEC 60204-1 के अनुसार उचित विद्युत सुरक्षा हो। एक सामान्य लाइन में कम से कम तीन आपातकालीन स्टॉप बटन होने चाहिए: एक इनपुट पर, एक ऑपरेटर पैनल पर और एक डिस्चार्ज पर।
-
सामग्री अनुकूलता: सुनिश्चित करें कि सभी पैकेजिंग सामग्री (पॉलीप्रोपाइलीन/पीपी स्ट्रैपिंग और पॉलीइथिलीन/पीई श्रिंक फिल्म) मशीन के सीलिंग और हीटिंग सिस्टम के अनुकूल हैं। उदाहरण के लिए, श्रिंक टनल का तापमान 120°C और 200°C के बीच समायोज्य होना चाहिए ताकि विभिन्न फिल्म मोटाई (आमतौर पर 30-80 माइक्रोन) के लिए उपयुक्त हो। अपने विशिष्ट उपयोग के लिए स्वीकार्य फिल्म चौड़ाई सीमा (जैसे, 200-500 मिमी) के बारे में आपूर्तिकर्ता से पुष्टि करें।
-
एकीकरण संबंधी दस्तावेज़: कन्वेयर पथ, मॉड्यूल के आयाम और उपयोगिता संबंधी आवश्यकताओं (6 बार पर संपीड़ित वायु, विद्युत आपूर्ति, हीट टनल के लिए निकास) को दर्शाने वाला एक सिस्टम लेआउट चित्र अनुरोध करें। आपूर्तिकर्ता को पीएलसी प्रोग्राम का बैकअप और एचएमआई मैनुअल प्रदान करना चाहिए ताकि आपकी इंजीनियरिंग टीम स्वतंत्र रूप से सिस्टम की समस्या निवारण और रखरखाव कर सके।
-
प्रशिक्षण और स्पेयर पार्ट्स: अनुबंध में ऑपरेटर प्रशिक्षण (आमतौर पर 2-3 दिन का ऑन-साइट प्रशिक्षण) और संचालन के पहले वर्ष के लिए अनुशंसित स्पेयर पार्ट्स किट शामिल होनी चाहिए। सामान्य रूप से घिसने वाले पुर्जों में स्ट्रैपिंग फीड व्हील, हीट सील ब्लेड और कन्वेयर बेल्ट शामिल हैं। स्पेयर पार्ट्स का सक्रिय प्रबंधन अनियोजित डाउनटाइम को कम करता है।
⚙️ समयसीमा एवं अंतिम तिथियां
स्वचालित केबल पैकिंग लाइन की खरीद और स्थापना में आमतौर पर प्रारंभिक ऑर्डर से लेकर अंतिम साइट स्वीकृति परीक्षण तक तीन से चार महीने का समय लगता है। इस समय सीमा में इंजीनियरिंग डिज़ाइन, विनिर्माण, सुविधा पर उपयोगिता की तैयारी और विक्रेता के नेतृत्व में कमीशनिंग शामिल है। नए पैकेजिंग उपकरण को एकीकृत करते समय उत्पादन में देरी से बचने के लिए परियोजना प्रबंधकों को नियामक समीक्षाओं और फ़ैक्टरी स्वीकृति परीक्षणों (एफएटी) के लिए अतिरिक्त समय शामिल करना चाहिए।
प्रमुख उपलब्धियां निम्नलिखित हैं:
-
सप्ताह 0-1: ऑर्डर देना और अग्रिम भुगतान (आमतौर पर 30-50%, विक्रेता की शर्तों के अधीन)। आपूर्तिकर्ता अंतिम इंजीनियरिंग ड्राइंग और उपयोगिता संबंधी आवश्यकताएं प्रदान करता है।
-
सप्ताह 2-4: आपूर्तिकर्ता विस्तृत डिजाइन पूरा करता है और लंबी अवधि के घटकों (जैसे, सर्वोमोटर, पीएलसी मॉड्यूल, हीट टनल तत्व) का ऑर्डर देता है।
-
सप्ताह 5-10: आपूर्तिकर्ता की सुविधा पर विनिर्माण और असेंबली। क्रेता साइट तैयार करता है: कंक्रीट का फर्श, संपीड़ित वायु लाइनें, विद्युत लाइनें और नेटवर्क केबलिंग।
-
सप्ताह 11-12: आपूर्तिकर्ता के स्थान पर फ़ैक्टरी स्वीकृति परीक्षण (FAT)। क्रेता या प्रतिनिधि नमूना उत्पाद के साथ उत्पादन प्रक्रिया को देखता है। शिपमेंट से पहले किसी भी समस्या को दस्तावेज़ में दर्ज किया जाता है और उसका समाधान किया जाता है।
-
सप्ताह 13-14: शिपमेंट और इंस्टॉलेशन। आमतौर पर इंस्टॉलेशन में आपूर्तिकर्ता के तकनीशियनों के साथ 5-10 कार्यदिवस लगते हैं।
-
सप्ताह 15-16: साइट स्वीकृति परीक्षण (SAT) और ऑपरेटर प्रशिक्षण। खरीदार के उत्पाद के साथ पूरी उत्पादन गति पर लाइन का प्रदर्शन किया जाता है। सफल समापन पर अंतिम भुगतान किया जाता है।
-
सप्ताह 17 और उसके बाद: वारंटी अवधि शुरू होती है (आमतौर पर SAT से 12 महीने)। आपूर्तिकर्ता रिमोट सपोर्ट और ऑन-कॉल सेवा प्रदान करता है।
अनुपालन नोट: यदि CE मार्किंग आवश्यक है, तो आपूर्तिकर्ता को शिपमेंट से पहले अनुरूपता की घोषणा जारी करनी होगी। क्रेता को यह सत्यापित करना चाहिए कि लाइन का सीरियल नंबर दस्तावेज़ से मेल खाता है। इसके बिना, मशीन को EU में कानूनी रूप से संचालित नहीं किया जा सकता है। समय-सीमाएँ केवल अनुमानित हैं; वास्तविक समय-सारणी विक्रेता की क्षमता और साइट की तैयारी पर निर्भर करती है।
🛠️ खरीदारी के निर्णय की चेकलिस्ट
-
[ ] केबल व्यास सीमा (न्यूनतम/अधिकतम) और कॉइल आयाम (बाहरी व्यास, आंतरिक व्यास, चौड़ाई) परिभाषित करें
-
आवश्यक उत्पादन क्षमता (कॉइल प्रति घंटा या मीटर प्रति मिनट) निर्धारित करें।
-
[ ] आवश्यक मॉड्यूल चुनें: केवल कॉइलिंग, या स्ट्रैपिंग, रैपिंग, लेबलिंग शामिल करें
-
[ ] उपयोगिता की उपलब्धता सत्यापित करें: वोल्टेज, फेज, संपीड़ित वायु (कम से कम 6 बार), निकास
-
[ ] सुरक्षा प्रमाणन आवश्यकताओं (CE, UL, OSHA) की पुष्टि करें
-
[ ] अनुबंध में एफएटी और एसएटी प्रक्रियाओं का अनुरोध करें
-
[ ] स्ट्रैप और फिल्म सामग्री के प्रकार और चौड़ाई निर्दिष्ट करें
-
[ ] खरीद आदेश में प्रशिक्षण और अतिरिक्त पुर्जों को शामिल करें
-
[ ] एक यथार्थवादी समयसीमा निर्धारित करें: सामान्यतः 12-16 सप्ताह का अग्रिम समय
-
[ ] स्वामित्व की कुल लागत का मूल्यांकन करें: ऊर्जा खपत, रखरखाव, उपभोग्य वस्तुएं
🏗️ अक्सर पूछे जाने वाले प्रश्न
प्रश्न: स्वचालित केबल पैकिंग लाइन के लिए सामान्य निवेश वापसी अवधि क्या है? उत्तर: उद्योग के सामान्य आंकड़ों के आधार पर, प्रति शिफ्ट 300 से अधिक कॉइल संसाधित करने वाली सुविधाओं के लिए निवेश वापसी अवधि 12 से 24 महीने तक होती है। इसके मुख्य कारण श्रम लागत में कमी और सामग्री की बर्बादी में कमी हैं। वास्तविक लाभ क्षेत्र और सिस्टम कॉन्फ़िगरेशन के अनुसार भिन्न-भिन्न हो सकते हैं।
प्रश्न: क्या स्वचालित लाइन बिना मैन्युअल बदलाव के विभिन्न केबल आकारों को संभाल सकती है? उत्तर: हाँ, अधिकांश आधुनिक लाइनों में कॉइल के व्यास और चौड़ाई के लिए सर्वो-चालित समायोजन की सुविधा होती है। बदलाव में आमतौर पर 5-10 मिनट लगते हैं, जिसमें HMI पैरामीटर चयन और कुछ मामूली यांत्रिक समायोजन शामिल होते हैं। बदलाव की सटीक प्रक्रिया के लिए विक्रेता से पुष्टि कर लें।
प्रश्न: आवश्यक रखरखाव क्या है? उत्तर: नियमित कार्यों में स्ट्रैपिंग फीड गाइड की सफाई, कन्वेयर बेयरिंग को चिकनाई देना और हीट टनल के पुर्जों का निरीक्षण करना शामिल है। आमतौर पर साप्ताहिक सफाई और मासिक निवारक जांच की जाती है। आपूर्तिकर्ता को आपके लाइन मॉडल के अनुसार एक विस्तृत रखरखाव मैनुअल प्रदान करना चाहिए।
प्रश्न: क्या सभी प्रकार के केबलों के लिए श्रिंक रैपिंग आवश्यक है? उत्तर: नहीं। घर के अंदर भंडारण या थोड़े समय के परिवहन के लिए, केवल स्ट्रैपिंग ही पर्याप्त हो सकती है। नमी, धूल या घिसाव के प्रति संवेदनशील केबलों के लिए या जब लंबे समय तक भंडारण की आवश्यकता हो, तो श्रिंक रैपिंग की सलाह दी जाती है। अपने उपयोग के लिए अतिरिक्त लागत और लाभ की पुष्टि आपूर्तिकर्ता से कर लें।
प्रश्न: यह लाइन मौजूदा उत्पादन के साथ कैसे एकीकृत होती है? उत्तर: इनफीड सेक्शन आमतौर पर तनाव नियंत्रण के लिए डांसर आर्म के माध्यम से पेऑफ या एक्सट्रूडर से जुड़ता है। डिस्चार्ज पैलेटाइजिंग सिस्टम या मैनुअल टेकअवे को फीड कर सकता है। कॉइल अपेंडर का उपयोग अक्सर पैलेट स्टैकिंग के लिए कॉइल्स को ओरिएंट करने के लिए किया जाता है। संपूर्ण सिस्टम डिज़ाइन के लिए, हमारा स्वचालित कॉइल पैकिंग मशीनरी पेज देखें ।