1. परिचय
आधुनिक विनिर्माण परिवेश में, स्टील कॉइल पैकिंग लाइनें —जिनमें कॉइल पैकिंग मशीन, कॉइल स्ट्रैपिंग मशीन और कॉइल स्टैकिंग मशीन शामिल हैं—उच्च मात्रा में धातु प्रसंस्करण के लिए अत्यंत महत्वपूर्ण हैं। मोटर, हाइड्रोलिक्स, सर्वो तकनीक, पीएलसी और संबंधित नियंत्रण उपकरणों (वीएफडी, सर्वो ड्राइव) द्वारा संचालित इन प्रणालियों को निरंतर उच्च उत्पादन क्षमता, सटीकता और विश्वसनीयता प्रदान करनी चाहिए। डिज़ाइन, असेंबली और परीक्षण शीर्ष स्तरीय प्रदर्शन प्राप्त करने के अभिन्न अंग हैं, जबकि गुणवत्ता नियंत्रण और वितरण किसी प्रणाली को ग्राहक को सौंपने से पहले अंतिम और महत्वपूर्ण चरण हैं।
इस प्रक्रिया में यह विस्तार से बताया गया है कि निरंतर गुणवत्ता मूल्यांकन उत्पादन के प्रत्येक चरण का मार्गदर्शन कैसे करता है, और शिपमेंट से पहले एक कठोर अंतिम निरीक्षण के साथ यह प्रक्रिया पूरी होती है। इसमें सुरक्षित और सुविधाजनक परिवहन के लिए आंशिक रूप से अलग करने सहित डिलीवरी रणनीति को भी स्पष्ट किया गया है, साथ ही पुनः संयोजन की अपेक्षाओं, साइट पर सत्यापन और संचालन के लिए तत्परता के बारे में जानकारी प्रदान की गई है। वैश्विक मानकों (IATF 16949, ISO 9001, EN 415-10) और धातु निर्माण की सर्वोत्तम प्रथाओं का उपयोग करते हुए, इसका मुख्य लक्ष्य यह सुनिश्चित करना है कि प्रत्येक कॉइल पैकिंग लाइन उच्चतम गुणवत्ता मानकों को पूरा करे, साथ ही ग्राहक के कारखाने में स्थापना और प्रारंभ को सरल बनाए।
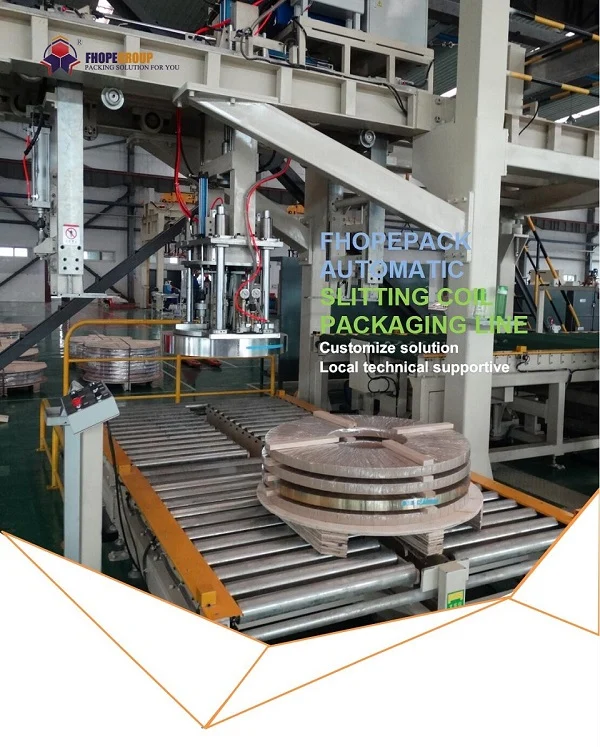
2. सामग्री, यांत्रिक डिजाइन और वितरण मानदंड
2.1 सामग्री विज्ञान सत्यापन
विश्वसनीय कॉइल पैकिंग लाइन के मूल में मजबूत सामग्री होती है जो चक्रीय भार, संभावित जंग और यांत्रिक घिसाव का सामना कर सकती है। कच्चे माल की गुणवत्ता और प्रसंस्करण के बाद की अखंडता को सत्यापित करने के लिए प्रत्येक उप-घटक को कठोर जांच से गुजरना पड़ता है। मुख्य पहलुओं में शामिल हैं:
-
मुख्य घटक थकान जीवन
- हाइड्रोलिक सिलेंडर ट्यूब: 27SiMn जैसे स्टील से निर्मित, के तहत परीक्षण किया गया निम्न-चक्र या उच्च-चक्र थकान आईएसओ 12106 के अनुपालन में, यह सुनिश्चित करते हुए कि सिलेंडर की दीवारें बार-बार दबाव (≥10^6 चक्र) से बची रहें।
- पहनने-प्रतिरोधी कन्वेयर चेन प्लेट्ससतह कोटिंग्स (जैसे, WC-Co) का परीक्षण ASTM C1,200 के अनुसार 633 MPa से अधिक बंधन शक्ति के लिए किया जाता है, जिससे घर्षण कम होता है और निरंतर भार के तहत परिचालन जीवनकाल बढ़ता है।
-
सुरक्षात्मक प्रणालियों की अनुकूलता
- जंग रोधी तेल फिल्म: संक्षारण-रोकथाम प्रभावशीलता के लिए सत्यापित (एएसटीएम डी48 आसुत जल विसर्जन में ≥665 घंटे)। यह सुनिश्चित करता है कि मध्यवर्ती भंडारण या समुद्री शिपमेंट के दौरान भाग संक्षारण-मुक्त रहें।
- यूवी-प्रतिरोधी केबल शीथिंगजहां लाइनें आंशिक रूप से सूर्य के प्रकाश या उच्च-यूवी औद्योगिक प्रकाश के संपर्क में आ सकती हैं, वहां केबल जैकेट को 85 घंटे के त्वरित अपक्षय (QUV परीक्षण) के बाद ≥2,000% तन्य शक्ति बनाए रखना चाहिए।
इस तरह के सत्यापन से यह पुष्टि होती है कि तैयार मशीन प्रारंभिक सामग्री विफलताओं के बिना चुनौतीपूर्ण उत्पादन वातावरण को सहन कर सकती है।
2.2 मैकेनिकल इंजीनियरिंग मानक
कॉइल पैकिंग लाइनों के पैमाने को देखते हुए—विशेष रूप से भारी-भरकम फ्रेम, रोलर टेबल या स्टैकिंग मॉड्यूल— यांत्रिक डिजाइन में परिवहन, पुन: संयोजन और अंततः ग्राहक के स्थल पर संरेखण में आसानी होनी चाहिए:
-
परिवहन के लिए वियोजन
- मॉड्यूलर इकाइयों का आकार अधिकतम एकल-मॉड्यूल भार ≤5 टन (राष्ट्रीय या क्षेत्रीय सड़क परिवहन विनियमों के अनुरूप, जैसे, चीन में जीबी 1589) के साथ होता है।
- संवेदनशील, उच्च परिशुद्धता वाले मॉड्यूल (जैसे, सर्वो-चालित स्ट्रैपिंग हेड या रोबोट आर्म) को अलग से पैक किया जा सकता है, ताकि यह सुनिश्चित किया जा सके कि कंपन त्वरण शिपिंग के दौरान ≤3g बना रहे (ISTA 3A मानकों के अनुसार)।
-
पुनः संयोजन परिशुद्धता आश्वासन
- संदर्भ तलों या माउंटिंग सतहों को इस प्रकार मशीन से बनाया या पिन किया जाता है कि साइट पर पुनः स्थापित करने पर ≤0.1 मिमी की स्थितिगत सटीकता प्राप्त होती है (VDI 2862 दिशानिर्देशों का संदर्भ देते हुए)।
- बोल्ट प्री-टॉर्क जांच आईएसओ 5 के अनुसार डिजाइन टॉर्क के ±16047% के भीतर रहनी चाहिए, ताकि अंतिम संयोजन के दौरान गलत संरेखण या अनावश्यक तनाव को रोका जा सके।
मॉड्यूलर परिवहन के लिए इंजीनियरिंग करके, निर्माता शिपिंग लॉजिस्टिक्स और स्थापना समयसीमा को सुव्यवस्थित करता है, जिससे अंतिम उपयोगकर्ता के लिए डाउनटाइम और लागत कम हो जाती है।
3. एंड-टू-एंड गुणवत्ता नियंत्रण प्रणाली
कॉइल पैकिंग लाइन में गुणवत्ता आश्वासन कोई एक घटना नहीं है—यह जांच, सत्यापन और दस्तावेज़ीकरण का एक व्यापक तंत्र है जो कच्चे माल की प्राप्ति, प्रक्रिया के दौरान की जांच और अंतिम प्रदर्शन परीक्षणों तक फैला हुआ है। एक सामान्य संपूर्ण प्रक्रिया कुछ इस प्रकार हो सकती है:
3.1 विनिर्माण चरण गुणवत्ता नियंत्रण
-
- गियर बैकलैश: AGMA 2000-C95 या समकक्ष का पालन करना, लेजर विस्थापन सेंसर या डायल इंडिकेटर के माध्यम से मापा जाता है। उन्नत विश्लेषण (जैसे, वेवलेट पैकेट विघटन) विसंगतियों का जल्द पता लगाता है।
- पीएलसी प्रतिक्रिया विलंब: IEC 500-61131 के अनुपालन के लिए I/O संक्रमणों की निगरानी के लिए 2 मेगाहर्ट्ज ऑसिलोस्कोप का उपयोग करना। लंबे समय तक विलंबता नियंत्रण तर्क अक्षमताओं या हार्डवेयर समस्याओं का संकेत दे सकती है।
- फिल्म तनाव स्थिरता (यदि रैपिंग या स्ट्रैपिंग फिल्म एकीकृत है): वास्तविक समय बल सेंसर (1 kHz पर नमूनाकरण) तनाव में उतार-चढ़ाव को मापते हैं, जिसमें डेटा को स्थिरता के लिए आदर्श PID वक्रों में फिट किया जाता है (EN 12079-1)।
-
- प्रत्येक महत्वपूर्ण असेंबली (जैसे, सर्वो मोटर, सिलेंडर मैनिफोल्ड, स्ट्रैपिंग हेड) को आइटम पहचान के लिए ISO/IEC 15459 मानकों के साथ संरेखित एक अद्वितीय आईडी (QR कोड + RFID) सौंपी जाती है।
- ब्लॉकचेन-आधारित रिकॉर्ड (उदाहरण के लिए, हाइपरलेजर फैब्रिक) महत्वपूर्ण गुणवत्ता वाले डेटा को संग्रहीत कर सकता है, जिससे फोर्जिंग से लेकर अंतिम संयोजन तक प्रत्येक भाग की वंशावली के छेड़छाड़-रहित साक्ष्य सुनिश्चित हो सकते हैं।
3.2 वितरण और परिचालन प्रबंधन
उत्पादन और अंतिम परीक्षणों के पूरा होने पर, उत्पादन लाइन वितरण चरण में प्रवेश करती है, जिससे कारखाने की स्वीकृति और साइट पर चालू करने के बीच का अंतर कम हो जाता है:
-
स्मार्ट डिलीवरी सिस्टम
- शिपिंग कंटेनरों की वास्तविक समय ट्रैकिंग तापमान (-25°C से +60°C) और आर्द्रता (10% से 95% RH) की निगरानी कर सकती है, तथा पारगमन के प्रत्येक दिन के लिए लॉग संग्रहीत कर सकती है।
- संवर्धित वास्तविकता (AR) स्थापना मार्गदर्शिकाएँ: होलोलेंस जैसे उपकरण ±1 मिमी स्थानिक सटीकता के साथ माउंटिंग बिंदुओं और संरेखण संदर्भों को उजागर करते हैं, जिससे ग्राहक के फर्श पर मॉड्यूल को पुनः जोड़ते समय मानवीय त्रुटि कम हो जाती है।
-
दूरस्थ रखरखाव और उन्नयन
- आईएसओ 13374 के अनुसार, एक कंडीशन मॉनिटरिंग इंफ्रास्ट्रक्चर को शुरू से ही एकीकृत किया जा सकता है। यह कंपन संकेतों, मोटर तापमान और हाइड्रोलिक दबाव की निगरानी करता है ताकि आकस्मिक दोषों का निदान किया जा सके।
- ओवर-द-एयर (OTA) सॉफ्टवेयर अपडेट को AES-62443 एन्क्रिप्शन के साथ साइबर सुरक्षा मानकों (IEC 256) का पालन करना चाहिए, ताकि यह सुनिश्चित हो सके कि सर्वो ड्राइव फर्मवेयर या PLC लॉजिक को सुरक्षित रूप से पैच या अपग्रेड किया जा सके।

4. अंतिम निरीक्षण और डिलीवरी-पूर्व परीक्षण
वियोजन और शिपमेंट से पहले, कॉयल पैकिंग लाइन कठोर परीक्षणों से गुजरती है:
-
24 घंटे की धीरज दौड़
- यह मशीन सामान्य भार (या अधिकतम डिजाइन भार के करीब) के तहत लगातार काम करती है, ताकि किसी भी प्रकार की अनियमितता को उजागर किया जा सके - चाहे वह सर्वो टॉर्क रैम्प, हाइड्रोलिक सील इंटीग्रिटी, या सेंसर शोर में हो।
- यदि प्रणाली बिना किसी अनियोजित रुकावट या त्रुटि कोड के अपना रन पूरा कर लेती है तो उसे स्थिर माना जाता है।
-
आयामी और गतिशील अनुपालन
- ज्यामितीय सटीकता: ±80 मिमी (आईएसओ 0.15-230) पर स्थिति पुनरावृत्ति को सत्यापित करने के लिए एक लेजर इंटरफेरोमीटर (जैसे, रेनिशॉ एक्सएल1) का उपयोग करना।
- आपातकालीन रोक प्रतिक्रिया: ई-स्टॉप परिदृश्य का परीक्षण यह पुष्टि करने के लिए किया जाता है कि सिस्टम ≤50 ms के भीतर सभी गति को रोक देता है (GB/T 5226.1 या EN 60204-1 दिशानिर्देश)।
-
पैकेजिंग गुणवत्ता जांच
- यदि उप-संयोजनों को क्रेट या कंटेनर में रखना आवश्यक हो, तो एएसटीएम D4169 शिपिंग परीक्षण यह सुनिश्चित करता है कि 1.2 मीटर की ऊंचाई से सभी तरफ से टोकरा गिराने पर कोई ढीली फिटिंग या क्षतिग्रस्त सतह न हो।
- संक्षारण-रोकथामजंग रोधी या वीसीआई (वाष्पशील संक्षारण अवरोधक) पैकेजिंग सामग्री समुद्र में या लंबी अवधि के भंडारण के लिए अपने स्थान पर बनी रहती है, तथा आईएसओ 9227 नमक स्प्रे के माध्यम से 480 घंटों तक मान्य होती है, तथा महत्वपूर्ण सतहों पर लाल जंग नहीं बनती है।
सफल समापन के बाद, सिस्टम अंतिम अनुमोदन के लिए आगे बढ़ता है, जिसे अक्सर फ़ैक्टरी स्वीकृति परीक्षण (FAT) कहा जाता है । ग्राहक (या उनके द्वारा नियुक्त निरीक्षक) इन परीक्षणों को देखकर यह पुष्टि कर सकते हैं कि लाइन संविदात्मक दायित्वों को पूरा करती है।
5. पैकेजिंग और परिवहन रणनीति
5.1 आंशिक वियोजन और संरक्षण
- मॉड्यूलर उपसमूह: पूरी पैकिंग लाइन को आम तौर पर प्रबंधनीय मॉड्यूल में विभाजित किया जाता है - कोइलर/अन ऑइलर स्टैंड, स्ट्रैपिंग हेड, कन्वेयर, हाइड्रोलिक पावर यूनिट और कंट्रोल कैबिनेट। यह दृष्टिकोण अधिकतम टुकड़े के वजन और आयाम को कम करता है, जिससे फोर्कलिफ्ट या क्रेन को सुरक्षित तरीके से संभालना आसान हो जाता है।
- आघात और कंपन मंदन: नाजुक सर्वो असेंबली को अक्सर फोम या रबर बफ़र्स से सुरक्षित किया जाता है ताकि शिपिंग कंपन को ≤3g (ISTA 3A संदर्भ) से कम रखा जा सके। कंपन मॉनिटर (एक 6DOF डेटा लॉगर) वास्तविक समय के झटके की घटनाओं को रिकॉर्ड कर सकता है ताकि पता लगाया जा सके कि पारगमन में कोई गलत हैंडलिंग हुई है या नहीं।
- आर्द्रता नियंत्रण: डिसेकैंट पैक या क्रेट के अंदर वैक्यूम-सील प्लास्टिक रैप नमी के संचय को रोकने में मदद करते हैं, खासकर समुद्री शिपमेंट के दौरान। IoT-आधारित डेटा लॉगर अनुशंसित शिपिंग शर्तों के अनुपालन को सुनिश्चित करने के लिए तापमान/आर्द्रता रिकॉर्ड करते हैं।
5.2 ऑन-साइट पुनः संयोजन और अंशांकन
जब सिस्टम ग्राहक के स्थान पर पहुंच जाता है, तो स्थापना और अंशांकन चरण शुरू होता है:
-
फ्रेम और लेवलिंग
- मुख्य आधार फ्रेम (स्टैकिंग, स्ट्रैपिंग या रैपिंग के लिए) को तैयार फर्श पर संरेखित किया जाता है, यह जांच करते हुए कि समतलता ± 0.3 मिमी/मी के भीतर रहती है, अक्सर लेजर स्तर या ऑप्टिकल उपकरणों का उपयोग किया जाता है।
- एंकर बोल्ट या लेवलिंग फीट को निर्दिष्ट सेटिंग्स पर टॉर्क किया जाता है, जिससे यह सुनिश्चित होता है कि गतिशील संचालन के दौरान लाइन स्थिर बनी रहे।
-
सेवाओं का पुनः संयोजन
- विद्युतीय: पीएलसी रैक, सर्वो ड्राइव, वीएफडी और सेंसर को लेबल किए गए केबलों के बाद फिर से जोड़ा जाता है, जो आमतौर पर उत्कीर्ण या टैग किए जाते हैं (आईईसी 60445 रंग कोड)। मेगाहोमीटर (100 V पर ≥500 MΩ) के साथ निरंतरता जांच केबल की अखंडता की पुष्टि करती है।
- हाइड्रोलिक/वायवीय लाइनें: बिजली चालू करने से पहले होज़ या पाइप में रिसाव की जाँच की जानी चाहिए (हाइड्रोलिक्स के लिए ISO 4413, न्यूमेटिक्स के लिए ISO 8573)। यदि कोई सूक्ष्म रिसाव पाया जाता है तो सील या कपलिंग को बदल दिया जाना चाहिए।
-
लेजर संरेखण और संतुलन
- सर्वो-चालित रोलर्स या घूर्णन भुजाओं के लिए, लेजर शाफ्ट संरेखण उपकरण 0.1 मिमी के भीतर संकेन्द्रता और कोणीय संरेखण सुनिश्चित करता है, जिससे कंपन या बेल्ट/चेन का घिसाव कम होता है।
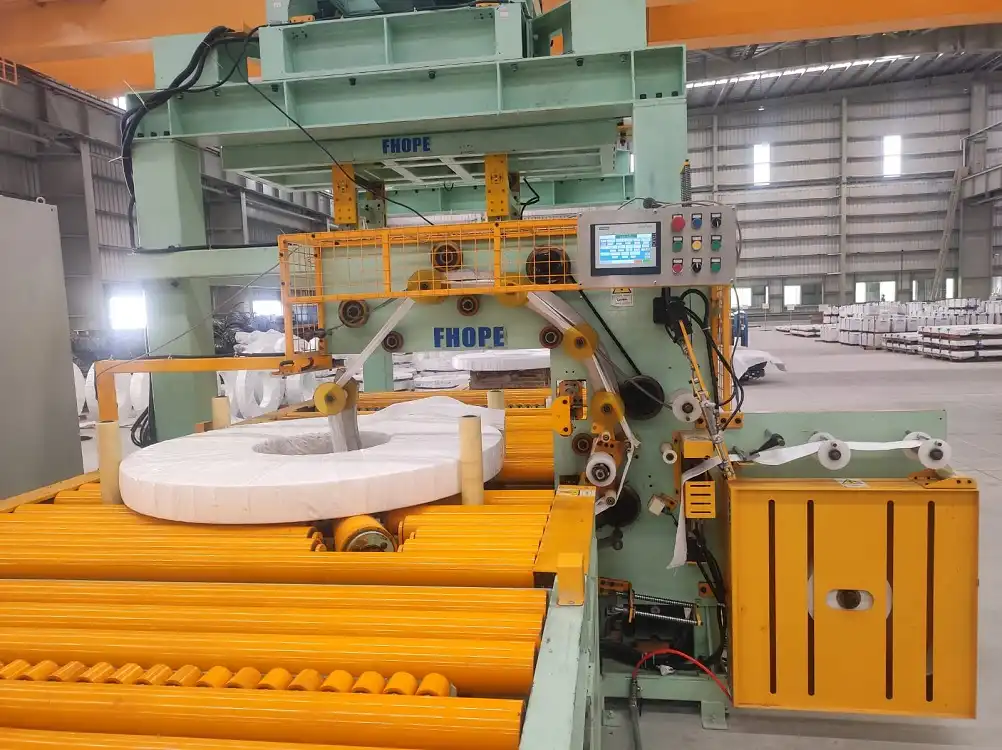
- परीक्षण से यह प्रमाणित होता है कि कॉइल लोडिंग, स्ट्रैपिंग और स्टैकिंग सही गति और टॉर्क पर संचालित होते हैं, जो डिजाइन चक्र समय के साथ संरेखित होते हैं।
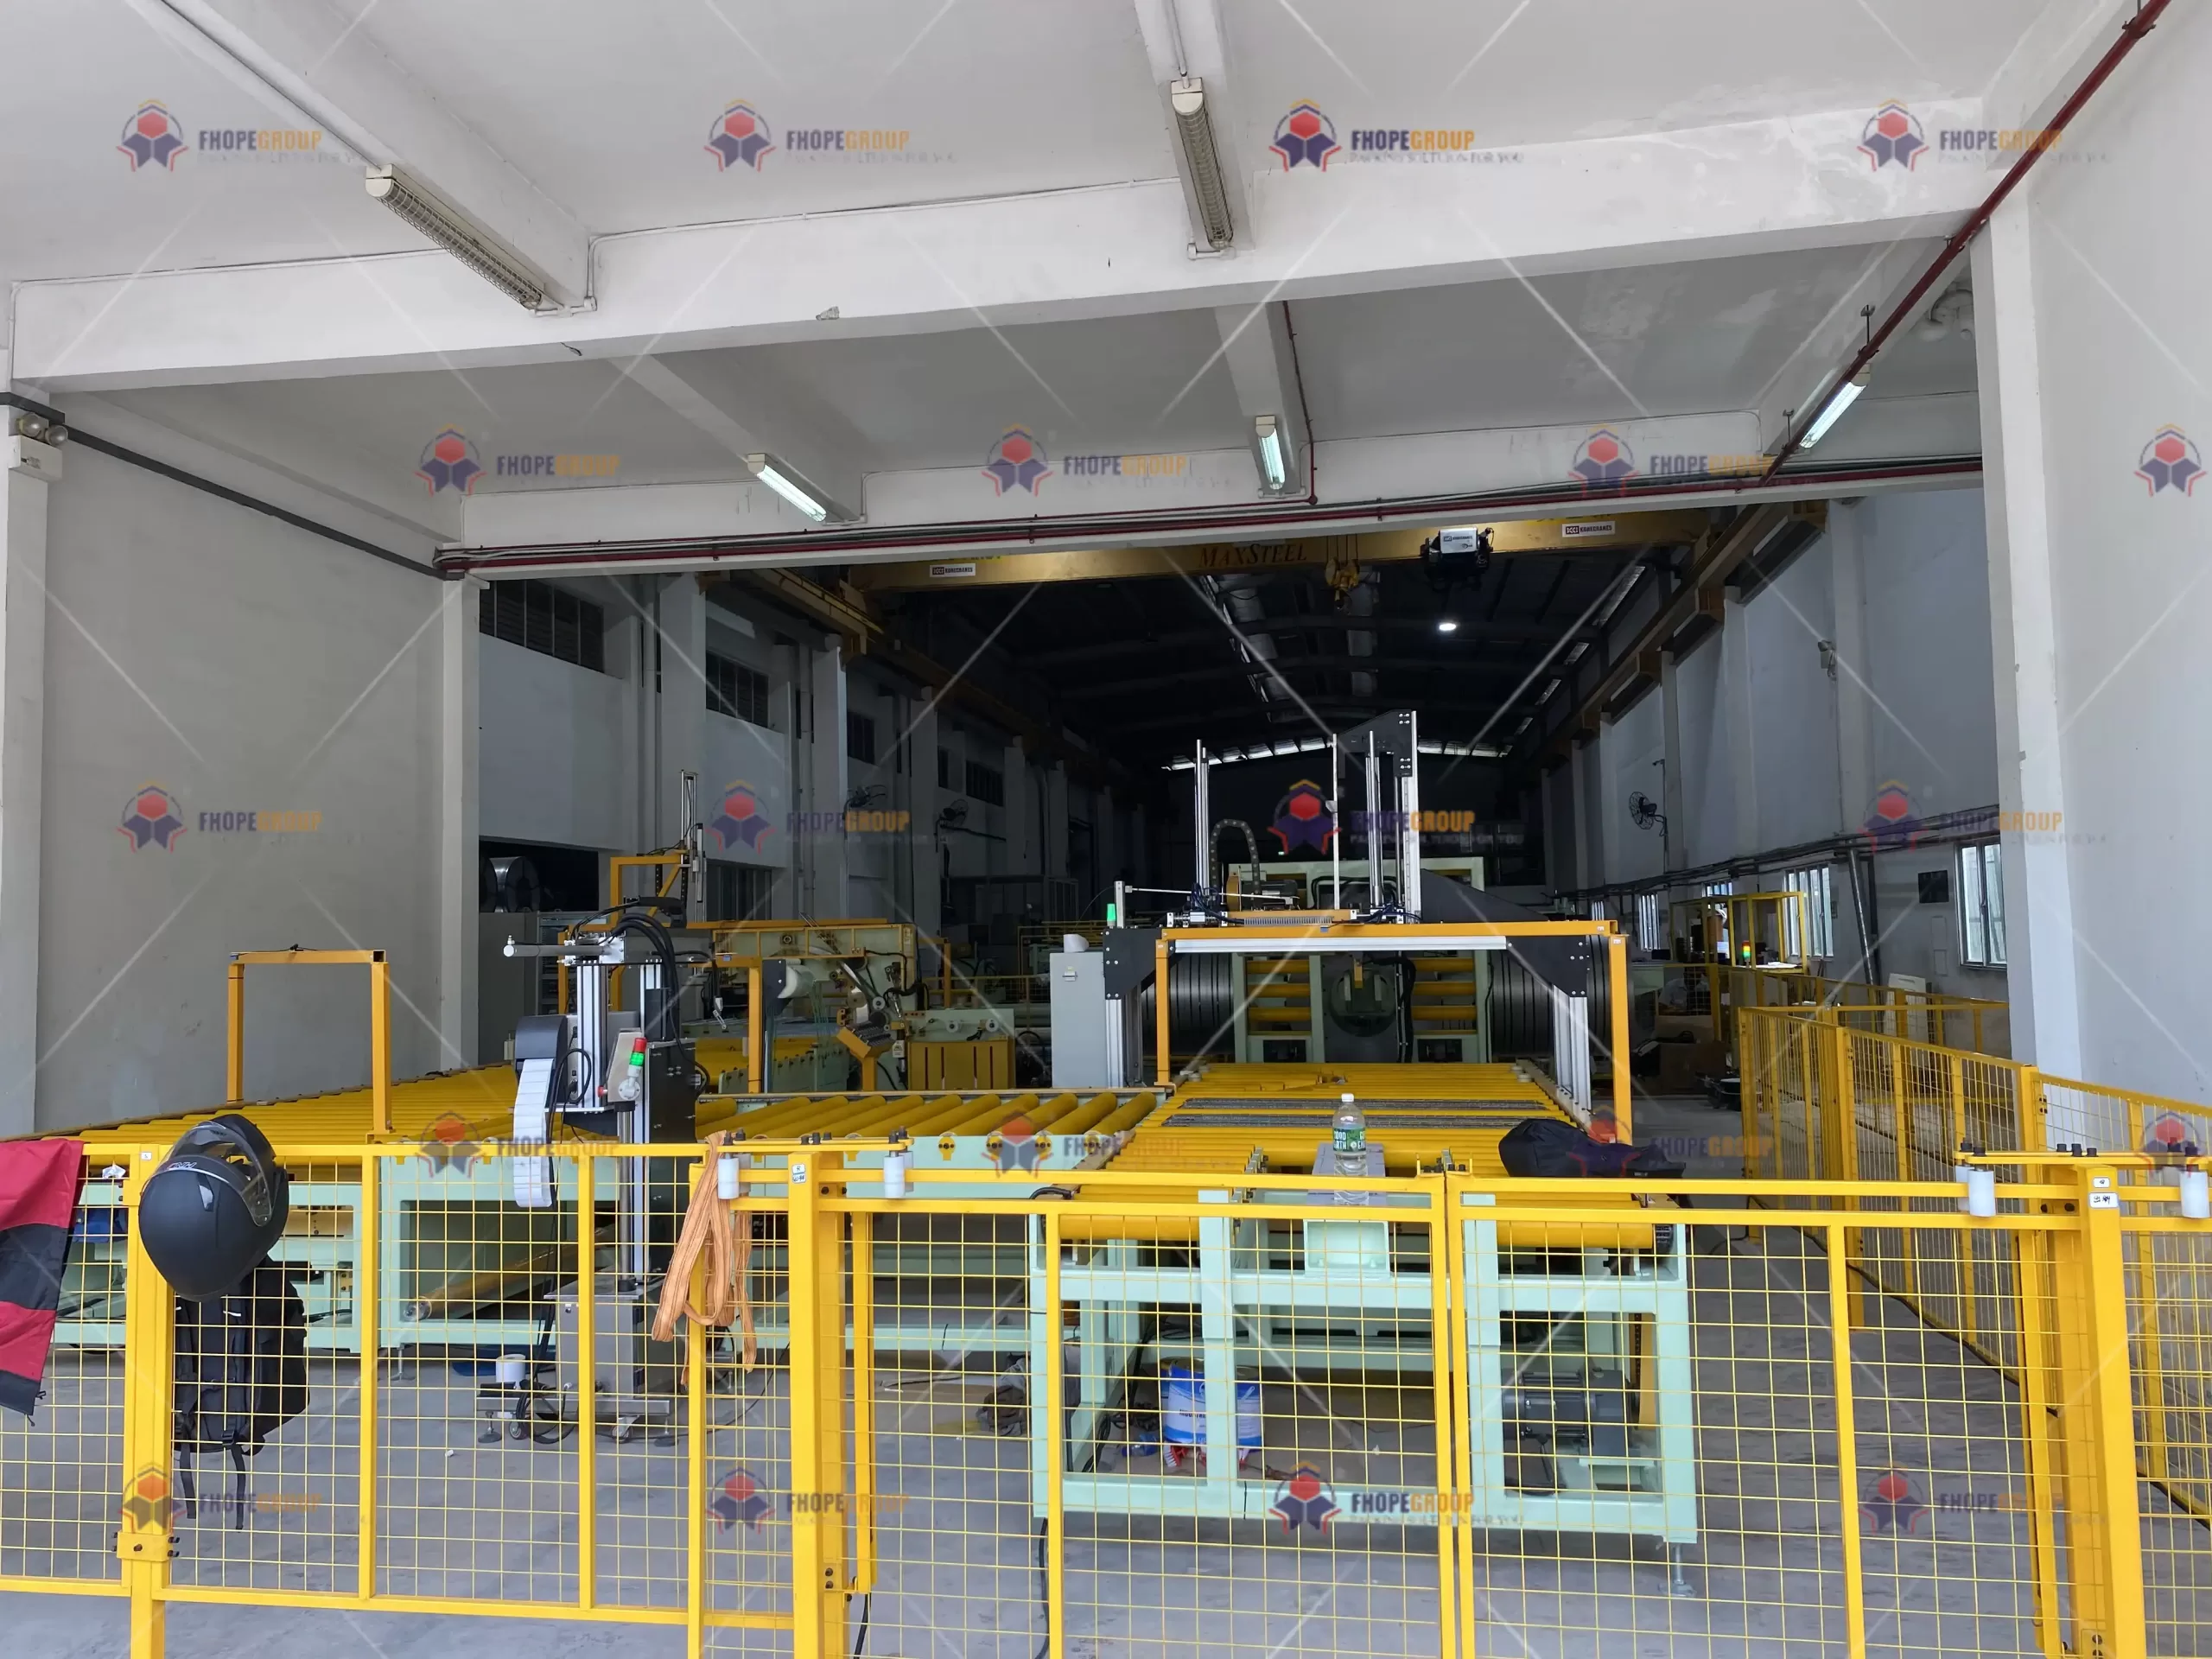
6. मानकीकृत वितरण समझौता
सभी हितधारकों—निर्माताओं, माल भेजने वालों, स्थापना दल और अंतिम उपयोगकर्ता—के लिए स्पष्टता सुनिश्चित करने के लिए, एक मानकीकृत वितरण प्रोटोकॉल में निम्नलिखित दिशानिर्देशों का उल्लेख किया जा सकता है:
| नियंत्रण आयाम | स्टैण्डर्ड | मुख्य संकेतक | सत्यापन विधि |
|---|---|---|---|
| ज्यामितीय सटीकता | आईएसओ 230 1 | पुनरावृत्ति ≤±0.15 मिमी | लेजर इंटरफेरोमीटर (रेनिशॉ) |
| गतिशील प्रदर्शन | जीबी / टी 5226.1-2019 | ई-स्टॉप ≤50 एमएस | हाई-स्पीड DAQ (NI PXIe) |
| पैकिंग अखंडता | एएसटीएम D4169-16 | परीक्षण के बाद कोई ढीला/क्षतिग्रस्त भाग नहीं | 1.2 मीटर ड्रॉप टेस्ट (6 चेहरे) |
| जंग से सुरक्षा | आईएसओ 9227 | 480 घंटे नमक स्प्रे: कोई लाल जंग नहीं | मेटलोग्राफिक माइक्रोस्कोप (1000×) |
इन मापदंडों में कोई भी विचलन होने पर, लाइन को आधिकारिक रूप से ग्राहक तक भेजे जाने से पहले, एक दस्तावेजित सुधारात्मक कार्रवाई चक्र शुरू हो जाता है।
7. गुणवत्ता नियंत्रण और वितरण में नवाचार
7.1 डिलीवरी के लिए डिजिटल ट्विन
अत्याधुनिक अनुप्रयोगों में डिजिटल ट्विन दृष्टिकोण को अपनाया जाता है, जो न केवल मशीन के कार्य का अनुकरण करता है बल्कि पुन: संयोजन अनुक्रम का भी अनुकरण करता है:
- वर्चुअल प्री-इंस्टॉलेशनअंतिम उत्पादन हॉल में सुरक्षित फोर्कलिफ्ट प्रवेश बिंदुओं, ओवरहेड क्रेन पथों और संभावित टकरावों को सत्यापित करने के लिए 3D मॉडल (जैसे, सीमेंस टीमसेंटर) का उपयोग करना।
- डिजिटल पासपोर्टप्रत्येक लाइन एक डिजिटल पासपोर्ट के साथ आ सकती है जिसमें 3D ज्यामिति, BOM (सामग्री का बिल), और रिकॉर्ड किए गए रखरखाव लॉग शामिल हैं - जिन्हें आसानी से टैबलेट या AR डिवाइस पर देखा जा सकता है।
7.2 स्मार्ट निरीक्षण तकनीक
-
मशीन विज़न कैलिब्रेशन
- औद्योगिक कैमरों (जैसे, कॉग्नेक्स इन-साइट) के साथ स्वचालित संदर्भण द्वारा भाग अभिविन्यास और संरेखण को ±0.02 मिमी तक जांचा जा सकता है।
- संभावित सर्वो या बेल्ट संरेखण ऑफसेट को वास्तविक समय में चिह्नित किया जाता है, जिससे मैन्युअल मापन चरणों में कमी आती है।
-
चरणबद्ध ऐरे अल्ट्रासोनिक्स
- फ्रेम या सपोर्ट आर्म पर उन्नत वेल्ड्स को उप-मिलीमीटर आंतरिक दोषों का पता लगाने के लिए चरणबद्ध सरणी अल्ट्रासाउंड स्कैनिंग (आईएसओ 17635) से गुजारा जाता है।
- भार वहन करने वाले बीम या ब्रैकेट में भयावह विफलता के जोखिम को न्यूनतम करता है।
8. प्रसवोत्तर जीवनचक्र प्रतिबद्धताएँ
लाइन के आधिकारिक रूप से भेज दिए जाने और स्थापित हो जाने के बाद, निर्माता की भागीदारी आमतौर पर जारी रहती है:
-
वारंटी और सेवा
- एक मानक कवरेज में 12-24 महीने शामिल हो सकते हैं, जो कुछ निश्चित उपयोग घंटों या कॉइल थ्रूपुट के अधीन है।
- RSI विफलताओं के बीच का औसत समय (MTBF) सामान्य परिचालन के तहत ≤0.5 विफलताएं/वर्ष का लक्ष्य रखा गया है, जो मजबूत यांत्रिक और विद्युत डिजाइन को दर्शाता है।
-
प्रदर्शन की गारंटी
- कई आपूर्तिकर्ता 98% "प्लग-एंड-प्ले" तत्परता के लिए प्रतिबद्ध हैं: अर्थात, मानक स्थितियों के तहत, लाइन को साइट पर पुनः संयोजन के 8 घंटे के भीतर उत्पादकतापूर्वक चलना शुरू कर देना चाहिए।
- स्वीकृति मानदंड आमतौर पर एक निश्चित संख्या में कुंडलियों का स्थिर संचालन या अनियोजित रुकावटों के बिना शिफ्टों का एक सेट होता है।
-
निरंतर सुधार प्रतिक्रिया
- समस्त परिचालन डेटा - टॉर्क, तापमान, चक्र समय - को भविष्य में डिजाइन में सुधार के लिए निर्माता के डाटाबेस में वापस भेजा जा सकता है।
- फील्ड डेटा का यह तालमेल इंजीनियरिंग सुधारों की एक बंद लूप संस्कृति को बढ़ावा देता है, जिससे यह सुनिश्चित होता है कि आगामी लाइनें वास्तविक दुनिया के सबक से लाभान्वित हों।
9. निष्कर्ष
गुणवत्ता नियंत्रण और वितरण केवल अंतिम चरण नहीं हैं; ये एक महत्वपूर्ण मोड़ हैं जहाँ सावधानीपूर्वक डिज़ाइन की गई, बारीकी से असेंबल की गई और पूरी तरह से परीक्षण की गई कॉइल पैकिंग लाइन कारखाने से अपने अंतिम परिचालन वातावरण में प्रवेश करती है। एक सफल परिणाम इन बातों पर निर्भर करता है:
- व्यापक गुणवत्ता द्वारकच्चे माल के सत्यापन (स्पेक्ट्रोस्कोपी, थकान परीक्षण) से लेकर प्रक्रियागत एसपीसी (सांख्यिकीय प्रक्रिया नियंत्रण) और अंतिम रन-ऑफ सहनशीलता परीक्षण तक।
- मॉड्यूलर और सुरक्षात्मक डिलीवरीआंशिक वियोजन, मजबूत पैकेजिंग और आघात न्यूनीकरण के लिए डिजाइनिंग यह सुनिश्चित करती है कि उत्पाद बरकरार रहे और निर्बाध रूप से पुनः संयोजित हो।
- डेटा-संचालित सत्यापन: स्थापना में तेजी लाने और वैश्विक यांत्रिक, विद्युत और सुरक्षा मानकों के अनुपालन की पुष्टि करने के लिए उच्च परिशुद्धता उपकरण, डिजिटल ट्विन्स और एआर/वीआर प्रौद्योगिकियों का लाभ उठाना।
- जीवनचक्र निरंतरता: वितरण के बाद दस्तावेज़ीकरण, पता लगाने की क्षमता और दूरस्थ समर्थन की गारंटी, इस प्रकार समग्र उपकरण प्रभावशीलता और लागत दक्षता में वृद्धि।
मान्यता प्राप्त मानकों (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1, आदि) का पालन करके और उन्नत इंजीनियरिंग नियंत्रणों को अपनाकर, निर्माता लगभग शून्य दोषों, न्यूनतम पुन: संयोजन संबंधी चुनौतियों और पूर्ण उत्पादन में सुगम परिवर्तन के साथ कॉइल पैकिंग लाइनें प्रदान कर सकते हैं। यह दृष्टिकोण सुनिश्चित करता है कि ग्राहकों को उच्च उत्पादन क्षमता, असाधारण सुरक्षा और दीर्घायु वाली मजबूत, विश्वसनीय मशीनरी प्राप्त हो - जो वास्तव में आधुनिक, निर्माता-शैली के विनिर्माण का सर्वोत्तम उदाहरण है।
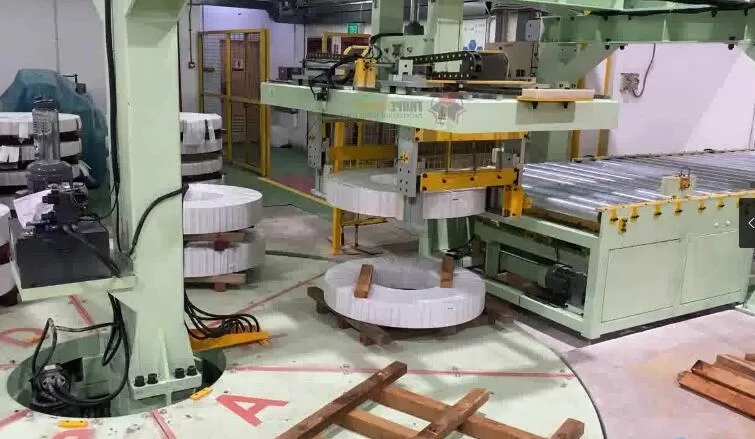
अंतिम ध्यान दें:
जबकि यहाँ दिए गए दिशा-निर्देश अधिकांश भारी औद्योगिक मशीनरी पर व्यापक रूप से लागू होते हैं, विशिष्ट आवश्यकताएँ क्षेत्रीय सड़क विनियमों, अंतिम सुविधा के वातावरण, या शिपिंग या कमीशनिंग के लिए अद्वितीय ग्राहक अनुरोधों के आधार पर भिन्न हो सकती हैं। हमेशा स्थानीय क़ानूनों (जैसे, परिवहन भार सीमा के लिए GB 1589) और विशेष प्रक्रिया प्रमाणन (जैसे, समुद्री शिपिंग मानक, खतरनाक पर्यावरण समायोजन) का संदर्भ लें ताकि एक अनुकूलित समाधान दिया जा सके।
-
इन प्रक्रियाओं को समझने से आपकी गुणवत्ता आश्वासन प्रक्रियाओं में सुधार हो सकता है और उद्योग मानकों का अनुपालन सुनिश्चित हो सकता है ।
-
जानिए कि ये सिस्टम आपके विनिर्माण गुणवत्ता नियंत्रण में कैसे क्रांतिकारी बदलाव ला सकते हैं और दक्षता बढ़ा सकते हैं। ↩
-
उत्पाद की गुणवत्ता सुनिश्चित करने और विनिर्माण में अनुपालन के लिए ट्रेसिबिलिटी की महत्वपूर्ण भूमिका के बारे में जानें। ↩