Optimisation des normes de soudage pour les machines de retournement de positionneurs
1. Introduction : Le rôle des normes de soudage dans la fabrication automatisée
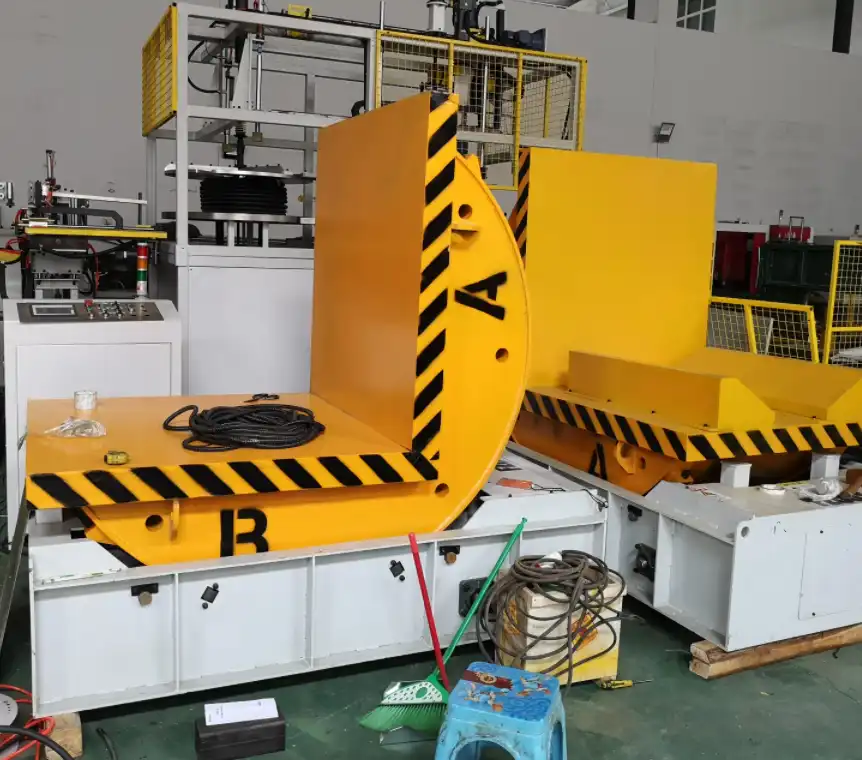
Les machines de retournement à positionneur sont essentielles à la fabrication moderne, permettant aux soudeurs de manipuler des pièces complexes pour un accès optimal aux joints et une qualité de soudure constante. Cependant, l'efficacité de ces machines repose sur l'application de normes de soudage précises. L'établissement et le respect de paramètres appropriés sont cruciaux pour prévenir les défauts de soudage courants tels que la perforation, la pénétration incomplète et la porosité, en particulier lors du travail avec des matériaux sensibles à la déformation thermique, comme les tôles minces. Ce guide explore les normes de soudage essentielles pour les machines de retournement à positionneur , en mettant l'accent sur le contrôle des paramètres, la stabilité et la prévention des défauts afin d'obtenir des soudures robustes et de haute qualité.

2. Pourquoi des normes de soudage précises sont importantes pour les machines de retournement de positionneurs
L'utilisation d'une machine de retournement de positionneur permet des procédés de soudage automatisés ou semi-automatisés, améliorant ainsi l'efficacité et l'ergonomie. Cependant, l'automatisation exige de la constance. De légers écarts dans les paramètres de soudage peuvent avoir des conséquences importantes :
- Pénétration insuffisante : Un faible apport de chaleur (souvent dû à un faible courant ou à une faible tension) peut entraîner des soudures faibles qui ne parviennent pas à fusionner correctement les matériaux de base.
- Brûlure : Un apport de chaleur excessif peut faire fondre le matériau, créant des trous, particulièrement problématiques dans les sections plus minces.
- Intégrité structurelle: Ces deux défauts compromettent la résistance de la soudure et l’intégrité structurelle du produit fini, ce qui peut entraîner des défaillances, des retouches coûteuses ou des rejets.
Le défi est d'autant plus grand lors du soudage de matériaux minces. Par exemple, pour le soudage automatique de matériaux d'environ 3 mm d'épaisseur, la fenêtre acceptable pour la profondeur de pénétration de la soudure (n1) est extrêmement étroite. Si n1 est inférieur à environ 1.5 mm, une pénétration incomplète est probable. À l'inverse, dépasser 2.0 mm entraîne souvent un perçage par brûlure. Cette tolérance étroite (inférieure à 1 mm) nécessite un contrôle strict des paramètres de soudage lors de l'utilisation de machines à retournement de positionneur.
3. Comprendre les principaux paramètres de soudage et leur impact
Obtenir une qualité de soudure optimale nécessite une gestion rigoureuse de plusieurs paramètres de soudage interdépendants. Bien que les valeurs spécifiques dépendent fortement du type de matériau, de son épaisseur, de la conception du joint, du procédé de soudage (par exemple, GMAW, FCAW, SAW) et du gaz de protection, il est essentiel de comprendre le rôle de chacun :
- Courant de soudage (ampérage) : Contrôle principalement la vitesse de fusion de l'électrode (fil) et influence la profondeur de pénétration. Un courant plus élevé signifie généralement une pénétration plus profonde et une vitesse d'alimentation du fil plus rapide.
- Tension (tension d'arc) : Affecte la longueur de l'arc et la largeur/le profil du cordon de soudure. Une tension plus élevée produit généralement un cordon plus plat et plus large et peut augmenter la sensibilité aux projections ou aux contre-dépouilles si elle n'est pas équilibrée avec le courant et la vitesse de déplacement.
- Vitesse de voyage: Vitesse à laquelle la torche de soudage se déplace le long du joint. Elle influence l'apport de chaleur par unité de longueur ; les vitesses lentes augmentent l'apport de chaleur et la pénétration, tandis que les vitesses rapides les diminuent.
- Vitesse d'alimentation du fil (WFS) : Directement lié au courant dans les procédés à tension constante (comme le soudage GMAW). Contrôle la quantité de métal d'apport déposée. Doit être équilibré avec le courant et la vitesse de déplacement pour une formation correcte du cordon.
- Gaz de protection: Protège le bain de fusion de la contamination atmosphérique. Le type de gaz (par exemple, mélanges de CO2 et d'argon) influence la stabilité de l'arc, le profil de pénétration et l'aspect de la soudure.
4. Considérations relatives aux paramètres pour les matériaux minces (exemple : épaisseur de 3 mm)
Le soudage de matériaux minces exige un équilibre délicat pour obtenir une fusion suffisante sans apport de chaleur excessif. Bien qu'il soit impossible de recourir à des réglages universels, les principes de sélection des paramètres sont essentiels. Prenons l'exemple d'un fil de φ1.6 mm (les paramètres varient considérablement selon le procédé et le diamètre du fil) :
4.1. Paramètres principaux de soudage des joints
Pour les cordons de soudure primaires sur des matériaux d'environ 3 mm, une plage de courant plus faible est souvent préférée pour minimiser l'apport de chaleur et réduire le risque de distorsion ou de brûlure.
- Exemple de plage de courant (I1) : 160A - 200A
- Extrémité inférieure (par exemple, 160 A) : Minimise la chaleur, convient aux sections très minces ou aux matériaux sensibles à la chaleur, mais nécessite un contrôle minutieux pour assurer une pénétration adéquate.
- Haut de gamme (par exemple, 200 A) : Offre une pénétration plus robuste, potentiellement nécessaire pour les sections légèrement plus épaisses dans la catégorie « mince » ou pour des types de joints spécifiques, mais augmente le risque de brûlure.
4.2. Paramètres du passage de racine ou du passage de scellement
Les passages radiculaires nécessitent souvent suffisamment d’énergie pour assurer une fusion complète au niveau de la racine articulaire.
- Exemple de plage de courant (I2) : 220A - 280A
- Cette plage supérieure vise une pénétration complète. Cependant, un courant excessif est ici une cause majeure de brûlure sur les matériaux minces. Un réglage précis et éventuellement l'utilisation de techniques comme le soudage par impulsions peuvent aider à gérer l'apport de chaleur.
Remarque importante : Ces plages de valeurs sont données à titre d’exemple et dépendent fortement du procédé de soudage (GMAW, FCAW, etc.), du gaz de protection, du type et du diamètre du fil, ainsi que du matériau. L’élaboration d’un descriptif de mode opératoire de soudage (DMOS) précis, basé sur des essais, est essentielle pour toute application.

5. Le rôle critique de la stabilité des paramètres
Pour des résultats cohérents, en particulier dans les configurations automatisées utilisant des machines de retournement de positionneur et lors du soudage de matériaux minces, la stabilité est primordiale.
- Exigence de stabilité élevée : Même de légères fluctuations de courant ou de tension pendant le soudage peuvent entraîner une pénétration irrégulière, des variations du profil du cordon et une porosité accrue.
- Tolérances de contrôle : Visez une variation minimale. Idéalement :
- Fluctuation actuelle : À ±10 A du point de consigne.
- Fluctuation de tension : À ±2 V du point de consigne.
- Apport de chaleur constant : Des paramètres stables garantissent un apport de chaleur uniforme sur toute la longueur de la soudure. Ceci est essentiel pour une pénétration prévisible et minimise le risque de piégeage de gaz, source de porosité. Les sources d'alimentation et les contrôleurs avancés des systèmes de positionnement modernes contribuent à cette stabilité.
6. Prévention des défauts de soudage courants grâce aux positionneurs
Un contrôle méticuleux des paramètres et un fonctionnement stable sont essentiels pour éviter les défauts :
- Brûlure :
- Cause: Apport de chaleur excessif (courant/tension élevé, vitesse de déplacement lente).
- La prévention: Réduire le courant/la tension, augmenter la vitesse de déplacement, utiliser une technique appropriée (par exemple, tissage, modes pulsés) et assurer un ajustement correct. Utiliser la valeur inférieure des plages de paramètres appropriées pour les sections minces.
- Pénétration incomplète (manque de fusion) :
- Cause: Apport de chaleur insuffisant (faible courant/tension, vitesse de déplacement rapide), angle de torche incorrect, préparation inadéquate du joint.
- La prévention: Augmenter le courant/la tension de manière appropriée, réduire la vitesse de déplacement, assurer un angle de torche et un angle de travail corrects, facilités par le positionneur, nettoyer et préparer correctement le joint. S'assurer que les paramètres de passe de fond fournissent une énergie adéquate.
- Porosité:
- Cause: Gaz emprisonné dans le métal de soudure (contamination atmosphérique, impuretés sur le métal de base/fil d'apport, couverture de gaz de protection inadéquate, tension/longueur d'arc excessive, apport de chaleur irrégulier).
- La prévention: Assurer un débit et une couverture de gaz de protection adéquats, vérifier les fuites dans les conduites de gaz, utiliser des matériaux et consommables propres/secs, maintenir des paramètres stables et corrects (éviter une tension excessive), assurer un apport de chaleur constant.
- Saper:
- Cause: Rainure fondue dans le métal de base près du bord de la soudure, réduisant l'épaisseur de la section. Souvent causée par un courant/une tension excessif(e) ou un angle de torche incorrect.
- La prévention: Optimisez les paramètres de tension et de courant, ajustez l'angle de la torche, utilisez une vitesse de déplacement appropriée.
- Chevauchement:
- Cause: Dépassement du métal de soudure au-delà du bord ou de la racine de la soudure, sans fusion avec le métal de base. Ce phénomène est souvent dû à un apport de chaleur insuffisant ou à une vitesse de déplacement trop lente par rapport au taux de dépôt.
- La prévention: Augmenter la vitesse de déplacement, ajuster les paramètres pour une meilleure fusion (courant/tension potentiellement plus élevé, soigneusement équilibré), assurer un positionnement correct de la torche.

basculeur et retourneur hydraulique pour le retournement4 7. Meilleures pratiques pour la mise en œuvre des normes de soudage
Pour exploiter efficacement les machines de retournement de positionneur et garantir une qualité de soudure constante :
- Développer des spécifications de procédures de soudage (DMOS) : Effectuez des tests approfondis pour déterminer les paramètres optimaux (courant, tension, vitesse de déplacement, débit de gaz, etc.) pour chaque application spécifique (matériau, épaisseur, type de joint). Documentez-les dans un WPS formel.
- Utiliser des procédures et du personnel qualifiés : Assurez-vous que les procédures de soudage sont qualifiées conformément aux codes pertinents (par exemple, AWS D1.1 pour l'acier de construction) et que les opérateurs ou les programmeurs de soudage sont correctement formés et qualifiés.
- Étalonnage et entretien réguliers de l'équipement : Assurez-vous que le poste de soudage, le dévidoir et la machine de retournement du positionneur sont régulièrement étalonnés et entretenus. Cela garantit que les paramètres définis reflètent précisément le rendement réel, garantissant ainsi stabilité et régularité.
- Tirez parti de l’automatisation et de la surveillance : Utilisez les fonctionnalités des systèmes de positionnement modernes, qui peuvent inclure une surveillance en temps réel et des boucles de rétroaction qui peuvent ajuster automatiquement les paramètres pour compenser les variations mineures, garantissant ainsi un apport de chaleur constant.
- Donner la priorité à la préparation et à l’aménagement des joints : Une préparation et un assemblage réguliers et précis sont essentiels. Un assemblage mal réalisé nécessite une quantité excessive de métal de soudure ou rend difficile une pénétration uniforme, même avec des paramètres parfaits.
- Consultez des ressources faisant autorité : Pour des conseils détaillés sur les paramètres de soudage, l'analyse des défauts et la qualification des procédures, reportez-vous aux organismes de normalisation et aux organisations techniques comme l' Société américaine de soudage (AWS).
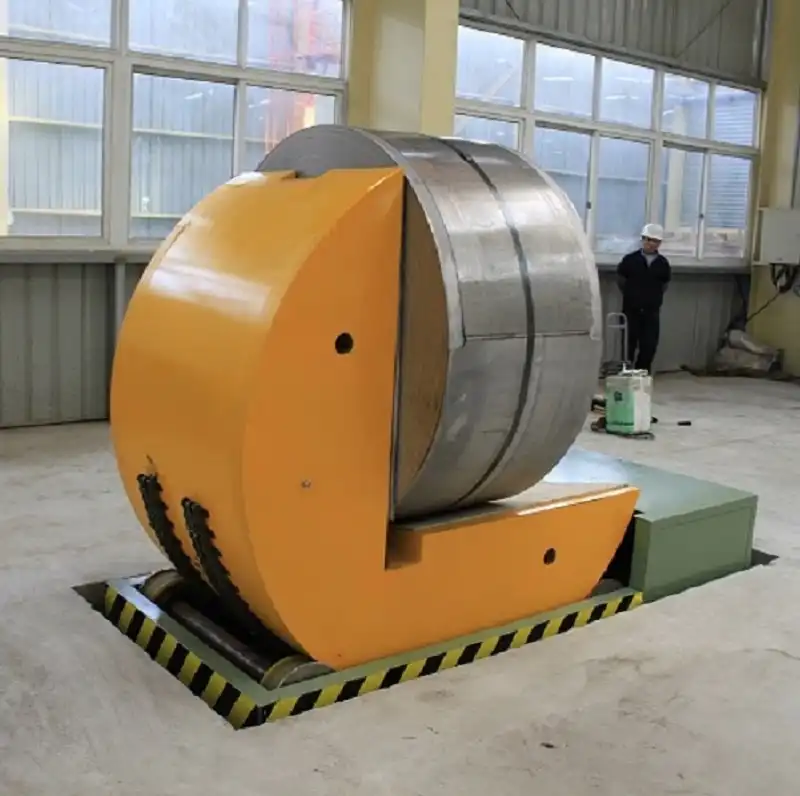
basculeur de bobine upender44 8. Conclusion : Paramètres de précision pour une fabrication fiable
Des normes de soudage efficaces sont indispensables lors de l'utilisation de machines de retournement de positionneurs, notamment pour les applications exigeantes comme le soudage de matériaux minces. Un contrôle précis du courant de soudage, de la tension, de la vitesse de déplacement et la stabilité des paramètres sont essentiels pour prévenir les défauts tels que le perçage, la pénétration incomplète et la porosité. En établissant des spécifications de mode opératoire de soudage rigoureuses, basées sur des tests approfondis, en maintenant l'étalonnage des équipements et en exploitant les capacités des technologies modernes de positionnement et de soudage, les fabricants peuvent obtenir des soudures de haute qualité et structurellement solides, conformes aux exigences strictes de l'industrie. Le respect de ces normes se traduit directement par une amélioration de la productivité, une réduction des reprises et une fiabilité accrue des produits.

Obtenez votre meilleure solution !