- Évaluations globales des risques : Effectuer régulièrement des évaluations approfondies des risques de l’ensemble de la ligne de conditionnement et des tâches associées pour identifier les dangers et évaluer les mesures de contrôle existantes.
- Contrôles d'ingénierie (élimination/substitution) :
- Donnez la priorité à l’automatisation pour éliminer les tâches de manutention manuelle dangereuses.
- Utiliser des protections de machines appropriées (protections fixes, protections interverrouillées, rideaux lumineux, tapis de sécurité) pour empêcher l'accès aux pièces mobiles dangereuses. S'assurer que les protections sont conformes aux normes en vigueur (par exemple, ISO 13857).
- Intégrer des composants et des systèmes de contrôle de sécurité (par exemple, des automates programmables de sécurité, des arrêts d'urgence) conçus conformément à des normes telles que la norme ISO 13849-1.
- Concevez les postes de travail de manière ergonomique pour minimiser la tension.
- Remplacez les matériaux dangereux lorsque cela est possible (par exemple, l’utilisation de sangles en PET au lieu de sangles en acier peut réduire les risques de coupure).
- Contrôles administratifs :
- Développer et appliquer des procédures de travail sécuritaires (SWP) strictes pour toutes les tâches, y compris l’exploitation, la maintenance et le dépannage.
- Mettre en œuvre des procédures de verrouillage et d'étiquetage rigoureuses pour les activités de maintenance et d'entretien afin d'éviter tout démarrage intempestif des machines. S'assurer que le personnel autorisé est correctement formé.
- Offrir à tous les employés une formation complète et spécifique à chaque tâche, incluant la reconnaissance des dangers, l'utilisation appropriée des équipements, les procédures d'urgence et la sécurité routière. Organiser régulièrement des formations de remise à niveau.
- Signalisation claire indiquant les dangers, les EPI requis et les procédures de sécurité.
- Bonnes pratiques d’entretien ménager (5S) pour éviter les glissades, les trébuchements et les chutes.
- Équipement de protection individuelle (EPI): Exiger et fournir un EPI approprié en fonction de l'évaluation des risques, qui comprend généralement :
- Casques
- Lunettes de sécurité ou écrans faciaux
- Gants résistants aux coupures
- Bottes de sécurité à embout d'acier
- Vêtements haute visibilité (si vous travaillez à proximité d'équipements mobiles)
- Inspections et entretien réguliers : Assurez-vous que les dispositifs de sécurité (arrêts d'urgence, verrouillages, protections) sont régulièrement inspectés, testés et maintenus en bon état de fonctionnement dans le cadre du programme de maintenance préventive.
6.3. Conformité aux normes et réglementations
Le respect des normes légales et sectorielles est crucial. Les principaux organismes de réglementation et normes sont :
- Administration de la sécurité et de la santé au travail (OSHA) (États-Unis) : Établit et applique les normes de sécurité sur le lieu de travail, y compris les réglementations spécifiques pour la protection des machines (29 CFR 1910.212), le contrôle de l'énergie dangereuse (LOTO - 29 CFR 1910.147), la manutention des matériaux et les EPI.
- Directive européenne relative aux machines (UE) : Impose des exigences essentielles de santé et de sécurité (EESS) pour les machines mises sur le marché de l'UE. La conformité implique souvent le respect de normes harmonisées (par exemple, EN ISO 12100 pour l'évaluation des risques, EN ISO 13849 pour les systèmes de contrôle relatifs à la sécurité). Le marquage CE est requis.
- Organisation internationale de normalisation (ISO): Élabore des normes reconnues mondialement en matière de sécurité des machines, notamment :
- ISO 12100 : Sécurité des machines — Principes généraux de conception — Appréciation et réduction des risques.
- ISO 13849 : Sécurité des machines — Parties des systèmes de commande relatives à la sécurité.
- ISO 13857 : Sécurité des machines — Distances de sécurité pour éviter que les membres supérieurs et inférieurs n'atteignent les zones dangereuses.
- Réglementations nationales et locales : Certains pays ou régions peuvent avoir des réglementations de sécurité supplémentaires qui doivent être respectées.
6.4. Favoriser une culture de sécurité
Au-delà des règles et des procédures, il est essentiel de créer une culture de sécurité forte où la sécurité est prioritaire pour tous, de la direction aux travailleurs de première ligne.
- Engagement de la direction : Les dirigeants doivent démontrer de manière visible leur engagement envers la sécurité par l’allocation des ressources, l’application des politiques et la participation active.
- Implication des employés : Encouragez les travailleurs à signaler les dangers, à suggérer des améliorations en matière de sécurité et à participer aux comités ou audits de sécurité.
- Rapport d'incident et enquête : Mettre en place un système non punitif de signalement de tous les incidents et quasi-accidents. Mener des enquêtes approfondies pour identifier les causes profondes et mettre en œuvre des mesures correctives afin d'éviter toute récidive.
- Amélioration continue: Considérez la sécurité comme un processus continu. Examinez régulièrement les performances en matière de sécurité, mettez à jour les évaluations des risques et adaptez les procédures en fonction des nouvelles informations ou des changements opérationnels.
6.5. Conclusion
La sécurité et la conformité sont essentielles à la réussite des opérations de conditionnement de bobines d'acier. En identifiant proactivement les risques, en mettant en œuvre des contrôles techniques et administratifs rigoureux, en garantissant le respect des réglementations, en dispensant des formations complètes et en développant une solide culture de la sécurité, les fabricants peuvent protéger leurs employés, prévenir les perturbations coûteuses et opérer de manière responsable et durable. Les implications financières et le retour sur investissement de ces systèmes seront abordés ci-après.

7. Analyse de la rentabilité et du retour sur investissement des lignes de conditionnement de bobines d'acier
La mise en place ou la modernisation d'une ligne de conditionnement de bobines d'acier représente un investissement financier important. Par conséquent, une analyse approfondie de la rentabilité et une compréhension claire du retour sur investissement (ROI) potentiel sont essentielles pour justifier l'investissement et garantir que le système contribue positivement à la santé financière de l'entreprise. Cette section examine les différents éléments de coût, les stratégies d'amélioration de la rentabilité et les méthodes d'évaluation du retour sur investissement des investissements dans le conditionnement de bobines d'acier.
7.1. Principaux éléments de coût
Une analyse complète des coûts doit prendre en compte à la fois l’investissement initial et les dépenses opérationnelles courantes.
- Dépenses en capital (CapEx) :
- Achat d'équipement : Le coût principal comprend les machines d'emballage, les systèmes de cerclage, les convoyeurs, les plateaux tournants, les basculeurs, les dispositifs de sécurité, les systèmes de contrôle (API, IHM) et potentiellement la robotique ou les AGV. Les lignes automatisées ont des dépenses d'investissement nettement supérieures à celles des installations manuelles.
- Installation et mise en service: Coûts associés à la préparation du site, à l’installation mécanique et électrique, à l’intégration du système, à la programmation et aux tests de démarrage.
- La formation Coûts de formation initiale des opérateurs et du personnel de maintenance sur le nouvel équipement.
- Dépenses opérationnelles (OpEx) :
- La main d'oeuvre: Salaires, avantages sociaux et frais généraux pour les opérateurs, le personnel de maintenance et les superviseurs. L'automatisation réduit considérablement les coûts de main-d'œuvre directe des opérateurs par rapport aux lignes manuelles.
- Matériaux consommables : Coûts récurrents pour le film étirable, les matériaux VCI, le cerclage (acier ou PET), les joints/clips, les étiquettes, l'encre, les protections de bord, etc.
- Énergie: Consommation électrique des moteurs, des radiateurs (pour l'étanchéité), des commandes, de l'éclairage, etc.
- Entretien et pièces de rechange : Coûts de l’entretien préventif de routine, des réparations, des pièces de rechange et des contrats de service potentiels.
- Coûts des temps d'arrêt : Perte de revenus de production et coûts associés lorsque la ligne est arrêtée de manière inattendue.
- Coûts indirects:
- Espace au sol: Coût d'opportunité ou coût de location de l'espace d'usine occupé par la ligne.
- Traitement des déchets: Coûts associés à l’élimination des déchets ou des rebuts d’emballage.
- Assurance: Les primes sont potentiellement affectées par les dossiers de sécurité et la valeur de l’équipement.
- Coûts de la qualité : Coûts liés aux produits endommagés en raison d'un emballage inadéquat (reprise, rebut, réclamations clients).
7.2. Stratégies d'amélioration de la rentabilité
L’optimisation des coûts implique de prendre en compte plusieurs facteurs tout au long du cycle de vie du système.
- Automatisation de la bonne taille : Choisissez un niveau d'automatisation adapté au volume et à la complexité de la production. Sur-automatiser une ligne à faible volume peut ne pas offrir un bon retour sur investissement, tandis que sous-automatiser une ligne à volume élevé peut entraîner des coûts de main-d'œuvre élevés et des goulots d'étranglement.
- Optimisation de l'utilisation des matériaux :
- Utilisez des systèmes automatisés avec un contrôle précis du pré-étirage et de la tension du film pour minimiser la consommation de film par bobine.
- Sélectionnez le matériau de cerclage le plus rentable (par exemple, PET ou acier) qui répond aux exigences de performance.
- Évaluer et tester régulièrement de nouveaux matériaux d’emballage potentiellement plus efficaces ou plus rentables.
- Minimiser les déchets lors du chargement et des changements de matériaux.
- Maximiser l’efficacité énergétique :
- Spécifiez des composants économes en énergie (moteurs, variateurs) lors de l’achat d’équipements.
- Mettre en œuvre des modes d’économie d’énergie pendant les périodes d’inactivité.
- Assurer un entretien adéquat (par exemple, moteurs propres, pièces lubrifiées) pour éviter une consommation d'énergie accrue.
- Mise en œuvre de stratégies de maintenance efficaces :
- Un programme de maintenance préventive (MP) robuste est essentiel pour minimiser les temps d’arrêt imprévus coûteux et prolonger la durée de vie de l’équipement.
- Envisagez les technologies de maintenance prédictive (PdM) (analyse des vibrations, imagerie thermique, analyse d’huile) pour anticiper les pannes et planifier efficacement les réparations.
- Maintenir un inventaire adéquat de pièces de rechange critiques pour accélérer les réparations.
- Réduction des temps d'arrêt : Suivre minutieusement les causes des arrêts et mettre en œuvre des mesures correctives. Optimiser les procédures de changement de production (SMED). Garantir un approvisionnement fiable de la ligne en bobines et en matériaux.
- Améliorer l'efficacité du travail : Proposez des formations efficaces, des procédures opérationnelles standard claires et des outils/postes de travail ergonomiques. Utilisez l'automatisation pour réaffecter la main-d'œuvre à des tâches à plus forte valeur ajoutée.
7.3. Évaluation du retour sur investissement (ROI)
L'analyse du retour sur investissement permet de déterminer la viabilité financière d'un investissement dans une ligne de conditionnement nouvelle ou modernisée. Elle compare les bénéfices financiers nets générés par l'investissement à son coût total.
a. Méthodes de calcul
- Retour sur investissement simple :
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Le gain comprend généralement des économies annuelles de main-d’œuvre, de matériaux, une réduction des dommages, ainsi qu’une augmentation potentielle des revenus grâce à un débit plus élevé). - Période de récupération:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Indique la rapidité avec laquelle l’investissement initial est récupéré. - Valeur actualisée nette (VAN) : Il prend en compte la valeur temporelle de l'argent en actualisant les flux de trésorerie futurs à leur valeur actuelle. Une VAN positive indique généralement un investissement rentable.
- Taux de rendement interne (TRI) : Taux d'actualisation auquel la VAN de l'investissement est nulle. Si le TRI dépasse le taux de rendement requis par l'entreprise, le projet est généralement considéré comme acceptable.
b. Facteurs clés influençant le retour sur investissement
- Économies de coûts de main d’œuvre : Un moteur principal du retour sur investissement de l’automatisation.
- Augmentation du débit : Une capacité de production plus élevée peut entraîner une augmentation du chiffre d’affaires.
- Réduction des coûts des matériaux : Économies grâce à une utilisation optimisée du film/de la sangle.
- Qualité améliorée / Dégâts réduits : Réduisez les coûts associés aux réclamations pour dommages aux produits, aux retouches ou aux rebuts.
- Sécurité renforcée : Réduction des coûts liés aux accidents (LTA, primes d’assurance, amendes potentielles).
- Durée de vie et fiabilité de l'équipement : Un équipement durable et fiable génère des rendements sur une période plus longue.
c. Avantages intangibles
Bien que plus difficiles à quantifier, pensez aux avantages intangibles tels que l’amélioration du moral des travailleurs (grâce à une meilleure sécurité et une meilleure ergonomie), l’amélioration de l’image de l’entreprise (opérations modernes et efficaces) et une plus grande flexibilité opérationnelle.
7.4. Conclusion
Pour optimiser la rentabilité et garantir un retour sur investissement élevé sur une ligne de conditionnement de bobines d'acier, une approche globale est nécessaire. Elle implique une planification initiale et un choix d'équipements rigoureux, une gestion opérationnelle rigoureuse visant à minimiser les déchets et les temps d'arrêt, une maintenance efficace et un suivi continu des performances par rapport aux objectifs financiers. En analysant minutieusement les coûts, en mettant en œuvre des stratégies d'efficacité et en évaluant rigoureusement le retour sur investissement à l'aide d'indicateurs financiers appropriés, les fabricants peuvent garantir que leurs opérations de conditionnement sont non seulement fonctionnelles, mais aussi financièrement solides et contribuent significativement à la réussite globale de l'entreprise. La dernière section se penchera sur les tendances futures qui façonneront ce processus industriel crucial.
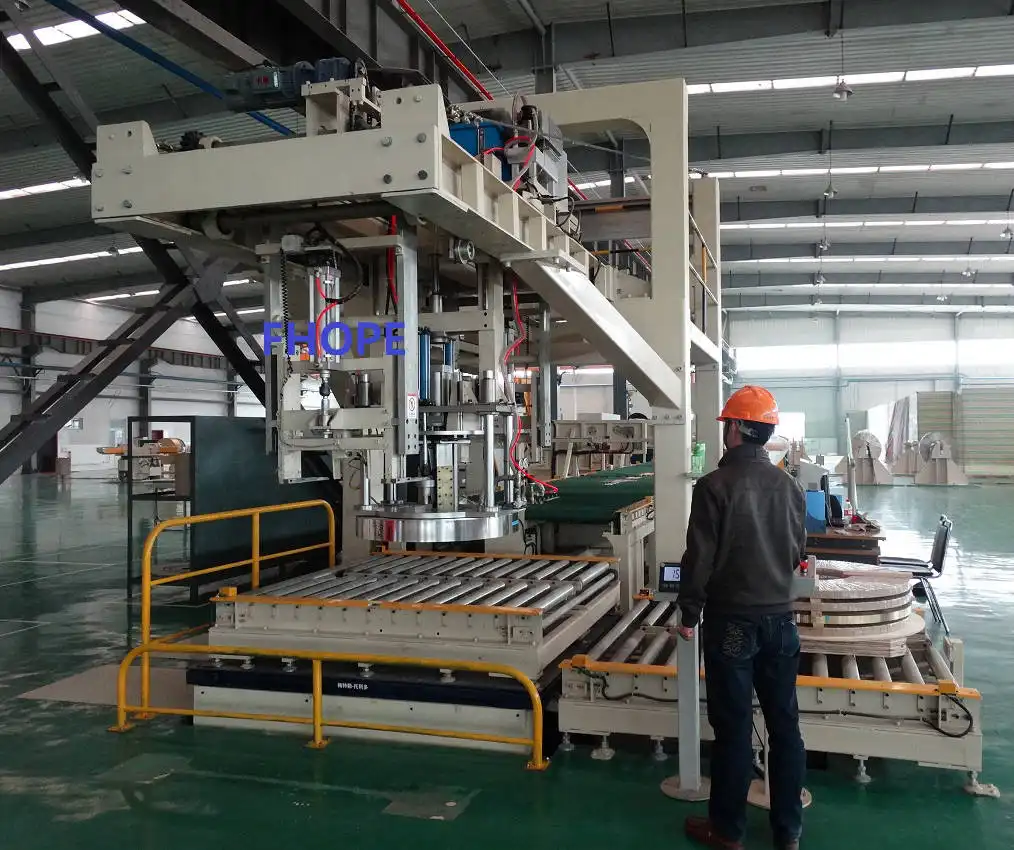
8. L'avenir de l'emballage des bobines d'acier : tendances et technologies émergentes
L'industrie de l'emballage des bobines d'acier se trouve à un tournant, portée par la convergence des innovations technologiques, les exigences croissantes en matière d'efficacité et de durabilité, et le potentiel transformateur des données. À l'avenir, plusieurs tendances clés et technologies émergentes sont sur le point de redéfinir la manière dont les bobines d'acier sont emballées, manipulées et suivies. Cette dernière section explore le paysage futur, en mettant en lumière les innovations qui façonneront la prochaine génération de systèmes d'emballage des bobines d'acier.
8.1. Hyper-automatisation et systèmes intelligents
L’automatisation deviendra encore plus sophistiquée, intégrée et intelligente.
- Optimisation basée sur l'IA : Au-delà de la maintenance prédictive, l'IA optimisera de plus en plus les paramètres d'emballage (modèles d'emballage, placement/tension des sangles) en temps réel en fonction des caractéristiques spécifiques des bobines (dimensions, qualité, sensibilité de surface détectée par les capteurs) et des exigences de destination, garantissant une protection optimale avec une utilisation minimale de matériaux.
- Opérations autonomes : Attendez-vous à des lignes plus autonomes nécessitant une surveillance humaine minimale. Cela comprend des machines à réglage automatique, des routines de dépannage automatisées et l'intégration avec les AGV/AMR pour un flux de matériaux de bout en bout, de la production à l'entreposage/expédition, sans intervention manuelle.
- Systèmes de robotique et de vision améliorés : Les robots gagneront en agilité et en adaptabilité, capables d'effectuer une plus grande variété de tâches. Les systèmes de vision pilotés par l'IA offriront des capacités d'inspection plus sophistiquées, identifiant les défauts subtils et garantissant une qualité d'emballage quasi parfaite.
8.2. Écosystèmes centrés sur les données (IIoT et jumeaux numériques)
Les données seront l’élément vital des futures opérations d’emballage, rendues possibles par une connectivité omniprésente.
- Intégration IIoT omniprésente : Presque tous les composants de la ligne d'emballage seront équipés de capteurs et connectés, générant de vastes quantités de données sur les performances, l'état et le flux de matériaux.
- Analyses avancées et plateformes cloud : Les plateformes basées sur le cloud regrouperont et analyseront les données de plusieurs lignes, voire de plusieurs usines, fournissant ainsi des informations plus approfondies sur les goulots d'étranglement des performances, permettant l'analyse comparative et facilitant les stratégies d'optimisation au niveau de l'entreprise.
- Jumeaux numériques : La création de répliques virtuelles (jumeaux numériques) de la ligne d'emballage physique permettra aux fabricants de simuler les changements, de tester de nouvelles configurations, d'optimiser les paramètres et de former les opérateurs dans un environnement virtuel sans risque avant de mettre en œuvre les changements sur la ligne réelle.
- Blockchain pour la traçabilité de la chaîne d'approvisionnement : Pour les bobines de grande valeur ou les industries réglementées, la technologie blockchain pourrait fournir un enregistrement immuable du parcours de la bobine, y compris les détails de l'emballage et les données du capteur (par exemple, la température, les chocs), améliorant ainsi la sécurité et la transparence.
8.3. La durabilité comme moteur essentiel
La responsabilité environnementale influencera de plus en plus les choix technologiques et matériels.
- Matériaux de l'économie circulaire : Une attention accrue est portée à l'utilisation de matériaux d'emballage (films, sangles) à forte teneur en matières recyclées et à la conception d'emballages faciles à démonter et à recycler sur place. Le développement de systèmes en circuit fermé pour les matériaux d'emballage pourrait émerger.
- Matériaux biodégradables et biosourcés : Innovation continue dans les matériaux VCI et d'emballage biodégradables qui offrent des performances comparables aux plastiques traditionnels mais avec un impact environnemental nettement inférieur.
- Technologies de réduction des matériaux : Développement continu de films ultra-minces et à haute résistance et de techniques d'emballage/cerclage optimisées pilotées par l'IA pour minimiser la quantité absolue de matériau utilisée par emballage.
- Récupération d'énergie et machines ultra-efficaces : Intégration de systèmes et de conceptions de récupération d’énergie qui réduisent considérablement l’empreinte énergétique des opérations d’emballage, évoluant potentiellement vers des systèmes neutres en énergie dans certains cas.
8.4. Systèmes modulaires, flexibles et évolutifs
Les lignes de conditionnement devront s’adapter rapidement aux demandes changeantes du marché.
- Conception modulaire: Équipement conçu comme des modules interchangeables (par exemple, différents types d'emballeuses, de cerclages, d'unités d'étiquetage) qui peuvent être facilement ajoutés, supprimés ou reconfigurés pour adapter les capacités de la ligne aux nouveaux produits ou aux exigences de capacité.
- Flexibilité accrue : Systèmes capables de gérer une gamme plus large de tailles de bobines, de poids et de spécifications d'emballage avec une configuration ou un réglage manuel minimal, facilités par la robotique et les réglages de paramètres pilotés par l'IA.
- Évolutivité: Conceptions permettant des augmentations de capacité progressives en ajoutant des modules parallèles ou en mettant à niveau ceux existants sans nécessiter un remplacement complet de la ligne.
8.5. Collaboration homme-machine améliorée
À mesure que l’automatisation augmente, le rôle humain évoluera vers la supervision, l’optimisation et la gestion des exceptions.
- IHM avancées et réalité augmentée (RA) : Des interfaces plus intuitives, intégrant potentiellement des superpositions AR qui fournissent aux opérateurs des instructions en temps réel, des informations de diagnostic ou des conseils de maintenance directement sur leur vue de l'équipement.
- Intégration Cobot : Adoption plus large des cobots pour les tâches nécessitant un mélange d’automatisation et de dextérité ou de jugement humain, créant des postes de travail hybrides plus sûrs et plus ergonomiques.
8.6. Conclusion : Accepter la transformation
L'avenir du conditionnement des bobines d'acier promet des systèmes nettement plus intelligents, performants, adaptables, durables et basés sur les données que leurs homologues actuels. Des technologies comme l'IA, l'IIoT, la robotique avancée et les matériaux innovants ne constituent pas de simples améliorations progressives, mais des catalyseurs de transformations fondamentales. Les fabricants qui adoptent proactivement ces changements, investissent stratégiquement dans les nouvelles technologies et favorisent une culture d'adaptation continue seront les mieux placés pour prospérer. En tirant parti de ces avancées, ils pourront optimiser leurs opérations, réduire leur impact environnemental, renforcer la protection des produits et répondre aux exigences de plus en plus complexes du marché mondial de l'acier, consolidant ainsi leur avantage concurrentiel pour les années à venir.

Obtenez votre meilleure solution !
- Temps d'un cycle: Temps total nécessaire pour emballer une bobine d'acier, du chargement sur la ligne au déchargement du colis fini. La réduction du temps de cycle augmente directement le potentiel de production.
- Débit: Nombre de bobines emballées avec succès par unité de temps (par exemple, bobines par heure, bobines par équipe). Il s'agit d'une mesure essentielle de la productivité d'une ligne.
- Efficacité globale de l'équipement (OEE) : Un indicateur complet pour les lignes automatisées, calculé selon le ratio Disponibilité x Performance x Qualité. L'OEE offre une vision globale de l'efficacité, prenant en compte les temps d'arrêt, les pertes de vitesse et les taux de défauts.
- Analyse des temps d'arrêt : Suivi de la fréquence, de la durée et des causes des arrêts de ligne (par exemple, pannes d'équipement, changements de matériaux, manque de bobines, interruptions d'un opérateur). Il est essentiel de minimiser les temps d'arrêt imprévus.
- Taux de consommation de matériaux : Mesure de la quantité de film d'emballage, de cerclage, d'étiquettes et d'autres consommables utilisés par bobine ou par tonne d'acier. Optimiser cette mesure permet de réduire les coûts et les déchets.
- Efficacité du travail : Pour les lignes manuelles ou semi-automatisées, suivi des bobines conditionnées par heure de travail.
4.2. Bonnes pratiques applicables aux lignes manuelles et automatisées
Certains principes améliorent l’efficacité quel que soit le niveau d’automatisation :
- Normaliser les procédures de travail (SOP) : Élaborez des procédures claires et documentées pour toutes les tâches d'emballage, y compris la configuration, l'exploitation, la manutention, les contrôles qualité et les changements de format. La cohérence réduit les erreurs et améliore la rapidité.
- Programmes de formation efficaces : Assurez-vous que tout le personnel (opérateurs, personnel de maintenance) est parfaitement formé au fonctionnement des équipements, aux procédures opérationnelles standard (SOP), aux protocoles de sécurité et aux techniques de dépannage de base. La formation polyvalente peut améliorer la flexibilité.
- Optimiser la disposition des lignes et le flux de travail : Concevez l'aménagement physique de manière à minimiser la distance de déplacement des bobines, à éliminer les goulots d'étranglement et à assurer une circulation fluide entre les stations. Prévoyez un espace suffisant pour un fonctionnement et un stockage des matériaux en toute sécurité.
- Mettre en œuvre les principes 5S : Appliquez les méthodes de tri, de rangement, de nettoyage, de standardisation et de maintenance pour maintenir un espace de travail propre, organisé et efficace. Cela réduit les temps de recherche, améliore la sécurité et met en évidence les problèmes potentiels.
- Gestion efficace du matériel : Assurez la disponibilité rapide des matériaux d'emballage adéquats. Mettez en œuvre des stratégies telles que le stock juste-à-temps (JAT) ou les systèmes Kanban pour les consommables afin d'éviter les arrêts de production dus à des pénuries de matériaux. Entretenez de solides relations avec les fournisseurs.
4.3. Meilleures pratiques spécifiques à l'efficacité de l'emballage manuel
- Conception ergonomique du poste de travail : Aménagez les postes de travail de manière à minimiser les efforts physiques. Utilisez des plateformes réglables en hauteur, des tapis antifatigue et placez les outils et le matériel à portée de main pour réduire les flexions, les étirements et la fatigue.
- Utiliser les outils d’assistance : Utilisez des outils tels que des banderoleuses manuelles motorisées, des tendeurs de sangles ergonomiques et des aides au levage lorsque cela est possible pour réduire l’effort physique et améliorer la vitesse.
- Rotation des tâches : Faites tourner les travailleurs entre différentes tâches pour réduire la monotonie et le risque de blessures dues aux efforts répétitifs, contribuant ainsi à maintenir la vigilance et la productivité.
- Directives claires sur l'utilisation des matériaux : Former les travailleurs sur la quantité optimale d’emballage/de sangle à utiliser par type de bobine afin de minimiser les déchets tout en assurant une protection adéquate.
4.4. Meilleures pratiques spécifiques à l'efficacité de l'emballage automatisé
- Optimiser les paramètres de la machine : Vérifiez et ajustez régulièrement les paramètres de la machine (par exemple, la vitesse de rotation de l'emballage, le pourcentage de pré-étirement du film, la tension de la sangle, la vitesse du convoyeur) pour chaque type de bobine afin de maximiser la vitesse et de minimiser l'utilisation de matériaux sans compromettre la qualité.
- Mettre en œuvre une maintenance préventive (MP) robuste : Respectez scrupuleusement un programme de maintenance préventive planifié, comprenant les inspections, la lubrification, le nettoyage et le remplacement des pièces d'usure. Cela minimise les pannes imprévues, prolonge la durée de vie des équipements et maintient des performances optimales. Envisagez la maintenance prédictive (PdM) à l'aide de capteurs, si possible.
- Minimiser les temps de changement (SMED) : Si vous manipulez des bobines de tailles et de types différents, appliquez les principes du changement d'outil en une minute (SMED) pour optimiser les changements. Utilisez des mécanismes de démontage rapide, des réglages prédéfinis et des procédures efficaces pour réduire les temps morts. Planifiez les cycles de production de manière à minimiser la fréquence des changements.
- Tirez parti des fonctionnalités d'automatisation : Utilisez des fonctionnalités telles que la détection automatique des pannes, les diagnostics IHM et l'enregistrement des données de performance pour identifier et résoudre rapidement les problèmes. Formez les opérateurs à l'interprétation des retours système.
- Assurer le bon fonctionnement du capteur : Nettoyez et vérifiez régulièrement l'alignement des cellules photoélectriques et des autres capteurs, car les capteurs sales ou mal alignés sont des causes courantes d'arrêts de ligne.
4.5. Culture d’amélioration continue
- Évaluations régulières des performances : Organisez des réunions régulières avec les opérateurs, la maintenance et la direction pour examiner les indicateurs clés de performance, discuter des défis et réfléchir à des idées d'amélioration.
- Analyse des causes profondes (RCA) : Lorsque des inefficacités ou des défaillances surviennent, effectuez une analyse RCA approfondie (par exemple, en utilisant des diagrammes en arête de poisson ou des 5 pourquoi) pour identifier les problèmes sous-jacents plutôt que de simplement traiter les symptômes.
- Encouragez les commentaires des employés : Favorisez un environnement dans lequel les opérateurs se sentent habilités à suggérer des améliorations, car ils ont souvent les meilleures connaissances sur les obstacles opérationnels quotidiens.
- Analyse comparative et adoption des meilleures pratiques : Restez informé des tendances et des technologies du secteur. Comparez vos performances à celles d'entreprises similaires, lorsque cela est possible.
4.6. Conclusion
Optimiser l'efficacité d'une ligne d'emballage de bobines d'acier est un effort continu qui implique une planification rigoureuse, une application rigoureuse des meilleures pratiques, une utilisation efficace des technologies et un engagement envers l'amélioration continue. En se concentrant sur les indicateurs clés, en standardisant les processus, en entretenant les équipements avec diligence, en gérant judicieusement les matériaux et en favorisant l'engagement des équipes, les fabricants peuvent considérablement améliorer leur productivité, réduire leurs coûts d'exploitation et garantir que leurs opérations d'emballage contribuent positivement à leurs résultats. Nous explorons ensuite les innovations technologiques prometteuses qui renforcent l'efficacité et les capacités dans ce domaine.
5. Innovations technologiques qui façonnent l'emballage des bobines d'acier
Le secteur de l'emballage des bobines d'acier est en constante évolution, porté par des avancées technologiques rapides visant à accroître l'efficacité, à renforcer la sécurité, à améliorer la protection des produits, à intégrer les données et à promouvoir la durabilité. Se tenir au courant de ces innovations est crucial pour les fabricants qui souhaitent conserver un avantage concurrentiel. Cette section explore les technologies et tendances de pointe qui transforment actuellement les systèmes d'emballage des bobines d'acier.
5.1. Automatisation avancée, robotique et IA
L’automatisation va au-delà de la simple mécanisation vers des systèmes intelligents capables d’effectuer des tâches adaptatives et complexes.
- Intégration robotique : Les robots industriels (par exemple, les robots à bras articulés) sont de plus en plus utilisés pour des tâches nécessitant une grande précision, une grande vitesse ou une grande flexibilité, telles que la manutention de bobines (chargement/déchargement), le placement précis de protections de bord, des modèles de cerclage complexes et la palettisation de bobines emballées.
- Robots collaboratifs (Cobots) : Conçus pour travailler en toute sécurité aux côtés des humains sans protection importante, les cobots peuvent aider les opérateurs dans des tâches physiquement exigeantes ou répétitives comme la manutention de matériaux ou le positionnement d'outils, alliant les avantages de l'automatisation à la surveillance et à la flexibilité humaines.
- Intelligence artificielle (IA) et apprentissage automatique (ML) :
- Maintenance prédictive (PdM) : Les algorithmes d'IA analysent les données des capteurs (vibrations, température, consommation d'énergie) pour prédire les pannes potentielles de l'équipement avant qu'elles ne se produisent, permettant une planification proactive de la maintenance, minimisant les temps d'arrêt imprévus et prolongeant la durée de vie de la machine.
- Optimisation du processus: Les modèles ML peuvent analyser les données de performances historiques pour identifier les paramètres optimaux de la machine (par exemple, la tension de l'enroulement, le placement de la sangle) pour différents types de bobines et conditions environnementales, en ajustant automatiquement les paramètres pour une efficacité maximale et un gaspillage de matériaux minimal.
- Systèmes de vision : Les systèmes de vision artificielle alimentés par l'IA peuvent inspecter les bobines à la recherche de défauts avant l'emballage, vérifier l'application correcte de l'emballage et du cerclage et lire les codes de suivi, améliorant ainsi le contrôle qualité.
- Lignes entièrement intégrées et autonomes : La tendance est à l'intégration transparente de toutes les étapes d'emballage (emballage, cerclage, étiquetage, pesage, convoyage, palettisation) contrôlées par un système centralisé, minimisant les points de contact manuels et maximisant le rendement. Les véhicules à guidage automatique (AGV) ou les robots mobiles autonomes (AMR) peuvent assurer le transport des bobines vers et depuis la ligne.
5.2. Innovations dans les matériaux d'emballage
Les progrès de la science des matériaux conduisent à des solutions d’emballage plus efficaces, plus efficientes et plus durables.
- Films étirables haute performance : La nanotechnologie et l'extrusion multicouche créent des films plus fins et plus résistants, offrant une meilleure résistance à la perforation, une meilleure rétention des charges et une meilleure transparence. Les films pré-étirés réduisent la consommation de matière tout en garantissant un emballage sûr.
- Technologie avancée VCI (inhibiteur de corrosion volatil) : Les nouvelles formules VCI offrent une protection multi-métaux plus durable. Parmi les innovations, on trouve des émetteurs VCI intégrés directement dans les films ou papiers étirables, offrant une protection anticorrosion plus efficace et plus constante, particulièrement cruciale pour les exportations. Certains sont en voie de devenir biodégradables.
- Cerclage renforcé et durable : Le cerclage en PET haute résistance continue de gagner du terrain face à l'acier grâce à sa sécurité, sa recyclabilité et sa résistance aux facteurs environnementaux. Les développements se concentrent sur l'augmentation de la résistance à la traction et l'utilisation de matériaux recyclés. Les cerclages composites offrent des propriétés uniques alliant résistance et flexibilité.
- Alternatives écologiques : Les recherches sur les films et papiers biodégradables et compostables (par exemple, à base de PLA) se poursuivent, motivées par les réglementations environnementales et les objectifs de développement durable des entreprises. Des solutions d'emballage à base de papier sont également étudiées comme alternatives au plastique.
5.3. Systèmes d'emballage intelligents et Internet industriel des objets (IIoT)
La connectivité et les données transforment les lignes de conditionnement en actifs intelligents et axés sur les données.
- Capteurs compatibles IIoT : Les machines équipées de capteurs collectent en continu des données sur les paramètres opérationnels (vitesse, tension, température, vibrations), la consommation de matériaux et l'état de la machine.
- Surveillance et tableaux de bord en temps réel : Les données sont transmises sans fil aux IHM, aux systèmes SCADA ou aux plates-formes cloud, offrant aux opérateurs et aux gestionnaires une visibilité en temps réel sur les performances de la ligne, l'OEE et les problèmes potentiels via des tableaux de bord intuitifs.
- Diagnostic et assistance à distance : La connectivité IIoT permet aux fournisseurs d'équipements de diagnostiquer les problèmes à distance, de mettre à jour les logiciels et de fournir une assistance technique plus rapide, réduisant ainsi les temps d'arrêt.
- Intégration avec les systèmes MES/ERP : L'échange de données transparent entre la ligne d'emballage et les systèmes commerciaux de niveau supérieur permet un traitement automatisé des commandes, un suivi précis des stocks, un enregistrement des données de qualité et une gestion rationalisée de la chaîne d'approvisionnement.
- Étiquetage et suivi intelligents : Les étiquettes RFID ou les codes-barres avancés intégrés à la plate-forme IIoT offrent une traçabilité améliorée des bobines individuelles tout au long de la chaîne d'approvisionnement, offrant des données précieuses sur les conditions de transit et de manutention.
5.4. Accent sur l'efficacité énergétique et la durabilité
- Conception de machines économes en énergie : Les fabricants intègrent des composants économes en énergie tels que des moteurs à haut rendement, des variateurs de fréquence (VFD), des systèmes de freinage régénératif et des modes de mise hors tension intelligents pendant les périodes d'inactivité afin de réduire la consommation énergétique globale et l'empreinte carbone de la ligne.
- Systèmes d'utilisation optimisée des matériaux : Les technologies qui contrôlent avec précision l’étirement du film et la tension de la sangle permettent non seulement de réduire les coûts de matériaux, mais contribuent également à la durabilité en réduisant la consommation de ressources et la production de déchets.
- Intégration de la réduction des déchets et du recyclage : Les systèmes conçus pour minimiser les déchets lors du chargement et des changements de matériaux, ainsi que les solutions intégrées pour la collecte et le traitement des matériaux recyclables (comme les restes de sangles en PET), soutiennent les principes de l'économie circulaire.
5.5. Conclusion
Le rythme de l'innovation technologique dans le domaine du conditionnement des bobines d'acier s'accélère. Adopter l'automatisation avancée, l'IA, des matériaux plus intelligents, la connectivité IIoT et des pratiques durables n'est plus une option, mais une nécessité pour les fabricants qui souhaitent améliorer leur efficacité, leur qualité, leur sécurité et répondre à l'évolution des exigences du marché. Ensemble, ces technologies promettent un avenir d'opérations de conditionnement de bobines d'acier hautement optimisées, riches en données, flexibles et respectueuses de l'environnement. Le chapitre suivant abordera les aspects critiques de la sécurité et de la conformité réglementaire dans ce contexte technologique.
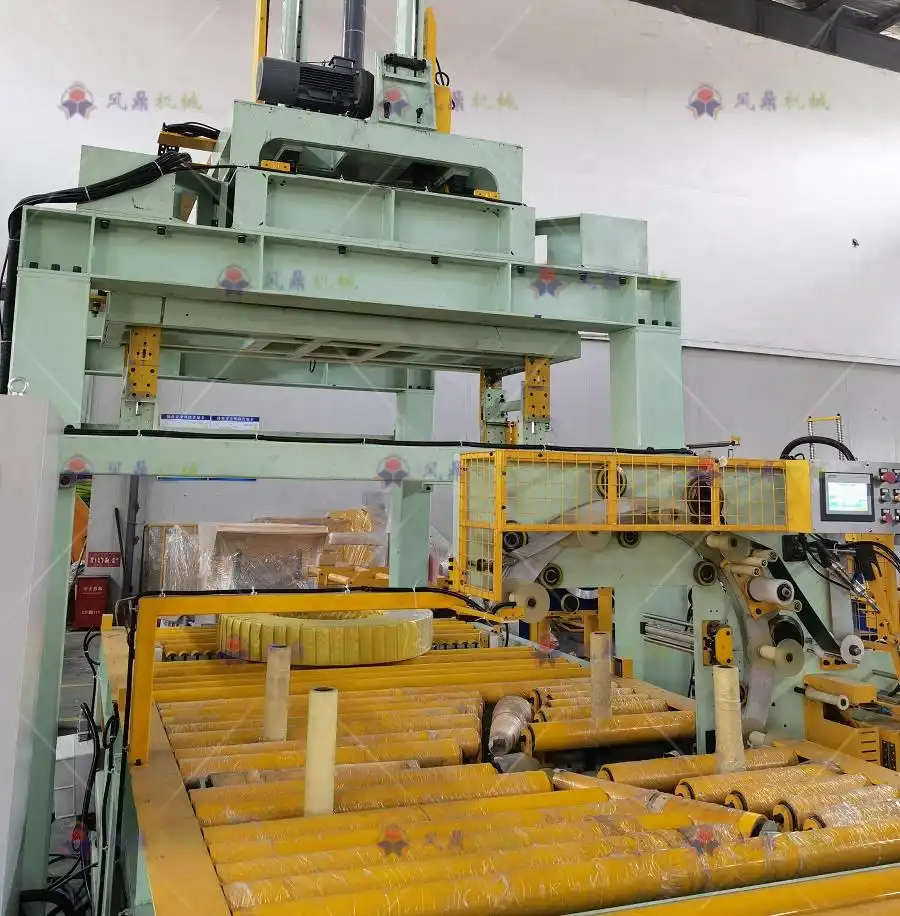
6. Considérations de sécurité et conformité dans l'emballage des bobines d'acier
La sécurité est un impératif dans tout environnement industriel, et les opérations de conditionnement de bobines d'acier présentent des risques spécifiques en raison du poids important des bobines, de la présence de machines lourdes et de la nature des matériaux manipulés. Assurer un environnement de travail sûr est non seulement une obligation morale et légale, mais aussi crucial pour maintenir la continuité des opérations, protéger les actifs de valeur et maîtriser les coûts liés aux accidents et aux temps d'arrêt. De plus, le strict respect des normes industrielles et des réglementations gouvernementales en vigueur est obligatoire. Cette section présente les principales considérations de sécurité et les exigences de conformité pour les lignes de conditionnement de bobines d'acier.
6.1. Identification des principaux risques pour la sécurité
Comprendre les dangers potentiels est la première étape pour les atténuer. Les risques courants incluent :
- Blessures par écrasement et impact : En raison de leur poids important, la chute ou le déplacement des bobines présentent de graves risques d'écrasement. Le personnel peut également être heurté par des bobines en mouvement sur des convoyeurs ou des équipements de manutention.
- Points d'enchevêtrement et de pincement : Les pièces mobiles des machines d'emballage, des têtes de cerclage, des convoyeurs et des bras robotisés créent des risques d'enchevêtrement ou de pincement si une protection appropriée n'est pas en place.
- Troubles musculo-squelettiques (TMS) : Les tâches de manutention manuelle, même peu fréquentes, comme le chargement de matériaux, le déblocage de bourrages ou l'aide au positionnement, peuvent entraîner des foulures et des entorses si les principes ergonomiques sont ignorés.
- Lacérations et perforations : Les bords tranchants des bobines d’acier, des matériaux de cerclage (en particulier les sangles en acier) et des outils de coupe présentent des risques de coupure.
- Glissades, trébuchements et chutes : Les déversements d’huile ou de graisse, les débris provenant des matériaux d’emballage, les surfaces inégales ou les câbles mal gérés peuvent entraîner des chutes.
- Risques électriques : Un entretien inapproprié ou un câblage endommagé sur un équipement automatisé présente des risques de choc électrique.
6.2. Meilleures pratiques pour garantir la sécurité
Une approche multidimensionnelle est nécessaire pour créer et maintenir un environnement d’emballage sûr.
- Évaluations globales des risques : Effectuer régulièrement des évaluations approfondies des risques de l’ensemble de la ligne de conditionnement et des tâches associées pour identifier les dangers et évaluer les mesures de contrôle existantes.
- Contrôles d'ingénierie (élimination/substitution) :
- Donnez la priorité à l’automatisation pour éliminer les tâches de manutention manuelle dangereuses.
- Utiliser des protections de machines appropriées (protections fixes, protections interverrouillées, rideaux lumineux, tapis de sécurité) pour empêcher l'accès aux pièces mobiles dangereuses. S'assurer que les protections sont conformes aux normes en vigueur (par exemple, ISO 13857).
- Intégrer des composants et des systèmes de contrôle de sécurité (par exemple, des automates programmables de sécurité, des arrêts d'urgence) conçus conformément à des normes telles que la norme ISO 13849-1.
- Concevez les postes de travail de manière ergonomique pour minimiser la tension.
- Remplacez les matériaux dangereux lorsque cela est possible (par exemple, l’utilisation de sangles en PET au lieu de sangles en acier peut réduire les risques de coupure).
- Contrôles administratifs :
- Développer et appliquer des procédures de travail sécuritaires (SWP) strictes pour toutes les tâches, y compris l’exploitation, la maintenance et le dépannage.
- Mettre en œuvre des procédures de verrouillage et d'étiquetage rigoureuses pour les activités de maintenance et d'entretien afin d'éviter tout démarrage intempestif des machines. S'assurer que le personnel autorisé est correctement formé.
- Offrir à tous les employés une formation complète et spécifique à chaque tâche, incluant la reconnaissance des dangers, l'utilisation appropriée des équipements, les procédures d'urgence et la sécurité routière. Organiser régulièrement des formations de remise à niveau.
- Signalisation claire indiquant les dangers, les EPI requis et les procédures de sécurité.
- Bonnes pratiques d’entretien ménager (5S) pour éviter les glissades, les trébuchements et les chutes.
- Équipement de protection individuelle (EPI): Exiger et fournir un EPI approprié en fonction de l'évaluation des risques, qui comprend généralement :
- Casques
- Lunettes de sécurité ou écrans faciaux
- Gants résistants aux coupures
- Bottes de sécurité à embout d'acier
- Vêtements haute visibilité (si vous travaillez à proximité d'équipements mobiles)
- Inspections et entretien réguliers : Assurez-vous que les dispositifs de sécurité (arrêts d'urgence, verrouillages, protections) sont régulièrement inspectés, testés et maintenus en bon état de fonctionnement dans le cadre du programme de maintenance préventive.
6.3. Conformité aux normes et réglementations
Le respect des normes légales et sectorielles est crucial. Les principaux organismes de réglementation et normes sont :
- Administration de la sécurité et de la santé au travail (OSHA) (États-Unis) : Établit et applique les normes de sécurité sur le lieu de travail, y compris les réglementations spécifiques pour la protection des machines (29 CFR 1910.212), le contrôle de l'énergie dangereuse (LOTO - 29 CFR 1910.147), la manutention des matériaux et les EPI.
- Directive européenne relative aux machines (UE) : Impose des exigences essentielles de santé et de sécurité (EESS) pour les machines mises sur le marché de l'UE. La conformité implique souvent le respect de normes harmonisées (par exemple, EN ISO 12100 pour l'évaluation des risques, EN ISO 13849 pour les systèmes de contrôle relatifs à la sécurité). Le marquage CE est requis.
- Organisation internationale de normalisation (ISO): Élabore des normes reconnues mondialement en matière de sécurité des machines, notamment :
- ISO 12100 : Sécurité des machines — Principes généraux de conception — Appréciation et réduction des risques.
- ISO 13849 : Sécurité des machines — Parties des systèmes de commande relatives à la sécurité.
- ISO 13857 : Sécurité des machines — Distances de sécurité pour éviter que les membres supérieurs et inférieurs n'atteignent les zones dangereuses.
- Réglementations nationales et locales : Certains pays ou régions peuvent avoir des réglementations de sécurité supplémentaires qui doivent être respectées.
6.4. Favoriser une culture de sécurité
Au-delà des règles et des procédures, il est essentiel de créer une culture de sécurité forte où la sécurité est prioritaire pour tous, de la direction aux travailleurs de première ligne.
- Engagement de la direction : Les dirigeants doivent démontrer de manière visible leur engagement envers la sécurité par l’allocation des ressources, l’application des politiques et la participation active.
- Implication des employés : Encouragez les travailleurs à signaler les dangers, à suggérer des améliorations en matière de sécurité et à participer aux comités ou audits de sécurité.
- Rapport d'incident et enquête : Mettre en place un système non punitif de signalement de tous les incidents et quasi-accidents. Mener des enquêtes approfondies pour identifier les causes profondes et mettre en œuvre des mesures correctives afin d'éviter toute récidive.
- Amélioration continue: Considérez la sécurité comme un processus continu. Examinez régulièrement les performances en matière de sécurité, mettez à jour les évaluations des risques et adaptez les procédures en fonction des nouvelles informations ou des changements opérationnels.
6.5. Conclusion
La sécurité et la conformité sont essentielles à la réussite des opérations de conditionnement de bobines d'acier. En identifiant proactivement les risques, en mettant en œuvre des contrôles techniques et administratifs rigoureux, en garantissant le respect des réglementations, en dispensant des formations complètes et en développant une solide culture de la sécurité, les fabricants peuvent protéger leurs employés, prévenir les perturbations coûteuses et opérer de manière responsable et durable. Les implications financières et le retour sur investissement de ces systèmes seront abordés ci-après.
7. Analyse de la rentabilité et du retour sur investissement des lignes de conditionnement de bobines d'acier
La mise en place ou la modernisation d'une ligne de conditionnement de bobines d'acier représente un investissement financier important. Par conséquent, une analyse approfondie de la rentabilité et une compréhension claire du retour sur investissement (ROI) potentiel sont essentielles pour justifier l'investissement et garantir que le système contribue positivement à la santé financière de l'entreprise. Cette section examine les différents éléments de coût, les stratégies d'amélioration de la rentabilité et les méthodes d'évaluation du retour sur investissement des investissements dans le conditionnement de bobines d'acier.
7.1. Principaux éléments de coût
Une analyse complète des coûts doit prendre en compte à la fois l’investissement initial et les dépenses opérationnelles courantes.
- Dépenses en capital (CapEx) :
- Achat d'équipement : Le coût principal comprend les machines d'emballage, les systèmes de cerclage, les convoyeurs, les plateaux tournants, les basculeurs, les dispositifs de sécurité, les systèmes de contrôle (API, IHM) et potentiellement la robotique ou les AGV. Les lignes automatisées ont des dépenses d'investissement nettement supérieures à celles des installations manuelles.
- Installation et mise en service: Coûts associés à la préparation du site, à l’installation mécanique et électrique, à l’intégration du système, à la programmation et aux tests de démarrage.
- La formation Coûts de formation initiale des opérateurs et du personnel de maintenance sur le nouvel équipement.
- Dépenses opérationnelles (OpEx) :
- La main d'oeuvre: Salaires, avantages sociaux et frais généraux pour les opérateurs, le personnel de maintenance et les superviseurs. L'automatisation réduit considérablement les coûts de main-d'œuvre directe des opérateurs par rapport aux lignes manuelles.
- Matériaux consommables : Coûts récurrents pour le film étirable, les matériaux VCI, le cerclage (acier ou PET), les joints/clips, les étiquettes, l'encre, les protections de bord, etc.
- Énergie: Consommation électrique des moteurs, des radiateurs (pour l'étanchéité), des commandes, de l'éclairage, etc.
- Entretien et pièces de rechange : Coûts de l’entretien préventif de routine, des réparations, des pièces de rechange et des contrats de service potentiels.
- Coûts des temps d'arrêt : Perte de revenus de production et coûts associés lorsque la ligne est arrêtée de manière inattendue.
- Coûts indirects:
- Espace au sol: Coût d'opportunité ou coût de location de l'espace d'usine occupé par la ligne.
- Traitement des déchets: Coûts associés à l’élimination des déchets ou des rebuts d’emballage.
- Assurance: Les primes sont potentiellement affectées par les dossiers de sécurité et la valeur de l’équipement.
- Coûts de la qualité : Coûts liés aux produits endommagés en raison d'un emballage inadéquat (reprise, rebut, réclamations clients).
7.2. Stratégies d'amélioration de la rentabilité
L’optimisation des coûts implique de prendre en compte plusieurs facteurs tout au long du cycle de vie du système.
- Automatisation de la bonne taille : Choisissez un niveau d'automatisation adapté au volume et à la complexité de la production. Sur-automatiser une ligne à faible volume peut ne pas offrir un bon retour sur investissement, tandis que sous-automatiser une ligne à volume élevé peut entraîner des coûts de main-d'œuvre élevés et des goulots d'étranglement.
- Optimisation de l'utilisation des matériaux :
- Utilisez des systèmes automatisés avec un contrôle précis du pré-étirage et de la tension du film pour minimiser la consommation de film par bobine.
- Sélectionnez le matériau de cerclage le plus rentable (par exemple, PET ou acier) qui répond aux exigences de performance.
- Évaluer et tester régulièrement de nouveaux matériaux d’emballage potentiellement plus efficaces ou plus rentables.
- Minimiser les déchets lors du chargement et des changements de matériaux.
- Maximiser l’efficacité énergétique :
- Spécifiez des composants économes en énergie (moteurs, variateurs) lors de l’achat d’équipements.
- Mettre en œuvre des modes d’économie d’énergie pendant les périodes d’inactivité.
- Assurer un entretien adéquat (par exemple, moteurs propres, pièces lubrifiées) pour éviter une consommation d'énergie accrue.
- Mise en œuvre de stratégies de maintenance efficaces :
- Un programme de maintenance préventive (MP) robuste est essentiel pour minimiser les temps d’arrêt imprévus coûteux et prolonger la durée de vie de l’équipement.
- Envisagez les technologies de maintenance prédictive (PdM) (analyse des vibrations, imagerie thermique, analyse d’huile) pour anticiper les pannes et planifier efficacement les réparations.
- Maintenir un inventaire adéquat de pièces de rechange critiques pour accélérer les réparations.
- Réduction des temps d'arrêt : Suivre minutieusement les causes des arrêts et mettre en œuvre des mesures correctives. Optimiser les procédures de changement de production (SMED). Garantir un approvisionnement fiable de la ligne en bobines et en matériaux.
- Améliorer l'efficacité du travail : Proposez des formations efficaces, des procédures opérationnelles standard claires et des outils/postes de travail ergonomiques. Utilisez l'automatisation pour réaffecter la main-d'œuvre à des tâches à plus forte valeur ajoutée.
7.3. Évaluation du retour sur investissement (ROI)
L'analyse du retour sur investissement permet de déterminer la viabilité financière d'un investissement dans une ligne de conditionnement nouvelle ou modernisée. Elle compare les bénéfices financiers nets générés par l'investissement à son coût total.
a. Méthodes de calcul
- Retour sur investissement simple :
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Le gain comprend généralement des économies annuelles de main-d’œuvre, de matériaux, une réduction des dommages, ainsi qu’une augmentation potentielle des revenus grâce à un débit plus élevé). - Période de récupération:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Indique la rapidité avec laquelle l’investissement initial est récupéré. - Valeur actualisée nette (VAN) : Il prend en compte la valeur temporelle de l'argent en actualisant les flux de trésorerie futurs à leur valeur actuelle. Une VAN positive indique généralement un investissement rentable.
- Taux de rendement interne (TRI) : Taux d'actualisation auquel la VAN de l'investissement est nulle. Si le TRI dépasse le taux de rendement requis par l'entreprise, le projet est généralement considéré comme acceptable.
b. Facteurs clés influençant le retour sur investissement
- Économies de coûts de main d’œuvre : Un moteur principal du retour sur investissement de l’automatisation.
- Augmentation du débit : Une capacité de production plus élevée peut entraîner une augmentation du chiffre d’affaires.
- Réduction des coûts des matériaux : Économies grâce à une utilisation optimisée du film/de la sangle.
- Qualité améliorée / Dégâts réduits : Réduisez les coûts associés aux réclamations pour dommages aux produits, aux retouches ou aux rebuts.
- Sécurité renforcée : Réduction des coûts liés aux accidents (LTA, primes d’assurance, amendes potentielles).
- Durée de vie et fiabilité de l'équipement : Un équipement durable et fiable génère des rendements sur une période plus longue.
c. Avantages intangibles
Bien que plus difficiles à quantifier, pensez aux avantages intangibles tels que l’amélioration du moral des travailleurs (grâce à une meilleure sécurité et une meilleure ergonomie), l’amélioration de l’image de l’entreprise (opérations modernes et efficaces) et une plus grande flexibilité opérationnelle.
7.4. Conclusion
Pour optimiser la rentabilité et garantir un retour sur investissement élevé sur une ligne de conditionnement de bobines d'acier, une approche globale est nécessaire. Elle implique une planification initiale et un choix d'équipements rigoureux, une gestion opérationnelle rigoureuse visant à minimiser les déchets et les temps d'arrêt, une maintenance efficace et un suivi continu des performances par rapport aux objectifs financiers. En analysant minutieusement les coûts, en mettant en œuvre des stratégies d'efficacité et en évaluant rigoureusement le retour sur investissement à l'aide d'indicateurs financiers appropriés, les fabricants peuvent garantir que leurs opérations de conditionnement sont non seulement fonctionnelles, mais aussi financièrement solides et contribuent significativement à la réussite globale de l'entreprise. La dernière section se penchera sur les tendances futures qui façonneront ce processus industriel crucial.
8. L'avenir de l'emballage des bobines d'acier : tendances et technologies émergentes
L'industrie de l'emballage des bobines d'acier se trouve à un tournant, portée par la convergence des innovations technologiques, les exigences croissantes en matière d'efficacité et de durabilité, et le potentiel transformateur des données. À l'avenir, plusieurs tendances clés et technologies émergentes sont sur le point de redéfinir la manière dont les bobines d'acier sont emballées, manipulées et suivies. Cette dernière section explore le paysage futur, en mettant en lumière les innovations qui façonneront la prochaine génération de systèmes d'emballage des bobines d'acier.
8.1. Hyper-automatisation et systèmes intelligents
L’automatisation deviendra encore plus sophistiquée, intégrée et intelligente.
- Optimisation basée sur l'IA : Au-delà de la maintenance prédictive, l'IA optimisera de plus en plus les paramètres d'emballage (modèles d'emballage, placement/tension des sangles) en temps réel en fonction des caractéristiques spécifiques des bobines (dimensions, qualité, sensibilité de surface détectée par les capteurs) et des exigences de destination, garantissant une protection optimale avec une utilisation minimale de matériaux.
- Opérations autonomes : Attendez-vous à des lignes plus autonomes nécessitant une surveillance humaine minimale. Cela comprend des machines à réglage automatique, des routines de dépannage automatisées et l'intégration avec les AGV/AMR pour un flux de matériaux de bout en bout, de la production à l'entreposage/expédition, sans intervention manuelle.
- Systèmes de robotique et de vision améliorés : Les robots gagneront en agilité et en adaptabilité, capables d'effectuer une plus grande variété de tâches. Les systèmes de vision pilotés par l'IA offriront des capacités d'inspection plus sophistiquées, identifiant les défauts subtils et garantissant une qualité d'emballage quasi parfaite.
8.2. Écosystèmes centrés sur les données (IIoT et jumeaux numériques)
Les données seront l’élément vital des futures opérations d’emballage, rendues possibles par une connectivité omniprésente.
- Intégration IIoT omniprésente : Presque tous les composants de la ligne d'emballage seront équipés de capteurs et connectés, générant de vastes quantités de données sur les performances, l'état et le flux de matériaux.
- Analyses avancées et plateformes cloud : Les plateformes basées sur le cloud regrouperont et analyseront les données de plusieurs lignes, voire de plusieurs usines, fournissant ainsi des informations plus approfondies sur les goulots d'étranglement des performances, permettant l'analyse comparative et facilitant les stratégies d'optimisation au niveau de l'entreprise.
- Jumeaux numériques : La création de répliques virtuelles (jumeaux numériques) de la ligne d'emballage physique permettra aux fabricants de simuler les changements, de tester de nouvelles configurations, d'optimiser les paramètres et de former les opérateurs dans un environnement virtuel sans risque avant de mettre en œuvre les changements sur la ligne réelle.
- Blockchain pour la traçabilité de la chaîne d'approvisionnement : Pour les bobines de grande valeur ou les industries réglementées, la technologie blockchain pourrait fournir un enregistrement immuable du parcours de la bobine, y compris les détails de l'emballage et les données du capteur (par exemple, la température, les chocs), améliorant ainsi la sécurité et la transparence.
8.3. La durabilité comme moteur essentiel
La responsabilité environnementale influencera de plus en plus les choix technologiques et matériels.
- Matériaux de l'économie circulaire : Une attention accrue est portée à l'utilisation de matériaux d'emballage (films, sangles) à forte teneur en matières recyclées et à la conception d'emballages faciles à démonter et à recycler sur place. Le développement de systèmes en circuit fermé pour les matériaux d'emballage pourrait émerger.
- Matériaux biodégradables et biosourcés : Innovation continue dans les matériaux VCI et d'emballage biodégradables qui offrent des performances comparables aux plastiques traditionnels mais avec un impact environnemental nettement inférieur.
- Technologies de réduction des matériaux : Développement continu de films ultra-minces et à haute résistance et de techniques d'emballage/cerclage optimisées pilotées par l'IA pour minimiser la quantité absolue de matériau utilisée par emballage.
- Récupération d'énergie et machines ultra-efficaces : Intégration de systèmes et de conceptions de récupération d’énergie qui réduisent considérablement l’empreinte énergétique des opérations d’emballage, évoluant potentiellement vers des systèmes neutres en énergie dans certains cas.
8.4. Systèmes modulaires, flexibles et évolutifs
Les lignes de conditionnement devront s’adapter rapidement aux demandes changeantes du marché.
- Conception modulaire: Équipement conçu comme des modules interchangeables (par exemple, différents types d'emballeuses, de cerclages, d'unités d'étiquetage) qui peuvent être facilement ajoutés, supprimés ou reconfigurés pour adapter les capacités de la ligne aux nouveaux produits ou aux exigences de capacité.
- Flexibilité accrue : Systèmes capables de gérer une gamme plus large de tailles de bobines, de poids et de spécifications d'emballage avec une configuration ou un réglage manuel minimal, facilités par la robotique et les réglages de paramètres pilotés par l'IA.
- Évolutivité: Conceptions permettant des augmentations de capacité progressives en ajoutant des modules parallèles ou en mettant à niveau ceux existants sans nécessiter un remplacement complet de la ligne.
8.5. Collaboration homme-machine améliorée
À mesure que l’automatisation augmente, le rôle humain évoluera vers la supervision, l’optimisation et la gestion des exceptions.
- IHM avancées et réalité augmentée (RA) : Des interfaces plus intuitives, intégrant potentiellement des superpositions AR qui fournissent aux opérateurs des instructions en temps réel, des informations de diagnostic ou des conseils de maintenance directement sur leur vue de l'équipement.
- Intégration Cobot : Adoption plus large des cobots pour les tâches nécessitant un mélange d’automatisation et de dextérité ou de jugement humain, créant des postes de travail hybrides plus sûrs et plus ergonomiques.
8.6. Conclusion : Accepter la transformation
L'avenir du conditionnement des bobines d'acier promet des systèmes nettement plus intelligents, performants, adaptables, durables et basés sur les données que leurs homologues actuels. Des technologies comme l'IA, l'IIoT, la robotique avancée et les matériaux innovants ne constituent pas de simples améliorations progressives, mais des catalyseurs de transformations fondamentales. Les fabricants qui adoptent proactivement ces changements, investissent stratégiquement dans les nouvelles technologies et favorisent une culture d'adaptation continue seront les mieux placés pour prospérer. En tirant parti de ces avancées, ils pourront optimiser leurs opérations, réduire leur impact environnemental, renforcer la protection des produits et répondre aux exigences de plus en plus complexes du marché mondial de l'acier, consolidant ainsi leur avantage concurrentiel pour les années à venir.
Lignes d'emballage de bobines d'acier : des fondamentaux aux innovations futures (guide complet)
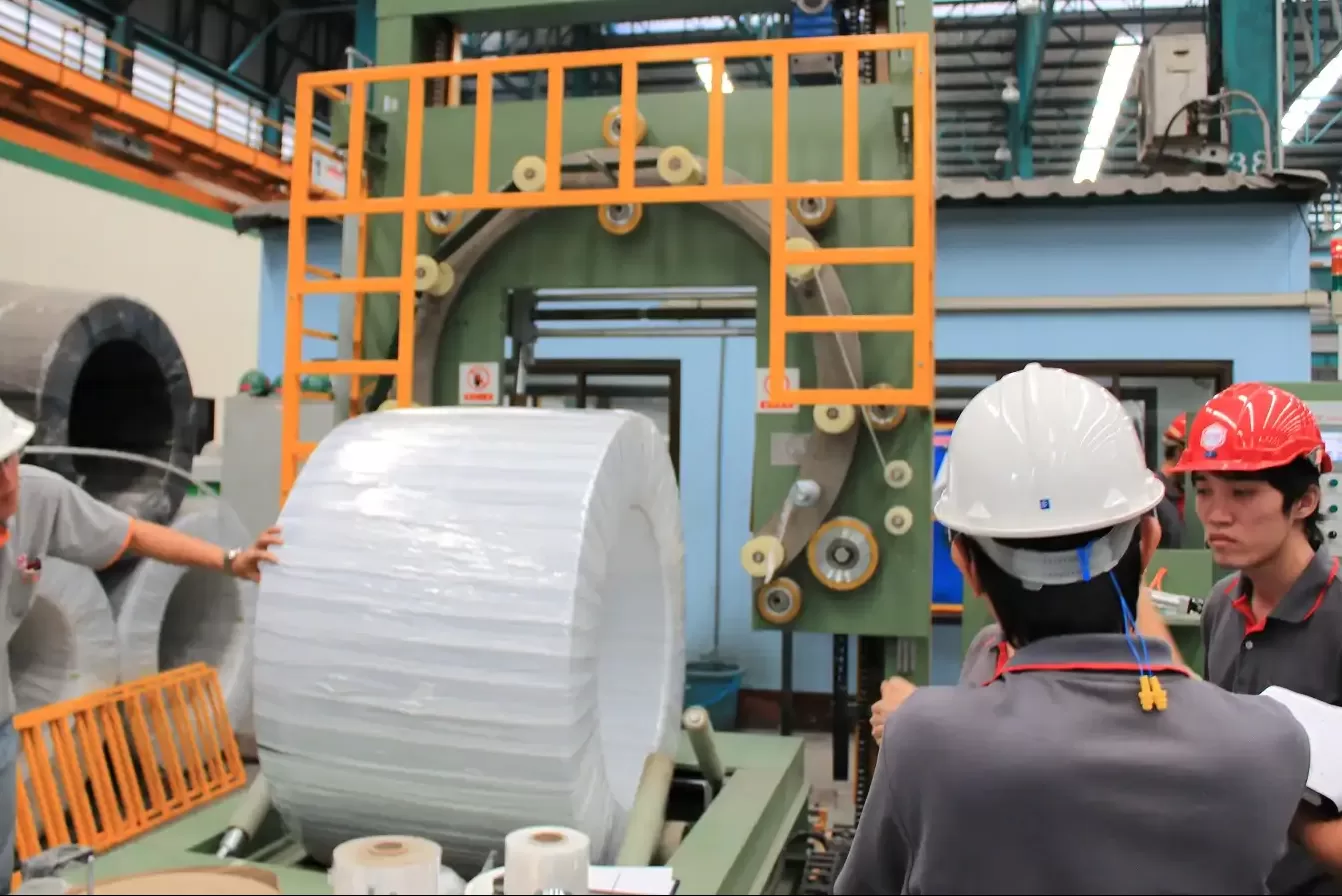
Comprendre l'emballage des bobines d'acier
L'industrie sidérurgique mondiale constitue l'épine dorsale de nombreux secteurs, notamment la construction, l'automobile et la production d'énergie. La bobine d'acier, élément essentiel de la chaîne d'approvisionnement, est au cœur de cette industrie. Cependant, les bobines d'acier sont par nature volumineuses, lourdes et sensibles aux facteurs environnementaux tels que l'humidité et les dommages physiques. Par conséquent, un emballage efficace n'est pas seulement une nécessité logistique, mais un facteur essentiel pour préserver la qualité des bobines pendant le stockage et le transport. C'est le rôle essentiel des lignes d'emballage de bobines d'acier.
Une ligne d'emballage de bobines d'acier est un système spécialisé, souvent automatisé, conçu pour répondre aux défis uniques du conditionnement de ces produits volumineux. Ces lignes garantissent un emballage, un cerclage et une protection solides des bobines contre la corrosion, les contaminants et les chocs liés à la manutention. Historiquement manuelle et exigeante en main-d'œuvre, l'emballage de bobines d'acier a considérablement évolué grâce à la technologie. Les systèmes modernes exploitent l'automatisation pour garantir un conditionnement homogène et de haute qualité avec une intervention humaine minimale, améliorant ainsi l'efficacité et la sécurité.
Ce guide, intitulé « Maîtriser les lignes d'emballage de bobines d'acier : des fondamentaux aux innovations futures », propose une exploration complète des processus, des technologies et des meilleures pratiques qui caractérisent l'emballage contemporain de bobines d'acier. Que vous soyez producteur d'acier, logisticien, ingénieur ou responsable du secteur, comprendre les subtilités de ces systèmes est essentiel pour optimiser l'efficacité opérationnelle, réduire les coûts et préserver l'intégrité des produits.
Dans ce guide, nous analyserons les composants essentiels d'une ligne d'emballage de bobines d'acier classique, comparerons les systèmes manuels et automatisés, et détaillerons les meilleures pratiques pour des performances optimales. Vous découvrirez les dernières innovations technologiques qui révolutionnent l'efficacité et la fiabilité.
Nous examinerons en détail les considérations de sécurité, primordiales lors de la manutention de bobines d'acier lourdes, et discuterons de l'importance du respect des normes et réglementations du secteur. De plus, nous analyserons la rentabilité et le retour sur investissement (ROI), facteurs cruciaux pour les entreprises qui s'efforcent de maintenir des normes d'emballage élevées tout en maîtrisant leurs dépenses.
Enfin, nous nous tournons vers l'avenir et identifions les tendances émergentes, telles que l'intégration de l'IA, les systèmes intelligents et les pratiques durables, qui façonnent l'avenir de l'emballage des bobines d'acier. Ce guide constitue une ressource pédagogique pour les nouveaux venus dans le secteur comme pour les professionnels chevronnés souhaitant se tenir informés dans un domaine dynamique. Plongeons-nous dans l'art et la science de l'emballage des bobines d'acier.
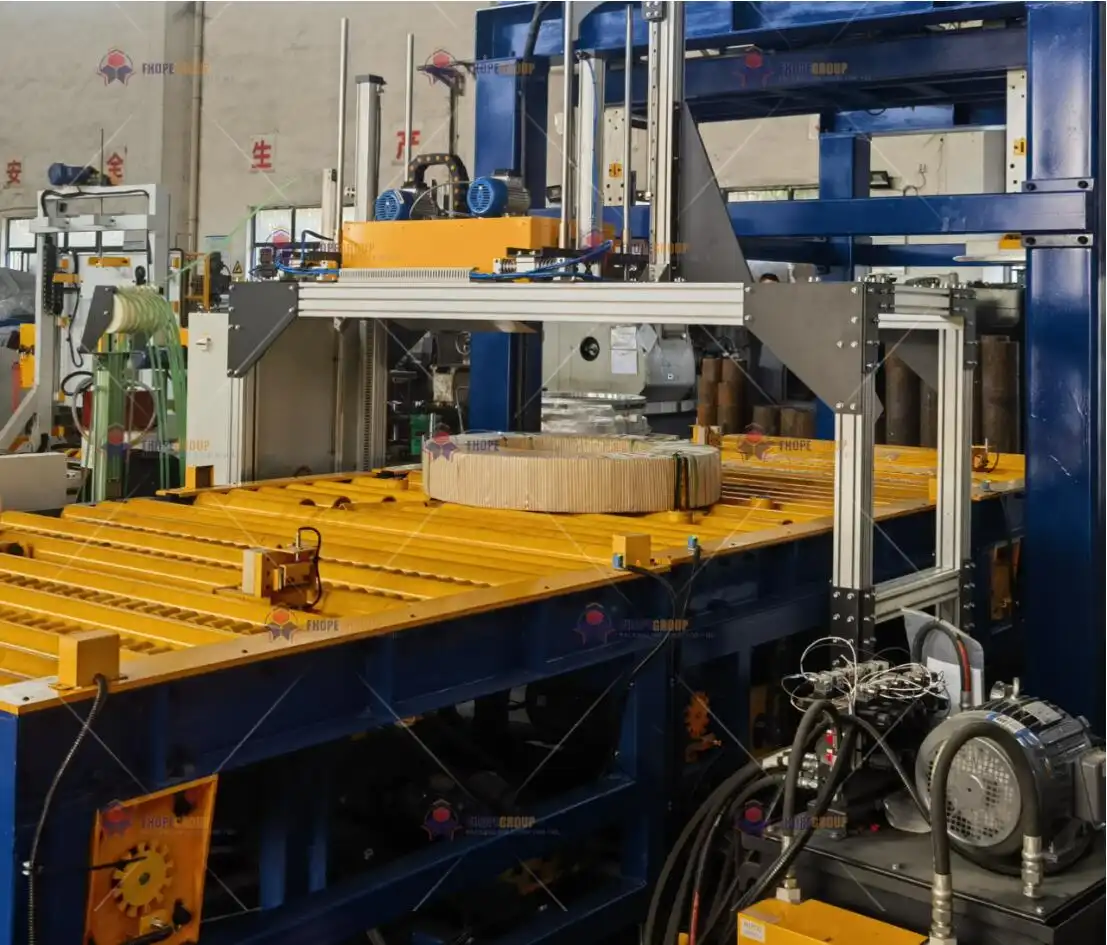
1. Introduction aux lignes d'emballage de bobines d'acier : un aperçu complet
L'emballage de bobines d'acier dépasse la simple logistique ; c'est un processus essentiel qui protège les matériaux précieux, assure la sécurité opérationnelle et optimise l'efficacité de la chaîne d'approvisionnement. Cette première section pose les bases de la compréhension des lignes d'emballage de bobines d'acier, offrant un aperçu approfondi de leur fonction, de leurs processus clés et de leur rôle indispensable dans l'industrie sidérurgique moderne.
Par essence, une ligne d'emballage de bobines d'acier est conçue pour traiter des bobines d'acier de tailles, de poids et de spécifications variés, garantissant leur conditionnement sécurisé pour le stockage et le transport. La séquence d'emballage typique comprend plusieurs étapes : emballage, cerclage et souvent étiquetage, chacune contribuant à la stabilité et à la protection de l'emballage. Ces étapes protègent la bobine des agressions environnementales telles que l'humidité (qui provoque la rouille), la corrosion et les dommages physiques pendant la manutention et le transport.
Historiquement, l'emballage de bobines d'acier était une tâche manuelle exigeante. Les ouvriers appliquaient laborieusement des matériaux de protection tels que du papier ou du film VCI (inhibiteur de corrosion volatil), du film étirable et des sangles métalliques. Ces méthodes manuelles étaient non seulement lentes et inégales, mais présentaient également des risques importants pour la sécurité, obligeant le personnel à manipuler des bobines lourdes dans des conditions potentiellement dangereuses.
L'avènement de l'automatisation a révolutionné l'emballage des bobines d'acier. Les lignes d'emballage modernes intègrent des technologies sophistiquées qui minimisent l'intervention humaine tout en améliorant considérablement la rapidité, la précision, la régularité et la sécurité de l'ensemble du processus. Les systèmes automatisés utilisent des capteurs avancés, des convoyeurs robustes, des plateaux tournants et des éléments robotisés pour envelopper et cercler les bobines de manière uniforme, garantissant ainsi une intégrité optimale de l'emballage à chaque fois.
L'un des principaux avantages des lignes automatisées d'emballage de bobines d'acier réside dans leur personnalisation. Les processus d'emballage peuvent être adaptés aux exigences spécifiques des clients ou de l'utilisateur final. Des facteurs tels que le type d'acier, sa sensibilité de surface et le climat du lieu de destination influencent le choix des matériaux et des méthodes. Des systèmes de cerclage à grande vitesse (utilisant des feuillards PET ou acier), des banderoleuses de pointe utilisant du film étirable ou des matériaux VCI, et une logistique de convoyage efficace se combinent pour créer un flux de travail automatisé et fluide.
Les matériaux d'emballage eux-mêmes sont essentiels. Parmi les choix courants, on trouve les films étirables en polyéthylène (PE) durable, les sangles en acier ou en polyester (PET) haute résistance, ainsi que les films ou papiers VCI spécialisés qui luttent activement contre la corrosion lors d'un stockage prolongé ou d'un transport maritime. Le choix des matériaux dépend des dimensions, du poids et de la valeur de la bobine, ainsi que de l'exposition environnementale prévue pendant son transport.
De plus, l'importance d'un emballage adéquat des bobines va au-delà de la protection physique. Des bobines d'acier bien emballées sont intrinsèquement plus faciles et plus sûres à manipuler, à empiler et à transporter, réduisant ainsi les risques d'accidents et de pertes de produits. Pour les entreprises, cela se traduit directement par une réduction des coûts d'assurance, une minimisation des sinistres, une diminution des frais de reprise et, au final, une satisfaction client accrue – un facteur de différenciation crucial sur le marché concurrentiel de l'acier.
Cette section présente le fonctionnement détaillé des lignes de conditionnement de bobines d'acier. Nous aborderons les types de machines concernées, les défis opérationnels courants et les normes industrielles régissant le conditionnement de bobines d'acier. Que vous souhaitiez mettre en œuvre un nouveau système ou améliorer vos opérations actuelles, il est essentiel de comprendre ces fondamentaux.
En comprenant les bases présentées ici, vous serez bien préparé pour les sujets plus avancés des sections suivantes. Vous comprendrez pourquoi un emballage efficace, fiable et sûr n'est pas seulement une fonction logistique, mais un avantage concurrentiel stratégique dans l'industrie sidérurgique exigeante.
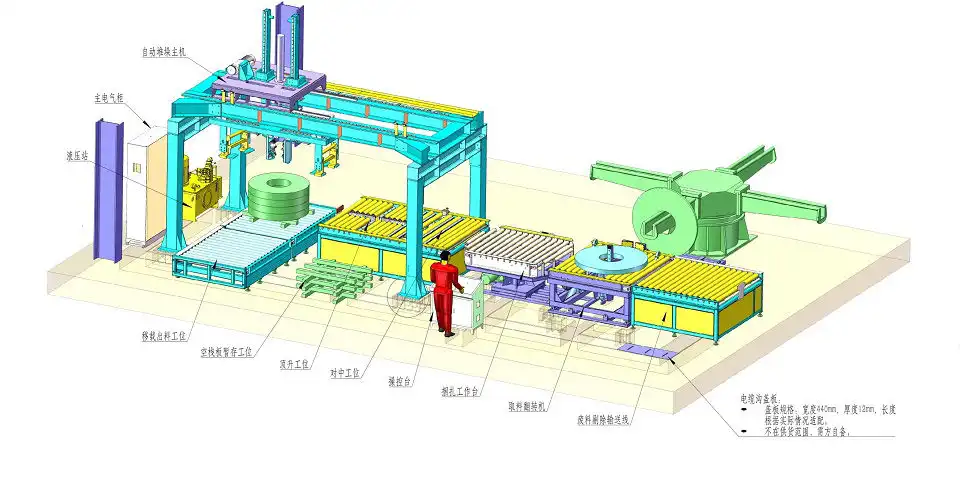
2. Composants essentiels d'une ligne d'emballage de bobines d'acier
Une ligne de conditionnement de bobines d'acier est un assemblage sophistiqué de composants interconnectés, chacun conçu pour effectuer des tâches spécifiques afin d'assurer un conditionnement efficace et sécurisé des bobines d'acier. Comprendre le fonctionnement et l'interaction de ces composants essentiels est essentiel pour optimiser les performances de la ligne, garantir la sécurité des produits et respecter les normes d'emballage de l'industrie. Cette section détaille les éléments clés d'une ligne de conditionnement de bobines d'acier type.
2.1. Postes de chargement et de déchargement de bobines
Le processus d'emballage commence par l'introduction sûre et efficace des bobines sur la ligne. Les postes de chargement des bobines sont conçus pour gérer le poids important et les dimensions variables des bobines d'acier, et les positionner correctement pour les étapes d'emballage suivantes.
- Dispositifs de levage de bobines : Des mécanismes tels que des élévateurs à ciseaux hydrauliques, des chariots à bobines ou des ponts roulants équipés de crochets en C ou de pinces à bobines placent en toute sécurité les bobines sur le convoyeur ou la table tournante initiale, minimisant ainsi la manutention manuelle et les risques associés.
- Mécanismes de chargement automatisés : Les systèmes avancés utilisent des capteurs pour une détection et un alignement précis des bobines, ainsi que des bras robotisés ou des mécanismes de poussée, pour placer avec précision les bobines, améliorant ainsi la vitesse et réduisant les erreurs de placement.
À l’inverse, les stations de déchargement gèrent le retrait efficace et sûr des bobines entièrement emballées de la ligne, en utilisant souvent des systèmes automatisés pour les transférer vers des zones de stockage ou des véhicules de transport.
2.2. Machines d'emballage de bobines
Les machines d'emballage de bobines sont au cœur de la ligne d'emballage. Elles appliquent la couche protectrice primaire – généralement un film étirable, un film VCI ou du papier – autour de la bobine d'acier. Cet emballage protège la bobine de l'humidité, de la poussière et des dommages superficiels, tout en contribuant à stabiliser sa structure.
- Types d'emballages : Les banderoleuses orbitales horizontales sont courantes pour les bobines d'acier. Elles font tourner le matériau d'emballage autour de la bobine lors de son passage dans l'anneau de la machine ou lorsque la bobine repose sur un plateau tournant. Des systèmes d'emballage verticaux peuvent également être utilisés, notamment pour l'emballage vertical. Le choix dépend de l'orientation de la bobine et des exigences d'emballage.
- Matériaux d'emballage : Les matériaux courants comprennent le film étirable PE standard, les films renforcés haute performance, les films ou papiers imprégnés de VCI pour la prévention de la corrosion et parfois les papiers ou panneaux de protection.
- Contrôle automatique de la tension : Assure un étirement et une force d'application constants du film, évitant ainsi les emballages lâches qui offrent une mauvaise protection ou les emballages trop serrés qui pourraient endommager les bords sensibles de la bobine ou gaspiller du matériau.
- Applicateurs de protection des bords : Les systèmes intégrés peuvent appliquer automatiquement des matériaux de protection (comme des profilés en carton ou en plastique) sur les bords de la bobine avant ou pendant l'emballage pour éviter les dommages causés par le cerclage ou la manutention.
2.3. Systèmes de cerclage
Après l'emballage, des systèmes de cerclage maintiennent la bobine et son emballage protecteur, préservant ainsi l'intégrité de l'emballage pendant la manutention, le stockage et le transport. Les sangles empêchent la bobine de se dérouler et maintiennent le matériau d'emballage fermement en place.
- Cercleuses automatiques : Indispensables dans les lignes modernes, ces machines appliquent rapidement les sangles soit radialement (autour de la circonférence) soit axialement (à travers l'œil), en les tendant, en les scellant (généralement par soudure à chaud ou par friction pour le PET, ou par sertissage pour l'acier) et en les coupant automatiquement.
- Matériaux de cerclage : Le feuillard en acier haute résistance est utilisé pour les applications très lourdes ou exigeantes. Le feuillard en polyester (PET) offre une résistance comparable pour de nombreuses applications, est plus léger, plus sûr à manipuler, résistant à la rouille et souvent plus économique et recyclable. Le feuillard en polypropylène (PP) convient aux bobines plus légères.
- Contrôle de la tension et placement des sangles : Un contrôle précis garantit que les sangles sont suffisamment serrées pour sécuriser la charge sans endommager la bobine ou le film. Les systèmes automatisés permettent de programmer le nombre et la position des sangles en fonction de la taille de la bobine et des exigences.
2.4. Platines et basculeurs à bobines
Ces composants facilitent la manipulation et l’orientation pendant le processus d’emballage.
- Platines: Les plates-formes rotatives permettent de tourner les bobines à 90, 180 ou 360 degrés, permettant ainsi des opérations d'emballage ou de cerclage sur différents côtés ou facilitant le transfert entre les sections du convoyeur.
- Basculeurs (Upenders/Downenders) : Utilisé pour changer l'orientation de la bobine entre œil vers le ciel (œil vertical) et œil vers l'horizon (œil horizontal), en fonction des exigences d'emballage, de stockage ou de transport.
2.5. Systèmes de convoyeur
Les systèmes de convoyage sont les artères de la chaîne d'emballage, assurant le transport fluide des bobines entre les stations. Ils sont essentiels au maintien du flux de travail et à la réduction des manipulations manuelles.
- Types de convoyeurs : Les convoyeurs à rouleaux et à chaînes robustes sont généralement utilisés pour les bobines d'acier en raison de leur robustesse et de leur capacité à supporter des charges importantes. Les convoyeurs à bande peuvent être utilisés dans des secteurs spécifiques, comme l'étiquetage.
- Capteurs et commandes intégrés : Des cellules photoélectriques et des capteurs de proximité détectent la présence et la position des bobines, coordonnant ainsi les mouvements entre les postes, évitant les collisions et garantissant leur alignement correct pour chaque processus. Des variateurs de vitesse permettent un contrôle optimisé du flux.
2.6. Systèmes d'étiquetage et de marquage
Une fois emballées, les bobines nécessitent une identification claire pour la gestion des stocks, le suivi et le contrôle qualité. Les systèmes d'étiquetage utilisent des étiquettes durables et informatives.
- Applicateurs d'étiquettes automatiques : Les systèmes d'impression et d'application génèrent et apposent automatiquement des étiquettes contenant des données essentielles (par exemple, l'identifiant de la bobine, le poids, les dimensions, la qualité, les informations client, les codes-barres, les codes QR) sur la surface de la bobine emballée ou sur l'étiquette.
- Systèmes de marquage : Les systèmes de marquage à jet d'encre ou laser peuvent appliquer des informations directement sur la surface de la bobine (si cela est autorisé avant l'emballage) ou sur des sangles ou des étiquettes.
- Intégration de données: Les systèmes sont souvent liés au système d'exécution de la fabrication (MES) ou au système de planification des ressources de l'entreprise (ERP) de l'usine pour garantir l'exactitude des étiquettes et faciliter le suivi en temps réel.
2.7. Systèmes de contrôle et de surveillance (IHM/SCADA)
Cerveau de la ligne d'emballage automatisée, les systèmes de contrôle coordonnent tous les composants et fournissent aux opérateurs des capacités de surveillance et de contrôle.
- Contrôleurs logiques programmables (PLC) : Coordonner la séquence, le timing et les actions de toutes les machines et convoyeurs de la ligne.
- Interface Homme-Machine (IHM) : Les panneaux à écran tactile fournissent aux opérateurs une interface graphique pour surveiller l'état de la ligne, ajuster les paramètres (par exemple, les programmes d'emballage, la tension de la sangle), résoudre les problèmes et recevoir des alarmes.
- Contrôle de Supervision et Acquisition de Données (SCADA): Les systèmes plus avancés offrent une surveillance, un contrôle, un enregistrement des données et des rapports centralisés pour l'ensemble de la ligne, s'intégrant souvent à des systèmes d'usine de niveau supérieur.
- Intégration de la sécurité : Les systèmes de contrôle intègrent des circuits de sécurité, des arrêts d’urgence, des rideaux lumineux et des verrouillages de sécurité pour assurer la protection des travailleurs.
2.8. Conclusion
La maîtrise du fonctionnement de chaque composant essentiel – du chargement des bobines à l'emballage, en passant par le cerclage, le transport, l'étiquetage et le contrôle – est essentielle à la conception, à l'exploitation et à l'optimisation d'une ligne d'emballage de bobines d'acier efficace. En intégrant parfaitement ces composants à un système automatisé bien conçu, les fabricants peuvent réaliser des gains significatifs en termes de qualité d'emballage, de rendement, de sécurité et de rentabilité. La section suivante compare les avantages et les inconvénients des approches manuelles et automatisées.
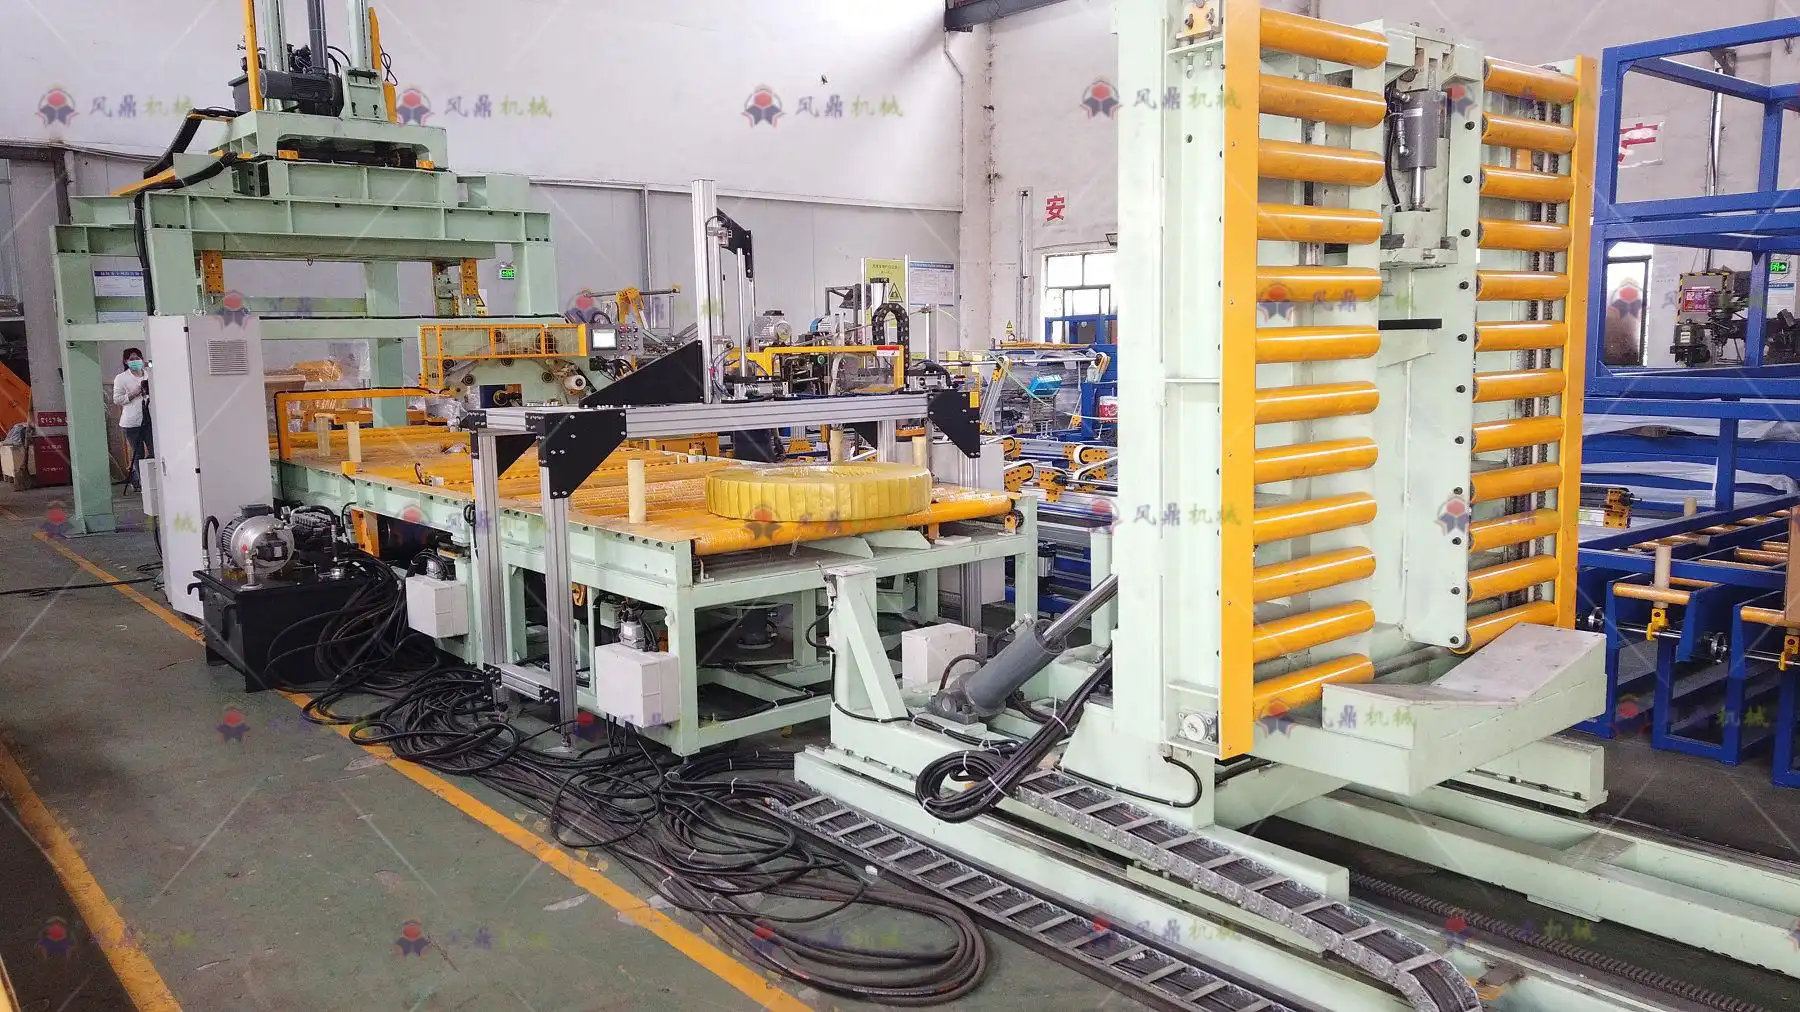
3. Emballage manuel ou automatisé de bobines d'acier : principales différences et considérations
L'évolution du conditionnement des bobines d'acier reflète les tendances industrielles plus larges, passant de méthodes essentiellement manuelles et exigeantes en main-d'œuvre à des systèmes automatisés hautement performants. Les deux approches présentent des caractéristiques, des avantages et des inconvénients distincts. Comprendre ces différences clés est essentiel pour les fabricants lors du choix ou de la mise à niveau de leurs systèmes de conditionnement, afin de les adapter à leur échelle opérationnelle, à leur budget, à leurs exigences de sécurité et à leurs objectifs stratégiques à long terme. Cette section propose une analyse comparative du conditionnement manuel et automatisé des bobines d'acier.
3.1. Emballage manuel de bobines d'acier
L'emballage manuel implique que les travailleurs effectuent la plupart, voire la totalité, des tâches d'emballage à la main ou avec des outils manuels de base. Bien que moins courant dans les installations modernes de grande taille, ce procédé reste pertinent dans certains contextes.
a. Aperçu du processus
- Les ouvriers appliquent manuellement des films protecteurs (comme du papier VCI ou du film étirable) autour de la bobine, souvent à l'aide de distributeurs portatifs ou de simples aides à l'emballage.
- Les sangles (acier ou PET) sont appliquées à l'aide de tendeurs, de soudeuses et de coupeuses manuels. Cette opération nécessite généralement un effort physique important.
- Les étiquettes ou tags sont appliqués à la main.
- La manutention des bobines (levage, positionnement) peut impliquer des aides de base comme des grues ou des chariots élévateurs, mais le positionnement précis pour l'emballage/le cerclage nécessite souvent un réglage manuel.
b. Avantages de l'emballage manuel
- Investissement initial inférieur : Le principal avantage réside dans un coût d'investissement initial nettement inférieur à celui des lignes automatisées. Cela le rend accessible aux petites exploitations, aux producteurs à faible volume ou aux entreprises disposant de budgets serrés.
- Flexibilité: Les processus manuels s'adaptent facilement aux tailles et formes de bobines non standard, ainsi qu'aux exigences d'emballage spécifiques, sans reprogrammation complexe. Idéal pour les gammes de produits très variables ou les commandes personnalisées.
- Maintenance simplifiée : Les outils manuels nécessitent moins d’entretien spécialisé que les machines automatisées complexes.
c. Les défis de l'emballage manuel
- Coûts de main d’œuvre élevés : Dépend fortement de la main-d'œuvre, ce qui entraîne des dépenses de main-d'œuvre importantes et continues (salaires, avantages sociaux, formation). L'efficacité est directement liée à la disponibilité et aux compétences de la main-d'œuvre.
- Débit lent : Les processus manuels sont intrinsèquement plus lents que les processus automatisés, ce qui limite la capacité de production globale et crée potentiellement des goulots d’étranglement.
- Qualité incohérente : Il est difficile d'obtenir manuellement une tension d'emballage uniforme, un positionnement précis des sangles et une qualité globale de l'emballage. La variabilité peut compromettre la protection et l'apparence de la bobine.
- Risques importants pour la sécurité : La manutention manuelle de bobines lourdes et l'utilisation d'outils de cerclage augmentent les risques de blessures musculo-squelettiques, de coupures et d'accidents. Les défis ergonomiques sont importants.
- Déchets matériels : Une application moins précise entraîne souvent une consommation plus élevée de matériaux d'emballage et de cerclage par rapport aux systèmes automatisés optimisés.
3.2. Emballage automatisé de bobines d'acier
Les systèmes automatisés utilisent des machines pour effectuer la plupart ou la totalité des tâches d’emballage avec une intervention humaine minimale, offrant des solutions à de nombreux défis d’emballage manuel.
a. Aperçu du processus
- Les bobines sont automatiquement chargées et transportées via des convoyeurs.
- Les machines d'emballage automatisées appliquent du film ou du papier avec une tension et un chevauchement préréglés et contrôlés.
- Les machines de cerclage automatisées appliquent, tendent, scellent et coupent les sangles à des emplacements programmés.
- Les systèmes d’étiquetage intégrés impriment et appliquent les étiquettes automatiquement.
- L'ensemble du processus est généralement supervisé via une IHM, ne nécessitant qu'une main-d'œuvre de supervision.
b. Avantages de l'emballage automatisé
- Vitesse et débit accrus : L'automatisation augmente considérablement le nombre de bobines emballées par heure, augmentant ainsi la capacité et l'efficacité globales de l'usine.
- Qualité constante : Les machines appliquent des emballages et des sangles avec une grande précision et répétabilité, garantissant une qualité d'emballage uniforme et une protection optimale de la bobine.
- Réduction des coûts de main-d'œuvre : Réduit considérablement la dépendance au travail manuel, ce qui permet de réaliser des économies de coûts opérationnels à long terme malgré un investissement initial plus élevé.
- Amélioration de la sécurité: Minimise la manutention manuelle de bobines lourdes et l'interaction avec des composants de machines potentiellement dangereux, réduisant ainsi considérablement les risques d'accidents du travail. Les systèmes automatisés intègrent des dispositifs de sécurité tels que des protections, des verrouillages et des arrêts d'urgence.
- Utilisation optimisée des matériaux : Un contrôle précis de l'étirement du film et de l'application des sangles minimise le gaspillage de matériaux, contribuant ainsi aux économies de coûts et à la durabilité.
- Intégration et suivi des données : Les lignes automatisées s'intègrent facilement aux systèmes de contrôle des usines (MES/ERP) pour une meilleure surveillance des processus, une meilleure collecte de données (efficacité, temps d'arrêt, utilisation des matériaux) et une meilleure traçabilité des produits.
c. Les défis de l'emballage automatisé
- Investissement initial élevé : Le principal obstacle est le coût initial important d’achat, d’installation et de mise en service des équipements automatisés.
- Exigences d'entretien : Les systèmes automatisés nécessitent un personnel de maintenance qualifié et des programmes de maintenance préventive réguliers pour garantir leur fiabilité et minimiser les temps d'arrêt. Les réparations peuvent être complexes et coûteuses.
- Moins de flexibilité (potentiellement) : Bien que les systèmes modernes soient de plus en plus adaptables, les besoins d’emballage hautement personnalisés ou en constante évolution peuvent nécessiter une reprogrammation ou des ajustements importants, ce qui peut entraîner des retards par rapport à la flexibilité manuelle.
- Espace requis : Les lignes automatisées nécessitent généralement plus d’espace au sol que les postes de travail manuels.
3.3. Résumé de la comparaison des coûts
- Manuel: Faibles dépenses d'investissement (CapEx), dépenses d'exploitation (OpEx) élevées (principalement de main-d'œuvre). Adapté aux faibles volumes, à la forte variabilité et aux budgets serrés.
- Automatique: CapEx élevé, OpEx réduit (main-d'œuvre réduite, matériaux optimisés). Retour sur investissement favorable pour les opérations de volume moyen à élevé axées sur la régularité, la rapidité et la sécurité.
3.4. Choisir le bon système
Le choix optimal entre l'emballage manuel et automatisé des bobines d'acier dépend fortement de facteurs opérationnels spécifiques :
- Volume de production: Des volumes plus élevés justifient généralement l’investissement dans l’automatisation en raison des gains de débit importants et des économies de main-d’œuvre.
- Budget: La disponibilité initiale du capital est souvent le facteur décisif pour les petites entreprises.
- La gamme de produits: Les produits hautement standardisés bénéficient le plus de l’automatisation, tandis que les produits hautement variables ou personnalisés peuvent privilégier la flexibilité manuelle ou nécessiter des solutions automatisées plus sophistiquées (et coûteuses).
- Priorités de sécurité : Les opérations privilégiant la réduction des risques liés à la manutention manuelle privilégieront fortement l’automatisation.
- Exigences de qualité : Si un emballage cohérent et de haute qualité est primordial (par exemple, pour les surfaces sensibles ou les clients exigeants), l'automatisation est supérieure.
- Stratégie à long terme : Les entreprises qui planifient des améliorations de croissance et d’efficacité se tourneront généralement vers l’automatisation.
3.5. Conclusion
Si l'emballage manuel de bobines d'acier offre des coûts d'entrée plus faibles et une plus grande flexibilité, les systèmes automatisés offrent des avantages incontestables en termes de rapidité, de régularité, de sécurité et de rentabilité à long terme, notamment pour les producteurs de moyenne et grande taille. La tendance est clairement à l'automatisation, avec les progrès technologiques et l'intensification de la pression concurrentielle. L'évaluation des facteurs décrits ci-dessus aidera les fabricants à prendre une décision éclairée, la plus adaptée à leurs besoins opérationnels et à leurs objectifs stratégiques. La section suivante présente les meilleures pratiques pour optimiser l'efficacité du système choisi, quel qu'il soit.
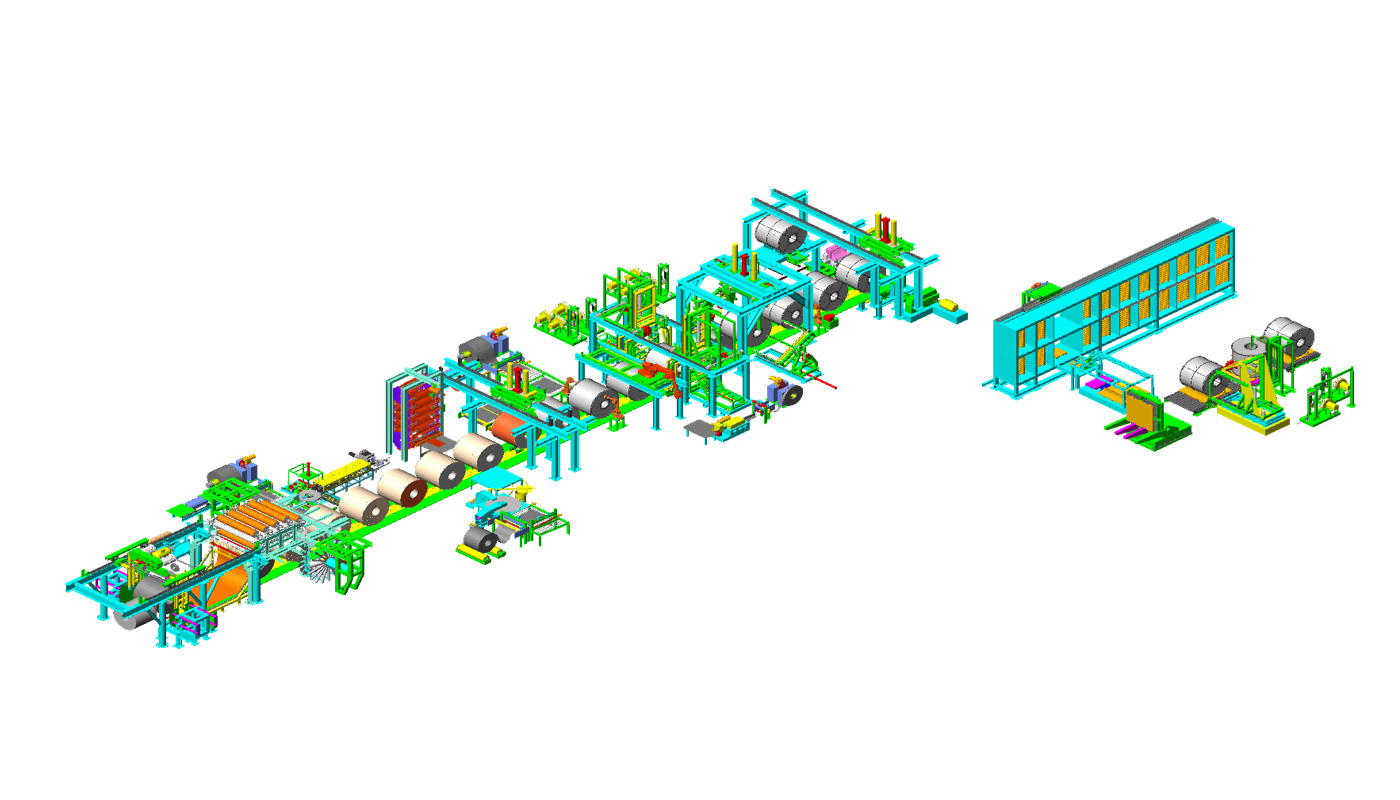
4. Optimisation de l'efficacité : meilleures pratiques en matière d'emballage de bobines d'acier
Optimiser l'efficacité des opérations de conditionnement des bobines d'acier est primordial pour maîtriser les coûts, atteindre les objectifs de production, garantir les délais de livraison et conserver un avantage concurrentiel. Qu'il s'agisse de méthodes manuelles, de systèmes semi-automatisés ou de lignes entièrement automatisées, la mise en œuvre des meilleures pratiques peut améliorer considérablement la productivité, l'utilisation des ressources et la performance globale. Cette section présente les stratégies et pratiques clés pour améliorer l'efficacité des processus de conditionnement des bobines d'acier.
4.1. Comprendre et suivre les indicateurs clés d'efficacité (KPI)
Une optimisation efficace commence par la mesure. L'identification et le suivi régulier des indicateurs clés de performance (ICP) fournissent des informations cruciales sur les performances actuelles et mettent en évidence les axes d'amélioration.
- Temps d'un cycle: Temps total nécessaire pour emballer une bobine d'acier, du chargement sur la ligne au déchargement du colis fini. La réduction du temps de cycle augmente directement le potentiel de production.
- Débit: Nombre de bobines emballées avec succès par unité de temps (par exemple, bobines par heure, bobines par équipe). Il s'agit d'une mesure essentielle de la productivité d'une ligne.
- Efficacité globale de l'équipement (OEE) : Un indicateur complet pour les lignes automatisées, calculé selon le ratio Disponibilité x Performance x Qualité. L'OEE offre une vision globale de l'efficacité, prenant en compte les temps d'arrêt, les pertes de vitesse et les taux de défauts.
- Analyse des temps d'arrêt : Suivi de la fréquence, de la durée et des causes des arrêts de ligne (par exemple, pannes d'équipement, changements de matériaux, manque de bobines, interruptions d'un opérateur). Il est essentiel de minimiser les temps d'arrêt imprévus.
- Taux de consommation de matériaux : Mesure de la quantité de film d'emballage, de cerclage, d'étiquettes et d'autres consommables utilisés par bobine ou par tonne d'acier. Optimiser cette mesure permet de réduire les coûts et les déchets.
- Efficacité du travail : Pour les lignes manuelles ou semi-automatisées, suivi des bobines conditionnées par heure de travail.
4.2. Bonnes pratiques applicables aux lignes manuelles et automatisées
Certains principes améliorent l’efficacité quel que soit le niveau d’automatisation :
- Normaliser les procédures de travail (SOP) : Élaborez des procédures claires et documentées pour toutes les tâches d'emballage, y compris la configuration, l'exploitation, la manutention, les contrôles qualité et les changements de format. La cohérence réduit les erreurs et améliore la rapidité.
- Programmes de formation efficaces : Assurez-vous que tout le personnel (opérateurs, personnel de maintenance) est parfaitement formé au fonctionnement des équipements, aux procédures opérationnelles standard (SOP), aux protocoles de sécurité et aux techniques de dépannage de base. La formation polyvalente peut améliorer la flexibilité.
- Optimiser la disposition des lignes et le flux de travail : Concevez l'aménagement physique de manière à minimiser la distance de déplacement des bobines, à éliminer les goulots d'étranglement et à assurer une circulation fluide entre les stations. Prévoyez un espace suffisant pour un fonctionnement et un stockage des matériaux en toute sécurité.
- Mettre en œuvre les principes 5S : Appliquez les méthodes de tri, de rangement, de nettoyage, de standardisation et de maintenance pour maintenir un espace de travail propre, organisé et efficace. Cela réduit les temps de recherche, améliore la sécurité et met en évidence les problèmes potentiels.
- Gestion efficace du matériel : Assurez la disponibilité rapide des matériaux d'emballage adéquats. Mettez en œuvre des stratégies telles que le stock juste-à-temps (JAT) ou les systèmes Kanban pour les consommables afin d'éviter les arrêts de production dus à des pénuries de matériaux. Entretenez de solides relations avec les fournisseurs.
4.3. Meilleures pratiques spécifiques à l'efficacité de l'emballage manuel
- Conception ergonomique du poste de travail : Aménagez les postes de travail de manière à minimiser les efforts physiques. Utilisez des plateformes réglables en hauteur, des tapis antifatigue et placez les outils et le matériel à portée de main pour réduire les flexions, les étirements et la fatigue.
- Utiliser les outils d’assistance : Utilisez des outils tels que des banderoleuses manuelles motorisées, des tendeurs de sangles ergonomiques et des aides au levage lorsque cela est possible pour réduire l’effort physique et améliorer la vitesse.
- Rotation des tâches : Faites tourner les travailleurs entre différentes tâches pour réduire la monotonie et le risque de blessures dues aux efforts répétitifs, contribuant ainsi à maintenir la vigilance et la productivité.
- Directives claires sur l'utilisation des matériaux : Former les travailleurs sur la quantité optimale d’emballage/de sangle à utiliser par type de bobine afin de minimiser les déchets tout en assurant une protection adéquate.
4.4. Meilleures pratiques spécifiques à l'efficacité de l'emballage automatisé
- Optimiser les paramètres de la machine : Vérifiez et ajustez régulièrement les paramètres de la machine (par exemple, la vitesse de rotation de l'emballage, le pourcentage de pré-étirement du film, la tension de la sangle, la vitesse du convoyeur) pour chaque type de bobine afin de maximiser la vitesse et de minimiser l'utilisation de matériaux sans compromettre la qualité.
- Mettre en œuvre une maintenance préventive (MP) robuste : Respectez scrupuleusement un programme de maintenance préventive planifié, comprenant les inspections, la lubrification, le nettoyage et le remplacement des pièces d'usure. Cela minimise les pannes imprévues, prolonge la durée de vie des équipements et maintient des performances optimales. Envisagez la maintenance prédictive (PdM) à l'aide de capteurs, si possible.
- Minimiser les temps de changement (SMED) : Si vous manipulez des bobines de tailles et de types différents, appliquez les principes du changement d'outil en une minute (SMED) pour optimiser les changements. Utilisez des mécanismes de démontage rapide, des réglages prédéfinis et des procédures efficaces pour réduire les temps morts. Planifiez les cycles de production de manière à minimiser la fréquence des changements.
- Tirez parti des fonctionnalités d'automatisation : Utilisez des fonctionnalités telles que la détection automatique des pannes, les diagnostics IHM et l'enregistrement des données de performance pour identifier et résoudre rapidement les problèmes. Formez les opérateurs à l'interprétation des retours système.
- Assurer le bon fonctionnement du capteur : Nettoyez et vérifiez régulièrement l'alignement des cellules photoélectriques et des autres capteurs, car les capteurs sales ou mal alignés sont des causes courantes d'arrêts de ligne.
4.5. Culture d’amélioration continue
- Évaluations régulières des performances : Organisez des réunions régulières avec les opérateurs, la maintenance et la direction pour examiner les indicateurs clés de performance, discuter des défis et réfléchir à des idées d'amélioration.
- Analyse des causes profondes (RCA) : Lorsque des inefficacités ou des défaillances surviennent, effectuez une analyse RCA approfondie (par exemple, en utilisant des diagrammes en arête de poisson ou des 5 pourquoi) pour identifier les problèmes sous-jacents plutôt que de simplement traiter les symptômes.
- Encouragez les commentaires des employés : Favorisez un environnement dans lequel les opérateurs se sentent habilités à suggérer des améliorations, car ils ont souvent les meilleures connaissances sur les obstacles opérationnels quotidiens.
- Analyse comparative et adoption des meilleures pratiques : Restez informé des tendances et des technologies du secteur. Comparez vos performances à celles d'entreprises similaires, lorsque cela est possible.
4.6. Conclusion
Optimiser l'efficacité d'une ligne d'emballage de bobines d'acier est un effort continu qui implique une planification rigoureuse, une application rigoureuse des meilleures pratiques, une utilisation efficace des technologies et un engagement envers l'amélioration continue. En se concentrant sur les indicateurs clés, en standardisant les processus, en entretenant les équipements avec diligence, en gérant judicieusement les matériaux et en favorisant l'engagement des équipes, les fabricants peuvent considérablement améliorer leur productivité, réduire leurs coûts d'exploitation et garantir que leurs opérations d'emballage contribuent positivement à leurs résultats. Nous explorons ensuite les innovations technologiques prometteuses qui renforcent l'efficacité et les capacités dans ce domaine.
5. Innovations technologiques qui façonnent l'emballage des bobines d'acier
Le secteur de l'emballage des bobines d'acier est en constante évolution, porté par des avancées technologiques rapides visant à accroître l'efficacité, à renforcer la sécurité, à améliorer la protection des produits, à intégrer les données et à promouvoir la durabilité. Se tenir au courant de ces innovations est crucial pour les fabricants qui souhaitent conserver un avantage concurrentiel. Cette section explore les technologies et tendances de pointe qui transforment actuellement les systèmes d'emballage des bobines d'acier.
5.1. Automatisation avancée, robotique et IA
L’automatisation va au-delà de la simple mécanisation vers des systèmes intelligents capables d’effectuer des tâches adaptatives et complexes.
- Intégration robotique : Les robots industriels (par exemple, les robots à bras articulés) sont de plus en plus utilisés pour des tâches nécessitant une grande précision, une grande vitesse ou une grande flexibilité, telles que la manutention de bobines (chargement/déchargement), le placement précis de protections de bord, des modèles de cerclage complexes et la palettisation de bobines emballées.
- Robots collaboratifs (Cobots) : Conçus pour travailler en toute sécurité aux côtés des humains sans protection importante, les cobots peuvent aider les opérateurs dans des tâches physiquement exigeantes ou répétitives comme la manutention de matériaux ou le positionnement d'outils, alliant les avantages de l'automatisation à la surveillance et à la flexibilité humaines.
- Intelligence artificielle (IA) et apprentissage automatique (ML) :
- Maintenance prédictive (PdM) : Les algorithmes d'IA analysent les données des capteurs (vibrations, température, consommation d'énergie) pour prédire les pannes potentielles de l'équipement avant qu'elles ne se produisent, permettant une planification proactive de la maintenance, minimisant les temps d'arrêt imprévus et prolongeant la durée de vie de la machine.
- Optimisation du processus: Les modèles ML peuvent analyser les données de performances historiques pour identifier les paramètres optimaux de la machine (par exemple, la tension de l'enroulement, le placement de la sangle) pour différents types de bobines et conditions environnementales, en ajustant automatiquement les paramètres pour une efficacité maximale et un gaspillage de matériaux minimal.
- Systèmes de vision : Les systèmes de vision artificielle alimentés par l'IA peuvent inspecter les bobines à la recherche de défauts avant l'emballage, vérifier l'application correcte de l'emballage et du cerclage et lire les codes de suivi, améliorant ainsi le contrôle qualité.
- Lignes entièrement intégrées et autonomes : La tendance est à l'intégration transparente de toutes les étapes d'emballage (emballage, cerclage, étiquetage, pesage, convoyage, palettisation) contrôlées par un système centralisé, minimisant les points de contact manuels et maximisant le rendement. Les véhicules à guidage automatique (AGV) ou les robots mobiles autonomes (AMR) peuvent assurer le transport des bobines vers et depuis la ligne.
5.2. Innovations dans les matériaux d'emballage
Les progrès de la science des matériaux conduisent à des solutions d’emballage plus efficaces, plus efficientes et plus durables.
- Films étirables haute performance : La nanotechnologie et l'extrusion multicouche créent des films plus fins et plus résistants, offrant une meilleure résistance à la perforation, une meilleure rétention des charges et une meilleure transparence. Les films pré-étirés réduisent la consommation de matière tout en garantissant un emballage sûr.
- Technologie avancée VCI (inhibiteur de corrosion volatil) : Les nouvelles formules VCI offrent une protection multi-métaux plus durable. Parmi les innovations, on trouve des émetteurs VCI intégrés directement dans les films ou papiers étirables, offrant une protection anticorrosion plus efficace et plus constante, particulièrement cruciale pour les exportations. Certains sont en voie de devenir biodégradables.
- Cerclage renforcé et durable : Le cerclage en PET haute résistance continue de gagner du terrain face à l'acier grâce à sa sécurité, sa recyclabilité et sa résistance aux facteurs environnementaux. Les développements se concentrent sur l'augmentation de la résistance à la traction et l'utilisation de matériaux recyclés. Les cerclages composites offrent des propriétés uniques alliant résistance et flexibilité.
- Alternatives écologiques : Les recherches sur les films et papiers biodégradables et compostables (par exemple, à base de PLA) se poursuivent, motivées par les réglementations environnementales et les objectifs de développement durable des entreprises. Des solutions d'emballage à base de papier sont également étudiées comme alternatives au plastique.
5.3. Systèmes d'emballage intelligents et Internet industriel des objets (IIoT)
La connectivité et les données transforment les lignes de conditionnement en actifs intelligents et axés sur les données.
- Capteurs compatibles IIoT : Les machines équipées de capteurs collectent en continu des données sur les paramètres opérationnels (vitesse, tension, température, vibrations), la consommation de matériaux et l'état de la machine.
- Surveillance et tableaux de bord en temps réel : Les données sont transmises sans fil aux IHM, aux systèmes SCADA ou aux plates-formes cloud, offrant aux opérateurs et aux gestionnaires une visibilité en temps réel sur les performances de la ligne, l'OEE et les problèmes potentiels via des tableaux de bord intuitifs.
- Diagnostic et assistance à distance : La connectivité IIoT permet aux fournisseurs d'équipements de diagnostiquer les problèmes à distance, de mettre à jour les logiciels et de fournir une assistance technique plus rapide, réduisant ainsi les temps d'arrêt.
- Intégration avec les systèmes MES/ERP : L'échange de données transparent entre la ligne d'emballage et les systèmes commerciaux de niveau supérieur permet un traitement automatisé des commandes, un suivi précis des stocks, un enregistrement des données de qualité et une gestion rationalisée de la chaîne d'approvisionnement.
- Étiquetage et suivi intelligents : Les étiquettes RFID ou les codes-barres avancés intégrés à la plate-forme IIoT offrent une traçabilité améliorée des bobines individuelles tout au long de la chaîne d'approvisionnement, offrant des données précieuses sur les conditions de transit et de manutention.
5.4. Accent sur l'efficacité énergétique et la durabilité
- Conception de machines économes en énergie : Les fabricants intègrent des composants économes en énergie tels que des moteurs à haut rendement, des variateurs de fréquence (VFD), des systèmes de freinage régénératif et des modes de mise hors tension intelligents pendant les périodes d'inactivité afin de réduire la consommation énergétique globale et l'empreinte carbone de la ligne.
- Systèmes d'utilisation optimisée des matériaux : Les technologies qui contrôlent avec précision l’étirement du film et la tension de la sangle permettent non seulement de réduire les coûts de matériaux, mais contribuent également à la durabilité en réduisant la consommation de ressources et la production de déchets.
- Intégration de la réduction des déchets et du recyclage : Les systèmes conçus pour minimiser les déchets lors du chargement et des changements de matériaux, ainsi que les solutions intégrées pour la collecte et le traitement des matériaux recyclables (comme les restes de sangles en PET), soutiennent les principes de l'économie circulaire.
5.5. Conclusion
Le rythme de l'innovation technologique dans le domaine du conditionnement des bobines d'acier s'accélère. Adopter l'automatisation avancée, l'IA, des matériaux plus intelligents, la connectivité IIoT et des pratiques durables n'est plus une option, mais une nécessité pour les fabricants qui souhaitent améliorer leur efficacité, leur qualité, leur sécurité et répondre à l'évolution des exigences du marché. Ensemble, ces technologies promettent un avenir d'opérations de conditionnement de bobines d'acier hautement optimisées, riches en données, flexibles et respectueuses de l'environnement. Le chapitre suivant abordera les aspects critiques de la sécurité et de la conformité réglementaire dans ce contexte technologique.
6. Considérations de sécurité et conformité dans l'emballage des bobines d'acier
La sécurité est un impératif dans tout environnement industriel, et les opérations de conditionnement de bobines d'acier présentent des risques spécifiques en raison du poids important des bobines, de la présence de machines lourdes et de la nature des matériaux manipulés. Assurer un environnement de travail sûr est non seulement une obligation morale et légale, mais aussi crucial pour maintenir la continuité des opérations, protéger les actifs de valeur et maîtriser les coûts liés aux accidents et aux temps d'arrêt. De plus, le strict respect des normes industrielles et des réglementations gouvernementales en vigueur est obligatoire. Cette section présente les principales considérations de sécurité et les exigences de conformité pour les lignes de conditionnement de bobines d'acier.
6.1. Identification des principaux risques pour la sécurité
Comprendre les dangers potentiels est la première étape pour les atténuer. Les risques courants incluent :
- Blessures par écrasement et impact : En raison de leur poids important, la chute ou le déplacement des bobines présentent de graves risques d'écrasement. Le personnel peut également être heurté par des bobines en mouvement sur des convoyeurs ou des équipements de manutention.
- Points d'enchevêtrement et de pincement : Les pièces mobiles des machines d'emballage, des têtes de cerclage, des convoyeurs et des bras robotisés créent des risques d'enchevêtrement ou de pincement si une protection appropriée n'est pas en place.
- Troubles musculo-squelettiques (TMS) : Les tâches de manutention manuelle, même peu fréquentes, comme le chargement de matériaux, le déblocage de bourrages ou l'aide au positionnement, peuvent entraîner des foulures et des entorses si les principes ergonomiques sont ignorés.
- Lacérations et perforations : Les bords tranchants des bobines d’acier, des matériaux de cerclage (en particulier les sangles en acier) et des outils de coupe présentent des risques de coupure.
- Glissades, trébuchements et chutes : Les déversements d’huile ou de graisse, les débris provenant des matériaux d’emballage, les surfaces inégales ou les câbles mal gérés peuvent entraîner des chutes.
- Risques électriques : Un entretien inapproprié ou un câblage endommagé sur un équipement automatisé présente des risques de choc électrique.
6.2. Meilleures pratiques pour garantir la sécurité
Une approche multidimensionnelle est nécessaire pour créer et maintenir un environnement d’emballage sûr.
- Évaluations globales des risques : Effectuer régulièrement des évaluations approfondies des risques de l’ensemble de la ligne de conditionnement et des tâches associées pour identifier les dangers et évaluer les mesures de contrôle existantes.
- Contrôles d'ingénierie (élimination/substitution) :
- Donnez la priorité à l’automatisation pour éliminer les tâches de manutention manuelle dangereuses.
- Utiliser des protections de machines appropriées (protections fixes, protections interverrouillées, rideaux lumineux, tapis de sécurité) pour empêcher l'accès aux pièces mobiles dangereuses. S'assurer que les protections sont conformes aux normes en vigueur (par exemple, ISO 13857).
- Intégrer des composants et des systèmes de contrôle de sécurité (par exemple, des automates programmables de sécurité, des arrêts d'urgence) conçus conformément à des normes telles que la norme ISO 13849-1.
- Concevez les postes de travail de manière ergonomique pour minimiser la tension.
- Remplacez les matériaux dangereux lorsque cela est possible (par exemple, l’utilisation de sangles en PET au lieu de sangles en acier peut réduire les risques de coupure).
- Contrôles administratifs :
- Développer et appliquer des procédures de travail sécuritaires (SWP) strictes pour toutes les tâches, y compris l’exploitation, la maintenance et le dépannage.
- Mettre en œuvre des procédures de verrouillage et d'étiquetage rigoureuses pour les activités de maintenance et d'entretien afin d'éviter tout démarrage intempestif des machines. S'assurer que le personnel autorisé est correctement formé.
- Offrir à tous les employés une formation complète et spécifique à chaque tâche, incluant la reconnaissance des dangers, l'utilisation appropriée des équipements, les procédures d'urgence et la sécurité routière. Organiser régulièrement des formations de remise à niveau.
- Signalisation claire indiquant les dangers, les EPI requis et les procédures de sécurité.
- Bonnes pratiques d’entretien ménager (5S) pour éviter les glissades, les trébuchements et les chutes.
- Équipement de protection individuelle (EPI): Exiger et fournir un EPI approprié en fonction de l'évaluation des risques, qui comprend généralement :
- Casques
- Lunettes de sécurité ou écrans faciaux
- Gants résistants aux coupures
- Bottes de sécurité à embout d'acier
- Vêtements haute visibilité (si vous travaillez à proximité d'équipements mobiles)
- Inspections et entretien réguliers : Assurez-vous que les dispositifs de sécurité (arrêts d'urgence, verrouillages, protections) sont régulièrement inspectés, testés et maintenus en bon état de fonctionnement dans le cadre du programme de maintenance préventive.
6.3. Conformité aux normes et réglementations
Le respect des normes légales et sectorielles est crucial. Les principaux organismes de réglementation et normes sont :
- Administration de la sécurité et de la santé au travail (OSHA) (États-Unis) : Établit et applique les normes de sécurité sur le lieu de travail, y compris les réglementations spécifiques pour la protection des machines (29 CFR 1910.212), le contrôle de l'énergie dangereuse (LOTO - 29 CFR 1910.147), la manutention des matériaux et les EPI.
- Directive européenne relative aux machines (UE) : Impose des exigences essentielles de santé et de sécurité (EESS) pour les machines mises sur le marché de l'UE. La conformité implique souvent le respect de normes harmonisées (par exemple, EN ISO 12100 pour l'évaluation des risques, EN ISO 13849 pour les systèmes de contrôle relatifs à la sécurité). Le marquage CE est requis.
- Organisation internationale de normalisation (ISO): Élabore des normes reconnues mondialement en matière de sécurité des machines, notamment :
- ISO 12100 : Sécurité des machines — Principes généraux de conception — Appréciation et réduction des risques.
- ISO 13849 : Sécurité des machines — Parties des systèmes de commande relatives à la sécurité.
- ISO 13857 : Sécurité des machines — Distances de sécurité pour éviter que les membres supérieurs et inférieurs n'atteignent les zones dangereuses.
- Réglementations nationales et locales : Certains pays ou régions peuvent avoir des réglementations de sécurité supplémentaires qui doivent être respectées.
6.4. Favoriser une culture de sécurité
Au-delà des règles et des procédures, il est essentiel de créer une culture de sécurité forte où la sécurité est prioritaire pour tous, de la direction aux travailleurs de première ligne.
- Engagement de la direction : Les dirigeants doivent démontrer de manière visible leur engagement envers la sécurité par l’allocation des ressources, l’application des politiques et la participation active.
- Implication des employés : Encouragez les travailleurs à signaler les dangers, à suggérer des améliorations en matière de sécurité et à participer aux comités ou audits de sécurité.
- Rapport d'incident et enquête : Mettre en place un système non punitif de signalement de tous les incidents et quasi-accidents. Mener des enquêtes approfondies pour identifier les causes profondes et mettre en œuvre des mesures correctives afin d'éviter toute récidive.
- Amélioration continue: Considérez la sécurité comme un processus continu. Examinez régulièrement les performances en matière de sécurité, mettez à jour les évaluations des risques et adaptez les procédures en fonction des nouvelles informations ou des changements opérationnels.
6.5. Conclusion
La sécurité et la conformité sont essentielles à la réussite des opérations de conditionnement de bobines d'acier. En identifiant proactivement les risques, en mettant en œuvre des contrôles techniques et administratifs rigoureux, en garantissant le respect des réglementations, en dispensant des formations complètes et en développant une solide culture de la sécurité, les fabricants peuvent protéger leurs employés, prévenir les perturbations coûteuses et opérer de manière responsable et durable. Les implications financières et le retour sur investissement de ces systèmes seront abordés ci-après.
7. Analyse de la rentabilité et du retour sur investissement des lignes de conditionnement de bobines d'acier
La mise en place ou la modernisation d'une ligne de conditionnement de bobines d'acier représente un investissement financier important. Par conséquent, une analyse approfondie de la rentabilité et une compréhension claire du retour sur investissement (ROI) potentiel sont essentielles pour justifier l'investissement et garantir que le système contribue positivement à la santé financière de l'entreprise. Cette section examine les différents éléments de coût, les stratégies d'amélioration de la rentabilité et les méthodes d'évaluation du retour sur investissement des investissements dans le conditionnement de bobines d'acier.
7.1. Principaux éléments de coût
Une analyse complète des coûts doit prendre en compte à la fois l’investissement initial et les dépenses opérationnelles courantes.
- Dépenses en capital (CapEx) :
- Achat d'équipement : Le coût principal comprend les machines d'emballage, les systèmes de cerclage, les convoyeurs, les plateaux tournants, les basculeurs, les dispositifs de sécurité, les systèmes de contrôle (API, IHM) et potentiellement la robotique ou les AGV. Les lignes automatisées ont des dépenses d'investissement nettement supérieures à celles des installations manuelles.
- Installation et mise en service: Coûts associés à la préparation du site, à l’installation mécanique et électrique, à l’intégration du système, à la programmation et aux tests de démarrage.
- La formation Coûts de formation initiale des opérateurs et du personnel de maintenance sur le nouvel équipement.
- Dépenses opérationnelles (OpEx) :
- La main d'oeuvre: Salaires, avantages sociaux et frais généraux pour les opérateurs, le personnel de maintenance et les superviseurs. L'automatisation réduit considérablement les coûts de main-d'œuvre directe des opérateurs par rapport aux lignes manuelles.
- Matériaux consommables : Coûts récurrents pour le film étirable, les matériaux VCI, le cerclage (acier ou PET), les joints/clips, les étiquettes, l'encre, les protections de bord, etc.
- Énergie: Consommation électrique des moteurs, des radiateurs (pour l'étanchéité), des commandes, de l'éclairage, etc.
- Entretien et pièces de rechange : Coûts de l’entretien préventif de routine, des réparations, des pièces de rechange et des contrats de service potentiels.
- Coûts des temps d'arrêt : Perte de revenus de production et coûts associés lorsque la ligne est arrêtée de manière inattendue.
- Coûts indirects:
- Espace au sol: Coût d'opportunité ou coût de location de l'espace d'usine occupé par la ligne.
- Traitement des déchets: Coûts associés à l’élimination des déchets ou des rebuts d’emballage.
- Assurance: Les primes sont potentiellement affectées par les dossiers de sécurité et la valeur de l’équipement.
- Coûts de la qualité : Coûts liés aux produits endommagés en raison d'un emballage inadéquat (reprise, rebut, réclamations clients).
7.2. Stratégies d'amélioration de la rentabilité
L’optimisation des coûts implique de prendre en compte plusieurs facteurs tout au long du cycle de vie du système.
- Automatisation de la bonne taille : Choisissez un niveau d'automatisation adapté au volume et à la complexité de la production. Sur-automatiser une ligne à faible volume peut ne pas offrir un bon retour sur investissement, tandis que sous-automatiser une ligne à volume élevé peut entraîner des coûts de main-d'œuvre élevés et des goulots d'étranglement.
- Optimisation de l'utilisation des matériaux :
- Utilisez des systèmes automatisés avec un contrôle précis du pré-étirage et de la tension du film pour minimiser la consommation de film par bobine.
- Sélectionnez le matériau de cerclage le plus rentable (par exemple, PET ou acier) qui répond aux exigences de performance.
- Évaluer et tester régulièrement de nouveaux matériaux d’emballage potentiellement plus efficaces ou plus rentables.
- Minimiser les déchets lors du chargement et des changements de matériaux.
- Maximiser l’efficacité énergétique :
- Spécifiez des composants économes en énergie (moteurs, variateurs) lors de l’achat d’équipements.
- Mettre en œuvre des modes d’économie d’énergie pendant les périodes d’inactivité.
- Assurer un entretien adéquat (par exemple, moteurs propres, pièces lubrifiées) pour éviter une consommation d'énergie accrue.
- Mise en œuvre de stratégies de maintenance efficaces :
- Un programme de maintenance préventive (MP) robuste est essentiel pour minimiser les temps d’arrêt imprévus coûteux et prolonger la durée de vie de l’équipement.
- Envisagez les technologies de maintenance prédictive (PdM) (analyse des vibrations, imagerie thermique, analyse d’huile) pour anticiper les pannes et planifier efficacement les réparations.
- Maintenir un inventaire adéquat de pièces de rechange critiques pour accélérer les réparations.
- Réduction des temps d'arrêt : Suivre minutieusement les causes des arrêts et mettre en œuvre des mesures correctives. Optimiser les procédures de changement de production (SMED). Garantir un approvisionnement fiable de la ligne en bobines et en matériaux.
- Améliorer l'efficacité du travail : Proposez des formations efficaces, des procédures opérationnelles standard claires et des outils/postes de travail ergonomiques. Utilisez l'automatisation pour réaffecter la main-d'œuvre à des tâches à plus forte valeur ajoutée.
7.3. Évaluation du retour sur investissement (ROI)
L'analyse du retour sur investissement permet de déterminer la viabilité financière d'un investissement dans une ligne de conditionnement nouvelle ou modernisée. Elle compare les bénéfices financiers nets générés par l'investissement à son coût total.
a. Méthodes de calcul
- Retour sur investissement simple :
ROI (%) = [(Gain from Investment - Cost of Investment) / Cost of Investment] x 100(Le gain comprend généralement des économies annuelles de main-d’œuvre, de matériaux, une réduction des dommages, ainsi qu’une augmentation potentielle des revenus grâce à un débit plus élevé). - Période de récupération:
Payback Period (Years) = Initial Investment / Annual Savings (or Cash Flow)Indique la rapidité avec laquelle l’investissement initial est récupéré. - Valeur actualisée nette (VAN) : Il prend en compte la valeur temporelle de l'argent en actualisant les flux de trésorerie futurs à leur valeur actuelle. Une VAN positive indique généralement un investissement rentable.
- Taux de rendement interne (TRI) : Taux d'actualisation auquel la VAN de l'investissement est nulle. Si le TRI dépasse le taux de rendement requis par l'entreprise, le projet est généralement considéré comme acceptable.
b. Facteurs clés influençant le retour sur investissement
- Économies de coûts de main d’œuvre : Un moteur principal du retour sur investissement de l’automatisation.
- Augmentation du débit : Une capacité de production plus élevée peut entraîner une augmentation du chiffre d’affaires.
- Réduction des coûts des matériaux : Économies grâce à une utilisation optimisée du film/de la sangle.
- Qualité améliorée / Dégâts réduits : Réduisez les coûts associés aux réclamations pour dommages aux produits, aux retouches ou aux rebuts.
- Sécurité renforcée : Réduction des coûts liés aux accidents (LTA, primes d’assurance, amendes potentielles).
- Durée de vie et fiabilité de l'équipement : Un équipement durable et fiable génère des rendements sur une période plus longue.
c. Avantages intangibles
Bien que plus difficiles à quantifier, pensez aux avantages intangibles tels que l’amélioration du moral des travailleurs (grâce à une meilleure sécurité et une meilleure ergonomie), l’amélioration de l’image de l’entreprise (opérations modernes et efficaces) et une plus grande flexibilité opérationnelle.
7.4. Conclusion
Pour optimiser la rentabilité et garantir un retour sur investissement élevé sur une ligne de conditionnement de bobines d'acier, une approche globale est nécessaire. Elle implique une planification initiale et un choix d'équipements rigoureux, une gestion opérationnelle rigoureuse visant à minimiser les déchets et les temps d'arrêt, une maintenance efficace et un suivi continu des performances par rapport aux objectifs financiers. En analysant minutieusement les coûts, en mettant en œuvre des stratégies d'efficacité et en évaluant rigoureusement le retour sur investissement à l'aide d'indicateurs financiers appropriés, les fabricants peuvent garantir que leurs opérations de conditionnement sont non seulement fonctionnelles, mais aussi financièrement solides et contribuent significativement à la réussite globale de l'entreprise. La dernière section se penchera sur les tendances futures qui façonneront ce processus industriel crucial.
8. L'avenir de l'emballage des bobines d'acier : tendances et technologies émergentes
L'industrie de l'emballage des bobines d'acier se trouve à un tournant, portée par la convergence des innovations technologiques, les exigences croissantes en matière d'efficacité et de durabilité, et le potentiel transformateur des données. À l'avenir, plusieurs tendances clés et technologies émergentes sont sur le point de redéfinir la manière dont les bobines d'acier sont emballées, manipulées et suivies. Cette dernière section explore le paysage futur, en mettant en lumière les innovations qui façonneront la prochaine génération de systèmes d'emballage des bobines d'acier.
8.1. Hyper-automatisation et systèmes intelligents
L’automatisation deviendra encore plus sophistiquée, intégrée et intelligente.
- Optimisation basée sur l'IA : Au-delà de la maintenance prédictive, l'IA optimisera de plus en plus les paramètres d'emballage (modèles d'emballage, placement/tension des sangles) en temps réel en fonction des caractéristiques spécifiques des bobines (dimensions, qualité, sensibilité de surface détectée par les capteurs) et des exigences de destination, garantissant une protection optimale avec une utilisation minimale de matériaux.
- Opérations autonomes : Attendez-vous à des lignes plus autonomes nécessitant une surveillance humaine minimale. Cela comprend des machines à réglage automatique, des routines de dépannage automatisées et l'intégration avec les AGV/AMR pour un flux de matériaux de bout en bout, de la production à l'entreposage/expédition, sans intervention manuelle.
- Systèmes de robotique et de vision améliorés : Les robots gagneront en agilité et en adaptabilité, capables d'effectuer une plus grande variété de tâches. Les systèmes de vision pilotés par l'IA offriront des capacités d'inspection plus sophistiquées, identifiant les défauts subtils et garantissant une qualité d'emballage quasi parfaite.
8.2. Écosystèmes centrés sur les données (IIoT et jumeaux numériques)
Les données seront l’élément vital des futures opérations d’emballage, rendues possibles par une connectivité omniprésente.
- Intégration IIoT omniprésente : Presque tous les composants de la ligne d'emballage seront équipés de capteurs et connectés, générant de vastes quantités de données sur les performances, l'état et le flux de matériaux.
- Analyses avancées et plateformes cloud : Les plateformes basées sur le cloud regrouperont et analyseront les données de plusieurs lignes, voire de plusieurs usines, fournissant ainsi des informations plus approfondies sur les goulots d'étranglement des performances, permettant l'analyse comparative et facilitant les stratégies d'optimisation au niveau de l'entreprise.
- Jumeaux numériques : La création de répliques virtuelles (jumeaux numériques) de la ligne d'emballage physique permettra aux fabricants de simuler les changements, de tester de nouvelles configurations, d'optimiser les paramètres et de former les opérateurs dans un environnement virtuel sans risque avant de mettre en œuvre les changements sur la ligne réelle.
- Blockchain pour la traçabilité de la chaîne d'approvisionnement : Pour les bobines de grande valeur ou les industries réglementées, la technologie blockchain pourrait fournir un enregistrement immuable du parcours de la bobine, y compris les détails de l'emballage et les données du capteur (par exemple, la température, les chocs), améliorant ainsi la sécurité et la transparence.
8.3. La durabilité comme moteur essentiel
La responsabilité environnementale influencera de plus en plus les choix technologiques et matériels.
- Matériaux de l'économie circulaire : Une attention accrue est portée à l'utilisation de matériaux d'emballage (films, sangles) à forte teneur en matières recyclées et à la conception d'emballages faciles à démonter et à recycler sur place. Le développement de systèmes en circuit fermé pour les matériaux d'emballage pourrait émerger.
- Matériaux biodégradables et biosourcés : Innovation continue dans les matériaux VCI et d'emballage biodégradables qui offrent des performances comparables aux plastiques traditionnels mais avec un impact environnemental nettement inférieur.
- Technologies de réduction des matériaux : Développement continu de films ultra-minces et à haute résistance et de techniques d'emballage/cerclage optimisées pilotées par l'IA pour minimiser la quantité absolue de matériau utilisée par emballage.
- Récupération d'énergie et machines ultra-efficaces : Intégration de systèmes et de conceptions de récupération d’énergie qui réduisent considérablement l’empreinte énergétique des opérations d’emballage, évoluant potentiellement vers des systèmes neutres en énergie dans certains cas.
8.4. Systèmes modulaires, flexibles et évolutifs
Les lignes de conditionnement devront s’adapter rapidement aux demandes changeantes du marché.
- Conception modulaire: Équipement conçu comme des modules interchangeables (par exemple, différents types d'emballeuses, de cerclages, d'unités d'étiquetage) qui peuvent être facilement ajoutés, supprimés ou reconfigurés pour adapter les capacités de la ligne aux nouveaux produits ou aux exigences de capacité.
- Flexibilité accrue : Systèmes capables de gérer une gamme plus large de tailles de bobines, de poids et de spécifications d'emballage avec une configuration ou un réglage manuel minimal, facilités par la robotique et les réglages de paramètres pilotés par l'IA.
- Évolutivité: Conceptions permettant des augmentations de capacité progressives en ajoutant des modules parallèles ou en mettant à niveau ceux existants sans nécessiter un remplacement complet de la ligne.
8.5. Collaboration homme-machine améliorée
À mesure que l’automatisation augmente, le rôle humain évoluera vers la supervision, l’optimisation et la gestion des exceptions.
- IHM avancées et réalité augmentée (RA) : Des interfaces plus intuitives, intégrant potentiellement des superpositions AR qui fournissent aux opérateurs des instructions en temps réel, des informations de diagnostic ou des conseils de maintenance directement sur leur vue de l'équipement.
- Intégration Cobot : Adoption plus large des cobots pour les tâches nécessitant un mélange d’automatisation et de dextérité ou de jugement humain, créant des postes de travail hybrides plus sûrs et plus ergonomiques.
8.6. Conclusion : Accepter la transformation
L'avenir du conditionnement des bobines d'acier promet des systèmes nettement plus intelligents, performants, adaptables, durables et basés sur les données que leurs homologues actuels. Des technologies comme l'IA, l'IIoT, la robotique avancée et les matériaux innovants ne constituent pas de simples améliorations progressives, mais des catalyseurs de transformations fondamentales. Les fabricants qui adoptent proactivement ces changements, investissent stratégiquement dans les nouvelles technologies et favorisent une culture d'adaptation continue seront les mieux placés pour prospérer. En tirant parti de ces avancées, ils pourront optimiser leurs opérations, réduire leur impact environnemental, renforcer la protection des produits et répondre aux exigences de plus en plus complexes du marché mondial de l'acier, consolidant ainsi leur avantage concurrentiel pour les années à venir.