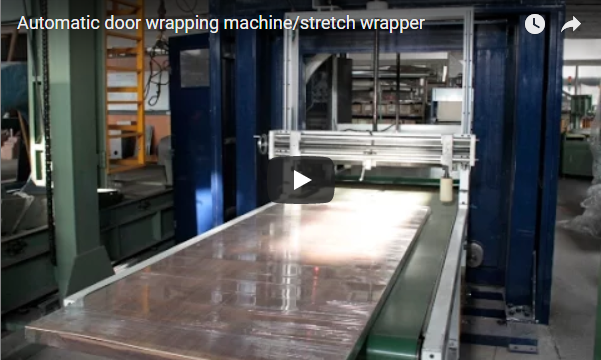
خلاصه: این راهنما، دستگاههای بستهبندی کششی افقی را شرح میدهد که یک برج ثابت را حول بارهای ثابت میچرخانند تا کاربرد فیلم ثابت را حفظ کرده و از توان عملیاتی مداوم پشتیبانی کنند. این راهنما به خریداران توصیه میکند مشخصات دستگاه را با محدودیتهای انبار، مانند فضای کف و الگوهای تغییر، هماهنگ کنند تا بازده سرمایهگذاری را به حداکثر برسانند. متن خاطرنشان میکند که مدلهای استاندارد، پالتهای معمولی را در خود جای میدهند، در حالی که پیکربندیهای تخصصی ممکن است نیاز به هندسههای برج تطبیقیافته داشته باشند.
[محل قرارگیری ویدیو]
انبارهایی که از تکنیکهای بستهبندی دستی منسوخشده استفاده میکنند، تقریباً ۱۴٪ از بودجه عملیاتی سالانه را به دلیل استفاده بیش از حد از فیلم، دوبارهکاری نیروی کار و ادعاهای مربوط به آسیب به موجودی، هدر میدهند. این اتلاف عملیاتی مستقیماً سودآوری تأسیسات را کاهش داده و مسئولیت حمل و نقل را در شبکههای توزیع افزایش میدهد.
🛠️ محدوده
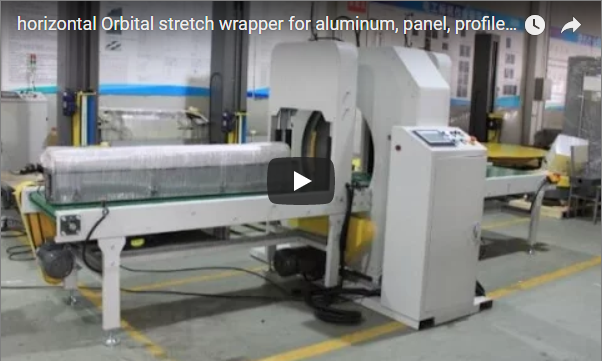
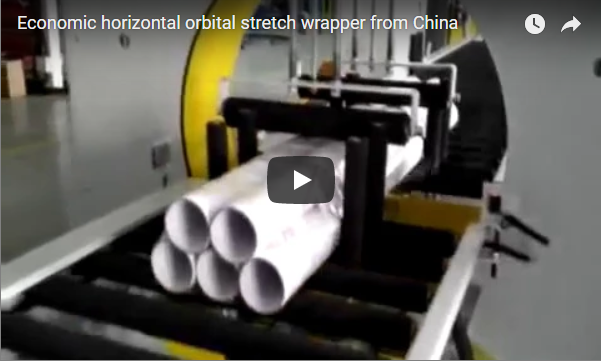
تیمهای تدارکات باید تجهیزاتی را در اولویت قرار دهند که با طرحبندیهای تأسیسات مطابقت داشته باشند، به راحتی با سیستمهای فعلی ادغام شوند و از تقاضاهای حجم اوج پشتیبانی کنند تا از توان عملیاتی ثابت بدون ایجاد اختلال در عملیات روزانه یا افزایش هزینههای مقاومسازی اطمینان حاصل شود. سیستمهای بستهبندی افقی، یک برج ثابت را حول بارهای ثابت میچرخانند و مشکلات مربوط به حرکت صفحه گردان را از بین میبرند و در عین حال کاربرد مداوم فیلم را حفظ میکنند. این پیکربندی از محیطهای با توان عملیاتی مداوم پشتیبانی میکند که در آنها محدودیت فضای کف و پایداری بار، معیارهای عملکرد را تعیین میکند. خریداران باید مشخصات دستگاه را با محدودیتهای انبار موجود و الگوهای تغییر مکان هماهنگ کنند تا بازده سرمایهگذاری به حداکثر برسد. مدلهای استاندارد، کالاهای پالتبندی شده معمولی را در خود جای میدهند، در حالی که پیکربندیهای رول تخصصی ممکن است نیاز به هندسههای برج تطبیق یافته قابل مقایسه با سیستمهای بستهبندی کویل شلنگ یا ادغام خطوط بستهبندی آفلاین داشته باشند. عرض دستگاه، پالتهای 900 تا 1200 میلیمتری را تحت مشخصات استاندارد فیلم کششی صنعتی میپذیرد (معمولاً ضخامت 15 تا 30 میکرومتر؛ نمرات دقیق را با تأمینکنندگان تأیید کنید). ارتفاع برج از طریق کالسکه عمودی سروو (موتورهای الکتریکی که کنترل دقیق سرعت و موقعیت را برای بلند کردن روان فراهم میکنند) با پروفیلهای بار 1800 تا 2400 میلیمتر تنظیم میشود. منبع تغذیه به ورودی سه فاز ۴۰۰ ولت/۵۰ هرتز با تلورانس ولتاژ ±۵٪ نیاز دارد. مراکز باید قبل از سفارش، ماتریسهای دقیق برق مصرفی را از فروشندگان درخواست کنند تا سازگاری آنها را تأیید کنند.
🏗️ چک لیست بدنه
یک پروتکل تأیید ساختاریافته، با اطمینان از تطابق تلرانسهای مکانیکی، سازگاری الکتریکی و گواهینامههای ایمنی با الزامات اولیه انبار قبل از تحویل تجهیزات، از تأخیرهای پرهزینه در استقرار جلوگیری میکند. تیمهای تدارکات باید هر مرحله تأیید را مستند کنند تا از تأخیر در استقرار جلوگیری کنند، هزینههای راهاندازی را کاهش دهند و تطابق با استانداردهای عملکرد خط بستهبندی تعیینشده را تضمین کنند. هر مورد تأیید قبل از مجوز تحویل تجهیزات، نیاز به تأیید مهندسی با مهر زمانی دارد. مستندات استاندارد از سوءتفاهم بین مدیران تأسیسات، تیمهای تعمیر و نگهداری و نمایندگان فنی تأمینکننده در طول مراحل آزمایش پذیرش کارخانه جلوگیری میکند.
| مرحله تأیید | اقدام لازم | وضعیت | تأثیر تجاری |
|---|---|---|---|
| ابعاد بار | تأیید کنید که حداکثر اندازه پالت در فضای خالی گلوگاه ماشین جا میشود. | ☐ قبول / ☐ مردود | از آسیبهای سازهای و ادعاهای مسئولیت ناشی از بارهای ناهمتراز جلوگیری میکند |
| مشخصات فیلم | عرض جان ۵۰۰ میلیمتر و محدوده ضخامت ۱۵ تا ۳۰ میکرومتر را تأیید کنید (مثال معمول) | ☐ قبول / ☐ مردود | ضایعات مواد را کاهش میدهد و هزینههای بستهبندی به ازای هر واحد را پایین میآورد |
| یکپارچه سازی نوار نقاله | غلتکهای ورودی/خروجی را با جریان پالت موجود در انبار همتراز کنید | ☐ قبول / ☐ مردود | از گلوگاههای تولید جلوگیری میکند و هزینههای نیروی کار یکپارچهسازی را به حداقل میرساند |
| اینترلاک های ایمنی | زمان پاسخدهی <200 میلیثانیه (هدف معمول) <ISO 13849-1 رده 3 (استاندارد ایمنی مدار افزونه) را تأیید کنید | ☐ قبول / ☐ مردود | تضمین انطباق با مقررات و کاهش مسئولیت آسیبهای محل کار |
| کنترل ولتاژ | منبع تغذیه سه فاز ۴۰۰ ولت/۵۰ هرتز با مقاومت اتصال به زمین مناسب را تأیید کنید | ☐ قبول / ☐ مردود | جلوگیری از خطاهای الکتریکی و افزایش طول عمر تجهیزات |
| رتبهبندی توان عملیاتی | زمان چرخه ۴۰ تا ۶۰ بار در ساعت را تحت شرایط کار مداوم بررسی کنید (محدوده نمونه) | ☐ قبول / ☐ مردود | برای محافظت از اهداف درآمدی، خروجی را با برنامههای شیفت هماهنگ میکند. |
کشش پیچشی محدوده نیروی 30 تا 150 نیوتن را با دقت سروو ±3 نیوتن (دقت موتور الکتریکی) حفظ میکند. مدت زمان چرخه 30 تا 75 ثانیه برای هر بار تحت انتخاب خودکار الگو کامل میشود. تشخیص پارگی فیلم باعث جمع شدن فوری کریج در عرض 0.5 ثانیه پس از فعال شدن سنسور میشود. تیمهای تدارکات باید به جای تکیه بر حداکثرهای نظری، گزارشهای عملکرد واقعی را از فروشندگان درخواست کنند.
🔗 مرتبط : راهکارهای بیشتر را بررسی کنید
📈 معیارهای قبولی/رد
تعیین آستانههای واضح قبولی/رد در طول آزمایش پذیرش کارخانه، خریداران را از پذیرش تجهیزاتی که استانداردهای ایمنی، اهداف توان عملیاتی یا معیارهای قابلیت اطمینان بلندمدت را برآورده نمیکنند، محافظت میکند. مهندسان باید واحدهایی را که در طول مراحل آزمایش پذیرش کارخانه، رانش کششی بیش از حد، پاسخهای تأخیر در قفل ایمنی یا انحرافات عدم همترازی نوار نقاله را نشان میدهند، رد کنند. تمام دادههای تأیید قبل از تأیید نهایی راهاندازی، نیاز به مستندات زمانبندی شده دارند. آزمایش استاندارد از مشکلات قابلیت اطمینان بلندمدت جلوگیری میکند و انطباق با پروتکلهای ایمنی منطقهای محل کار را تضمین میکند. تأسیسات باید آزمایشهای اعتبارسنجی مداوم ۱۰۰ چرخهای را انجام دهند تا عملکرد مداوم را تحت شرایط حداکثر ظرفیت بار نامی تأیید کنند. ثبات پوشش فیلم، تغییر تنش ≤۵٪ را در ارتفاع بار کامل در طول آزمایش ۱۰۰ چرخهای حفظ میکند (معیار معمول صنعت). زمان پاسخ ایمنی، تأخیر وقفه پرده نوری کمتر از ۲۰۰ میلیثانیه را طبق استانداردهای ISO 13849-1 دسته ۳ ثبت میکند (زمان دقیق را با برگههای اطلاعات تأمینکننده تأیید کنید). همگامسازی نوار نقاله، تحمل همترازی جانبی ۱۵ میلیمتری را تحت حداکثر ظرفیت بار نامی به دست میآورد. خریداران باید این معیارها را به عنوان اهداف اعتبارسنجی در نظر بگیرند، نه به عنوان تضمینهای مطلق، و انتظارات خود را بر اساس شرایط واقعی تأسیسات و تغییرپذیری بار تنظیم کنند.
🛡️ موارد معمولاً فراموش شده
نادیده گرفتن محدودیتهای محیطی، در دسترس بودن قطعات یدکی و بومیسازی نرمافزار در طول ارزیابی اولیه، اغلب منجر به تأخیرهای پس از نصب و افزایش هزینههای نگهداری میشود. تأسیسات معمولاً در طول مراحل اولیه ارزیابی تجهیزات، محدودههای دمای محیطی، الزامات موجودی قطعات یدکی، پروتکلهای بومیسازی HMI و مستندات ماتریس ابزار را نادیده میگیرند. پرداختن به این شکافها از تأخیرهای استقرار جلوگیری کرده و هزینههای عیبیابی پس از نصب را در عملیات انبار کاهش میدهد. تیمهای تعمیر و نگهداری باید قبل از نهایی کردن توافقنامههای خرید، انطباق سطح نویز، مقاومت زمین الکتریکی و دسترسی به پورت تشخیصی نرمافزار را تأیید کنند. مستندسازی مناسب از مقاومسازی پرهزینه جلوگیری کرده و ادغام یکپارچه با زیرساختهای فناوری بستهبندی موجود را تضمین میکند. محیط عملیاتی به محدوده محیطی 0 تا 35 درجه سانتیگراد با فضای تهویه اختصاصی طبق دستورالعملهای سازنده نیاز دارد (رتبهبندیهای خاص آب و هوایی را برای منطقه خود تأیید کنید). کیت قطعات یدکی باید شامل موجودی قطعات حیاتی توصیه شده باشد که شامل مهر و مومهای حمل فیلم، غلتکهای کششی و تسمههای محرک باشد. خریداران باید برای کنترل هزینههای بلندمدت، پوشش گارانتی طولانی مدت یا بستههای نگهداری همراه را مذاکره کنند. بومیسازی HMI، رابط کنترل دو زبانه را که با زبان عملیاتی انبار اصلی برای محیطهای با خدمه مختلف مطابقت دارد، الزامی میکند. تیمهای تدارکات باید در طول مرحله مناقصه، درخواست دفترچههای راهنمای فنی کامل و برنامههای آموزشی را داشته باشند تا از هزینههای پنهان جذب نیرو جلوگیری شود.
🔗 همچنین ببینید : تجهیزات مرتبط
⚙️ چک لیست تصمیم گیری خرید
تجمیع نقاط اعتبارسنجی فنی، مالی و لجستیکی در یک چارچوب تأیید واحد، هزینههای سرمایهای را حفظ کرده و آمادگی عملیاتی را قبل از امضای قرارداد تضمین میکند. خریداران باید قبل از نهایی کردن قراردادهای تجهیزات، شرایط گارانتی، جدول زمانی تحویل، پروتکلهای آموزشی و کل هزینه مالکیت را تأیید کنند. همه معیارها نیاز به مجوز امضا شده از مدیریت مهندسی و عملیات دارند تا از افزایش بودجه و تنگناهای استقرار جلوگیری شود. مدلسازی مالی استاندارد از مهندسی بیش از حد جلوگیری میکند و ضمن هماهنگی با چرخههای برنامهریزی سالانه تعمیر و نگهداری تأسیسات، کارایی را در سراسر اکوسیستم خط بستهبندی به حداکثر میرساند. هزینه کل مالکیت سالانه ۴۸۰۰۰ تا ۶۲۰۰۰ یورو محاسبه میشود (محدوده مثال برای تأسیسات با حجم بالا؛ هزینههای واقعی بر اساس مصرف فیلم، نرخ انرژی محلی و مدلهای نیروی کار متفاوت است). بهرهوری انرژی در عملیات بهینه حمل و نقل سروو-محور، ۳.۵ کیلووات برق مداوم مصرف میکند (مصرف معمول: حدود ۳.۰ تا ۴.۰ کیلووات؛ مشخصات دقیق را در طول آزمایش کارخانه تأیید کنید). فاصله تعمیر و نگهداری نیاز به یک چرخه بازرسی ۵۰۰ ساعته برای غلتکهای کششی، زنجیرهای محرک و اتصالات الکتریکی دارد. تیمهای تدارکات باید قبل از عقد قراردادهای خرید، مدلهای دقیق TCO و گواهیهای مصرف انرژی را برای اعتبارسنجی پیشبینیهای مالی از تأمینکنندگان درخواست کنند.
🛠️ سوالات متداول
پرداختن به سوالات رایج در مورد ادغام و انطباق، از قبل، با تمرکز بر نکات تصمیمگیری عملی به جای تلرانسهای پیچیده مهندسی، فرآیند تدارکات را ساده میکند. پاسخها بر مشخصات قابل اندازهگیری، آستانههای سازگاری استاندارد و رویههای اعتبارسنجی مستند شده که با الزامات عمومی خرید صنعتی همسو هستند، تمرکز دارند. همه پاسخها به پارامترهای فنی تأیید شده یا محدودههای معیار صنعت اشاره دارند تا انتخاب دقیق تجهیزات و برنامهریزی قابلیت اطمینان بلندمدت را تضمین کنند.
س: چه محدوده ضخامتی از فیلم، پایداری بار را برای کالاهای سنگین پالتبندی شده بهینه میکند؟ ج: فیلمهای استرچ استاندارد معمولاً در ضخامت ۱۵ تا ۳۰ میکرومتر (محدوده نمونه) عمل میکنند. بارهای سنگینتر معمولاً از درجههای ضخیمتر و مرغوبتر برای حفظ کشش ثابت در طول حمل و نقل بهره میبرند. تیمهای تدارکات باید قبل از خرید عمده، نتایج آزمایش نمونه را از تأمینکنندگان درخواست کنند تا سازگاری با انواع محمولههای خاص شما را تأیید کنند.
س: چگونه انطباق با الزامات ایمنی دسته ۳ استاندارد ISO 13849-1 بر استقرار ماشینآلات تأثیر میگذارد؟ ج: این طبقهبندی (که مستلزم مدارهای حسگر اضافی برای ماشینآلات پرخطر است) قابلیت اطمینان بالاتری را در هنگام توقفهای غیرمنتظره تضمین میکند. تأسیسات باید تأیید کنند که تأمینکنندگان اسناد ایمنی معتبر ارائه میدهند و قبل از راهاندازی، آزمایش قفل داخلی را در محل انجام میدهند تا مقررات منطقهای محل کار را رعایت کنند و میزان مسئولیتپذیری را کاهش دهند.
س: آیا بستهبندیهای افقی میتوانند بدون اصلاح ساختاری با شبکههای نقاله موجود ادغام شوند؟ پاسخ: اکثر واحدها از عرض غلتکهای استاندارد پشتیبانی میکنند، اما تلرانسهای تراز جانبی بسته به مدل متفاوت است. خریداران باید در مرحله استعلام قیمت، مطابقت ابعاد ورودی/خروجی با سیستمهای انبار فعلی را تأیید کنند. آداپتورهای سفارشی ممکن است برای پالتهای غیر استاندارد ضروری باشند، بنابراین قبل از نهایی کردن سفارشات، هزینههای احتمالی ادغام را در بودجه خود لحاظ کنید.
س: چه فواصل زمانی تعمیر و نگهداری، عملکرد بلندمدت و قابل اعتماد را تضمین میکند؟ ج: اجزای حیاتی معمولاً هر ۵۰۰ ساعت کاری نیاز به بازرسی دارند. تیمهای تدارکات باید در مورد قراردادهای خدمات شفاف مذاکره کنند، از قبل در دسترس بودن قطعات یدکی را تأیید کنند و تأیید کنند که آموزش تأمینکنندگان، آستانههای روانکاری و اندازهگیری سایش معمول را پوشش میدهد تا از کارافتادگی غیرمنتظره به حداقل برسد و طول عمر تجهیزات افزایش یابد.