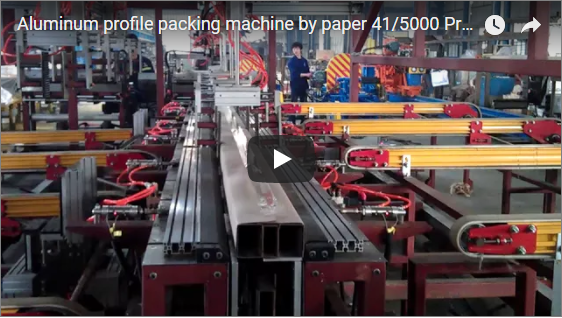
خلاصه اجرایی یک خط بستهبندی خودکار پروفیل آلومینیوم، شکاف فیزیکی بین پرسهای اکستروژن پرسرعت و لجستیک پاییندستی را پر میکند. با جایگزینی جابجایی دستی با چیدمان همزمان گانتری، شمارش نوری قطعات و بستهبندی خودکار سطح کاغذ کرافت/پلیاتیلن، این خط، علائم کشیدگی ظاهری را از بین میبرد، از شمارش اشتباه بستهبندی جلوگیری میکند و از پوششهای آنودایز شده یا پوشش داده شده با پودر در سرعتهای خط تا ۶۰۰+ پروفیل در ساعت محافظت میکند.
این سیستم، تغذیه مداوم پروفیل، شمارش خودکار دسته، چیدمان لایهها با سروو موتور و بستهبندی محافظ با کنترل کشش را در یک سلول بستهبندی منسجم و بدون وقفه ادغام میکند. این خط که به طور خاص برای اکستروژنهای آلومینیومی معماری، صنعتی و خورشیدی طراحی شده است، عدم کشش فلز به فلز را در کل چرخه انتقال و بستهبندی تضمین میکند.
فهرست مندرجات
- چرا بستهبندی خودکار پروفایل
- ایستگاههای خط و گردش کار سینماتیکی
- آرایش دسته و هندسه تودرتو
- اتوماسیون پوشش و نوارچسب زدن
- بررسی زمان چرخه و توان عملیاتی
- چک لیست انتخاب مهندسی
- استانداردهای ایمنی و انطباق
- سوالات متداول مهندسی
- مرحله بعدی و مشاوره فنی
- خواندن مرتبط
- منابع
چرا بستهبندی خودکار پروفایل
جابجایی دستی در بستهبندی آلومینیومی دو نقطه ضعف مداوم را ایجاد میکند: میکروسایشها و اختلاف در شمارش.
وقتی اپراتورها به صورت دستی اکستروژنها را بلند میکنند، میکشند و روی هم میگذارند، اصطکاک باعث ایجاد ساییدگی، خراشیدگی و نفوذ پوشش روی سطوح آنودایز شده و پوشش داده شده با پودر میشود. علاوه بر این، شمارش بصری در شیفتهای خروجی بالا منجر به خطاهای مربوط به تعداد بستهها میشود که منجر به رد سفارش توسط مشتری یا بستهبندی مجدد پرهزینه میشود.
یک خط بستهبندی خودکار با تبدیل تماس لغزشی پویا به مسیرهای عمودی برداشتن و گذاشتن خالص، این مشکل را حل میکند:
- ساییدگی صفر: پروفیلها توسط الاستومرهای مخصوص بدون علامت (پلی اورتان یا سیلیکون Shore A 55-60) گرفته شده و با کاهش سرعت کنترل شده تنظیم میشوند.
- دقت شمارش ۱۰۰٪: حسگرهای نوری با فرکانس بالا، تعداد قطعات را قبل از انتقال به گانتری تأیید میکنند و از ارسال کمتر یا بیشتر از حد مجاز جلوگیری میکنند.
- تراکم بستهبندی ثابت: بستهبندی کنترلشده، ابعاد بستهبندی قابل پیشبینی و محکمی را که برای قفسهبندی خودکار انبار مناسب است، تضمین میکند.
ایستگاههای خط و گردش کار سینماتیکی
این خط از طریق شش ایستگاه هماهنگ و کنترلشده توسط PLC فعالیت میکند:
- ایستگاه تغذیه: پروفیلهای سرد و از پیش برش خورده را مستقیماً از میز خنککنندهی خروجی یا اره برش عرضی خودکار از طریق غلتکهای هماهنگ یا نوار نقالههای تسمهای نرم دریافت میکند.
- ایستگاه شمارش و تشکیل لایه: حسگرهای فیبر نوری یا آرایه لیزری هر پروفیل را میشمارند، زیرا دستگاههای فشار پنوماتیک آنها را در عرض لایههای از پیش محاسبهشده مرتب میکنند.
- ایستگاه گانتری انباشته: یک سروو گانتری دکارتی دو محوره یا سه محوره مجهز به گیرههای مکانیکی قابل تنظیم یا میلههای خلاء، هر لایه را به ایستگاه بستهبندی منتقل میکند و به طور خودکار، فاصلهدهندههای چوبی یا فوم EVA را هنگام برنامهریزی بین لایهها قرار میدهد.
- ایستگاه پوشش محافظ: بستهی مونتاژ شده به داخل بستر بستهبندی پایین میرود. کاغذ کرافت یا فیلم PE به طور مداوم از یک گهوارهی بازشونده کشیده میشود، به طور تمیز دور چهار وجه بسته پیچیده میشود و بدون لغزش روی سطوح حساس، تا میشود.
- ایستگاه چسب زنی نقطه ای: هدهای نوارچسبزنی خودکار، رشتههای تقویتشده یا نوار پوشاننده را در ۳ تا ۴ نقطه کالیبرهشده با فاصله مساوی در امتداد طول پروفیل دسته نخها اعمال میکنند.
- ایستگاه تغذیه خروجی: بستهی بستهبندی شده از طریق تیرک متحرک برقی یا میلههای انتقال غلتکی مستقیماً به تسمهکشی ثانویه، بستهبندی کششی یا گهوارههای حمل و نقل تخلیه میشود.
آرایش دسته و هندسه تودرتو
هندسه چیدمان بستهها به تقارن مقطع عرضی، ضخامت دیواره و الزامات حفاظت سطح بستگی دارد. برای پروفیلهای مستطیلی پایه، محاسبات لایهها از فرمولهای استاندارد فاصلهگذاری پیروی میکند:
تعداد قطعات در هر لایه ≈ (عرض هدف دسته – ۲ × فضای خالی) ÷ عرض پروفیل
تعداد در هر دسته = تعداد در هر لایه × تعداد لایههای هدف
برای پروفیلهای نامتقارن مانند زاویههای L یا کانالهای U، برنامه PLC یک روال چرخش متناوب ۱۸۰ درجه را برای پروفیلهای به هم پیوسته (تو در تو) اعمال میکند و تراکم دسته و سختی سازه را به حداکثر میرساند.
| پارامتر بسته | مشخصات مهندسی (مثال) | محدوده عملیاتی / تحمل |
|---|---|---|
| بخش مشخصات | زاویه L 50 میلیمتر × 50 میلیمتر | مقطع ۱۵ میلیمتر تا ۲۵۰ میلیمتر |
| عرض بسته هدف | ۶۰ میلیمتر | حداکثر ۱۵۰ میلیمتر تا ۶۰۰ میلیمتر |
| قطعات در هر لایه | ۶ قطعه (تخت) / تو در تو برای هر چیدمان | قابل تنظیم در دستور العمل PLC HMI |
| تعداد لایه ها | لایه های 5 | 1 تا 12 لایه |
| تعداد کل قطعات در هر بسته | قطعات 30 | وزن کل بسته تا ۲۰۰۰ کیلوگرم |
| فاصله دهنده های لایه | هیچ کدام مورد نیاز نیست (یا چوب/فوم ۱۰ میلیمتری) | قرار دادن خودکار یا دستی |
اتوماسیون پوشش و نوارچسب زدن
انتخاب بستر بستهبندی مناسب از تخریب محیط زیست در حین حمل و نقل جلوگیری میکند:
- کاغذ کرافت (۶۰-۸۰ گرم در متر مربع): برای اکستروژنهای آنودایز شده، الکتروفورتیک و پوشش پودری مرغوب توصیه میشود. کاغذ طبیعی تنفس میکند و اجازه میدهد گرمای فرآیند باقی مانده و رطوبت محیط بدون تعریق خارج شود که از کدر شدن سطح یا لکه شدن آب جلوگیری میکند.
- فیلم پلی اتیلن (PE) (40-70 میکرومتر): زمانی که بستهها در فضای باز، حیاط، حمل و نقل دریایی طولانی یا رطوبت شدید نگهداری میشوند، استفاده میشوند. این محصول به عنوان یک مانع مداوم در برابر بخار آب و گرد و غبار عمل میکند.
دستگاه، نوار را دقیقاً دور محیط بسته میکشید. سرهای نوار که با نیروی پنوماتیک کار میکنند، در امتداد بدنه اکستروژن حرکت میکنند تا نوارهای نواری حساس به فشار با عرض ۵۰ میلیمتر را در ۳ تا ۴ نقطه اعمال کنند. کشش نوار برای فشردهسازی محکم بسته بدون ایجاد کمانش در بخشهای توخالی دیواره نازک، کالیبره میشود.
بررسی خروجی و محاسبه زمان چرخه
برای جلوگیری از گلوگاههای پاییندستی، زمان چرخه خط باید خروجی اکستروژن پرس را متعادل کند:
تعداد بستههای مورد نیاز در ساعت ≈ خروجی پرس (پروفیل/ساعت) ÷ تعداد قطعات در هر بسته
حداکثر زمان چرخه مجاز (ثانیه) = ۳۶۰۰ ثانیه ÷ تعداد بستههای مورد نیاز در ساعت
مثال تأیید
- تولید مطبوعات: ۶۰۰ پروفایل در ساعت
- ظرفیت بسته: 30 عدد/بسته.
- خروجی مورد نیاز: 600 30 XNUMX = ۱۰ بسته در ساعت.
- محدودیت زمانی چرخه: 3,600 20 XNUMX = ۱۸۰ ثانیه/بسته.
در این پنجره ۱۸۰ ثانیهای، اتوماسیون موارد زیر را اجرا میکند:
- شمارش و مرتبسازی قطعات در حین تغذیه: حدود ۴۵ ثانیه
- برداشتن و گذاشتن گانتری ۵ لایه (۹ ثانیه در هر لایه): حدود ۴۵ ثانیه
- پیچیدن، تا کردن و چسباندن سطح با چسب چهار نقطهای: حدود ۵۰ ثانیه
- تغذیه خروجی بسته و تنظیم مجدد خط: حدود 20 ثانیه
- حاشیه کل چرخه: ۱۶۰ ثانیه (زیر آستانه ۱۸۰ ثانیه، که ۱۱٪ بافر عملیاتی فراهم میکند).
چک لیست انتخاب مهندسی
برای پیکربندی طرح خط بستهبندی خود، پارامترهای تولید زیر را در طول استعلام فنی ارائه دهید:
- مقاطع پروفیل: نقشههای DXF/CAD که پروفیلها، ضخامت دیوارهها و انحرافات مرکز ثقل را نشان میدهند.
- طول پروفیل پاکت: حداقل و حداکثر طول اکستروژن (مثلاً ۳۰۰۰ میلیمتر تا ۸۰۰۰ میلیمتر).
- ماتریس بسته: ابعاد بسته هدف (عرض × ارتفاع)، حداکثر محدودیتهای وزنی و قوانین چیدمان.
- سطح درمان: پرداخت کاری شده، آنودایز نقره، پوشش پودری، الکتروفورتیک یا صیقل داده شده.
- بستر بسته بندی: کاغذ کرافت، لمینت PE کامپوزیت، فیلم کششی یا کاغذ VCI.
- ادغام بالادستی و پاییندستی: رابط مستقیم با اره برش یا بارگیری دستهای آفلاین؛ ادغام با سیستمهای تسمهکشی فولادی/PET اتوماتیک پاییندستی.
استانداردهای ایمنی و انطباق
تمام سلولهای بستهبندی خودکار FHOPE مطابق با کدهای ایمنی بینالمللی ماشینآلات مهندسی شدهاند:
- EN ISO 12100:2010: استانداردی برای ارزیابی ریسک عمومی و کاهش ریسک در ماشینآلات صنعتی.
- EN 415-10: الزامات ایمنی اختصاصی برای ماشینهای بستهبندی و خطوط بستهبندی خودکار ماژولار.
- EN 60204-1: ایمنی برق، یکپارچهسازی توقف اضطراری و طراحی پنل کنترل صنعتی.
- حفاظ فیزیکی و قفلهای داخلی: حصارکشی ایمنی پیرامونی با دروازههای دسترسی قفلشونده رده ۴ / PLe و پردههای نوری ایمنی کلاس ۴ که از نقاط انتقال ورودی و خروجی محافظت میکنند.
سوالات متداول مهندسی
س: چگونه این سیستم از خراشهای سطحی روی پروفیلهای براق یا پوشش داده شده با پودر جلوگیری میکند؟ ج: جابجایی مکانیکی از سینماتیک عمودی برداشتن و گذاشتن به جای لغزش افقی استفاده میکند. عوامل انتهایی از پلی اورتان ولکانیزه (PUR) یا پدهای مکش سیلیکونی خلاء بدون علامت استفاده میکنند. سطوح انتقال نوار نقاله با پلاستیک مهندسی (UHMW-PE) یا نوارهای نمدی سنگین پوشانده شدهاند.
س: چگونه شمارش قطعات برای جلوگیری از کمبود بسته تأیید میشود؟ ج: یک آرایه حسگر نوری چند پرتوی به همراه بازخورد رمزگذار چرخشی روی میز مرتبسازی کار میکند. PLC قبل از شروع انتقال گانتری، تعداد پروفایلها را با دستورالعمل از پیش تعیینشده HMI بررسی میکند. اگر تغذیه نامنظمی رخ دهد، سیستم متوقف شده و به اپراتور هشدار میدهد.
س: آیا خط تولید میتواند بین بستهبندی کاغذی و فیلم PE تغییر حالت دهد؟ پاسخ: بله. نگهدارندههای قرقره دو محوره امکان تغییر سریع بین کاغذ کرافت قابل تنفس و رولهای فیلم PE ضد رطوبت را فراهم میکنند. ترمزهای کششی و تیغههای برش پنوماتیک از طریق انتخاب ساده دستور العمل HMI با هر دو ماده سازگار میشوند.
س: آیا این خط قابلیت کار همزمان با پرسهای اکستروژن با خروجی بالا را دارد؟ پاسخ: بله. این سیستم میتواند از طریق Profinet یا Ethernet/IP با جداول خروجی اکستروژن بالادست ارتباط برقرار کند، سرعت نوار نقاله و حافظه بافر را هماهنگ کند تا نوسانات چرخه اره را بدون ایجاد وقفه در بستهبندی مداوم جذب کند.
مرحله بعدی و مشاوره فنی
- مشخصات اکستروژن را ارسال کنید: نقشههای پروفیل، طول برش و توان عملیاتی پرس را به آدرس info@fhopepack.com ارسال کنید.
- تحلیل طرح و چرخه: تیم مهندسی ما، طراحی سفارشی ایستگاه، شبیهسازی چرخه زمانی و ابزارآلات اجرایی نهایی را انجام میدهد.
- تحویل رسمی پیشنهاد: ظرف ۲۴ تا ۴۸ ساعت، یک پیشنهاد فنی جامع، طرحبندی سهبعدی خط و پیشفاکتور تجاری دریافت کنید.
خواندن مرتبط
- دستگاه بسته بندی کاغذ پروفیل آلومینیومی (مشخصات محصول)
- دستگاه انباشت خودکار پروفیل آلومینیومی (مشخصات محصول)
- بسته بندی پروفیل آلومینیوم توسط دستگاه با کاغذ (راهنمای ویدیویی)
- راهکارهای بستهبندی و بستهبندی اکستروژن آلومینیوم
منابع
- مستندات فنی FHOPE: سریهای خودکار مدیریت و بستهبندی اکستروژن آلومینیوم.
- استانداردهای بینالمللی ایمنی: EN ISO 12100:2010 (ارزیابی ریسک)؛ EN 415-10 (ایمنی ماشینآلات بستهبندی)؛ EN 60204-1 (ایمنی ماشینآلات - تجهیزات الکتریکی).
آخرین بررسی: 2026-10-20