خلاصه اجرایی
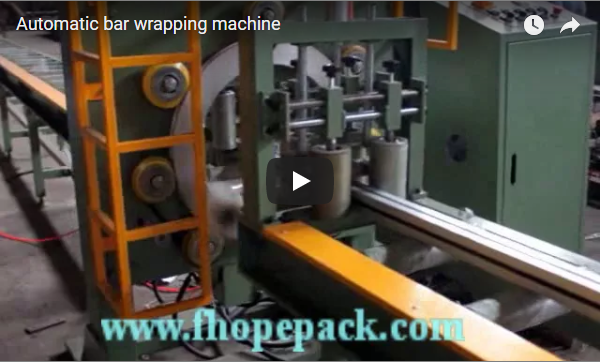
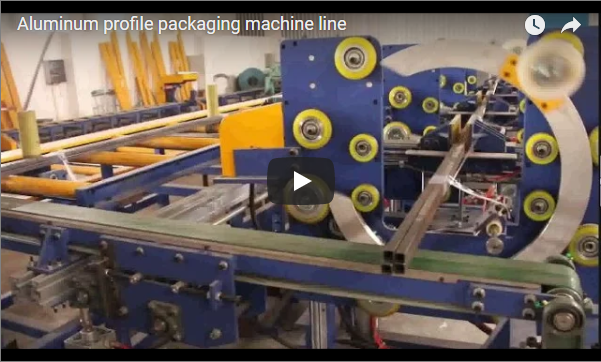
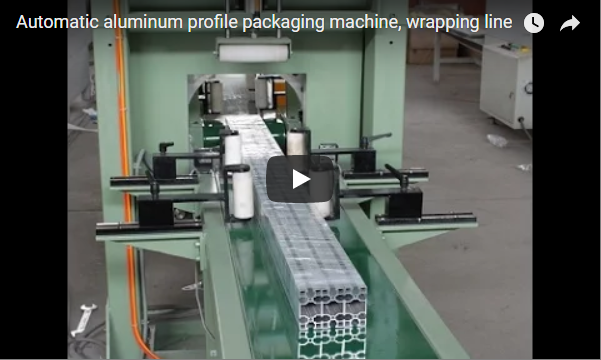
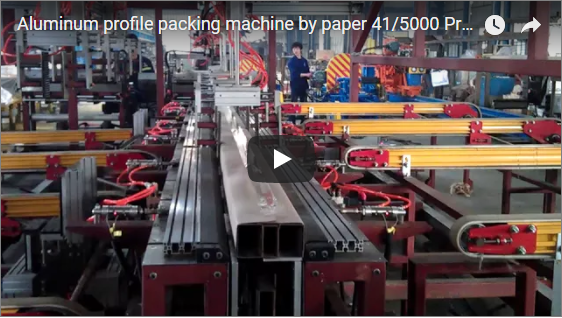
پوششدهنده مواد میله آلومینیومی، یک سیستم پوشش کششی افقی مداری خودکار است که برای محافظت از میلههای آلومینیومی اکسترود شده، کشیده شده یا صیقل داده شده در برابر ساییدگی مکانیکی، سایش سطحی و رطوبت جوی در حین جابجایی و حمل و نقل طراحی شده است. میله آلومینیومی به صورت خطی روی نوار نقالههای پشتیبانی بدون علامتگذاری و بدون چرخش پیش میرود، در حالی که یک حلقه مداری به صورت محیطی در اطراف آن میچرخد و یک مارپیچ پیوسته و همپوشانی از فیلم کششی محافظ ایجاد میکند. در پیکربندیهای استاندارد مانند E300، ظرفیتهای عبور معمول شامل قطر خارجی (OD) 50 تا 300 میلیمتر و بارهای غلتکی استاندارد 15 تا 100 کیلوگرم است. از آنجا که چگالی آلیاژهای آلومینیوم ساختاری تقریباً 2,700 کیلوگرم بر متر مکعب است، جرم میله جامد به صورت درجه دوم با قطر افزایش مییابد و باعث میشود ظرفیت وزنی و انحراف مقطع، نقاط بررسی اولیه مهندسی در مورد ابعاد پوشش ترخیص را محدود کند.
فهرست مندرجات
- چرا میلههای آلومینیومی نیاز به پیچیدن کامل به صورت مارپیچ دارند؟
- نحوه عملکرد پوششدهندههای میلهای مداری افقی
- مشخصات مهندسی پوشش مداری E300 و E400
- وزن و اندازه ساختاری برای میلههای آلومینیومی توپر
- محاسبه اندازه سینماتیکی: میله توپر ۳۰۰۰ میلیمتری
- چک لیست برآورد و تدارکات مهندسی
- انطباق با ایمنی: EN 415-10 و ISO 12100
- سوالات متداول مهندسی
- مرحله بعدی و استعلام فنی
- راهکارهای بستهبندی مرتبط
- استانداردها و مراجع فنی
چرا میلههای آلومینیومی نیاز به پیچیدن کامل به صورت مارپیچ دارند؟
آلیاژهای آلومینیوم ساختمانی، هواپیماسازی و معماری (مانند ۶۰۶۱، ۶۰۸۲ و ۷۰۷۵) دارای سطوح پرداختشده ظریفی هستند که در برابر آسیبهای تماسی آسیبپذیرند:
- پوسته پوسته شدن سطح و انتقال فلز: آلومینیوم لخت به راحتی با فولاد قفسه، دندانههای لیفتراک یا میلههای مجاور ساییده میشود و باعث ایجاد خراشهای مکانیکی، ساییدگی ناشی از اصطکاک و سایش سایشی میشود که به سختی صیقل داده میشود.
- رنگآمیزی رطوبت و اکسیداسیون: در اثر قرار گرفتن در معرض چرخه دمایی در طول حمل و نقل، رطوبت موجود در هوا در حفرههای بین میلهها متراکم میشود و باعث خوردگی زنگ سفید و تغییر رنگ شیمیایی روی میلههای صیقل داده شده یا اکسترود شده میشود.
- یکنواختی تسمه کشی نقطه ای: نواربندی نقطهای، تنش ناشی از گیره را متمرکز میکند و دهانههای میلگرد را بدون محافظ باقی میگذارد. بستهبندی مارپیچی پیوسته، تمام طول میلگرد را آببندی میکند و کشش نگهدارنده شعاعی ثابتی (معمولاً 15 تا 45 نیوتن) از انتهای جلویی تا انتهایی اعمال میکند. بسته به طول عمر انبارداری، میتوان از فیلم کششی پلیاتیلن، فیلم VCI (مهارکننده خوردگی بخار) یا غلافهای محافظ استفاده کرد.
نحوه عملکرد پوششدهندههای میلهای مداری افقی
فرآیند پیچیدن، حرکت خطی میله را از حرکت چرخشی حلقه جدا میکند و از چرخش میله جلوگیری کرده و از پروفیلهای نهایی میلگرد محافظت میکند:
[Infeed Conveyor (PU-Coated)] ---> [Orbital Ring Carriage] ---> [Outfeed Conveyor]
    (Linear Feed: v_c)                (Rotational Speed: ω)          (Sealed Discharge)
                                       - Film Tension Core
- Dual Friction Drive- پیشروی خطی غیر چرخشی: میله آلومینیومی روی غلتکهای نقاله با غلاف پلی اورتان (90 Shore A) قرار دارد که از تماس مستقیم فولاد روی آلومینیوم جلوگیری میکند. نقاله، میله را به صورت خطی از مرکز حلقه مداری میراند.
- حرکت حلقه مداری متعادل: حلقه ساختاری با کشش بالا که توسط یک سیستم چرخ اصطکاکی پلی اورتان دوگانه متعادل به حرکت در میآید، دور میله عبوری میچرخد. محفظه فیلم روی دستگاه، فیلم را به صورت پیوسته و تحت کشش اصطکاکی قابل تنظیم توزیع میکند.
- کنترل اینورتر فرکانس مستقل:
- اینورتر درایو نوار نقاله: سرعت پیشروی خطی محصول را کنترل میکند (
v_c، ۶-۱۲ متر در دقیقه). - اینورتر حلقهای (Ring Drive): سرعت چرخش مداری را کنترل میکند (
ω(۲۰ تا ۹۰ دور در دقیقه) - نسبت بین سرعت نوار نقاله و سرعت حلقه مستقیماً گام خطی و درصد همپوشانی مارپیچ را تعیین میکند.
- اینورتر درایو نوار نقاله: سرعت پیشروی خطی محصول را کنترل میکند (
- یکپارچهسازی برش و گیره خودکار: در پیکربندیهای نیمهخودکار، شروع فیلم به صورت دستی انجام میشود؛ واحدهای کاملاً خودکار (مانند سری S300) گیره پنوماتیک و بازوهای برشی مکانیکی را برای برش و نگهداشتن دنباله فیلم با سرعت خط، ترکیب میکنند و زمان مرده چرخه را کاهش میدهند.
مشخصات مهندسی پوشش مداری E300 و E400
جدول زیر، طرحهای استاندارد برای بستهبندیهای مداری افقی E300 و E400 را با هم مقایسه میکند:
| پارامتر مهندسی | مشخصات استاندارد E300 | مشخصات سنگین E400 |
|---|---|---|
| قطر خارجی عبوری (OD) | 50-300 میلی متر | 100-400 میلی متر |
| حداقل طول محصول | ۶۰ میلیمتر | ۶۰ میلیمتر |
| حداکثر بار مجاز استاندارد | ۱۵ تا ۱۰۰ کیلوگرم (تخت غلتکی استاندارد) | ۱۵ تا ۱۰۰ کیلوگرم (ساخت سفارشی سنگین تا >۵۰۰ کیلوگرم) |
| سرعت تغذیه نوار نقاله | ۲۰ تا ۶۰ متر بر دقیقه (درایو فرکانس متغیر) | ۲۰ تا ۶۰ متر بر دقیقه (درایو فرکانس متغیر) |
| سرعت چرخش حلقه مداری | ۲۰ تا ۹۰ دور در دقیقه (با اینورتر کنترل میشود) | ۲۰ تا ۹۰ دور در دقیقه (با اینورتر کنترل میشود) |
| طول نوار نقاله ورودی/خروجی | غلتکهای موتوری ۲۰۰۰ میلیمتری + ۲۰۰۰ میلیمتری | مطابق با مشخصات طول نوار مشتری پیکربندی شده است |
| هندسه رول فیلم | عرض جان: ۱۰۰–۲۰۰ میلیمتر؛ قطر داخلی هسته: ۵۰ میلیمتر | عرض جان: ۱۵۰–۲۵۰ میلیمتر؛ قطر داخلی هسته: ۵۰/۷۶ میلیمتر |
| منبع تغذیه نصب شده | تقریباً ۲.۵ کیلووات، ۳۸۰ ولت، ۵۰/۶۰ هرتز، سه فاز | تقریباً ۳.۵ کیلووات (ولتاژ سفارشی موجود است) |
| حفاظت از سطح تماسی | آستینهای غلتکی پلی اورتان / لاستیکی | غلتکهای نایلونی PU/Non-marking با چگالی بالا |
نکته: حداقل قطر خارجی ۵۰ میلیمتر در E300 برای میلههای توپر صلب اعمال میشود. میلههای اکستروژن یا دستههای انعطافپذیر با قطرهای کوچک به تکیهگاههای پل میانی یا غلتکهای نگهدارنده پنوماتیکی از بالا نیاز دارند تا از ضربه شلاقی میله در مرکز حلقه جلوگیری شود.
وزن و اندازه ساختاری برای میلههای آلومینیومی توپر
از آنجا که چگالی اسمی آلومینیوم ρ ≈ 2,700 کیلوگرم بر متر مکعب است ، جرم میله با مجذور شعاع متناسب میشود. افزایش قطر، فشار را بر روی یاتاقانهای محرک نوار نقاله و حاشیههای ساختاری حلقه، مدتها قبل از رسیدن به محدودیتهای لقی حلقه، افزایش میدهد:
- فرمول محاسبه جرم:
M = π × (OD / 2)² × L × ρ(که در آن OD و L بر حسب متر و ρ = ۲۷۰۰ کیلوگرم بر متر مکعب هستند)
Solid Aluminum Mass vs. Diameter (3,000 mm Length):
  Ø50 mm   | === 15.9 kg (Within E300 standard)
  Ø80 mm   | ======= 40.7 kg (Within E300 standard)
  Ø120 mm  | ================= 91.6 kg (Near 100 kg standard limit)
Ø150 mm | ========================== 143.1 kg (Requires heavy-duty roller upgrade)- انحراف دهانه و ضربه شلاقی: میلههای بلند با قطر کوچک (مثلاً Ø50 میلیمتر × 6,000 میلیمتر) تحت تأثیر وزن خود بین غلتکهای نقاله با فاصله، دچار خمیدگی میشوند. هنگام عبور از حلقه چرخان، لرزش یا ضربه شلاقی انتهای میله میتواند ردیابی فیلم را مختل کند. سیستمها باید با گامهای غلتکی کاهشیافته (معمولاً ≤ 250 میلیمتر) یا غلتکهای تثبیتکننده پنوماتیک دوگانه مشخص شوند.
محاسبه اندازه سینماتیکی: میله توپر ۳۰۰۰ میلیمتری
مثال مهندسی زیر، جزئیات مربوط به توان عملیاتی بستهبندی، زمانبندی چرخه و میزان مصرف مواد برای یک خط تولید صنعتی را نشان میدهد:
خط پایه قطعه کار و فیلم
- ابعاد میله: قطر خارجی Ø120 میلیمتر، طول
L= 3,000 میلیمتر - مواد: آلومینیوم سری ۶۰۰۰ جامد (
ρ= ۲۷۰۰ کیلوگرم بر متر مکعب) - مواد بسته بندی: فیلم استرچ LLDPE ریختهگری شده با عرض ۱۵۰ میلیمتر (با ضخامت ۲۵ میکرومتر)
- همپوشانی اهداف: ٪۱۰۰
جزئیات محاسبه اندازه
| گام | مدل ریاضی | نتیجه مهندسی |
|---|---|---|
| ۱. حجم و جرم | V = π × (0.060 m)² × 3.0 mM = 0.03393 m³ × 2,700 kg/m³ |
حجم = 0.0339 متر مکعب جرم = 91.6 کیلوگرم (قابل قبول در E300) |
| ۲. پیشروی خطی در هر چرخش حلقه | Advance = Film Width × (1 − Overlap %)Advance = 150 mm × (1 − 0.50) |
پیشروی = ۷۵ میلیمتر / دور |
| ۳. چرخشهای کامل حلقه | Turns = Rod Length / AdvanceTurns = 3,000 mm / 75 mm |
40 انقلاب (به استثنای انتهای اتصال) |
| ۴. سرعت حلقه در مقابل تغذیه نوار نقاله | با حداکثر سرعت حلقه (ω_max = ۹۰ دور در دقیقه):v_c = 90 RPM × 0.075 m/rev |
v_c = 6.75 متر بر دقیقه (در محدوده اینورتر ۶ تا ۱۲ متر بر دقیقه) |
| ۵. زمان خالص پیچیدن مارپیچ | t = Length / v_ct = 3.0 m / (6.75 m / 60 s) |
زمان بسته شدن ≈ ۲۶.۷ ثانیه |
| ۶. مسیر فیلم در هر چرخش مداری | Circumference = π × 0.12 m = 0.377 mLength/Turn = √[(0.377)² + (0.075)²] |
۰.۳۸۴ متر فیلم / چرخش حلقه |
| ۷. کل فیلم مصرف شده (بدون کشش) | Total Length = 40 turns × 0.384 m |
≈ ۱۵.۳۶ متر فیلم خالص مصرف شده |
تحلیل محدودیت سینماتیکی
برای اینکه نوار نقاله با حداکثر سرعت ۱۲ متر بر دقیقه و با همپوشانی ۵۰٪ روی فیلم ۱۵۰ میلیمتری حرکت کند، سرعت چرخش حلقه مورد نیاز به صورت زیر خواهد بود:
ω_required = 12,000 mm/min / 75 mm/rev = 160 RPM
این از آستانه ایمنی مکانیکی ۹۰ دور در دقیقه برای چرخهای اصطکاکی فراتر میرود. در نتیجه، دینامیک حلقه مداری، زمان چرخه خط را کنترل میکندنه سرعت انتقال نوار نقاله.
محدودیت عملیاتی: اگر نسبت همپوشانی بیش از ۵۵٪ برای فیلم ۱۵۰ میلیمتری مورد نیاز باشد، پیشروی در هر نوبت به زیر ۶۷ میلیمتر کاهش مییابد و تغذیه نوار نقاله را به زیر حد پایین اینورتر ۶ متر در دقیقه در ۹۰ دور در دقیقه کاهش میدهد. در چنین سناریوهایی با همپوشانی عمیق، مهندسان بستهبندی باید برای حفظ سرعت تغذیه خطی در محدوده پنجره عملیاتی پایدار VFD، فیلمهای وب را به ۲۰۰ میلیمتر یا ۲۵۰ میلیمتر ارتقا دهند.
چک لیست برآورد و تدارکات مهندسی
هنگام تعیین خط بستهبندی اوربیتال برای محصولات میله یا شمش آلومینیومی، پارامترهای مکانیکی زیر را تهیه کنید:
- ابعاد و پروفیل بیرونی میله: حداقل و حداکثر قطر خارجی (میلیمتر)، محدوده طول (میلیمتر) و پروفیلهای مقطع توپر در مقابل توخالی.
- توده تک قطعه در مقابل توده دسته اصلی: وزن واحد (کیلوگرم/قطعه)؛ اگر از بستهبندی دستهای استفاده میشود، قطر دایره محدود دسته و هندسه چیدمان را تعریف کنید.
- درجه حساسیت سطحی: پرداخت اکسترود شده با دستگاه فرز، پولیش، آنودایز یا سنگ زنی دقیق (مشخصات پوشش غلتک و نیروی نگهدارنده را تعیین میکند).
- مشخصات سد فیلم: فیلم کششی استاندارد PE، فیلم مقاوم در برابر اشعه ماوراء بنفش یا فیلم عایق بخار فعال VCI (اندازه هسته رول ۵۰ میلیمتر در مقابل ۷۶ میلیمتر).
- الزامات نرخ چرخه: میلههای هدف در ساعت؛ سطح ادغام با میزهای اکستروژن خودکار بالادستی، نوار نقالههای خروجی یا انباشتهکنندههای رباتیک پاییندستی.
- سطح اتوماسیون: سیستمهای شروع/بست دستی نیمهاتوماتیک در مقابل سیستمهای گیره، برش و پاک کردن حرارتی پنوماتیک کاملاً اتوماتیک.
انطباق با ایمنی: EN 415-10 و ISO 12100
تمام دستگاههای بستهبندی مداری صنعتی باید دستورالعملهای ایمنی ماشینآلات را رعایت کنند تا اپراتورها را از خطرات حلقه چرخشی و گازگرفتگی محافظت کنند:
- انطباق با EN 415-10: الزامات ایمنی خاصی را برای بستهبندیهای کششی افقی مداری وضع میکند که مستلزم حفاظ فیزیکی پیرامونی قفلشده، پردههای نوری در پاکتهای ورودی/خروجی و نگهدارندههای حلقه ضد سقوط است.
- ارزیابی ریسک ISO 12100:2010: نقاط فشار مکانیکی، نواحی اصطکاکی ناشی از گیر کردن چرخ و خطرات برش را کاهش میدهد.
- اینترلاکهای مدار ایمنی: مدارهای توقف الکترونیکی و دربهای دسترسی قفلشده با استاندارد EN ISO 13849-1 (حداقل سطح عملکرد d/رده ۳) مطابقت دارند. محرکهای توقف اضطراری، از طریق کنتاکتورهای ایمنی دو کاناله، نیروی محرکه درایوهای اینورتر را قطع میکنند.
سوالات متداول مهندسی
س: آیا میله آلومینیومی هنگام بسته بندی روی نوار نقاله می چرخد؟
الف) خیر. میله کاملاً در امتداد یک مسیر خطی حرکت میکند. حلقه مداری چرخان، حامل فیلم را به صورت محیطی در اطراف میله میراند. این تغذیه غیر چرخشی از اصطکاک نوار نقاله جلوگیری میکند و سطوح نهایی را بدون آسیب نگه میدارد.
س: چه چیزی حداقل حد OD 50 میلیمتری را در E300 تعریف میکند؟
الف) حد پایین ۵۰ میلیمتر توسط دهانه بدون تکیهگاه بین غلتکهای پل نقاله ورودی و خروجی تعیین میشود. میلههای توپر بالای ۵۰ میلیمتر، سختی تیر کافی برای پر کردن شکاف بدون فرورفتگی را نشان میدهند. میلههای نازک یا میلههای انعطافپذیر زیر ۵۰ میلیمتر به غلتکهای راهنمای پل اضافی یا چرخهای تثبیتکننده دینامیکی سربار نیاز دارند.
س: درصد همپوشانی فیلم چگونه در لحظه تنظیم میشود؟
A: همپوشانی به صورت دیجیتالی با تغییر نسبت سرعت بین اینورتر نوار نقاله (v_c) و اینورتر حلقه مداری (ωافزایش سرعت نوار نقاله در حالی که سرعت حلقه ثابت نگه داشته میشود، همپوشانی را کاهش میدهد؛ کاهش پیشروی نوار نقاله، همپوشانی را افزایش میدهد.
س: آیا سیستم میتواند بستههای شش ضلعی چند میلهای را بپیچد؟
الف) بله. دستههای میلهای ششضلعی یا مربعی را میتوان پیچید، مشروط بر اینکه حداکثر قطر دسته (دایره محدود شده) در محدوده پوشش کاری حلقه قرار گیرد و وزن دسته در محدوده بار مجاز نوار نقاله باشد. غلتکهای راهنمای جانبی عمودی قابل تنظیم باید در امتداد نوار نقاله نصب شوند تا از فروپاشی دسته قبل از پیچیدن جلوگیری شود.
مرحله بعدی و استعلام فنی
- انتقال داده قطعه کار: محدوده قطر میله، حداقل/حداکثر طول، پیکربندی دسته و مشخصات وزن ناخالص خود را به آدرس زیر ارسال کنید. info@fhopepack.com.
- اعتبارسنجی سینماتیکی و ساختاری: تیم اجرایی ما، فاصله بین رینگها، فشار تماس غلتکها و زمان چرخه همپوشانی را به طور کامل بررسی میکند.
- طرح پیشنهادی رسمی: ظرف ۲۴ تا ۴۸ ساعت، طرح کلی دوبعدی/سهبعدی کارخانه، شبیهسازی توان عملیاتی چرخه و پیشفاکتور جامع تجاری را دریافت کنید.
راهکارهای بستهبندی مرتبط
- دستگاه استرچ رپ افقی اتوماتیک E300
- دستگاه بسته بندی صنعتی میله و میله اکسترود شده
- فیلم دستگاه بسته بندی اتوماتیک بار با سرعت بالا
- سیستمهای بستهبندی مداری میلهای سنگین
- دستگاه بسته بندی افقی نیمه اتوماتیک S300
استانداردها و مراجع فنی
- EN 415-10:2014: ایمنی ماشین آلات بسته بندی - قسمت 10: الزامات عمومی
- ISO 12100: 2010: ایمنی ماشین آلات - اصول کلی طراحی - ارزیابی ریسک و کاهش ریسک
- EN ISO 13849-1: ایمنی ماشین آلات - قطعات مرتبط با ایمنی سیستم های کنترل
- انجمن آلومینیوم: دستورالعملهای جابجایی و بستهبندی محصولات کارخانههای آلومینیوم
بررسی مهندسی تکمیل شد: اکتبر ۲۰۲۶