Kokkuvõte: See tehniline juhend hindab teraserullide logistika jaoks eraldiseisvaid mähise pakkimisseadmeid võrreldes täisautomaatsete pakkimisliinidega. Saate struktureeritud võrdluse mõõtmete tolerantside, tsükli efektiivsuse ja süsteemi integreerimise kohta, mis võimaldab hankemeeskondadel viia seadmete spetsifikatsioonid vastavusse tegelike läbilaskevõime ja transiidikaitse nõuetega.
🛠️ Hindamiskriteeriumid
Optimaalse mähisepakendisüsteemi valimiseks on vaja kvantifitseerida neli operatiivset näitajat: läbilaskevõime, kile tarbimise määr, tööjõu jaotus ja kaitse järjepidevus. Need parameetrid määravad otseselt väljamineva logistika efektiivsuse, materjalide üldkulud ja transpordikahjude vastutuse, luues mõõdetava baasjoone kapitalikulude otsuste tegemiseks.
Pakkimistaristu hindamine nõuab üleminekut kvalitatiivsetelt hindamistelt andmepõhistele jõudluskünnistele. Läbilaskevõime määrab maksimaalse rullimahu, mida süsteem suudab vahetuse kohta töödelda, mõjutades otseselt vahetuste ajakava ja allavoolu logistikat. Kile tarbimise määrad määravad materjali üldkulud, kus käsitsi pealekandmine tekitab tavaliselt 15–20% liigset jäätmeid ebajärjekindla pinge ja kattuvuse varieerumise tõttu. Tööjõu jaotamine mõõdab operaatori sõltuvust, kusjuures automatiseeritud arhitektuurid vähendavad töötajate arvu, koondades laadimise, pakkimise ja sidumise funktsioonid ühtedesse järelevalverollidesse. Kaitse järjepidevus tugineb suletud ahela pingekontrollile ja programmeeritavatele kattuvuse sätetele, tagades ühtlase katvuse, mis hoiab ära niiskuse sissetungimise ja pinna hõõrdumise transportimise ajal. Kõik jõudlusnäitajad tuleks valideerida tarnija testiandmete alusel, kuna tegelikud tulemused varieeruvad sõltuvalt rulli pinnatingimustest, ümbritseva õhuniiskusest ja lindi pingutuse kalibreerimisest. Märkus. Konkreetsed jõudlusnäitajad ja hinnavahemikud on tüüpilised tööstusharu hinnangud ja nõuavad otsest tarnija valideerimist teie töökeskkonna jaoks.
🏗️ Eraldiseisev mähise mähkimise konfiguratsioon
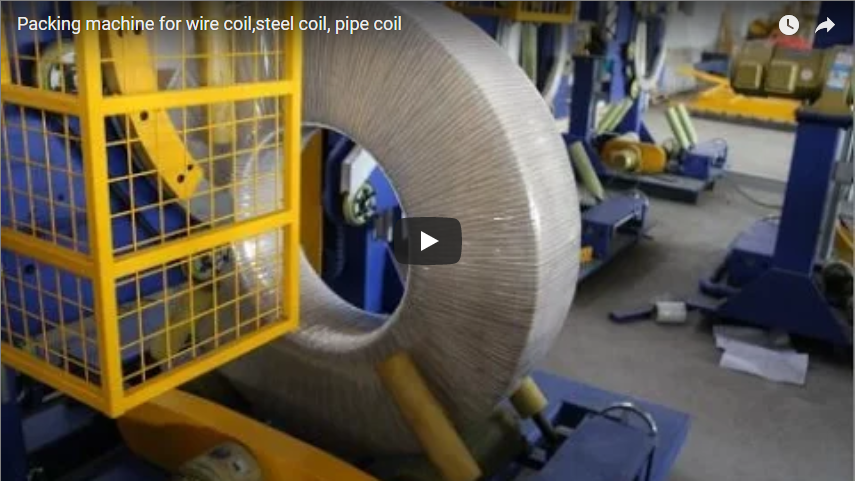
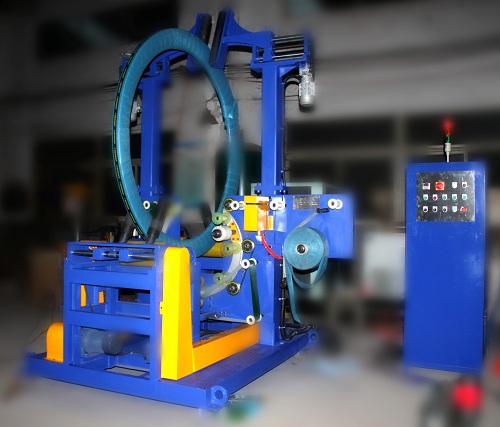
Ühejaamaline pakkeseade automatiseerib kile pealekandmise ja pinge juhtimise isoleeritud töötlemisvoogude jaoks, mahutades kuni 25 000 kg kaaluvaid ja 500–2100 mm läbimõõduga rullisid. See konfiguratsioon minimeerib esialgset kapitali, nõudes samal ajal allavoolu integreerimist sidumise ja lõpliku virnastamise toimingute jaoks.
Eraldiseisvad pakkesüsteemid toimivad iseseisvate tööüksustena, mis on loodud partiitöötluseks ilma eelnevat tootmisvoogu häirimata. Pöördlaua mehhanism positsioneerib kindlalt 30 kg kuni 25 000 kg kaaluvaid rulle, samas kui reguleeritavad tugirullikud mahutavad sisediameetrit 300–610 mm ja laiust kuni 1900 mm. Operaatorid sisestavad mõõtmete parameetrid inimese-masina liidese (HMI) kaudu, mis arvutab vajaliku kilekelgu liikumise ja määrab kattuvuse protsendi vahemikus 10% kuni 90%. Pöörlev pöördlaud ja horisontaalne kilekelk töötavad sünkroniseeritud liikumises, kandes peale programmeeritava pingega jõupaberit või venitavat kilet. Külgmine stabiilsus säilib täppisjuhitavate pöördlaua laagrite abil, mis hoiab ära kile vale joondumise kiire pöörlemise ajal. Kuna need seadmed keskenduvad ainult pakendamisele, peavad tehased integreerima eraldi sidumisjaamad ja allavoolu virnastusseadmed. Esialgsed kapitalikulud jäävad mõõdukaks, kuigi omamise kogukulud suurenevad, kui arvestada täiendavat tööjõudu ja abimasinaid. Konkreetsed jõudlusnäitajad ja hinnavahemikud on tüüpilised tööstusharu hinnangud ja nõuavad otsest tarnija valideerimist teie töökeskkonna jaoks.
🔗 Seotud : Avasta rohkem lahendusi
📈 Integreeritud automaatne pakkimisliin
Täisautomaatne pakkimisliin sünkroniseerib mähkimise, kiire sidumise ja robotvirnastamise pidevaks materjalivooguks, saavutades tsüklikiiruse üle 150 mähise tunnis. See arhitektuur välistab käsitsi käsitsemise kitsaskohad ja võimaldab programmeeritavaid virnastamismustreid, mis on optimeeritud konkreetse kaalujaotuse ja välisläbimõõdu jaoks.
Integreeritud pakkimisliinid toimivad pidevate töötlemiskoridoridena, välistades vahepealsed käitlemisetapid pakkimise ja lõpliku väljastamise vahel. Pärast automaatset tsentreerimist ja joondamist paigaldab pakkimismoodul kaitsekihid suletud ahela pingutusjuhtimise abil, mis reguleerib dünaamiliselt hõõrdejõu ajamirõhku, et säilitada ühtlane kile venivus isegi õlistel või tolmustel mähisepindadel. Pärast pakkimist kinnitavad kiired sidumisseadmed paki teras- või plastrihmadega, lõpetades iga sidumistsükli 35–38 sekundiga. Seejärel suunab süsteem kinnitatud mähise automatiseeritud virnastusmoodulisse, mis käivitab kohandatud virnastusprogramme, mis põhinevad reaalajas kaalujaotusel ja välisläbimõõdu mõõtmistel. See pidev voog vähendab operaatori sekkumist esialgsesse laadimisse ja süsteemi järelevalvesse, vähendades oluliselt tööjõukulusid ühiku kohta. Arhitektuur nõuab suuremat alginvesteeringut ja spetsiaalset infrastruktuuri, kuid pakub suurepärast läbilaskevõime järjepidevust ja vähendatud garantiinõudeid. Kõik läbilaskevõime näitajad ja tsükliajad esindavad tüüpilisi tööstusharu võrdlusnäitajaid; tegelik jõudlus sõltub mähise segust, vahetuste ajakavast ja hooldusprotokollidest.
🛡️ Tehniline ja majanduslik võrdlus
Otsene võrdlus näitab eraldatud pakkejaamade ja sünkroniseeritud pakkimisliinide vahel selgeid operatiivseid kompromisse, eriti kilejäätmete vähendamise, tööjõusõltuvuse ja süsteemiintegratsiooni keerukuse osas. Automatiseeritud liinid pakuvad suurepärast järjepidevust ja läbilaskevõimet, kuid nõuavad suuremat alginvesteeringut ja spetsiaalset rajatise infrastruktuuri.
Järgnev maatriks kirjeldab eraldiseisvate pakkeüksuste ja täielikult integreeritud pakkimisliinide peamisi tööoperatiivseid erinevusi. Eraldiseisvad süsteemid seavad esikohale paindlikkuse ja madalamad sisenemiskulud, mistõttu sobivad need rajatistele, mis töötlevad aastas alla 5,000 mähise või haldavad väga varieeruvaid mähise mõõtmeid. Integreeritud liinid seavad esikohale läbilaskevõime ja tööjõu efektiivsuse, keskendudes suuremahulistele toimingutele, mis ületavad 15 000 mähise aastas, kus pidev voog õigustab kapitali kaasamist. Kilejäätmete vähendamine jääb oluliseks eristavaks teguriks, kusjuures automatiseeritud pingekontroll ja programmeeritavad kattuvuse sätted ületavad pidevalt käsitsi rakendamist. Tööjõusõltuvus nihkub aktiivsest masinatööst süsteemi järelevalvele, vähendades personalivajadust ligikaudu 60–70%. Süsteemi integreerimise keerukus suureneb automatiseeritud liinidega, mis nõuab spetsiaalset elektriinfrastruktuuri, 20–40 meetri põrandapinna eraldamist ja täiustatud diagnostilist jälgimist. Hankemeeskonnad peaksid taotlema tarnija poolt kinnitatud jõudlusandmeid, kuna tegelikud jäätmeprotsendid, tsükliajad ja energiavajadus varieeruvad sõltuvalt konkreetsetest mähise spetsifikatsioonidest ja keskkonnatingimustest.
| Kriteerium | Eraldiseisev pakkeseade | Integreeritud pakkimisliin |
|---|---|---|
| Läbilaskevõime | 20–30 mähist tunnis (tüüpiline) | Kuni 150 pooli tunnis |
| Kilejäätmete vähendamine | ≤5% suletud ahela juhtimisega | ≤3% suure täpsusega pingega |
| Tööjõu sõltuvus | 1 operaator (laadimine/mahalaadimine) | 0.5–1 operaatorit (järelevalve) |
| Kaitse järjepidevus | Kattuvust saab korrata ±2% täpsusega | Kattuvust saab korrata ±1% täpsusega |
| Integreeritud funktsioonid | Ainult mähkimine | Pakkimine + kinnitamine + virnastamine |
| Süsteemi diagnostika | Põhilised PLC alarmid | Täielik SCADA-seire |
| Kapitaliinvesteeringud | Mõõdukas (kontrollige tarnijaga) | Kõrge (kontrollige tarnijaga) |
| Tagasimaksmisperiood | 12–18 kuud (hinnanguline) | 8–14 kuud (hinnanguline) |
Kõik arvud esindavad tüüpilisi tööstusharu võrdlusnäitajaid. Enne hankimist kontrollige läbilaskevõimet, raiskamismäärasid, energiatarvet ja hindu otse seadmete tootjatega.
🔗 Vaata ka : Seotud seadmed
⚙️ Hanke- ja rakendusprotokoll
Lõplik seadmete valik peab olema kooskõlas aastase läbilaskevõime, saadaoleva põrandapinna ja mähise mõõtmete varieeruvusega, nõudes samal ajal tarnija valideerimist kõigi jõudluskünniste osas. Hankemeeskonnad peaksid enne kapitali kaasamise kinnitamist kontrollima elektrinõudeid, küsima kilejäätmete võrdlusaluseid ja kinnitama HMI retsepti paindlikkust.
Edukas seadmete juurutamine algab põhjaliku tegevusauditiga. Arvutage oma aastane poolide maht ja keskmine kaal, et teha kindlaks, kas eraldiseisev seade või integreeritud liin vastab teie läbilaskevõime nõuetele. Mõõtke saadaolev põrandapind, tagades piisava ruumi poolivagunite, konveieri integreerimise ja ohutustsoonide jaoks. Veenduge, et teie poolide mõõtmed jäävad masina töövahemikku: välisläbimõõt 500–2100 mm, siseläbimõõt 300–610 mm ja laius kuni 1900 mm. Taotlege reaalajas kilejäätmete testi, töödeldes 100 representatiivset pooli, et mõõta tegelikku kiletarbimist teoreetilise katvuse suhtes. Veenduge, et inimese-masina liides toetab kiireid retseptimuutusi erinevate välisläbimõõdu/sisediameetri kombinatsioonide jaoks, minimeerides ümberlülituse seisakuid. Lõpuks küsige tootjalt elektrispetsifikatsioone ja rajatise nõudeid, kuna integreeritud liinid vajavad tavaliselt kolmefaasilist võimsust vahemikus 50–100 kW, samas kui eraldiseisvad seadmed töötavad vahemikus 10–15 kW. Kõik tehnilised läviväärtused ja finantsprognoosid on tüüpilised hinnangud. Enne lepingu sõlmimist kontrollige kõiki spetsifikatsioone, võimsusnõudeid ja jõudlusnõudeid oma seadmete tarnijaga.
🛡️ Vastavusmärkus : See seade on konstrueeritud vastama ISO ja CE nõuetele. Enne hankimist kontrollige tootjaga konkreetsete sertifikaatide olemasolu.
🛠️ KKK
K: Kui palju saan kilejääke vähendada, kui lähen üle automatiseeritud pakkimisele?
A: Suletud ahelaga pingutusjuhtimisega automatiseeritud süsteemid vähendavad kilejääke tavaliselt 15–20% võrreldes käsitsi pealekandmisega. Täpsed kattuvuse sätted vahemikus 10% kuni 90% välistavad operaatori ebajärjekindluse, samas kui programmeeritav pingutus hoiab ära ülevenituse. Tegelik kokkuhoid sõltub mähise pinnatingimustest, ümbritseva õhuniiskusest ja lindi pingutuse kalibreerimisest. Kontrollige oma tarnijaga jäätmete vähendamise võrdlusaluseid, kasutades teie konkreetset mähise segu.
K: Kas eraldiseisev masin saab hakkama õliste pindadega mähistega?
V: Jah, eeldusel, et süsteem kasutab hõõrdeajamiga tugirullikuid, millel on reguleeritav kontaktjõud. Pakenduskelk moduleerib dünaamiliselt rullide survet, et säilitada haarduvust ilma rulli pinda kahjustamata. See adaptiivne pingekontroll tagab ühtlase kile pealekandmise isegi kuni 25 000 kg kaaluvatele saastunud või tolmustele rullidele. Kontrollige rulli materjali spetsifikatsioone ja rõhuvahemikke tootjaga.
K: Millist kattuvuse protsenti peaksin eksportsaadetiste puhul kasutama?
A: Mereveo puhul määrake kattuvus 60% ja 70% vahele, et maksimeerida niiskuse ja soolapihustuse kaitset. Maismaatranspordi puhul on tavaliselt vaja 30–50% kattuvust, tasakaalustades kaitset materjalitõhususega. HMI võimaldab täpset reguleerimist vahemikus 10% kuni 90% 1% sammuga, mis võimaldab retsepti kiiret muutmist erinevate transiidimarsruutide jaoks. Kohandage kattuvuse sätteid vastavalt oma pakkematerjali paksusele ja transpordi kestusele.
K: Kas täieliku pakkimisliini jaoks on vaja spetsiaalset elektriinfrastruktuuri?
A: Integreeritud pakkimisliinid vajavad tavaliselt kolmefaasilist võimsust vahemikus 50–100 kW, olenevalt mootorite arvust, kütteelementidest ja robotvirnastajate ajamist. Eraldiseisvad pakkimisseadmed töötavad üldiselt vahemikus 10–15 kW. Kontrollige pinge ühilduvust (380–480 V) ja kaitselüliti võimsust oma hooneinseneri ja seadmete tarnijaga. Kõik võimsusspetsifikatsioonid on tüüpilised tööstusharu vahemikud; täpsustage täpsed nõuded oma tootjaga.