> **Kokkuvõte**
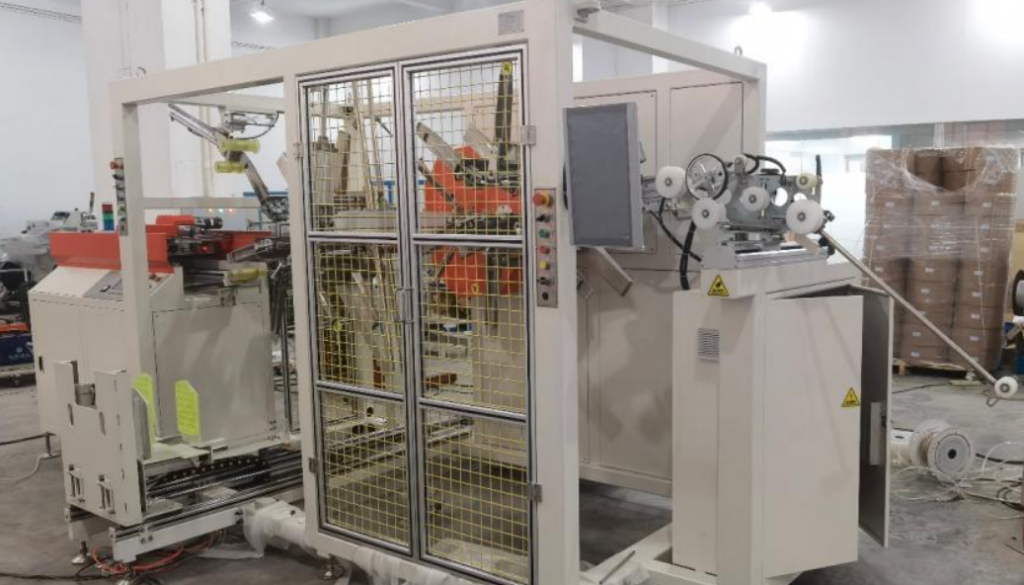
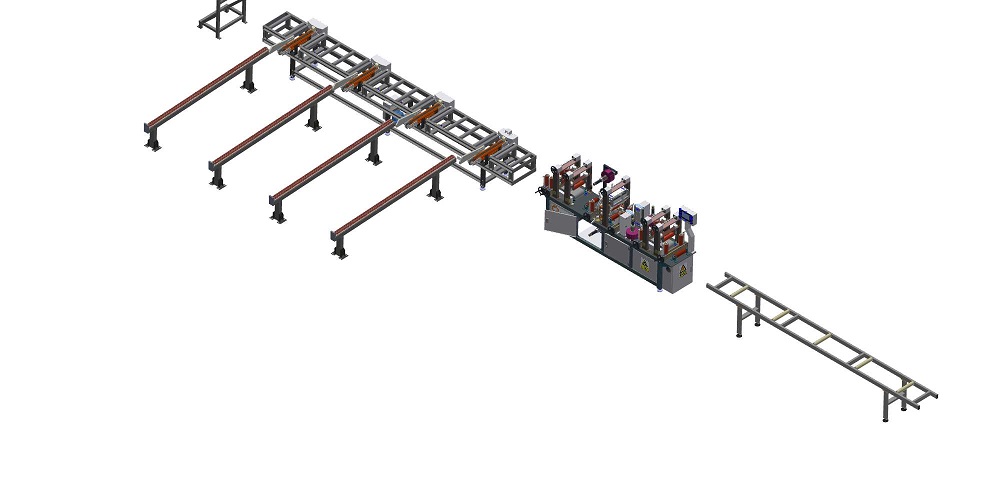
> Our aluminum profile bundle tying machine ties sub-bundles with film bands at **3–4 stations**. Each station's ring holds a film roll on a clutch mandrel that keeps tension constant until the roll is finished. We set the stations to your profile lengths and pass the tied bundles on to wrapping.
Sisukord
- Kuidas kimpude sidumine toimib
- Kuhu lipsud lähevad
- Kile pinge ja lahtirullimine
- Tsükli seaded
- Mis juhtub pärast sidumist
- Kommunaalteenused ja ohutus
- Valiku kontroll-leht
- Inseneri KKK
- Järgmine samm
- Seotud lugemine
- Allikad
Kuidas kimpude sidumine toimib
Töötajad laadivad profiilpaki platvormile ja masin positsioneerib selle enne sidumist automaatselt. Igas jaamas pöörleb rõngas paki ümber ja asetab kileriba. Tera lõikab kile iga tsükli lõpus läbi, kuna jaamad töötavad käivitamis- ja peatamisrežiimis.
Pärast sidumist võtab tõstuk kimbud ükshaaval maha. Meie videos peatuvad profiilid enne edasiliikumist sidumisjaamade reas, millel kõigil on oma kilerull.
Kuhu lipsud lähevad
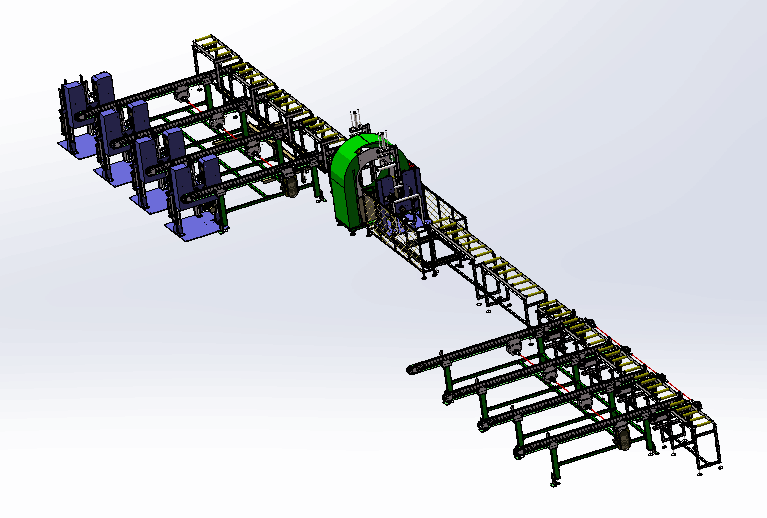
Masinal on 3–4 sidumisjaama. Sõltuvalt paigutusest seovad jaamad kas mitu punkti ühel kimbul või töötavad kõrvuti eraldi kimpudega. Illustreeriv sidumiskohtade vahekaugus 6 m pikkuse kimbu puhul, kus sidumiskohad on mõlemast otsast lühikese vahemaa kaugusel:
| Ties per bundle | Positions | Spacing |
|---|---|---|---|
| 3 | ends and middle | just under 3 m |
| 4 | ends and two inner points | just under 2 m |
Pikemate või painduvamate profiilide puhul on tavaliselt vaja neljandat tõmbi. Erinevate pikkuste korral määrame positsioonid teie pikkuste nimekirjas.
Kile pinge ja lahtirullimine
Iga rõngas hoiab kilerulli spetsiaalse siduriga mandrelil. Sidur hoiab pinget konstantsena kuni rulli valmimiseni, nii et viimased ribad on sama pingul kui esimesed.
| Item | Detail |
|---|---|
| Ring speed | regulated by an electronic inverter |
| Film tension | constant, by clutch on the mandrel |
| Roll run-out or film tear | automatic stop and operator warning |
| Film cut | blade at the end of each cycle |
| Cycle times | set to your needs |
Tsükli seaded
Jaamad töötavad käivitamise ja peatamise režiimis ning aegu saab vastavalt teie vajadustele seadistada. Illustreeriv näide: kui üks sidumistsükkel võtab aega 20 sekundit ja laadimine võtab aega 20 sekundit, siis jaam lõpetab paki töötlemise iga 40 sekundi järel ehk 90 pakki tunnis. Kui jaamad töötavad kõrvuti eraldi pakkidega, skaleerub väljund jaamade arvuga.
Kinnitame teie paketi tegeliku sidumisaja pakkumises.
Mis juhtub pärast sidumist
| Step | Equipment |
|---|---|
| Lift off | lifter loads the bundles one by one |
| Transfer | reinforced transfer belts carry sub-bundles to the wrapper's infeed roller table |
| Centering | centering rollers keep the profiles centred before the ring |
| Wrapping | spiral wrapping machine, paper or film |
| End taping | tape banding synchronised with wrapping |
Kommunaalteenused ja ohutus
We design each line to the plant's real situation, so power and air are listed in the proposal. The automatic stop on film tear or roll run-out protects the bundle and warns the operator. The standards that apply depend on the destination market. For CE markets, ISO 12100 sets the risk-assessment method and EN 415-10 sets general requirements for packaging machines.
Kimpide sidumise valiku kontroll-leht
- [ ] Profile lengths and bundle sizes.
- [ ] Ties per bundle and bundles per hour.
- [ ] Manual loading or automatic transfer.
- [ ] Wrapping and end taping after tying.
- [ ] Layout drawing with floor space.
Inseneri KKK
Q: How many tying stations do we need?
A: The machine has 3–4 stations. We choose the count and layout from your lengths and output.
Q: Does tension drop as the film roll runs down?
A: No. A clutch on the mandrel keeps the tension constant until the roll is finished.
Q: What happens if the film tears?
A: The machine stops completely and warns the operator.
Q: Can we set the tying time?
A: Yes. The stations run start-and-stop cycles, and the cycle times are set to your needs on the line.
Q: Where do the tied bundles go?
A: A lifter takes them off one by one, and transfer belts carry them to the wrapper.
Järgmine samm
Planeerime teie sidumisjaamad kolmes etapis:
1. **Submit your layout drawing** with profile lengths and bundle sizes to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, with the station count, positions and layout.
3. **Book a site survey** to fit the stations to your line.
Seotud lugemine
- [Automatic aluminum wrapping and taping machine](https://www.fhopepack.com/Aluminum/Automatic-aluminum-wrapping-and-tapping.html)
- [Automatic aluminum profile packing line](https://www.fhopepack.com/Aluminum/aluminum-packing-line.html)
- [Aluminum profile sub-bundle wrapping machine](https://www.fhopepack.com/Aluminum/sub-bundle-wrapping.html)
- [Video: aluminum profile packing machine and wrapping line](https://www.fhopepack.com/videos/aluminum-profile-packing-machine-and-wrapping-machine-line-2/)
- [Video: aluminum profile stretch wrapping machine](https://www.fhopepack.com/videos/aluminum-profile-stretch-wrapping-machine-mvi-0364/)
Allikad
- Tying stations, tension and transfer: [automatic aluminum wrapping and taping machine page](https://www.fhopepack.com/Aluminum/Automatic-aluminum-wrapping-and-tapping.html)
- Line sequence: [automatic aluminum profile packing line page](https://www.fhopepack.com/Aluminum/aluminum-packing-line.html)
- Machine in action: [our aluminum profile bundle tying video on YouTube](https://www.youtube.com/watch?v=kS4Szova5ww)
- Standardite ulatus: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Viimati üle vaadatud: 2026-10-04