Resumen Ejecutivo
Automated tire wrapping equipment replaces slow, inconsistent manual packing by applying orbital and toroidal stretch wrapping to passenger, truck, and heavy-duty OTR tires. Selecting the correct machine requires balancing the tire’s dimensional envelope—Outer Diameter (OD), Inner Diameter (ID), cross-sectional width, and weight—against line cycle times (18 to 50 seconds per unit). Equipment pricing reflects physical ring clearance, structural load capacity, installed drive power, and upstream automation integration, with investment payback achieved through direct labor reduction and high-ratio film pre-stretch savings.
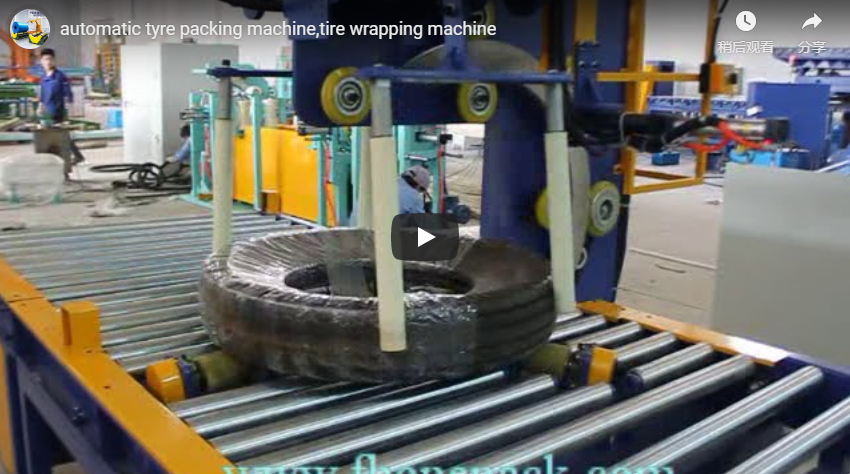
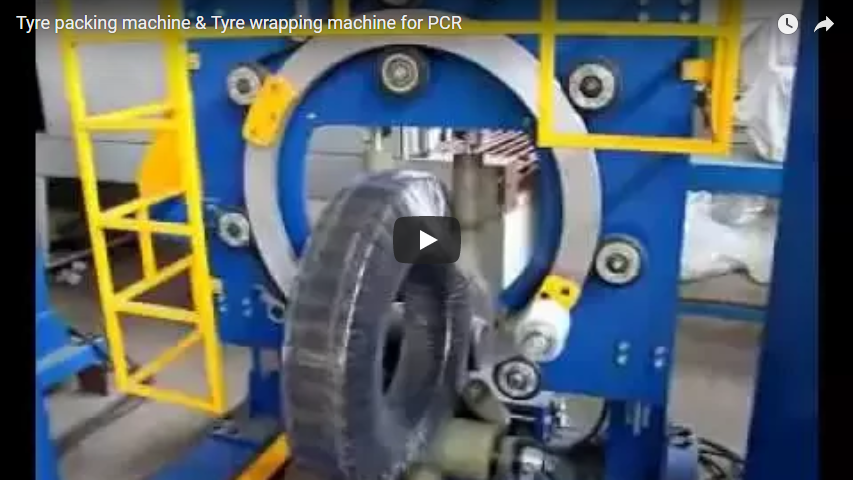
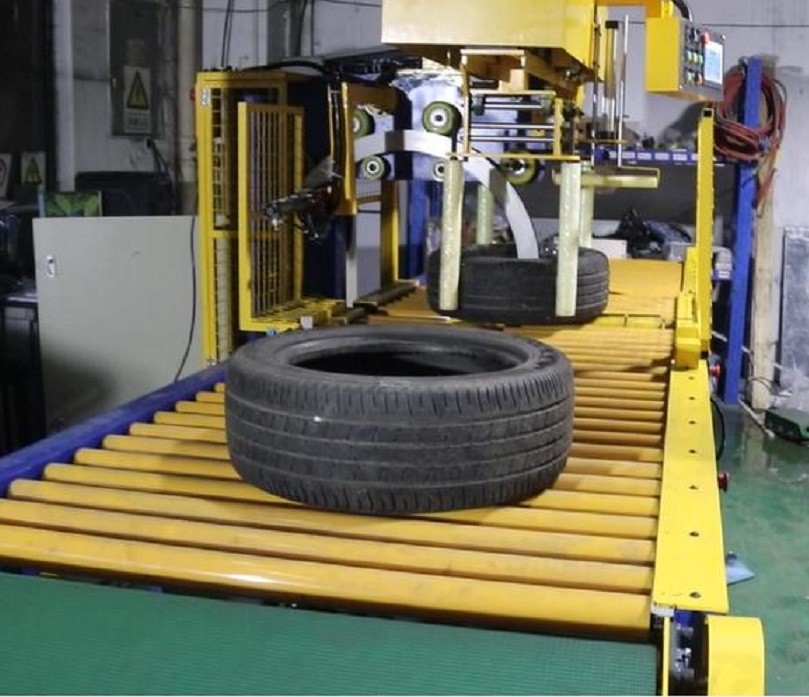
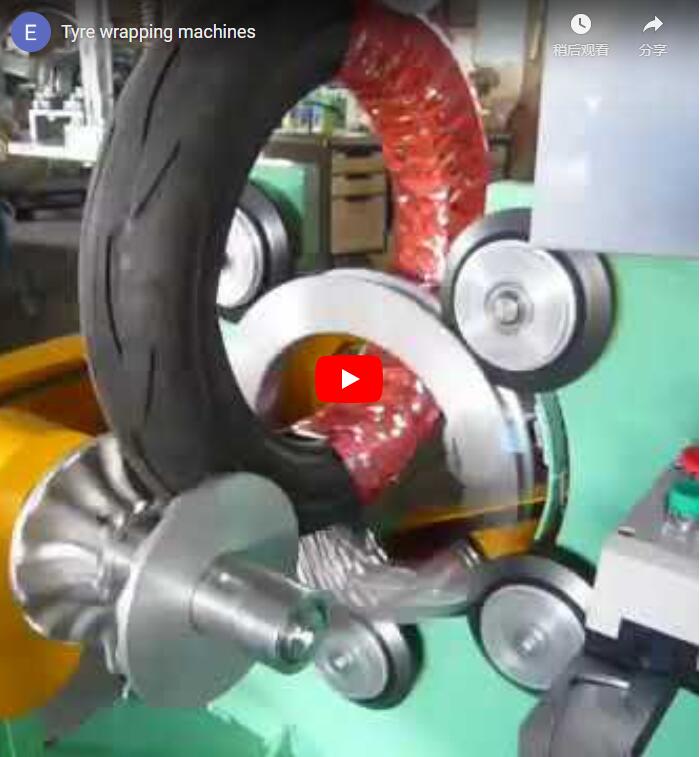
La manipulación y el embalaje de neumáticos, carretes de manguera, tubos en espiral y productos elastoméricos circulares presentan desafíos de ingeniería específicos en las instalaciones de producción y logística. Los métodos de embalaje manual convencionales son lentos, presentan riesgos ergonómicos y son variables, lo que suele provocar abrasión durante el transporte, contaminación por humedad y desperdicio irregular de material. La máquina especializada para envolver neumáticos —también conocida como máquina de embalaje orbital o envolvedora toroidal— está diseñada específicamente para solucionar estos problemas físicos.
En las líneas de envasado modernas, la transición del embalaje manual al embalaje automatizado con anillos ofrece mejoras inmediatas y cuantificables en el rendimiento del ciclo, la integridad de la contención de la carga y el consumo de resina. Esta guía de ingeniería detalla los principios mecánicos, las ventajas operativas, los parámetros de dimensionamiento y los factores de costo esenciales para los gerentes de planta y los ingenieros de envasado que especifican el equipo.
(Nota terminológica: Esta guía utiliza la grafía estadounidense "tire" a lo largo de su análisis técnico, manteniendo la grafía internacional y la del catálogo del fabricante de equipos originales "tyre" en las citas directas, las designaciones formales de modelos y la documentación de referencia vinculada).
[ Rotating Toroidal Ring ] / \ +—-/———————–+ | | Tire Cross- | | Film carriage orbits through | | Section Envelope | | the tire bore (Rim ID) while | +———-+———-+ | polyurethane trunnion rollers | | | rotate the carcass on its axis. +————–|————–+ [Driven Rollers]
1. El problema central: por qué el embalaje manual de neumáticos no es suficiente
Las plantas de fabricación de neumáticos, las instalaciones de recauchutado y los centros de distribución se enfrentan a fallos logísticos recurrentes cuando dependen del embalaje manual o semimanual en plataformas giratorias para palés:
- Inconsistencia geométrica: La aplicación manual de la película no permite mantener un preestiramiento radial uniforme ni una superposición de capas consistente (que suele variar entre el 15 % y el 70 %). Esta inconsistencia provoca la entrada de humedad, el desenrollado y la inestabilidad de las pilas de almacenamiento.
- High Ergonomic and Labor Burden: Handling passenger tires (8–15 kg) repeatedly causes strain injuries, while commercial truck tires (30–80 kg) and heavy OTR units present severe occupational hazards under plant safety guidelines.
- Consumo excesivo de películas: Hand application cannot achieve mechanical neck-down control or dynamic pre-stretch, consuming up to 3× more Linear Low-Density Polyethylene (LLDPE) than automated powered-carriage systems.
- Degradación de la superficie y de las perlas: Una contención inadecuada de la película permite la degradación por rayos UV, el agrietamiento por ozono, la contaminación por grasa y el desgaste de los asientos de las perlas durante el transporte intermodal.
- Desequilibrio en el rendimiento de la línea: Las estaciones de envoltura manual requieren de 90 a 180 segundos por neumático, lo que crea un cuello de botella operativo detrás de las prensas de curado de alta velocidad o las celdas de acabado automatizadas.
2.
- Entrada y alineación: El neumático entra mediante transportadores de gravedad, de rodillos motorizados o de descarga superior, y se asienta sobre rodillos de soporte dobles recubiertos de poliuretano que centran la carcasa con respecto al plano radial del anillo.
- Ataque del transbordador toroidal: The rotating ring accelerates to set operational speed, guiding the film dispensing head through the tire’s inner bore and across the outer tread circumference.
- Movimiento coordinado de doble eje: La velocidad superficial de los rodillos de soporte accionados coincide con la velocidad de rotación del anillo para producir una relación de solapamiento sincronizada electrónicamente:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Preestiramiento con control de tensión: A motorized roller system prestretches the film prior to exit. Constant load regulation stabilizes winding tension, preventing bead deformation on unmounted casings.
- Corte y sellado neumático / Encintado: Al finalizar el ciclo, un brazo neumático automatizado sujeta la película, un hilo caliente o una cuchilla dentada corta la banda, y un mecanismo automatizado de limpieza o de fijación asegura el extremo de la película contra el diámetro exterior (DE) de la banda de rodadura del neumático.
- Expulsión: Los brazos elevadores neumáticos motorizados o los pivotes basculantes impulsan el producto envuelto hacia la cinta transportadora de acumulación de salida.
3. Especificaciones técnicas clave y características de ingeniería
When assessing machinery specifications against plant requirements, focus on kinematic configuration, ring clearances, and structural ratings. FHOPE manufactures dedicated standalone wrapping units tailored to specific product dimensions:
| Parámetro | FPT-200 | FPT-300 | FPT-400 |
|---|---|---|---|
| Compatible Tyre ID | 300 – 700 mm | 500 – 900 mm | 750 – 1200 mm |
| Compatible Tyre OD | 510 – 800 mm | 800 – 1200 mm | 1000 – 1400 mm |
| Ancho máximo del neumático | 40 – 250 mm | 80 – 300 mm | 80 – 400 mm |
| Tire Weight Capacity | 10-30 kg | 10-100 kg | 20-120 kg |
| Velocidad de rotación del anillo | 0 120–XNUMX XNUMX r/min | 30 110–XNUMX XNUMX r/min | 30 80–XNUMX XNUMX r/min |
| Cycle Packing Speed | 18–30 unidades | 25–40 unidades | 35–50 unidades |
| Rango de superposición de la película | 10-80% | 20-80% | 20-80% |
| Potencia de accionamiento instalada | 1.5 kW | 2.0 kW | 2.5 kW |
| Alimentación eléctrica | AC 380V / 50Hz | AC 380V / 50Hz | AC 380V / 50Hz |
- Envolvente dimensional de holgura: El diámetro interior del anillo de envoltura (
D_ring) debe dejar espacio suficiente para la sección transversal del neumático y la huella del carro giratorio:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginFundamentalmente, el diámetro interior del neumático (diámetro interior de la llanta) debe dejar espacio libre para el perfil del carro de transporte:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + clearance(clearance confirmed against the carriage drawing) - Integración de controles: PLCs tied to a touch-panel HMI enable operators to store custom wrap recipes (ring r/min, roller drive speed, overlap percentage, reinforcement wraps) by SKU.
- Versatilidad de materiales: Standard carriages accept blown or cast LLDPE stretch film, HDPE, PP tape or VCI anti-corrosion film; film thickness and roll size are specified per project.
4. Selección del modelo: Adaptación del equipo a la geometría de la línea
Equipment selection depends strictly on dimensional envelope boundaries, production cadence, and whether standalone operation or continuous inline packaging is required.
Standalone Machine vs. Continuous Automated Line Selection Rule
To determine whether an application requires an individual toroidal wrapping station or an inline continuous packaging system, apply the following operational envelope thresholds:
- Especifique un Automatic Tire Packing Line: Select the complete automated line if production fits the standardized operational window:
- Tire Weight: 5–100 kg
- Tire Height (Width): 150–300 mm
- Tire Outer Diameter (OD): 600–1000 mm
- Tire Inner Diameter (ID): 150–500 mm
- Continuous Line Target: 30–35 s/pcs cycle rate
- Plant Infrastructure: Inline powered roller conveyors operating at 2–4 m/min, compressed air supply of 5–7 bar, and electrical connection of approximately 2.2 kW (380V / 50Hz / 3ph). The line carriage utilizes standard stretch film rolls with ID 50 mm, OD 80–120 mm, and width 60–70 mm.
- Specify a Standalone Wrapper (FPT Series): If products fall outside this envelope—such as narrow tires below 150 mm width, large casings with OD up to 1400 mm, internal bores requiring clearances up to 1200 mm ID, or high-mix lines with frequent manual staging—select a dedicated standalone machine:
- Small passenger and motorcycle tires (OD 510–800 mm, weight 10–30 kg): Choose FPT-200.
- Standard passenger, commercial, and light van tires (OD 800–1200 mm, weight 10–100 kg): Choose FPT-300.
- Heavy commercial, bus radial (TBR), and small agricultural tires (OD 1000–1400 mm, weight 20–120 kg): Choose FPT-400.
5. ¿Qué factores influyen en el precio de una máquina de empaquetado de neumáticos?
El costo de adquisición de capital para equipos de empaquetado de neumáticos refleja la rigidez estructural de la máquina, el tamaño mecánico y el nivel de automatización. Las principales variables de precio incluyen:
- Ring Diameter and Structural Frame Rigidity: Larger structural rings designed to wrap casings up to 1400 mm OD require wider fabricated ring gearings, oversized guide wheels, and heavier structural frames to dissipate dynamic centrifugal forces.
- Sistemas de accionamiento y carga útil dinámica: Moving a 30 kg tire requires moderate torque, whereas rotating a 120 kg commercial tire at high speed demands heavy-duty gearboxes and upgraded variable frequency drives. This drive progression scales directly with installed motor capacity: 1.5 kW on the FPT-200, 2.0 kW on the FPT-300, and 2.5 kW on the heavy-duty FPT-400.
- Actualizaciones en automatización y manejo de materiales: Standalone operator-loaded stations represent the most economical capital outlay. Upgrading to a continuous automated packaging line (rated at approximately 2.2 kW base drive power) introduces integrated powered conveying systems, 5–7 bar pneumatic centering arms, automated film cutting and clamping mechanisms, and optical sensor positioning.
- Ingeniería de vagones preestirados: Basic mechanical friction-brake carriages have a lower initial cost but lack pre-stretch control. Motorized dual-roller powered pre-stretch carriages maximize film yield (delivering up to 200%–300% stretch), cutting long-term resin expenditure.
- Specialized Material and Multi-Dispenser Systems: Carriages engineered to run alternative substrates—such as woven PP tape, reinforced paper, or VCI rust-inhibiting material alongside stretch film—require multi-reel shuttles and dedicated constant-tension brake assemblies.
6. Lista de verificación práctica para compras de ingeniería
Antes de aprobar la inversión de capital (CapEx) para una máquina de empaquetado de neumáticos, revise esta lista de verificación de criterios técnicos:
- Defina las dimensiones del límite del producto: Documentar el diámetro exterior mínimo y máximo, el diámetro interior, el ancho de la sección transversal y los pesos de la carcasa (en seco y en húmedo) de los neumáticos para todas las referencias de producción.
- Verificar la holgura radial del orificio: Confirma eso
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmpara evitar interferencias mecánicas durante la rotación del anillo. - Calcular el tiempo de tránsito de la línea: Verify that machine cycle times (18–30 s on FPT-200, 25–40 s on FPT-300, 35–50 s on FPT-400, or 30–35 s on automated lines) match target hourly cell outputs with a 15% operational buffer.
- Evaluate System Architecture: Match facility layout to either a self-contained standalone wrapping unit or a fully conveyorized automated packing line.
- Verify Pneumatic and Electrical Supplies: Ensure utility feeds support 380V 50Hz 3-phase power and 5–7 bar clean compressed air for automatic cut-and-clamp circuits.
- Audit Film Specifications: Confirm core and roll compatibility (e.g., standard LLDPE or 50 mm ID core, 80–120 mm OD roll for compact shuttles).
7. Conclusión: Especifique mediante parámetros de línea, no mediante estándares de catálogo.
Selecting the proper tire packaging system requires balancing key physical variables: outer and inner clearance envelopes, casing weights, and line automation levels. Specifying an undersized wrapper causes physical shuttle collisions inside the tire bore, while selecting an oversized machine for small production volumes introduces unnecessary floor space allocation and capital cost.
Review product dimensional limits, verify that the wrapping shuttle clears the minimum tire rim bore, and compare standalone units against integrated packaging lines. FHOPE provides complete mechanical layout drawings, cycle time assessments, and equipment proposals delivered within 24 to 48 hours to match specific plant throughput and dimensional constraints.
Última revisión: 05/11/2026