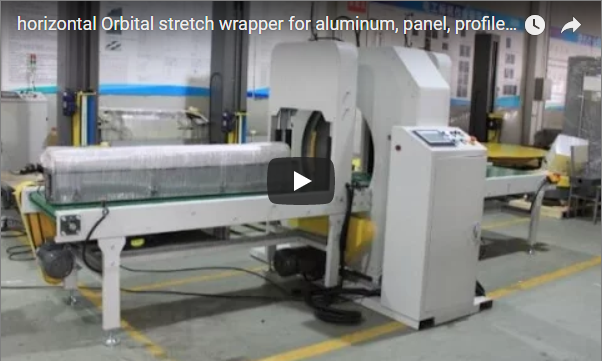
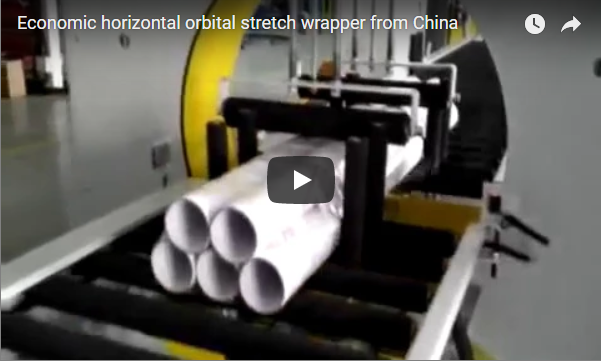
Resumen ejecutivo Los cartones ligeros y los núcleos de papel huecos son particularmente vulnerables a la deformación por compresión, el aplastamiento de las esquinas y la inclinación de la cinta transportadora durante el embalaje automático con film estirable. Proteger estos productos requiere una gestión precisa de la tensión mecánica, una entrega suave del film y una estabilidad de transporte rígida. Nuestras envolvedoras horizontales orbitales con film estirable envuelven los productos mientras se desplazan continuamente a través de un anillo giratorio de alta velocidad en cintas transportadoras de rodillos motorizadas. La tensión del film se calibra con precisión mediante un freno de fricción mecánico, mientras que la superposición del film es programable del 10 % al 90 % mediante variadores de frecuencia (VFD). El dimensionamiento del equipo está determinado por la diagonal de la sección transversal del producto y el espacio libre estructural: el E100 admite diagonales de 50 a 100 mm, mientras que el E300 cubre de 100 a 300 mm.
Índice
- Cómo funciona el contenedor horizontal
- Por qué los productos de iluminación necesitan cuidado
- Elección del modelo por diagonal
- Ancho de la película, superposición y velocidad del anillo
- Datos E100 y E300
- Controles y seguridad
- Lista de verificación de selección
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Cómo funciona el contenedor horizontal
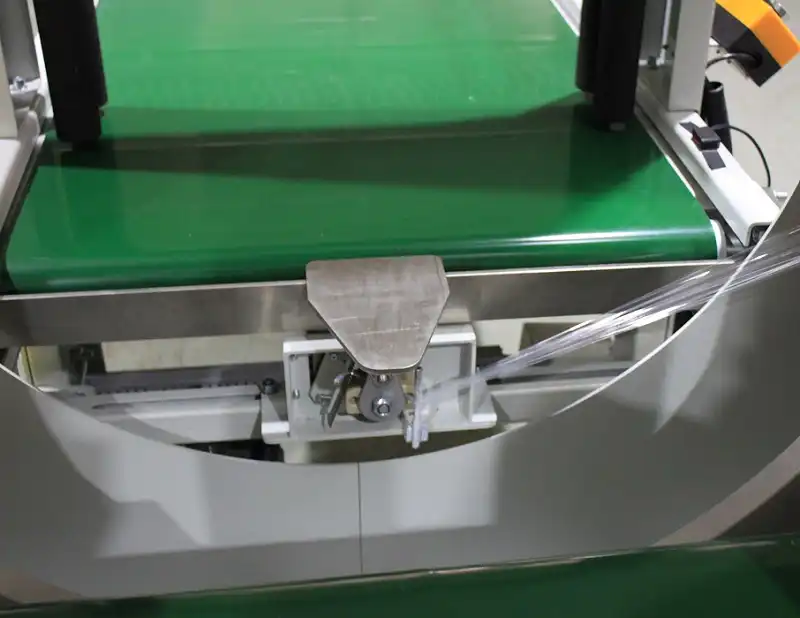
La envolvedora orbital horizontal asegura perfiles continuos, cajas largas y paquetes dentro de un túnel de paso automatizado. El ciclo de empaquetado funciona mediante una secuencia de avance sincronizada:
- Entrada y alineaciónEl producto avanza sobre una cinta transportadora de rodillos motorizada de forma independiente hacia la estación de anillo giratorio.
- Carro de anillo orbitalEl dispensador de film estirable está montado sobre un anillo de aluminio fundido o acero con equilibrio dinámico. A medida que el anillo gira alrededor de la línea de paso lineal, el film se desenrolla en una espiral helicoidal continua alrededor del producto.
- Detección óptica de productosUn sistema de fotocélulas de reflexión difusa detecta los bordes delantero y trasero del producto, iniciando automáticamente el ciclo orbital y definiendo los puntos exactos para la sujeción y el corte de la película.
- Corte y retención neumáticoUn mecanismo automatizado de sujeción neumática y corte con cuchilla fría sujeta el extremo de la película contra el marco anular al finalizar el ciclo, dejando el extremo preparado para la siguiente caja sin intervención manual.
[Infeed Conveyor] ---> [Photocell Trigger] ---> [Rotating Ring & Film Spiral] ---> [Pneumatic Cut/Clamp] ---> [Outfeed Conveyor]Al impulsar el producto a través del anillo a una velocidad lineal constante, el sistema garantiza una tensión uniforme del embalaje sin necesidad de intervención humana en la peligrosa zona de rotación.
Por qué los productos de iluminación necesitan cuidado
El recubrimiento de barras de acero pesadas o perfiles de madera requiere una alta tensión de la película para lograr la contención de la carga. Sin embargo, cuando se aplica a cajas de cartón corrugado ligeras, cartón plegable o tubos de fibra ligeros, una tensión excesiva en el aro de la película provoca graves fallas estructurales.
- Aplastamiento de esquinasLa tensión de flexión se concentra en los bordes del cartón, provocando el colapso de las ondulaciones internas.
- Desviación y guiñada de la cinta transportadora: La fuerza de tracción tangencial de la película supera la fricción inferior, lo que provoca que el paquete gire fuera de la línea de paso central.
- Pandeo de la cinta transportadora: La tensión de la película tira del cartón hacia atrás contra el paso de alimentación de los rodillos.
Tres parámetros de diseño clave evitan daños en las cajas de cartón:
| Configuración | Regla operativa para cajas ligeras | Impacto de ingeniería |
|---|---|---|
| Tensión de la película | Afloje el resorte del freno de fricción/tensor hasta que la película quede plana con una mínima reducción de diámetro. | Elimina la tensión circunferencial transversal; evita el aplastamiento hacia adentro de las paredes laterales corrugadas. |
| Superposición en espiral | Se recomienda un solapamiento del 30 % al 40 % para la protección contra el polvo y la humedad; reserve más del 50 % para los haces rígidos. | Evita la acumulación excesiva de capas de película que generan una fuerza de compresión hacia el interior. |
| Soporte para transportadores | Mantenga los rodillos motorizados o las guías de alta presión en contacto directo con la abertura del anillo. | Evita que la fuerza de tracción tangencial de la película levante o haga pivotar el borde delantero fuera de la cinta transportadora. |
Tanto la cinta transportadora de entrada como la de salida están totalmente motorizadas y sincronizadas. El producto siempre se impulsa hacia adelante a través del orificio de envoltura, en lugar de ser arrastrado por la banda de film.
Elección del modelo por diagonal
Un producto pasa sin problemas a través de una envolvedora orbital solo cuando su envoltura de sección transversal máxima pasa por el diámetro del anillo interior. La selección del bastidor de la máquina depende completamente de la diagonal de la sección transversal, calculada como √(Width² + Height²), en lugar de solo el ancho.
Theoretical Diagonal = √(Width² + Height²)
+------------------------------------------+
|            Carton Cross-Section          |
|   +----------------------------------+   |
|   |                                  |   |
|   |                                  | H |
|   |         Diagonal (Hypotenuse)    | e |
|   |        /                         | i |
|   |       /                          | g |
|   |      /                           | h |
|   |     /                            | t |
|   |    /                             |   |
|   |   /                              |   |
|   +----------------------------------+   |
|                  Width                   |
+------------------------------------------+
   Total Required Clearance Ring Inner Bore:
       D_ring ≥ √(Width² + Height²) + C
Nota: En la integración en el mundo real, un margen de holgura de ingeniería (C ≥ 30–50 mm) es obligatorio tener en cuenta la trayectoria del carro de la bobina de película, la holgura de los rodillos y las tolerancias del embalaje.
| Tipo de producto y sección transversal (ejemplo) | Diagonal neta | Modelo de máquina recomendado |
|---|---|---|
| Caja estrecha / conducto pequeño (por ejemplo, 60 × 60 mm) | ~ 85 mm | E100 (Envolvente de 50–100 mm) |
| Embalaje de cartón mediano (por ejemplo, 200 × 150 mm) | 250 mm | E300 (Envolvente de 100–300 mm) |
Ambas series de equipos están diseñadas para procesar productos de más de 1,000 mm de longitud. Evalúe su inventario de embalaje en función de la diagonal estructural máxima y el umbral de carga útil mínimo: 8 kg en el E100 y 15 kg en el E300 . El término «ligero» se refiere a la densidad estructural de la caja, no a cargas inferiores al umbral de tara de transporte. Para piezas ultraligeras de menos de 8 kg, se requieren dispositivos neumáticos auxiliares de sujeción para mantener la tracción de los rodillos.
Ancho de la película, superposición y velocidad del anillo
La velocidad de avance de la cinta transportadora (V_c) necesario para producir una superposición de película específica (Overlap%) está regido por el ancho de la película (W_film) y velocidad de rotación del anillo orbital (N_ring):
Advance per Ring Turn (Pitch) = W_film × (1 − Overlap%)
Conveyor Speed (V_c) = W_film × (1 − Overlap%) × N_ring
Ejemplo práctico de ingeniería para la E300 : envolver una caja de cartón con una película de LLDPE de 150 mm de ancho con un solapamiento objetivo del 50 % y una velocidad del anillo orbital de 90 r/min.
| Parámetro operativo | Fórmula de ingeniería / Entrada | Valor calculado |
|---|---|---|
Ancho de la película (W_film) |
Ancho de bobina medido | 150 milímetros (0.15 metros) |
| Superposición de objetivos | Requisito de la receta | 50% (0.50) |
| Avance lineal por revolución | 150 mm × (1 − 0.50) |
75 mm/rev (0.075 m/rev) |
Velocidad de rotación del anillo (N_ring) |
Ajuste de frecuencia del variador de frecuencia | 90 r / min |
Velocidad requerida de la cinta transportadora (V_c) |
0.075 m/rev × 90 r/min |
6.75 m/min |
| Tiempo de ciclo de envoltura (caja de 1,200 mm) | 1.2 m / 6.75 m/min × 60 s |
~ 10.7 segundos |
La velocidad resultante de 6.75 m/min se encuentra cómodamente dentro del rango operativo de envoltura lineal de la E300, que es de 5 a 15 m/min . Para una protección más ligera con un consumo mínimo de película, al reducir la superposición al 30%, el paso de avance aumenta a 105 mm, lo que permite que la línea funcione a velocidades de cinta transportadora más altas sin que el anillo orbital gire en exceso.
Datos E100 y E300
Las especificaciones técnicas que se detallan a continuación describen los límites de ingeniería estándar para esta serie:
| Parámetro de especificación | Envoltorio orbital E100 | Envoltorio orbital E300 |
|---|---|---|
| Sobre diagonal del producto | 50 – 100 mm | 100 – 300 mm |
| Longitud mínima del producto | > 1,000 mm | > 1,000 mm |
| Rango de carga útil permitido | 8-100 kg | 15-100 kg |
| Velocidad de rotación del anillo | 20–120 r/min (controlado por variador de frecuencia) | 20–90 r/min (controlado por variador de frecuencia) |
| Velocidad de envoltura lineal | 3-15 m/min | 5-15 m/min |
| Velocidad de alimentación de la cinta transportadora | 6-12 m/min | 6-12 m/min |
| Configuración del transportador | Entrada de 2,000 mm + Salida de 2,000 mm, motorizada | Entrada de 2,000 mm + Salida de 2,000 mm, motorizada |
| Ancho del rollo de film estirable | 50 – 100 mm | 100 – 200 mm |
| Potencia total conectada | Aprox. 2.5 kW | Aprox. 2.5 kW |
Controles y seguridad
La arquitectura de control se basa en un PLC industrial con una interfaz hombre-máquina (HMI) integrada, lo que permite la gestión de recetas para diferentes lotes de cajas:
- Seguimiento ópticoLos sensores fotoeléctricos situados en los bordes de ataque y de salida establecen un inicio de envoltura preciso, rotaciones de refuerzo y ciclos de corte.
- Diagnóstico y MonitoreoLas alarmas de fallos, los enclavamientos de seguridad y las paradas de emergencia se muestran directamente en la pantalla.
- Caja de control independienteLa estación del operador está ubicada en un pedestal independiente con protección IP54, alejado del anillo de accionamiento orbital.
- Aceleración de arranque/parada suaveLos inversores de frecuencia variable aumentan la velocidad de rotación del anillo de forma gradual, mitigando los picos de tensión que pueden romper la película o aplastar los bordes delicados del cartón.
- Medidas de seguridad de la máquina: Un cerramiento de malla protectora rodea el anillo orbital y cuenta con puertas de acceso para mantenimiento con sistema de bloqueo.
Para las plantas de fabricación reguladas por la normativa CE, nuestra maquinaria cumple con la norma ISO 12100:2010 para la evaluación general de riesgos de la maquinaria y con la norma EN 415-10:2014 para los requisitos de seguridad en la maquinaria de palés y embalaje de productos.
Lista de verificación de selección
Antes de solicitar un diseño de ingeniería formal, verifique estas variables de la aplicación:
- Geometría de la sección transversalConfirme el ancho, la altura y la diagonal máxima del paquete.
√(W² + H²). - Límites de longitud: Longitudes mínima y máxima del producto (confirmando un tránsito estándar > 1,000 mm).
- Rango de peso: Peso tara de la unidad más ligera (debe cumplir con el umbral de 8 kg / 15 kg) y del cartón más pesado.
- Fuerza estructural: Sensibilidad al aplastamiento del cartón corrugado, integridad del ondulado y necesidades de protección de los bordes.
- Propósito del envoltorio: Espiral a prueba de polvo (superposición del 30 %) frente a envoltura de embalaje estructural (superposición del 50 % o más).
- Objetivo de rendimiento: Unidades requeridas por minuto o metros lineales por hora.
- Equipos auxiliares de planta: Tensión eléctrica, fase, frecuencia (por ejemplo, 380V/3P/50Hz) y alimentación de aire comprimido (0.6 MPa).
Preguntas frecuentes sobre ingeniería
P: ¿Cómo envuelvo cajas ligeras sin aplastar ni doblar las esquinas? R: Afloje el freno de fricción mecánico del carro de film hasta que este se desenrolle suavemente sin estrecharse. Además, asegúrese de que las cintas transportadoras motorizadas estén lo más juntas posible en la interfaz del anillo y ajuste los rodillos de sujeción superiores auxiliares para estabilizar la caja sin ejercer una presión excesiva hacia abajo.
P: ¿Qué modelo de envolvedora orbital se ajusta mejor a mi línea de productos?
A: Calcula la diagonal máxima: √(Width² + Height²)Si la diagonal del producto se encuentra entre 50 y 100 mm, seleccione la opción E100. Si la diagonal abarca de 100 a 300 mm, seleccione la opción E300. Asegúrese siempre de dejar un margen adicional de 30 a 50 mm para el carro de la película giratoria.
P: ¿Cómo ajusto el porcentaje de superposición de la película?
A: La superposición se controla coordinando la velocidad de la línea transportadora y la velocidad de rotación del anillo a través de la pantalla táctil del PLC. La fórmula es: Conveyor Speed = Film Width × (1 − Overlap%) × Ring RPMEstablecer un solapamiento entre el 30 % y el 50 % cubre la mayoría de los requisitos de protección de las cajas.
P: ¿Cuál es el rendimiento promedio para cajas largas? R: La E300 envuelve a velocidades lineales de entre 5 y 15 m/min. Para una caja estándar de 1,200 mm que funciona a 6.75 m/min con un solapamiento del 50 %, el ciclo de envoltura dura aproximadamente 10.7 segundos, sin incluir el tiempo de separación durante el transporte.
P: ¿Cómo realiza la máquina el corte de la película entre productos sucesivos? R: Sensores ópticos registran el borde posterior del paquete al pasar por el anillo. Una abrazadera neumática sujeta la película contra el marco, mientras que una cuchilla integrada de corte en frío corta la película limpiamente. El extremo sujeto se posiciona instantáneamente para el siguiente paquete.
El próximo paso
Nuestro proceso de integración de embalajes avanza desde la revisión de ingeniería hasta la puesta en marcha en planta en tres fases estructuradas:
- Enviar matriz de productos y diseño CAD: Envíe por correo electrónico su rango dimensional, pesos de las cajas y producción objetivo de la línea a info@fhopepack.com.
- Reciba una propuesta técnica en 48 horas.Nuestro equipo de ingeniería ofrece una propuesta de máquina a medida que incluye simulaciones de tiempos de ciclo y configuraciones recomendadas para la línea de paso de rodillos.
- Integración y aceptación de la línea de producción: Finalice la distribución del espacio de la planta, las conexiones eléctricas y los planos del perímetro de seguridad con nuestros ingenieros de proyecto antes de la fabricación.
Lectura relacionada
- Especificaciones detalladas de la envolvedora horizontal E300
- Descripción general de la envolvedora orbital de alta velocidad E100
- Videoteca: Máquinas de envoltura horizontal automáticas en funcionamiento
Fuentes
- Especificaciones técnicas y configuraciones de accionamiento mecánico del E100: Portal de especificaciones del E100
- Descripción general del sistema de envoltura orbital industrial E300: Portal de especificaciones del E300
- Funcionamiento de la máquina y mecánica de la línea de transporte: Demostraciones técnicas en vídeo de FHOPE
- Integración de la seguridad de la máquina: ISO 12100:2010 Seguridad de la maquinaria
- Directivas sobre maquinaria de envasado: EN 415-10:2014 Requisitos de seguridad para máquinas de envasado
Última revisión: 04/10/2026