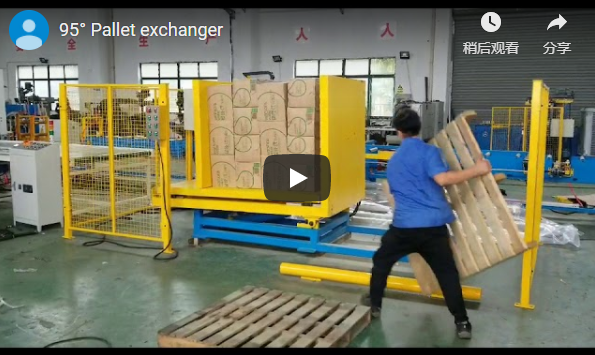
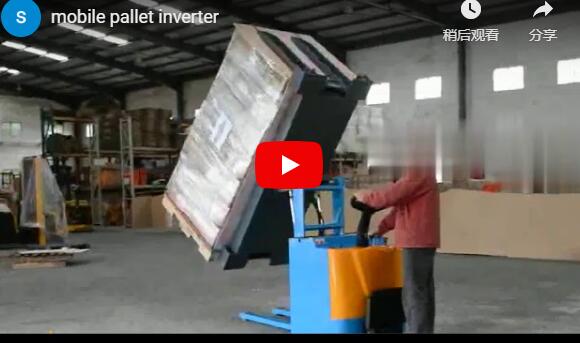
Resumen: Los volteadores de palets en línea automatizan la transferencia de carga y el intercambio de palets dentro de las líneas de transporte, lo que aumenta la productividad y la seguridad. Esta guía abarca el funcionamiento, las ventajas de la integración, las especificaciones técnicas y las estrategias de implementación para centros de distribución de alto volumen.
El intercambio manual de palés consume valioso espacio y horas de trabajo, además de exponer a los trabajadores a lesiones por esfuerzo repetitivo. Según estimaciones del sector, el reordenamiento manual puede consumir una parte importante de las horas de trabajo disponibles en operaciones de carga pesada, lo que repercute en la producción diaria. Una solución de intercambio automatizado resuelve estos problemas al optimizar el proceso de transferencia dentro de un flujo continuo de materiales, permitiendo que el personal se centre en tareas de mayor valor en lugar de la manipulación física de la carga.
🛠️ Descripción general estándar
Los sistemas automatizados de intercambio de palets deben cumplir con la Directiva de Maquinaria 2006/42/CE y las normas de seguridad EN ISO 12100, que exigen protecciones integradas, paradas de emergencia y verificación de la estabilidad de la carga para garantizar un funcionamiento seguro en líneas de envasado continuo. Los fabricantes deben alinear el diseño del equipo con marcos de seguridad industrial reconocidos en lugar de basarse en declaraciones de conformidad genéricas. Las instalaciones deben verificar que el inversor de palets incluya protecciones físicas alrededor del eje de rotación y botones de parada de emergencia claramente marcados y accesibles desde múltiples posiciones del operador. El cumplimiento también implica confirmar que las envolventes eléctricas cumplen con los índices de protección IP adecuados para los niveles de polvo y humedad del almacén. Los equipos de compras deben solicitar una declaración formal de conformidad junto con la documentación técnica para validar el cumplimiento normativo antes de la instalación. Punto clave: Verifique el cumplimiento de la directiva específica antes de la implementación del equipo.
🏗️ Cambios clave
Los manipuladores de palets automatizados avanzados utilizan controladores lógicos programables para gestionar perfiles de movimiento fluidos, reduciendo significativamente los tiempos de ciclo y permitiendo el manejo seguro de diversas alturas de carga sin necesidad de ajustes mecánicos manuales durante las operaciones de producción continua. La industria está evolucionando hacia la automatización totalmente integrada, donde la maquinaria de embalaje se comunica directamente con los controles de la cinta transportadora. Las configuraciones modernas admiten alturas de carga variables mediante tijeras hidráulicas de largo alcance o abrazaderas electromecánicas, lo que permite a las instalaciones procesar diferentes tipos de palets sin detenerse para realizar cambios de configuración. Si bien algunos fabricantes comercializan funcionalidad híbrida, es importante aclarar que las unidades logísticas en forma de anillo, como las bobinas de acero, requieren volteadores de bobina específicos en lugar de los inversores de palets estándar. La transición de cargas cilíndricas a un volteador de bobina especializado garantiza un control preciso de la orientación y evita la tensión estructural en el equipo de manipulación. Estas configuraciones de giro mecánico proporcionan un funcionamiento fiable para perfiles de carga consistentes, manteniendo al mismo tiempo estrictos estándares de seguridad. Punto clave: La aceleración en curva S protege los productos frágiles durante la rotación.
Impacto empresarial
La implementación de equipos automatizados de transferencia de carga generalmente mejora la eficiencia operativa al reducir la mano de obra y minimizar los daños al producto, con periodos de recuperación financiera que varían según el volumen de la instalación y los salarios locales. El intercambio automatizado de palés elimina la necesidad de que los operadores de montacargas realicen tareas de reordenamiento manualmente, lo que reduce significativamente los riesgos de lesiones musculoesqueléticas y los gastos asociados de compensación laboral. El rendimiento aumenta porque el inversor opera continuamente dentro del sistema de embalaje, eliminando el tiempo de inactividad entre las secciones de la cinta transportadora. La duración de los ciclos suele oscilar entre 45 y 90 segundos, dependiendo del peso de la carga y la configuración de sujeción, aunque las métricas de rendimiento exactas dependen de las condiciones de prueba del proveedor. Las instalaciones también pueden mejorar la higiene al reemplazar los palés de madera por opciones de plástico desinfectadas antes de que las cargas entren en entornos controlados. Si su instalación experimenta daños frecuentes en el producto durante las transferencias manuales, una solución automatizada reduce los impactos de manipulación mediante movimientos de inclinación controlados en lugar de impactos mecánicos bruscos. Punto clave: el retorno de la inversión varía según la configuración, pero generalmente se alinea con los parámetros de reducción de mano de obra y daños.
| Parámetro | Especificacion estandar | Opciones de Personalización |
|---|---|---|
| Rango de rotación | Giro estándar de 180° | Rotación parcial de 90° para inspección |
| Capacidad de carga | Hasta 40 toneladas (máximo típico) | Variantes de alta resistencia disponibles |
| Tiempo del ciclo | 45-90 segundos por ciclo | Modos de alta velocidad de hasta 35 s |
| Altura de sujeción | Ajustable de 800 mm a 2000 mm | Opciones de rango extendido |
🛡️ Medidas de cumplimiento
Los equipos de compras deben confirmar que el equipo cuenta con restricciones de carga mecánicas, sistemas de sujeción hidráulica certificados y redes de comunicación industrial estandarizadas como Profinet o Ethernet/IP para garantizar una integración perfecta con la infraestructura de transportadores existente. Antes de realizar un pedido, los equipos de ingeniería deben realizar una evaluación de riesgos exhaustiva del lugar de instalación. Asegúrese de que las dimensiones de las paletas del almacén se encuentren dentro del área de trabajo de la máquina y que la altura libre del techo permita una rotación completa sin obstrucciones. Solicite pruebas de que los mecanismos de sujeción pueden asegurar cargas pesadas bajo condiciones de prueba verificadas por el proveedor. Los operadores deben recibir capacitación integral sobre procedimientos de emergencia y limitaciones del centro de gravedad de la carga para prevenir incidentes de vuelco durante la operación. Los programas de mantenimiento deben incluir inspecciones regulares de sellos hidráulicos, transmisiones de cadena e interbloqueos de seguridad para prevenir fallas inesperadas durante las ejecuciones de producción. Para la integración técnica, verifique que el sistema sea compatible con un controlador lógico programable (PLC), que es una computadora digital industrial utilizada para el control de automatización; Profinet, un protocolo de comunicación Ethernet en tiempo real diseñado para la automatización de fábricas; y Ethernet/IP, un estándar de red industrial abierto basado en la tecnología Ethernet convencional. Punto clave: Los restrictivos dobles evitan el desplazamiento de la carga durante el volteo.
⚙️ Cronograma y fechas límite
Los plazos de fabricación de equipos automatizados para manipulación de materiales suelen oscilar entre ocho y doce semanas tras la firma del contrato, si bien las fechas exactas de entrega dependen de la complejidad de la configuración y de los programas de producción del proveedor. La planificación de la adquisición debe tener en cuenta la ingeniería a medida si la línea de embalaje requiere interfaces de cinta transportadora no estándar o requisitos de alimentación especializados. Los plazos de entrega pueden prolongarse aún más si se necesitan herramientas de sujeción únicas, estructuras reforzadas o módulos de comunicación patentados. Las instalaciones que tengan como objetivo una fecha de inicio de producción específica deben coordinarse con los proveedores con antelación para asegurar los espacios de fabricación y evitar cuellos de botella estacionales. La instalación suele requerir entre uno y dos días una vez que llega la máquina, siempre que las conexiones eléctricas, las líneas neumáticas y los requisitos de cimentación se hayan preparado con antelación. Los cambios de última hora en los parámetros de carga o la integración del software pueden retrasar el envío varias semanas; por lo tanto, es fundamental finalizar las especificaciones técnicas antes de la firma del contrato. Consultar con un proveedor en línea como Fhope puede aclarar los requisitos personalizados y confirmar plazos de entrega realistas para su configuración específica. Punto clave: Calcule entre ocho y doce semanas para la entrega como estimación dependiente del proveedor.
Lista de verificación para la toma de decisiones de compra
-
Verificación del tipo de carga: Confirme si el sistema admite palets planos estándar o si requiere herramientas especializadas para formas irregulares. Para artículos en forma de anillo, como bobinas, una máquina volteadora de bobinas específica ofrece mayor estabilidad y seguridad que un volteador de palets estándar.
-
Capacidad de carga: Asegúrese de que las abrazaderas hidráulicas soporten sus unidades logísticas más pesadas sin exceder los límites de seguridad. Verifique que la capacidad de carga máxima coincida con la distribución de peso y el centro de gravedad requeridos.
-
Protocolo de integración: Compruebe que el sistema de control sea compatible con Profinet o Ethernet/IP para una comunicación fluida con su software de gestión de almacenes, lo que permitirá actualizaciones de estado en tiempo real y programación automatizada.
-
Dispositivos de seguridad: Verifique que las paradas de emergencia, las cortinas fotoeléctricas y los sistemas de sujeción mecánicos estén colocados de acuerdo con la Directiva de Maquinaria 2006/42/CE y los requisitos de protección de máquinas de la OSHA 29 CFR 1910.212.
-
Acceso para mantenimiento: Confirme que los componentes hidráulicos, las transmisiones por cadena y los paneles eléctricos sean accesibles para el mantenimiento rutinario sin desmontar las protecciones de seguridad ni interrumpir las líneas transportadoras adyacentes.
Preguntas Frecuentes
¿En qué se diferencia un volteador de palets en línea de un volteador de bobinas? Un volteador de palets intercambia o rota cargas estándar en palets planos de madera o plástico, mientras que un volteador de bobinas manipula unidades logísticas en forma de anillo mediante mecanismos de agarre especializados diseñados para geometrías cilíndricas y riesgos de alto centro de gravedad. Ambas máquinas se utilizan para categorías de productos distintas y no deben usarse indistintamente.
¿Puede el sistema invertir componentes industriales pesados de hasta 40 toneladas? Sí, los modelos diseñados para aplicaciones de alta resistencia pueden soportar cargas cercanas a las 40 toneladas cuando están equipados con placas de sujeción hidráulicas adecuadas, bastidores estructurales reforzados y documentación de pruebas del proveedor verificada. La capacidad real depende de la distribución de la carga y la configuración de sujeción.
¿Cuál es la diferencia entre un inversor de bobina y un basculador de bobina? Ambos términos se refieren a equipos que giran cargas en forma de anillo; sin embargo, "basculador" suele implicar ajustes de ángulo variables (por ejemplo, de 0 a 90°) para cambios parciales de orientación, mientras que "inversor" normalmente denota una operación de giro completo de 180° que se utiliza principalmente para el intercambio de paletas o la reorientación completa de la carga.
¿La máquina es apta para entornos de salas blancas? Existen configuraciones higiénicas con componentes de acero inoxidable, motores sellados y sistema de intercambio de palés de plástico para cumplir con las normas de higiene alimentaria y farmacéutica. Las instalaciones deben solicitar a los proveedores las clasificaciones IP específicas y las certificaciones de materiales antes de su instalación en zonas controladas.