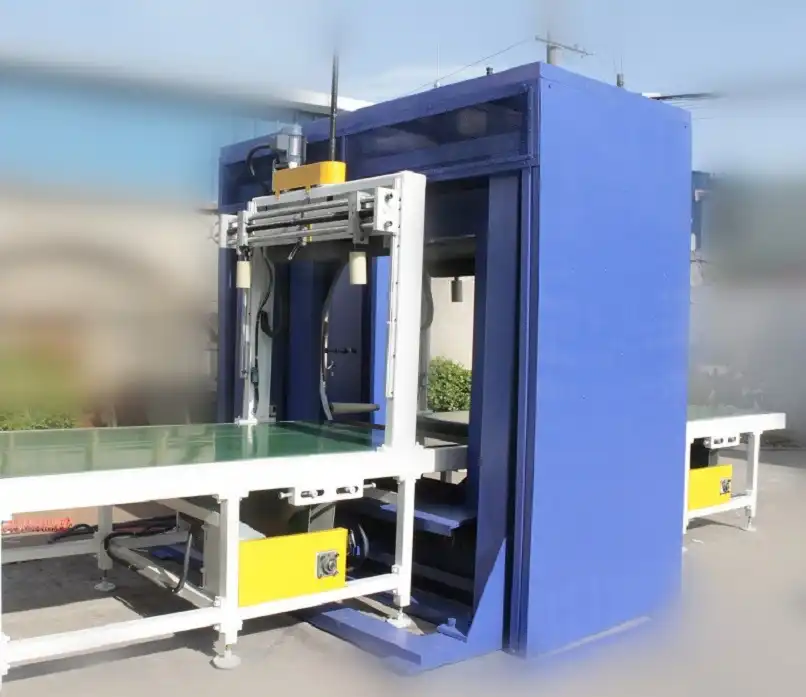
Las fallas son inherentes al uso de maquinaria, pero en el caso de las envolvedoras horizontales semiautomáticas , comprender el porqué y el cómo puede ahorrar un tiempo de inactividad y costos significativos. Estas máquinas, esenciales para un embalaje eficiente y seguro, suelen presentar problemas predecibles y evitables si se les da el mantenimiento adecuado o se operan siguiendo las pautas establecidas. Al analizar las causas comunes de las fallas, se puede garantizar un funcionamiento más fluido y prevenir gastos inesperados.
Los problemas en las máquinas de envoltura horizontal semiautomáticas suelen surgir de una combinación de errores humanos, factores ambientales y desgaste mecánico. Cada elemento desempeña un papel distinto y contribuye a generar interrupciones que pueden detener las líneas de producción y afectar la eficiencia general. Sin embargo, al identificar patrones y tomar medidas proactivas, muchas de estas fallas se pueden evitar por completo.
Para comprender estos desafíos, es necesario profundizar en los principios operativos de estas máquinas. Desde reconocer los signos de desgaste hasta conocer las piezas críticas propensas a fallar, este conocimiento lo capacita para abordar los problemas de manera eficaz. A continuación, exploraremos información clave, consejos prácticos y estrategias detalladas para ayudarlo a mantener la coherencia operativa.
[Reclamo]:Las fallas de las máquinas envolvedoras horizontales semiautomáticas se deben principalmente a causas evitables, como un mantenimiento deficiente, errores del operador y factores ambientales.
1. ¿Por qué fallan las máquinas envolvedoras horizontales semiautomáticas?
1.1 Comprensión de las vulnerabilidades de las máquinas
Las máquinas, especialmente las que realizan tareas repetitivas como el envoltorio, tienen vulnerabilidades inherentes. Los componentes como motores, correas tensoras y sensores están diseñados para soportar un uso intensivo, pero no son inmunes a la degradación con el tiempo. Por ejemplo, una correa de envolver sometida a una tensión continua sin controles de rutina puede fallar inesperadamente. Para abordar estos puntos débiles, hay que empezar por reconocer los límites operativos de cada pieza.
1.2 Errores comunes de las máquinas y desglose estadístico
Un estudio sobre maquinaria de envasado reveló que el 45 % de las fallas se deben a problemas mecánicos, seguido del 30 % por mal manejo del operario y el 25 % a condiciones ambientales como la temperatura o la presencia de residuos. A continuación, un desglose simplificado:
| Causa de falla | Porcentaje |
|---|---|
| Desgaste mecánico | 45% |
| Mal manejo del operador | 30% |
| Factores ambientales | 25% |
Las inspecciones de rutina ayudan a identificar signos de tensión en los componentes de la máquina, evitando que estos problemas se conviertan en reparaciones costosas.
1.3 Componentes críticos que requieren monitoreo
Las partes clave de una máquina envolvedora horizontal semiautomática que requieren un monitoreo constante incluyen:
- Motores y sistemas de engranajes:A menudo es el primero en mostrar signos de desgaste.
- de altura:Responsable de la precisión, propenso a desalineaciones.
- Correas y tensores:La lubricación y los ajustes regulares evitan que se rompa.
La falta de inspecciones y actualizaciones regulares de estos componentes puede generar tiempos de inactividad no planificados, a menudo durante períodos operativos pico.
1.4 Mantenimiento preventivo y eficiencia operativa
El mantenimiento preventivo incluye acciones como la limpieza, la lubricación y las pruebas sistemáticas de los componentes antes de que se produzca una falla. Por ejemplo, programar el reemplazo de las correas cada 6 meses, según la intensidad de uso, garantiza que no haya paradas repentinas. Las máquinas que reciben mantenimiento preventivo presentan una reducción del 30 % en el tiempo de inactividad en comparación con las que se reparan de forma reactiva.
| Tipo de mantenimiento | Reducción del tiempo de inactividad |
|---|---|
| Preventivo | 30% |
| Reactiva | - |
1.5 Verdadero o falso: factores que contribuyen a los fracasos
- Cierto:La tensión inadecuada en las correas de envoltura acelera el desgaste.
Explicación:Las correas demasiado tensas tensionan el motor y reducen la vida útil de la máquina. - Falso:La acumulación de polvo no tiene ningún impacto en el rendimiento de la máquina.
Explicación:El polvo interfiere con los sensores y el enfriamiento del motor, lo que provoca sobrecalentamiento o una envoltura desalineada.
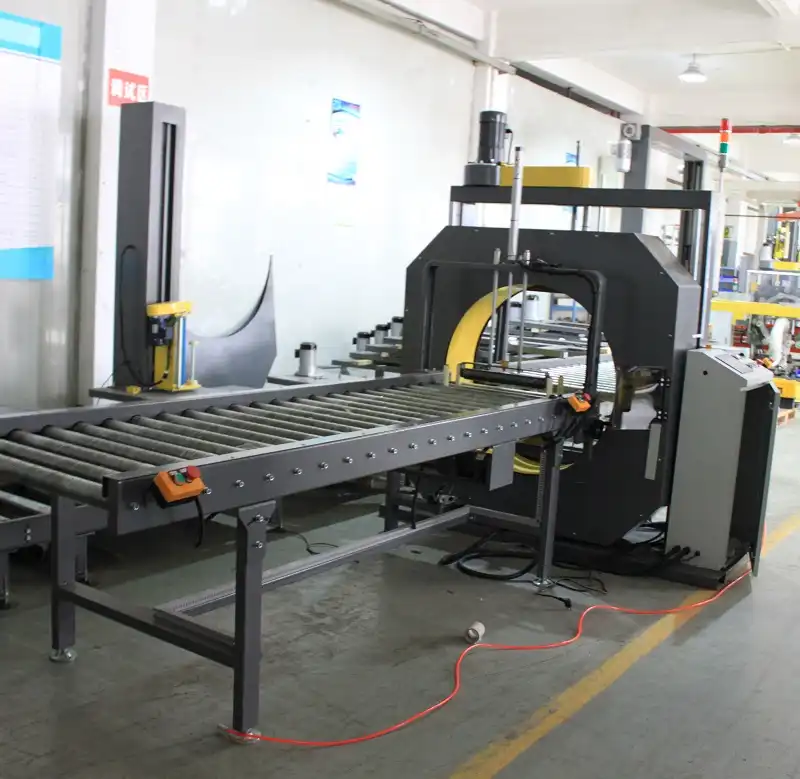
2. ¿Cuáles son las causas más comunes de tiempo de inactividad?
2.1 Impactos ambientales externos
Factores externos, como el entorno operativo, influyen significativamente en el rendimiento de las máquinas de envoltura horizontales semiautomáticas. La humedad, las variaciones de temperatura y la acumulación de polvo pueden dañar componentes como motores y sensores. Por ejemplo, una fábrica con ventilación deficiente puede experimentar un aumento del 15 % en los casos de sobrecalentamiento del motor , lo que provoca paradas de producción imprevistas.
Mantener un entorno controlado es fundamental. La instalación de barreras antipolvo o reguladores de temperatura minimiza estos riesgos y garantiza un rendimiento estable durante períodos prolongados.
2.2 Errores del operador: una perspectiva estadística
Un estudio realizado en instalaciones de envasado industrial reveló que el 30% del tiempo de inactividad se atribuye a errores del operario. Algunos ejemplos clave son:
- Calibración incorrecta de los ajustes de la máquina, lo que provoca un envoltorio desalineado.
- Descuidar los controles rutinarios antes de iniciar las operaciones.
- Técnicas de carga inadecuadas que tensionan el motor y las correas.
A continuación se muestra una instantánea de los errores relacionados con el operador:
| Error del operador | Generar impacto | Frecuencia |
|---|---|---|
| Calibración incorrecta | Desalineación del envoltorio | 40% |
| Controles rutinarios desatendidos | Falla del sensor | 35% |
| Técnicas de carga inadecuadas | Tensión motora | 25% |
2.3 Profundizar: cómo resolver los desafíos de los operadores
Los programas de capacitación adaptados a las necesidades específicas de cada máquina pueden reducir drásticamente los errores del operador. Las instalaciones que implementan sesiones de capacitación trimestrales reportan una disminución de hasta el 50 % en las fallas de las máquinas relacionadas con el operador . Asegurarse de que los operadores comprendan los aspectos básicos del mantenimiento, como la limpieza de áreas sensibles al polvo y la identificación temprana de señales de desalineación, marca una diferencia notable.
| Frecuencia de entrenamiento | Reducción del tiempo de inactividad |
|---|---|
| Trimestral | 50% |
| Anual | 20% |
La elaboración de listas de verificación para las operaciones diarias y las respuestas ante emergencias mejora aún más la eficiencia. La estandarización de los procedimientos garantiza la coherencia y reduce los errores evitables.
2.4 Verdadero o falso: mitos sobre errores de operadores
- Cierto:Una capacitación adecuada reduce el tiempo de inactividad de la máquina en un 50%.
Explicación:Los operadores expertos están mejor equipados para manejar la calibración y el cuidado preventivo. - FalsoLos errores del operador son inevitables y no se pueden mitigar.
Explicación:Los errores se deben a una falta de formación o a instrucciones poco claras, que pueden corregirse con las medidas adecuadas.
3. ¿Cómo pueden las estrategias de mantenimiento mitigar las fallas de las máquinas?
3.1 Programas de mantenimiento proactivo
Un programa de mantenimiento riguroso es fundamental para el funcionamiento eficiente de la maquinaria. Las instalaciones con sistemas proactivos experimentan un aumento del 30 % en el tiempo de actividad de las máquinas en comparación con los modelos reactivos. Los planes de mantenimiento deben centrarse en áreas de alta prioridad, como la lubricación, la alineación de sensores y el tensado de correas.
Por ejemplo, las revisiones semanales de los sensores reducen el tiempo de inactividad relacionado con la calibración en un 25 % . Del mismo modo, el mantenimiento de los motores cada 6 meses previene incidentes de sobrecalentamiento, lo que garantiza un funcionamiento sin problemas.
3.2 Evidencia estadística que respalda el mantenimiento proactivo
Así es como el mantenimiento regular impacta el tiempo de actividad y los costos:
| Tipo de mantenimiento | Mejora del tiempo de actividad | Ahorro en costos |
|---|---|---|
| Mantenimiento proactivo | 30% | 20% |
| Mantenimiento reactivo | - | - |
3.3 Profundizar: desarrollar un plan de mantenimiento
La creación de un plan de mantenimiento adaptado a las necesidades específicas de su máquina de envolver garantiza un funcionamiento perfecto. Por ejemplo:
- Cheques diarios:Limpie los sensores e inspeccione las correas para detectar signos de desgaste.
- Inspecciones mensuales:Calibre los sensores y apriete todos los pernos.
- Servicio trimestral:Lubrique los motores y reemplace los tensores si es necesario.
| Actividad de mantenimiento | Frecuencia | Beneficio clave |
|---|---|---|
| Limpieza del sensor | Diarios | Prevenir la desalineación |
| Inspección de cinturón | Noticias | Evite fallas repentinas |
| Lubricación del motor | Trimestral | Mejorar la longevidad |
3.4 Verdadero o falso: mejores prácticas de mantenimiento
- Cierto:El mantenimiento proactivo reduce el tiempo de inactividad hasta en un 30%.
ExplicaciónLas máquinas que reciben mantenimiento periódico sufren menos averías inesperadas. - Falso:No es necesario limpiar los sensores diariamente.
Explicación:El polvo y los residuos interfieren con la precisión del sensor, lo que provoca que el envoltorio quede desalineado.
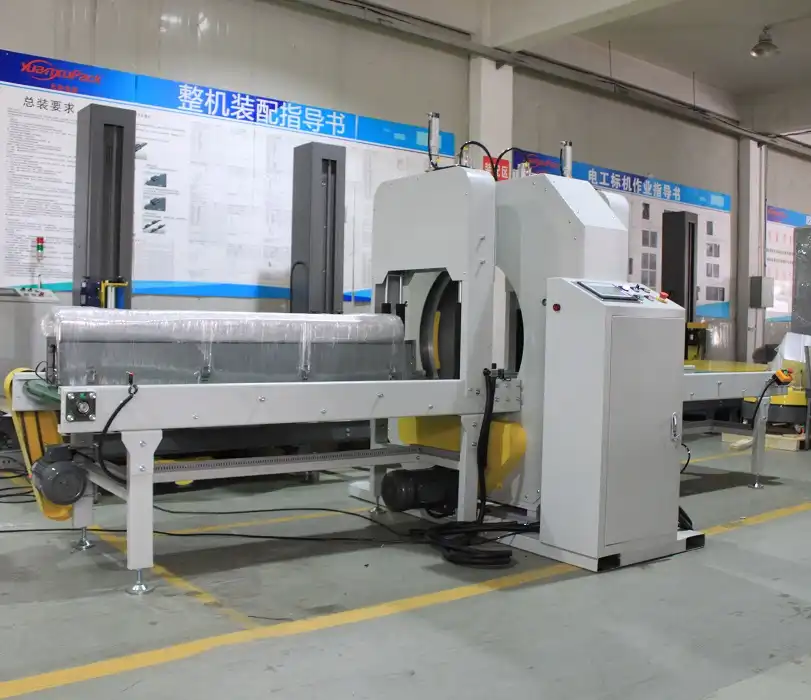
4. ¿Cómo contribuyen la capacitación del operador y el control ambiental a la salud de la máquina?
4.1 La experiencia del operador: clave para la longevidad de la máquina
Los operadores desempeñan un papel fundamental para garantizar el funcionamiento perfecto de las máquinas envolvedoras horizontales semiautomáticas. El personal debidamente capacitado puede identificar señales de advertencia tempranas de desgaste o mal funcionamiento, lo que evita que problemas menores se conviertan en fallas mayores. Por ejemplo, un operador experto en ajustes de tensión de correa podría evitar que un motor se sobrecaliente debido a una tensión excesiva, lo que prolongaría significativamente su vida útil.
Los protocolos operativos claros combinados con sesiones de capacitación continua fomentan un entorno en el que las máquinas se utilizan de manera óptima, lo que reduce el tiempo de inactividad y los costos de reparación.
4.2 Factores ambientales: control de lo incontrolable
Las condiciones ambientales dentro de las plantas de envasado influyen considerablemente en la fiabilidad de la maquinaria. Factores como la temperatura, la humedad y la calidad del aire pueden acelerar la degradación de los componentes. Un estudio demostró que las plantas que implementaron controles ambientales, como barreras antipolvo y regulación de la temperatura, experimentaron un 20 % menos de fallos en la maquinaria anualmente.
| Factor medioambiental | Impacto del fracaso | Estrategia de mitigación |
|---|---|---|
| Acumulación de polvo | Desalineación del sensor | Instalar filtros de polvo |
| Variaciones de temperatura | Sobrecalentamiento del motor | Mantener la ventilación |
| Humedad | Corrosión de componentes | Deshumidificadores |
4.3 Profundizar: combinar la formación con las mejoras ambientales
La sinergia entre un equipo de operadores capacitados y un entorno controlado crea las condiciones ideales para la eficiencia a largo plazo de la máquina. Los operadores bien capacitados pueden adaptarse rápidamente a los cambios ambientales e implementar los ajustes necesarios en la configuración de la máquina.
Por ejemplo, cuando se trabaja en un entorno con mucha humedad, los operadores pueden aumentar la frecuencia de lubricación para contrarrestar la formación de óxido. Los programas de capacitación adaptados a los desafíos específicos de cada instalación amplifican estas medidas preventivas, mejorando la confiabilidad general.
| Estrategia de integración | Beneficio resultante |
|---|---|
| Capacitación de operadores + control de polvo | Reducción del 15% en errores de sensores |
| Monitoreo de temperatura + Cuidado del motor | Disminución del 20% del sobrecalentamiento |
4.4 Verdadero o falso: mitos sobre la formación y el entorno
- Cierto:Las barreras contra el polvo reducen los fallos de la máquina relacionados con los sensores en un 20%.
Explicación:Los entornos libres de polvo mejoran la precisión y la longevidad del sensor. - Falso:El control de temperatura no tiene impacto en la eficiencia de la máquina.
Explicación:Las temperaturas no reguladas provocan un sobrecalentamiento del motor y un mayor tiempo de inactividad.

Conclusión: maximizar la eficiencia y minimizar los fallos
[Afirmar]
Las máquinas envolvedoras horizontales semiautomáticas son herramientas indispensables en el embalaje industrial, pero su eficiencia depende en gran medida de un mantenimiento constante, una capacitación adecuada de los operadores y una gestión ambiental. Si no se abordan estos factores, se producen averías frecuentes, un mayor tiempo de inactividad y mayores costos de reparación.
Para mitigar las fallas de las máquinas de manera eficaz, es necesaria una combinación de medidas proactivas, como implementar programas de mantenimiento de rutina, capacitar a los operadores para que puedan manejar los desafíos específicos de las máquinas y optimizar el entorno operativo para evitar daños externos a los componentes clave. Las instalaciones que adoptan estas estrategias informan mejoras significativas en el tiempo de actividad y la eficiencia operativa, lo que garantiza la confiabilidad a largo plazo.
Al comprender y abordar las vulnerabilidades de las máquinas de embalaje horizontales semiautomáticas, las industrias no solo pueden mejorar sus procesos de embalaje, sino también reducir el costo total de propiedad. Invertir en sistemas adecuados hoy evita interrupciones costosas mañana, lo que garantiza que sus operaciones se mantengan a la vanguardia en un mercado competitivo.
¡Obtenga su mejor solución!