1. Introducción
En la producción de líneas de empaquetado de bobinas de acero —que normalmente incluyen una máquina de empaquetado de bobinas, una máquina de flejado de bobinas y una máquina de apilamiento de bobinas— el acabado desempeña un papel fundamental tanto en la estética como en la funcionalidad. La etapa de acabado busca lograr múltiples objetivos:
- Protección contra la corrosión:Los componentes de acero, especialmente en ambientes húmedos o corrosivos, exigen recubrimientos avanzados que los protejan contra el óxido, las picaduras y el desgaste.
- Durabilidad Mecánica:Los acabados protectores deben soportar impactos constantes, fricción, fluctuaciones de temperatura y manipulación por sistemas hidráulicos o motorizados.
- Seguridad e Identificación:El etiquetado adecuado de cables, tubos neumáticos y componentes críticos garantiza el cumplimiento de las normas internacionales y simplifica el mantenimiento futuro.
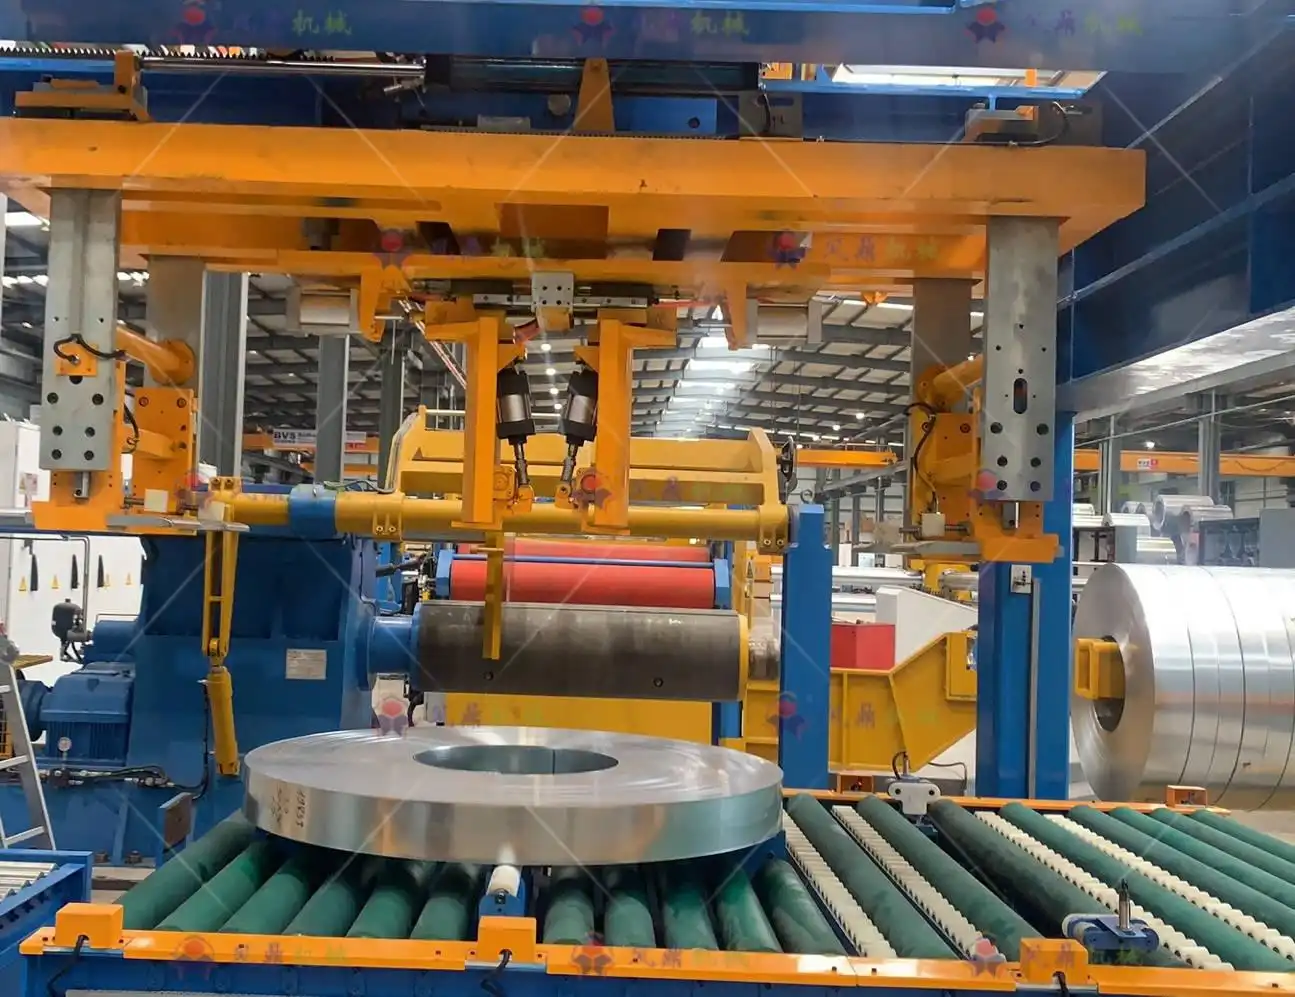
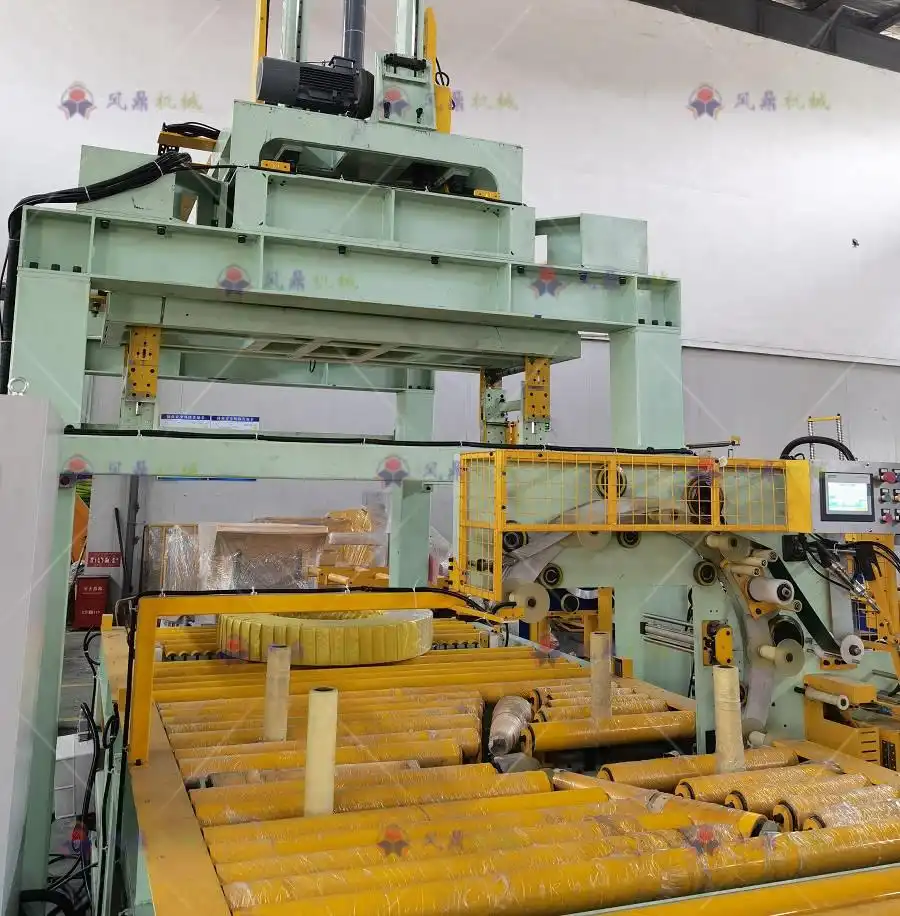
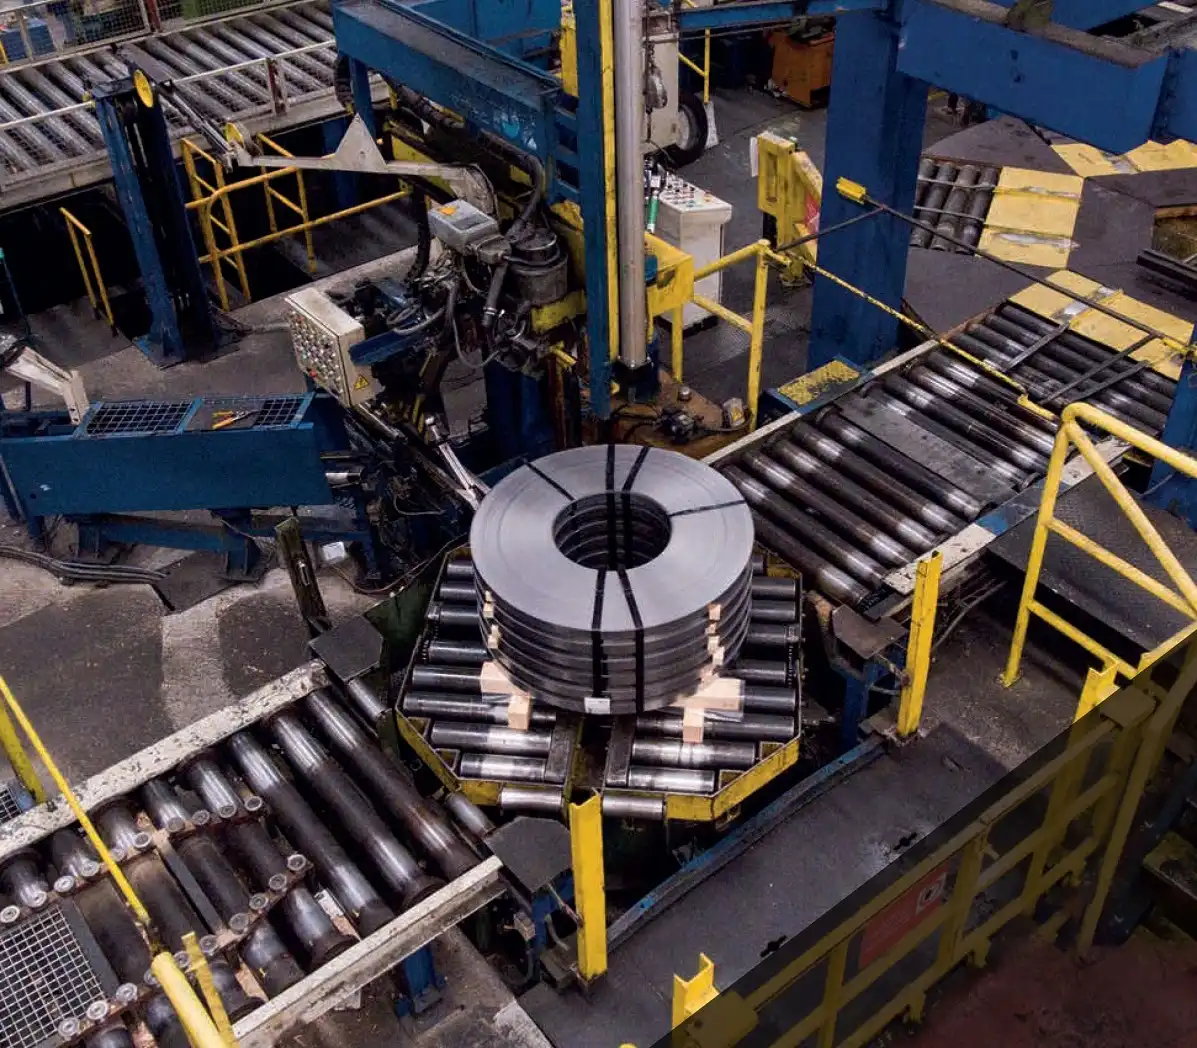
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Este documento ofrece una visión integral de los procedimientos de acabado para la línea de empaquetado de bobinas. Haciendo hincapié en los métodos de fabricación modernos, describe la preparación de la superficie, las aplicaciones de recubrimiento, las normas de etiquetado, las inspecciones finales y las estrategias de gestión del ciclo de vida que garantizan una larga vida útil. Basándose en las directrices de ISO 12944 (protección contra la corrosión de estructuras de acero), IEC 60445 (identificación de conductores) y EN 60204-1 (seguridad eléctrica en maquinaria), este procedimiento de acabado está diseñado para cumplir con los estándares industriales más exigentes.

2. Recubrimientos protectores y preparaciones de superficies
2.1 Selección del sistema de recubrimiento adecuado
Un sistema de recubrimiento cuidadosamente seleccionado es vital para prevenir la oxidación y optimizar el rendimiento de la línea de empaquetado de bobinas durante su vida útil. Generalmente, estas líneas están expuestas a:
- Humedad y Humedad:Posible infiltración en naves de producción o zonas de envío.
- Desgaste mecánico1:Contacto frecuente con bobinas, rodillos transportadores y dispositivos de flejado.
- Exposiciones químicas:Posible exposición a lubricantes, agentes de limpieza o contaminantes del aire.
Un sistema multicapa típico incluye:
-
Imprimación epoxi rica en zinc 2
- Contenido de zinc:Al menos el 80% (según norma ISO 3549), ofreciendo protección galvánica.
- Resistencia a la niebla salina:Lograr ≥2,000 horas en pruebas ASTM B117.
- Fuerza de adhesión:Generalmente probado a ≥15 MPa (método de arranque ASTM D4541).
-
Recubrimiento intermedio (opcional)
- A veces, se agrega una capa intermedia de epoxi para mejorar la formación total de la película o brindar resistencia química adicional.
- Ayuda a cubrir posibles microporos en el primer.
-
Capa superior de poliuretano (PU) 3
- Elegido por sus propiedades de resistencia a la intemperie superiores: probado en cámaras QUV (ASTM D4587) con ΔE ≤1.5 después de 3,000 horas.
- Altamente resistente a la decoloración y al encalado en exteriores o ambientes con intensidad de rayos UV.
En ciertas secciones de alto desgaste, como rieles de transferencia de bobinas o transmisiones de transportadores, se pueden aplicar películas de lubricación suplementarias (por ejemplo, lubricantes sólidos a base de disulfuro de molibdeno con coeficientes de fricción ≤0.08).
2.2 Normas de preparación de superficies
Incluso los mejores sistemas de recubrimiento pueden fallar si el sustrato no se prepara correctamente. La norma ISO 8501-1 describe grados de limpieza que van desde el cepillado con alambre hasta la limpieza con chorro abrasivo de metal casi blanco (Sa2.5 o Sa3). Los pasos comunes incluyen:
-
Desengrasado y limpieza
- Las soluciones alcalinas (pH ~9.2) o los detergentes biodegradables eliminan aceites, fluidos de corte u otros contaminantes.
- El lavado a presión o el fregado manual garantizan que las grietas en las áreas soldadas estén libres de residuos.
-
Limpieza abrasiva
- Conseguir un acabado Sa2.5 (ISO 8501-1), con una rugosidad superficial Rz de 30–50 μm (ISO 8503-2) para favorecer la adhesión mecánica.
- Los medios comunes incluyen granate u óxido de aluminio; el tamaño de grano se selecciona para producir el perfil de rugosidad requerido sin adelgazar excesivamente el sustrato.
-
Fosfatación o pasivación
- Para una mayor resistencia a la corrosión, se puede aplicar un tratamiento de fosfato a base de zinc.
- Esta capa microcristalina asegura una unión firme entre el sustrato y la capa de imprimación.
Una vez preparado el sustrato, es fundamental controlar las condiciones ambientales antes de aplicar el recubrimiento. La humedad relativa debe mantenerse por debajo del 70%, y la temperatura del acero al menos 3 °C por encima del punto de rocío para evitar la oxidación instantánea.
3. Normas de Ingeniería Mecánica para Acabados
3.1 Espesor del recubrimiento y aplicación
-
Control del espesor de la película :
- Primer:60±10 μm
- Capa superior:80±15 μm
En conjunto, el espesor total suele estar en el rango de 140 a 160 μm, según lo define ISO 19840, (medición del espesor de película seca).
-
Métodos de aplicación :
- Spray sin aire (por ejemplo, sistemas Graco XRT) para una amplia cobertura en cuadros grandes.
- Atomizador electrostático o rotatorio (por ejemplo, Ransburg) para geometrías complejas, lo que garantiza una deposición uniforme y una pulverización mínima.
- Pulverización asistida por robot utilizando robótica ABB o KUKA, beneficiosa para una cobertura consistente de superficies con múltiples curvas y esquinas estrechas.
-
Procesos de curado :
- Los recubrimientos a menudo requieren una temperatura de curado controlada (80 ± 5 °C) en un entorno de baja humedad.
- El curado por infrarrojos o aire forzado acelera la reticulación, garantizando una dureza y adhesión uniformes.
3.2 Etiquetado de cables y tubos neumáticos
A lo largo de las líneas de empaquetado de bobinas, múltiples cables y mangueras de aire alimentan motores, solenoides, sensores y controles. Un etiquetado claro y duradero es fundamental para el mantenimiento y la seguridad.
-
Grabado láser
- El grabado de identificadores de cable (por ejemplo, 0.2 mm de profundidad) sobre un revestimiento de polímero cumple IEC 60445 códigos de color y marcado.
- Mantiene la legibilidad incluso después de la abrasión o la exposición química, siempre que el cable esté clasificado para soportar el calor localizado del láser.
-
Marcas de mangueras neumáticas
- El etiquetado codificado por colores o basado en texto (tintas resistentes al aceite probadas según ISO 14122-2) permite una rápida identificación de líneas de presión frente a líneas de vacío y líneas de escape.
- No debe decolorarse ni pelarse después de flexiones repetidas o contacto con lubricantes.
-
Códigos QR y códigos de barras
- Algunos fabricantes incorporan códigos 2D para una trazabilidad avanzada, vinculando cables o mangueras específicos a registros de construcción digitales.
- Estos códigos se prueban con visión artificial para garantizar una precisión de escaneo de al menos el 99.9%.
4. Flujo de trabajo del procedimiento de acabado
4.1 Pretratamiento de superficies
- Limpieza:Sumergir o enjuagar los componentes en un baño de detergente con pH 9.2.
- Fosfatado:Creación de una capa de fosfato de zinc como imprimación anticorrosiva.
4.2 Recubrimiento multicapa
- Primera capa (Imprimación): Generalmente con una formulación epoxi rica en zinc.
- Segunda capa (Capa superior o Intermedia + Capa superior): Logra el color final, brillo y resistencia química necesarios.
- Verificación de espesor:Herramientas como una Elcometro 456 (corriente de Foucault o inducción magnética) confirman una cobertura uniforme dentro de ±25 μm del espesor especificado.
4.3 Etiquetado y marcado
- Numeración de cables:Seguir un esquema lógico que se correlaciona con los dibujos de circuitos o E/S del PLC.
- Etiquetas para tubos de aire:Marcar cada línea con rayas codificadas por colores y datos textuales (clasificación de presión, tipo de medio).
- Pegatinas y placas de identificación permanentes:Utilizando etiquetas resistentes a los rayos UV, probadas bajo condiciones ASTM G154 para confirmar que no se pelan ni se decoloran.
4.4 Inspección integral
- Continuidad eléctrica y aislamiento:Utilizando un megaohmímetro de 500 V para garantizar ≥100 MΩ (IEC 60243-1).
- Inspección visual:Comprobación de poros, deformaciones, exceso de pulverización o irregularidades de color (ASTM D5162 para detección de defectos).
- Prueba de adhesión de corte transversal:Evaluación de la adhesión del recubrimiento según la clasificación de nivel 0 (ISO 2409).
5. Control de Calidad y Documentación
5.1 Controles de calidad durante el proceso
Un plan de gestión de calidad sólido incluye puntos de control en cada paso crítico:
| Parámetro | Método de inspección | Especificación | Equipos |
|---|---|---|---|
| Adherencia de recubrimiento | Corte transversal / Arranque | Grado 0 (ISO 2409) o ≥15 MPa | Elcometer 107, comprobador de plataforma rodante |
| Tiempo de curado | Prueba de cinta / uña | Secado al tacto en ≤2 horas, curado completo en ≤24 h | Registrador de secado BYK |
| Legibilidad de la etiqueta | Software visual + OCR | ≥99.9 % de precisión de reconocimiento | Keyence CV-X |
| Aislamiento de cables | Megóhmetro (500 V) | ≥100 MΩ | Megger MIT515 |
| Porosidad de la película | Detector de vacaciones | “Vacaciones” de conducción cero | Probador de esponja de bajo voltaje |
Estos valores pueden ajustarse para satisfacer requisitos especiales del cliente o del entorno (por ejemplo, entornos marinos o ciclos de temperatura extremos).
5.2 Salud y seguridad ambiental
La fabricación moderna pone énfasis en la sostenibilidad y en minimizar las emisiones peligrosas:
- Control de emisiones de COVCumplimiento de las normativas locales y regionales. Por ejemplo, en China, la norma GB 30981-2020 establece un COV ≤ 50 g/m² para ciertos recubrimientos.
- Tratamiento de aguas residuales:Asegurar un pH de 6.5 a 7.5 después de los baños de enjuague, con un contenido de metales pesados ≤0.5 ppm para proteger los recursos hídricos.
- Seguridad del operador:El equipo de protección, la ventilación adecuada y el equipo respiratorio son esenciales para mitigar los riesgos de inhalación durante la aplicación de pintura.
5.3 Documentación y trazabilidad
Todos los parámetros de acabado (números de lote, niveles de humedad, registros de fecha y hora) se registran en un Sistema de Ejecución de Fabricación (MES) como Siemens Opcenter o Rockwell FactoryTalk . Este enfoque permite:
- Trazabilidad hacia atrás:Si surge un defecto en el campo, se pueden recuperar el lote de pintura original y los parámetros de aplicación.
- Control del Proceso Estadístico:Análisis de datos del proceso (espesor del recubrimiento, temperatura, humedad) para identificar tendencias y reducir la variación.
6. Gestión del ciclo de vida del acabado
6.1 Mantenimiento Operacional
Una vez desplegada la línea de empaquetado de bobinas, la integridad del recubrimiento sigue siendo crucial. Las medidas de mantenimiento pueden incluir:
-
- Comprobación de astillas, descamaciones o signos de corrosión debajo de la película, especialmente alrededor de los bordes sujetos a impactos mecánicos.
- La detección temprana de daños menores permite realizar reparaciones locales rápidas en lugar de tener que aplicar un recubrimiento extenso.
-
Espectroscopia de impedancia electroquímica (EIS)
- Una técnica avanzada que mide las propiedades resistivas y capacitivas del revestimiento e indica una degradación en etapa temprana.
- Los barridos de frecuencia (10 mHz a 100 kHz) revelan infiltración o delaminación mucho antes que oxidación visible.
-
- Identificación de “puntos calientes” o áreas de ruptura del recubrimiento en superficies calientes; beneficioso si ciertos procesos en la línea se ejecutan a temperaturas elevadas.
- Una cámara con una sensibilidad térmica de ≤0.05 °C proporciona un contraste claro para las zonas con posibles problemas.
6.2 Sistemas de reparación inteligentes
Las plantas de vanguardia integran reparación automatizada o semiautomatizada:
-
Retoque robótico
- Si la visión artificial detecta rayones o marcas, un robot de retoque vuelve a rociar automáticamente un color a juego o una imprimación selladora.
- La precisión de posicionamiento de ±0.5 mm garantiza una pulverización excesiva mínima y un espesor de reparación uniforme.
-
Controles anuales de fugas neumáticas
- Utilizando pruebas basadas en helio (tasa de fuga ≤1×10⁻⁶ Pa·m³/s) para conexiones críticas.
- Minimiza el tiempo de inactividad al detectar sellos defectuosos antes de que degraden el acabado final o la función mecánica.
6.3 Gemelo digital para la predicción de la vida útil del recubrimiento
Software como ANSYS Sherlock puede simular las interacciones entre el estrés mecánico, la temperatura y la humedad, prediciendo la salud a largo plazo de los recubrimientos:
- Integración de Datos:Las entradas de sensores en vivo sobre temperatura, humedad y uso de piezas alimentan el modelo de simulación.
- Alertas predictivas:El modelo señala los intervalos en los que es probable que el recubrimiento requiera mantenimiento o nueva aplicación, lo que reduce el tiempo de inactividad no programado.
Además, las plataformas de RA (Realidad Aumentada) (por ejemplo, Microsoft HoloLens) superponen datos en tiempo real sobre el desgaste del revestimiento en el campo de visión del operador, lo que acelera la resolución de problemas y mejora la seguridad.
7. Conclusión
El acabado en un proyecto de línea de empaquetado de bobinas es un proceso multidisciplinario que equilibra la química, la ingeniería mecánica y el control digital para garantizar la integridad operativa a largo plazo. Desde las primeras etapas de preparación de la superficie hasta el etiquetado final y la gestión continua del ciclo de vida, cada paso se rige por normas estrictas como la ISO 12944 para la protección contra la corrosión.
-
Descubra estrategias para minimizar el desgaste mecánico, garantizando un mejor rendimiento y una mayor vida útil de los equipos en las líneas de producción.
-
Descubra las ventajas de la imprimación epoxi rica en zinc, incluyendo su protección galvánica y resistencia a la corrosión, cruciales para la longevidad industrial.
-
Descubre cómo el recubrimiento de poliuretano (PU) mejora la resistencia a la intemperie y la durabilidad, lo que lo hace ideal para aplicaciones en exteriores.