1. Introducción
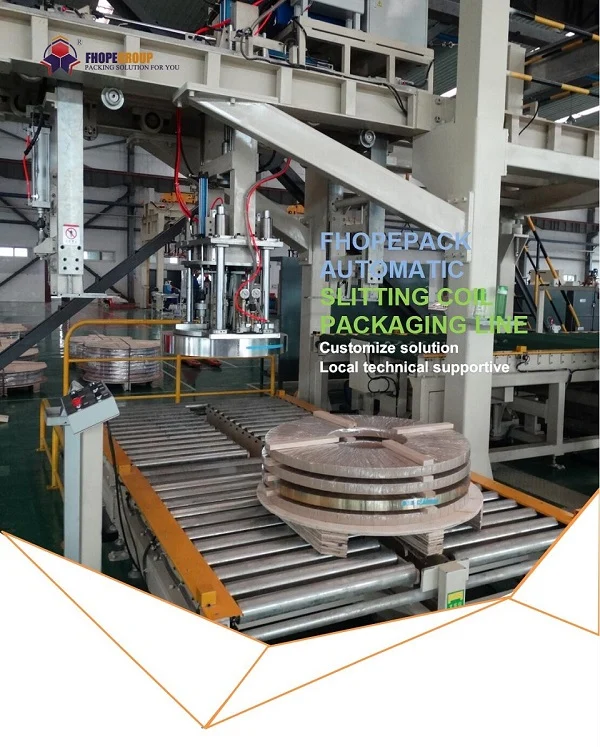
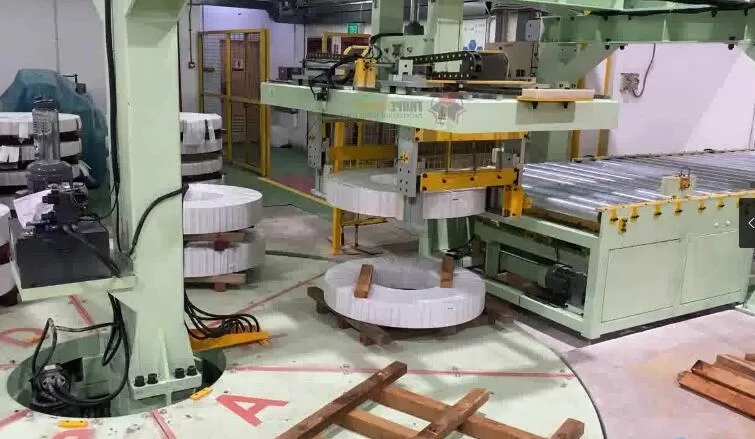
En los entornos de fabricación modernos, las líneas de empaquetado de bobinas de acero —que incluyen la máquina de empaquetado, la flejadora y la apiladora— son fundamentales para el procesamiento de metales a gran escala. Estos sistemas, impulsados por motores, sistemas hidráulicos, servomotores, PLC y dispositivos de control asociados (variadores de frecuencia, servomotores), deben ofrecer de forma constante productividad, precisión y fiabilidad. Si bien el diseño, el montaje y las pruebas son esenciales para lograr un rendimiento óptimo, el control de calidad y la entrega constituyen la etapa final y crítica antes de que el sistema se entregue al cliente.
Este procedimiento detalla cómo las evaluaciones continuas de calidad guían cada etapa de la producción, culminando en una rigurosa inspección final antes del envío. Asimismo, aclara la estrategia de entrega —que incluye el desmontaje parcial para un transporte seguro y conveniente— y proporciona información sobre las expectativas de reensamblaje, la verificación in situ y la preparación para la operación. Basándose en estándares globales (IATF 16949, ISO 9001, EN 415-10) y las mejores prácticas de la fabricación de metales, el objetivo principal es garantizar que cada línea de empaquetado de bobinas cumpla con los más altos estándares de calidad, simplificando al mismo tiempo la instalación y la puesta en marcha en las instalaciones del cliente.
2. Materiales, diseño mecánico y normas de entrega
2.1 Validación de la ciencia de los materiales
La base de una línea de empaquetado de bobinas confiable son materiales robustos que soportan cargas cíclicas, corrosión potencial y desgaste mecánico. Cada subcomponente se somete a rigurosas comprobaciones para validar la calidad de la materia prima y la integridad del posprocesamiento. Los aspectos clave incluyen:
-
Vida útil por fatiga de los componentes clave
- Tubos de cilindro hidráulico:Fabricado en acero como el 27SiMn, probado bajo fatiga de ciclo bajo o de ciclo alto de conformidad con la norma ISO 12106, garantizando que las paredes del cilindro sobrevivan a la presurización repetida (≥10^6 ciclos).
- Placas de cadena transportadora resistentes al desgaste:Los recubrimientos de superficie (por ejemplo, WC-Co) se prueban para garantizar que la resistencia de adhesión supere los 1,200 MPa según ASTM C633, lo que reduce la fricción y extiende la vida útil operativa bajo carga continua.
-
Compatibilidad de sistemas de protección
- Película de aceite antioxidanteEficacia anticorrosiva verificada (≥48 horas en inmersión en agua destilada según ASTM D665). Esto garantiza que las piezas permanezcan libres de corrosión durante el almacenamiento intermedio o el transporte marítimo.
- Revestimiento de cables resistente a los rayos UV:Cuando las líneas puedan estar parcialmente expuestas a la luz solar o a iluminación industrial con alto nivel de radiación ultravioleta, las cubiertas de los cables deben conservar ≥85 % de resistencia a la tracción después de 2,000 horas de intemperismo acelerado (prueba QUV).
Estas validaciones confirman que la máquina terminada puede soportar entornos de producción desafiantes sin sucumbir a fallas prematuras del material.
2.2 Normas de ingeniería mecánica
Dada la envergadura de las líneas de empaquetado de bobinas, en particular los bastidores de alta resistencia, las mesas de rodillos o los módulos de apilamiento, el diseño mecánico debe facilitar el transporte, el reensamblaje y la eventual alineación en las instalaciones del cliente:
-
Desmontaje para transporte
- Las unidades modulares tienen un tamaño con un peso máximo por módulo individual de ≤5 toneladas (de acuerdo con las regulaciones de transporte por carretera nacionales o regionales, por ejemplo, GB 1589 en China).
- Los módulos sensibles de alta precisión (por ejemplo, cabezales de flejado servoaccionados o brazos robóticos) se pueden embalar por separado para garantizar que la aceleración de la vibración se mantenga ≤3 g durante el envío (según los estándares ISTA 3A).
-
Garantía de precisión en el reensamblaje
- Los planos de referencia o superficies de montaje se mecanizan o fijan de forma que la reinstalación en el sitio logre una precisión posicional de ≤0.1 mm (haciendo referencia a las pautas VDI 2862).
- Las comprobaciones de par previo de los pernos deben mantenerse dentro del ±5 % del par de diseño según la norma ISO 16047, lo que evita desalineaciones o tensiones excesivas durante el ensamblaje final.
Al diseñar para el transporte modular, el fabricante agiliza la logística de envío y los plazos de instalación, reduciendo el tiempo de inactividad y los costos para el usuario final.
3. Sistema de control de calidad de extremo a extremo
El aseguramiento de la calidad en una línea de empaquetado de bobinas no es un evento aislado, sino un ecosistema de controles, verificaciones y documentación¹ que abarca desde la recepción de la materia prima, los controles en proceso y las pruebas de rendimiento finales. Un enfoque típico de principio a fin podría ser el siguiente:
3.1 Control de calidad de la etapa de fabricación
-
Sistemas de inspección digitalizados 2
- Juego del engranajeCumple con la norma AGMA 2000-C95 o equivalente, medido mediante sensores de desplazamiento láser o relojes comparadores. Análisis avanzados (p. ej., descomposición de paquetes wavelet) detectan anomalías de forma temprana.
- Retardo de respuesta del PLCUso de un osciloscopio de 500 MHz para supervisar las transiciones de E/S y garantizar el cumplimiento de la norma IEC 61131-2. Las latencias prolongadas pueden indicar ineficiencias en la lógica de control o problemas de hardware.
- Consistencia de la tensión de la película (si se integra una película de envoltura o flejado): los sensores de fuerza en tiempo real (muestreo a 1 kHz) miden las fluctuaciones de tensión, y los datos se ajustan a curvas PID ideales para lograr estabilidad (EN 12079-1).
-
- A cada conjunto crítico (por ejemplo, servomotor, colector de cilindros, cabezal de flejado) se le asigna una identificación única (código QR + RFID) que cumple con los estándares ISO/IEC 15459 para la identificación de artículos.
- Un registro basado en blockchain (por ejemplo, Hyperledger Fabric) puede almacenar datos de calidad críticos, lo que garantiza evidencia a prueba de manipulaciones del linaje de cada parte, desde la forja hasta el ensamblaje final.
3.2 Entrega y gestión operativa
Una vez finalizada la producción y las pruebas finales, la línea pasa a la fase de entrega , lo que permite cerrar la brecha entre la aceptación en fábrica y la puesta en marcha en planta:
-
Sistemas de entrega inteligentes
- El seguimiento en tiempo real de los contenedores de envío puede monitorear la temperatura (de -25 °C a +60 °C) y la humedad (de 10 % a 95 % de humedad relativa) y almacenar registros para cada día de tránsito.
- Guías de instalación de realidad aumentada (RA)Herramientas como HoloLens con una precisión espacial de ±1 mm resaltan los puntos de montaje y las referencias de alineación, lo que reduce el error humano al volver a ensamblar los módulos en la planta del cliente.
-
Mantenimiento y actualizaciones remotas
- Según la norma ISO 13374, se puede integrar una infraestructura de monitorización de condiciones desde el principio. Esta monitoriza las señales de vibración, la temperatura del motor y la presión hidráulica para diagnosticar fallos emergentes.
- Las actualizaciones de software por aire (OTA) deben cumplir con los estándares de ciberseguridad (IEC 62443) con encriptación AES-256, lo que garantiza que el firmware del servoaccionamiento o la lógica del PLC se puedan parchar o actualizar de manera segura.
4. Inspección final y pruebas previas a la entrega
Antes del desmontaje y envío, la línea de embalaje de bobinas se somete a rigurosas pruebas:
-
Carrera de resistencia de 24 horas
- La máquina funciona de forma continua bajo cargas típicas (o cercanas a la carga máxima de diseño) para descubrir cualquier falla intermitente, ya sea en rampas de torque del servomotor, integridad del sello hidráulico o ruido del sensor.
- El sistema se considera estable si completa la ejecución sin paradas no planificadas ni códigos de error.
-
Cumplimiento dimensional y dinámico
- Precisión geométrica:Utilizando un interferómetro láser (por ejemplo, Renishaw XL80) para verificar la repetibilidad del posicionamiento a ±0.15 mm (ISO 230-1).
- Respuesta de parada de emergencia:Prueba de un escenario de parada de emergencia para confirmar que el sistema detiene todo movimiento en ≤50 ms (directrices GB/T 5226.1 o EN 60204-1).
-
Control de calidad del embalaje
- Si los subconjuntos deben embalarse en cajas o contenedores, se requiere un ASTM D4169 La prueba de envío garantiza que no queden accesorios sueltos ni superficies dañadas al dejar caer la caja desde 1.2 metros por todos los lados.
- Prevención de corrosiónLos materiales de embalaje antioxidantes o VCI (inhibidor de corrosión volátil) permanecen en su lugar durante el almacenamiento en el mar o a largo plazo, validados mediante niebla salina ISO 9227 durante 480 horas sin formación de óxido rojo en superficies críticas.
Una vez finalizada con éxito la prueba, el sistema pasa a la fase de aprobación final, conocida como Prueba de Aceptación en Fábrica (FAT, por sus siglas en inglés) . Los clientes (o sus inspectores designados) pueden presenciar estas pruebas para confirmar que la línea cumple con las obligaciones contractuales.
5. Estrategia de embalaje y transporte
5.1 Desmontaje parcial y protección
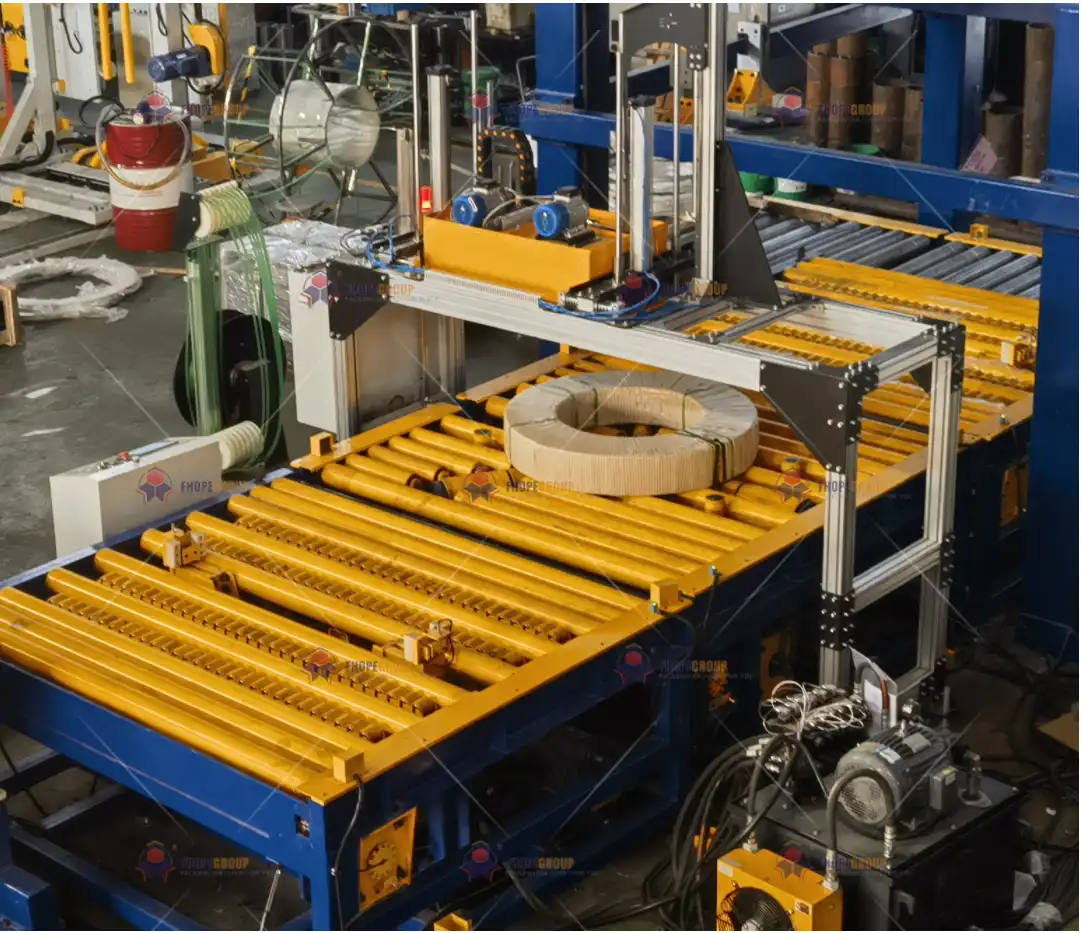
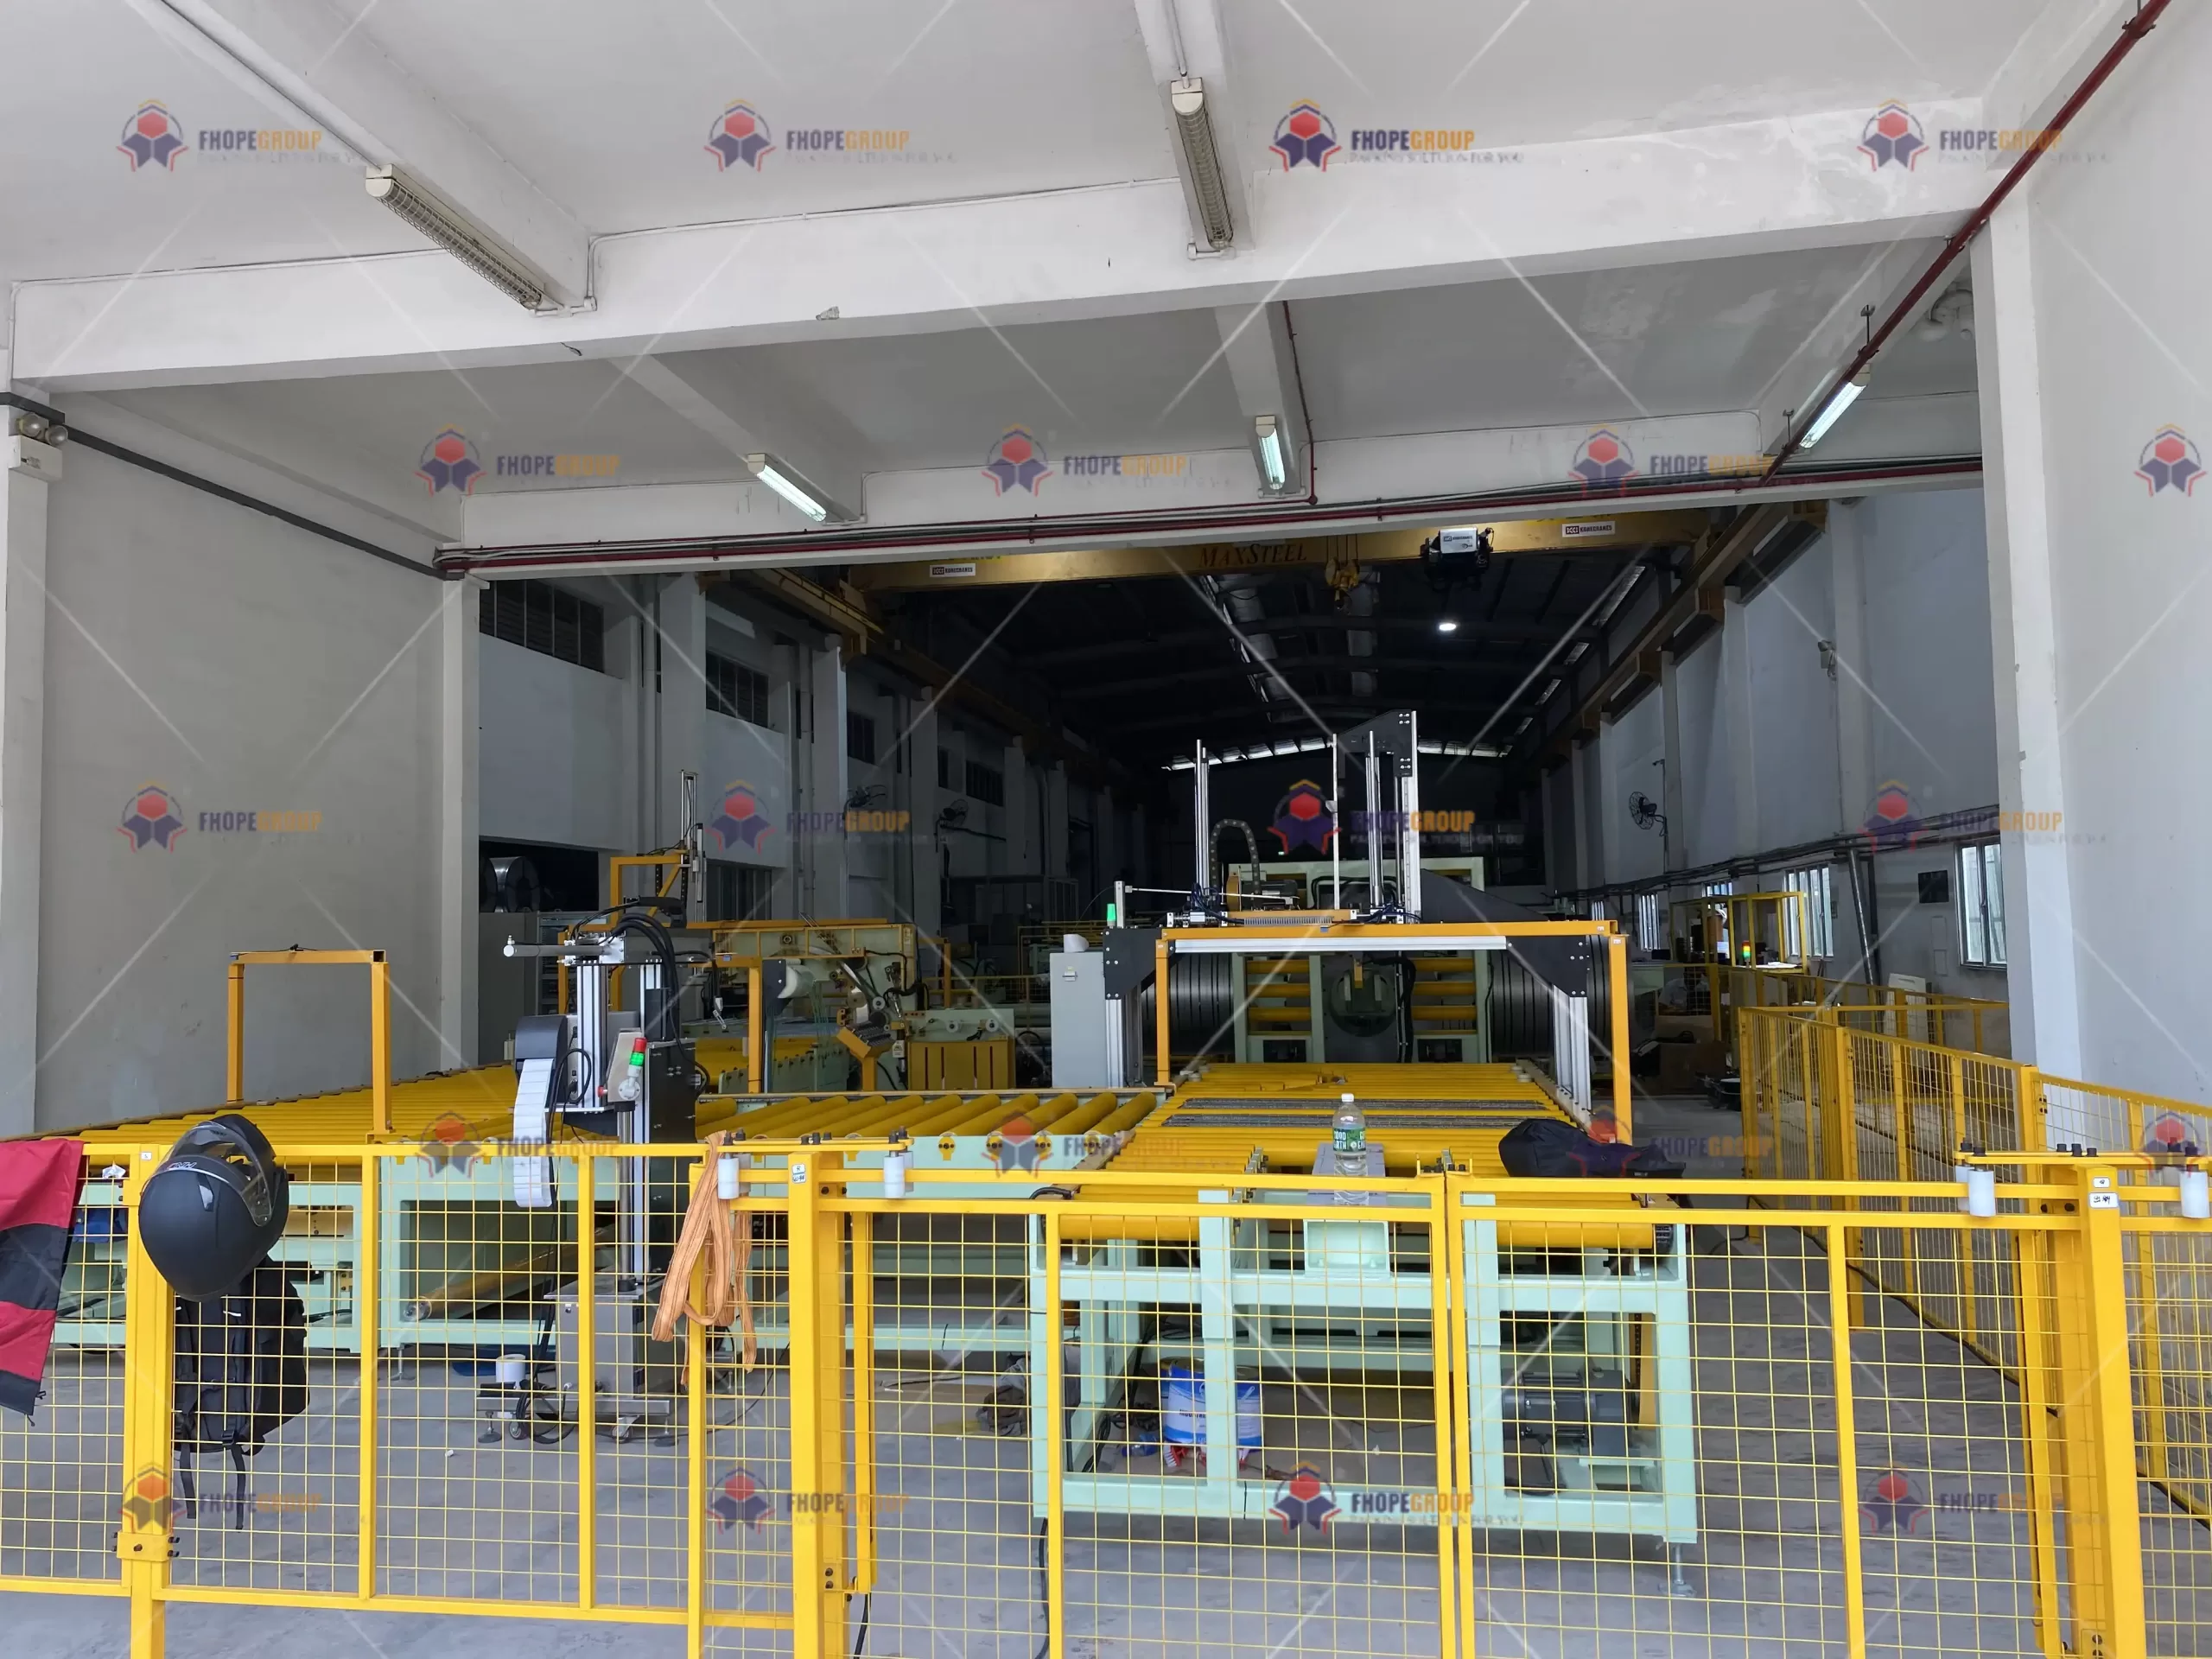
- Subconjuntos modularesLa línea de empaque completa suele dividirse en módulos manejables: soportes de bobinado/aceitado sin lubricación, cabezales de flejado, transportadores, unidades de potencia hidráulica y gabinetes de control. Este enfoque reduce el peso y las dimensiones máximas de la pieza, lo que facilita su manejo seguro con montacargas o grúa.
- Amortiguación de golpes y vibracionesLos servoconjuntos delicados suelen asegurarse con amortiguadores de espuma o goma para mantener las vibraciones durante el envío a ≤3 g (referencia ISTA 3A). Los monitores de vibraciones (un registrador de datos de 6 grados de libertad) pueden registrar eventos de impacto en tiempo real para identificar si se produjo un manejo inadecuado durante el transporte.
- Control de humedadLos paquetes desecantes o la envoltura de plástico sellada al vacío dentro de las cajas ayudan a prevenir la acumulación de humedad, especialmente durante los envíos marítimos. Los registradores de datos basados en IoT registran la temperatura y la humedad para garantizar el cumplimiento de las condiciones de envío recomendadas.
5.2 Reensamblaje y calibración en sitio
Una vez que el sistema llega a las instalaciones del cliente, comienza una fase de instalación y calibración:
-
Marco y nivelación
- Los marcos de base principales (para apilar, flejar o envolver) se alinean sobre el piso preparado, verificando que la planitud se mantenga dentro de ±0.3 mm/m, a menudo utilizando niveles láser o instrumentos ópticos.
- Los pernos de anclaje o los pies niveladores se ajustan a los ajustes especificados, lo que garantiza que la línea permanezca estable durante operaciones dinámicas.
-
Reconexión de Servicios
- Sistema eléctricoLos bastidores de PLC, servoaccionamientos, variadores de frecuencia (VFD) y sensores se reconectan siguiendo los cables etiquetados, generalmente grabados o etiquetados (códigos de color IEC 60445). Las comprobaciones de continuidad con un megóhmetro (≥100 MΩ a 500 V) confirman la integridad del cable.
- Líneas hidráulicas/neumáticasSe debe comprobar la estanqueidad de las mangueras o tuberías (ISO 4413 para sistemas hidráulicos, ISO 8573 para sistemas neumáticos) antes de encender el equipo. Reemplace las juntas o acoplamientos si se detectan microfugas.
-
Alineación y equilibrado láser
- Para rodillos o brazos giratorios accionados por servo, una herramienta de alineación de ejes láser garantiza la concentricidad y la alineación angular con una precisión de 0.1 mm, lo que mitiga las vibraciones o el desgaste de la correa o cadena.
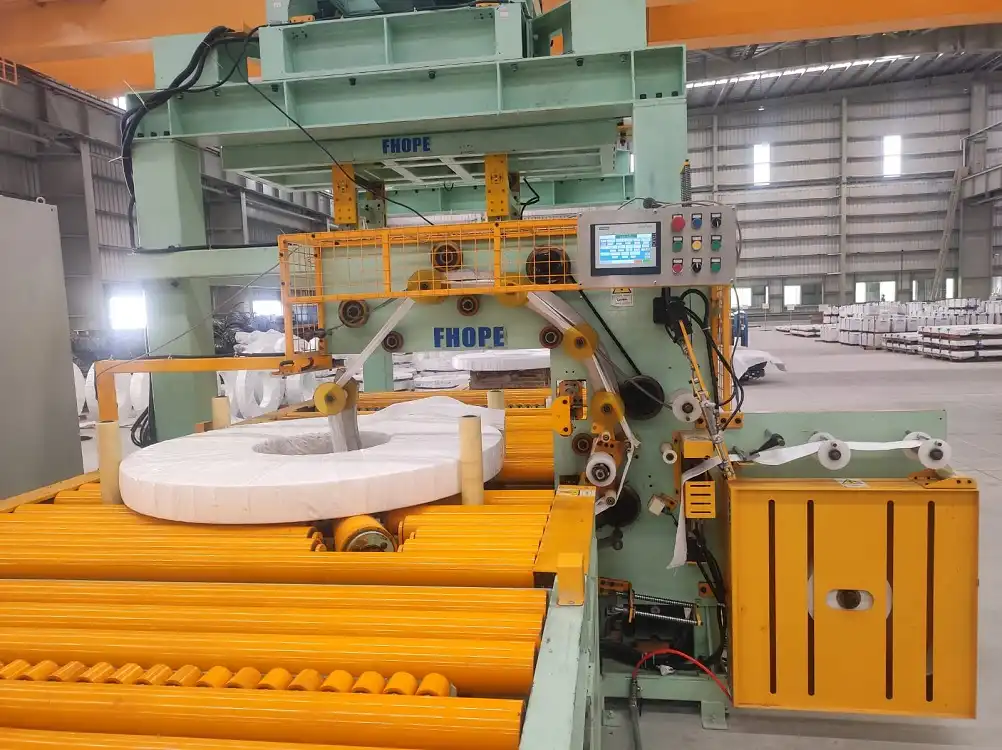
- Las pruebas de funcionamiento validan que la carga, el flejado y el apilado de la bobina funcionan a la velocidad y el torque correctos, alineándose con los tiempos de ciclo de diseño.
6. Acuerdo de entrega estandarizado
Para garantizar la claridad para todas las partes interesadas (fabricantes, transportistas, equipos de instalación y el usuario final), un protocolo de entrega estandarizado podría hacer referencia a estas directrices:
| Dimensión de control | Estándar | Llave indicadora | Método de verificación |
|---|---|---|---|
| Precisión geométrica | ISO-230 1 | Repetición ≤±0.15 mm | Interferómetro láser (Renishaw) |
| Rendimiento dinámico | GB / T 5226.1-2019 | Parada de emergencia ≤50 ms | DAQ de alta velocidad (NI PXIe) |
| Integridad del embalaje | ASTM D4169-16 | No se encontraron piezas sueltas ni dañadas después de la prueba | Prueba de caída de 1.2 m (6 caras) |
| Protección contra la corrosión | ISO 9227, | 480 h de niebla salina: sin óxido rojo | Microscopio metalográfico (1000×) |
Cualquier desviación de estos parámetros desencadena un ciclo de acciones correctivas documentadas antes de que la línea pueda enviarse oficialmente al cliente.
7. Innovaciones en control de calidad y entrega
7.1 Gemelo digital para la entrega
Las implementaciones más avanzadas adoptan un enfoque de gemelo digital , que simula no solo la función de la máquina, sino también la secuencia de reensamblaje:
- Preinstalación virtual:Uso de un modelo 3D (por ejemplo, Siemens Teamcenter) para verificar puntos de entrada seguros de montacargas, trayectorias de grúas aéreas y posibles colisiones en la sala de producción final.
- Pasaporte digital:Cada línea puede venir con un pasaporte digital que incluye geometría 3D, lista de materiales (BOM) y registros de mantenimiento registrados, que se pueden visualizar fácilmente en una tableta o un dispositivo AR.
7.2 Técnicas de inspección inteligente
-
Calibración de visión artificial
- La referencia automatizada con cámaras industriales (por ejemplo, Cognex In-Sight) puede verificar la orientación y la alineación de las piezas con una precisión de ±0.02 mm.
- Los posibles desajustes de la alineación del servomotor o de la correa se marcan en tiempo real, lo que reduce los pasos de medición manual.
-
Ultrasónicos Phased Array
- Las soldaduras avanzadas en marcos o brazos de soporte se someten a un escaneo ultrasónico en fase (ISO 17635) para detectar fallas internas submilimétricas.
- Minimiza el riesgo de falla catastrófica en vigas o soportes de carga.
8. Compromisos del ciclo de vida posterior a la entrega
Una vez enviada e instalada oficialmente la línea, la participación del fabricante normalmente continúa:
-
Garantía y servicio
- Una cobertura estándar puede incluir entre 12 y 24 meses, sujeto a ciertas horas de uso o rendimiento de la bobina.
- El Tiempo medio entre fallos (MTBF) El objetivo es ≤0.5 fallos/año en condiciones normales de funcionamiento, lo que refleja un diseño mecánico y eléctrico robusto.
-
Garantías de desempeño
- Muchos proveedores se comprometen a una disponibilidad “plug-and-play” del 98%: es decir, la línea debería comenzar a funcionar de manera productiva dentro de las 8 horas posteriores al reensamblaje en el sitio, dadas las condiciones estándar.
- El criterio de aceptación suele ser una ejecución estable de una determinada cantidad de bobinas o un conjunto de turnos sin paradas no planificadas.
-
Comentarios de mejora continua
- Todos los datos operativos (par, temperatura, tiempos de ciclo) pueden reingresarse en la base de datos del fabricante para futuras mejoras de diseño.
- Esta sinergia de datos de campo fomenta una cultura de ciclo cerrado de mejoras de ingeniería, garantizando que las líneas posteriores se beneficien de las lecciones del mundo real.
9. Conclusión
El control de calidad y la entrega no son solo pasos finales; representan un punto crítico donde una línea de empaquetado de bobinas cuidadosamente diseñada, meticulosamente ensamblada y exhaustivamente probada pasa de la planta de producción a su entorno operativo final. Un resultado exitoso depende de:
- Puertas de calidad integrales:Desde la validación de la materia prima (espectroscopía, pruebas de fatiga) pasando por el SPC (Control Estadístico de Procesos) en proceso y los ensayos de resistencia en escorrentía final.
- Entrega modular y protectoraEl diseño para desmontaje parcial, embalaje robusto y mitigación de impactos garantiza que el producto llegue intacto y se vuelva a ensamblar sin problemas.
- Verificación basada en datos:Aprovechamos instrumentación de alta precisión, gemelos digitales y tecnologías AR/VR para agilizar la instalación y confirmar el cumplimiento de los estándares mecánicos, eléctricos y de seguridad globales.
- Continuidad del ciclo de vida:Garantizar la documentación, trazabilidad y soporte remoto después de la entrega, mejorando así la eficacia general del equipo y la rentabilidad.
Al cumplir con estándares reconocidos (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1, etc.) y emplear controles de ingeniería avanzados, los fabricantes pueden ofrecer líneas de empaquetado de bobinas con prácticamente cero defectos, mínimos problemas de reensamblaje y una transición fluida a la producción a gran escala. Este enfoque garantiza que los clientes reciban maquinaria robusta y confiable, capaz de ofrecer un alto rendimiento, una seguridad excepcional y una larga vida útil, lo que representa lo mejor de la fabricación moderna al estilo de los fabricantes.
Nota final:
Si bien las directrices aquí presentadas son de aplicación general a la mayoría de la maquinaria industrial pesada, los requisitos específicos pueden variar según la normativa vial regional, el entorno de la instalación final o las solicitudes específicas de los clientes para el envío o la puesta en servicio. Siempre compare las normativas locales (p. ej., GB 1589 para límites de peso de transporte) y las certificaciones de procesos especiales (p. ej., normas de transporte marítimo, adaptaciones para entornos peligrosos) para ofrecer una solución a medida.
-
Comprender estas prácticas puede mejorar sus procesos de garantía de calidad y asegurar el cumplimiento de los estándares de la industria.
-
Descubra cómo estos sistemas pueden revolucionar el control de calidad de su producción y aumentar la eficiencia.
-
Aprenda sobre el papel fundamental de la trazabilidad para garantizar la calidad del producto y el cumplimiento de las normativas en la fabricación.