Introducción
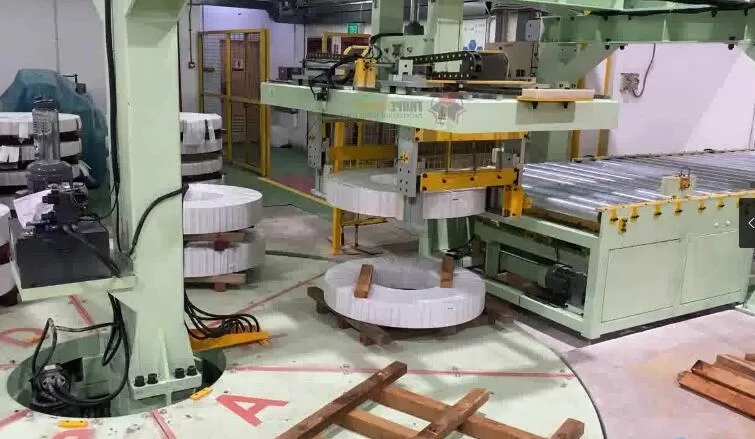
Las líneas de empaquetado de bobinas de acero —que incluyen máquinas de empaquetado, flejado y apilado— son fundamentales en muchas plantas de procesamiento de metales. Estas líneas manipulan bobinas pesadas a diario, asegurando que los productos de acero terminados se empaquen, aseguren y apilen para su posterior manipulación o envío. Debido a las altas cargas, la velocidad operativa y la precisión requerida, la fabricación de cada componente de este sistema debe cumplir con estrictas normas de diseño mecánico , una planificación de procesos avanzada y rigurosos estándares de control de calidad.
En este artículo, exploramos un enfoque de fabricación profesional e integral para componentes de líneas de empaquetado de bobinas . Basándonos en la fabricación inteligente , el mecanizado de alta precisión , las técnicas de producción digital y una rigurosa verificación de calidad , analizaremos cómo los procesos de fabricación de primer nivel dan como resultado equipos que destacan por su precisión, durabilidad y fiabilidad.
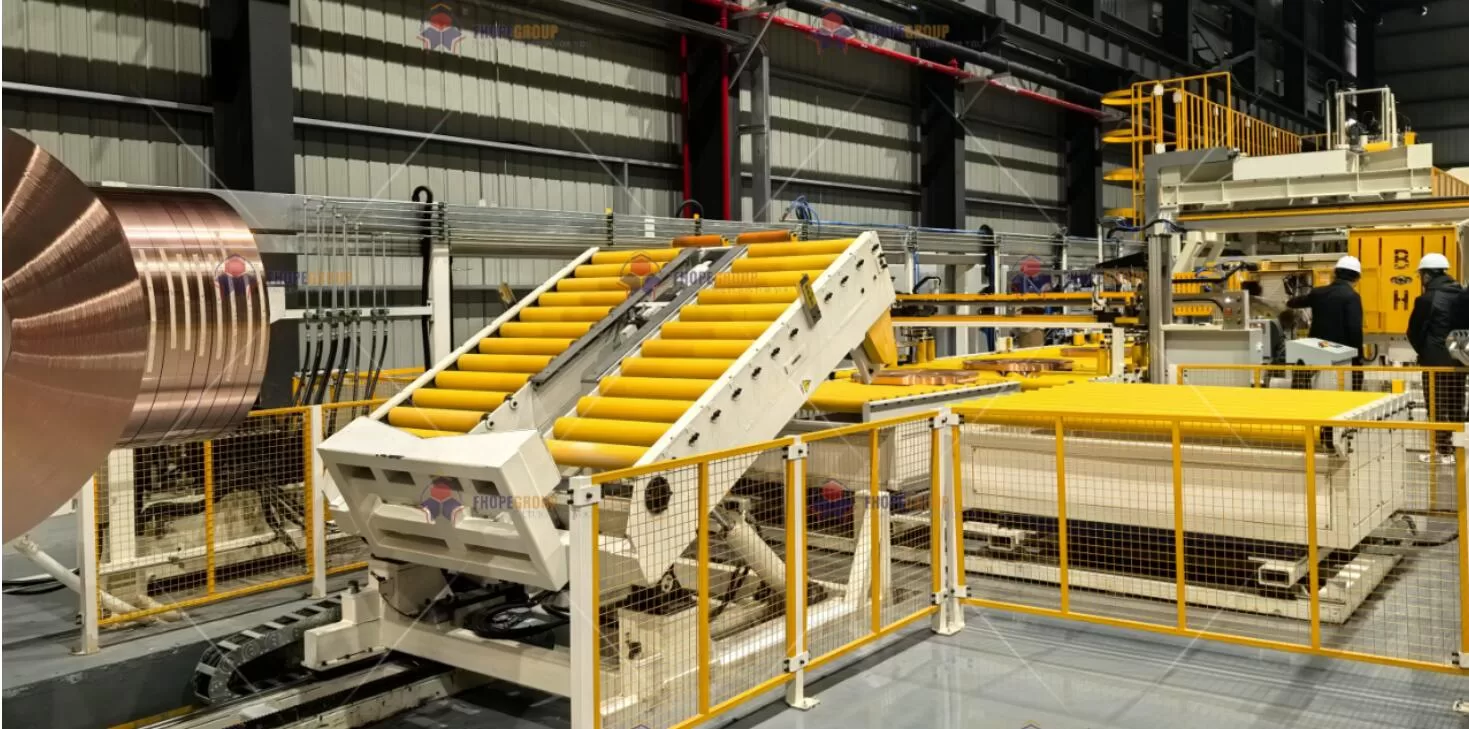
1. Flujo de trabajo de fabricación inteligente
1.1 Mapeo del flujo de valor de proceso completo (VSM)
Nuestras etapas de producción comienzan con el mapeo del flujo de valor , lo que garantiza que cada paso agregue valor tangible al producto final. Al mapear cada operación (pretratamiento, mecanizado CNC, soldadura, alivio de tensiones, rectificado y pulido), identificamos redundancias, gestionamos los plazos de entrega y optimizamos la asignación de recursos. La Tabla 1 a continuación ilustra un enfoque típico de mapeo del flujo de valor adaptado a los componentes de la línea de empaquetado de bobinas:
| Etapa del proceso | Equipo técnico básico | Parámetros clave del proceso | Monitoreo de calidad |
|---|---|---|---|
| Pretratamiento de materia prima | Enderezadora CNC de doble columna (HACO 5500T) | Precisión de enderezamiento ≤ 0.1 mm/m (ISO 8512) | Medición de tensión residual (difracción de rayos X) |
| Mecanizado de precisión CNC | Centro de mecanizado de 5 ejes (DMG MORI HSC75) | Precisión posicional ±0.005 mm (VDI/DGQ 3441) | Compensación de sonda en línea (Renishaw OMP60) |
| Soldadura estructural | Sistema MAG pulsado de doble cable (Fronius TPSi) | Control de entrada de calor ≤ 1.8 kJ (EN 1011-1) | Detección de defectos por ultrasonidos TOFD (ASME V Art.4) |
| Relajante para el estrés | Horno de recocido totalmente computerizado (Nabertherm S27) | Precisión del control de temperatura ±3 °C (AMS 2750E) | Muestreo de dureza (variación de HV0.5 ≤ 5%) |
| Rectificado de precisión | Amoladora de plantilla (Moore G48) | Rugosidad superficial Ra 0.2 μm (ISO 1302) | Interferometría de luz blanca (Zygo NewView) |
| Pulido a nanoescala | Sistema de pulido magnetorreológico (QED Q22-X) | Precisión de forma λ/10 a 632.8 nm | Medición del perfil 3D con microscopio confocal |
Aspectos destacados del enfoque VSM
- Optimización secuencial:Cada paso se analiza para garantizar tiempos de espera mínimos, máximo rendimiento y un flujo de producto constante.
- Captura de datos automatizada: Datos en tiempo real de Difracción de rayos X (tensión residual) or Sondas en línea Renishaw realimenta al sistema de control, reduciendo el retrabajo y los defectos.
- Integración del alivio del estrésAl posicionar estratégicamente el recocido de alivio de tensión después de los principales pasos de deformación, evitamos la deriva dimensional y mantenemos una alta precisión geométrica en las operaciones posteriores.
Esta sinergia entre los equipos, los parámetros del proceso y la monitorización de la calidad en línea es crucial para las líneas de embalaje de bobinas de acero a gran escala , donde la integridad estructural y la alineación precisa definen la longevidad y el rendimiento del sistema.
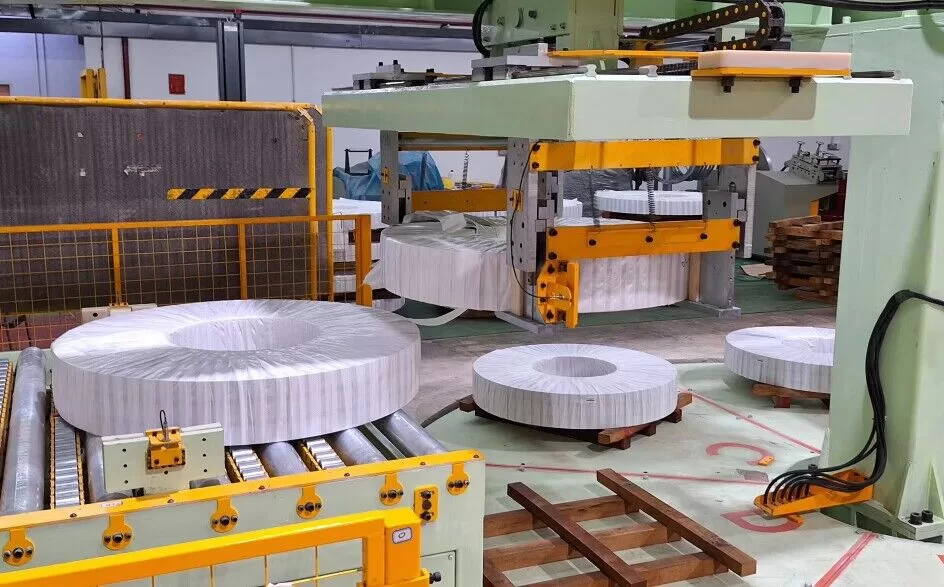
2. Matriz de equipos clave
2.1 Lista de equipos de mecanizado avanzados
Las líneas de fabricación modernas requieren tanto una gran flexibilidad como una precisión extrema . La Tabla 2 describe algunas de las máquinas herramienta avanzadas que se utilizan para fabricar los principales subconjuntos (estructuras, soportes de cojinetes, rieles guía, etc.) para la línea de empaquetado de bobinas.
| tipo de material | Modelo y configuración | Certificación de precisión |
|---|---|---|
| Fresadora de pórtico grande | UNIÓN CHEMNITZ BFT 130-5 | - Precisión de posicionamiento del eje lineal: ±0.008 mm (ISO 230-2) - Concentricidad de la mesa giratoria: 0.015 mm |
| Cortadora láser de alta precisión | TRUMPF TruLaser 5030 fibra | - Precisión del perfil de corte ±0.05 mm - Ancho mínimo de corte 0.15 mm (EN ISO 9013) |
| Celda de soldadura robótica | KUKA KR 1000 Titan + Seguimiento de costura | - Repetibilidad ±0.06 mm - Velocidad de soldadura ajustable de 0.5 a 3.0 m/min |
¿Por qué estas máquinas?
- Fresado de pórtico grandeEsencial para la fabricación de bastidores de máquinas pesadas, postes grandes y bases que soportan la mayor parte de las cargas de bobinas. Las configuraciones de pórtico manejan grandes dimensiones con una precisión inferior a 0.01 mm.
- Corte por láser:Ofrece una calidad de borde superior y zonas mínimas afectadas por el calor, cruciales para geometrías complejas que se encuentran en los soportes de apilado de bobinas o máquinas flejadoras.
- Soldadura Robótica:El seguimiento automatizado de la costura y la articulación multieje producen una penetración de soldadura constante en marcos gruesos, lo que mejora el rendimiento mecánico.
2.2 Cadena de procesos digitales
Para unificar datos CAD, estrategias de herramientas, monitoreo del estado de la máquina e inspección final:
- Integración CAD/CAM: Siemens NX22121 Admite modelado sincrónico y simulaciones avanzadas para componentes de líneas de bobinas.
- Optimización de trayectoria: VoluMill2 Los algoritmos ajustan automáticamente las velocidades de avance, reduciendo el tiempo de mecanizado hasta en un 45% mientras gestionan la acumulación de calor y el desgaste de la herramienta.
- Conectividad IoT de equipos: MTConectar o soluciones propietarias capturan métricas en tiempo real (por ejemplo, cargas del husillo, picos de temperatura) de cada estación, con tasas de recopilación de datos superiores al 98%.
El resultado: un hilo conductor totalmente digital que vincula los conceptos de diseño con los datos de producción in situ. Esto fomenta un entorno de fabricación ágil donde las iteraciones de diseño rápidas , el mantenimiento predictivo y la trazabilidad de la calidad se integran a la perfección.

3. Técnicas de control de procesos críticos
Los componentes de una línea de empaquetado de bobinas deben cumplir con estrictas tolerancias mecánicas, dada su influencia directa en el tensado, la precisión del flejado y la manipulación de las bobinas. A continuación, se describen los métodos de control clave para garantizar que cada pieza cumpla con el diseño previsto.
3.1 Estrategias de compensación del mecanizado de precisión
Durante el mecanizado CNC, la dilatación térmica y el desgaste de la herramienta pueden afectar a la precisión dimensional, especialmente en el caso de componentes grandes o series de producción prolongadas.
-
Control de bucle cerrado del campo térmico
Compensamos la deformación de la máquina herramienta utilizando el modelo:
[
\Delta L = \alpha \cdot L_0 \cdot \Delta T + \beta \cdot P \cdot t^{0.5}
]
Lugar:- (\alpha) = coeficiente de expansión térmica
- (L_0) = dimensión inicial de la pieza o máquina
- (\beta) = coeficiente de acoplamiento térmico basado en potencia
- (P) = potencia del motor del eje/husillo
- (t) = tiempo de ciclo
Mediante la retroalimentación en tiempo real de los sensores (carga del husillo, temperatura del refrigerante, sensores ambientales), el controlador CNC ajusta automáticamente las compensaciones de la herramienta. Esta estrategia preserva la precisión, fundamental para los orificios de los rodamientos o las superficies de sellado hidráulico en los conjuntos de apilamiento de bobinas.
-
Pronóstico del desgaste de herramientas
Analizando corriente del motor del husillo Con el tiempo, el sistema predice cuándo una herramienta de corte se acerca a su límite de desgaste. Una vez que la corriente medida supera el 120 % de la línea base nominal, se activa automáticamente un cambio de herramienta o un ajuste de compensación, lo que reduce el riesgo de deriva dimensional o un acabado superficial deficiente.
3.2 Marco de control de calidad de la soldadura
Las soldaduras estructurales en los bastidores de las máquinas de embalaje de bobinas, los brazos de las máquinas de flejado o los soportes deben estar libres de grietas, porosidad e inclusiones grandes. Empleamos un enfoque de inspección de múltiples niveles :
| Tipo de defecto | Método de detección | Estándar de aceptación | Medida correctiva |
|---|---|---|---|
| Falta de fusión | Ultrasonidos de matriz en fase (PAUT) | Longitud máxima del defecto 1 mm (AWS D1.1) | Reparación local de refusión TIG |
| Porosidad | Imágenes de rayos X (ASTM E94) | Φ ≤ 0.5 mm y densidad ≤ 3/10 cm² | Soldadura por llenado al vacío |
| Estrés residual | Medición de la deformación en agujeros ciegos (ASTM E837) | Estrés ≤ 30% del límite elástico del material | Alivio del estrés por vibración |
Gestión del aporte de calor
- Entrada de calor Está limitada a ≤1.8 kJ (EN 1011-1). Este control evita una distorsión excesiva en los bastidores principales y garantiza que las propiedades mecánicas se mantengan dentro de los límites de diseño, lo cual es especialmente importante para cargas dinámicas en máquinas flejadoras de bobinas.
3.3 Control de integridad de la superficie
Las líneas de bobinas de alta velocidad pueden generar fricción, desgaste e incluso acumulación de calor localizada en determinadas zonas de contacto.
-
Prevención de quemaduras por molienda
En el rectificado de alta precisión utilizamos termografia infrarroja Para monitorear gradientes de temperatura en tiempo real. Si el gradiente supera los 150 °C/s, un control manual de la máquina ajusta el flujo de entrada o de refrigerante para evitar daños térmicos (quemaduras por rectificado), que podrían reducir la resistencia a la fatiga. -
Texturas de pulido dirigido
Implementamos ángulos de rayado cruzado de 45 ° ± 5 ° (DIN 4768) para facilitar la distribución de la lubricación en superficies como mandriles de bobinas o guías giratorias. Este patrón uniforme ayuda a prevenir el desgaste localizado, especialmente en superficies que entran en contacto repetido con el borde de la bobina de acero.
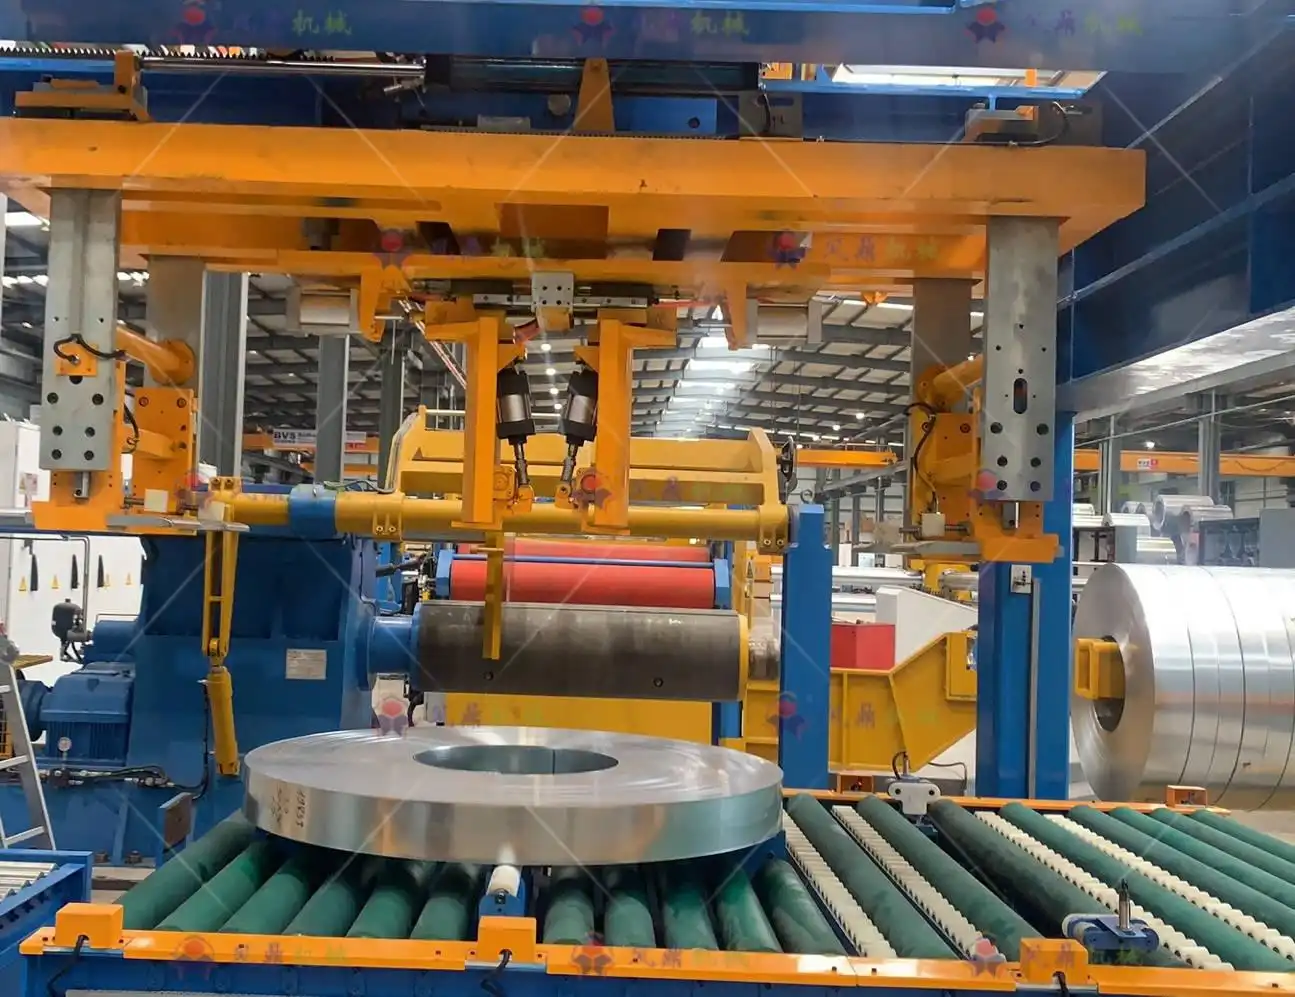
4. Sistema de verificación de calidad
4.1 Plan de inspección dimensional completo
La precisión dimensional es fundamental para la intercambiabilidad y alineación de los componentes de la máquina en una línea de empaquetado de bobinas. Nuestro protocolo de inspección de tres niveles emplea el siguiente equipo de metrología:
| Nivel de inspección | Equipos | Capacidad de medición |
|---|---|---|
| Primer artículo | ZEISS ACCURA 7/12/7 | Precisión espacial 1.9 μm + (L/350) μm/m |
| Muestreo por lotes | HEXAGON Global S 07.10.07 | Repetibilidad ≤ 0.003 mm (ISO 10360-2) |
| Inspección final | Rastreador láser Vantage de FARO | Frecuencia de medición dinámica 1000 Hz |
- Inspección de primer artículo (FAI)Fundamental para diseños nuevos o revisados. Se escanea la geometría completa de una pieza representativa y se compara con el modelo CAD 3D.
- Muestreo en proceso:Las comprobaciones intermitentes confirman que las variaciones del proceso ascendente están bajo control.
- Auditoría final:Los conjuntos grandes o los marcos soldados se miden in situ con un Rastreador láser FARO, verificando que la alineación general y los puntos de montaje cumplan con la tolerancia antes del envío.
4.2 Puntos de referencia de pruebas funcionales
Más allá de la geometría, cada componente o subconjunto debe funcionar de manera fiable bajo cargas operativas:
- Limpieza del paso de aceite hidráulicoCumplimos con la norma NAS 1638 Clase 6 midiendo la contaminación por partículas en las líneas hidráulicas. La limpieza garantiza un funcionamiento fiable de los cilindros elevadores de bobinas o de los tensores hidráulicos de las flejadoras.
- Rodaje del asiento del cojineteSometemos las interfaces de los rodamientos a un espectro de carga que va del 0 % al 120 % de la carga nominal en 10 incrementos. Criterios de aceptación:
- Aumento de temperatura ≤ 35 °C
- Velocidad de vibración ≤ 1.8 mm/s (ISO 10816-3)
- Balanceo Dinámico:Los conjuntos giratorios, como platos giratorios o portacarretes, deben alcanzar una Saldo G2.5 Clase (ISO 21940-11). Este nivel de equilibrado minimiza la vibración, el ruido y el desgaste prematuro de los rodamientos.
5. Ventajas técnicas y evaluación comparativa de datos
La adopción de estos procesos de fabricación avanzados produce mejoras mensurables:
| Dimensión técnica | Industria convencional | Nuestro sistema de fabricación | Aumento de rendimiento |
|---|---|---|---|
| La precisión de posicionamiento | ±0.03 mm | ±0.008 mm | ~262% de mejora |
| Tasa de aprobación de la soldadura | 92.5% | 99.6% | 7.7% de aumento |
| Intercambiabilidad de componentes | Se requiere ajuste manual del 18 % | 99% de ensamblaje directo | Mejora de ~5.5× |
| Resistencia a la corrosión superficial | Óxido a las 480 h (niebla salina) | Sin corrosión del metal base a las 1200 h | Mejora de 2.5× |
- La precisión de posicionamiento: Mediante compensación térmica de bucle cerrado y optimización inteligente de la trayectoria de la herramientaReducimos los errores dimensionales a más de la mitad en comparación con las normas de la industria.
- Calidad de soldadura: MIG/MAG de pulso de doble hilo La soldadura con seguimiento de costura en tiempo real produce índices de defectos cercanos a cero.
- Alta intercambiabilidad de componentes:Minimizar la variación entre las piezas acorta drásticamente el tiempo de ensamblaje de los sistemas de empaquetado de bobinas, lo que resulta especialmente beneficioso en ejecuciones de producción de gran volumen.
- Resistencia a la Corrosión: :El acabado avanzado (galvanizado por inmersión en caliente, recubrimientos multicapa) o enchapado selectivo retrasa la formación de óxido rojo, lo que garantiza la longevidad en sitios húmedos o costeros.
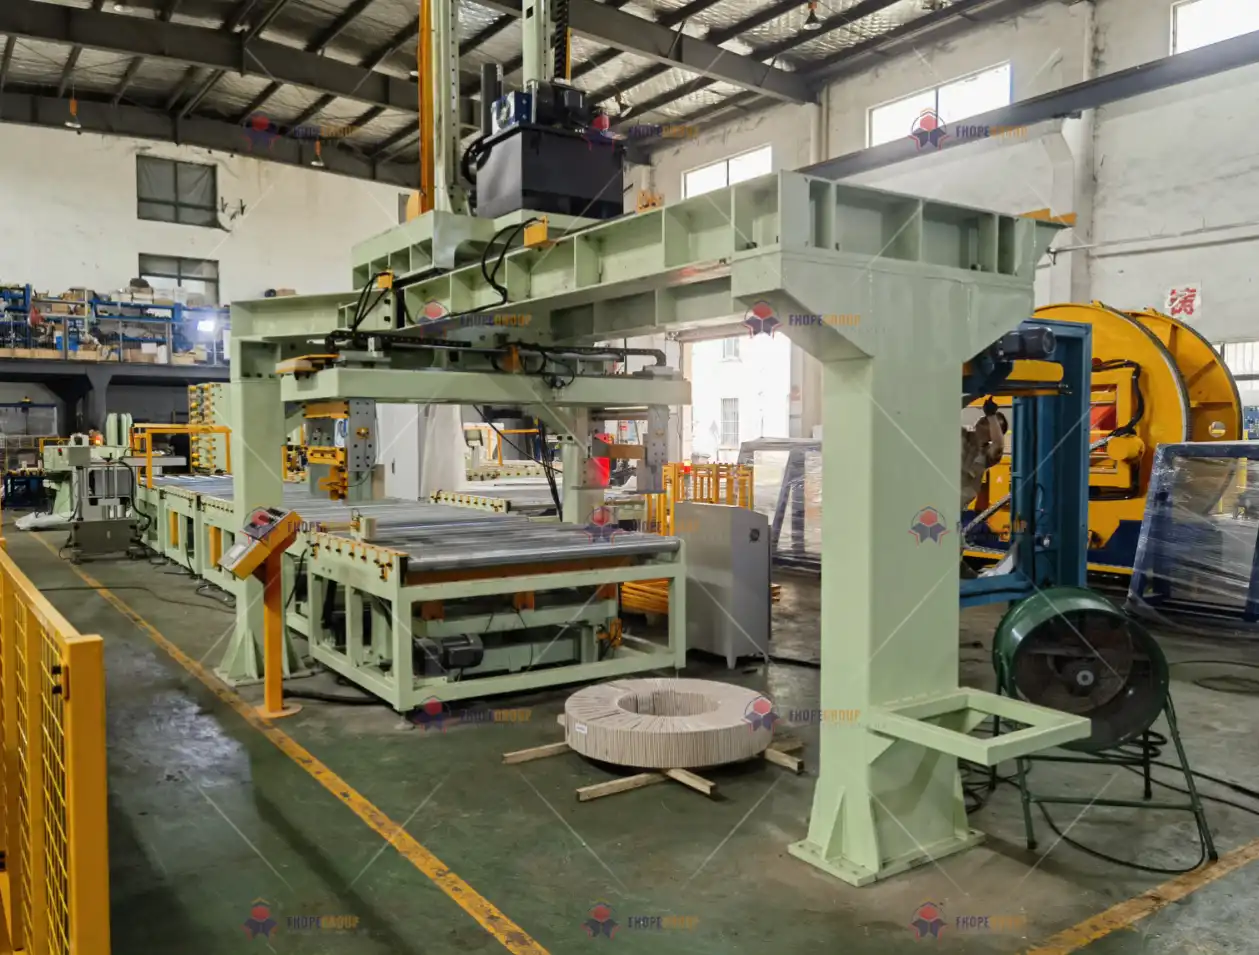
6. Cabina de fabricación inteligente
Panel de monitoreo en tiempo real
Los sistemas modernos de ejecución de fabricación (MES) proporcionan un "panel de control" centralizado o un panel digital para los equipos de gestión e ingeniería:
- Junta de la OEELa eficiencia general del equipo suele superar el 85 % (nuestro objetivo). Los operadores ven actualizaciones en tiempo real sobre la disponibilidad, el rendimiento y la calidad, lo que permite identificar cuellos de botella al instante.
- Gráficos de control SPCLas dimensiones clave (p. ej., diámetros de los orificios en los ejes de apilado de bobinas) se monitorizan para CPK. Los análisis en tiempo real recalculan los límites de control y activan alarmas si los procesos presentan desviaciones.
Análisis del Big Datos
- Modelo de predicción de la vida útil de la herramientaLos algoritmos de aprendizaje automático interpretan datos históricos de carga del husillo, geometría de la pieza y dureza del material. Las predicciones alcanzan una precisión superior al 92 %, lo que permite cambios de herramienta proactivos que evitan costosas repeticiones de trabajo.
- Gemelo digital del consumo de energíaLa integración de los programas de producción, los datos de los sensores en tiempo real y las firmas de potencia de los equipos ayuda a optimizar las secuencias operativas. El ahorro previsto oscila entre el 15 % y el 22 %, según la complejidad de las piezas y el tamaño de los lotes.
Recomendaciones de visualización
- Imágenes de estructuras microscópicas:Compare superficies pulidas antes y después del proceso para ilustrar los límites de grano refinados.
- Animación de compensación de deformación térmica:Demuestre cómo los campos de temperatura interactúan con los vectores de corrección en tiempo real.
- Diagrama de cadena de procesos digitales:Representa el flujo de datos desde el diseño CAD hasta la verificación CMM, resaltando los bucles de retroalimentación bidireccional.
- Mapa de calor de datos de calidad:Muestra la distribución espaciotemporal de las tasas de aprobación, mostrando resultados codificados por colores en intervalos diarios o semanales.
Relevancia para la línea de embalaje de bobinas
Todos estos pasos de fabricación —planificación inteligente, mecanizado CNC avanzado, soldadura de primera categoría, alivio estratégico de tensiones e inspección final rigurosa— se traducen en una línea de envasado que funciona de manera fluida y fiable. En concreto:
- Precisión garantiza que los tensores de flejado de bobinas se alineen perfectamente con los ejes servoaccionados, evitando alimentaciones incorrectas o errores de tensión.
- Consistencia dimensional La disposición entre bastidores de máquinas apilados y carriles guía favorece un montaje sencillo, reduce los ajustes in situ y garantiza una integración perfecta con el sistema. PLC, servomotores y sistemas hidráulicos.
- Acabado de superficie mejorado sobre piezas rodantes o deslizantes prolonga la vida útil, disminuyendo la fricción, la vibración y las frecuencias de mantenimiento.
- Protección contra la corrosión es fundamental para las líneas que operan en fábricas con alta humedad o costeras; los procesos avanzados extienden la vida útil de cada componente, lo que reduce el costo total de propiedad.
Conclusión
La fabricación de componentes para una línea de empaquetado de bobinas requiere una combinación estratégica de equipos de última generación, integración de procesos digitales y un riguroso control de calidad. Desde el enderezamiento de la materia prima hasta el pulido final a nanoescala, cada paso se coordina para lograr una mínima dispersión dimensional, uniones soldadas robustas y una calidad superficial superior. Estas características influyen directamente en la fiabilidad con la que el sistema de empaquetado puede asegurar, apilar y transportar bobinas de acero en condiciones operativas exigentes.
Mediante paneles de control de fabricación inteligentes , retroalimentación de sensores en tiempo real y análisis predictivos, hemos creado un sistema donde la mejora continua está integrada en el ADN de la producción. Operadores, ingenieros y gerentes se benefician de datos instantáneos, lo que les permite intervenir de forma proactiva en lugar de reactiva. El resultado es un producto robusto y de alto rendimiento que establece nuevos estándares de precisión, durabilidad y rentabilidad en la industria del empaquetado de bobinas.
De cara al futuro, nuevos avances —como la detección de defectos mediante aprendizaje automático , las herramientas de ensamblaje con realidad aumentada o la soldadura háptica de circuito cerrado— prometen intensificar la sinergia entre el diseño, la fabricación y el rendimiento en servicio. Sin embargo, los principios fundamentales —planificación inteligente, control riguroso y un compromiso inquebrantable con la calidad— seguirán siendo la base de la fabricación exitosa de componentes para líneas de empaquetado de bobinas y otros sectores.
-
Descubra cómo Siemens NX 2212 mejora la integración CAD/CAM con funciones avanzadas para una mayor eficiencia en el diseño y la fabricación.
-
Descubre los innovadores algoritmos de VoluMill que reducen significativamente el tiempo de mecanizado y mejoran la vida útil de las herramientas.
-
Descubre el concepto de hilo digital y cómo conecta el diseño con la producción para mejorar los procesos de fabricación.