El verdadero costo de propiedad: factores que influyen en el mantenimiento y el tiempo de inactividad en las líneas de empaquetado de bobinas de acero
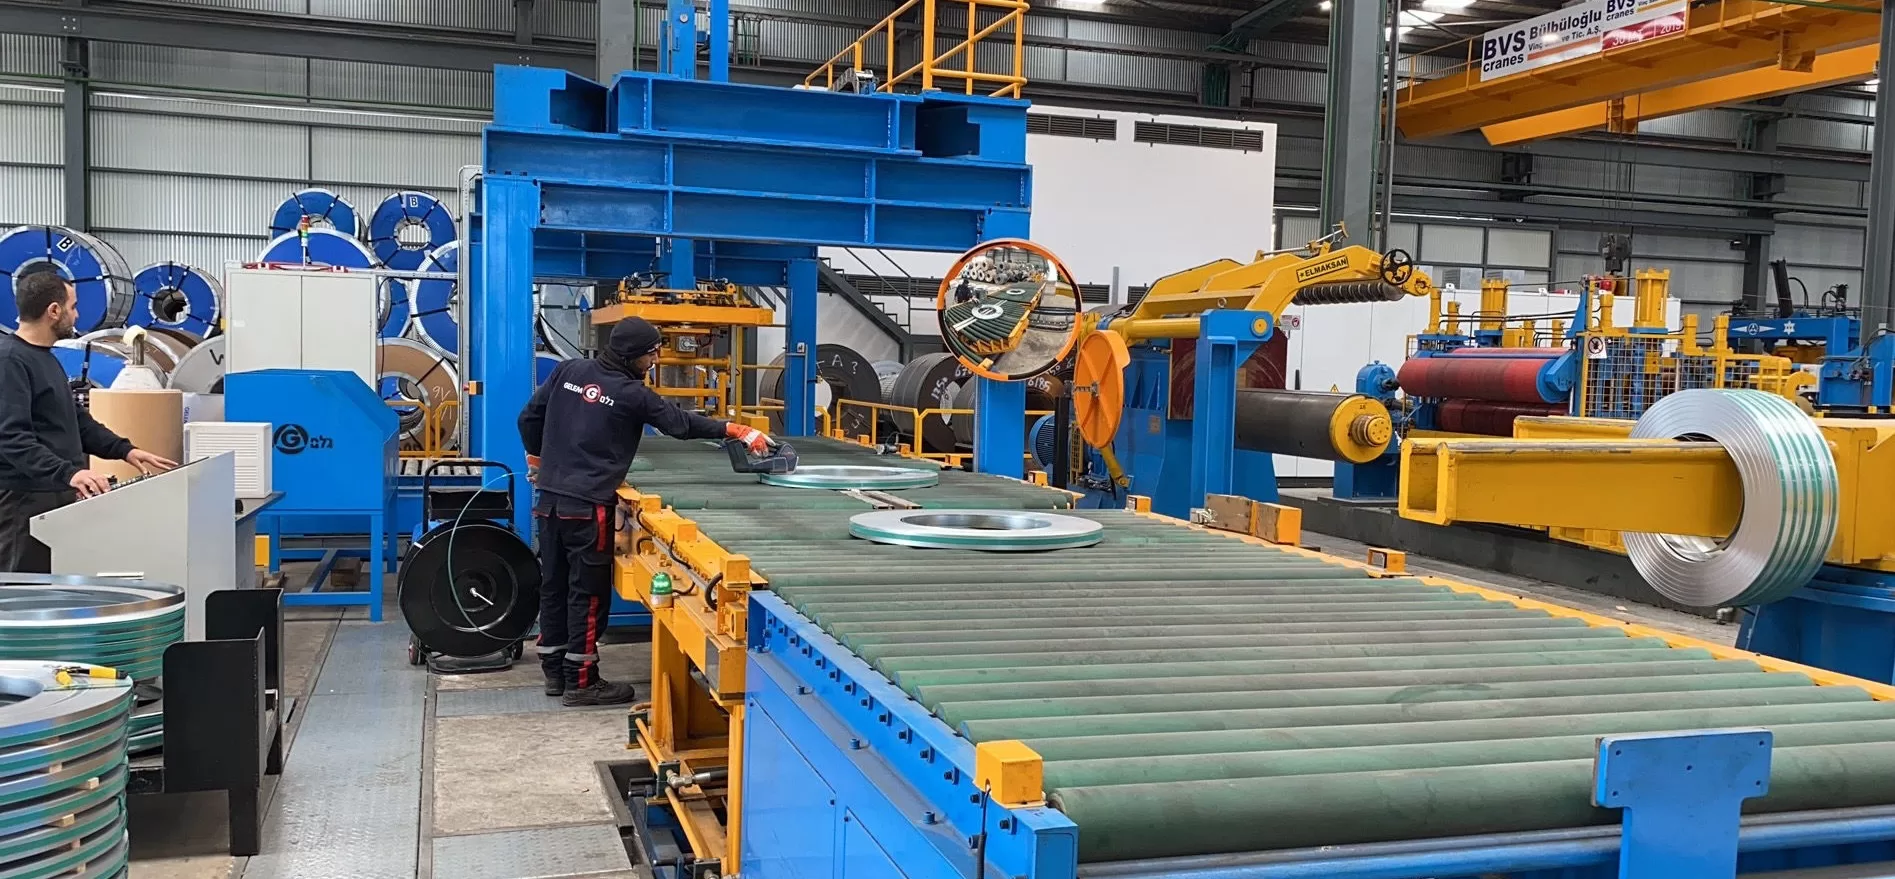
La adquisición de una línea de empaquetado de bobinas de acero representa una importante inversión de capital para las empresas de fabricación pesada y logística. Si bien el precio de compra inicial es un factor clave, comprender el costo total de propiedad (CTP) es fundamental para el éxito operativo a largo plazo. Durante la vida útil del equipo, pueden acumularse costos, a menudo subestimados, relacionados con el mantenimiento y el tiempo de inactividad operativa, lo que repercute significativamente en la productividad y la rentabilidad general.
Este artículo ofrece un análisis exhaustivo de cómo los programas de mantenimiento, las averías inesperadas de los equipos y el consiguiente tiempo de inactividad contribuyen al coste operativo total de una línea de envasado de bobinas de acero. Al examinar a fondo estos factores críticos, las empresas pueden tomar decisiones de inversión más informadas y optimizar el valor de sus activos de línea de envasado.
1. ¿Cuál es el verdadero costo de propiedad (TCO)?
El costo total de propiedad (CTP) abarca los gastos totales asociados con la adquisición, operación y mantenimiento de un equipo durante toda su vida útil, extendiéndose mucho más allá del precio de compra inicial. Para una línea de empaquetado de bobinas de acero, un cálculo integral del CTP debe incluir:
- Costo de inversión inicial: El gasto inicial de compra de la maquinaria y los costos de instalación asociados (cimentación, servicios públicos, integración).
- Costos de mantenimiento: Gastos relacionados con servicios de rutina, repuestos, lubricación, calibración e implementación de programas de mantenimiento preventivo.
- Costos del tiempo de inactividad: Pérdidas cuantificables de ingresos y productividad que se producen cuando la línea de envasado no está operativa debido a paradas planificadas o no planificadas.
- Consumo de energía: El costo continuo de electricidad, aire comprimido u otros servicios públicos necesarios para operar el equipo.
- Eficiencia operacional: La eficacia con la que la máquina se integra en el flujo de trabajo existente y su impacto en el rendimiento, los requisitos de mano de obra y el uso de materiales.
- Costos de capacitación: Gastos asociados a la formación de operadores y personal de mantenimiento.
- Costos al final de su vida útil: Costos potenciales por desmantelamiento o eliminación del equipo.
Centrarse en estos costes del ciclo de vida , en lugar de únicamente en el precio inicial, permite a las empresas anticipar gastos futuros, evitar dificultades financieras inesperadas y, en última instancia, maximizar el retorno de su inversión.
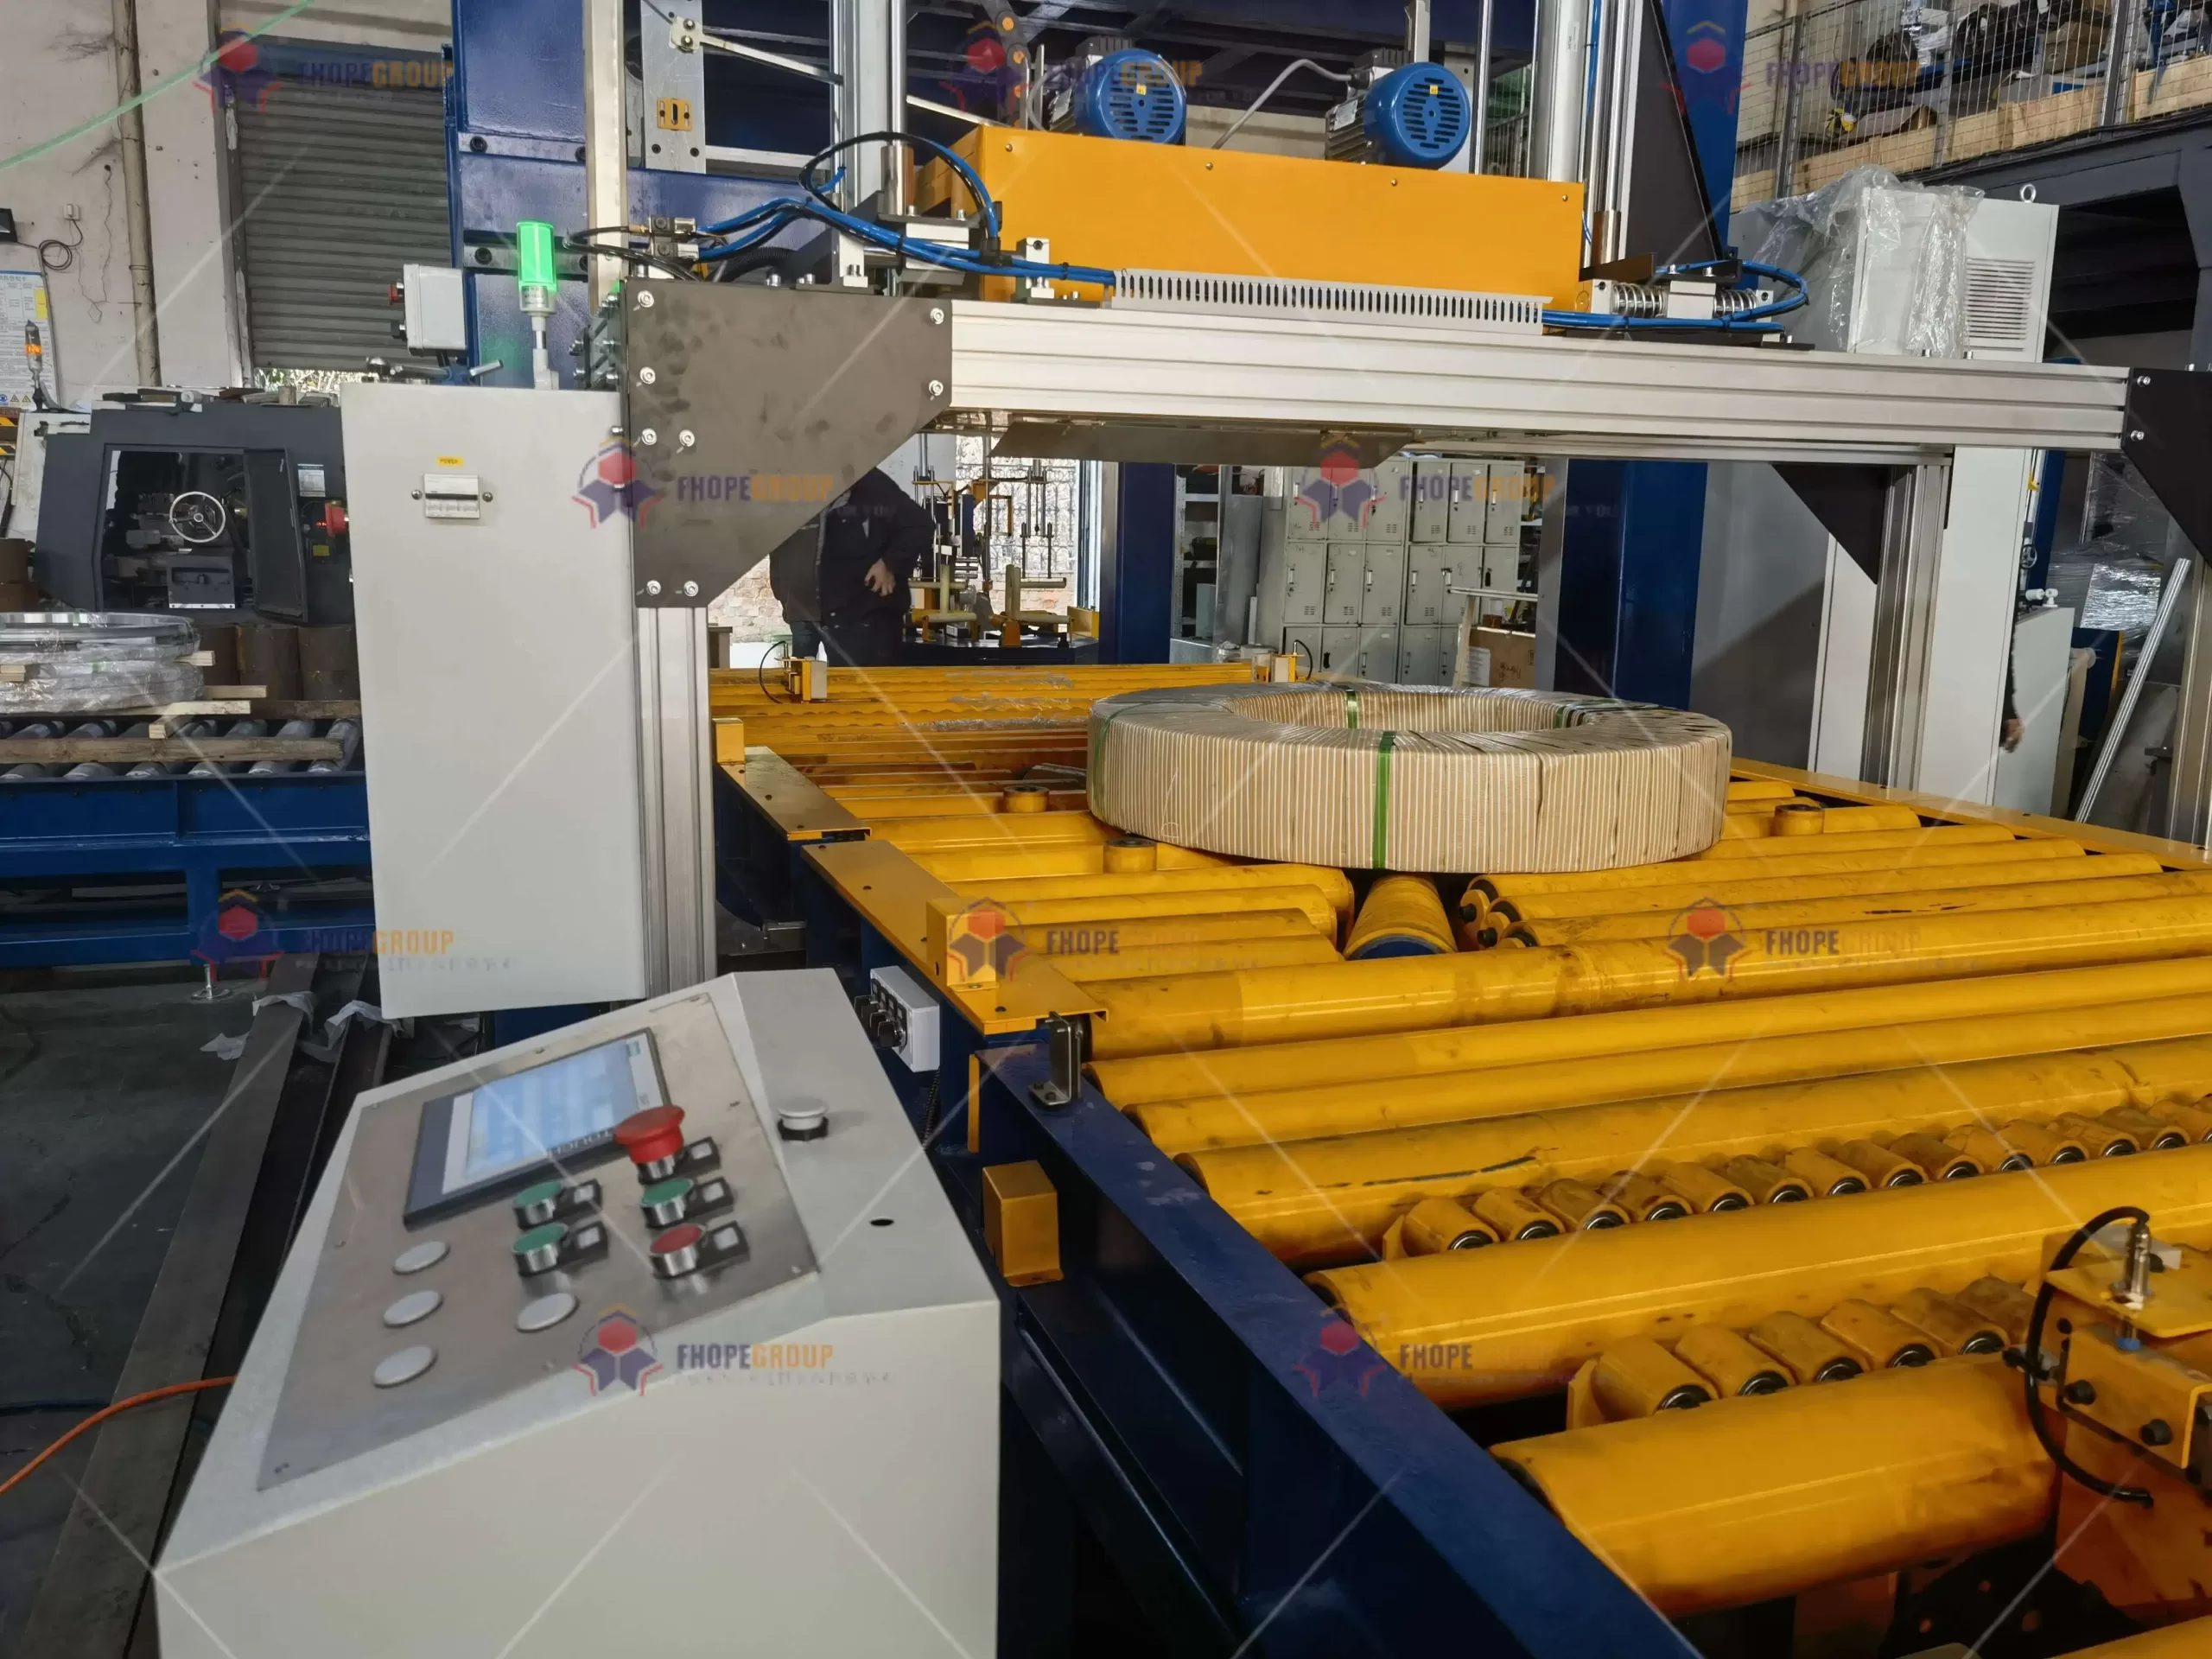
2. El papel fundamental del mantenimiento en las líneas de embalaje de bobinas de acero
Un mantenimiento constante y eficaz es, sin duda, uno de los costos operativos más significativos para cualquier maquinaria industrial, y las líneas de empaquetado de bobinas de acero no son la excepción. El mantenimiento regular es fundamental para garantizar el funcionamiento correcto, seguro y con la máxima eficiencia del sistema. Descuidar el mantenimiento, incluso en sistemas de empaquetado automatizados tecnológicamente avanzados, inevitablemente conlleva una degradación del rendimiento, mayores riesgos de seguridad y, finalmente, averías, lo que resulta en costosas reparaciones de emergencia o la sustitución prematura de equipos.
2.1 Estrategias de mantenimiento preventivo vs. reactivo
Las empresas generalmente adoptan uno de dos enfoques principales de mantenimiento:
- Mantenimiento Preventivo (PM): Esta estrategia proactiva implica inspecciones programadas, mantenimiento regular (como lubricación y limpieza), calibración y reemplazo oportuno de piezas de desgaste. antes Se produce una falla. El mantenimiento preventivo (PM) busca minimizar averías inesperadas, mejorar la fiabilidad operativa, garantizar la seguridad y prolongar la vida útil del equipo. Se pueden encontrar recursos sobre estrategias eficaces de PM a través de organismos del sector. (Nota: Si es posible, incluya un enlace relevante y estable aquí).
- Mantenimiento reactivo (hasta el fallo): Este enfoque implica abordar únicamente los problemas después Si falla un componente o se produce una avería, aunque parezca que se ahorra en mano de obra y piezas de mantenimiento inicial, el resultado... tiempo de inactividad no planificado, el potencial de fallas en cascada, los mayores costos de reparación de emergencia y las implicaciones de seguridad a menudo lo hacen significativamente más costoso a largo plazo.
En general, se reconoce que adoptar un programa sólido de mantenimiento preventivo es la estrategia más rentable, ya que reduce drásticamente la probabilidad de fallos catastróficos y minimiza las pérdidas de producción asociadas.
2.2 Componentes clave que requieren un mantenimiento diligente
Las líneas de embalaje de bobinas de acero incorporan varios subsistemas y componentes complejos que exigen atención de mantenimiento regular:
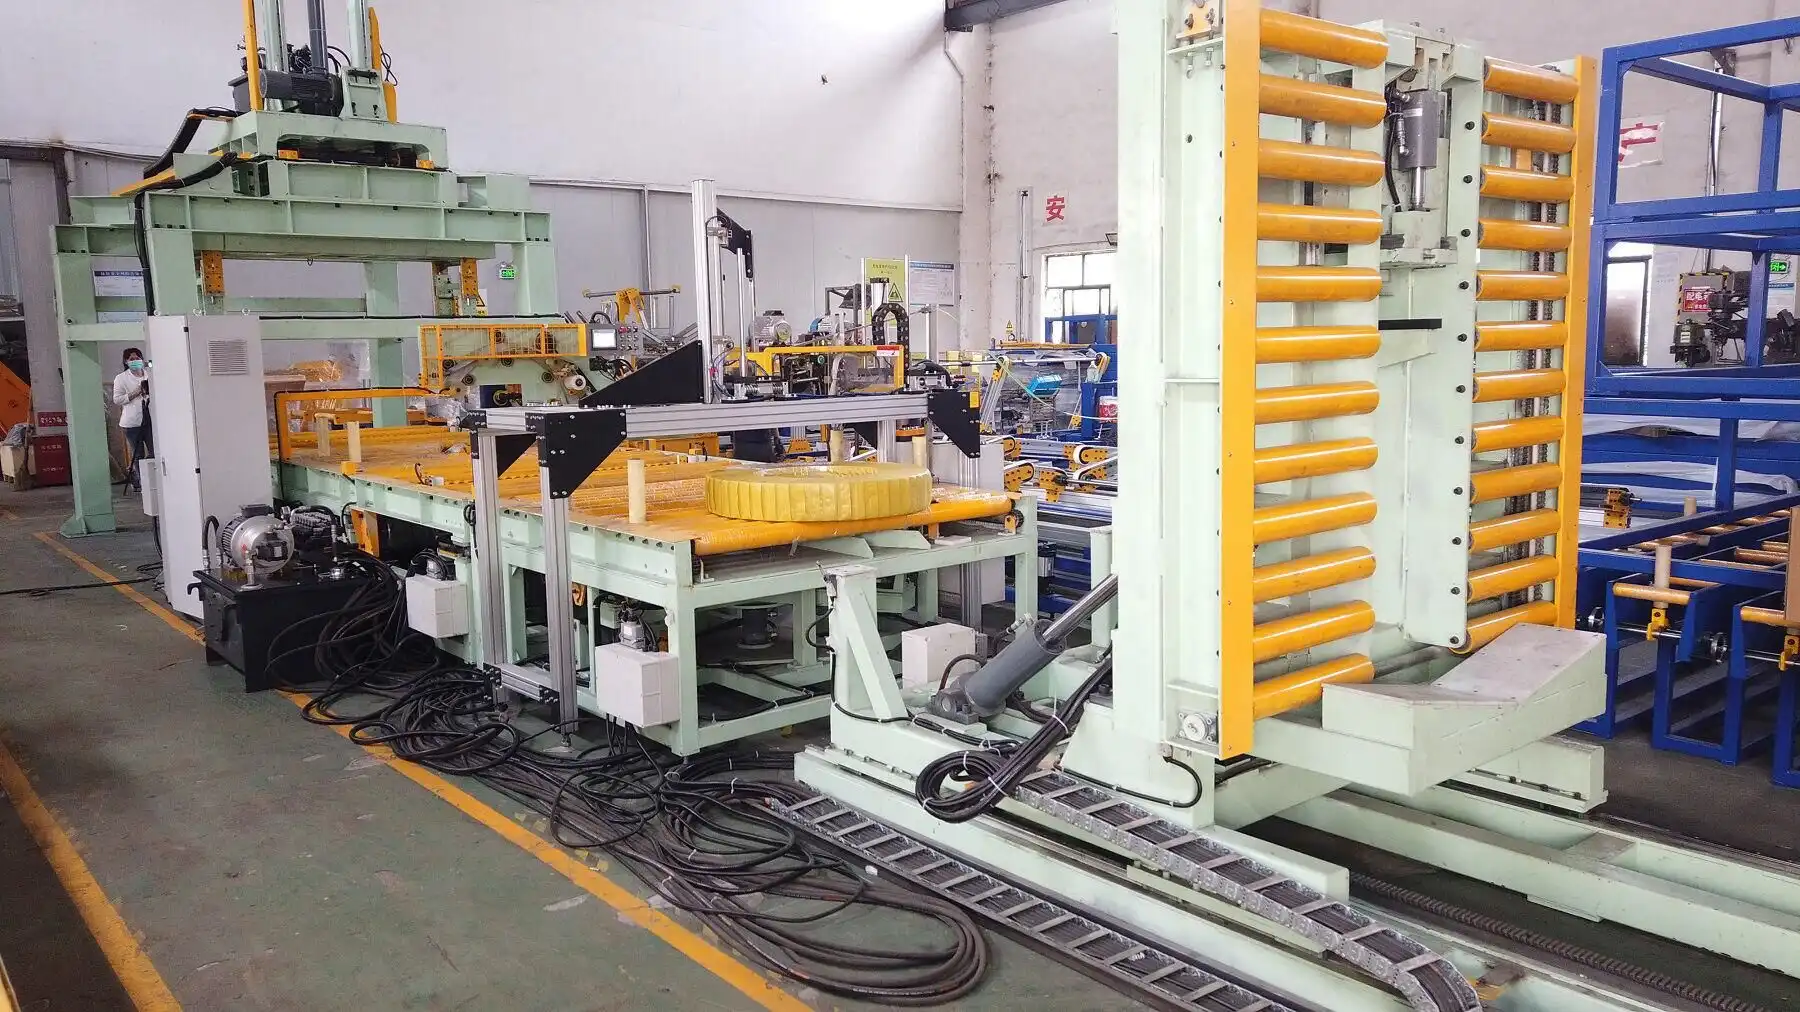
- Sistemas de manipulación de bobinas (por ejemplo, torniquetes, carros portabobinas): Responsable de recibir, posicionar y rotar bobinas pesadas. El mantenimiento incluye la inspección de la integridad estructural, la lubricación de cojinetes y piezas móviles, la revisión de los sistemas hidráulicos o eléctricos y el correcto funcionamiento de los enclavamientos de seguridad. Una falla en este punto puede paralizar toda la línea.
- Máquinas de embalaje (envolvedoras de papel/estirable): Requiere lubricación constante de los elementos móviles, limpieza de las trayectorias de la película/papel, calibración de los controles de tensión e inspección de los mecanismos de corte para garantizar un envoltura precisa y segura.
- Máquinas flejadoras (flejadoras de acero/PET): Los mecanismos de los cabezales de flejado son complejos y están sujetos a desgaste. La inspección, limpieza, lubricación y ajuste periódicos de los componentes de tensión, sellado y corte son cruciales. La revisión de las guías y dispensadores de fleje previene atascos.
- Sistemas transportadores (rodillo/banda/cadena): Trasladar bobinas pesadas por la línea. El mantenimiento implica revisar la tensión y el estado de la correa/cadena, lubricar los rodillos y rodamientos, inspeccionar los motores de accionamiento y las cajas de engranajes, y asegurar la alineación de la vía para evitar cuellos de botella o daños.
- Sistemas Hidráulicos y Neumáticos: Requiere controles regulares para detectar fugas, monitoreo del estado y nivel del fluido, reemplazo de filtros y controles de regulación de presión.
- Sistemas de control y sensores: Necesita calibración periódica, actualizaciones de software (si corresponde) e inspección del cableado y las conexiones para garantizar un funcionamiento preciso y funciones de seguridad.
Al abordar sistemáticamente estos componentes a través de un programa de mantenimiento bien planificado, las empresas pueden minimizar significativamente el riesgo de fallas inesperadas y maximizar la disponibilidad operativa y la vida útil de su línea de envasado.
3. Comprender el impacto financiero del tiempo de inactividad

3.1 Cálculo del coste real del tiempo de inactividad
Cuantificar el impacto financiero del tiempo de inactividad es esencial para justificar las inversiones en mantenimiento. Un cálculo básico implica:
Costo de inactividad = (Horas de producción perdidas) x (Valor de la producción perdida por hora) + (Costos asociados)
- Valor de la producción perdida por hora: Esto se puede estimar en base al ingreso promedio generado por la línea por hora o al costo estándar de los productos no producidos.
- Costos asociados: Estos pueden incluir costos de mano de obra inactiva, cargos de flete acelerado para cumplir con los plazos, costos de descarte o reelaboración si se afecta la calidad y posibles sanciones contractuales por entrega tardía.
Por ejemplo, si una línea que produce bobinas empaquetadas por valor de $7,000 por hora está parada durante 3 horas, la pérdida de producción directa es de $21,000. Si se suman la mano de obra ociosa, la posibilidad de envíos urgentes y otros factores, esta cifra puede fácilmente duplicarse, lo que pone de manifiesto la importante pérdida financiera que suponen las paradas imprevistas. El seguimiento preciso del tiempo de inactividad es crucial para este análisis, a menudo facilitado por [Sistemas de Ejecución de Manufactura (MES)] (Nota: Si es posible, añada un enlace relevante y estable).
3.2 Tiempo de inactividad no planificado vs. planificado
Es importante diferenciar entre los tipos de tiempo de inactividad:
- Tiempo de inactividad planificado: Interrupciones programadas para actividades como mantenimiento preventivo, cambios de herramientas o actualizaciones de sistemas. Si bien la producción se detiene, estos eventos son predecibles y pueden gestionarse para minimizar las interrupciones (por ejemplo, programar fuera de turno). Los costos generalmente se limitan a la actividad de mantenimiento en sí y a los ajustes planificados de la producción.
- Tiempo de inactividad no planificado: Se produce inesperadamente debido a fallas del equipo, escasez de material o errores del operador. Este tipo de problema es mucho más disruptivo y costoso, ya que sorprende a la operación sin preparación, suele requerir reparaciones de emergencia (que pueden tardar más y ser más costosas) y puede tener importantes repercusiones en toda la cadena de producción y logística.
Invertir eficazmente en mantenimiento preventivo y predictivo contribuye directamente a la reducción de los costosos tiempos de inactividad no planificados.
4. Cómo el tiempo de inactividad altera la productividad y la cadena de suministro
Cada minuto que un activo crítico, como una línea de empaquetado de bobinas de acero, permanece inoperativo, la producción se detiene. Esta interrupción no es un hecho aislado; genera un efecto dominó que afecta a los procesos anteriores y posteriores, y potencialmente a toda la cadena de suministro. Las bobinas que esperan ser empaquetadas pueden provocar cuellos de botella en la producción, mientras que los retrasos en la disponibilidad de bobinas empaquetadas interrumpen las operaciones de almacenamiento , los plazos de envío y los cronogramas de entrega a los clientes.
4.1 Impacto en la cadena de suministro en general
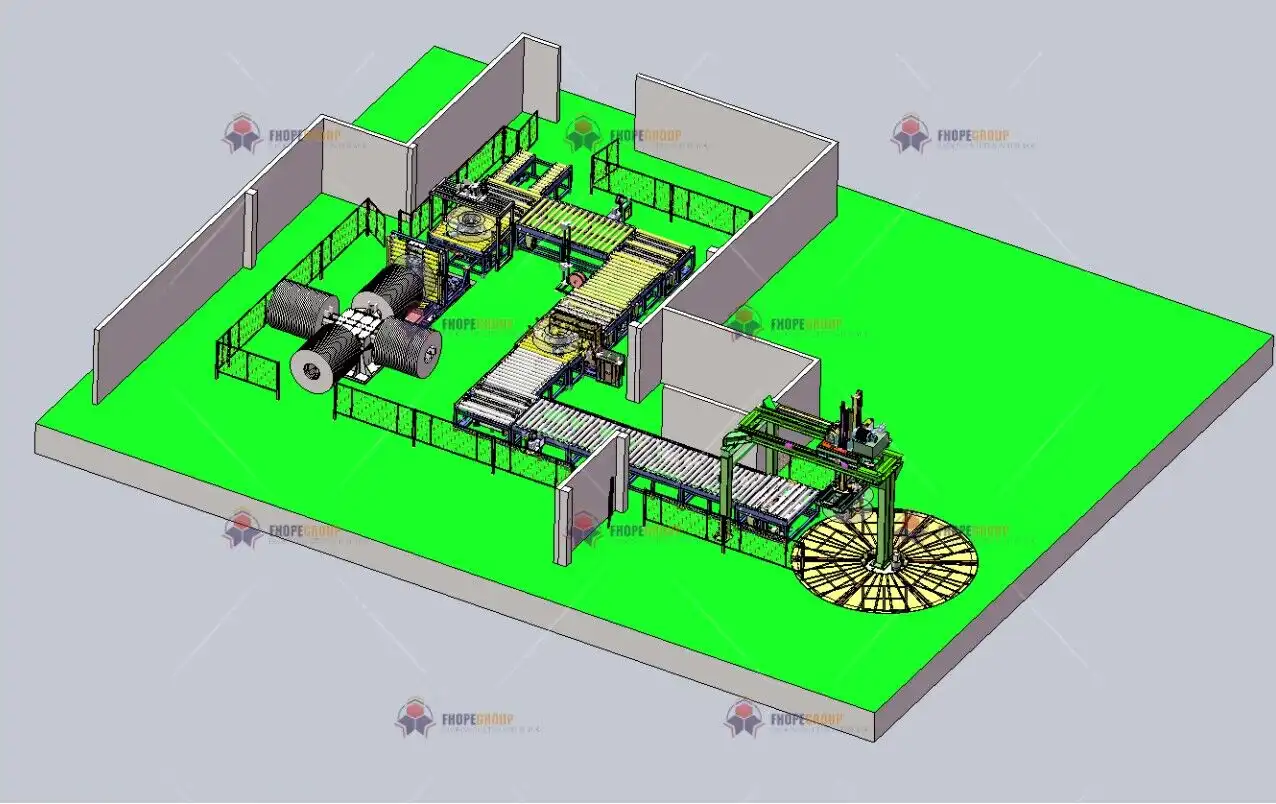
4.2 Creación de cuellos de botella operativos
Una avería en la línea de empaquetado genera inevitablemente cuellos de botella en el proceso . Las bobinas pueden acumularse antes de la estación de empaquetado, interrumpiendo potencialmente las etapas de producción anteriores (por ejemplo, corte, laminado) si el espacio de almacenamiento es limitado. Es posible que sea necesario reasignar recursos (mano de obra, equipo) para gestionar el retraso o manipular manualmente las bobinas, lo que genera ineficiencias, aumenta los riesgos de manipulación y reduce aún más la productividad general de la planta. Mantener un flujo continuo e ininterrumpido a través de la línea de empaquetado es fundamental para optimizar la eficiencia operativa general.

¡Obtenga su mejor solución!
5. Aprovechar la automatización para reducir las necesidades de mantenimiento y el tiempo de inactividad
Las tecnologías de automatización modernas desempeñan un papel fundamental en la optimización de las actividades de mantenimiento y la minimización de los tiempos de inactividad en las líneas de empaquetado de bobinas de acero. Los sistemas avanzados suelen incorporar funciones de autodiagnóstico, monitorización del rendimiento y alertas de mantenimiento proactivo.
5.1 Mantenimiento predictivo facilitado por IoT y sensores
La integración de la tecnología del Internet de las Cosas (IoT) permite equipar las líneas de envasado con diversos sensores que monitorizan parámetros críticos en tiempo real. Estos pueden incluir:
- Sensores de vibración: Detección de desgaste o desalineación de rodamientos.
- Sensores de temperatura: Identificación de sobrecalentamiento en motores o cajas de engranajes.
- Sensores de presión: Monitoreo de sistemas hidráulicos o neumáticos.
- Monitores de consumo de energía: Indica condiciones de carga anormales.
Al recopilar y analizar estos datos (a menudo mediante plataformas en la nube o computación perimetral), las empresas pueden pasar del mantenimiento preventivo al predictivo (PdM) . Los algoritmos de PdM pueden identificar anomalías sutiles y predecir posibles fallos antes de que ocurran, lo que permite programar el mantenimiento de forma proactiva durante los periodos previstos, evitando así costosas paradas no planificadas y prolongando la vida útil de los componentes. Para obtener más información sobre PdM, consulte los recursos disponibles (Nota: Si es posible, añada aquí un enlace relevante y estable).
5.2 Alertas automatizadas y monitoreo del sistema
Las líneas de envasado automatizadas modernas suelen incorporar interfaces hombre-máquina (HMI) y sistemas de control con capacidades de diagnóstico y monitorización integradas . Estos sistemas pueden:
- Realice un seguimiento del ciclo de recuento o las horas de funcionamiento de componentes específicos.
- Monitorizar los parámetros operativos frente a umbrales preestablecidos.
- Genere alertas o notificaciones automáticas (por ejemplo, por correo electrónico o SMS) para el personal de mantenimiento cuando se necesita atención (por ejemplo, nivel bajo de lubricación, cambio de filtro requerido, mal funcionamiento del sensor).
Estas características garantizan que los problemas potenciales se detecten rápidamente, lo que permite una intervención oportuna y reduce el riesgo de que fallas inesperadas se conviertan en eventos de inactividad importantes.
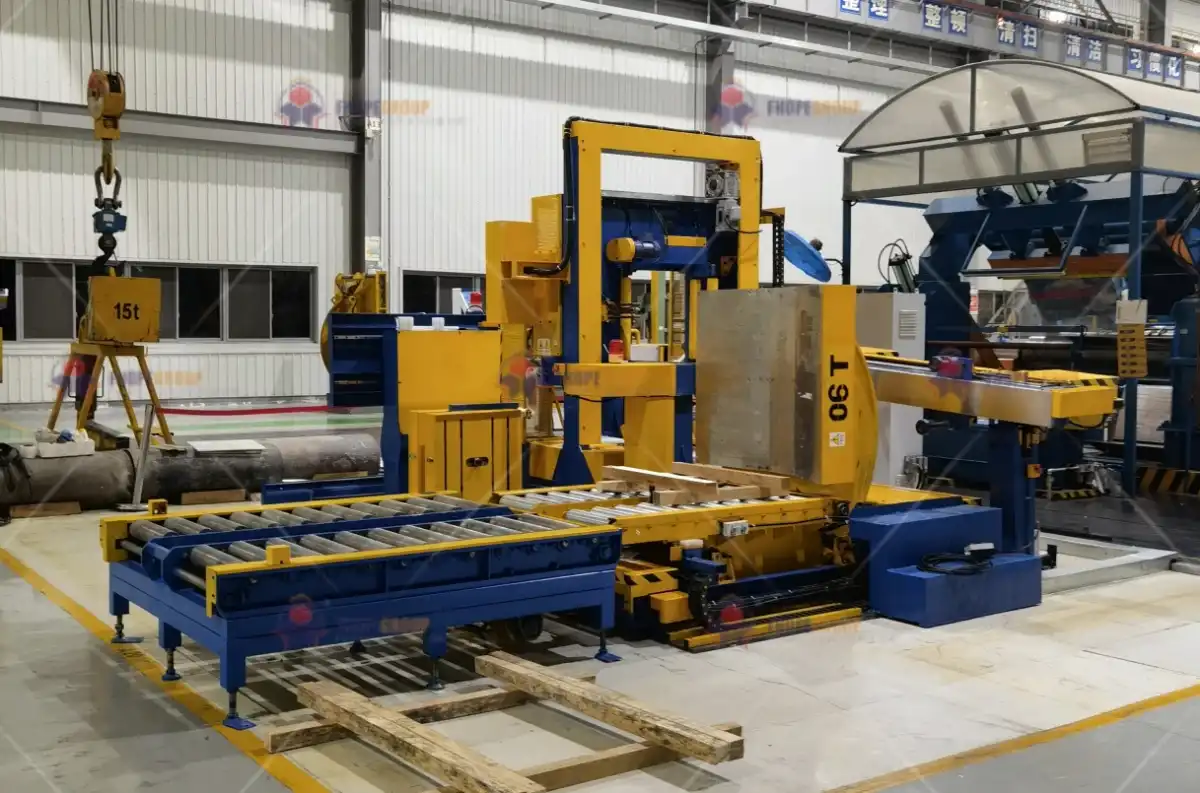
6. Las consecuencias a largo plazo de un mantenimiento inadecuado
Descuidar o subfinanciar sistemáticamente el mantenimiento de una línea de empaquetado de bobinas de acero conlleva algo más que paradas intermitentes ; provoca daños acumulativos con importantes consecuencias a largo plazo para el estado de los equipos, el rendimiento operativo y los costes generales de la empresa.
6.1 Desgaste acelerado y reducción de la vida útil de los activos
Sin lubricación, limpieza, ajuste y reemplazo regulares de las piezas de desgaste, componentes críticos como motores, reductores, cojinetes, cadenas, correas, sensores y cabezales de flejado sufren un desgaste acelerado . Esto no solo aumenta la frecuencia de averías, sino que también reduce significativamente la vida útil de la máquina. Los costos de mantenimiento inicialmente postergados quedan eclipsados por los crecientes costos de las reparaciones mayores frecuentes y la necesidad de reemplazos prematuros. Además, los componentes desgastados pueden representar riesgos de seguridad cada vez mayores.
6.2 Disminución gradual de la eficiencia operativa
Una línea de envasado con un mantenimiento deficiente rara vez falla de forma catastrófica de repente. Lo más común es que su eficiencia se degrade gradualmente. Puede funcionar más lento, requerir intervenciones más frecuentes del operario, presentar mayores índices de errores de envasado (por ejemplo, flejes sueltos, envolturas incompletas) o consumir más energía. Este deterioro progresivo reduce el rendimiento general de la producción , aumenta los costes de envasado por unidad, afecta a la uniformidad de la calidad del producto y, con el tiempo, puede provocar que no se alcancen los objetivos de producción.
Dar prioridad a un mantenimiento constante y de alta calidad garantiza que el equipo funcione lo más cerca posible de su máxima eficiencia de diseño durante toda su vida útil prevista, protegiendo la inversión inicial y evitando los costes acumulativos derivados de la negligencia.
7. El impacto del tiempo de inactividad en la satisfacción del cliente y la reputación empresarial
Los efectos negativos de las paradas en la línea de empaquetado van más allá de las métricas operativas internas y las finanzas; impactan directamente en la percepción del cliente y la reputación de la empresa en el mercado . La falta de fiabilidad en el empaquetado y el envío puede provocar incumplimientos en las entregas, interrumpiendo las operaciones de los clientes y erosionando la confianza.
7.1 Entregas retrasadas y posible pérdida de negocios
Para los clientes que dependen de la entrega puntual y confiable de bobinas de acero (por ejemplo, en las cadenas de suministro de la industria manufacturera o la construcción), los retrasos causados por la parada de la línea de empaque pueden ser muy perjudiciales y costosos. Los incumplimientos frecuentes de los plazos acordados pueden frustrar a los clientes, lo que podría llevarlos a buscar proveedores más confiables. Esto no solo resulta en pérdidas inmediatas de ventas, sino que también puede dañar irreparablemente las relaciones comerciales a largo plazo.
7.2 Daños a la reputación del mercado
En el entorno empresarial interconectado actual, la reputación es un activo fundamental. Los problemas operativos constantes, como los frecuentes retrasos en la producción o el envío debido a averías en los equipos, pueden dañar rápidamente la imagen de una empresa. El boca a boca negativo, las malas calificaciones de los proveedores y las reseñas en línea que evidencian la falta de fiabilidad pueden ahuyentar a los clientes potenciales y dificultar la captación de nuevos negocios, lo que genera una importante desventaja competitiva.
Por lo tanto, minimizar el tiempo de inactividad mediante prácticas de mantenimiento sólidas no es solo un imperativo operativo, sino también una necesidad estratégica para preservar la satisfacción del cliente y mantener una reputación de mercado sólida y confiable.
8. Estrategias eficaces para reducir el tiempo de inactividad en las líneas de empaquetado de bobinas de acero
Minimizar activamente el tiempo de inactividad debe ser un objetivo operativo fundamental para cualquier instalación que utilice líneas de empaquetado de bobinas de acero. Se pueden implementar diversas estrategias de eficacia comprobada para mejorar la fiabilidad de los equipos y garantizar operaciones más fluidas y consistentes.
8.1 Implementación de un programa integral de mantenimiento preventivo (MP)
Como se ha destacado anteriormente, un programa estructurado de mantenimiento preventivo es fundamental. Este programa debe basarse en las recomendaciones del fabricante, la experiencia operativa y, posiblemente, en los datos de monitorización del estado. Las actividades clave incluyen:
- Lubricación regular: Siguiendo los intervalos especificados y los tipos de lubricante para todas las partes móviles.
- Inspecciones sistemáticas: Inspeccionar visualmente los componentes clave (correas, cadenas, mangueras, cableado, protectores, cabezales de flejado) para detectar desgaste, daños o fugas.
- Limpieza de componentes: Mantener los sensores, guías y mecanismos críticos libres de residuos y acumulaciones.
- Comprobaciones de calibración: Verificación de la precisión de sensores, dispositivos tensores y sistemas de posicionamiento.
- Reemplazo oportuno: Reemplazo proactivo de piezas que se sabe que tienen una vida útil finita (piezas de desgaste, filtros) antes ellos fallan
Seguir un cronograma de mantenimiento preventivo bien definido es la forma más eficaz de evitar que problemas menores se conviertan en averías importantes que provoquen tiempos de inactividad.
8.2 Invertir en redundancia (cuando esté justificado)
Para operaciones de alta criticidad donde cualquier tiempo de inactividad es inaceptable, invertir en sistemas o componentes redundantes podría estar justificado económicamente. Esto podría implicar contar con una línea de empaquetado de respaldo paralela o subconjuntos de repuesto críticos (como un cabezal de flejado completo) listos para un reemplazo rápido. Si bien requiere una inversión de capital significativa, la redundancia ofrece el mayor nivel de continuidad operativa, protegiendo contra casi todos los escenarios de tiempo de inactividad no planificados en el sistema principal. Es necesario un análisis exhaustivo de costo-beneficio para determinar si la redundancia es apropiada.
8.3 Capacitación y capacitación de operadores y personal de mantenimiento
Contar con personal bien capacitado es crucial. Esto incluye:
- Capacitación de los operadores: Capacitar a los operadores sobre los procedimientos operativos adecuados, los pasos básicos para la solución de problemas (por ejemplo, eliminar atascos de manera segura), reconocer sonidos o rendimiento anormales y realizar tareas de mantenimiento de rutina a nivel de operador (por ejemplo, limpieza básica).
- Capacitación en mantenimiento: Asegurarse de que los técnicos de mantenimiento posean las habilidades específicas necesarias para los sistemas mecánicos, eléctricos, hidráulicos y de control de la línea de empaque. La capacitación debe abarcar procedimientos de mantenimiento preventivo, técnicas de diagnóstico y prácticas de reparación seguras (incluido el bloqueo y etiquetado).
Los operadores capacitados que pueden identificar problemas emergentes de forma temprana y los técnicos capacitados que pueden diagnosticar y reparar de manera eficiente reducen significativamente la duración de cualquier tiempo de inactividad inevitable.
8.4 Utilización de la monitorización en tiempo real y el análisis de datos
El aprovechamiento de la tecnología de sensores y el análisis de datos (como se explica en el apartado de Mantenimiento Predictivo) proporciona herramientas eficaces para reducir el tiempo de inactividad. La monitorización continua de parámetros como la vibración, la temperatura, la presión y los tiempos de ciclo permite detectar precozmente posibles problemas. El análisis de datos históricos de rendimiento y fallos ayuda a identificar problemas recurrentes, optimizar los programas de mantenimiento preventivo y predecir con mayor precisión la vida útil de los componentes, lo que posibilita intervenciones proactivas.
9. La importancia de la gestión de repuestos para minimizar el tiempo de inactividad
Incluso con un mantenimiento excelente, los componentes eventualmente fallarán o requerirán reemplazo. Contar con una estrategia eficaz de gestión de repuestos es fundamental para minimizar el tiempo de inactividad cuando se requieren reparaciones. Esperar a que se pidan y entreguen las piezas puede convertir una reparación potencialmente rápida en días o semanas de producción perdida.
9.1 Mantenimiento de un inventario de repuestos críticos
Es fundamental identificar y almacenar repuestos críticos . Se trata de piezas que: a) Presentan una alta probabilidad de falla o desgaste. b) Tienen largos plazos de entrega por parte de los proveedores. c) Su falla, si no estuvieran disponibles de inmediato, provocaría un tiempo de inactividad prolongado.
Entre los repuestos críticos comunes para las líneas de empaquetado de bobinas se incluyen correas, cojinetes, sensores, motores de tamaños específicos, piezas de desgaste del cabezal de flejado, componentes de PLC y válvulas neumáticas/hidráulicas esenciales . El nivel de inventario debe equilibrar el costo de mantener existencias con el costo de un posible tiempo de inactividad.
9.2 Establecer relaciones con proveedores confiables
10. Análisis de costo-beneficio: invertir en mantenimiento versus arriesgarse a sufrir tiempos de inactividad
Las empresas suelen enfrentarse al reto de equilibrar el presupuesto destinado al mantenimiento preventivo con el ahorro que se obtiene al aplazar estos costes. Sin embargo, un análisis objetivo de costes y beneficios suele demostrar que invertir en prácticas de mantenimiento sólidas resulta mucho más económico que asumir los costes asociados a paradas no planificadas frecuentes o prolongadas.
10.1 Reconocer el espectro completo de costos de inactividad
Al evaluar el costo del tiempo de inactividad, es fundamental mirar más allá del valor de producción perdido de forma inmediata. El costo real a menudo incluye numerosos gastos ocultos o secundarios:
- Costos de mano de obra ociosa: Pagar a los operadores y al personal de apoyo mientras la línea está caída.
- Costos de horas extras: Necesario para recuperar la producción perdida una vez que la línea esté operativa.
- Costos de flete acelerado: Incurridos para cumplir con los plazos del cliente después de los retrasos.
- Daño reputacional: Pérdida de confianza del cliente y de posibles negocios futuros.
- Costos de chatarra/retrabajo: Productos dañados durante el evento de falla o inicio.
- Primas de reparación de emergencia: Costos más altos por llamadas urgentes de técnicos o envío acelerado de piezas.
- Riesgos de seguridad: Mayor potencial de accidentes durante averías o reparaciones apresuradas.
10.2 Cuantificación de los beneficios del mantenimiento proactivo
Por el contrario, las ventajas de invertir en un mantenimiento regular y de alta calidad van más allá de simplemente evitar los costos mencionados anteriormente. Entre ellas se incluyen:
- Mayor tiempo de actividad del equipo: Maximizar las horas de producción y la producción.
- Eficiencia operativa mejorada: Acercándose a la velocidad de diseño y minimizando errores.
- Seguridad Reforzada: Reducir los riesgos asociados al mal funcionamiento del equipo.
- Vida útil extendida del equipo: Protegiendo la inversión de capital y retrasando los costos de reemplazo.
- Presupuesto de mantenimiento predecible: Suavizar los gastos en comparación con los costos volátiles de reparación de emergencia.
- Consistencia de calidad del producto mejorada: Garantizar que el embalaje cumpla con las especificaciones de forma fiable.
Cuando se comparan estos beneficios con los costos integrales del tiempo de inactividad, el argumento financiero para priorizar el mantenimiento preventivo y predictivo se vuelve convincente.
Conclusión
El costo real de propiedad de una línea de empaquetado de bobinas de acero supera con creces su precio inicial de compra e instalación. Los gastos recurrentes relacionados con el mantenimiento , el profundo impacto financiero y operativo de los tiempos de inactividad y la eficiencia en la gestión de repuestos son factores críticos que determinan el costo total del ciclo de vida y el retorno de la inversión.
Al adoptar un enfoque estratégico que prioriza programas sólidos de mantenimiento preventivo y predictivo , aprovecha las tecnologías de automatización y monitoreo , garantiza una capacitación eficaz del personal y mantiene un inventario adecuado de repuestos críticos , las empresas pueden mitigar sustancialmente las paradas no planificadas. Esta postura proactiva no solo protege la rentabilidad al minimizar la pérdida de producción y los costos de reparación, sino que también mejora la eficiencia operativa, garantiza la seguridad, preserva la satisfacción del cliente y mantiene una ventaja competitiva en el exigente mercado de la industria siderúrgica.
En última instancia, reconocer y gestionar activamente la interacción entre la inversión en mantenimiento y la disponibilidad operativa es crucial para lograr rentabilidad y éxito a largo plazo en las operaciones de líneas de embalaje de bobinas de acero.
¡Obtenga su mejor solución!